Обработка поверхностей деталей летательных аппаратов
2.2 Исходные данные и задача расчета
Эскиз детали приведен на рис.1.
Деталь изготовлена из стали 12Х2Н4А;
Предел
прочности
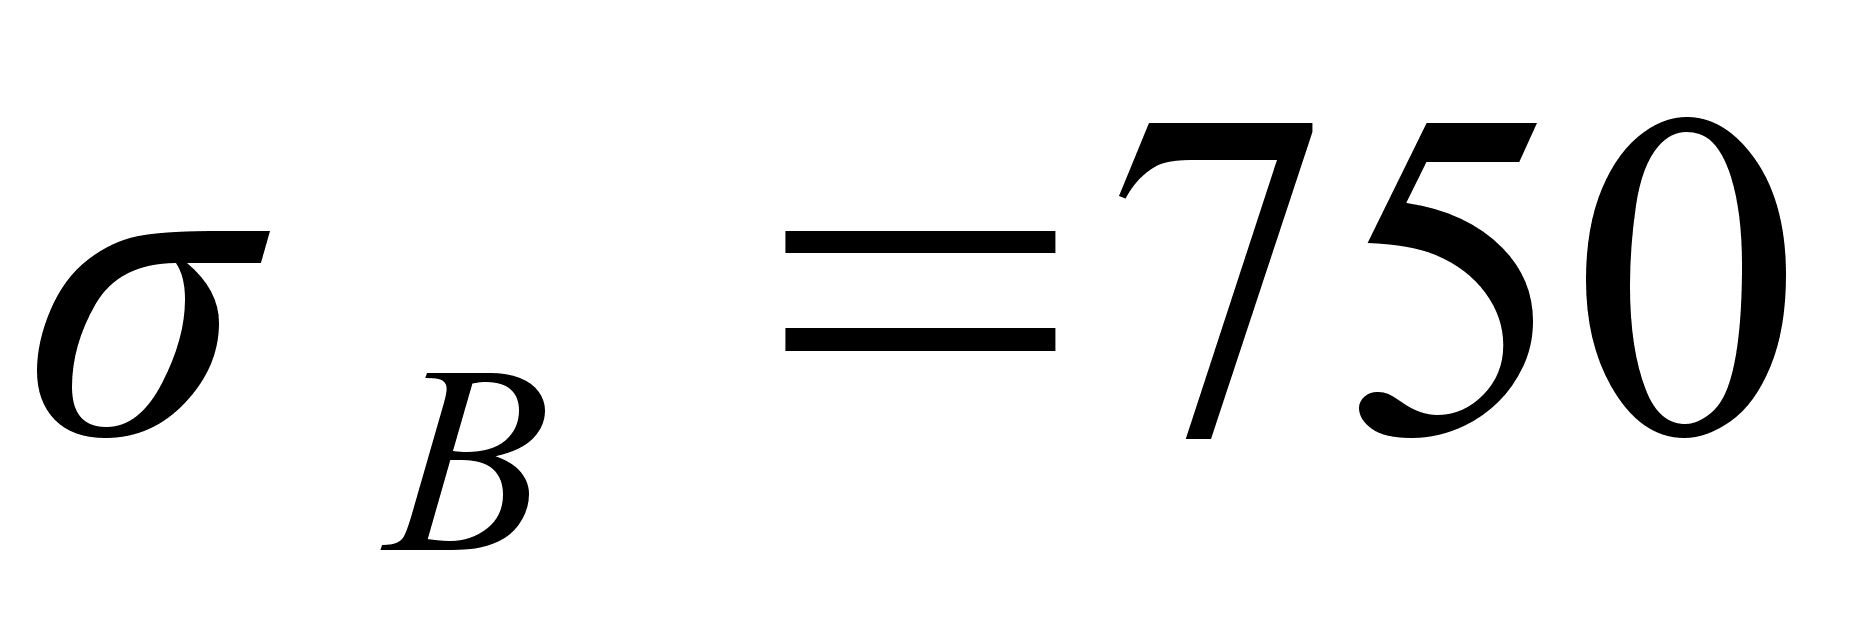
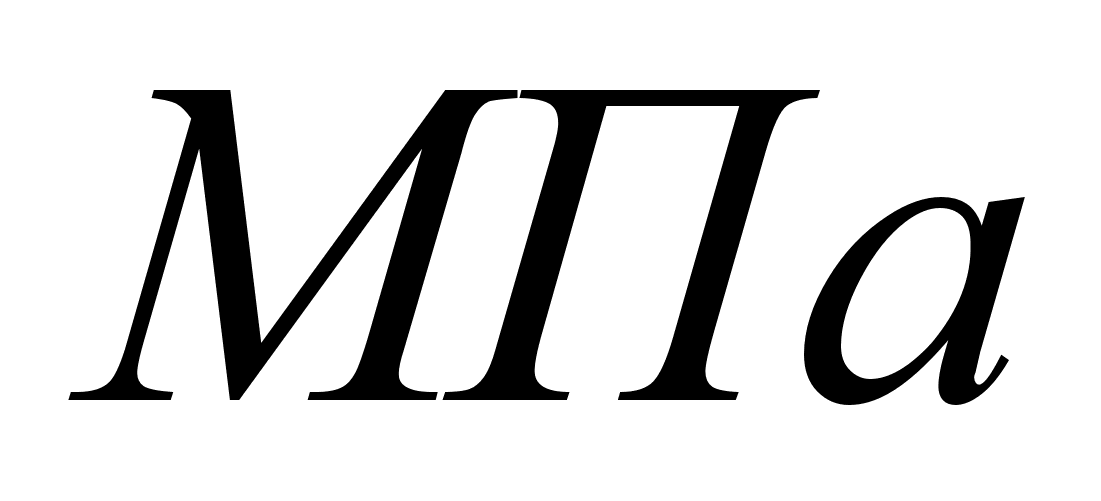
Плотность
стекла
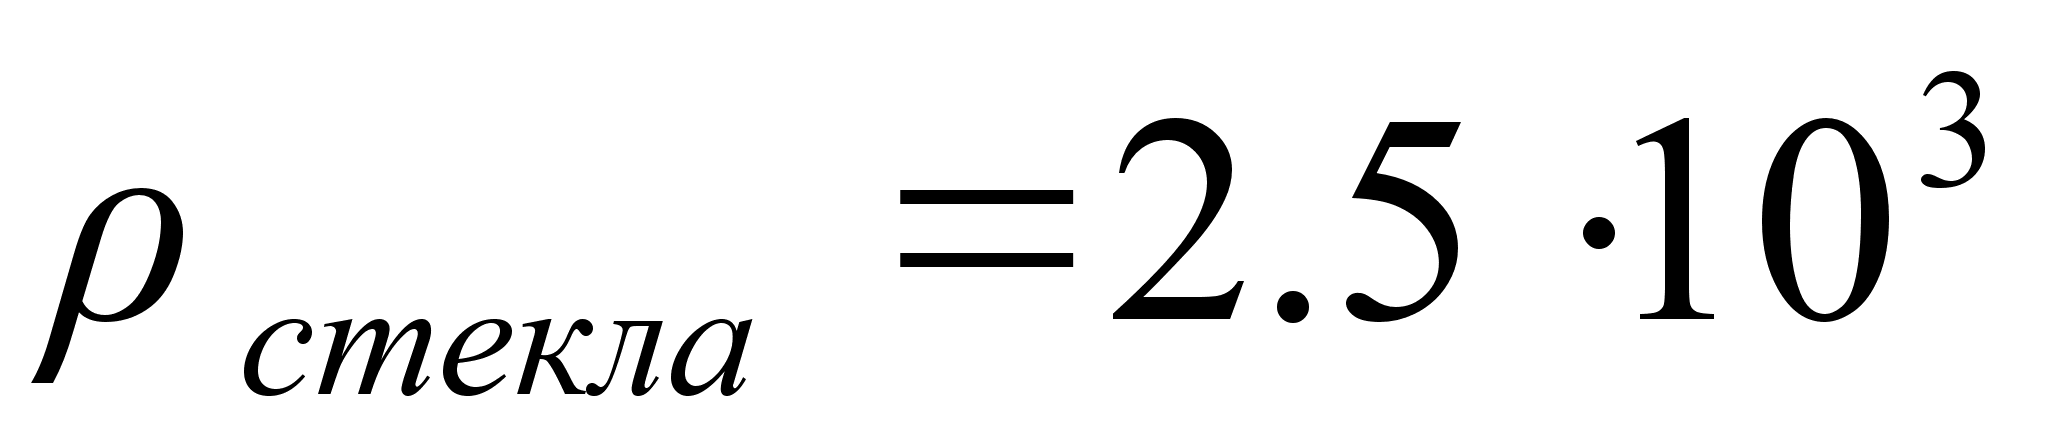
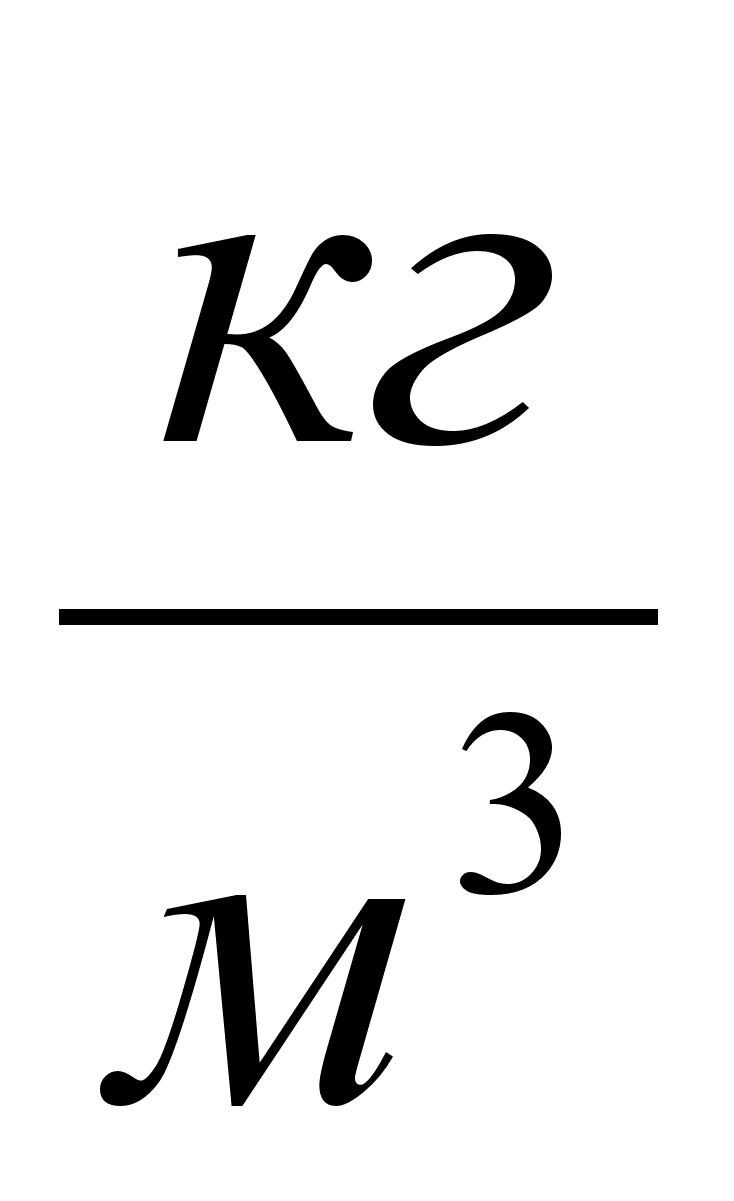
Предварительная обработка детали: термоупрочнение и чистовое точение с шероховатостью:
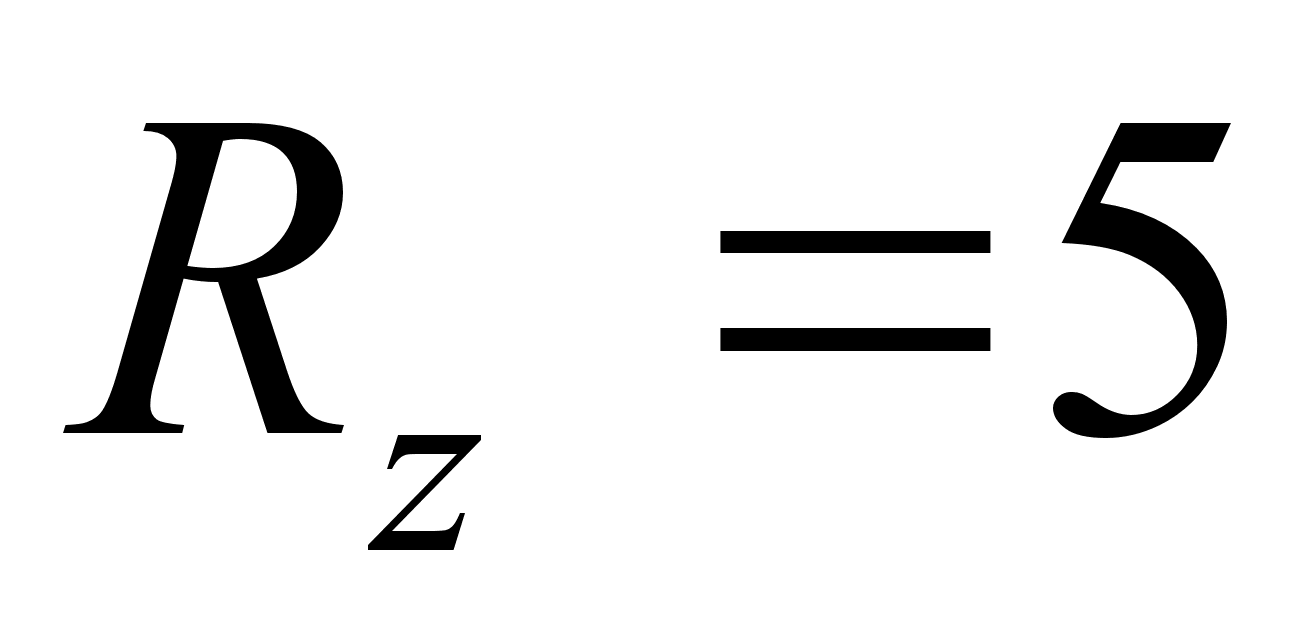
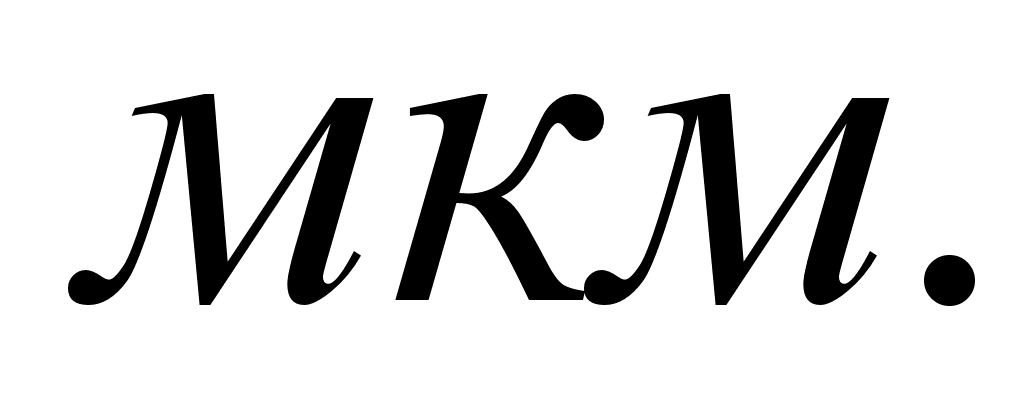
После обработки ППД исходная шероховатость не должна ухудшиться.
Для обработки
резьбы (см. рис.4.)
использовать
стеклянную
дробь. Диаметр
стеклянной
дроби из следующего
ряда: 100; 160; 200; 250
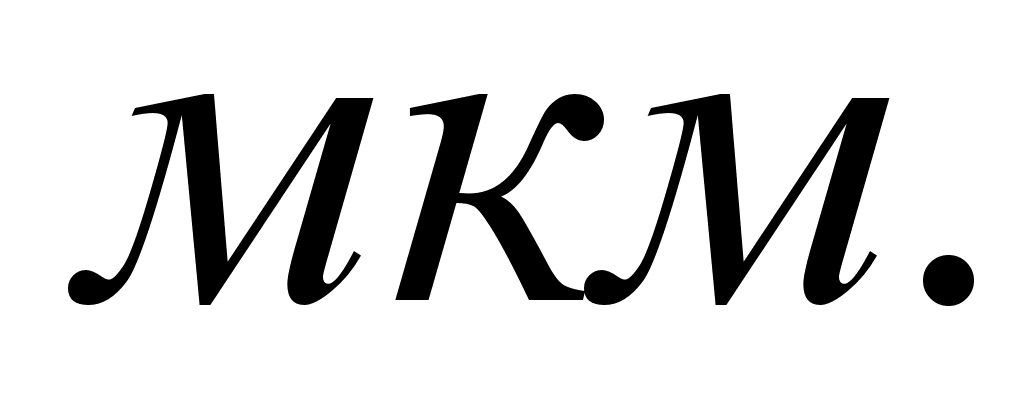
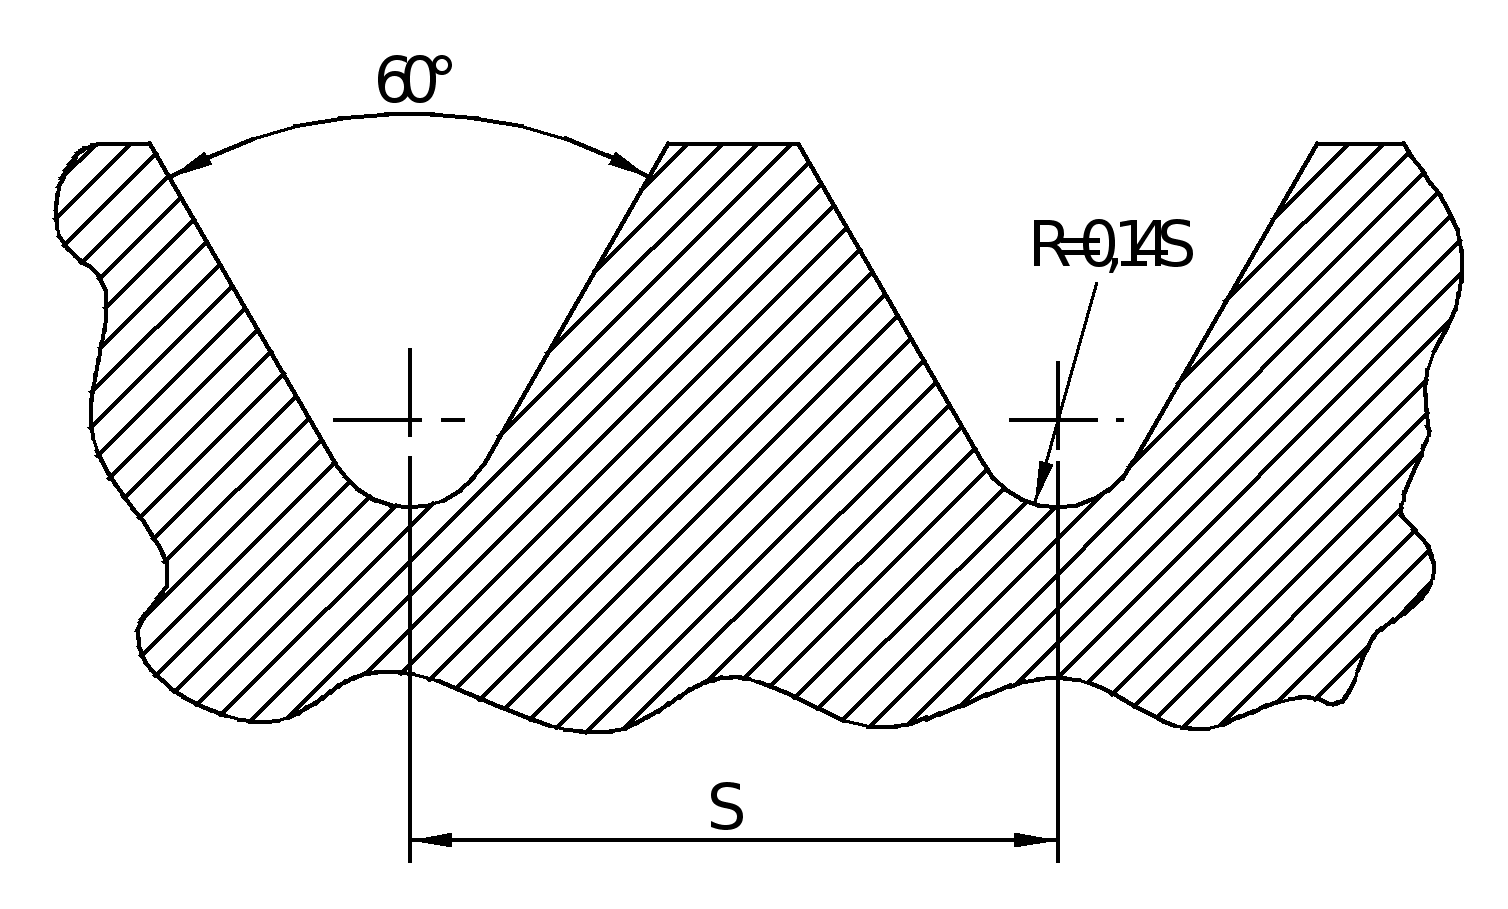
Рис.4. фрагмент резьбы детали
Задача расчета
Расчитать параметры дробеударного упрочнения резьбы и алмазного выглаживания цилиндрической поверхности.
2.3. Расчет параметров дробеударного упрочнения резьбы.
Назначим
диаметр стеклянной
дроби согласно
исходным требованиям
(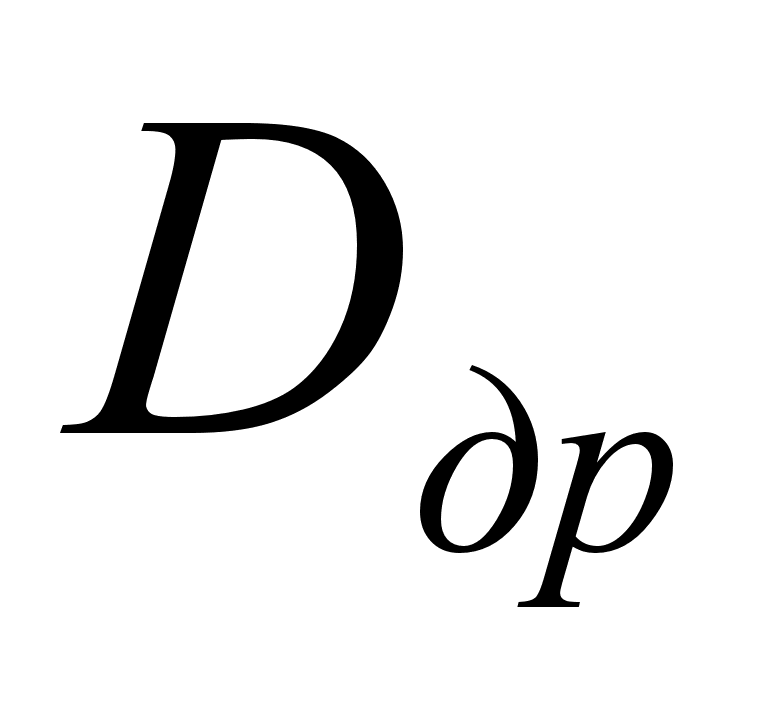
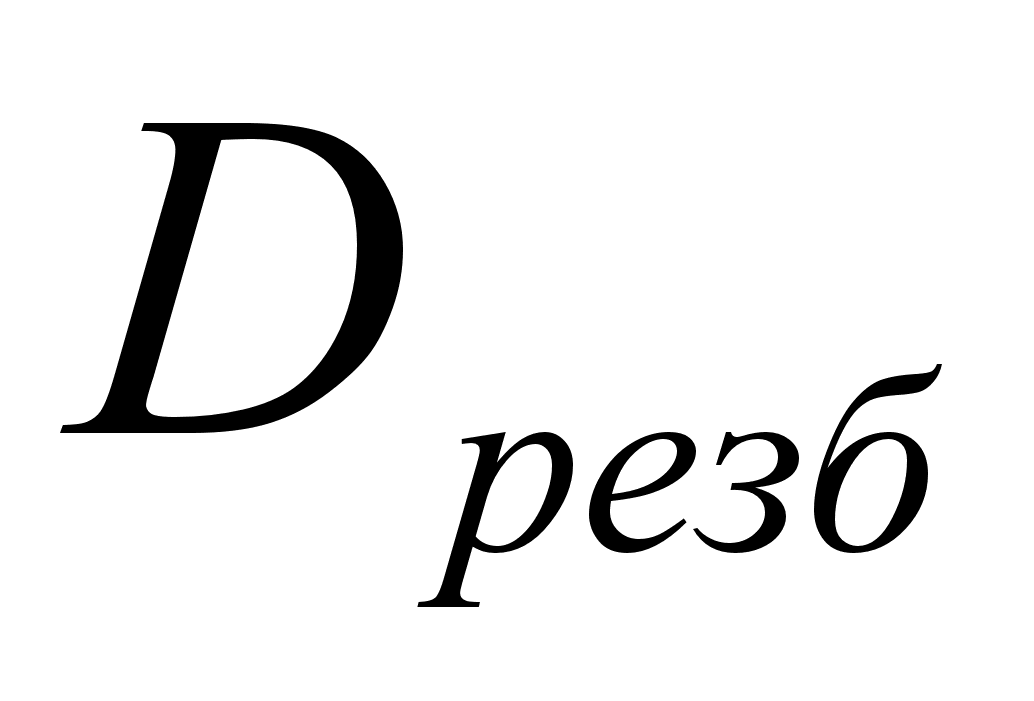 ).
Здесь
-диаметр
стеклянной
дроби,
-диаметр
лунки резьбы
(рис.4) .
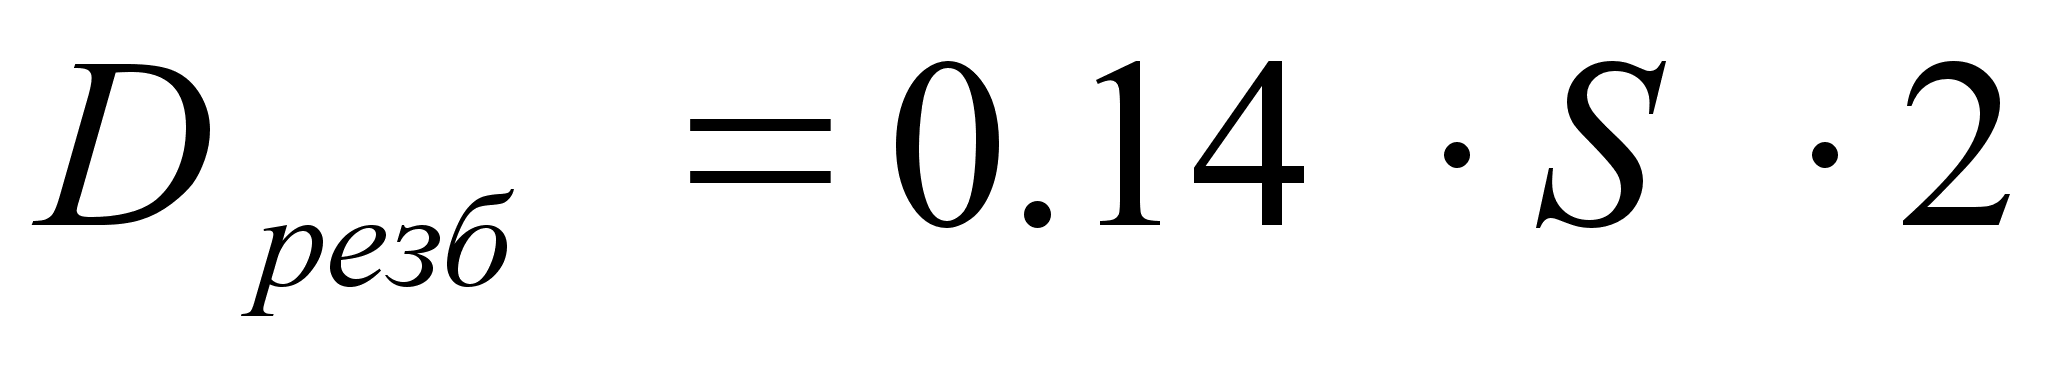
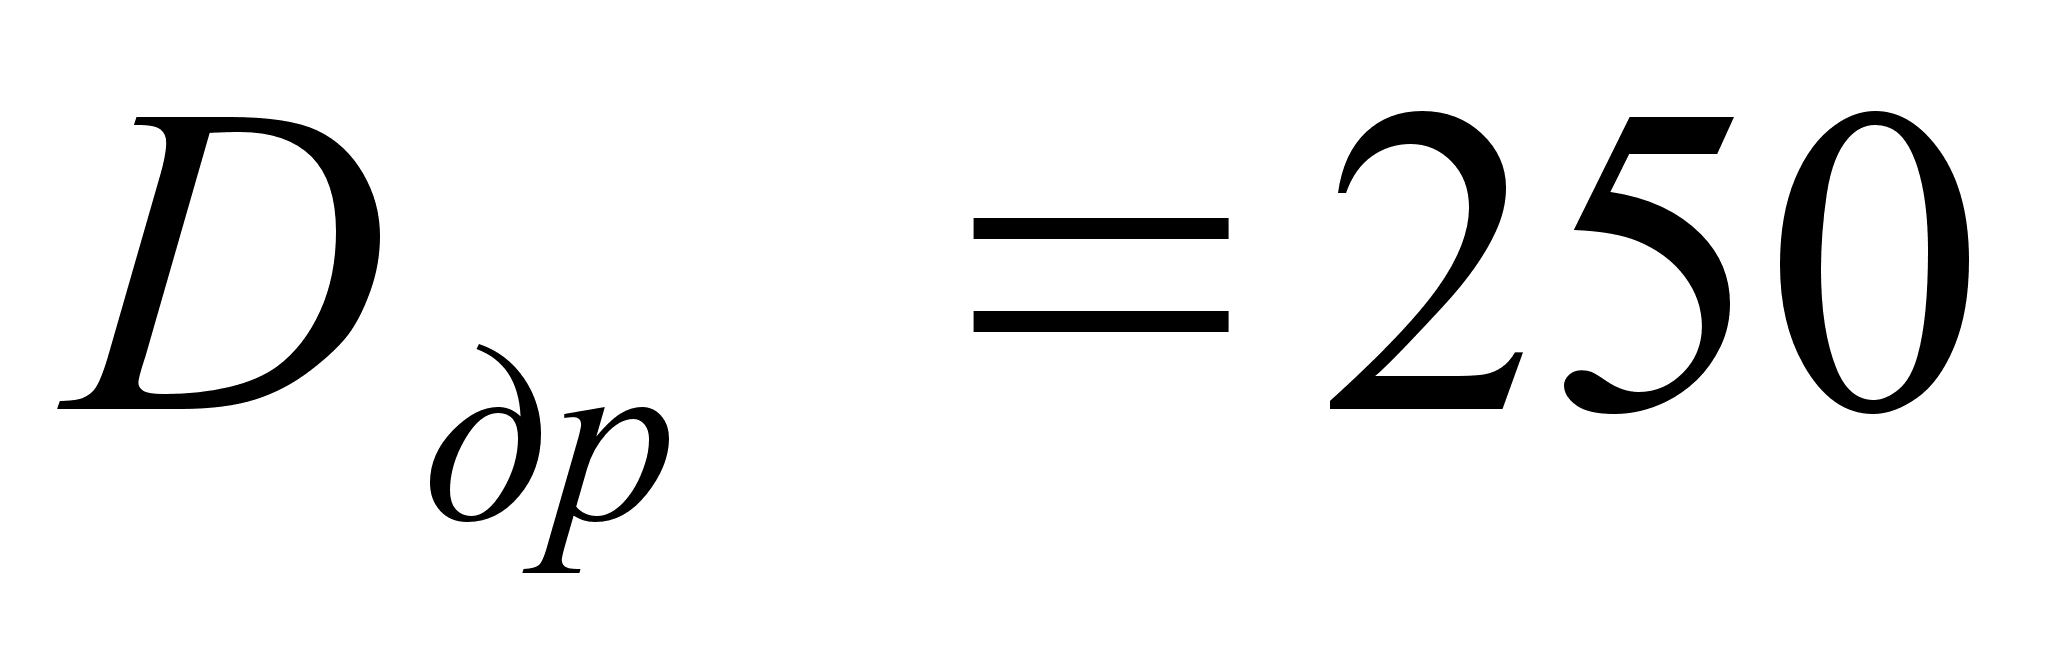
При пластическом внедрении шарика в поверхность (рис.5.) баланс энергии и работы имеет вид:
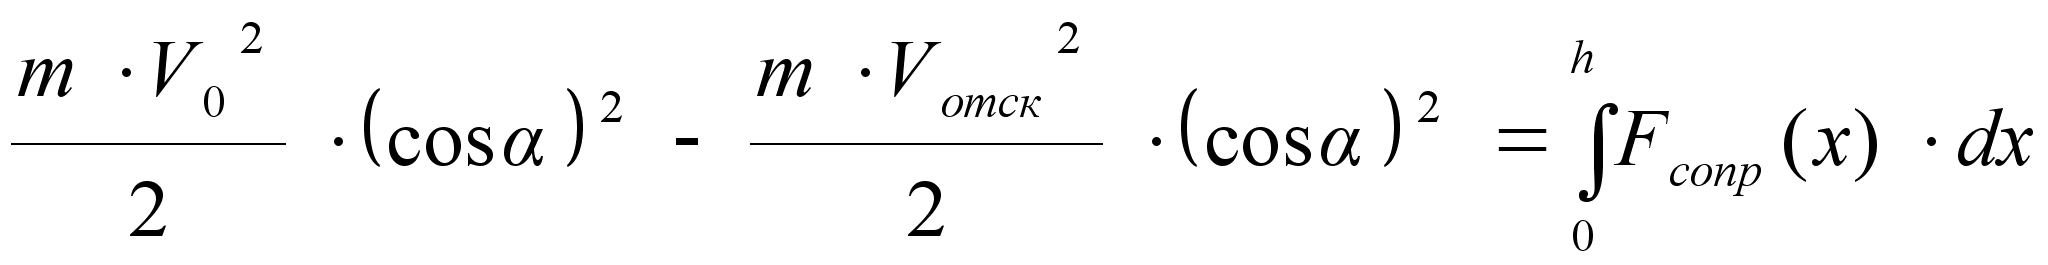 (1)
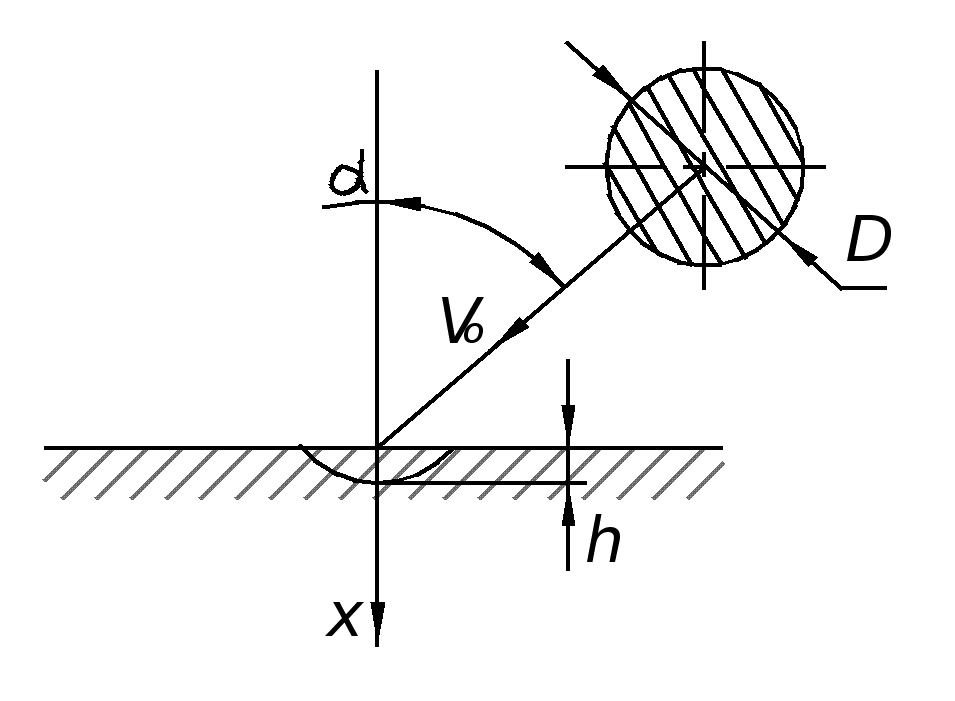
Рис.5. Пластическое внедрение шарика
в поверхность
Здесь:
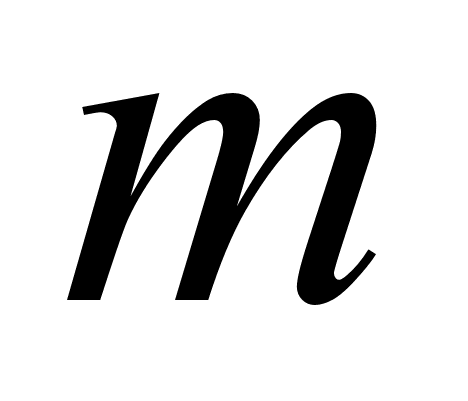 – масса
шарика:
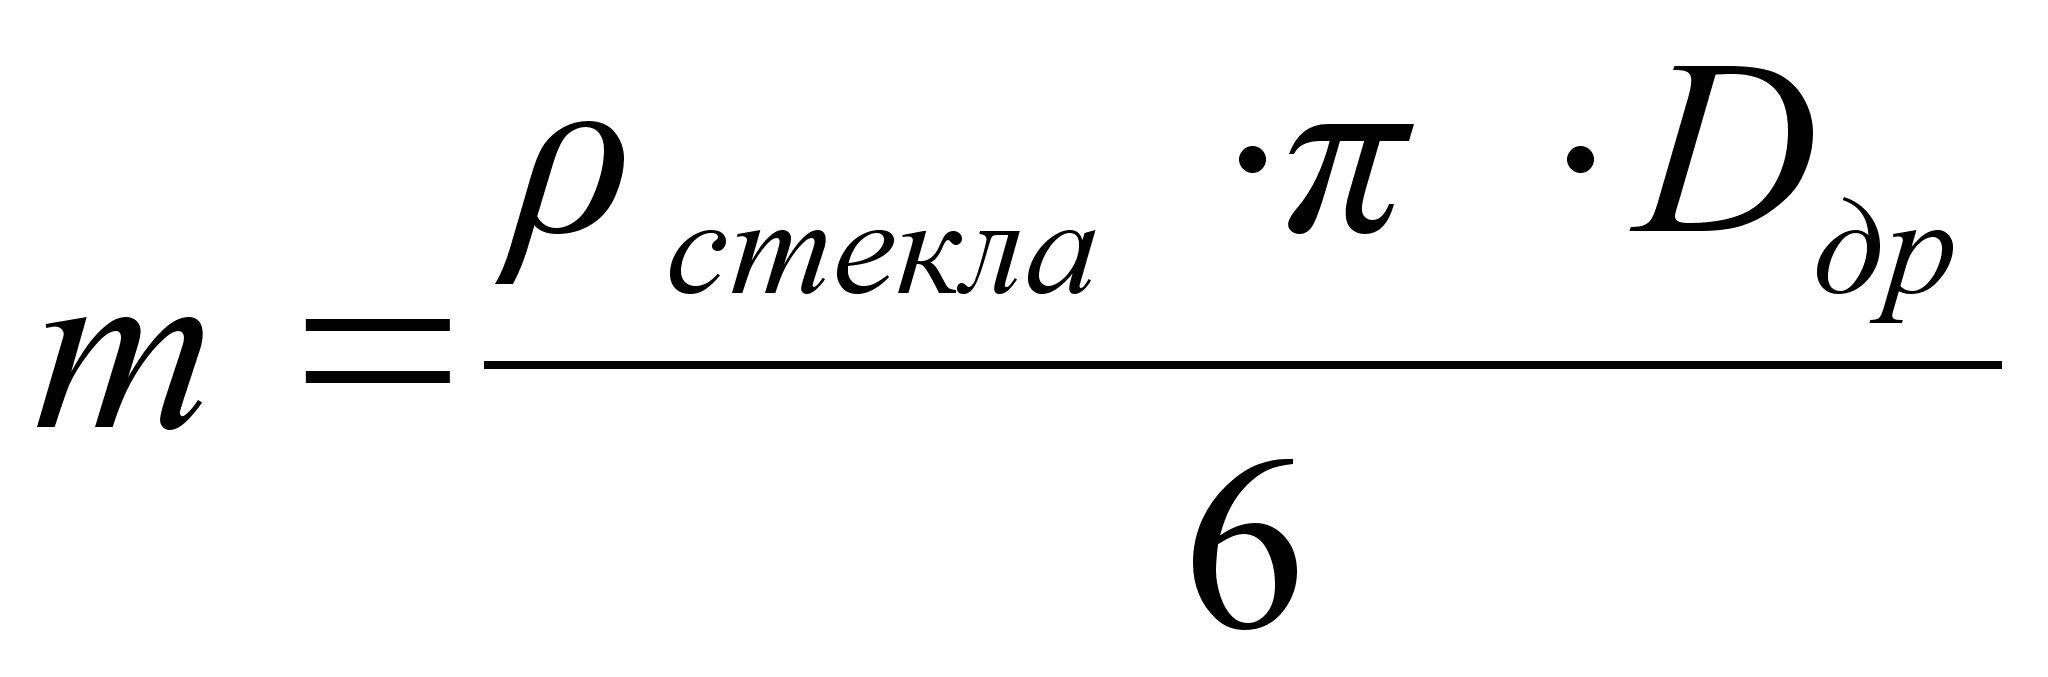 (2)
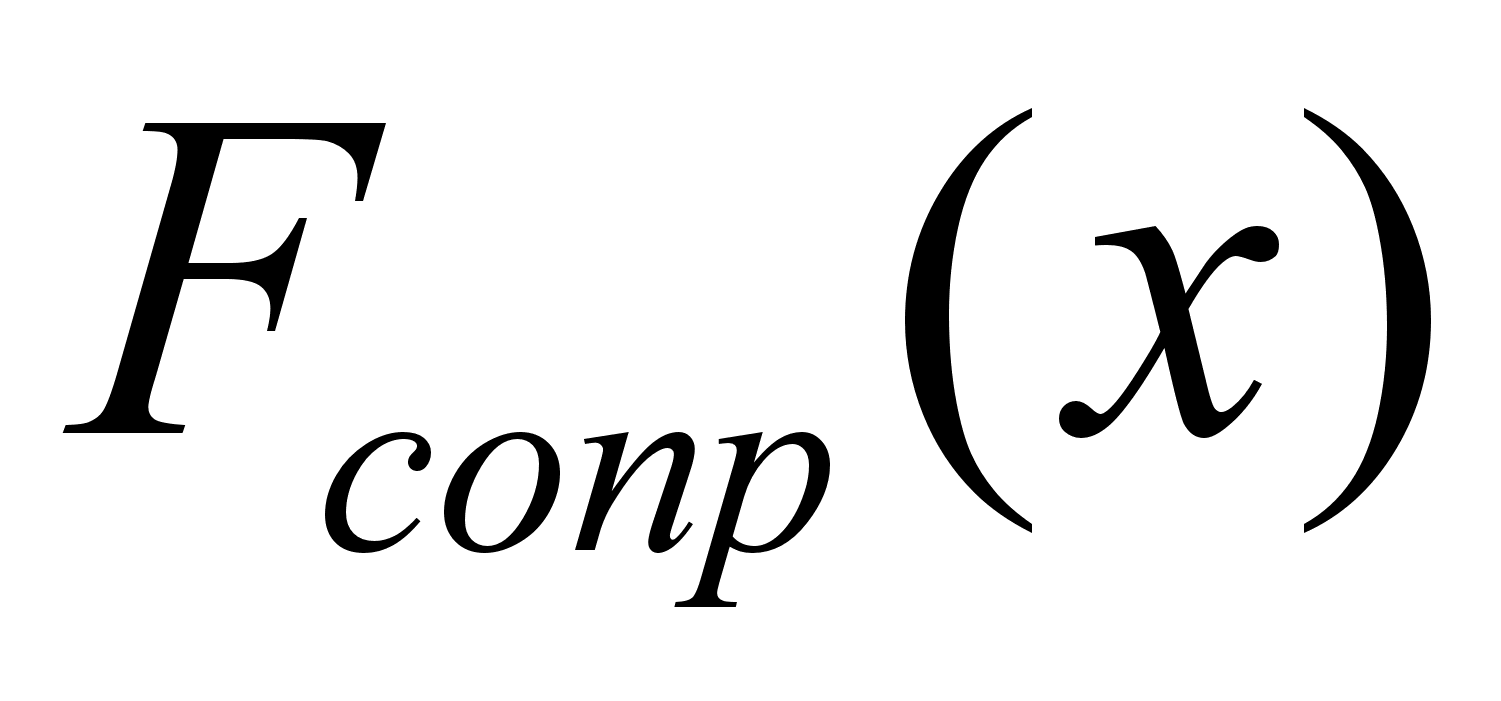 –
работа
сил сопротивления:
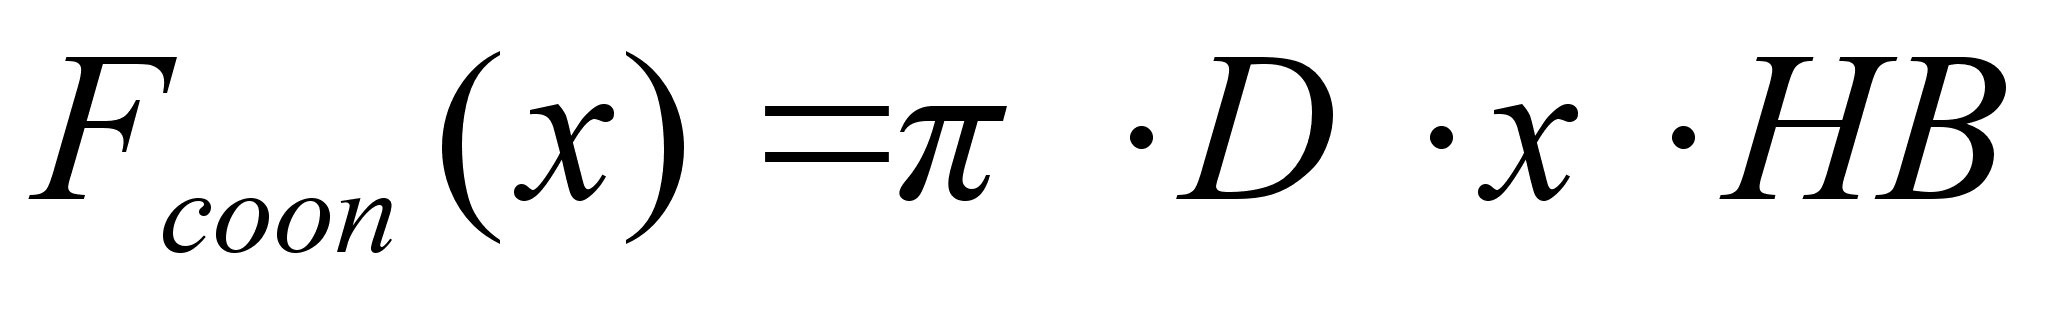 (3)
После подстановки (2) и (3) в (1)получаем:
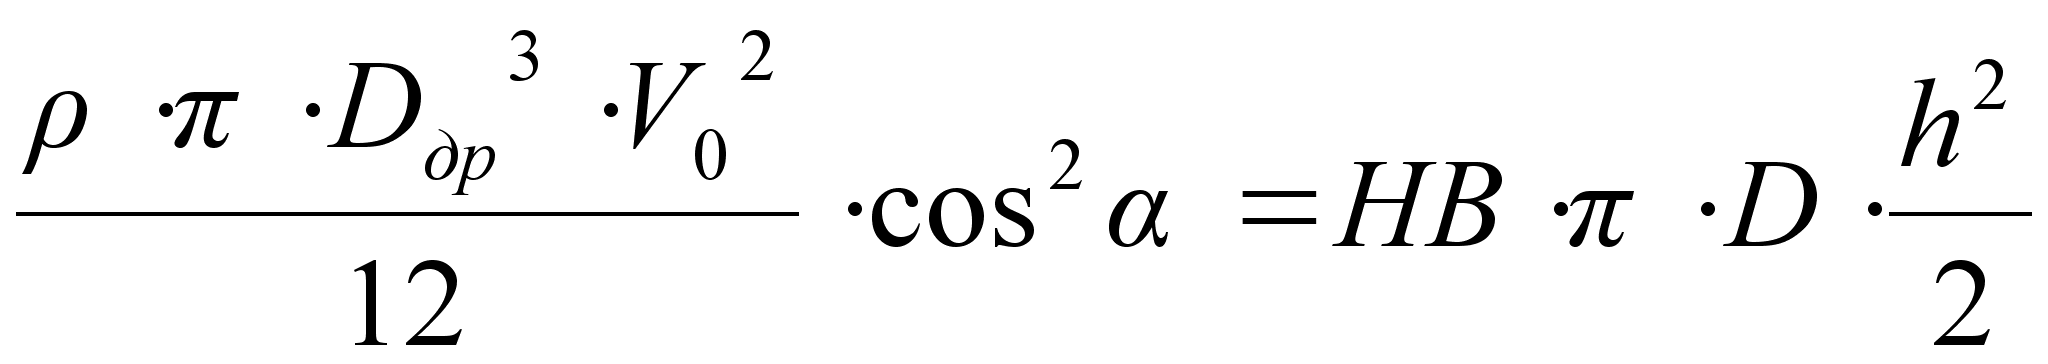
отсюда при HB 3В имеем глубину отпечатка:
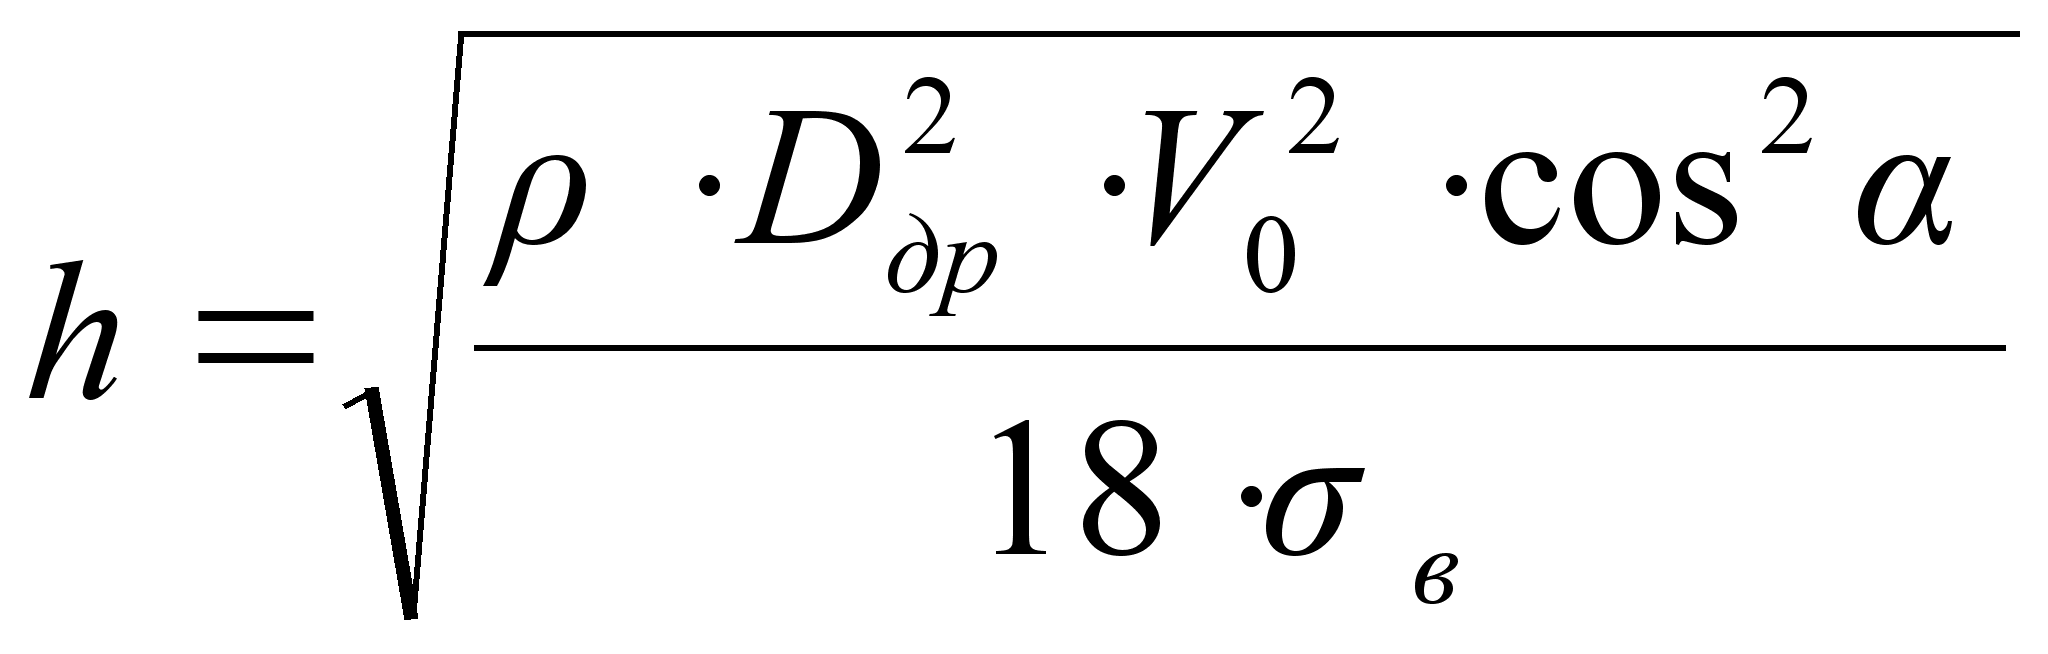
при
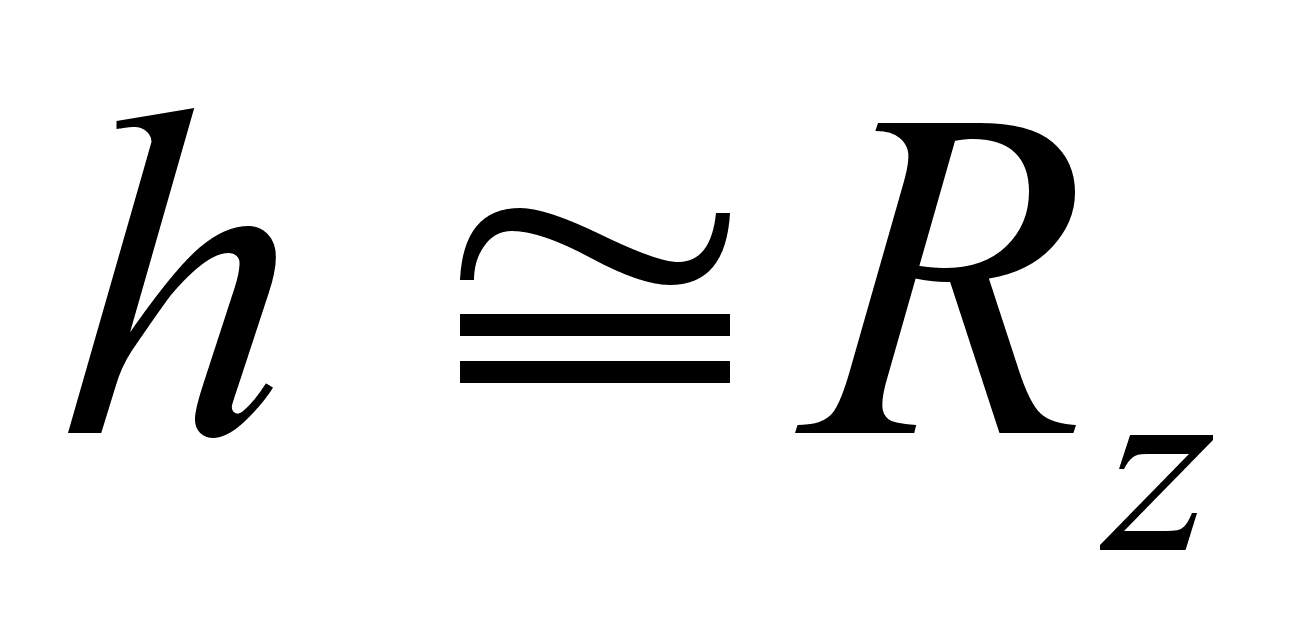 скорость вылета
шарика
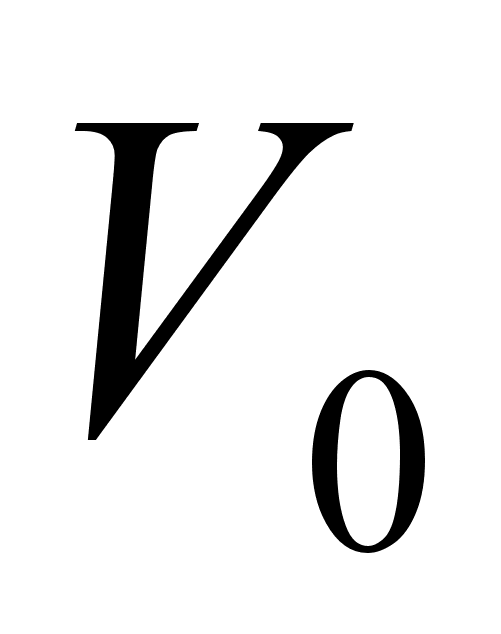 :
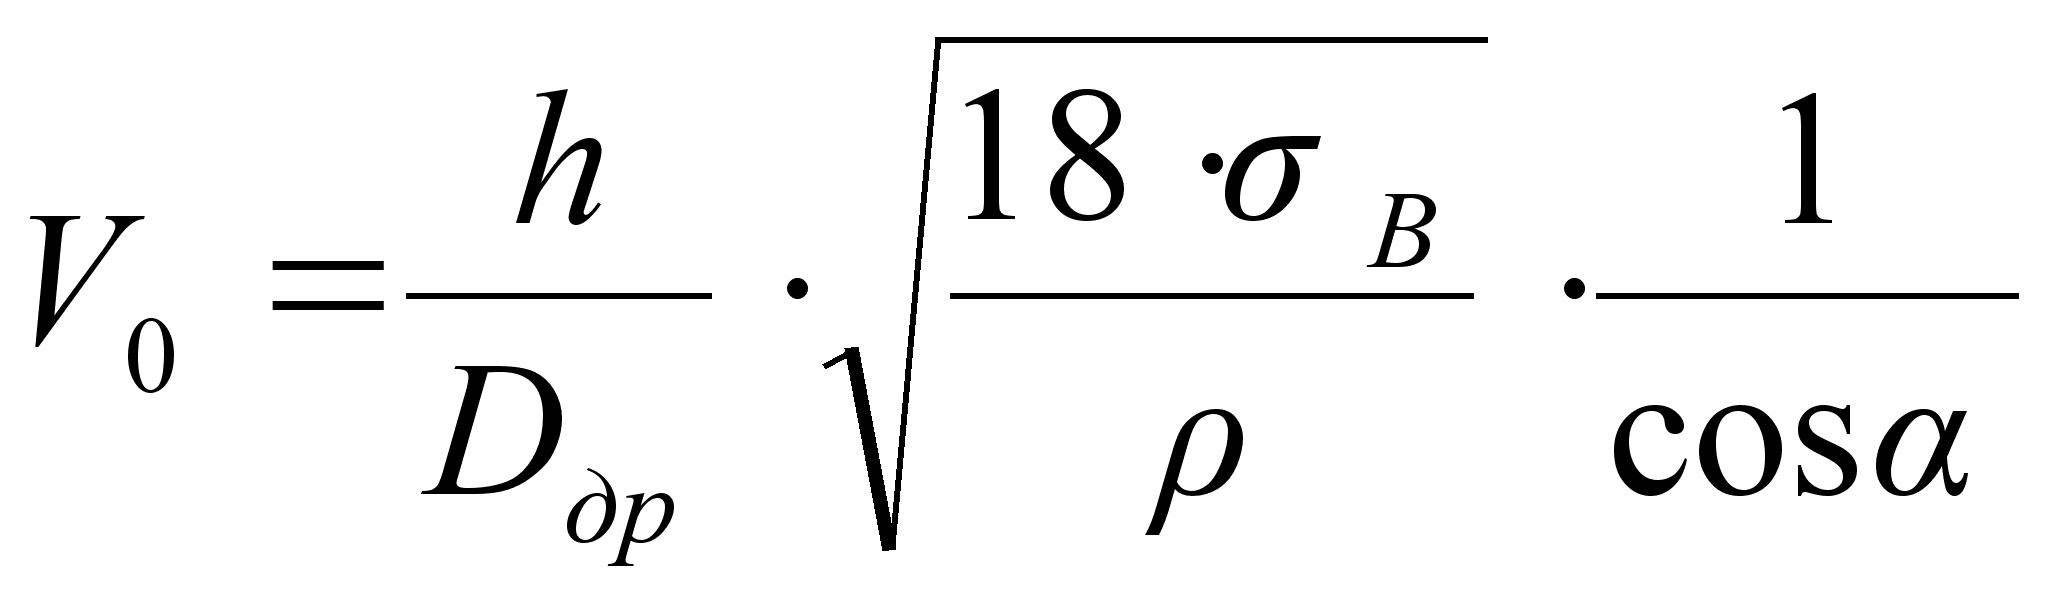
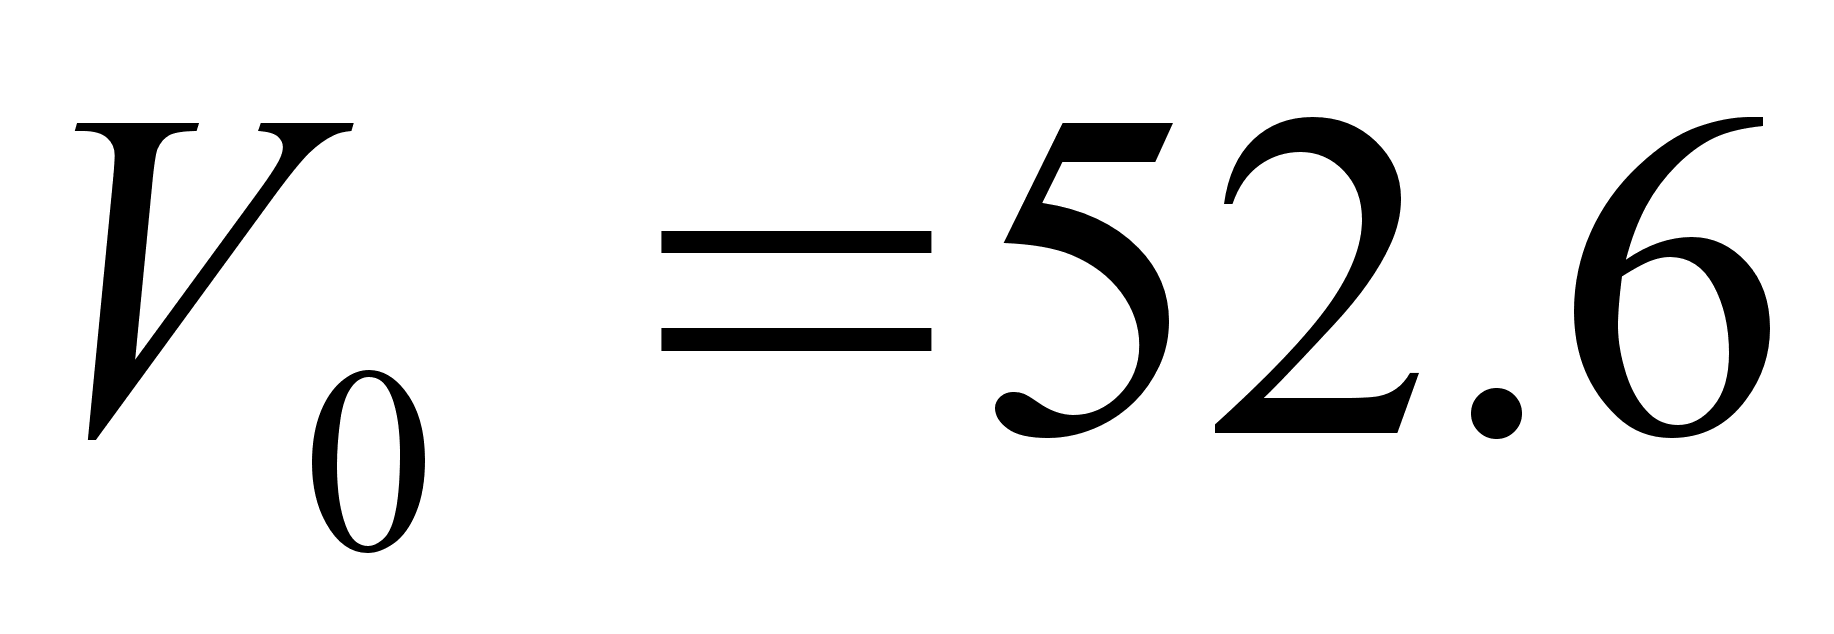
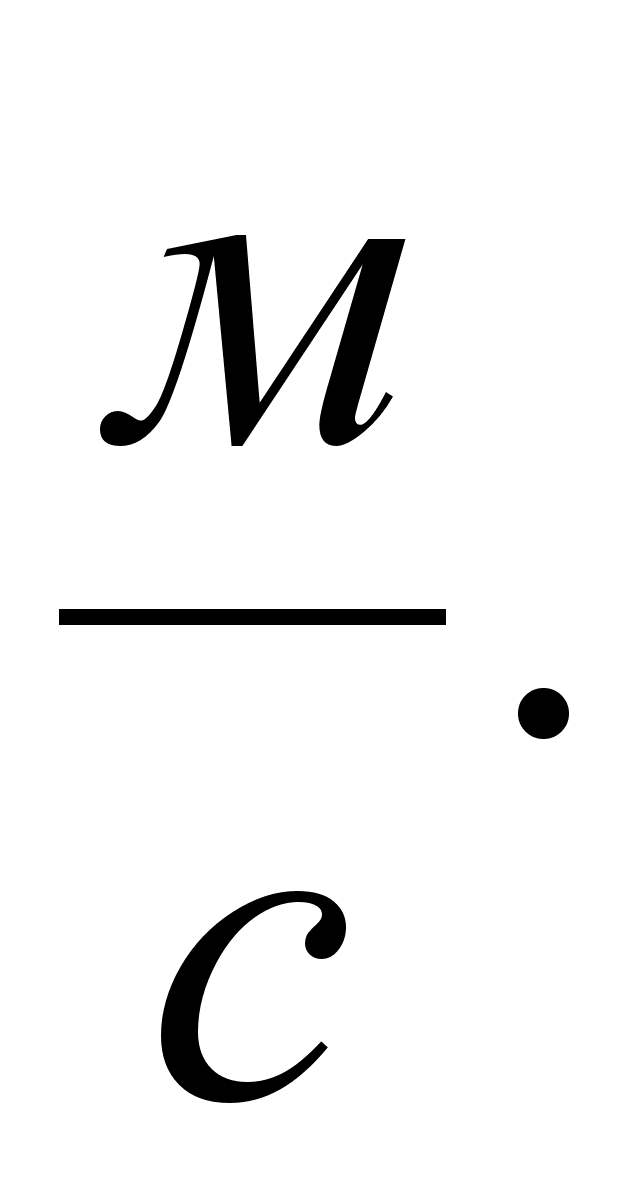
Глубина упрочненного слоя находится из соотношения:
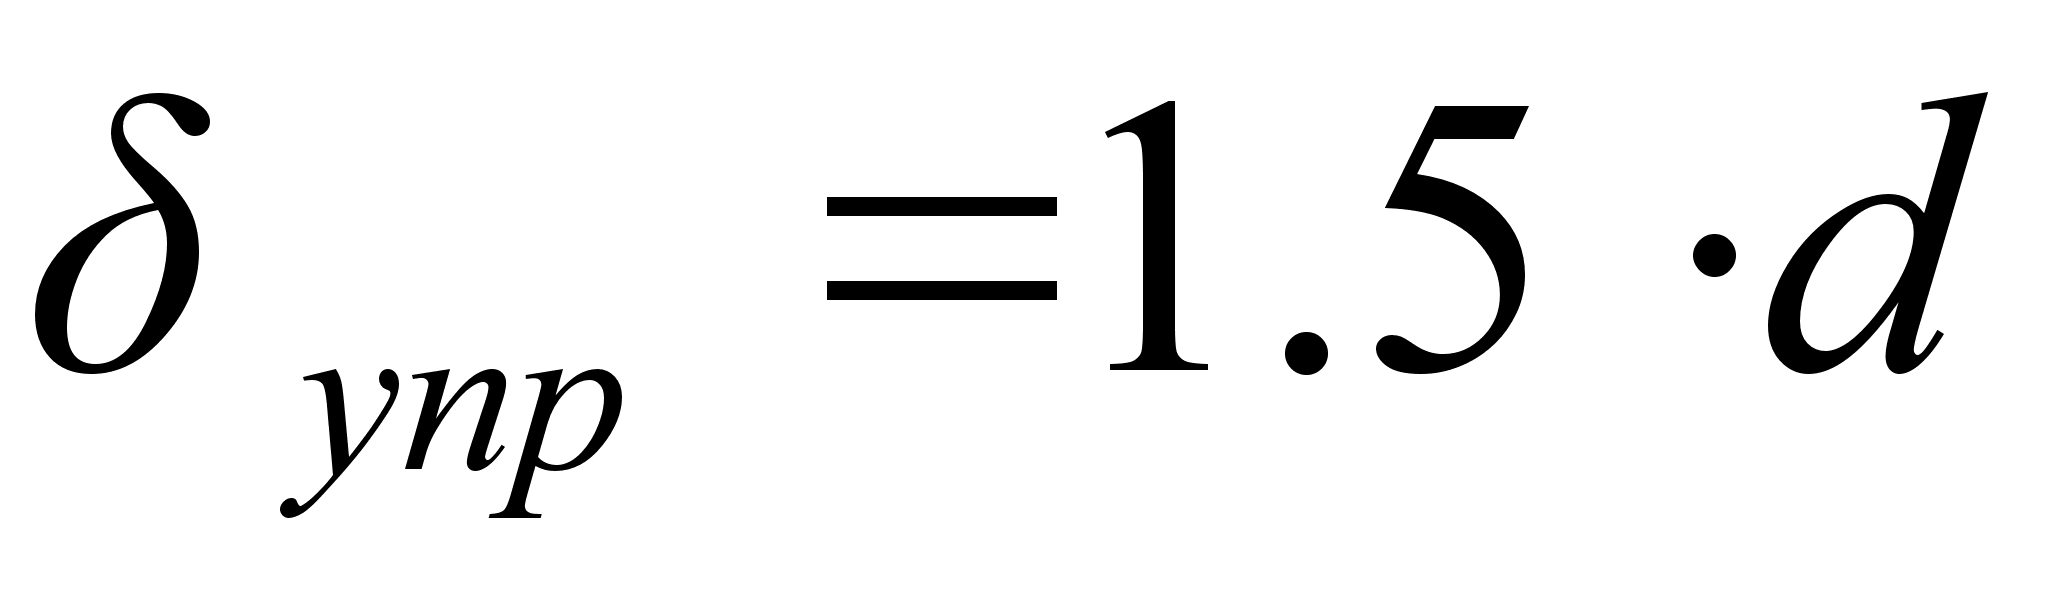
Если учесть,
что
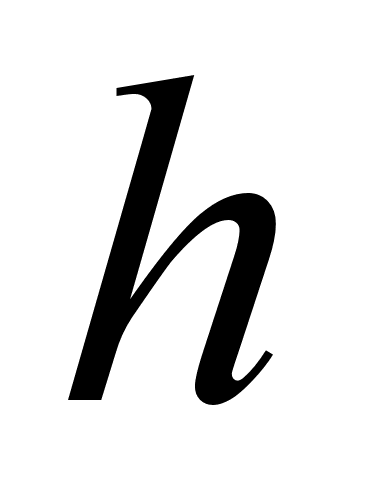 d,
то площадь
поверхности
отпечатка
шарика диаметром
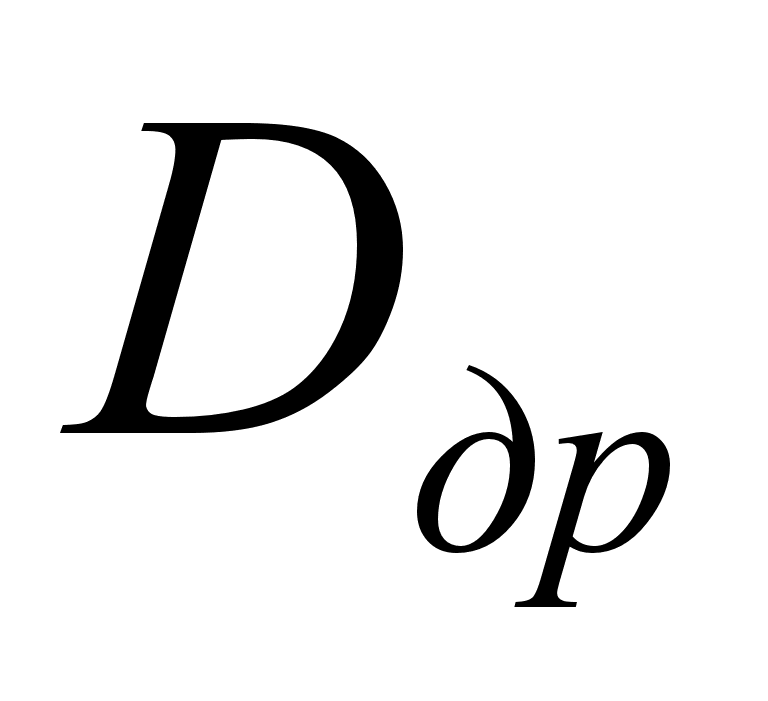 приблизительно
равна площади
круга с диаметром
d
:
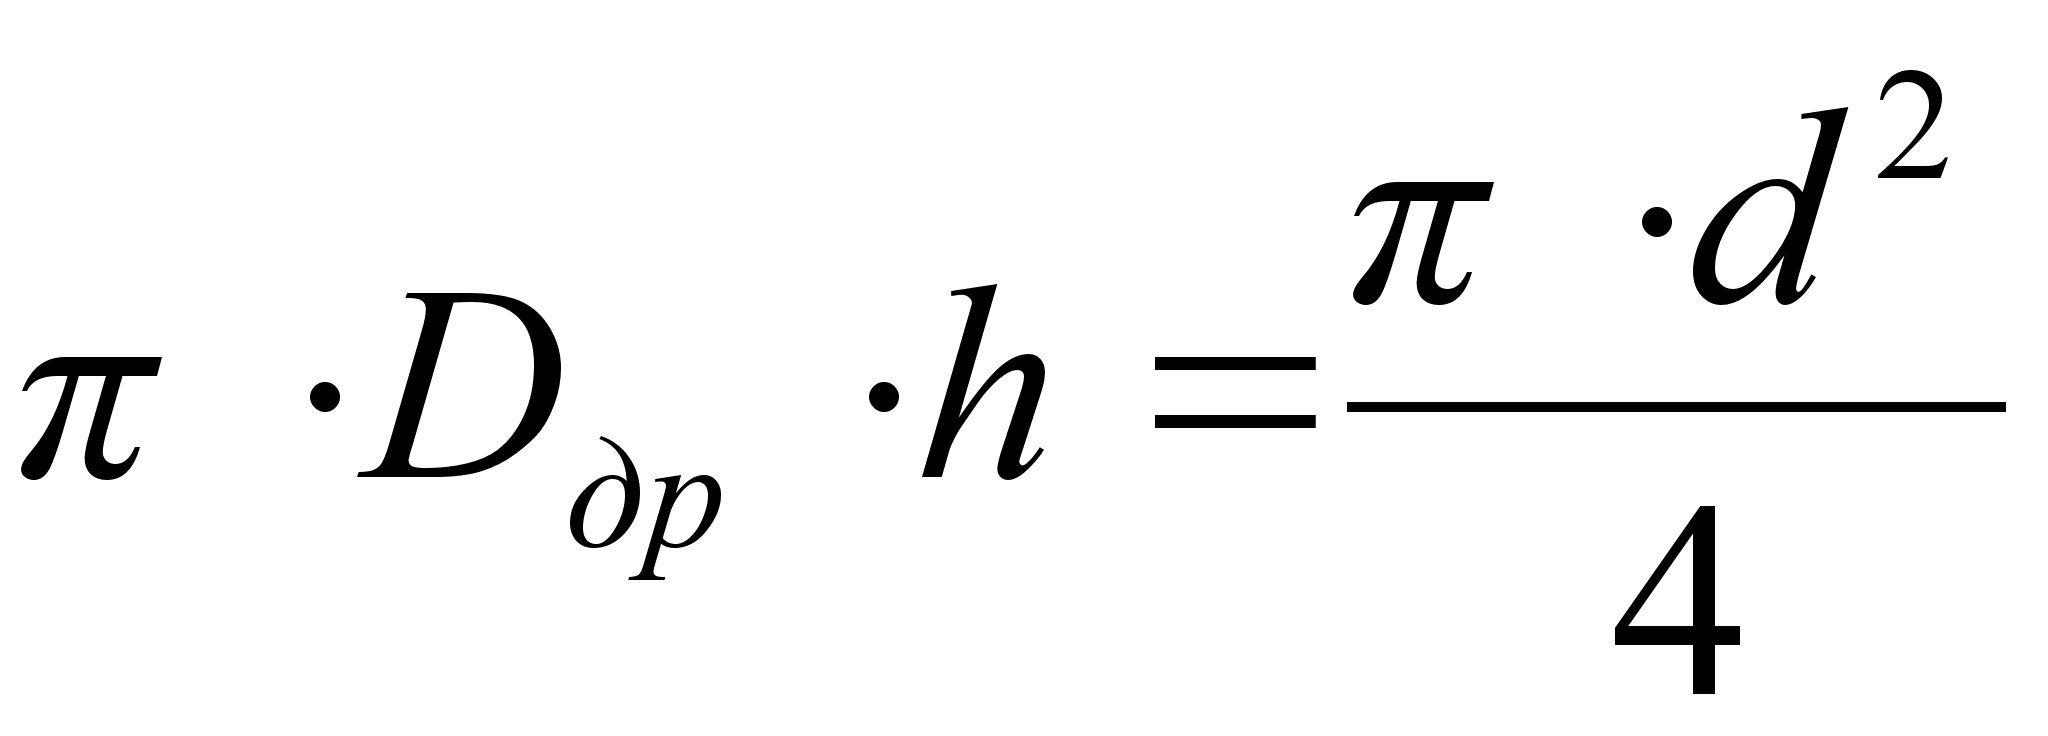 (4)
Из (4) выражение
для
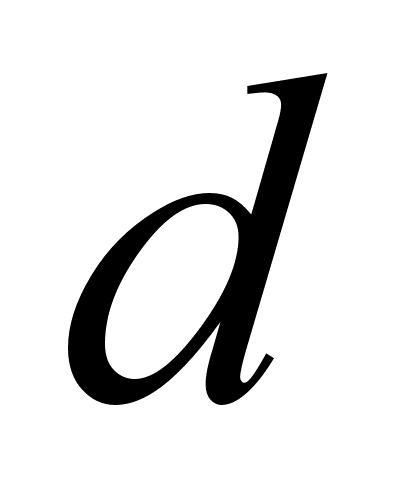 :
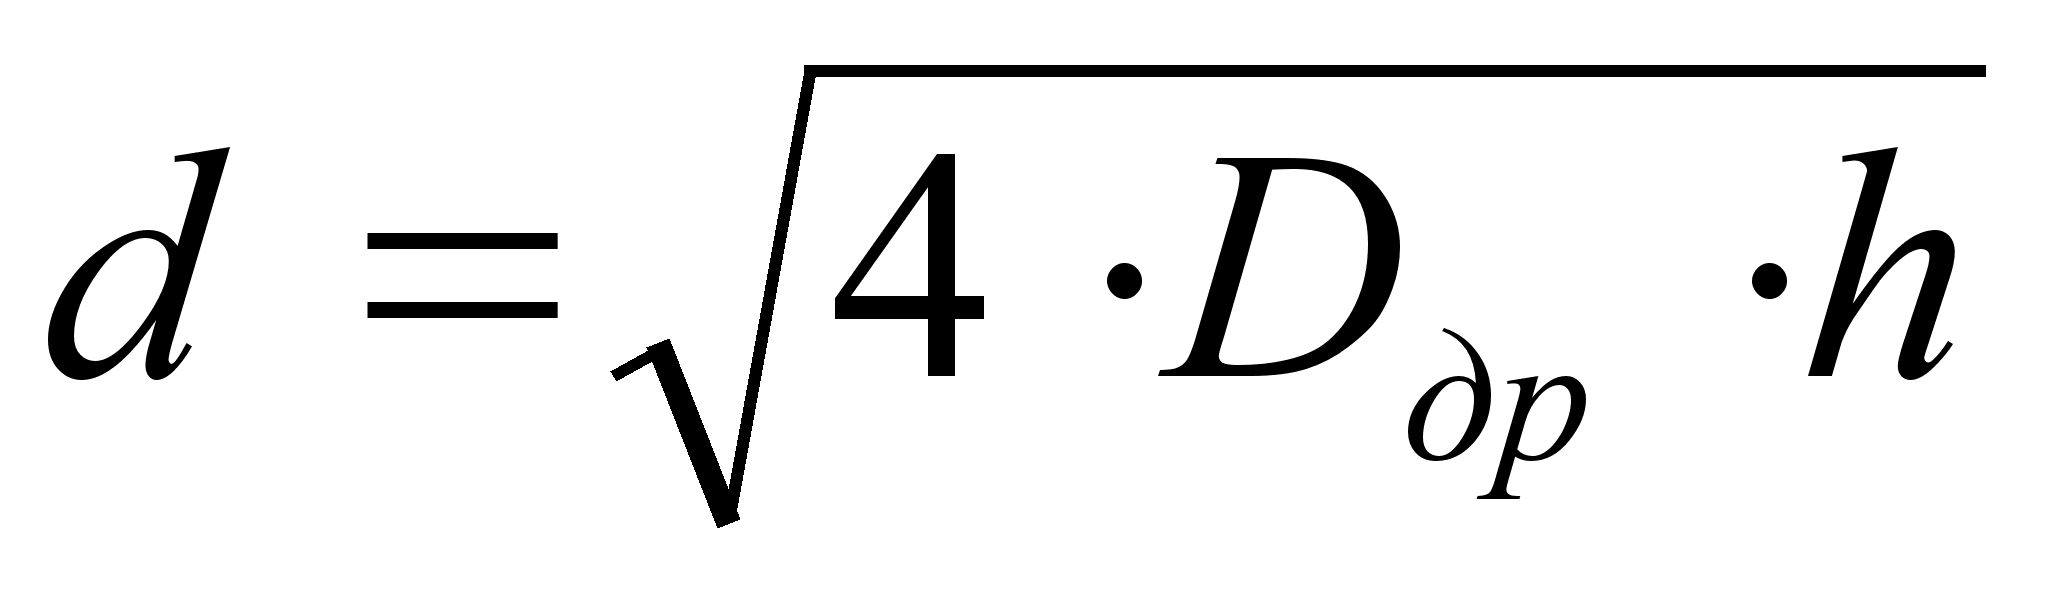
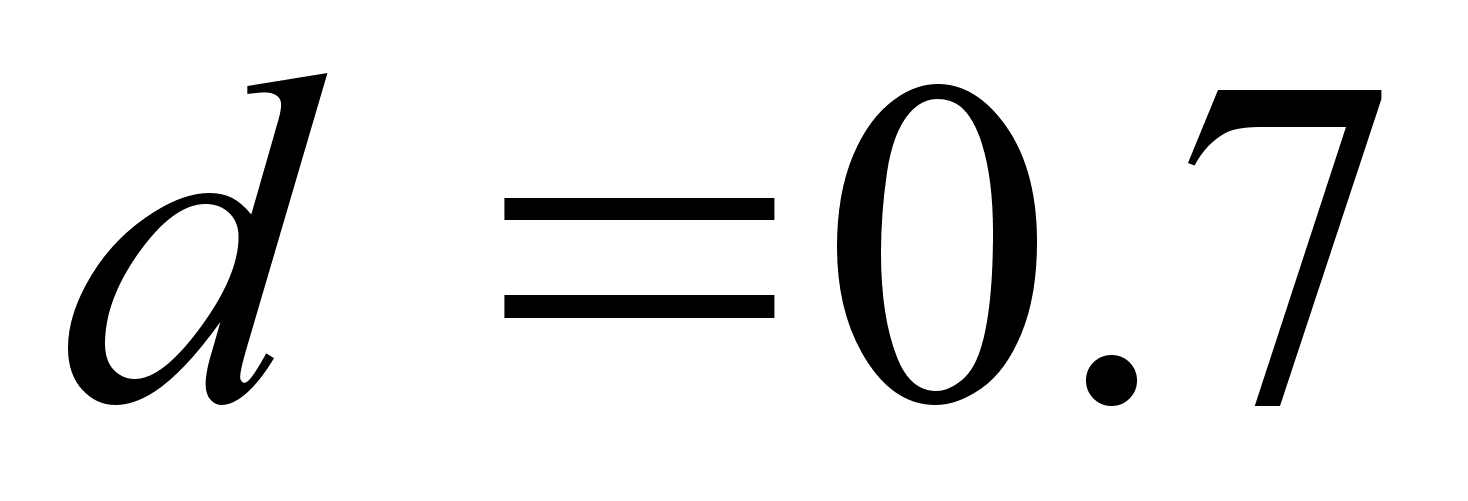
глубина
наклепанного
слоя
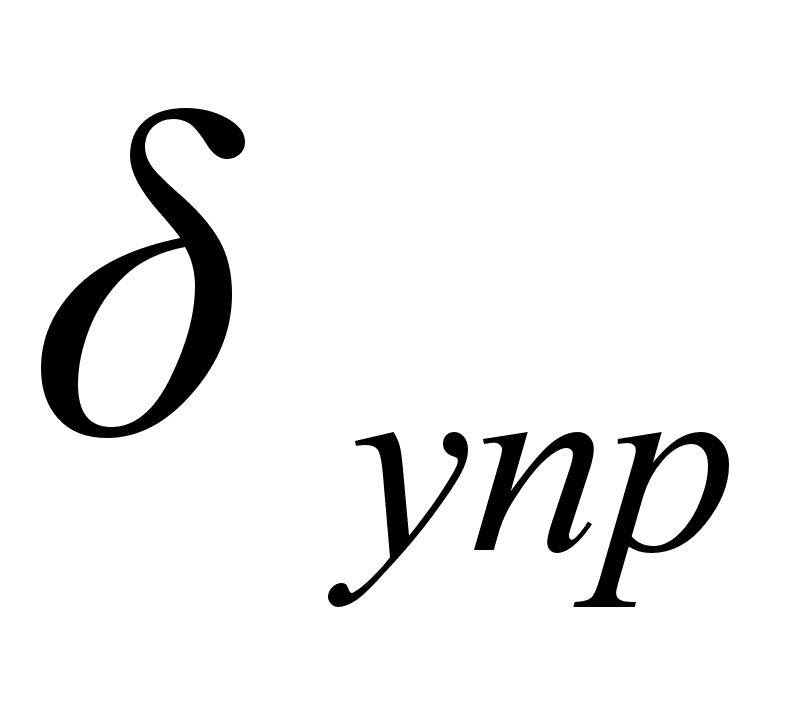 равна:
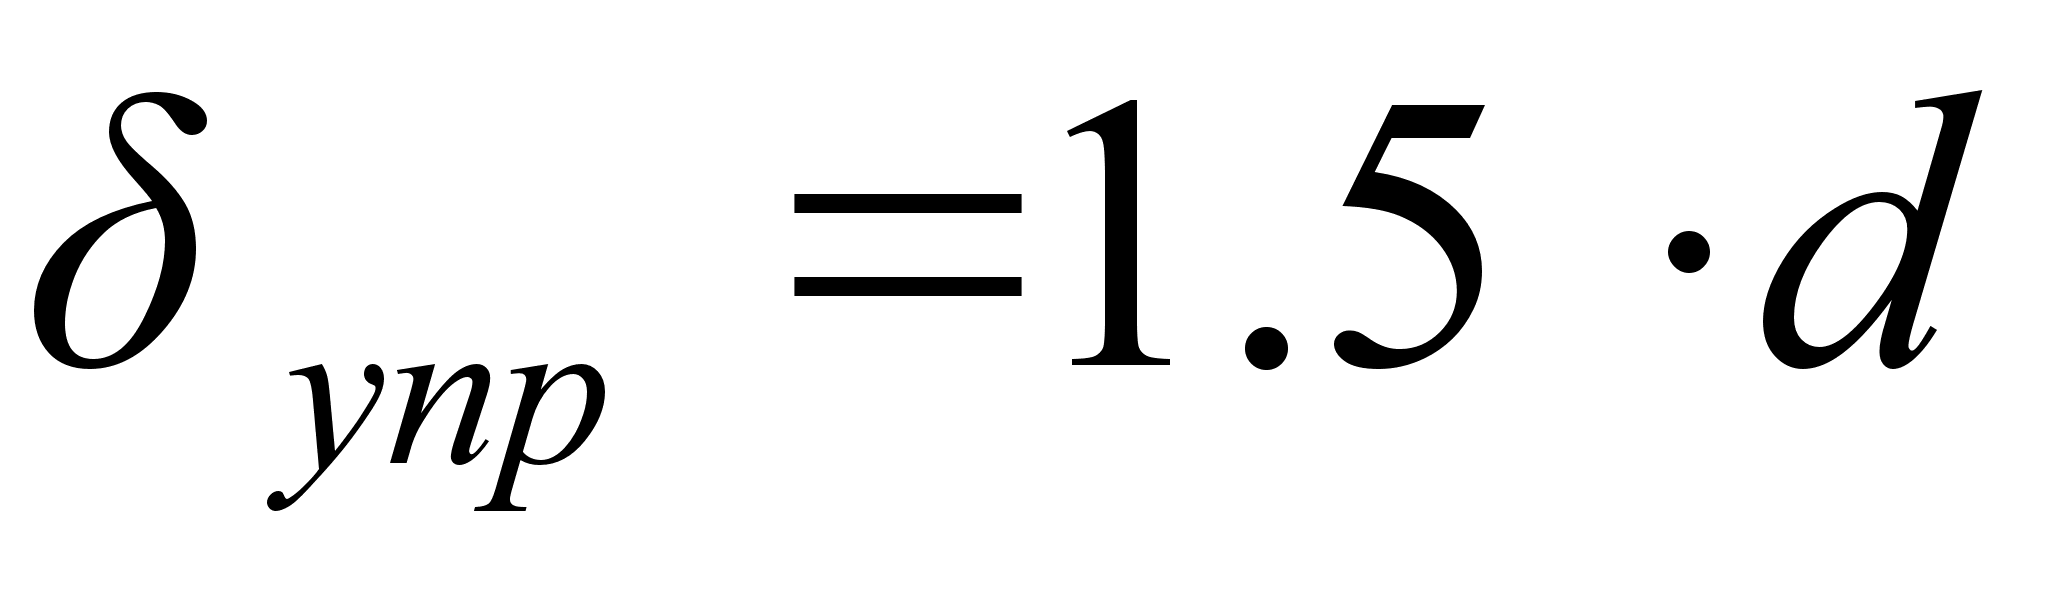
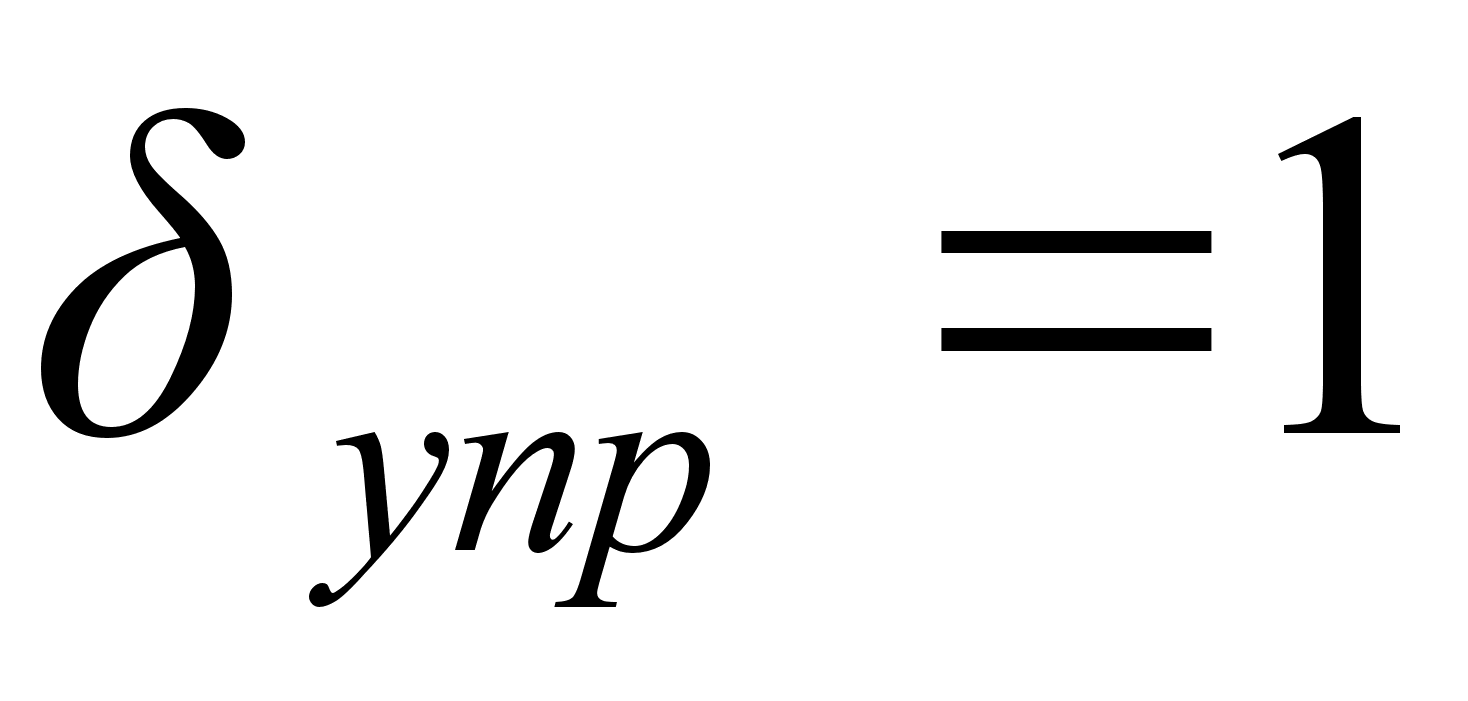
2.4 Расчет параметров алмазного выглаживания цилиндрической части.
Алмазное выглаживание заключается в пластическом деформировании обрабатываемой поверхности скользящим по ней инструментом-выглаживателем, что позволяет получить упрочненную поверхность с низкой шероховатостью и сжимающими остаточными напряжениями, распространяющимися на значительную глубину. При этом в месте контакта инструмент-деталь (в очаге деформирования) происходит локальный переход металла в состояние текучести, в результате чего изменяются характеристики поверхностного слоя, что в итоге повышает сопротивление усталости деталей при эксплуатации.
Назначение
режимов обработки
выглаживания
сводятся к
определению
оптимальных
значений силы
выглаживания
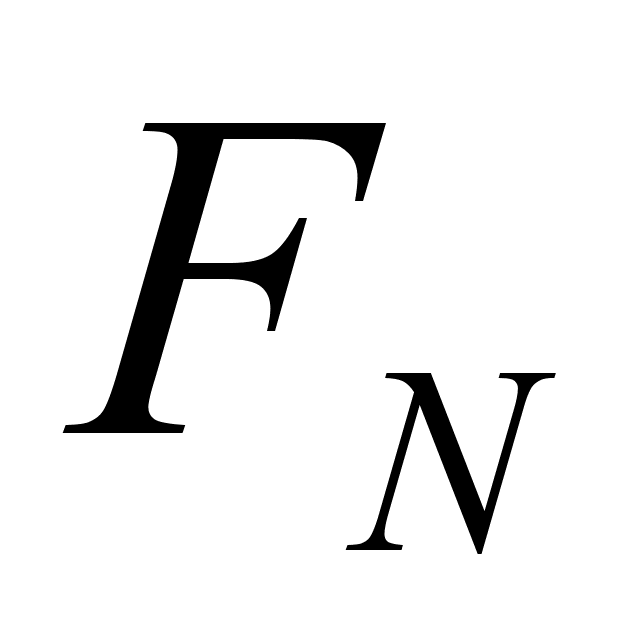 ,
радиуса
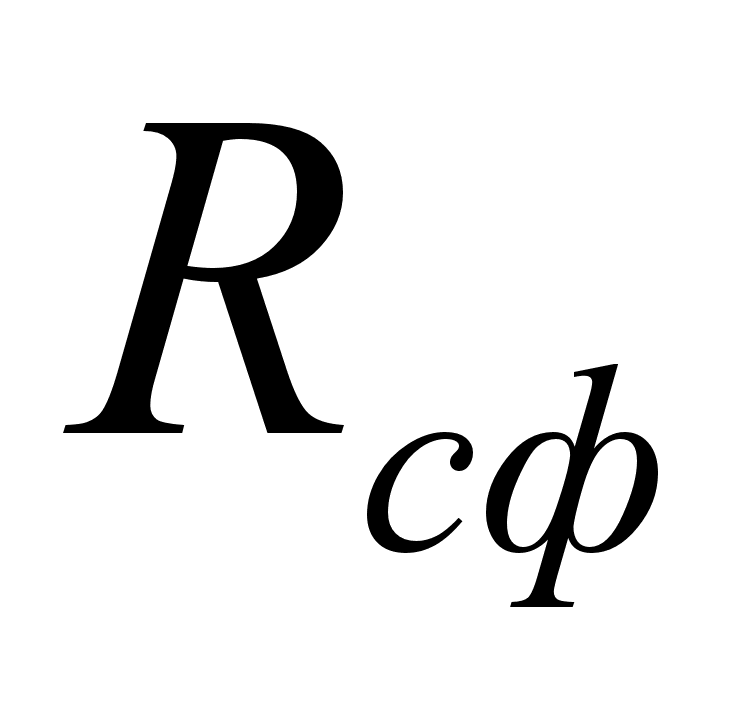 рабочей
части индентора,
подачи
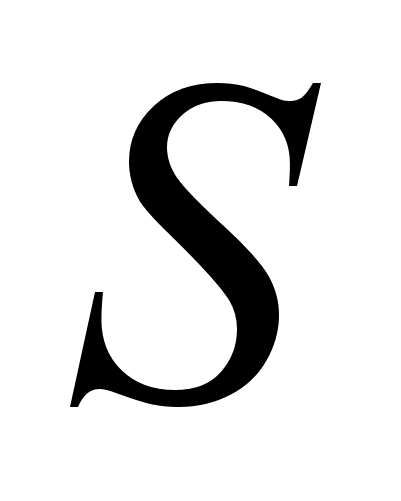 ,
скорости обработки
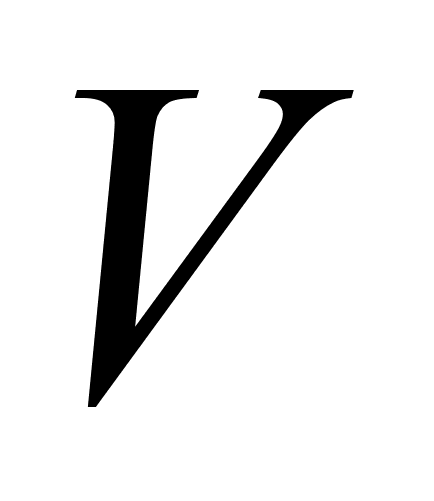 ,
числа рабочих
ходов
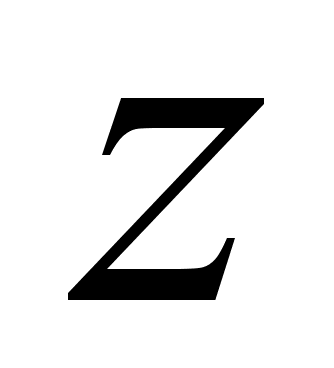 .
Критерий выбора радиуса сферы – твердость материала.
Для стали
12Х2Н4А назначим
=
3.4
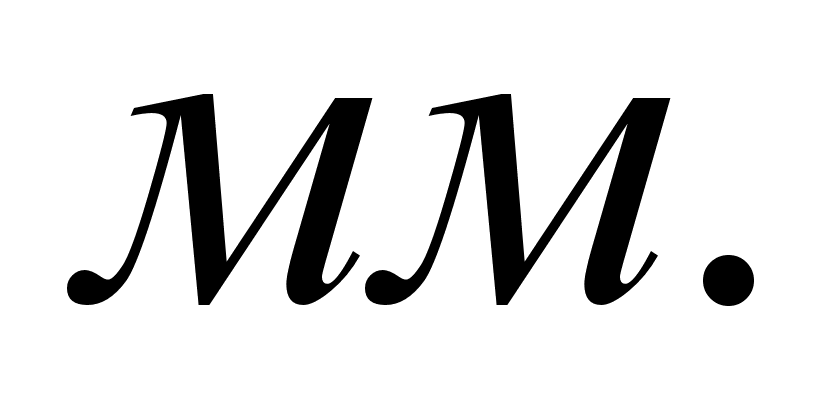 [2, стр.62].
Оптимальное
значение силы
выглаживания
можно определить
по формуле:
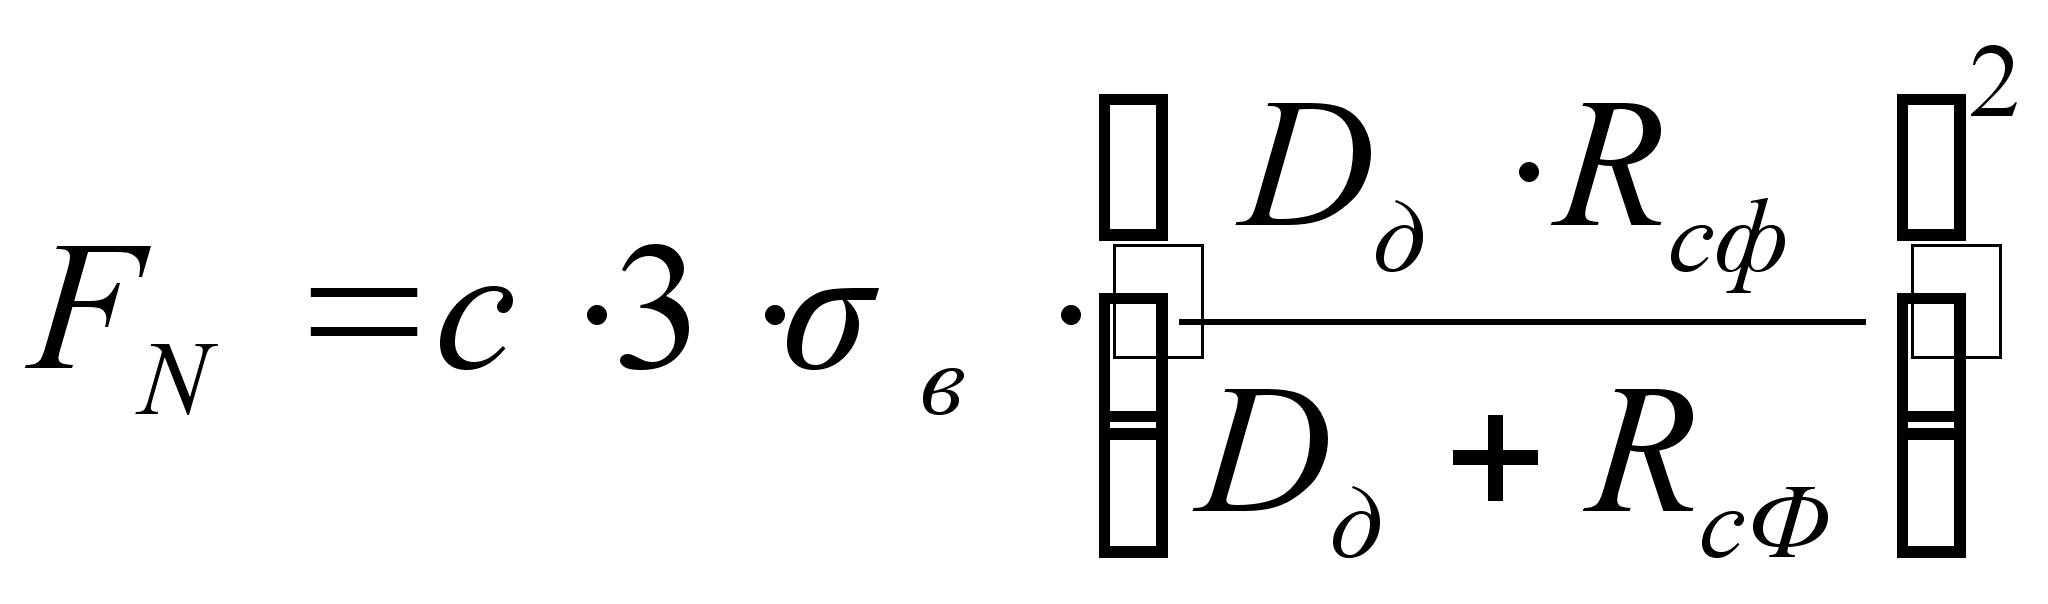
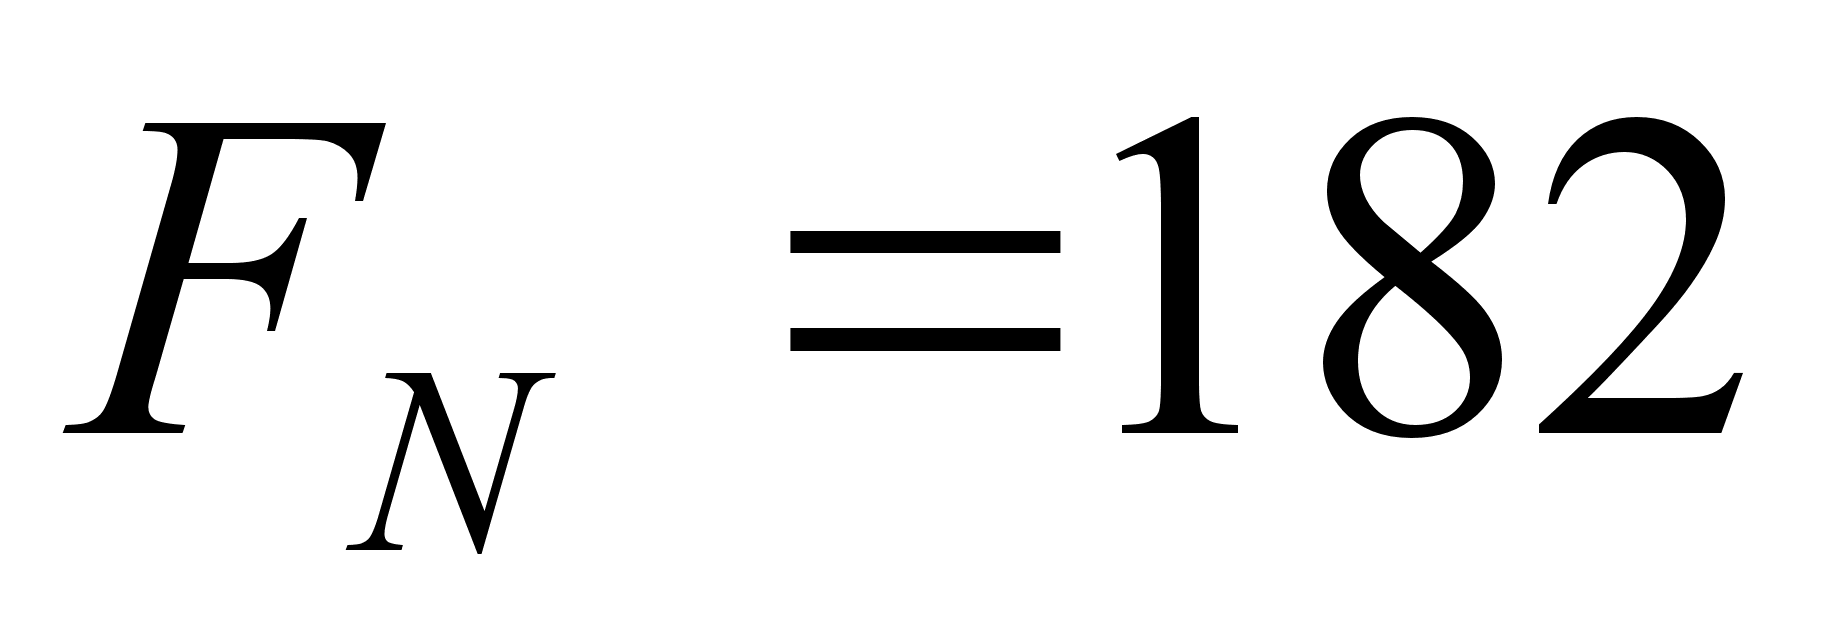 Н
Здесь:
с = 0,008 – коэффициент, учитывающий условия обработки,
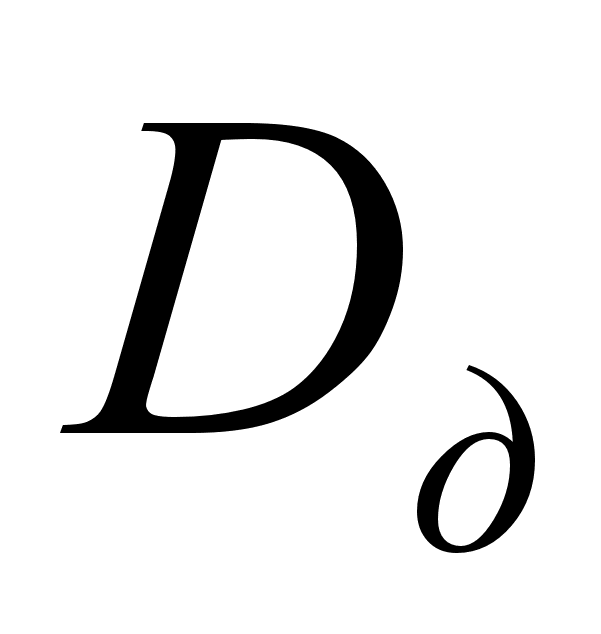 –
диаметр
детали,
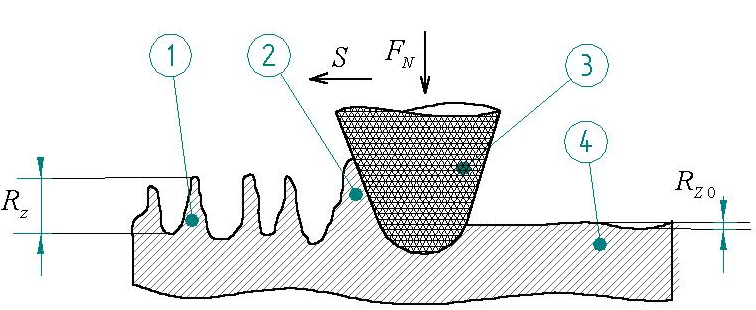
Рис. 6. Схема деформирования поверхностного слоя
при алмазном выглаживании ( в направлении подачи)
1-микронеровности исходной поверхности; 2- наплыв;
3-выглаживатель; 4- поверхность после выглаживания
Назначим
величину продольной
подачи s
= 0,08
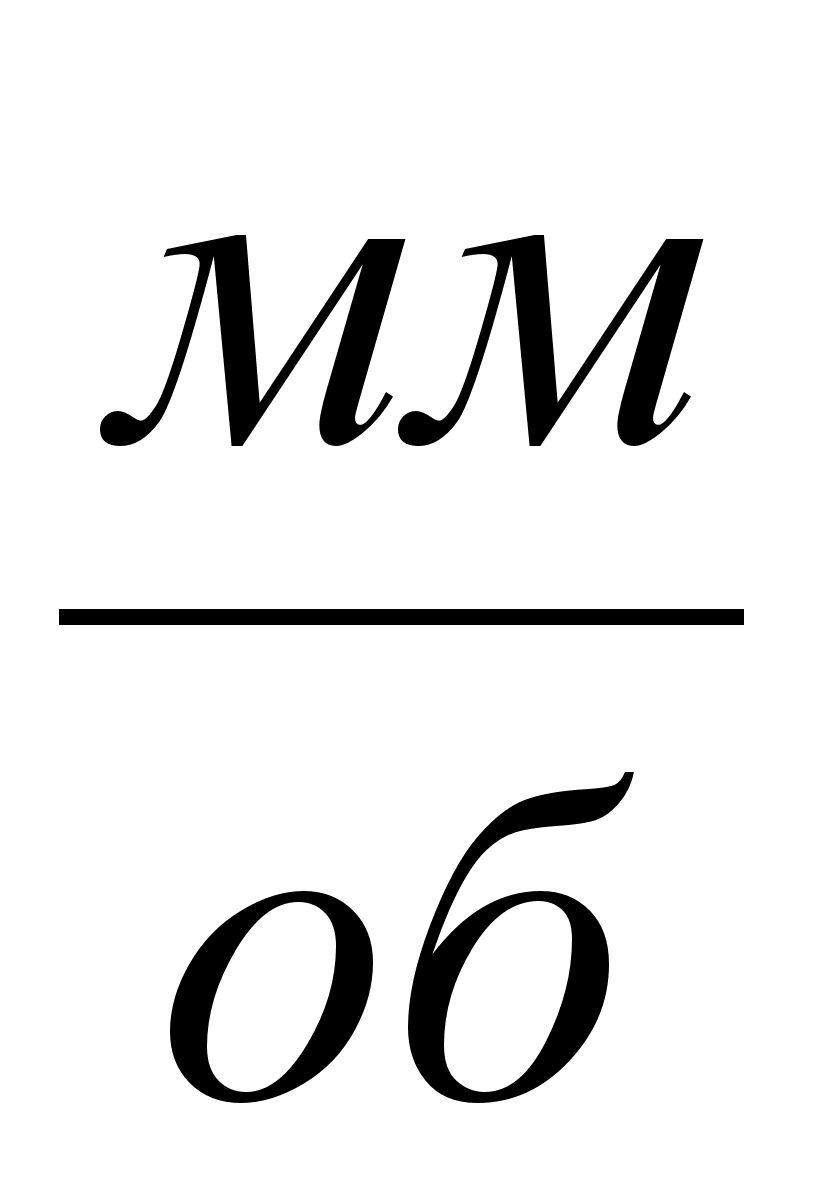 [2, стр.62], тогда
полученная
шероховатость
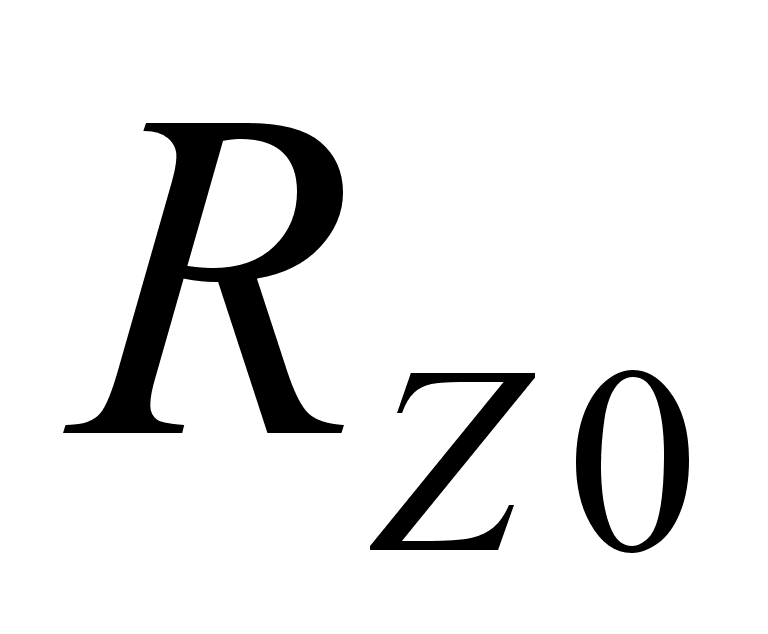 вычислится
по следующей
формуле:
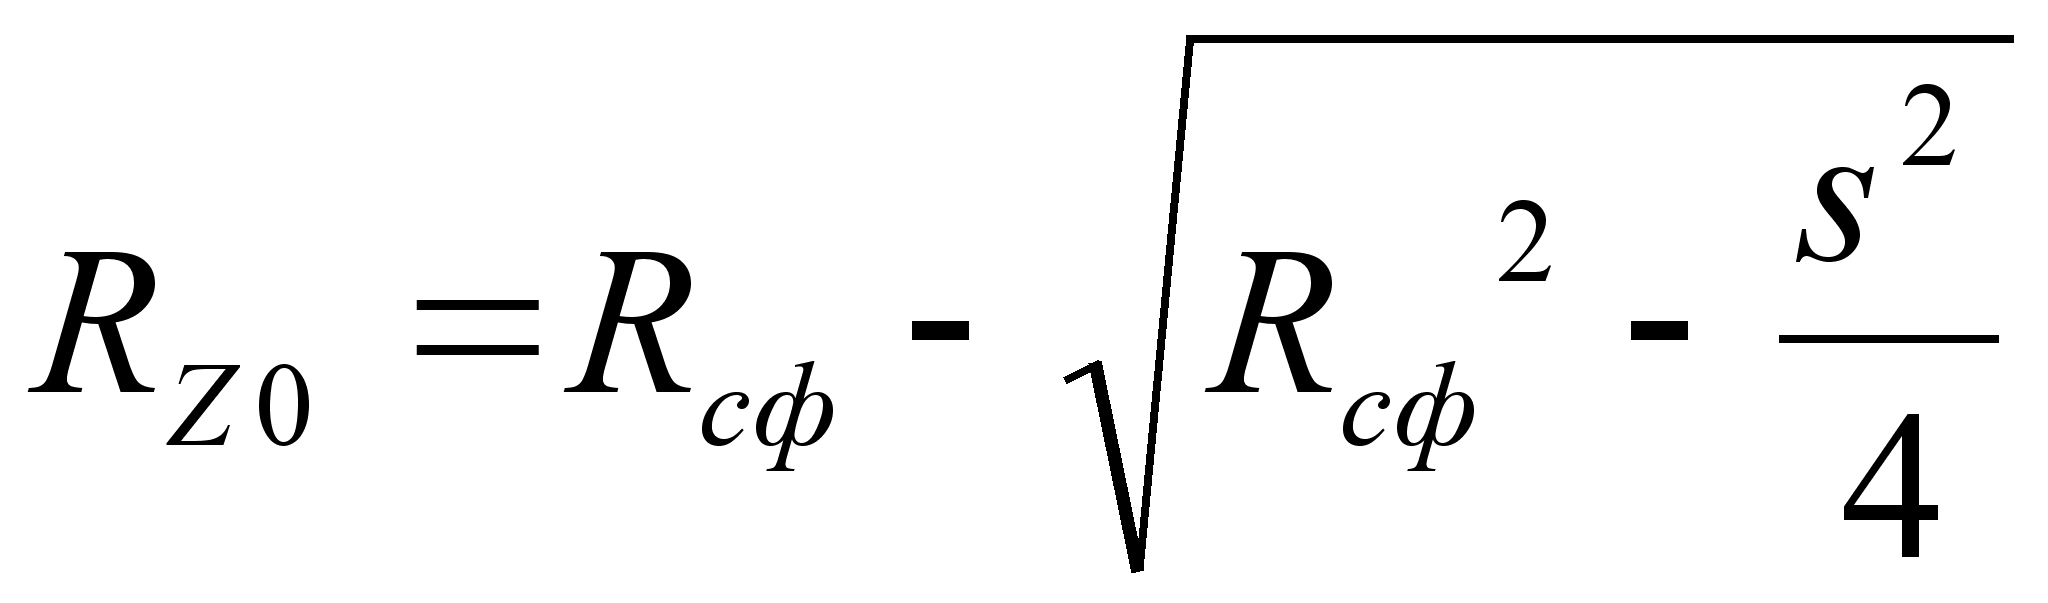
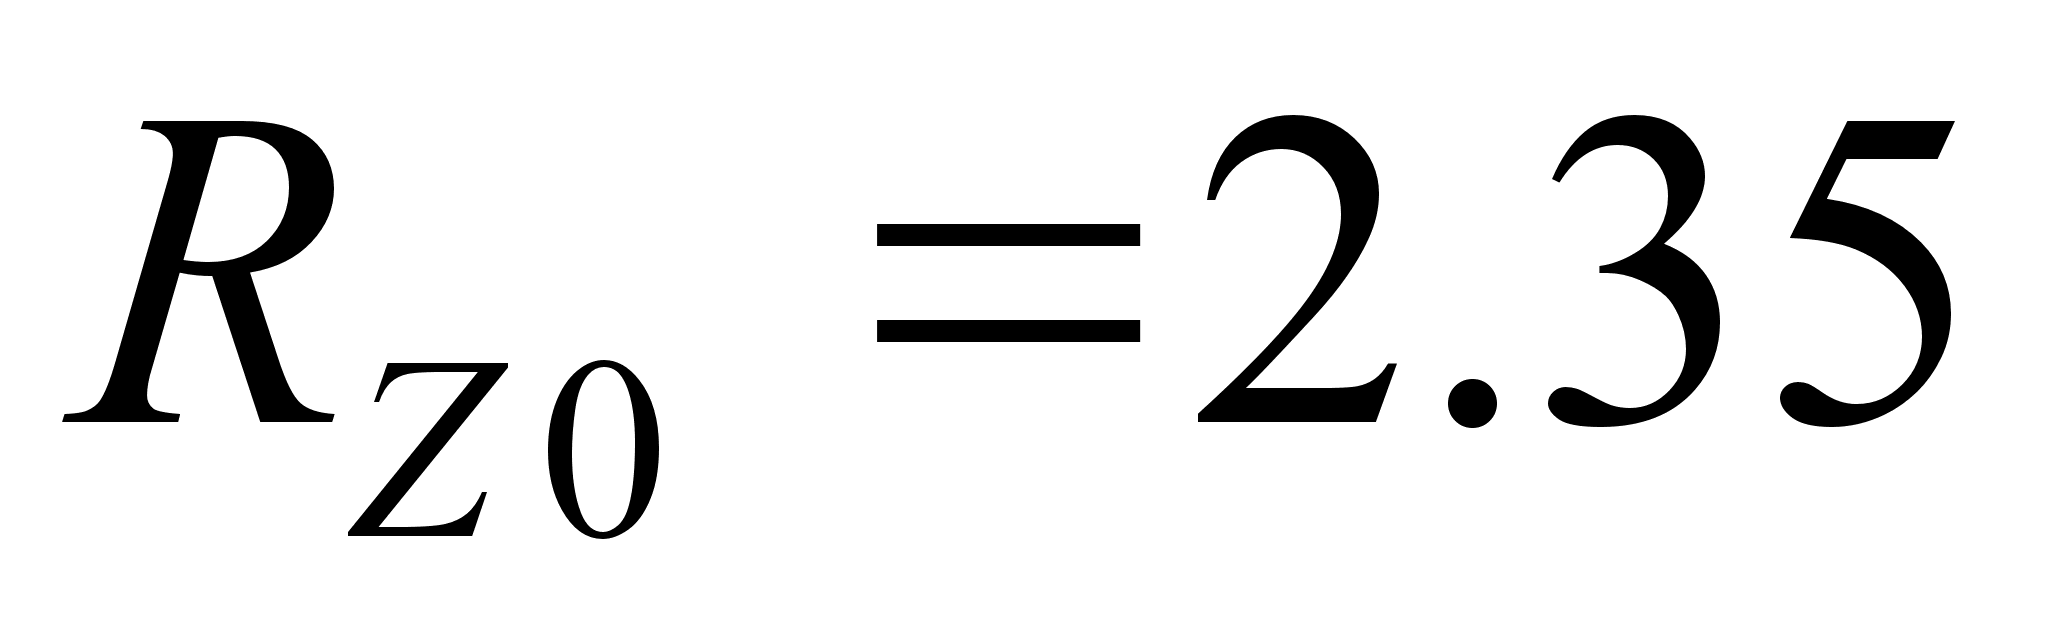
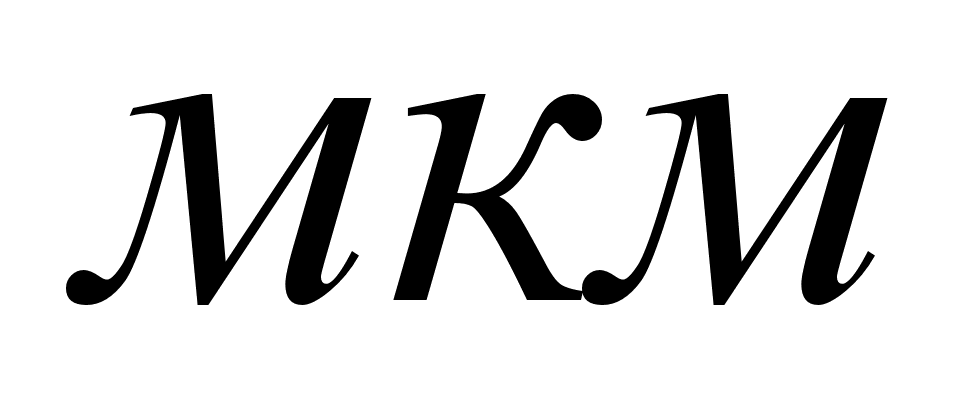
Параметры шероховатости зависят также от числа рабочих ходов z выглаживателя. С увеличением z до 2…3 параметр шероховатости уменьшается в меньшей степени. При z 4 возможен перенаклеп ПС.
Определим глубину наклепанного слоя по зависимости Серенсена С.В. [2, стр.19]:
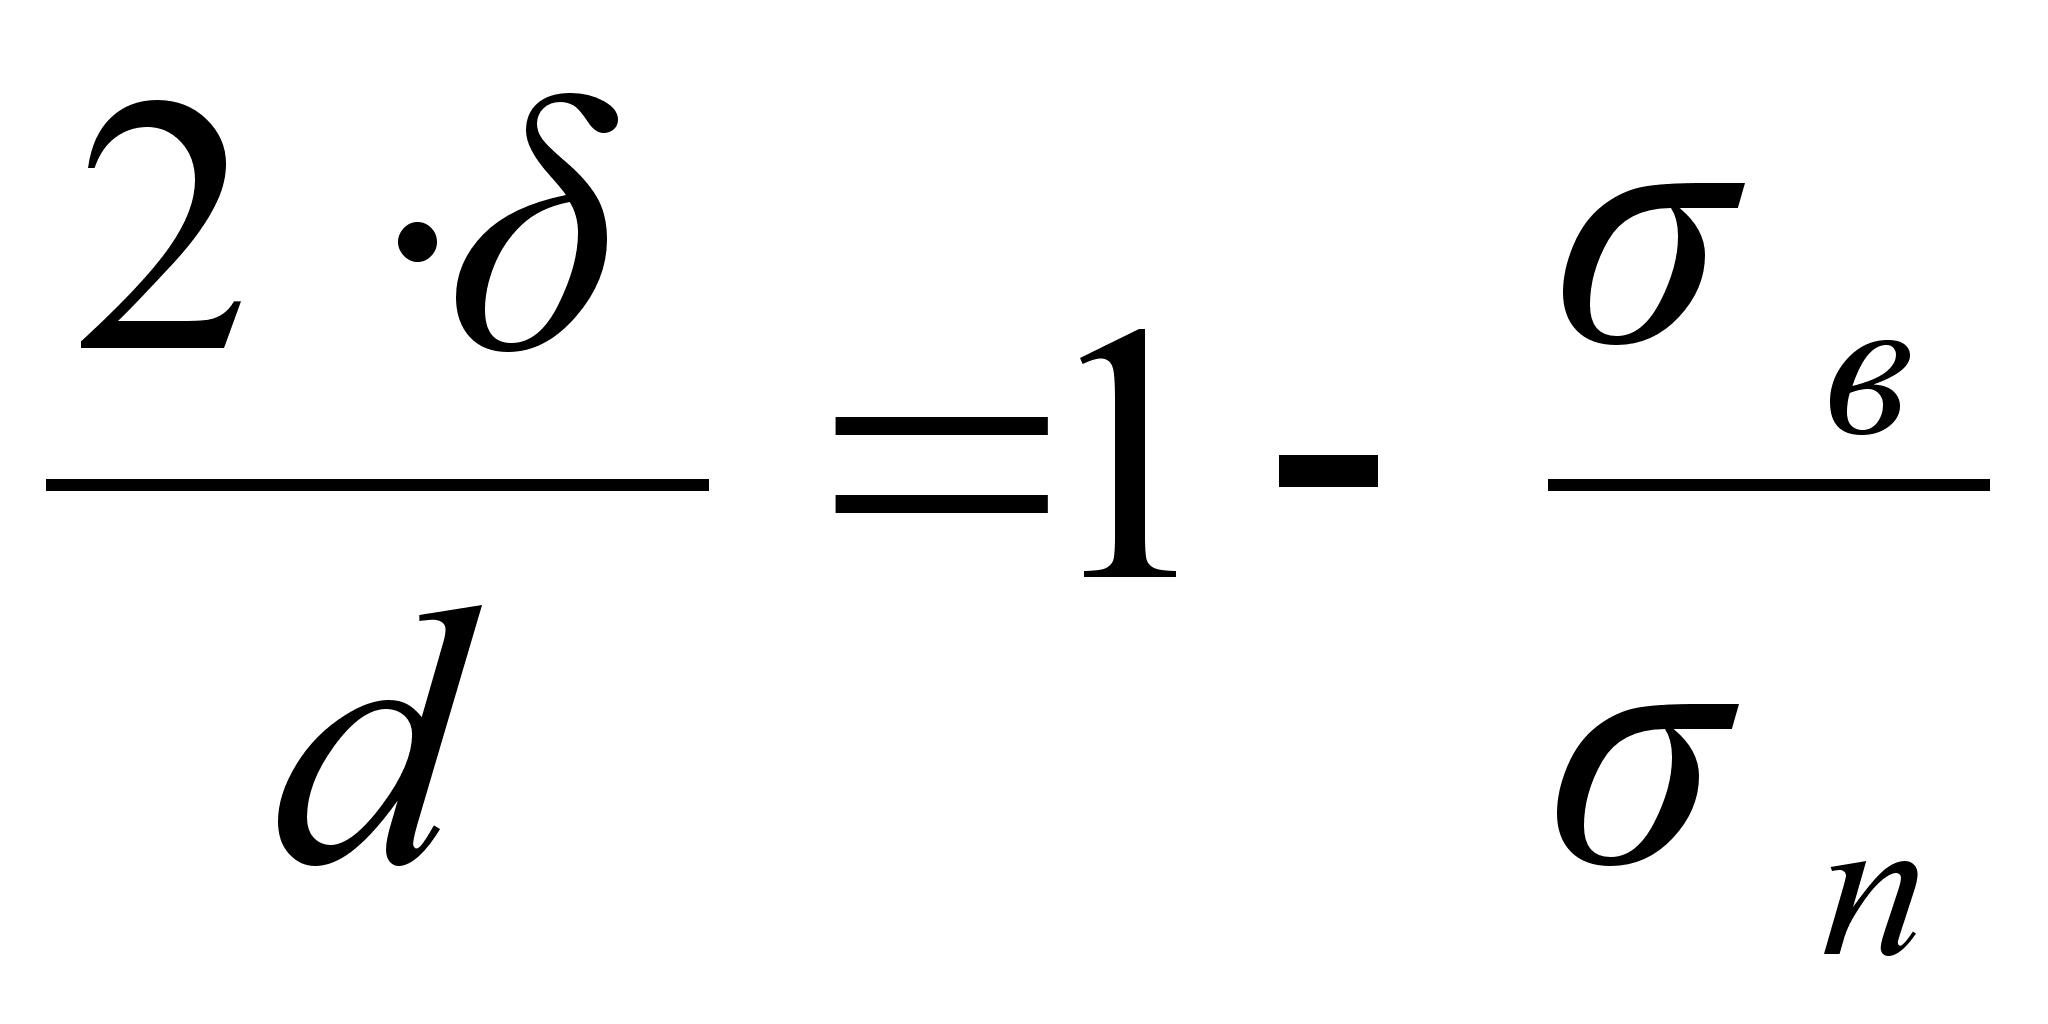 ,
где d
– диаметр детали;
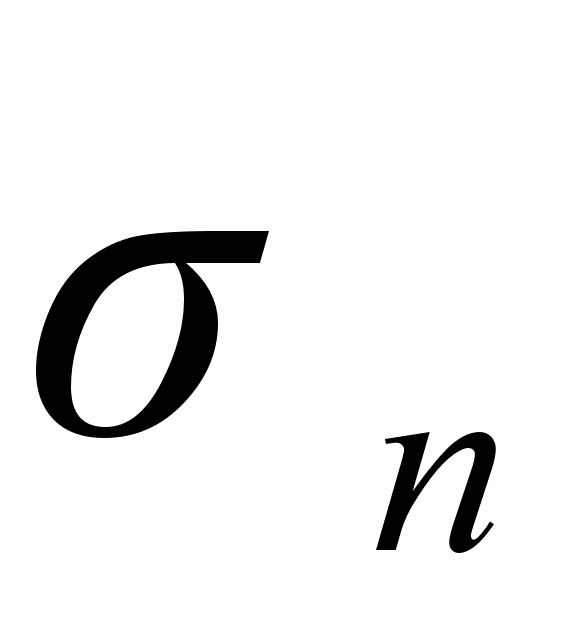 –
прочность
после упрочнения;
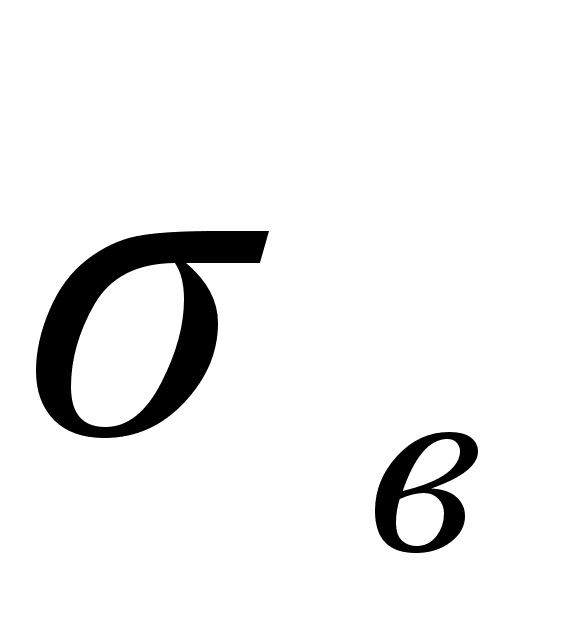 –
прочность
сердцевины;
– глубина наклепанного слоя
=750
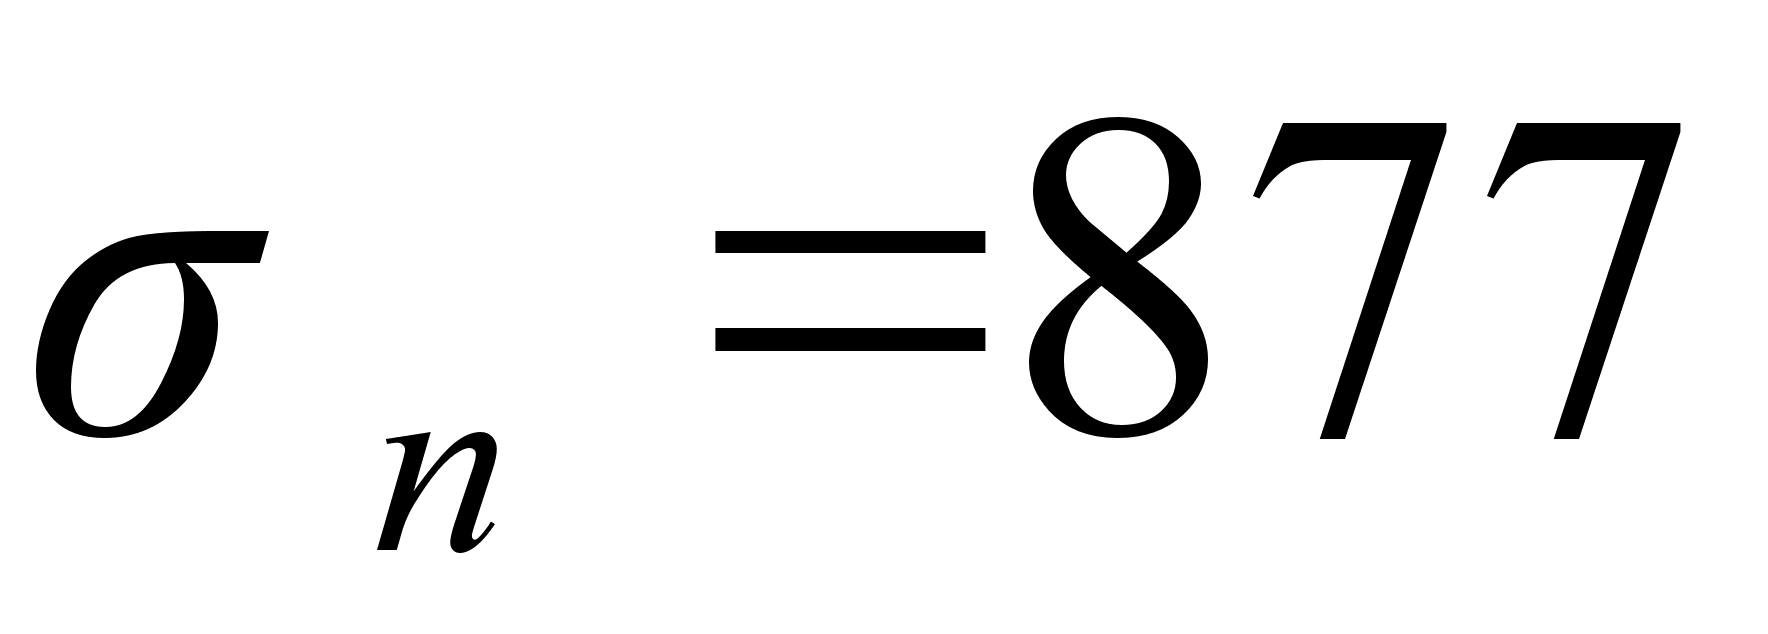 – Увеличение
прочности
поверхности
повышается
на 17% по сравнению
с исходной
величиной
прочности [2,
стр. 64] для стали
12Х2Н4А.
Следовательно толщина упрочненного слоя:
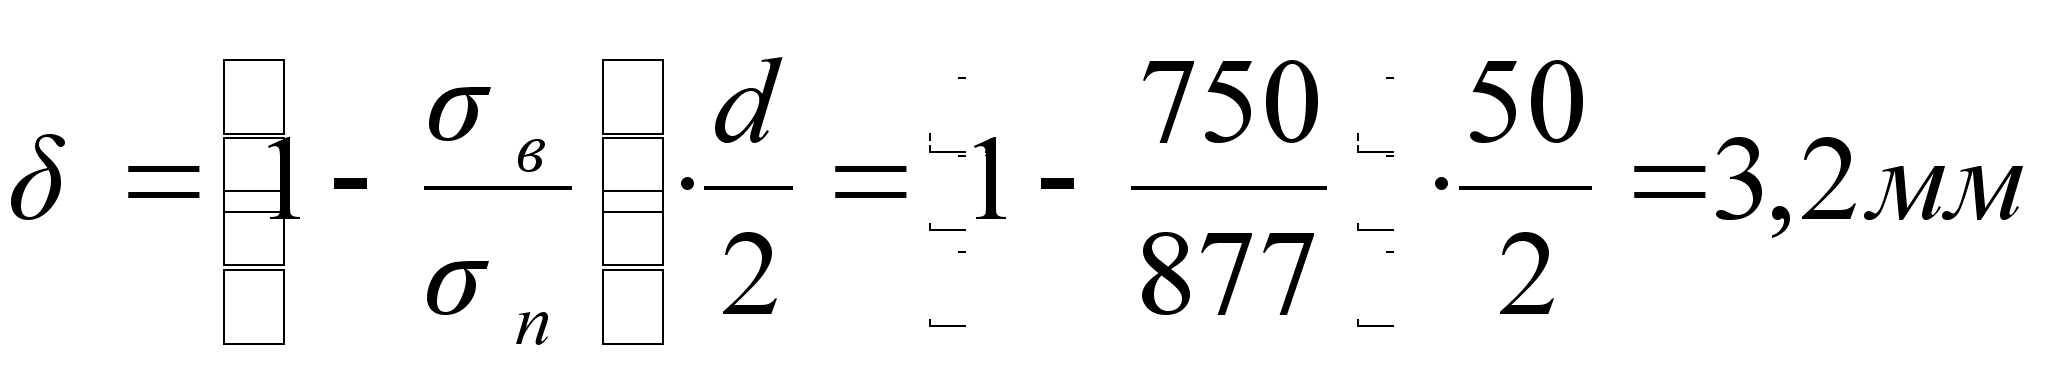
Список использованных источников
1. Саливанов Д.С. конспект лекций по курсу Белоусова В.С. «Обработка поверхностей деталей ЛА», 2002.
2. А.К. Карпец, В.С. Белоусов, В.И. Мальцев упрочнение деталей авиационных конструкций ППД: Учеб. пособие. – Новосибирск: Изд-во НГТУ. 1995. – 79 с.
|
НГТУ.1301.02.11 |
||||||||||
| Изм | Лист | № докум. | Подпись | Дата | ||||||
| Разраб. | Саливанов Д.С. |
Обработка поверхностей деталей летательных аппаратов |
Лит | Лист | Листов | |||||
| Пров. | Белоусов В.С. | 2 | 14 | |||||||
|
С-82 |
||||||||||
| Н.конт | ||||||||||
| Утв. | ||||||||||
Министерство Образования Российской Федерации
Новосибирский Государственный Технический Университет
Кафедра самолёто- и вертолётостроения
Курсовая работа
По дисциплине:
Обработка поверхностей деталей летательных аппаратов
Факультет ЛА
Группа: С-82
Студент: Cаливанов Д.С.
Преподаватель: Белоусов В.С.
Новосибирск
2002