Организация строительства и управление качеством
Определяют значения для столбца U. Для этого полагают [U= 0 в точке, соответствующей максимальной частоте f. или центральному значению интервала, который, по предположению, является средним в распределении. От этого значения [U=0 в сторону уменьшения значений измерения записывают значения U, всякий раз на единицу меньше предыдущего:1, 2,.3, . . ., а в сторону увеличения значений измерения — всякий раз на единицу больше предыдущего: 1, 2, 3, ... Среднее значение интервала, для которого U=0, обозначают через Х0, ширину интервала — через h.
Заполняют столбец Uf, для которого вычисляют произведение U и /' и находят сумму (Uf.
Находя произведение Uf и U, определяют значения для столбца U2f ' и сумму U2f.
Определяют x’ по формуле
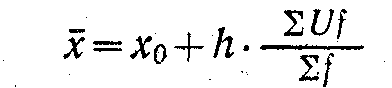
и наносят на гистограмму линию, соответствующую х (рис. 2.15).
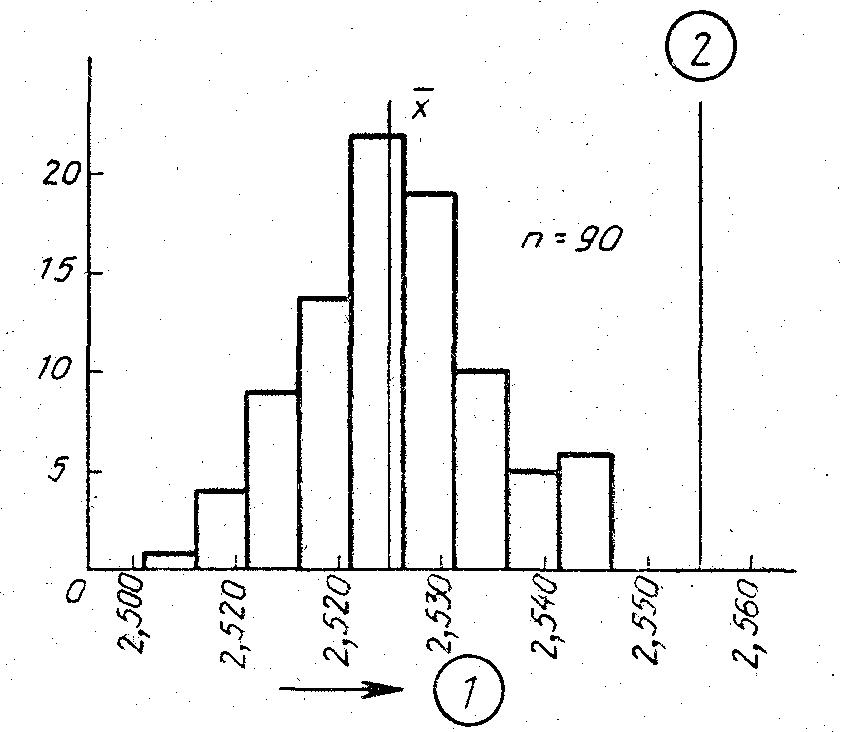
Рис. 2.15. Гистограмма для диаметра оси:
1—диаметр оси, мм: 2—верхняя граница кормы
В числовом выражении среднее значение х для рассматриваемого примера будет равно х= 2,523+0,005- — =2,52467 мм. Стандартное отклонение определяют по формуле
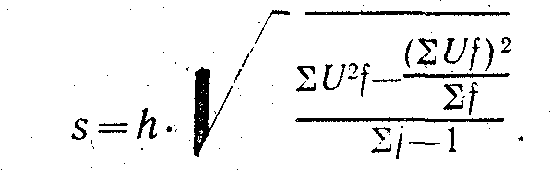
В числовом выражении стандартное отклонение s для рассматриваемого примера будет равно
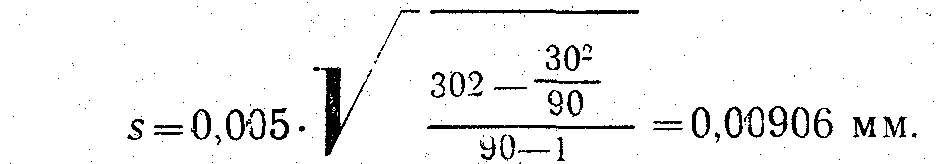
Контрольные карты
Оглавление
Общие положения
Представление полученных данных в виде графика: в порядке их поступления в ходе технологического процесса в виде временного ряда позволяет с первого взгляда оценить изменения, которые происходили на этот период. Таким образом, график отражает динамику процесса.
Как видно на графике (рис. 2.29), точка № 8 и точка № 15 резко отличаются от остальных точек тем, что одна имеет значительно большее, а другая значительно меньшее значение, чем другие. Но если точка № 8 окажется на графике, как показано на рис. 2.30, несколько ниже, чем на рис. 2.29, то будет трудно решить, действительно ли она имеет слишком большое значение по сравнению с другими точками.
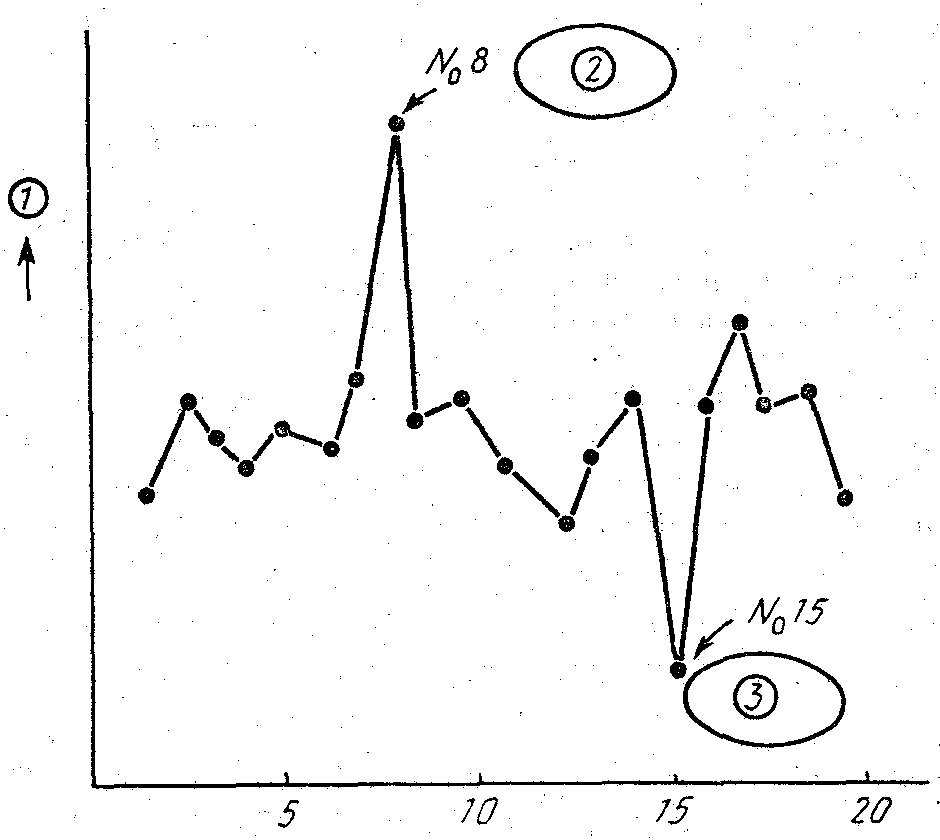
Рис. 2.29. Пример выброса точек на графике:
1—единица измерения; 2— слишком большое значение; 3—слишком малое значение
В таких случаях, когда анализ графика не приводит к однозначному решению, используют контрольные карты, которые позволяют принять объективное решение [9].
Контрольная карта —это разновидность графика, однако она отличается .от обычного графика наличием линий, называемых контрольными границами или границами регулирования. Эти контрольные границы обозначают ширину разброса, образующегося в обычных условиях течения процесса. Если все точки на графике, входят в об ласть, ограниченную
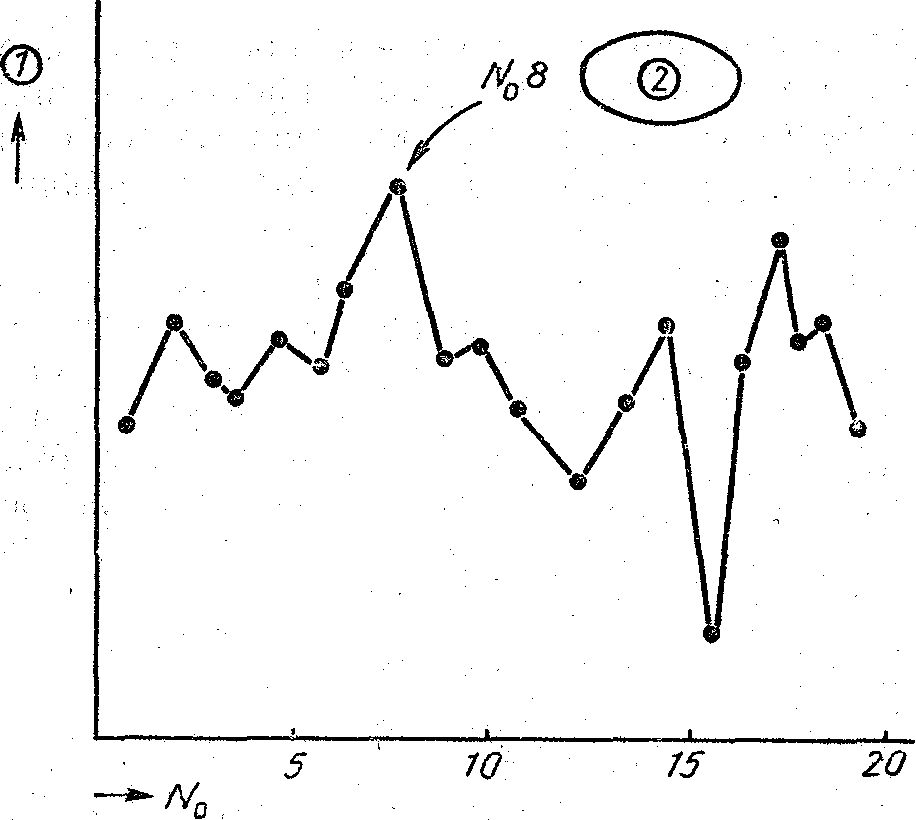
Рис. 2.30. Пример, когда трудно сказать, слишком ли велико значение точки на графике:
1—единица измерения: 2—слишком ли велико значение?
контрольными границами, это указывает на то, что процесс протекает в относительно постоянных условиях, т. е. на стабильность процесса. И наоборот, если на графике есть точки, выходящие за пределы контрольных границ, значит, в ходе процесса возникли погрешности, нарушившие стабильность процесса (рис. 2.31, рис. 2.32).
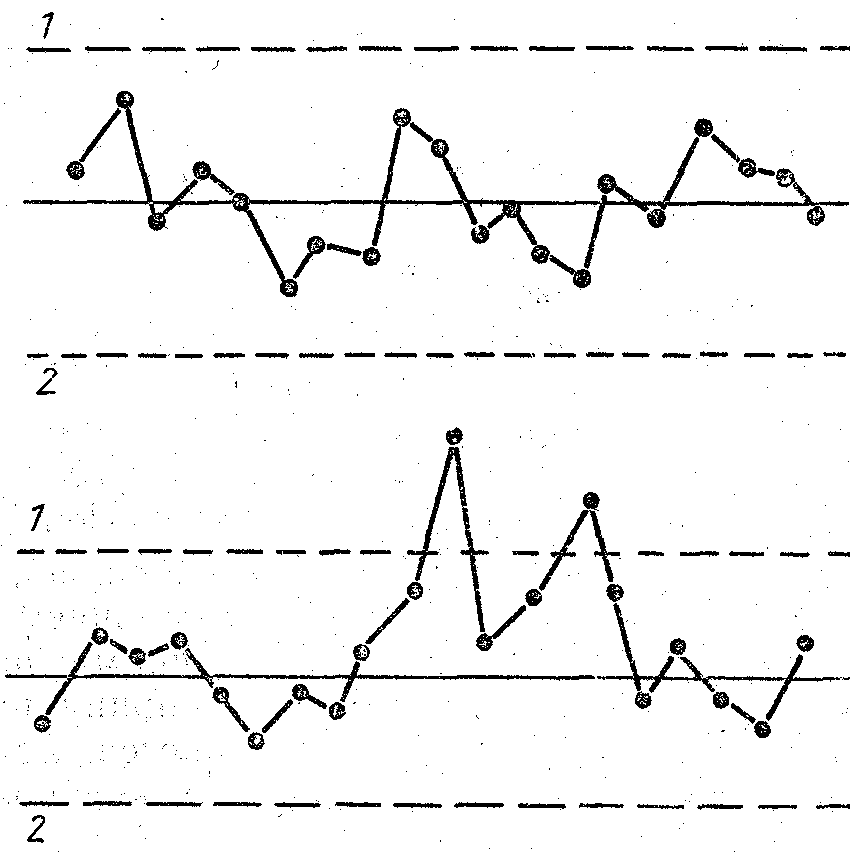
Рис. 2.31. Все точки находятся в пределах контрольных границ; процесс устойчив:
1—верхняя контрольная граница нормы: 2—нижняя контрольная граница нормы
Рис. 2.32. Наблюдается выброс точек за пределы контрольной границы (это говорит о возникновении неполадок в процессе):
1—верхняя контрольная граница; 2- нижняя , контрольная граница
При осуществлении контроля характеристик с помощью контрольных карт проверяют, попадают ли все точки графика в диапазон между двумя линиями, представляющими собой контрольные границы. Этот диапазон характеризует контрольные нормативы, ,в пределах которых разброс показателей качества считается допустимым. Такой разброс вызван случайными отклонениями (в пределах допустимых значений) показателей качества исходных материалов или деталей, а также условий производства, и называется неизбежным разбросом (рассеянием) показателей качества. Таким образом, колебание по вертикали точек графика внутри контрольного диапазона определяет неизбежный разброс показателей качества и не требует вмешательства в ход процесса.
Если же на графике часть точек выходит за пределы верхней или нижней контрольной границы, это значит, что показатели качества испытывают разброс, выходящий за пределы контрольных нормативов. Такой разброс называется устранимым разбросом (рассеянием) показателей качества. Как только на контрольной карте появляется одна или несколько точек на графике, выходящих за пределы контрольного диапазона, чти указывает на появление устранимого разброса, необходимо немедленно принять все меры для выявления и устранения причины отклонения.
В порядке составления контрольной карты самым важным является способ определения контрольных границ. Для определения контрольных границ (или контрольных нормативов) необходимо собрать большое количество данных, называемых предварительными данными, характеризующих состояние процесса, и на их. основе рассчитать по установленной формуле контрольные нормативы.
В производственной практике используются различные виды контрольных карт, отличающиеся друг от друга характером используемых данных.
Оглавление
(X’-R)-карты
Основным видом, наиболее широко применяемым в производстве, является контрольная карта (x’—R), для кратности называемая (x’—R) -карта.
(Здесь и далее x’ – среднее значение x)
Эта карта составляется в следующем порядке.
.1. Собирают предварительные данные измерений характеристик (таких как длина, вес, прочность и т. д.) числом в пределах 100. Эти данные делятся на 20–25 групп, равных по количеству данных, так что в результате в каждой группе получается по 4–5 данных. Для регистрации и систематизации предварительных данных используют специальные бланки контрольных листков, которые отличаются формой и расположением данных в соответствии с поставленной задачей (табл. 2.11).
2. Для каждой группы рассчитывают среднее значение x’ и размах R:
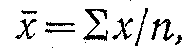
где х—сумма всех измеренных значений х;
п—число измеренных значений в группе.
R=(максимальное из измеренных значений в группе)—(минимальное из измеренных значений в группе).
Выражает диапазон .разброса значений в группе.
3. На бланке контрольной карты по вертикальной оси откладывают значения x’ и R, а по горизонтальной оси — номера групп. На график наносят точками значения x’ и R для каждой группы.
4 .
Находят средние
значения x’’
и R’ для
x’ и R каждой
группы. Эти
средние значения
определяют
среднюю линию
контрольного
диапазона: x’’
— среднюю линию
для x’-карты,
R’—среднюю
линию для R-карты.
Для рассматриваемого случая x’’=5,406; R’=0,195. Средняя линия обычно обозначается сплошной линией.
5. Контрольные границы устанавливаются отдельно для x’-карты и R–карты и рассчитываются по следующим формулам:
а) для х-карты
верхняя контрольная граница UCL=x’+ А2R’,
нижняя контрольная граница LCL=x’—A2R;
б) для R-карты
Таблица 2.11
| Наименование изделия | Татами | Номер распоряжения об изготовлении | —• | Срок |
с 30.0:6.1980 | ||||||||||||
| Показатель качества | Толщина | Производствен-ныи участок | — • | no 10.07.198C | |||||||||||||
| Единица измерения | .см | Дневная норма | 50 штук | № станка | Станок № 1 | ||||||||||||
| Контрольные границы | верхняя | 5,7 | Контроль | кол-во | 5 | Оператор Контролер Личная печать (подпись) |
|||||||||||
| нижняя | 5,3 | ные образцы | период | 1/2 сме-ны | |||||||||||||
| Номер стандарта | —' | Номер измерительного прибора | № 2 | ||||||||||||||
Дата |
№ груп- пы |
Измеренные значения |
Сумма x |
Среднее значение х |
Диа-пазон R |
Примечания | |||||||||||
|
X1 |
X2 |
Х3 |
X4 |
Xs |
|||||||||||||
| 30/6 | 1 | 5,3 | 5,4 | 5,4 | 5,4 | 5,6 | 27,1 | 5,42 . | 0,3 | ||||||||
| 30/6 | 2 | ,5,5 | 5,4 | 5,4 | 5,3 | 5,3 | 23,9 | 5,38 | 0,2 | ||||||||
| . 1/7 | 3 | 5,5 | 5,3 | 5.3 | 5,3 | 5,4 | 26,8 | 5,36 | 0,2 | ||||||||
| 1/7 | 4 | 0,6 | 5,3 | 5,4 | 5,4 | 5,4 | 27,1' | 5,42 | 0,3 | ||||||||
| 2/7 | 5 | 5,5 | 5,4 | 5,4 | 5,4 | 5,3 | 27,0 | 5,40 | 0,2 | ||||||||
| 2/7 | 6 | 5,4 | 5,4 | 5,5 | 5,5 | 5,4 | 27,3 | 5,44 | 0,1 | ||||||||
| 3/7 | 7 | 5,5 | 5,4 | 5,4 | 5.4 | 5,4 | 27,1 | 5,42 | 0,1 | ||||||||
| 3/7 | 8 | . 0,6 | 5,4 | 5,5 | 5,4 | 5,4 | 27,3 | 5,46 | 0,2 | ||||||||
| 4/7- | 9 • | 5,4 | 5,4 | 5,4 | 5.3 | 5,3 | 26,8 | 5,36 | 0,1 | ||||||||
| 4/7 | 10 | .5,5 | 5,3 | 5,4 | 5,3 | 5,4 | 26,9 | 5.38 | 0,2 | ||||||||
| 5/7 | 11 | 5,4 | 5,4 | 5.5 | 5,4 | 5,4 | 27.1 | 5,42 | 0,1 | ||||||||
| 5/7 | 12 | 5,4 | 5,4 | 5,4 | 5,3 | 5,5 | 27.0 | 5,40 | 0,2 | ||||||||
| 7/7 | 13 | .5,4 | 5.3 | 5,4 | 5.5 | 5,7 | 27,3 | 5,46 | 0,4 | ||||||||
| 7/7 | 14 | 5,3 | 5,4 | 5,4 | 5,4 | 5,5 | 27,0 | 5,40 | 0,2 | ||||||||
| 8/7 | 15 | 5,4 | 5,3 | 5,5 • | 5,5 | 5,4 | 27,1 | 5,42 | 02 | ||||||||
| 8/7 | 16 | 5,4 | 5,3 | 5,4 | 5,4 | 5,4 | 2.6,8 | 5,36 | 0,1 | ||||||||
| 9/7 | 17 | .5,4 | 5,5 | 5,3 | 5,3 | 5,3 | 26,8 | 5,36 | 0,2 | ||||||||
| 9/7 | 18 | 5,4 | 5,4 | 5,4 | 5,4 | 5, а | 27,1 | 5,42- • | 0,1 | ||||||||
| 10/7 | 19 | 5,6 | 5.4 | 5,4 | 5,4 | 5,4 | 27,2 | 5,44 | 0,2 | ||||||||
| 10/7 | 20 | 5,6 | 5,3 | 5,3 | 5,5 | 5,3 | 27,0 | 5,40 | 0,3 | ||||||||
|
Контрольная карта х’ |
Контрольная карта R |
Сумма | 108,12 | 3,9 | |
|
UСL=x’’+ A2R=5,519 LCL=x’’— A2R=5,293 |
UCL =R=0,411 LCL=R= – (He определено) |
x’’=5.406 |
R’=0,195 | ||
| n |
А2 |
d3 |
D4 |
||
|
4 5 |
0,73 0,58 |
2,28 2,11 |
–––––––––– |
||
верхняя контрольная граница UCL=D4R’,
нижняя контрольная граница LCL=D3R’.
Значения А2, D3 ,D4 для данного случая приведены в «Таблице коэффициентов для расчета контрольных границ» (табл. 2.12).
Таблица 2.12
|
Количество выборок п |
А2, |
D3, |
D4 |
|
2 |
1,880 | –– | 3,267 |
| 3 | 1,023 | –– | 2,575 |
| 4 | 0,729 | –– | 2,282 |
| 5 | 0,577 | –– | 2,115 |
| 6 | 0,483 | –– | 2.004 |
| 7 | 0,419 | 0,076 | 1,924 |
| 8 | 0,373 | 0,136 | 1,864 |
| 0 | 0,337 | 0,184 | 1.816 |
| 10 | 0,308 | 0,223 | 1,777 |
Примечание: Прочерк в столбце для D; означает, что контрольный диапазон не имеет нижней контрольной границы.
Поскольку в рассматриваемом примере количество выборок n==5, коэффициенты Аз, D4 и D3 берут соответствующими количеству выборок n=5, т. е. А2=0,577;D4=2,115; Dз= — (не предусмотрено). Расчет дает следующие значения для контрольных границ:
а) для x‘-карты
верхняя контрольная граница UCL=5,519,
нижняя контрольная граница LCL =5,293;
б) для R-карты
верхняя контрольная граница UCL=0,411. Контрольные границы обозначаются обычно пунктирной линией. Контрольная карта (x’—R) показана на рис. 2.33.
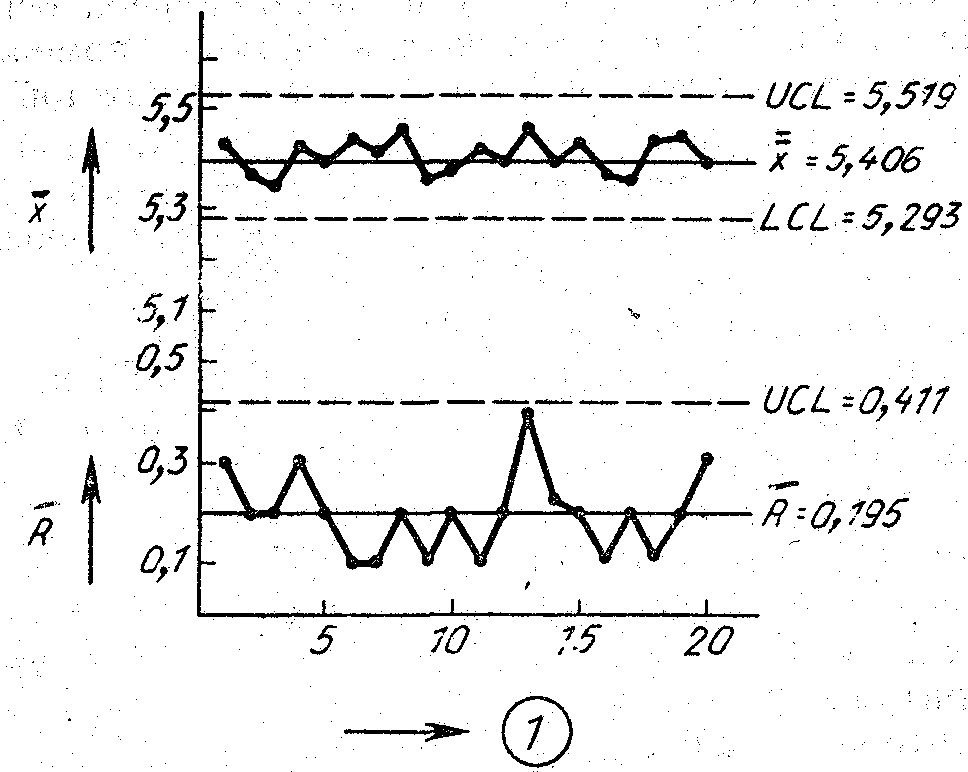
. Рис. 2.33. Контрольная карта (х’—R) для толщины пластины:
1—номер группы
Производственный процесс — это результат технологических операций, источник появления определенных показателей качества. Иными словами, в широком смысле в понятие «процесс» можно включить исходное сырье и материалы, механическое оборудование, операторов и методы операций и т. д. Однако при конкретном осуществлении контроля процесса на рабочем участке функции процесса рассматриваются как преобразование исходного сырья и материалов (т. е. исходного продукта) в изделие (в выходной продукт), осуществляемое операторами с помощью определенных методов проведения технологических операций при использовании определенного оборудования. Показатели качества, наблюдаемые на выходе процесса, обусловлены при этом влияющей на них системой наиболее существенных факторов, включающей методы проведения операций, условия проведения операций и т. д. Эти факторы называют контрольными параметрами. Тщательный контроль исходного сырья и материалов является важнейшим элементом обеспечения качества на рабочем участке, т. е. в процессе изготовления изделия.
Если велик разброс показателей качества исходного сырья и материалов, этот разброс обязательно отразится на разбросе показателей качества, готового изделия. Поэтому очень важен входной контроль, который должен обеспечить ввод в процесс исходных материалов максимально высокого качества. Далее, для того чтобы в технологическом процессе производились изделия стабильного качества, тщательному контролю должны подвергаться методы и условия проведения операции. Для этого необходимо внимательно подобрать контрольные параметры и для каждого, из этих параметров—технические стандарты, стандарты на операции и т. д. Повседневные операции должны осуществляться при обязательном соответствии этим стандартам.
Эффективным средством такого контроля также являются контрольные карты.
Для осуществления контроля процесса с помощью контрольных карт прежде всего из показателей качества, формируемых в результате этого процесса, выбирают наиболее важные, которые сравнительно быстро могут быть представлены в виде количественных данных. Для этих данных строят контрольную карту. Если все точки, наносимые на бланк этой контрольной карты, попадают внутрь диапазона, ограниченного контрольными границами, делается заключение о том, что процесс протекает в стабильных условиях. Таким образом, такие факторы как контрольные параметры и состояние исходных материалов должны подвергаться постоянной непосредственной проверке. Если на контрольной карте точки немного колеблются вверх-вниз относительно средней линии, не выходя за пределы контрольных границ, можно спокойно работать. Процесс можно считать стабильным, если дневные партии изделий, выпущенных за 2—3 дня подряд, почти идентичны. Когда процесс протекает стабильно и удовлетворяет всем требованиям с технологической и экономической стороны, говорят, что «процесс находится в контролируемом состоянии».
Если при построении контрольной карты окажется, что одна или несколько точек выходят за контрольные границы, это означает, что были каким-то образом нарушены условия обеспечения одного или нескольких факторов, относящихся к исходным материалам или контролируемым параметрам. Ясно, что при этом необходимо проверить, правильно ли были использованы исходные материалы, соблюдалось ли соответствие технологическим стандартам и стандартам на операции в отношении контрольных параметров, например температуры, или времени обработки, или других условий, таких как способы выполнения операций и.т. д.
В соответствии с принятыми правилами построения контрольных карт точка, расположенная точно на контрольной границе, считается вышедшей за пределы контрольной границы.
В том случае, когда при исследовании причины отклонения параметра, приведшего к выходу точки, за контрольную границу, удается эту причину устранить, центральную линию и контрольные границы, которые были установлены на основании расчета, проведенного по предварительным данным, собранным до этого момента, следует пересчитать, исключив данные для группы, относящейся к точке, вышедшей за контрольную границу (вновь .рассчитать только по оставшимся данным). Затем определенные по этим предварительным данным среднюю линию и контрольные границы нанести на бланк контрольной карты, приняв их за контрольные нормативы для контроля процесса.
В том случае, когда на графике х’ (х’—R) -карты какая-то точка выходит за контрольную границу, это означает, что возникает отклонение от среднего для групп. А в случае, когда за контрольные границы выходит точка на графике R, это означает, что значительно меняется разброс групп (рис. 2.34, рис. 2.35).
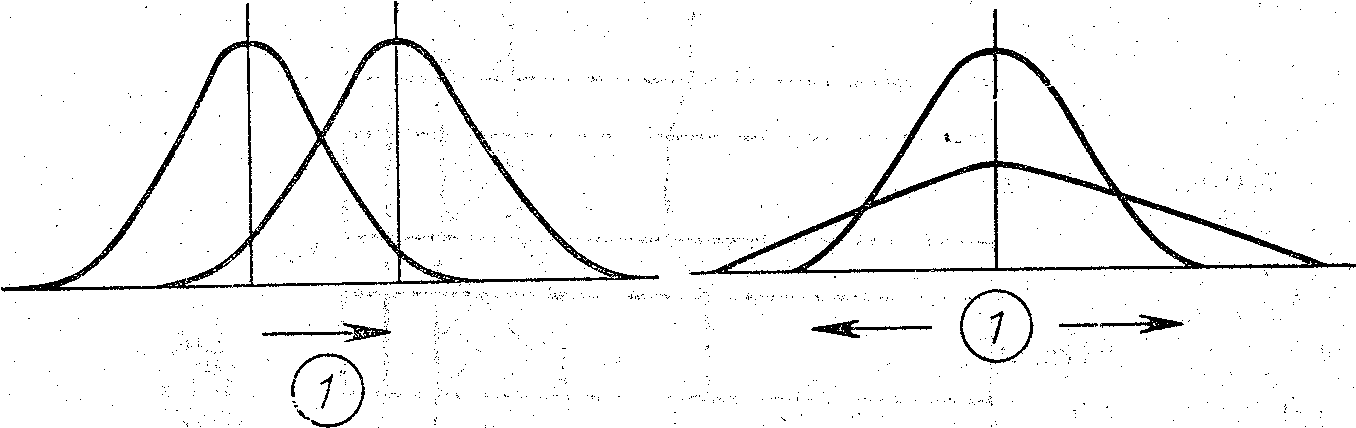
Рис. 2.34. За контрольную границу Рис. 2.35. За контрольную границу вы-
вышла точка на графике (х’) шла точка на графике (R):
3—изменилось среднэе 1—увеличился разброс
Чтобы не допускать ошибок при осуществлении контроля процесса с использованием контрольных карт, следует соблюдать определенные правила.
Прежде всего, необходимо с большим вниманием относиться к выбору контрольных параметров среди всех факторов, составляющих процесс.
Далее, необходимо ясно представлять уровень и размах контрольных параметров в конкретных случаях, при которых следует осуществлять контроль процесса.
Кроме того, необходимо хорошо понимать, в отношении каких. показателей качества производимых в этом процессе изделий необходимо отбирать данные для построения контрольной карты, чтобы наиболее эффективно осуществлять контроль процесса.
Очень важно правильно понимать смысл контроля качества, который не ограничивается контролем процесса, различая «контроль» и «проверку», (х’—Я)-карты, называемые контрольными картами по количественному признаку, используются в тех случаях, когда показатели качества могут, быть выражены количественными данными—размеры, вес, чистота и т. д.
Оглавление
Р-карты
В тех случаях, когда показатели качества определяются качественными данными, например интенсивность окрашивания или. степень загрязнения, :которые трудно выразить в .количественном виде, обычно применяется другой вид контрольных карт, которые называются контрольными картами по альтернативному признаку. В таких случаях качество определяется двумя оценками: «качественно» и «некачественно». Одним из видов контрольных карт по альтернативному признаку являются р-карты.
При построении p-карты вначале собирают предварительные данные так, чтобы их число можно было представить. 20-25 группами, и для каждой группы рассчитывают долю (%) дефектной продукции рпо следующей формуле:
р=рn/n,
где рn—число дефектных изделии; n—число выборок.
При определении доли дефектной продукции р подсчитывают не число дефектных изделий из партий произведенной продукции, а рассматривают число дефектных изделий в отношении установленных показателей качества. Примерами могут. быть случаи, когда дефектными являются окраска, точность выполнения углов плоскостность поверхности, и изделие рассматривается как дефектное в отношении каждого из этих показателей;
Если рассматривать недоброкачественность только по показателю «интенсивность окраски» при контроле процесса окраски; подсчитывается доля дефектной продукции р по этому показателю. В табл. 2.13 представлены данные о недоброкачественности по: показателю «интенсивность окраски» изделия, .разделенные на 25 групп.
Построим контрольную р-карту по данным табл. 2.13.,
1. Определим долю дефектных изделий для каждой группы, разделив число дефектных изделий р на число выборок п.
2. На бланке контрольной карты по вертикальной оси будем откладывать найденные для отдельных групп значения доли дефектной продукции р в процентах, а по горизонтальной оси — номера групп, как показано на рис. 2.36.
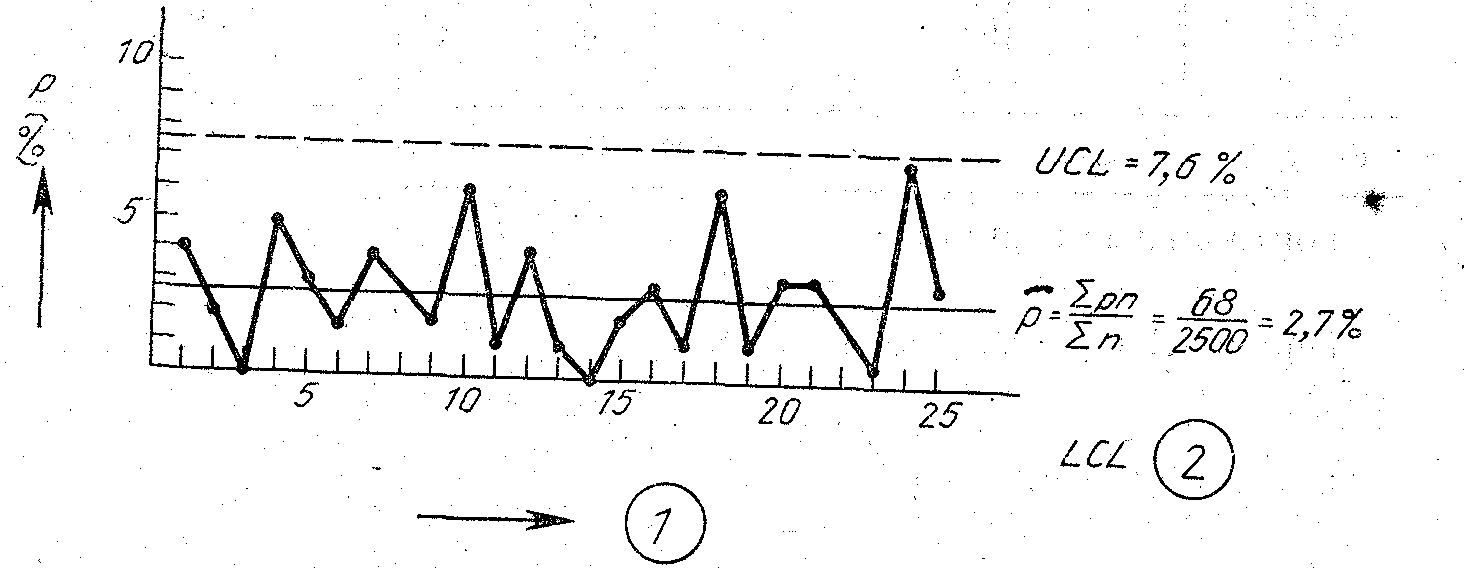
Рис. 2.36. Карта для контроля качества окраски изделия:
1—номер выборки :
. 3. После нанесения всех точек р рассчитаем центральную линию и контрольные границы по следующим формулам:
центральная линия: p’=pn/n,
где р’ — среднее арифметическое для р, рп — сумма числа дефектных изделий;
n — сумма числа выборок;
Таблица 2.13.
|
№ группы |
Число выборох n |
Число дефектных изделий, рn |
Доля дефектных изделий, р |
| 1 | 100 | 1 | 0,04 |
| 2 | 100 | 2 | 0,02 |
| 3 | 100 | 0 | 0,00 |
| 4 | 100 | 5 | 0,05 |
| 5 | 100 | 3 | 0,03 |
| 6 | 100 | 2 | 0,02. |
| 7 | 100 | 4 | 0,04 |
| 8 | 100 | 3 | 0,03 |
| .9 | 100 | 2, | 0,02 |
| 10 | 100 | 6 | 0,06 |
|
: .11 |
100 | 1 | 0,01 |
| 12 | 100 | 4. | 0,01 |
| 13 | 100 | 1 | 0,01 |
| 14 | 100 | 0 | 0 |
| 15 | 100 | 2 | 0,02 |
| 16 | 100 | 3 | 0,03 |
|
171 |
100 | 1 | 0,04 |
| 18 | 100 | 6 | 0,06 |
| 19 | 100 | 1 | 0,01 |
| 20 | 100 | 3 | 0,03 |
| 21 | 100 | 3 | 0,03 |
| 22 | 100 | 2 | 0,02 |
| 23 | 100 | 0 | 0 |
| 24 | 100 | 7 | 0,07 |
| 25 | 100 | 3 | 0,03 |
Всего n=2500 рn==68
Контрольные границы:
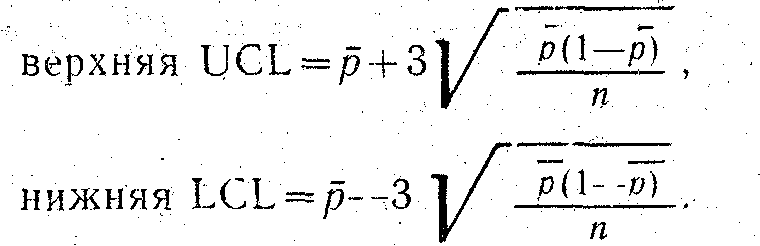
Поскольку при расчете нижней контрольной границы результат в некоторых случаях может оказаться отрицательным, в этих случаях нижняя контрольная граница отсутствует. Если при расчете LCL результат оказывается равным нулю, нижняя контрольная граница будет проходить по оси абсцисс.
4. Определенная указанным образом центральная линия обозначается 'на карте сплошной линией, а контрольные границы—пунктирной линией.
Контрольные границы р-карты меняются в зависимости от числа выборок для каждой из групп. В примере, показанном в табл. 2.13, п для каждой группы постоянно (в данном случае равно 100). Поэтому и контрольные границы, как видно на рис. 2.36, одинаковы.
Оглавление
С-карты
С помощью контрольных карт можно контролировать также суммарное число дефектов, например число царапин на поверхности изделия и т. п. В этом случае применяются так называемые С-карты. В табл. 2.14 представлены данные по подсчету числа царапин на поверхности изделия в зависимости от номера выборки.
Таблица 2.14.
|
№ выборки |
Суммарное число. дефектов С | № выборки |
Суммарное число дефектов С |
| 1 | 4. | 11 | 5 |
| 2 | 5 | 12 | 3 |
| 3 | 4 | 13 | 2 |
| 4 | 4 | 14 | 7 |
| 5 | 4 | 15 | 3 |
| 6. | 7 | 16 | 4 |
| 7, | 3 | 17 | 2 |
| 8 | 3 | 18 | 3 |
| 9 | 4 | 19 | 4 |
| 10 | 4 | 20 |
7 |
Построение С-карты с использованием данных из табл.2.14 производится следующим образом.
1. Значения суммарного числа дефектов С из табл. 2.14 наносят на бланк контрольной карты. В этом случае по вертикальной оси откладывают значения С,а по горизонтальной —номера выборок.
2. Определяют C, находя сумму С для каждой из групп, и делят ее на число групп (выборок). В результате получается среднее арифметическое С’, определяющее среднюю линию. Для примера, приведенного в табл. 2.14,
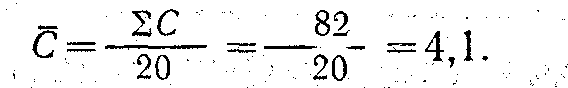
3 .
Рассчитывают
контрольные
границы по
следующим
формулами:
в ерхняя
контрольная
граница UCL
= C’+3 √С’ ;
нижняя контрольная граница LCL= С—3 √С’ ;
Для рассматриваемого примера
UCL=4,1+3√4,1=10,17;
LCL=4,l-3√4,1= - 1,97 (отсутствует).
,. Контрольная .С-карта, построенная по данным табл. 2.14, показана на рис. 2.37.
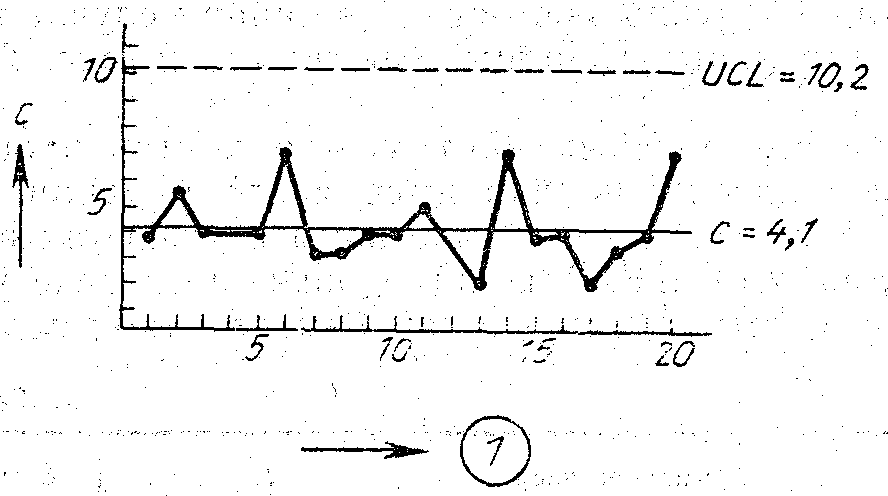
Рис..2.37. Контрольная карта (С), построенная по
данным табл.2.14:
1—номер выборки
Аналогично карте (х’—R), если все точки графика оказываются внутри контрольного диапазона р-карты или С-карты, это означает, что процесс протекает в стабильных условиях; Если же одна или несколько точек выходит за контрольные границы, это означает, что в процессе произошли какие-то отклонения, грозящие выходом дефектной продукции. При этом для предотвращения повторного «выброса» необходимо быстро найти причину отклонения и принять меры по ее устранению.
Например, в случае, когда на, р-карте контроля интенсивности окраски, точка вышла за контрольную границу, необходимо исследовать такие контрольные параметры, процесса, как соответствие стандарту на операции процесса .окрашивания, постоянство интенсивности окраски, соблюдение установленного метода сушки и т.д.
Оглавление
Организация строительства
Оглавление
Перечень и характеристики инвентарных вспомогательных зданий заводского изготовления
Шифр здания или номер проекта |
Назначение, вместимость, количество блок-контейнеров, размеры, площадь |
Трудоёмкость, чел.-час./м2 |
Инженерное оборудование | |
|
монтажа демонтажа |
Системы отопления | Системы водоснабжения | ||
|
1. Служебные (конторы, диспетчерские, здания для проведения занятий и культурно-массовых мероприятий) Контейнерные с несъёмной ходовой частью (буксируемые) |
||||
На базе системы “Контур” КУК-18 |
Здание для проведения занятий и культурно-массовых мероприятий на 18 мест; одиночный контейнер, размер, м: 3х9х3; общая площадь, м2: 25,1 |
0,1…0,3 0,05…0,08 |
Электрическая |
Автономная из встроенного бака 1000 л, горячее водоснабжение–из бака с нагревом элетротэнами |
| На базе системы “ЦУБ” ЦУБ-7 |
Контора на 5 рабочих мест; размер, м: 3,2х9,6х4,2; общая площадь, м2: 27,5 |
0.4…0,8 0,1…0,2 |
С автономным, водяным отоплением от котла типа КЧМ | Централизованное или автономное из встроенного бака 800 л |
| На базе системы “Контур” КК-5 |
Контора на 5 рабочих мест; размер 3х9х3; общая площадь, м2: 25,1 |
0,1…0,3 0,05…0,08 |
Электрическая |
Автономная из встроенного бака 1000 л, горячее водоснабжение–из бака с нагревом элетротэнами |
| На базе системы “Контур” ТБК-1 |
Здание для проведения занятий и культурно-массовых мероприятий на 15 мест; размер, м: 3х9х3; общая площадь, м2: 25,1 |
0,1…0,3 0,02…0,05 |
Электрическая | Автономная из встроенного бака 1000 л, горячее водоснабжение–из бака с нагревом элетротэнами |
| Контейнерные без ходовой части (перевозимые) | ||||
|
На базе системы “Универсал” 1129-022 |
Контора на 2 рабочих места; размер, м:3х6х2,9; общая площадь, м2: 15,5 |
0,1…0,8 0,03…0,07 |
Электрическая | Централизованное от внешней сети |
|
На базе системы “Днепр” Д-03-К |
Контора мастера на 2 рабочих места; размер, м: 3х6х2,9; общая площадь, м2: 15,7 |
0.2…0,3 0,02…0,6 |
Электрическая | От внешней сети или из встроенного бака |
|
На базе системы “Лесник” 420-11-21М |
Контора на 3 рабочих места; размер, м: 3х6х2,8; общая площадь, м2: 15,0 |
0,2…0,3 0,07…0,3 |
От внешних сетей, или автономное водяное, или электрическое | От внешнего источника |
|
На базе системы “Нева” 7203-У1 |
Контора прораба на 3 рабочих места; размер 3х6х3; общая площадь, м2: 15,4 |
0,05…0,1 0,01…0,03 |
Электрическая |
Автономная из встроенных баков с электороподогревом |
|
На базе системы “Комфорт” К-4 |
Контора прораба на 4 рабочих места; размер, м: 3х9х2,9; общая площадь, м2: 24,5 |
0,3…0,6 0,2…0,2 |
Электрическая |
От внешней сети или из встроенного бака с электроподогревом |
|
На базе системы “КУБ” 31603 |
Контора на 4 рабочих места; размер, м: 3х6,6х2,9; общая площадь, м2: 18,0 |
0,3…0,4 0.05…0,1 |
Водяная или электрическая |
Автономная из встроенных баков с электороподогревом |
| 420-130 |
Контора на 4 рабочих места; размер, м: 3х9х3; общая площадь, м2: 23,0 |
0,3…0,4 0.05…0,1 |
Электрическая |
Централизованное от внешней сети |
|
На базе системы “Комплект” 31805 |
Контора на 5 рабочих места; размер, м: 3х6,7х2,9; общая площадь, м2: 18,3 |
0,2…0,4 0.02…0,05 |
Электрическая |
Централизованное от внешней сети |
|
На базе системы “Нева” 7150-4 |
Контора прораба на 5 рабочих места; размер, м: 3х9х3; общая площадь, м2: 24,6 |
0,05…0,1 0,01…0,03 |
Электрическая |
Автономная из встроенных баков с электороподогревом |
|
На базе системы “Комфорт” ПД |
Диспетчерская на 3 рабочих места; размер, м: 3х9х2,9; общая площадь, м2: 24,3 |
0,3…0,6 0,2…0,2 |
Электрическое
с
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |