Ионная имплантация
Вторая область. При 500 C<Т< 600 С кремний содержит меньшую концентрацию атомов бора в узлах кристаллической решетки и большую концентрацию межузельных атомов бора с неопределенным положением.
В третьей области T> 600 C за счет увеличения числа кремниевых вакансий и их замощения атомами бора концентрация активных атомов примеси увеличивается. При дозах имплантированных ионов 1012 см-2 полный отжиг происходит при Т= 800 С в течение нескольких минут.
2. Изохорный отжиг структур, имплантированных фосфором.
Отжиг слоев фосфора, имплантированных при комнатной температуре мишени, производится качественно отличным способом. Доза имплантируемого фосфора от 3*1012 до 3*1014 см-2 требует проведения отжига при температурах T> 800 C для устранения более сложных радиационных дефектов по сравнению с отжигом слоев, имплантированных бором.
Когда имплантированный слой фосфора становится аморфным (при дозе выше 3*1014 см-2), начинает действовать другой механизм отжига. Температура отжига при этом несколько меньше, чем для кристаллических слоев и составляет 600 С. Более сложные процессы происходят при отжиге скрытых слоев с аморфной структурой, расположенных на определенной глубине под поверхностью подложки. Эпитаксиальная перекристаллизация начинается на обеих поверхностях раздела аморфных и монокристаллических областей.
3. Изотермический отжиг
Дополнительная информация о характере распределения имплантированных примесей может быть получена при проведении отжига при постоянной температуре, но в течение различного времени. По мере увеличения времени отжига электрическая активность легирующей примеси возрастает относительно медленно; при этом доля электрически активных атомов бора повышается от начального значения до величины, составляющей более 90 % этого значения. Энергия активации соответствует генерации и миграции термически введенных вакансий. Термически генерированные вакансии мигрируют к межузельным образованиям. При этом происходит внедрение атомов бора в узлы кристаллической решетки.
4. Диффузия имплантированных примесей.
Коэффициент диффузии бора может быть повышен за счет уничтожения кремниевых вакансий и межузельных кластеров, при этом вакансии могут увеличить коэффициент диффузии по узлам кристаллической решетки, а межузельные атомы кремния могут вытеснять атомы бора из ее узлов, что приведет к быстрой диффузии комплексов межузельный атом кремния - атом бора.
5. Быстрый отжиг.
Имплантированные слои могут быть подвергнуты лазерному отжигу с плотностью энергии в диапазоне 1-100 Дж/см2. Вследствие короткого времени нагрева имплантированные слои могут быть термообработаны без заметной диффузии примеси. Имплантированные аморфные слои толщиной 100 нм перекристаллизуются в течение нескольких секунд при Т= 800 С по механизму твердофазной эпитаксии.
Процесс быстрого отжига относиться к категориям чистых процессов, и загрязнения от элементов конструкции оборудования не создают серьезной проблемы. Лазерная энергия может быть локализована на отдельной части кристалла ИС, так что некоторые р-n переходы схемы могут размываться во время отжига за счет диффузии в большей степени, тогда как другие не претерпевают изменений.
Значительное преимущество метода то, что после расплавления и кристаллизации аморфных слоев по методу жидкофазной эпитаксии в них отсутствуют линейные дефекты.
С использованием технологии лазерного отжига создают биполярные и МОП-транзисторы, кремниевые солнечные батареи.
6. Отжиг в атмосфере кислорода.
Процессы отжига, в результате которых все имплантированные ионы занимают электрически активные положения в узлах кристаллической решетки, обычно приводят к возникновению микродефектов. Эти дефекты называют вторичными дефектами. Любые внешние микродефекты развиваются в большие дислокации и дефекты упаковки. Эти дефекты, называемые третичными дефектами, имеют достаточно большие размеры.
7. Упрочнение деталей.
Изначально ионная имплантация применялась в микроэлектронике для изготовления больших интегральных схем. С развитием вакуумной техники и появлением сильноточных ионных источников стало возможным проводить модификацию поверхности крупногабаритных изделий. В настоящее время разработанные технологии ионной имплантации позволяют обрабатывать рабочие лопатки паровых турбин максимальным габаритом до 1700 мм.
Достигнуто:
Увеличение предела усталости на 7-25 %;
Повышение долговечности более чем в 20 раз;
Улучшение структуры поверхностного слоя деталей;
Повышение адгезионной прочности последующих покрытий;
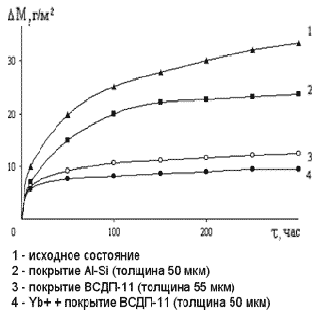
Рис. 7. Потеря массы образцов из сплава ЦНК7П в процессе испытания на жаростойкость после различных видов обработки. Длительная прочность образцов из сплава ЦНК7П (нагрузка 350МПа, температура 850 ОС на воздухе.
При нанесении защитных покрытий на турбинные лопатки из жаропрочных сплавов тио ЦНК достигнуто повышение:
жаростойкости в 2,5 раза,
коррозионной стойкости в 1,9 раза
длительной прочности в 1,6 раза
сопротивления усталости в 1,2 раза
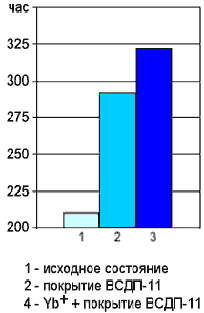
Рис. 5. Длительная прочность образцов из сплава ЦНК7П (нагрузка 350МПа, температура 850 ОС на воздухе).
6. Применение ионного легирования в технологии СБИС
6.1 Создание мелких переходов
Требование формирования n+ слоев, залегающих на небольшой глубине, для СБИС можно легко удовлетворить с помощью процесса ионной имплантации Аs. Мышьяк имеет очень малую длину проецированного пробега (30 нм) при проведении обычной имплантации с энергией ионов 50 кэВ.
Одной из прогрессивных тенденций развитии СБИС является создание КМОП-транзисторов. В связи с этим большое значение имеет получение мелких p+ - слоев. Такие слои очень сложно сформировать путем имплантации ионов В+.
Решение проблемы, связанной с имплантацией бора на небольшую глубину, на практике облегчается использованием в качестве имплантируемых частиц ВF2. Диссоциация молекулы ВF2+ при первом ядерном столкновении приводит к образованию низкоэнергетических атомов бора. Кроме того, использование молекулы ВF2 имеет преимущество при проведении процесса отжига структур.
ионный легирование имплантация кремний
6.2 Геттерирование
Процесс геттерирования основан на трех физических эффектах:
освобождение примесей или разложение протяженных дефектов на составные части.
диффузия примесей или составных частей дислокаций.
поглощении примесей или собственных межузельных атомов некоторым стоком.
Рассмотрим четыре основные механизма геттерирования примесей.
1. Образование пар ионов.
Диффузия фосфора является эффективным методом геттерирования. Профиль распределения таких примесей, как медь, которая в основном находится в междоузлиях в решетке нелегированного кремния и диффундирует по межузельному механизму, принимает форму диффузионного профиля распределения фосфора. Атомы меди занимают положения в узлах кристаллической решетки кремния в области, легированной фосфором, а затем захватываются вакансиями, расположенными около атомов фосфора, образуя пары Р+Сu3- . Энергия связи и коэффициент диффузии ионных пар определяются обоими ионами.
2. Геттерирование с использованием нарушенных слоев.
Геттерируюшее действие дефектов было исследовано с использованием пескоструйной обработки, механического абразивного воздействия ультразвуком или шлифованием. Особенности дефектов зависят от концентрации и вида имплантированных частиц.
Оптимальная температура геттерирования определяется для каждого конкретного случая. Время жизни неосновных носителей в слое, имплантированном аргоном, существенно увеличивается после отжига при температуре 850 С.
3. Внутреннее геттерирование
Геттером может служить преципитаты SiOx и комплексы дислокаций, присутствующие в объеме кремниевой подложки после предварительной имплантации в нее кислорода. Воздействие этих преципитатов на дислокации приводит к тому, что последние действуют в качестве стока для примесей тяжелых металлов, тогда как поверхностные области становятся свободными от дефектов.
6.3 Эффекты, используемые в технологии СБИС
При высокой дозе имплантированного азота скорость окисления кремния уменьшается из-за образования нитрида кремния, тогда как появление дефектов, вводимых при имплантации B, Ar, As, Sb может привести к увеличению скорости окисления. С помощью этих эффектов можно изменять толщину окисла в различных областях приборов СБИС.
В другом случае окислы с поврежденной поверхностью используются для уменьшения толщины маски по краям вытравленных в маске окон, при этом поверхностная область стравливается быстрее, чем бездефектные участки.
Заключение
Одним из наиболее привлекательных направлений использования метода ионного легирования углеродных наноструктур является наноэлектроника. Малые размеры, возможность при синтезе получать необходимую электропроводность, механическая прочность и химическая стабильность делают углеродные наноструктуры весьма желанным материалом для производства рабочих элементов функциональных схем. Поэтому в настоящее время усилия ученых направлены на разработку технологии получения фуллеренов и нанотрубок, заполненных проводящим или сверхпроводящим материалом.
Итогом решения этой проблемы стало бы создание токопроводящих соединений, которые позволят перейти к производству наноэлектронных приборов, размеры которых будут на один или два порядка меньше ныне существующих. Таким решением может стать метод имплантации частиц при помощи ионных пучков, который хорошо зарекомендовал себя в микроэлектронике.
Список литературы
1. Матюхин С.И. Ионная имплантация как метод внедрения атомных частиц в углеродные наноструктуры // Тез. докл. Междунар. конф. «Химия твердого тела и современные микро- и нанотехнологии. - Кисловодск, Россия, 2002, с. 77.
2. Рожков В.В., Матюхин С.И. Использование каналирования для ионной имплантации атомных частиц в углеродные наноструктуры // Труды XV Междунар. конф. по физике радиационных явлений и радиационному материаловедению. - Алушта, Украина, 2002, с.277.
3. Вавилов В.С., Челядинский А.Р., Ионная имплантация примесей в монокристаллы кремния: эффективность метода и радиационные нарушения. // УФН. 1995. Т.165. №3. С.347.
4. Матюхин С.И. Стохастическая теория каналирования быстрых частиц в монокристаллах. // Дис… канд. ф.-м. наук, Москва, 1997.
5. А. И. Курносов, В. В. Юдин «Технология производства полупроводниковых приборов и интегральных микросхем».
Размещено на