Магнитомягкие материалы. Ферриты
Указаный тип запоминающих устройств работает с так называемым координатным выбором. Выбор сердечника производится подачей тока в провода обеих координат. Считывающая обмотка проходит через все сердечники и импульсы в ней складываются. При адресном выборе каждый столбец сердечника имеет самостоятельный выход, и при чтении в выбранный ряд (адрес) вводится полный ток для перемагничивания. После считвания информация тотчас обновляется. Одна и та же обмотка служит и для чтения и для записи. Через каждый сердечник проходят только два провода. Адресный выбор информации позволяет применять и менее качественные сердечники, в чем состоит его преимущество, т.к. для перемагничивания сердечников можно ввести больший токовый импульс, чем возникающий при совпадении двух импульсов величиной Im/2. Наоборот, сердечники, не лежащие на выбранном адресе, не намагничиваютя вообще и не создают помех. Применение одной обмотки для лвух целей требует переключения, а следовательно, большего количества переключающих элементов цепи. Этого можно избежать сдваиванием проводов столбцов. Отдельные конструкции запоминающих устройств отличаются друг от друга в деталях, а поэтому оптимальные рабочие параметры должны определяться в зависимости от сердечников и схемы, применяемой в рассматриваемом случае.
Систему сердечников в матричной схеме можно использовать также для переключения.
Рис.9 Магнитный матричный переключатель
Ее выгоды особенно отчетливы при большом числе переключающихся цепей. Такая переключающаяся схема заменяет большое число электронных ламп и требует меньше места и энергии. Пример переключающейся схемы приведен на рис.9. Сердечники, образующие матрицу, имеют обмотки Х и Y с несколькими витками. Кроме того, на каждом из них есть выходная обмотка. В исходном состоянии через обмотки одной линии проходит ток, в 2 раза больший тока, необходимого для насыщения. В поперечной обмотке тока нет. Если выбранный сердечник должен дать на выходе импульс, то ток в проводе Y прерывается, а в провод Х подается достаточно сильный токовый импульс. В результате происходит перемагничивание сердечника, находящегося на пересечении проводов Х и Y. Другие схемы переключающихся устройств используют постоянное подмагничивание всех сердечников другой обмотки; выходной импульс вызывается совпадением токов в проводах Х и Y. Выходы переключающейся схемы подходят к отдельным обмоткам матричного запоминающего устройства. Как и у запоминающих устройств, здесь необходимо ограничить влияние
Рис.10 Схема магнитного усилителя с одним сердечником.
вредных сигналов. Требование к прямоугольности сигналов у переключающихся цепей менее жесткие.
Тороидальные сердечники из материалов с ППГ широко применяются в магнитных логических цепях, которые заменяют электромеханические реле. Эти бесконтактные цепи значительно надежнее, не требуют ухода, могут работать гораздо быстрее, после заливки компаундом стойки к коррозионной атмосфере и сотрясениям, а срок службы их почти не ограничен. Единственным недостатком являтся цена, которая выше, чем цена реле. Магнитные логические цепи оправдали себя в устройствах, в которых основным требованием является надежность работы. Они применяются в промышленности для управления приводами, транспортерами, для сигнализации, в цифровой технике и в машинах для обработки информации.
Основным элементом таких схем является магнитный усилитель по схеме Рамея. Усиление невелико, оно только дает возможность управлять одним выходным сигналом несколькими управляющими цепями.
Основная схема однополупериодного магнитного усилителя Рамея приведена на рис.10. Сердечник с ППГ имеет две обмотки: рабочую и управляющую. Работу усилителя лучше всего рассмотреть отдельно в два полупериода. В персвом полупериоде (рабочем) ток проводит выпрямитель D2, благодаря чему сердечник насыщается.
В последующем управляющем полупериоде выпрямитель в цепи нагрузки не проводит тока, а во входной цепи проходит ток, определяемый разностью напряжений, который перемагничивает сердечник из состояния насыщения в обратном направлении. В следующем рабочем полупериоде сердечник намагничивается опять, и, как только он насытится, в остаток полупериода через нагрузку проходит полный ток. Если на входе нет напряжения, то сердечник всегда перемагничивается из одного состояния насыщения в обратное и через нагрузку проходит лишь незначительный намагничивающий ток. При полном входном напряжении, которое может быть переменным или постоянным, а также иметь форму отдельного импульса, сердечник все время остается насыщенным и через нагрузку в течение всего рабочего полупериода проходит полный ток. Усилитель Рамея сохраняет величину импульса напряжения, т.е. сердечник играет роль памяти. Выход запаздывает за входом всегда на один полупериод питающего напряжения. Каскадным включением нескольких таких усилителей получается переключающаяся линия задержки. При кольцевом соединении двух таких усилителей получается переключающаяся цепь. Усилитель с двумя и более параллельными входами служит в качестве суммирующего элемента. К материалу сердечников логических цепей предъявляются высокие требования. Это прежде всего большая относительная остаточная индукция, чтобы случайные импульсы помех не могли исказить записанную информацию. Кроме того, необходима как можно меньшая коэрцитивная сила, чтобы усиление было максимальным. Т.к. цепь нагружена с отбором мощности, индукция должна быть как можно большей.
На рис.11 показана цепь для логического перемножения. Напряжение на выходе будет только в том случае, если будет напряжение на всех трех входах А, В и С. Эта цепь заменяет последовательное соединение трех реле. Совместно с подобной цепью для логического суммирования и вычитания она позволяет составить произвольную сложную релейную схему. Основные схемы в качестве самостоятельных единиц встраиваются в виде коробки с многополюсным разъемом. Они вставляются в шкаф так же, как и электронные лампы и образуют, таким образом релейную схему.
Рис.11 Схема цепи логического перемножения
Логические цепи могут быть составлены также из обычных магнитных усилителей с обратной связью. Такая схема при данной частоте питающего напряжения более медленная. Для цепей управления приводами в промышленности в большинстве случаев применяется частота 50 или 400 Гц, а в счетных машинах - до 1 МГц. Для увеличения скорости применяются логические цепи с ферритовыми сердечниками, основанные на принципе совпадения.
3.4. Требования к сердечникам с ППГ. критерии прямоугольности
Требования к свойствам магнитных сердечников с ППГ, вытекающие из рассмотрения описанных устройств с их применением, можно сформулировать следующим образом:
1. Высокая индукция насыщения Bs, которая должна достигаться при малой напряженности магнитного поля. Это требование особенно важно для мощных устройств.
2. Малая коэрцитивная сила Hc, а следовательно, малая энергия, необходимая для перемагничивания сердечника.
3. Относительная остаточная индукция, выражаемая формулой b = Br/Bm должна быть как можно ближе к единице. Эта величина непостоянна и достигает максимума при определенном значении напряженности магнитного поля, которое также должно быть как можно меньше.
4. Коэффициент прямоугольности Rs = B(-0,5 Hm)/Bm должен быть как можно ближе к единице. Он определяется измерением индукции при напряженности Hm и -0,5Hm (рис). Коэффициент Rs также зависит от Hm и выражает прямоугольность точнее, чем относительная остаточная индукция, т.к. зависит от формы петли гистерезиса во II координатной четверти. Этот коэффициент применяется при использовании сердечников запоминающих устройств с записью по принципу совпадения. Типичная зависимость коэффициента прямоугольности Rs от напряженности поля Hm показана на рис.12
Рис.12 Типичная зависимость Rs от Hm
5. Малое время перемагничивания - это время, в течение которого наведенное напряжение уменьшается до 10% максимального значения.
6. Как можно большее удельное электрическое сопротивление. У металлических сердечников, кроме того, необходима достаточно малая толщина пластин. Величина удельного сопротивления и толщина пластин определяют потери на вихревые токи, а следовательно6 и максимальную рабочую частоту. Кроме того, они влияют на время перемагничивания.
Важность отдельных критериев сильно зависит от применения сердечников и различна для различных случаев. Необходимо отметить, что параметры пп 1-5 зависят как от формы токовых импульсов, так и от формы сердечника.
4. Получение ферритов.
Ферриты получают в виде керамики и монокристаллов. Благодаря невысокой стоимости и относительной простоте технологического цикла керамические материалы занимают ведущее место среди высокочастотных
магнетиков.
При изготовлении ферритовой керамики в качестве исходного сырья наиболее часто используют окислы соответствующих металлов. Общая технологическая схема производства ферритов во многом аналогична схеме производства радиокерамики. Однако при получении материалов с заданными магнитными свойствами предъявляются более жесткие требования к исходному сырью в отношении его химической чистоты, степени дисперсности и химической активности. В отличие от электрорадиокерамики ферритовая керамика совершенно не содержит стекловидной фазы; все процессы массопереноса при синтезе соединения и спекания изделий происходят лишь за счет диффузии в твердой фазе.
Исходные окислы подвергают тщательному измельчению и перемешиванию в шаровых или вибрационных мельницах тонкого помола, а затем после брикетирования или гранулирования массы осуществляют предварительный обжиг с целью ферритизации продукта, т.е. образования феррита из окислов. Ферритизованный продукт вновь измельчают и полученный таким образом ферритовый порошок идет на формовку изделий. Предварительно его пластифицируют, причем в качестве пластификатора обычно используют водный раствор поливинилового спирта.
Формование изделий наиболее часто осуществляют методом прессования в стальных пресс-формах. Высокой производительностью формовки отличается также метод горячего литья под давлением. В этом случае в качестве пластифицирующего и связующего веществ применяют парафин.
Отформованные изделия подвергают спеканию при температуре 1100-1400°С в контролируемой газовой среде. Контроль газовой среды особенно необходим на стадии охлаждения, чтобы предотвратить выделение побочных фаз. Наибольшей чувствительностью к изменению давления кислорода характеризуются ферриты марганца и твердые растворы на их основе. В процессе спекания завершаются химические реакции в твердой фазе, устраняется пористость, фиксируется форма изделий. За счет процесса рекристаллизации материал приобретает определенную зеренную структуру, которая существенно влияет на магнитные свойства керамики.
Ферриты являются твердыми и хрупкими материалами, не позволяющими производить обработку резанием и допускающим только шлифовку и полировку. Для этих видов механической обработки широко используют порошки карбида кремния и абразивные инструменты из синтетических алмазов.
Рассмотрим подробнее три наиболее распространенные технологические схемы производства ферритов.
4.1. Основные технологические схемы изготовления ферритов
Ферритовые изделия должны строго соответствовать требуемым магнитным и электрическим свойствам, геометрической форме и размерам. При этом должны быть использованы наиболее простые технологические схемы при минимальных затратах сырья, оборудования и энергии. Выход годных изделий должен быть максимальным для выбранной технологической схемы.
В основе технологии изготовления ферритов лежат технологические приемы, свойственные производству керамических изделий и изделий порошковой металлургии. Поэтому большая часть отдельных операций технологической схемы изготовления ферритов заимствована из технологической схемы изготовления керамических изделий и изделий порошковой металлургии.
Можно выделить три наиболее распространенные технологические схемы изготовления изготовления ферритов, основанных на:
1) механическом смешивании исходных веществ в виде окислов и солей металлов в количествах, соответствующих химическому составу получаемого феррита;
2) термическом разложении соответствующих солей металлов;
3) совместном осаждении соответствующих солей металлов или их гидратов
окислов.
Технологическая схема получения ферритов на основе механического смешивания окислов и солей. Исходными веществами для изготовления ферритов по этой технологической схеме являются окислы металлов, взятые в соотношении, отвечающем химической формуле получаемого феррита. Иногда часть окислов может быть заменена углекислыми солями одноименного с окислом металла. Такая замена не оказывает влияния на характер отдельных операций и общая схема процесса остается неизменной. Иногда эту технологическую схему называют окисной или керамической.
Кратко охарактеризуем каждую из операций технологической схемы. Анализ исходных окислов и солей производится для определения их физико-химических характеристик: качественного и количественного содержания примесей, величины и формы частиц порошкообразных окислов и солей, активности компонентов.



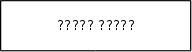
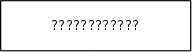
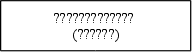








Рис.13 Основные технологические схемы изготовления ферритов.
Для получения заданного феррита исходная смесь должна содержать определенные количества составляющих ее окислов и солей. Для этого производят расчет весовых значений окислов и солей и их взвешивание.
Для получения однородной по химическому составу и размеру частиц смеси взвешенные в необходимых пропорциях исходные окислы и соли перемешивают и размалывают механическим путем. Помол и перемешивание смеси производят в виде сухих порошков (сухой помол), либо в какой-нибудь жидкости (мокрый помол).
При мокром помоле после окончания операции полученную смесь подвергают сушке до полного удаления влаги.
После перемешивания и помола смесь (иногда ее называют шихтой) брикетируют и гранулируют. Цель этих операций - придать шихте более компактную форму ( в виде цилиндрических брикетов, сферических гранул, таблеток) и обеспечить более полное, качественное протекание реакций, которые происходят на последующей стадии технологического процесса - стадии предварительного обжига.
Брикеты, гранулы или просто порошок, прошедшие операцию предварительного обжига, поступают на вторичный помол и перемешивание. Цель этой операции в общем та же, что и первого перемешивания и помола. Однако в этом случае процесс помола должен преобладать над процессом перемешивания, т.к. плотность и размер шихты после предварительного обжига значительно больше, чем в случае исходных окислов и солей.
Сушка шихты после вторичного помола и перемешивания (если эта технологическая операция производилась в какой-либо жидкости) аналогична сушке смеси после смешивания и помола исходных порошков.
Операция формования служит для придания полуфабрикату изделия необходимой формы. Для улучшения формования приготовляют пресспорошок (для шликерного литья - шликеры) - смесь порошка ферритовой шихты и связующих веществ, способствующих получению пластических свойств. Для этого в порошок вводят различные связки, способствующие сцеплению отдельных частиц и позволяющие формовать изделия достаточно прочные для проведения последующих операций.
Отформованные изделия проходят высокотемпературное спекание. Цель этой операции - получение ферритовых элементов с определенными магнитными и электрическими параметрами.
Спеченые изделия (ферриты) подвергают контролю, в т.ч. по внешнему виду (на отсутствие трещин, раковин, и т.д.); по геометрическим размерам (на соответствие чертежу); определению магнитных, электрических и физико-механических характеристик (на соответствие техническим условиям). По результатам контроля изделия разделяют на годные и бракованные.
Технологическая схема, основанная на термическом разложении солей. Эта технологическая схема имеет много общих операций с предыдущей. Отметим лишь те операции, которые ее отличают.
Термическое разложение солей связано с тем, что в качестве исходных веществ применяют растворимые сернокислые, азотнокислые, солянокислые соли металлов, соответствующих составу ферритов. Каждую соль грубо измельчают до размера частиц 1-2 мм и перемешивают. Затем соли помещают в соответствующий сосуд вместе с водой (в соответствии 1л воды на каждые 5 кг соли), нагревают смесь до кипения и после полного испарения воды подвергают окончательному обезвоживанию с целью удаления кристаллизационной воды путем дальнейшего нагрева смеси солей до 300°С. Процесс обезвоживания достаточно продолжителен (до 24 ч в зависимости от природы используемых солей). Следующей операцией является термическое разложение солей - прокаливание смеси при 900-1000°С в керамических сосудах (тиглях) до полного удаления газов - продуктов разложения. Длительность этой операции - 3-5 ч.
Следует отметить, что в случае термического разложения солей можно совместить операции прокаливания солей и предварительного обжига, в этом случае отпадает необходимость в брикетировании и гранулировании.
Технологическая схема, основанная на совместном осаждении углекислых солей. Эта схема так же, как и предыдущая, имеет много общего с керамической схемой изготовления ферритов. Рассмотрим отличительные операции этой схемы. Соли смешивают и растворяют в дистиллированной воде. Растворы солей и осадителя после фильтрации постепенно сливают при непрерывном перемешивании, иногда нагревая смесь для ускорения процесса осаждения. Полученный осадок несколько раз промывают в воде или слабом растворе осадителя для удаления растворимых примесей. Чистоту отмывки контролируют на содержание определенных ионов (например, при растворении сернокислых солей осуществляется контроль на полноту отмывки от ионов SO4).
Преимущества и недостатки различных технологических схем. К преимуществам изготовления ферритов механическим смешиванием окислов и солей (керамический способ) можно отнести: возможность точного соблюдения заданного химического состава; отсуствие отходов и связанной с этим переработки меньших количеств сырья; отсутствие вредных выделений; простоту технологической схемы.
Недостатки керамического способа - необходимость тщательного измельчения и смешивания исходных солей и окислов для получения однородной химической смеси.
Преимущества остальных рассмотренных схем изготовления ферритов являются: получение очень однородных по химическому составу смесей, практически не нуждающиеся в дальнейшем перемешивании; получение высокой химической активности шихты. К недостаткам этих схем относятся: трудности, связанные с точным соблюдением химического состава ферритов из-за возможности потерь отдельных компонентов при растворении и осаждении ввиду различной растворимости исходных солей; необходимость переработки больших количеств исходных веществ; выделение отходов, загрязняющих воздух или сточные воды.
4.2. Исходное сырье и материалы, применяемые для изготовления ферритов
Ферриты получают при высокотемпературной обработке смеси окислов, вступающих между собой в реакцию в твердой фазе. Происходящая при этом взаимная диффузия ионов металлов приводит к образованию соединений типа МеFe2O4 или боле сложных типов в зависимости от природы феррита. Для взаимной диффузии ионов необходим контакт между отдельными частицами окислов (именно окислов, т.к. при разложении солей образуются также окислы, которые участвуют непосредственно в образовании феррита). Все факторы, приводящие к увеличению скорости взаимной диффузии ионов при нагревании смеси порошков, способствуют ускорению образования ферритов. К числу таких факторов относятся, например, величина частиц реагирующих веществ, взаимный контакт, и т.п.
Выпускаемые промышленностью окислы и соли, используемые для производства ферритов, различаются по их квалификации, например "Ч" - чистые, "ЧДА" - чистые для анализа, "ХЧ" - химически чистые и др. Эти окислы отличаются по степени частоты, т.е. количественному содержанию примесей. Например, никель углекислый (NiCO3), квалификации "ЧДА", выпускаемый промышленностью по ГОСТ 4466-48 содержит следующие примеси (в %): вещества, нерастворимые в соляной кислоте - 0,01; хлориды - 0,005; сульфиты - 0,01; железо - 0,001; кобальт - 0,05; цинк - 0,05; щелочные и щелочноземельные металлы (в виде сульфатов) - 0,4. В той же соли, но квалификации "Ч" содержание примесей больше. Кроме того, может измениться и качественный состав примесей.
Исходные вещества различаются также по размеру и форме частиц, удельной поверхности, активности. При этом сырье отличается по качественному содержанию примесей и содержанию влаги (влажности) как в различных партиях, так и в различных упаковках одной партии. Поэтому при производстве ферритов исходные материалы усредняют: перемешивают разные партии сырья и разные упаковки одной партии. Содержание основного вещества определяют на усредненных партиях сырья.
Реакция в твердой фазе (при нагреве порошков) протекает неодинаково в окислах, очищенных от примесей, и содержащих примеси. Установлено, что наличие некоторых примесей, как правило, способствует процессам, протекающим при реакции в твеердой фазе. Однако очень важно для каждого вида феррита определить допустимый качественный и количественный состав примесей, который позволит полусать одинаковые по характеристикам ферриты на различных партиях исходного сырья. От этого в большой степени зависят повторяемость и воспроизводимость технологического процесса получения ферритов.
Критерии оценки качества исходного сырья для производства ферритов должны быть установлены и по другим физико-химическим параметрам. До сих пор, однако, такие критерии для исходных веществ не выработаны. Поэтому возникает необходимость в подборе исходного сырья экспериментальным путем: изготовлением пробных партий ферритов из различных партий сырья и соответствующей корректировки технологических процессов.
Окись железа является основной составляющей частью всех ферритов. Ее физико-химические характеристики оказывают определяющее влияние на характеристики ферритовых элементов. Окись железа имеет три модификации: a - Fe2O3 - парамагнитная, g и d - Fe2O3 - обе ферромагнитные. Из них d - Fe2O3 сохраняется лишь при низкой температуре и при нагреве до 110°С переходит в a - Fe2O3. Температурный интервал g - Fe2O3 различен для разного состояния g - Fe2O3 и свойств примесей. Обычно промышленная окись железа содержит смесь a - Fe2O3 и g - Fe2O3, при этом наиболее активной составляющей является g - Fe2O3. Чем выше ее содержание, тем активнее ферритовая шихта. Поэтому при производстве ферритов важно знать соотношение этих модификаций Fe2O3 в исходной окиси железа.
Процентное содержание их можно регулировать с помощью магнитного разделения g и a модификаций, учитывая, что g - Fe2O3 - магнитна, а a - Fe2O3 - немагнитна.
Активность исходной порошкообразной окиси железа зависит от формы и размера ее частиц. Наибольшей активностью обладает окись железа с "игольчатой" формой частиц, наименьшей - с "кубической". Чем мельче размер частиц порошка окиси железа, тем, как правило, выше активность. Т.к. удельная поверхность порошка обратно пропорциональна размеру его частиц, то активность окиси железа растет с увеличением удельной поверхности.
Физико-химические характеристики окиси железа (и других окислов) существенно зависят от способа получения ее из различных солей и других химических соединений.
Так, активность окиси железа, полученной из различных солей (сульфата, карбоната, оксалата, соли Мора), наибольшая у оксалата и наименьшая у сульфата.
Температура разложения солей, из которых получают исходные материалы для производства ферритов, также оказывают значительное влияние на физико-химические характеристики порошков. Так, например, разложение карбоната железа квалификации "ЧДА" при различных температурах (200, 400, 600, 800 и 100°С) в течение 4 часов снижает значение удельной поверхности (увеличивает средний размер частиц), получаемой Fe2O3. Окись железа с оптимальными свойствами, пригодными для производства ферритов получается при прокалке в интервале 400-650°С.
Окислы других металлов, используемые для получения ферритов, тоже имеют разлиные физико-химические характеристики, а также количественное и качественное содержание примесей. Характер влияния этих различий на свойства ферритов аналогичен влиянию окиси железа. Однако степень этого влияния меньше и зависит от относительного содержания окисла в феррите.
Таким образом, для получения ферритов с повторяющимися свойствами необходимо при выборе сырья осуществлять контроль по количественному содержанию основного вещества, качественному и количественному содержанию примесей и физико-химическим характеристикам порошков.
Многие вопросы конкретной стандартизации тех или иных параметров исходных веществ для производства ферритов еще не ясны и находятся в стадии экспериментального и теоретического изучения.
5. МЕТОДЫ ИСПЫТАНИЯ ФЕРРИТОВ
5.1.Механические испытания ферритов.
Целью механических испытаний ферритов является изучение деформаций образцов материалов при механических воздействиях и определение величины механических напряжений, вызывающих разрушение образцов. Механические свойства материалов - способность материалов сопротивляться деформированию и разрушению в сочетании со способностью упруго и пластически деформироваться под действием внешних механических сил.
Измерение механических характеристик различных материалов, в т.ч. и ферритов, имеет большое практическое значение, т.к. при конструировании, сборке и эксплуатации различных аппаратов, приборов, волноводов и других устройств, детали, изготовленные из феррита, могут подвергаться механическим усилиям, хотя иногда и кратковременным, но значительным по величине.
Создание напряженного состояния во время испытаний должно по возможности соответствовать тем условиям, в которых находятся детали или образцы при эксплуатации. Поэтому испытания материалов подразделяются сообразно видам нагружения, которым подвергаются образцы в процессе использования.
Основные виды испытаний ферритов следующие: 1) статические испытания на растяжение, сжатие, изгиб, кручение; 2) динамические испытания нп ударную прочность (вязкость); 3) испытания на твердость; 4) определение упругих постоянных динамическим способом.
Необходимо отметить, что при испытаниях образцов из ферритов наблюдается большой разброс результатов. Этот разброс в первую очередь объясняется различными технологическими факторами (различным давлением при прессовании, различием температуры обжига, наличием микротрещин, неоднородной зернистостью и т.п.)
| Система феррита | Марка фер-рита |
t,°C |
Прочность, кг/см2 |
Модуль Юнга, Еґ10-6 кг/см2 |
Ударная прочность, аґ10-2 |
Удельный вес, г/см3 |
По-ристость, % |
ТК ЛР, ґ106 |
||||
| раст. | сж. | изгиб | круч. | пов. | об. | |||||||
| -100 | 265 | 1800 | 550 | 190 | ||||||||
| 10ВЧ1 | -50 | 210 | 2200 | 475 | 170 | 1,17-1,45 | 2,9 | 29,0 | 4,2-4,5 | - | - | |
| +20 | 150 | 2600 | 380 | 155 | ||||||||
| Высоко- | +100 | 115 | 3300 | 330 | 150 | |||||||
| частотные | -100 | 120 | 250 | 235 | 205 | |||||||
| никель- | 20ВЧ | -50 | 95 | 1000 | 190 | 170 | 0,45-0,55 | 2,95 | 22,3 | 3-3,2 | 34,5- | 5,8-6,5 |
| цинковые | +20 | 70 | 1050 | 150 | 140 | 42,0 | ||||||
| и др. | +100 | 65 | 1150 | 110 | 115 | |||||||
| -100 | 150 | 1300 | 300 | 220 | ||||||||
| 50ВЧ2 | -50 | 125 | 1400 | 265 | 190 | 0,5-0,6 | 2,1 | 21,0 | 3,2-3,5 | 25-35 | 5,0-5,5 | |
| +20 | 95 | 1550 | 210 | 155 | ||||||||
| +100 | 70 | 1650 | 200 | 135 | ||||||||
| -100 | 225 | 1400 | 395 | 346 | ||||||||
| 1000НМ3 | -50 | 180 | 1600 | 345 | 260 | 0,9-1,1 | 2,37 | 23,2 | 3,8-4,2 | 12-20 | 9-9,8 | |
| +20 | 120 | 1680 | 300 | 200 | ||||||||
| Марганец- | +100 | 100 | 2500 | 265 | 180 | |||||||
| цинковые | -100 | 290 | 1450 | 535 | 290 | |||||||
| 2000НМ1 | -50 | 230 | 1500 | 490 | 215 | 0,8-0,95 | 2,54 | 23,7 | 3,8-4,1 | 9-15 | 9-11 | |
| +20 | 160 | 1600 | 450 | 170 | ||||||||
| +100 | 130 | 2000 | 410 | 150 | ||||||||
| -100 | - | 3750 | 1350 | 495 | ||||||||
| 1БИ | -50 | 290 | 2750 | 1000 | 450 | 1,1-1,5 | 2,3 | 23,0 | 4,4-4,7 | - | - | |
| +20 | 260 | 2300 | 660 | 440 | ||||||||
| +100 | 240 | 2250 | 585 | 505 | ||||||||
| -100 | - | 3250 | 1150 | 710 | ||||||||
| Бариевые | 2БА | -50 | 310 | 2350 | 1000 | 690 | 1,65-1,9 | 2,6 | 26 | 4,7-1,9 | - | - |
| +20 | 250 | 1950 | 750 | 490 | ||||||||
| +100 | 240 | 2000 | 600 | 575 | ||||||||
| -100 | - | - | 875 | - | ||||||||
| 3БА | -50 | 420 | 2900 | 840 | 670 | 1,8-2,0 | 3,0 | 30,4 | 4,8-5,0 | - | - | |
| +20 | 310 | 2200 | 770 | 490 | ||||||||
| +100 | 265 | 2000 | 720 | 610 | ||||||||
| Никель- | 55НН | +20 | 150 | 1100 | 315 | - | 1,7-1,72 | 1,8 | 10,5 | 4,9-5,3 | - | 5,7-6,5 |
| цинковые | 200НН2 | +20 | 160 | 1530 | 270 | - | 1,0-1,3 | 1,8 | 10,8 | 4,8-5,1 | - | 7,8-8,1 |
| 45НН | +20 | 76 | 1340 | 165 | - | 1,2-1,35 | 1,65 | 9,4 | 4,4-4,9 | - | 5,7-6,4 | |
Табл.6 Сводная таблица механических характеристик некоторых марок ферритов
5.2. Способы измерения и контроля магнитных свойств ферритовых материалов и изделий из них
Все возрастающее разнообразие применяемых в автоматике, телемеханике и вычислительной технике ферритовых элементов вызывают необходимость усовершенствования старых и изыскания новых методов измерений их магнитных и механических свойств. Некоторые методы являются общими для большинства ферромагнитных материалов; к ним относятся большая часть испытаний на постоянном токе. По мере же появления новых областей использования магнитных элементов увеличивается разновидность самих элементов и методов их испытаний, разрабатываются специфические измерительные устройства. Причем методы испытаний приближены к условиям работы элемента в конкретном устройстве, а параметры отражают специфику поведения ферритовых материалов в каких-либо особых условиях.
5.2.1. Методы измерения статических свойств ферритовых изделий
Статические характеристики ферритовых элементов определяются в постоянных и близких к постоянным полях. При испытании ферритового образца на постоянном токе происходит очень медленный переход сердечника из одного магнитного состояния в другое, и перемагничивание протекает по статической петле гистерезиса. Параметры статической петли гистерезиса определяются баллистическим, магнитометрическим методами, методом осциллографирования петли гистерезиса и импульсного считывания.
Баллистический метод. Баллистический метод успешно применяется для определения статических петель гистерезиса любых магнитных материалов. Блок-схема баллистической установки приведена на рис.14. Процесс изменения индукции при изменении внешнего намагничивающего поля (т.е. снятие петли гистерезиса) определяется по отклонению рамки баллистического гальванометра. Угол отклонения пропорционален количеству электричества, протекающего через рамку гальванометра. Зная этот угол, можно определить изменение индукции образца при данном значении напряженности, или изменение напряженности поля пи изменении коэрцитивной силы.
Рис.14 Блок-схема баллистической установки
А-амперметр, R-реостат, Р-переключатель БГ-баллистический гальванометр
W1 и W2 - намагничивающая и измерительная обмотки измеряемого образца.
Баллистический метод позволяет строить по отдельным точкам петлю гистерезиса ферромагнитных материалов при различных напряженностях внешнего магнитного поля и определять соответствующие статические параметры образцов с точностью до 1-3 %. Основными недостатками этого метода являются большая трудоемкость, невозможность непрерывного произведения измерений и автоматизации этого процесса.
Магнитометрический метод. Для определения магнитых характеристик на постоянном токе в технике широко применяется также магнитометрический метод. В его основу положен эффект воздействия исследуемого образца на стрелку магнитометра. По углу отклонения магнитной стрелки прибора измеряется магнитный момент образца. Магнитометрический метод позволяет определить основную кривую намагничивания, петлю гистерезиса, магнитный момент, магнитную восприимчивость исследуемых образцов.
Метод осциллографирования петли гистерезиса. Этот метод основан на непосредственном визуальном наблюдении петли гистерезиса на экране осциллографа. Подобного рода приборы условно разделены на ферротестеры (проводят грубую качественную оценку параметров путем сопоставления на экране петли гистерезиса испытуемого образца с эталонной) и феррографы, гистерографы, петлескопы (для количественной оценки).
Рис.15 Блок-схема установки для осциллографического наблюдения петли
гистерезиса ферритов.
R - реостат, W1 и W2 - намагничивающая и измерительная обмотки образца,
С - емкость.
При таком методе измерения статических параметров ферромагнтных образцов внешнее магнитное поле не является постоянным. Однако частота изменения поля такова, что с некоторой погрешностью создаваемое поле можно приравнивать к постоянному.
К достоинствам метода осциллографирования можно отнести оперативность оценки свойств отдельных малогабаритных сердечников путем наблюдения как частных, так и предельных петель гистерезиса.
На рис.15 приведена блок-схема установки с использованием электронного осциллографа.
Метод импульсного считывания. Метод заключается в