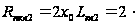Расчет системы электроснабжения ремонтно-механического цеха станкостроительного завода
Q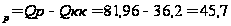 Квар
(2.3.17)
S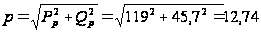
 (2.3.18)
I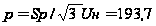
 (2.3.19)
Сosf=Pp/Sp=119/193.7=0.6 (2.3.20)
Коэффициент мощности соответствует, выбираю компенсирующее устройство типа КС1-6,3-37,5-2У3
2.4 Расчет и выбор элементов электроснабжения
2.4.1 Расчет защитной аппаратуры электрооборудования цеха
Аппаратура зашиты должна выбирается исходя из устойчивой работы в нормальном и аварийном режимах системы.
Аппаратура зашиты и управления выбирается для ответвлений на основании номинальных участков сетей - исходя из расчетных нагрузок на защищаемый участок цепи. Исполнение аппарата выбирается с учетом условий размещения аппаратов на объекте, также должна быть обеспечена селективность работы зашиты, то есть соблюдение условий, при которых в первую очередь срабатывает аппарат, ближайший со стороны питания к участку цепи с нарушенным токовым режимом. Для зашиты сетей используется предохранители, а также автоматические выключатели.
В данном случае будут выбраны силовые сборки с автоматическим выключателем.
Определяем номинальный ток (А)
I =
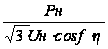 ,
где
 (2.4.1.1)
I=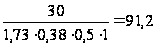 А
Аналогично номинальный ток выбирается для других электроприемников.
Находим номинальный ток расцепителя
I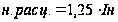 ,
где 1,25 – постоянное значение (2.4.1.2)
I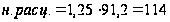 А
Для последующих электроприемников расчет производится аналогично и сводится в таблицу.
Таблица 2 - Расчет защитной аппаратуры
| Электроприемники | Рном КВт | Iном А | Iн.расц. А | Тип защитной аппаратуры | Католожные данные Iн/Iр |
| РП1 | |||||
| Краны мостовые | 20 | 91,2 | 114 | А3710Б | 160/123 |
| Сварочный агрегат | 12 | 30,4 | 38 | А3710Б | 40/40 |
| РП2 | |||||
| Заточные станки | 2,5 | 7,6 | 9,5 | А3710Б | 40/20 |
| Сверлильные станки | 2,2 | 6,6 | 8,3 | А3710Б | 40/40 |
| ШМА1 | |||||
| Вентилятор | 30 | 57 | 71,2 | А3710Б | 80/80 |
| Токарные автоматы | 6 | 14 | 17,5 | А3710Б | 40/20 |
| Зубофрезерные станки | 10 | 23,4 | 29,2 | А3710Б | 40/40 |
| Токарные станки | 6 | 18,2 | 22,8 | А3710Б | 40/25 |
| ШМА2 | |||||
| Круглошлифовальные станки | 6 | 18,2 | 22,8 | А3710Б | 40/25 |
| Продолжение Таблицы 5 |
| Плоскошлифовальные станки | 10,5 | 31,9 | 40 | А3710Б | 40/40 |
| Строгательные станки | 17,5 | 40,9 | 51,1 | А3710Б | 80/63 |
| Фрезерные станки | 8,5 | 25,8 | 32,3 | А3710Б | 40/40 |
| Расточные станки | 7,5 | 17,5 | 21,9 | А3710Б | 40/25 |
2.4.2 Выбор линий электроснабжения электрооборудования
Проводники электрических сетей от прохождения по ним тока нагреваются. Чрезмерно высокая температура нагрева проводника может привести к преждевременному износу изоляции, ухудшению контактных соединений и пожарной опасности. Значение максимально длительных допустимых токов определены из условий допустимого теплового износа материала изоляции проводов различных марок и сечений.
При расчете сетей по нагреву сначала выбирают марку провода в зависимости от характеристики среды помещений, его конфигурации и способа прокладки сети. Затем переходят к выбору сечения проводников по условию допустимых длительных токов по нагреву – это длительно протекающий ток по проводнику. При котором устанавливается наиболее длительно допустимая температура нагрева проводника. Это имеет важное значение для безопасной эксплуатации сети, так как перегрев может привести к выходу проводника из строя.
Для выбора сечения проводника по условиям нагрева токами нагрузки сравниваются с токами расцепителя Iр, и допустимая Iдоп для проводника принятой марки и условий его прокладки. При это
Iр Iдоп
Выбираем марку провода АПВ. Прокладка этого кабеля производится в трубе. Затем выбираем сечение по т.П.2.1., Л-4.
Таблица 3 - Выбор линий электроснабжения электрооборудования
| Номер Эл/приемника |
Pном кВт |
Iном А | Iн.расц. А | Марка провода | Сечение провода ммІ | Длина учатка | Iдоп А |
| РП1 | |||||||
| 39.Кран мостовой | 20 | 31,3 | 114 | АПВ | 1х3 | 6600 | 32 |
| 38.Кран мостовой | 20 | 31,3 | 114 | АПВ | 1х3 | 2860 | 32 |
| 3.Сварочный агрегат | 12 | 30,4 | 38 | АПВ | 1х2,5 | 1540 | 29 |
| 4.Сварочный агрегат | 12 | 30,4 | 38 | АПВ | 1х2,5 | 1600 | 29 |
| 5.Сварочный агрегат | 12 | 30,4 | 38 | АПВ | 1х2,5 | 1700 | 29 |
| РП2 | |||||||
| 15.Заточный станок | 2,5 | 7,6 | 9,5 | АПВ | 1х2,5 | 550 | 34 |
| 16.Заточный станок | 2,5 | 7,6 | 9,5 | АПВ | 1х2,5 | 1980 | 34 |
| Продолжение таблицы 6 |
| 17.Заточный станок | 2,5 | 7,6 | 9,5 | АПВ | 1х2,5 | 3080 | 34 |
| 18.Сверлильный станок | 2,2 | 6,6 | 8,3 | АПВ | 1х2,5 | 880 | 34 |
| 19.Сверлильный станок | 2,2 | 6,6 | 8,3 | АПВ | 1х2,5 | 5060 | 34 |
| ШМА1 | |||||||
| 1.Вентилятор | 30 | 57 | 71,2 | АПВ | 3х10 | 4950 | 70 |
| 2.Вентилятор | 30 | 57 | 71,2 | АПВ | 3х10 | 3630 | 70 |
| 6.Токарный автомат | 6 | 14 | 17,5 | АПВ | 3х2,5 | 6710 | 29 |
| 7.Токарный автомат | 6 | 14 | 17,5 | АПВ | 3х2,5 | 8426 | 29 |
| 8.Токарный автомат | 6 | 14 | 17,5 | АПВ | 3х2,5 | 10230 | 29 |
| 9.Зубофрезерный станок | 10 | 23,4 | 29,2 | АПВ | 3х2,5 | 5060 | 29 |
| 10.Зубофрезерный ст-нок | 10 | 23,4 | 29,2 | АПВ | 3х2,5 | 6600 | 29 |
| 11.Зубофрезерный ст-нок | 10 | 23,4 | 29,2 | АПВ | 3х2,5 | 7920 | 29 |
| 20.Токарный станок | 6 | 18,2 | 22,8 | АПВ | 3х2,5 | 2000 | 29 |
| 21.Токарный станок | 6 | 18,2 | 22,8 | АПВ | 3х2,5 | 2090 | 29 |
| 22.Токарный станок | 6 | 18,2 | 22,8 | АПВ | 3х2,5 | 2420 | 29 |
| 23.Токарный станок | 6 | 18,2 | 22,8 | АПВ | 3х2,5 | 3850 | 29 |
| 24.Токарный станок | 6 | 18,2 | 22,8 | АПВ | 3х2,5 | 3520 | 29 |
| 25.Токарный станок | 6 | 18,2 | 22,8 | АПВ | 3х2,5 | 3740 | 29 |
| ШМА2 | |||||||
| 12.Круглошлифовальный станок | 6 | 18,2 | 22,8 | АПВ | 3х2,5 | 1210 | 29 |
| 13.Круглошлифовальный станок | 6 | 18,2 | 22,8 | АПВ | 3х2,5 | 1210 | 29 |
| 14.Круглошлифовальный станок | 6 | 18,2 | 22,8 | АПВ | 3х2,5 | 1210 | 29 |
| 6.Плоскошлифовальный станок | 10,5 | 31,9 | 40 | АПВ | 3х2,5 | 2750 | 29 |
| 27.Плоскошлифовальный станок | 10,5 | 31,9 | 40 | АПВ | 3х2,5 | 4730 | 29 |
| 28.Строгальный станок | 17,5 | 40,9 | 51,1 | АПВ | 3х2,5 | 1320 | 29 |
| 29.Строгальный станок | 17,5 | 40,9 | 51,1 | АПВ | 3х2,5 | 2420 | 29 |
| 30.Строгальный станок | 17,5 | 40,9 | 51,1 | АПВ | 3х2,5 | 3674 | 29 |
| 31.Фрезерный станок | 8,5 | 25,8 | 32,9 | АПВ | 3х2,5 | 1980 | 29 |
| 32.Фрезерный станок | 8,5 | 25,8 | 32,9 | АПВ | 3х2,5 | 1980 | 29 |
| 33.Фрезерный станок | 8,5 | 25,8 | 32,9 | АПВ | 3х2,5 | 3410 | 29 |
| 34.Фрезерный станок | 8,5 | 25,8 | 32,9 | АПВ | 3х2,5 | 3410 | 29 |
| 35.Расточной станок | 7,5 | 17,5 | 21,9 | АПВ | 3х2,5 | 1254 | 29 |
| 36.Расточной станок | 7,5 | 17,5 | 21,9 | АПВ | 3х2,5 | 2530 | 29 |
| 37.Расточной станок | 7,5 | 17,5 | 21,9 | АПВ | 3х2,5 | 3740 | 29 |
2.5 Расчет токов КЗ и проверка линии электроснабжения
2.5.1 Расчет токов короткого замыкания
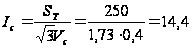 А
(2.5.1.1)
 - ток сети, А.
Линия от ЭСН
до ГПП ВЛ одноцепная
АС – 3 х 35, I =
175 А
удельное
индуктивное
сопротивление

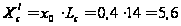 Ом
(2.5.1.2)
 - удельное
индуктивное
сопротивление
 - протяженность
линии, км.
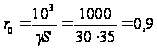 Ом/км
(2.5.1.3)
 - удельное
активное
сопротивление,
Ом/км.
 - удельная
проводимость
материала,
м/Ом.
S - сечение
проводника,

R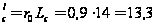 Ом
(2.5.1.4)
Сопротивление приводится к Н:
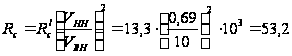 Ом
(2.5.1.5)
 - сопротивление,
приведенное
к НН
 - сопротивление,
приведенное
к ВН
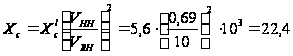 Ом (2.5.1.6)
 -
сопротивление,
приведенное
к НН
 -
сопротивление,
приведенное
к ВН
 и
 -
высокое и низкое
напряжение
Для трансформатора
 Ом;
Х
 =27,2
Ом; Z
 =28,7
Ом; Z
 =312
Ом
Для автоматов
I н.р.=400 А ВА 51-37
1SF
 Ом;
 Ом;
 Ом
I н.р.=150 А ВА 51-33
SF1
 Ом;
 Ом;
 Ом
I н.р.= 25 А ВА 51-31-1
SF
 Ом;
 Ом;
 Ом
Для кабельных линий
SF1 - КЛ1:
 Ом/м:
 0,091
Ом/м
Так как в схеме 3 параллельных кабеля, то
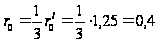 Ом/м
(2.5.1.7)
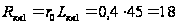 Ом/м (2.5.1.8)
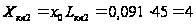 Ом/м (2.5.1.9)
SF – КЛ2:
 Ом/м:
0,116
Ом/м
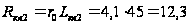 Ом/м (2.5.1.10)
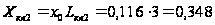 Ом/м (2.5.1.11)
Для шинопровода ШРА 250
 Ом;
 Ом
 Ом;
 Ом
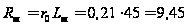 (2.5.1.12)
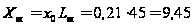 (2.5.1.13)
Для ступеней распределения
 Ом;
 Ом
Упрощается схема замещения, вычисляются эквивалентные сопротивления на участках между точками КЗ и наносятся на схему
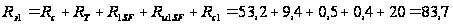 Ом
(2.5.1.14)
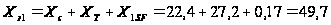 Ом
(2.5.1.15)
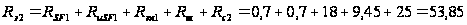 Ом
(2.5.1.16)
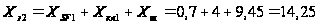 Ом
(2.5.1.17)
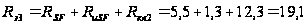 Ом
(2.5.1.18)
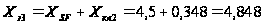 Ом
(2.5.1.19)
Вычисляются сопротивления до каждой точки КЗ и заносятся в «Сводную ведомость токов КЗ»
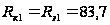 Ом;
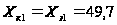 Ом (2.5.1.20)
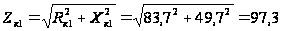 Ом (2.5.1.21)
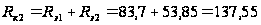 Ом (2.5.1.22)
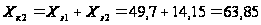 Ом (2.5.1.23)
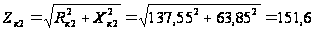 Ом
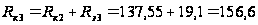 Ом
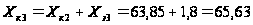 Ом
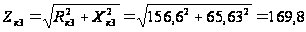 Ом
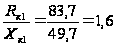 ;
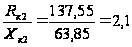
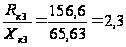
Определяются
коэффициенты
К и q:
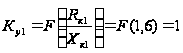
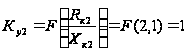
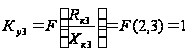
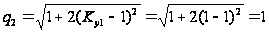
q1=q3=1
Определяются 3-фазные и 2-фазные токи КЗ и заносятся в «Сводная ведомость токов КЗ»:
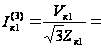
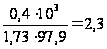 КА
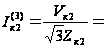
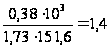 КА
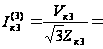
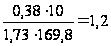 КА
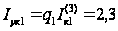 КА
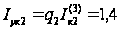 КА
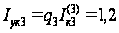 КА
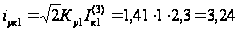 КА
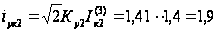 КА
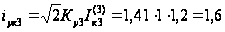 КА
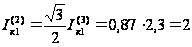 КА
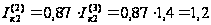 КА
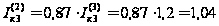 КА
Таблица 4 - Сводная ведомость токов КЗ
| № |
|
|
|
|
|
q |
|
|
|
|
|
|
| К1 | 83.7 | 458 | 97.3 | 1,6 | 1 | 1 | 2.3 | 3.2 | 2.3 | 2 | 20 | 1,8 |
| К2 | 137.5 | 63.8 | 151.6 | 2,1 | 1 | 1 | 1,4 | 1.9 | 1,4 | 1,2 | 91.3 | 1.1 |
| К3 | 156.6 | 65.6 | 169,8 | 2.3 | 1 | 1 | 1,2 | 1,6 | 1,2 | 1,04 | 115.8 | 1 |
 Ом
 Ом
 Ом


 кА
 А
 кА
 Ом

Для кабельных линий
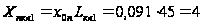 Ом
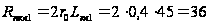 Ом
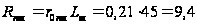 Ом
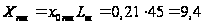 Ом