Ремонт внутрицеховых электросетей и источников освещения
Рис. 11-1. Якорь электрической машины малой мощности
Обмотку выполняют без подъема шага: первые катушки обеими сторонами укладывают на дно пазов, а последние — обеими сторонами в верхнюю часть пазов. При этом лобовые части распределяются неравномерно: у первых катушек они прижимаются к торцам якоря и к валу, а у последних — располагаются в верхнем слое. В пазы устанавливают клинья из дерева или толстого электрокартона. В некоторых якорях поверх клиньев при балансировке устанавливают медные пластины для устранения небаланса.
На лобовые части накладывают шнуром бандаж (на рисунке не показан); выводы обмотки припаивают к коллекторным пластинам и якорь пропитывают в лаке. Перед сушкой салфетками удаляют лак с вала и коллектора. После пропитки коллектор протачивают, продораживают (при необходимости) и якорь балансируют.
Катушечные обмотки якорей электрических машин средней мощности наматывают на шаблоны. Каждую катушку наматывают отдельно. Если катушка состоит из нескольких секций, то наматывают сразу все секции. Например, если в катушке три секции и каждая секция имеет один элементарный проводник, то намотку ведут тремя проводами с трех бухт. Если секция состоит из двух элементарных проводников, то намотку ведут шестью проводами с шести бухт. На рис. 11 -2 показана катушка, имеющая три секции, и каждая секция намотана одним проводом. Начала и концы секций маркируют для правильной впайки в шлицы коллектора; перед снятием с шаблона катушку перевязывают в нескольких местах.
Перед укладкой обмотки в якорь его осматривают и проверяют коллектор. При осмотре якоря убеждаются в отсутствии острых углов в пазах, остатков изоляции и т. п. Обнаруженные дефекты устраняют. Коллектор проверяют контрольной лампой на отсутствие замыкания коллекторных пластин между собой. Затем проводят изолирование пазов и обмоткодержателей. Пазы изолируют простынками 5 (рис. 11-3), которые должны выступать из сердечника на 3—5 мм с каждой стороны.
При изолировке обмоткодержателя 9 его обвертывают несколькими слоями киперной или стеклянной ленты. Затем, продолжая наматывать ленту, под нее подкладывают полосы гибкой изоляции, обеспечив два-три слоя. Сверху полосы скрепляют лентой. Иногда обмоткодержатели, расположенные со стороны, обратной коллектору 8, имеют небольшой конус. Изолировку такого обмоткодержателя проводят следующим образом.
На обмоткодержатель накладывают стеклоткань в два раза шире обмоткодержателя, при этом край ткани свисает. Стеклоткань крепят бандажом, который наматывают на место обмоткодержателя, где проточена канавка. Бандаж удерживает ткань от сползания с обмоткодержателя. Затем вдоль обмоткодержателя накладывают небольшие полоски изоляции или большие полосы, предварительно сделав на них надрезы, чтобы они плотно легли на конусную часть обмоткодержателя. Не обрывая ленты, заворачивают наверх свисающий край стеклоткани и плотно обматывают его лентой. Высота изоляции обмоткодержателя должна доходить до дна паза. В ответственных якорях при наложении изоляции ее промазывают лаком и сушат.
После изолировки якорь размечают. На рис. 21-10 показана разметка якоря при условии, что шаг по пазам равен 1—8, по коллектору — 1 -41; середина паза 1 расположена напротив середины миканитовой изоляции между коллекторными пластинами 12 и 13.
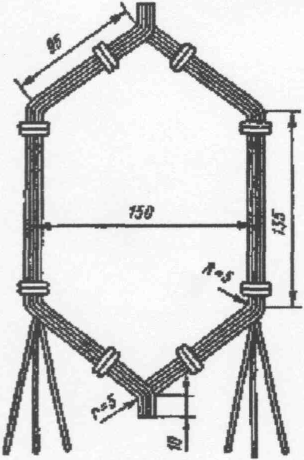
Рис. 11-2. Катушка якоря, состоящая из всех секций
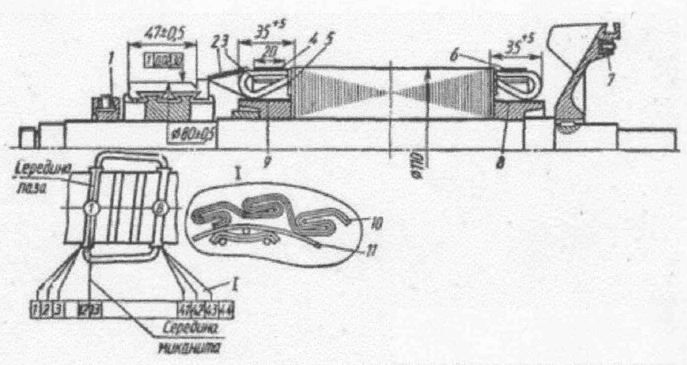
Рис. 11-3; Якорь машины постоянного тока
Укладку начинают с паза 1. Уложив в низ паза катушку, ее концы устанавливают в коллекторные пластины 1, 2, 3. Вторую сторону катушки в паз не заводят, так как она должна располагаться в верхней его части, но в низу паза еще отсутствует катушка. Затем таким образом устанавливают следующие катушки и выводные концы заводят в соседние пластины. Укладку ведут в левую сторону. После того как уложат восьмую катушку в низ паза, вторую ее сторону можно уложить в верх первого паза, так как внизу уже есть катушка, с которой начинают укладку.
Таким образом, обходят весь якорь и. уложив в пазы 2-8 нижние стороны последних катушек, укладывают в эти пазы верхние стороны первых катушек. Вторые выводы каждой катушки также заводят в шлицы коллектора. При этом шаг по коллектору 1-41. При заведении вторых выводов их заводят в том же порядке, как и первые, т. е. первая секция в коллекторные пластины 1 и 41, вторая — в 2 н 42. третья — в 3 н 43. После укладки верхних катушек подгибают изоляцию паза и забивают с торца клинья (рис. 11 -4). Во время укладки между лобовыми частями обмотки прокладывают изоляцию 3 (см. рис. 11-3).
Особенно тщательно проводники изолируют в местах, близких к коллектору. Верхний и нижний ряды изолируют между собой прокладкой 11; проводники в одном ряду изолируют между собой лентой 10, прокладывая ее так, как показано на рисунке. Надежная изоляция необходима, чтобы витки не замыкались во время припайки их к коллекторным пластинам, а также во время работы электрической машины.
Следующие операции — наложение бандажей, припайка проводников к коллекторным пластинам, пропитка и отделка.
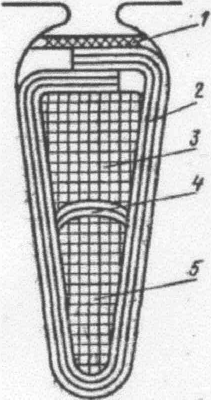
Рис. 11-4. Полузакрытый паз якоря с двухслойной обмоткой из круглого провода: 1 - клин; 2 -корпусная .изоляция; 3 - верхняя катушка об мотки; 4 - прокладка между слоями; 5 -нижняя катушка обмотки
11. Ремонт обмоток якорей из прямоугольного провода
На промышленных предприятиях ремонт обмоток якоря из прямоугольного провода, как правило, включает ремонт отдельных катушек или замену одной или нескольких катушек, вышедших из строя. Полную замен)' обмоток производят крайне редко, так как изготовление обмоток требует специальной оснастки и необходимо иметь медные провода или медную шинку определенного сечения.
При ремонте отдельных катушек определяют вид неисправности и находят неисправную катушку и место повреждения. Если повреждена сторона катушки, расположенная в верху паза, то снимают бандаж со стороны коллектора, выбивают клинья, выпаивают катушку из коллектора, осторожно достают из паза сторону катушки и устраняют повреждение. Восстанавливают изоляцию между проводниками. В паз устанавливают изоляцию в виде простынки и опускают сторону катушки в паз. При этом изоляция должна быть такой толщины, чтобы катушка могла войти в паз и не повредить изоляцию. Для того чтобы катушка легче пошла в паз, ее натирают парафином. Затем припаивают ее к коллекторной пластине и накладывают бандаж.
Более сложен ремонт при замене катушки или ремонте стороны катушки, лежащей в низу паза. При таком ремонте снимают оба бандажа, выбивают клинья из пазов, распаивают необходимое количество коллекторных пластин и вынимают из пазов столько верхних слоев катушек, сколько нужно для того, чтобы достать поврежденную катушку из пазов. Затем проводят ремонт катушки: восстанавливают изоляцию, заменяют обгоревшие провода, в некоторых случаях восстанавливают провод, напаивая отдельные участки. При укладке в пазы устанавливают новые изоляционные простынки для верхних частей катушек. Последующие операции указаны выше. Замена катушек является сложным ремонтом, требующим высокой квалификации рабочих.
12. Ремонт коллектора
У коллекторов возможны следующие повреждения: повышенное биение рабочей поверхности, подгар и износ пластин, замыкание пластин между собой и на корпус, поломка и распайка петушков, перекрытия и прожога пластмассы, трещины пластмассы.
Обнаружение и устранение некоторых неисправностей коллектора и щеточного аппарата приведены в гл. 13. Замыкания пластин на корпус и между собой можно определить мегаомметром, но для этого коллектор должен быть отсоединен от обмотки.
На предприятиях ремонт коллекторов со стальной втулкой возможен с его разборкой, а коллектора на пластмассе можно ремонтировать без разборки.
У коллекторов на пластмассе незначительные перекрытия на поверхности пластмассы 2 (рис. 12-1) зачищают стеклянной бумагой, протирают ветошью и покрывают не менее двух раз эмалью воздушной сушки. Прожога на значительной площади удаляют проточкой на токарном станке на глубину не более 2— 3 мм. Проточенную поверхность шлифуют стеклянной шкуркой, обезжиривают и также покрывают эмалью. Трещины глубиной до 3 мм и прогары пластмассы удаляют сверлением. Обработанные места очищают от пыли, обезжиривают и заполняют эпоксидным компаундом холодного отверждения. После застывания компаунда его покрывают эмалью. Замыкание пластин в доступных для осмотра местах устраняют расчисткой дорожек между пластинами и обработкой оплавленных или обгоревших пластин шабером.
Рассмотренные дефекты, как правило, происходят на стороне коллектора, свободной от обмотки, так как эта сторона загрязняется пылью, маслом. При ремонте коллектор можно с вала не снимать. На стороне коллектора, к которой припаяна обмотка, такие дефекты встречаются редко и обнаружить их можно только после того, как обмотка отпаяна от коллектора.
Коллекторы, собранные на стальной втулке, при ремонте можно разобрать. Частичную разборку можно производить, не снимая коллектор с вала; для полной разборки его необходимо с вала снять. Перед разборкой метками намечают взаимное положение конуса 3 (рис. 12-2) кольца коллекторных пластин 5 и конуса 10. По наружном}' диаметру коллекторные пластины обвязывают стальной отожженной проволокой или на них надевают специально изготовленное кольцо или диск.
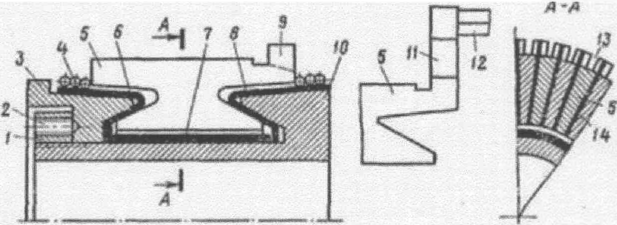
Рис. 12-1. Коллектор на пластмассовом корпусе:
1 - стальная втулка; 2 - пластмассовый корпус; 3 - коллекторная пластина;
4 — армирующие стальные кольца
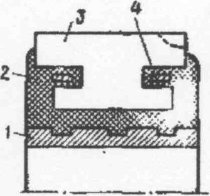
Рис. 12-2. Коллектор на стальной втулке: 1 — гайка; 2 — стопорный вннт; 3 — передний конус; 4 — бандаж; 5 — коллекторные пластины; б, 8 — манжеты; 7 — изоляционное кольцо; 9 — петушки; 10 — задний нажимной конус; 11 — ленточные петушки; 12 — обмотка; 13 — прорези для установки обмотки; 14 — изоляционные прокладки между коллекторными пластинами
При разборке отворачивают стопорный винт 2, гайку 1, срезают бандаж 4 и снимают конус 3 с манжетой 6. Производят осмотр манжеты. При обнаружении места пробоя защищают его от обгоревшей изоляции, устанавливают на клею кусочки слюды и запекают. При запечке необходимо создать давление на участок с приклеиваемой изоляцией. После высыхания ее выравнивают и собирают коллектор в порядке, обратном разборке. Если манжета не имеет повреждений, разборку продолжают. Снимают кольцо коллекторных пластин 5 и осматривают манжету 8 и изоляционное кольцо 7; при необходимости коллектор ремонтируют.
При замыкании коллекторных пластин между собой находят поврежденную изоляционную прокладку и заменяют ее в следующем порядке. На кольцо коллекторных пластин надевают специ альный диск, который имеет вырез по размеру удаляемых для ремонта пластин. Диск удерживает годные пластины в кольце. В извлеченных пластинах заменяют пробитую прокладку и уста навливают пластины на место. Если необходимо, то ремонтируют наплавкой пластины или меняют их, изготовляя новые универсальным способом по образцу извлеченной пластины.
Затем производят сборку коллектора по меткам. Нажимной конус 10. кольцо коллекторных пластин 5 и нажимной конус 3 должны быть установлены так, как стояли до разборки. После сборки коллектор несколько раз нагревают и подтягивают гайку 1 в горячем состоянии коллектора и в холодном.
13. Ремонт обмоток полюсов
При ремонте обмоток полюсов их, как правило, снимают с полюсов. Для этого отворачивают болты, крепящие полюса к корпусу, отнимают полюса от корпуса и снимают с них обмотки. При ремонте обмоток добавочных полюсов находят место повреждения и, если это пробой на корпус, очищают его от поврежденной изоляции и наносят новую. Если неповрежденная изоляция служила достаточно долго, то необходимо ее заменить. При витковом замыкании с катушки снимают корпусную изоляцию, раздвигают витки и прокладывают между ними новую витковую изоляцию. Как правило, изоляцию промазывают клеящими лаками и высушивают. Изолированную обмотку несколько раз покрывают эмалью и сушат.
Катушки главных полюсов, как правило, наматывают круглып проводом. При пробое изоляции на корпус поврежденное место можно изолировать новой изоляцией, промазать лаком, а сверх}' эмалью. При витковом замыкании не всегда удается размотать катушку и изолировать витки, замкнутые накоротко. При размотке катушки, которая пропитана лаками, повреждается целая витковая изоляция и намотать этим же проводом катушку не всегда удается. Поэтому часто изготовляют новую катушку.
Технологический процесс изготовления катушек состоит из операции намотки, изолировки, пропитки, сушки и контроля. Катушки можно наматывать на намоточный шаблон, на каркас или непосредственно на изолированный полюс. Катушки, наматываемые на шаблон, называют бескаркасными. Шаблон служит только для намотки. Катушки, наматываемые на каркас, называются каркасными. Одновременно с каркасом они проходят все дальнейшие операции и вместе с каркасом их надевают на полюс машины.
Наибольшее «применение находят бескаркасные катушки. Намотку таких катушек проводят на станках различной конструкции, но они должны иметь механизм раскладки провода. При отсутствии на станке механизма раскладки намотку выполняют на невысоких оборотах, а раскладку — вручную. На рис. 13-1 показаны шаблон, который состоит из сердечника 2 и двух щек 3 и 4. Шаблон прикреплен к планшайбе станка втулкой 1. Размеры шаблона по ширине и длине должны соответствовать размерам катушки с учетом припуска на изоляцию и неплотности намотки. В щеках шаблона имеется шесть пазов для скрепления катушки после намотки. Щека 4 крепится клином 5 к сердечнику 2.
При намотке раскладчик станка производит рядовую раскладку провода, передвигаясь за один оборот шаблона на расстояние, равное диаметру наматываемого провода. При намотке ступенчатых катушек для образования ступеней между щекой шаблона и рядами витков можно установить закладные кольца. В ответственных машинах для достижения монолитности витков при намотке ряды катушек промазывают клеящими лаками. Намотанные катушки перевязывают в нескольких местах лентой, снимают с шаблона и припаивают наконечники. Затем накладывают часть изоляции, называемую стягивающим слоем, которым служит для предохранения витков от сдвига, и расклинивают внутреннее отверстие деревянными клиньями.
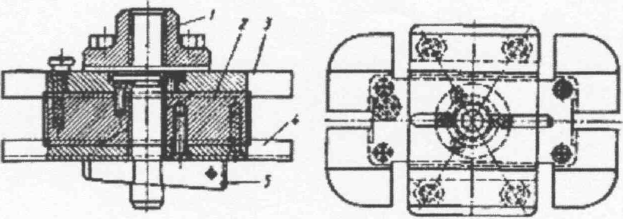
Рис. 13-1. Шаблон для намотки катушки полюса
Если катушке необходимо придать определенный радиус для плотного ее прилегания к корпусу индуктора после сборки, то изготовляют специальный шаблон, имитирующий часть индуктора, и закрепляют в нем катушку. В таком виде катушку пропитывают лаком. После пропитки клинья выбивают из неостывшей катушки, на катушку накладывают остальные слои наружной изоляции и повторяют пропитку. Повторная пропитка предназначена для заполнения пор наружной изоляции и воздушных промежутков между ее слоями.
Заключительные операции изготовления катушек — зачистка выводных концов, маркировка и контроль. Зачистку выводных концов от пленки лака, образовавшейся при пропитке, проводят вручную металлической щеткой. Около каждого вывода проставляют буквы «Н» или «К», означающие начало и конец намотки. Контроль катушек заключается в проверке габаритных размеров, активного сопротивления, количества витков, отсутствия межвитковых замыканий.
14. Сборка электрических машин постоянного тока после ремонта
Сборка индуктора предусматривает установку и крепление в корпусе главных и добавочных полюсов с катушками, соединение катушек по электрической схеме, изолировку меж катушечных соединений и проверку правильности соединений.
До установки в корпус на сердечники главных и добавочных полюсов помещают катушки. Для предохранения от истирания изоляции катушек о сердечник катушки раскрепляют на полюсе и между полюсом и корпусом. Каждый полюс помещают на прежнее место согласно разметке, сделанной при разборке магнитной системы. Корпус располагают вертикально. Сердечники полюсов с катушками вручную или подъемный механизмом заводят внутрь корпуса и завертывают болты. Болты затягивают поочередно торцовыми ключами. Полюса должны всей поверхностью примыкать к корпусу. Катушки главных и добавочных полюсов соединяют между собой согласно электрической схеме, эскиз которой сделан при разборке. Для правильного чередования полярности полюсов начала катушек Н2—Н5 и концы К1—Кб соединяют, как показано на рис. 14-1. Соединения изолируют несколькими слоями стеклолакоткани или другой аналогичной изоляцией и стеклянной лентой. Места изолирования промазывают эмалью и сушат. Изоляцию выводных кабелей в местах выхода из корпуса машины предохраняют резиновыми или деревянными втулками, которые устанавливают в корпус.
В собранном индукторе проверяют правильность чередования полярности полюсов. Схема проверки правильности чередования полярности главных полюсов с обмоткой возбуждения показана на рис. 14-1. К выводам HI—Н6 обмотки подключают постоянный ток.
Внутрь индуктора вводят компас или иголку, подвешенную за середин)7 на нити, и поочередно подносят к каждому5 полюсу. Полярность полюсов должна чередоваться. Также проверяют чередо вание полярности дополнительных полюсов. Необходимо также, чтобы чередование полярности главных полюсов относительно чередования полярности дополнительных полюсов было вполне определенным.
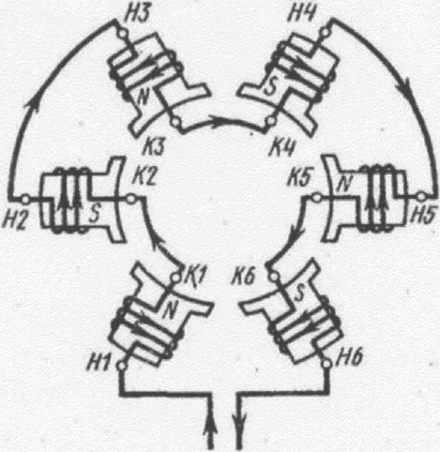
Рис. 14-1. Схема соединения катушек полюсов
Чередование полярности главных и добавочных полюсов зависит от направления вращения якоря и режима работы машины (в качестве двигателя или итератора). У генераторов, если смотреть по направлению вращения якоря, после главного полюса имеется добавочный полюс другой полярности, а у двигателя — добавочный полюс той же полярности. При расположении на одном полюсе нескольких катушек их намагничивающие силы можно направить согласно или встречно в зависимости от схемы машины.
Затем собирают подшипниковый щит, устанавливаемый со стороны коллектора, с комплектом щеткодержателей и щеток. Траверсу, пальцы щеткодержателей, щеткодержатели устанавливают по меткам.
После сборки индуктора, щита и якоря проводят сборку машины. Якорь заводят в машину вручную или с помощью приспособления и опускают на полюса. Затем надевают с обеих сторон подшипниковые щиты, наживляют болты и, заворачивая их, обеспечивают смыкание замков щита и корпуса. При этом для облегчения смыкания замков можно слегка приподнимать щит.
В крышках подшипников на 2/з заполняют смазкой камеру под смазку, устанавливают крышку на место и заворачивают болты. На коллектор опускают щетки, выставляют их на коллекторе в аксиальном направлении и регулируют нажатие пружин. После установки производят их притирку. Собранные машины подвергают испытаниям. Изоляцию машин постоянного тока испытывают напряжением промышленной частоты.
15. Виды и причины повреждений пускорегулирующей аппаратуры
Пускорегулирующая аппаратура имеет следующие виды повреждений: чрезмерный нагрев катушек пускателей, контакторов и автоматов, межвитковые замыкания и замыкания на корпус катушек; чрезмерный нагрев и износ контактов; неудовлетворительная изоляция; механические неполадки.
Причина опасного перегрева катушек переменного тока — заклинивание якоря электромагнита в его разомкнутом положении и низкое напряжение питания катушек. При этом магнитная катушка потребляет больший ток, чем при втянутом якоре и нормальном напряжении, вследствие чего она быстро перегревается и выходит из строя.
Межвитковые замыкания могут произойти вследствие климатических воздействий на катушку (повышенная влажность, резкие изменения температуры окружающей среды, наличие в ней вредных для изоляции примесей и т. п.), а также вследствие плохой намотки катушек, особенно если витки, прилегающие к фланцам каркаса катушки, соскальзывают в расположенные ниже слои, вследствие чего возникают относительно большие разности напряжений, повреждающие межвитковую изоляцию. Межвитковые замыкания происходят главным образом в катушках переменного тока, так как у них межвитковые амплитудные напряжения больше, чем у катушек постоянного тока; кроме того, они подвержены усиленным сотрясениям от вибрирующего стального каркаса.
Замыкание на корпус происходит в случае неплотной посадки бескаркасной катушки на железном сердечнике; возникающие в системе вибрации приводят к перетиранию изоляции катушки и ее отводов, вследствие чего происходит замыкание на заземленный стальной корпус аппарата.
На нагрев контактов влияют токовая нагрузка, давление, размеры и раствор контактов, а также условия охлаждения и окисление их поверхности, механические дефекты в контактной системе. При сильном нагреве контактов повышается температура соседних частей аппарата и, как следствие, разрушается изоляционный материал. При неблагоприятных условиях гашения электрической дуги контакты окисляются. Па соприкасающихся поверхностях образуется плохо проводящий слой.
Износ контактов зависит от силы тока, напряжения и продолжительности горения электрической дуги между контактами, частоты и продолжительности включений, качества и твердости материала. Установлено, что в пределах твердости НВ 30—90 (по Бринеллю) интенсивность обгорания резко убывает, а при более высокой твердости снижается незначительно, поэтому упрочнять материал контактов свыше указанного предела нецелесообразно.
На степень обгорания влияет форма и размер контактов. При слишком большой ширине контактов (более 30 мм) боковая составляющая тока и магнитное поле в контакте сильно увеличиваются, электрическая дуга «вторгается» в стенку дугогасительной камеры и остается в этом положении, разрушая контакты и стенки камеры.
Неисправность изоляции проявляется в виде образования на ее поверхности токов утечки (пробои изоляции очень редки), поэтому необходимо защищать ее от скопления грязи и пыли. Большая часть всех неисправностей вызывается увлажнением изоляции и ее нарушением во время строительно-монтажных работ и транспортировки.
Механические неполадки в аппаратах возникают в результате образования ржавчины, механических поломок осей, пружин, подшипников и других конструктивных элементов. Механические неполадки, вызванные износом или усталостными явлениями, происходят из-за плохой смазки подвижных частей, скапливания влаги, применения в конструкциях, работающих на удар, материалов либо очень хрупких, либо мягких.
16. Ремонт и регулировка контактов и механических деталей контактора
Перед ремонтом осматривают все основные части контактора, чтобы установить, какие детали подлежат замене и восстановлению. Лучше всего пользоваться заводскими запасными частями и лишь в случае их отсутствия изготовлять новые. Ремонт контакторов сводится прежде всего к восстановлению контактов. При небольшом обгорании контактной поверхности ее очищают от копоти и наплывов обычным личным напильником и стеклянной бумагой. Зачистку нужно производить осторожно, снимая небольшой слой металла. Смазывать контактные поверхности не рекомендуется, так как при возникновении дуги смазка сгорает и загрязняет поверхность, ухудшая условия работы контакта. Однако если поверхность контактов покрыта слоем серебра, чистить их напильником не рекомендуется. В случае сильного обгорания контактов необходима их замена. Для изготовления контактов применяют медные цилиндрические или фасонные прутки из твердой меди марки М-1.
Контакты (рис. 16-1) в виде заклепок (а), винтов (б), болтов (в) и гаек (г) изготовляют обточкой на токарных, токарно-револьверных или токарно-винторезных станках. Профили новых контактов контакторов и контроллеров (рис. 16-2) для плавного перекатывания контакта должны строго соответствовать профилю поверхности сменяемого контакта.
При изготовлении этих контактов пруток зажимают в машинные тиски или специальное приспособление с губками данного профиля и -на горизонтально-фрезерном станке разрезают на требуемые отрезки. При этой операции важно обеспечить параллельность сторон и точный размер ширины отрезаемого профиля (±0,2); образовавшиеся на заготовке заусенцы опиливают напильником и лишь после этого в заготовке сверлят или нарезают резьбу.
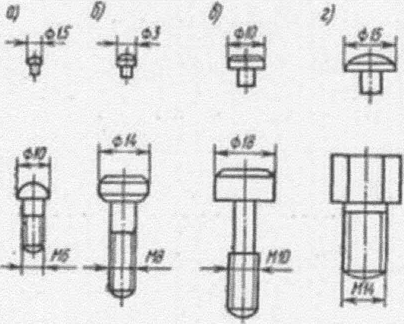
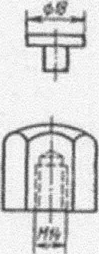
Рис. 16-1. Виды контактов
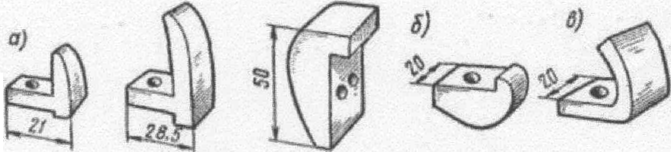
Рис. 16-2. Медные контакты из прутков фасонных сечений (профилей):
а — подвижные контакты контакторов; б — неподвижный контакт барабанного контроллера; в— контакт контактора КП-1
После ремонта контактной системы проводят ее регулировку. Регулировка работы контактной системы является одной из наиболее ответственных операций ремонта, от которой зависит нормальная работа аппарата. Контакты различного назначения должны включаться и отключаться в установленной последовательности, а контакты фаз, выполняющих одну функцию, должны срабатывать одновременно. Если в процессе регулирования начальные нажатия при новых конгактах не укладываются в нормируемые заводом пределы, необходимо сменить соответствующие контактные пружины. Степень нажатия контактов проверяют в двух положениях — когда они разомкнуты (начальное нажатие) и когда замкнуты (конечное нажатие).
При ремонте контакторов придерживаются паспортных величин нажатия контактов. Отклонение от них в ту или иную сторону может привести к неустойчивой работе контактора, вызывая его перегрев и сваривание контактов.
17. Ремонт и испытание изоляционных частей, дугогасительных камер, катушек контакторов и магнитных пускателей
Вышедшие из строя изоляционные детали заменяют деталями из штампованной пластмассы (гетинакс, текстолит). Для ремонта дугогасительных камер применяют фибру, так как она меньше всего подвержена действию электрической дуги. Обгоревшие от действия дуги части дугогасителъных камер заменяют, а образовавшиеся неровности на внутренней поверхности сглаживают с помощью смеси из измельченного асбеста и цемента марки 400 или 500.
Рассмотрим определение числа витков и сечения обмотки, Ремонт катушек контакторов — сложная и ответственная операция. Как правило, неисправную катушку заменяют новой. Перед изготовлением новой катушки определяют число витков ее обмотки и диаметр провода. Новое число витков должно точно соответствовать старому. Несоблюдение этого условия может привести к изменению параметров работы контактора. Выбор прежнего диаметра провода необходим для сохранения размеров катушки. Если данные о числе витков и диаметре провода катушки утеряны, пользуются каталожными обмоточными данными.
Рассмотрим пересчет обмоток с одного номинального напряжения на другое. Если необходима перемотка катушки с одного номинального напряжения на другое, то пересчет проводят так:
WJ/W2 = Ui/U2 , ОТКуда W2 = WiU2/ U]
Сечение проводов обмотки обратно пропорционально напряжениям:
S,/S2 - U2/ U] или di2/d22 = IV Ui
откуда cb = di U]/U2 , где wi и wo - число витков катушек; Ui и U2 - напряжение; Si и S2 - сечение провода; dj и d2 - диаметр провода.
Геометрические размеры катушки при пересчете остаются неизменными. Приведенная методика пересчета обмоточных данных применима для всех катушек контакторов и пускателей постоянного и переменного тока.
По конструкции катушки могут быть каркасными и бескаркасными. Каркасные катушки представляют собой каркас, изготовленный из изоляционного материала, на который намотана обмотка. Каркасы могут быть прессованные, сборные или клееные (рис. 17-1). Бескаркасные катушки (рис. 17-2) наматывают на шаблоне, а затем снимают с него и скрепляют витки.
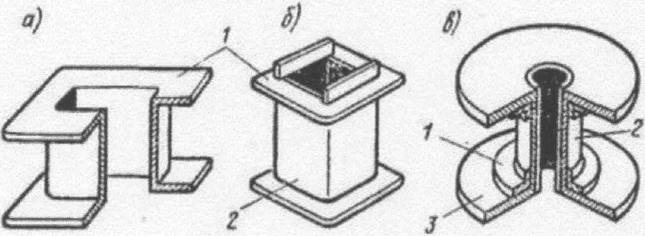
Рис. 17-1. Каркасы катушек: а - прессованные; б - сборные; в - клееные; 1 - щека; 2 - гильза; 3 – шайба
Вышедшую из строя обмотку удаляют с каркаса следующим образом. Катушку зажимают в тиски. Чтобы не повредить каркас, между ним и губками устанавливают смягчающие прокладки. Разрезают ножом провод катушки и удаляют обмотку. Каркас бензином очищают от грязи, лака, масел и вытирают его насухо. При обнаружении на каркасе трещины ее склеивают. Для этого на чистую поверхность трещины наносят последовательно с перерывом 10—15 мин два слоя клея БФ-2. Спустя 5-10 мин после просушки на открытом воздухе стягивают трещину хлопчатобумажной лентой и сушат каркас в печи при температуре 100—110 °С в течение 2 ч. Затем снимают стягивающую хлопчатобумажную ленту.
Затем подбирают намоточный провод и начинают намотку. Конец провода на длине 5 мм зачищают от изоляции и облуживают припоем ПОС-30. В пазы каркаса устанавливают узкопроводящие клеммы и припаивают к ним конец облуженного провода. Место пайки изолируют полоской изоляции. В том случае, когда каркас не имеет токопроводящих клемм, вывод делают монтажным проводом. Для этого монтажный провод и провод намотки спаивают, место пайки изолируют и монтажный провод прибандажируют нитками к