Калибровка инструмента непрерывного стана
Лабораторная работа на тему:
Калибровка инструмента непрерывного стана
1 Калибровка инструмента непрерывного стана
Для расчёта калибровки 8-клетьевого непрерывного стана использована методика расчёта калибровки 9-клетьевого стана.
Обжатие по стенке в клетях,[2]
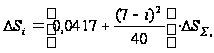
где
 номер
клети,
 суммарное
обжатие по
стенке в непрерывном
стане,
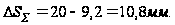
Расчёт ведется, начиная со второй клети
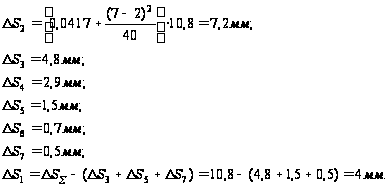
Толщина стенки трубы по вершине калибра
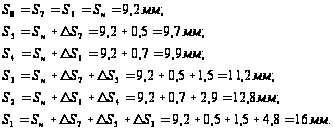
Высота калибров для 6-и клетей
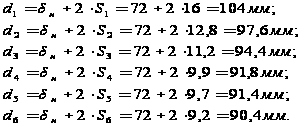
Высота калибров в чистовых 7 и 8 клетях
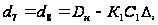

где К1=0,2 – коэффициент уширения контура;
С1=0,5 – коэффициент неравномерности величины зазора по разъёму и высоте калибра;
 - зазор между
трубой и оправкой,
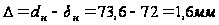 ,
тогда
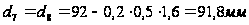
Ширина калибров

Коэффициент
овализации
для первых двух
клетей выбирается
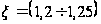 ,
с третьей
по пятую клеть
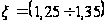 ,
для шестой
клети
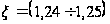 ,
для последних
двух клетей
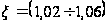 ,[2].
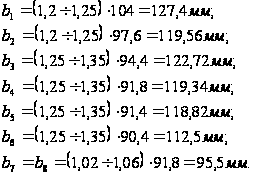
Угол
выпуска выбирается
на основе
практических
данных для
клетей с первой
по третью
 ,
с четвёртой
по шестую
 .
Радиус выпуска каждого калибра рассчитывается по приближённой формуле,[2].
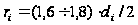
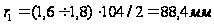 ;
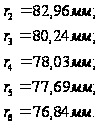
Для первых клетей форма калибра круглая с прямыми выпусками, для последних клетей форма калибра овальная.
Для нахождения коэффициента вытяжки в каждой клети необходимо найти площади поперечного сечения трубы на выходе из каждой клети,[4]:
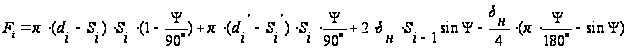
где i-номер клети;
δн
- диаметр оправки
непрерывного
стана;
 -
угол выпуска
калибра;
di - высота калибра;
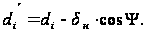
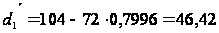 мм;

 ;
 ;
 ;
 ;
 .
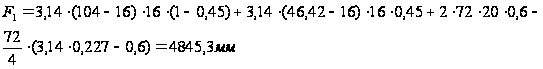
F2
=3747,2
F3
=3118,3
F4=2741,9
F5=2577,9
F6=2459,54
F7,8=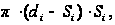
где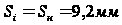 ,
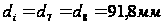 ,
тогда
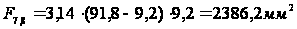
Коэффициент вытяжки:


Где
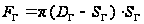 ,
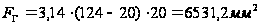 ,
тогда
 ;
 ;
 ;
 ;
 ;
 ;

 ,
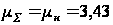 .
Диаметр бочки валка,[1]
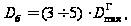
где
 -
максимальный
диаметр гильзы,
тогда
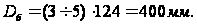
Длина бочки валка,[1]
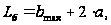
где
 ширина
реборды
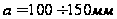 ,
 ширина
калибра первой
пары валков,
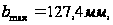 тогда
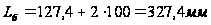 .
Прокатка на оправке в данной установке происходит при постоянном диаметре бочек валков.
Наиболее желательной является прокатка в непрерывном оправочном стане при отсутствии натяжения или подпора, однако, для предотвращения аварийных ситуаций в стане возникает необходимость задавать незначительное натяжение между клетями стана.
Рекомендуемые коэффициенты кинематического натяжения для непрерывного оправочного стана с индивидуальным приводом валков,[1]
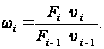
С первой
по третью клеть
 натяжение;
с четвёртой
по шестую клеть
 -натяжение;
в седьмой и
восьмой клетях
 -
подпор.
Между седьмой и восьмой клетями создаётся подпор, необходимый для осуществления подъёма металла трубы над оправкой до образования зазора, необходимого для свободного извлечения оправки из трубы.
Катающие диаметры,[3]
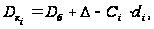
где
-
зазор между
валками, ,
 для
1,7,и8 клетей;
 для
остальных
клетей;
Сi – коэффициент, зависящий от формы калибра, определяется по графикам [3]:
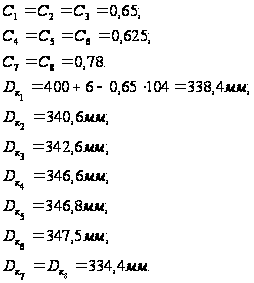
2 Расчёт скоростного режима прокатки
Расчёт скоростного режима ведётся с последней клети, в которой формируется стенка. Такая клеть-шестая, скорость металла на выходе из которой определяется максимальной производительностью агрегата.
Для ТПА-8 [1].
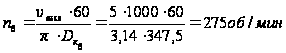
Для остальных клетей частота вращения валков определяется
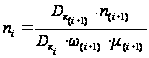
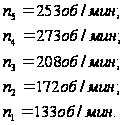
Энергосиловые параметры непрерывного стана
Произведём расчёт энергосиловых параметров в каждой клети непрерывного стана.
Схема обжатия в первой клети
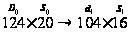
Исходные данные:
 диаметр
валка по реборде,

 число
оборотов валка
в первой клети,
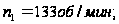
Т – температура, Т=1200˚С;
 коэффициент
овализации
калибра,

Полное усилие металла на валок
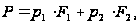
где
 давление
металла на
валок и площадь
контакта в зоне
редуцирования;
 то
же в зоне обжатия
стенки.
3 Расчёт характеристик очага деформации
Длина очага деформации
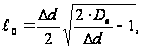
где
 - обжатие по
диаметру,
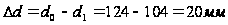 ;
 диаметр
валка по вершине
калибра,

где
 зазор
между ребордами
валков, для
первой клети

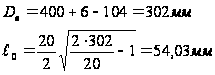
Длина зоны обжатия
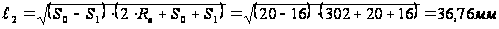
Длина зоны редуцирования
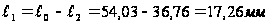
Вычисление площадей контактных поверхностей
Полная площадь контакта
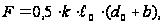
где
 ширина
калибра для
первой клети,
 ;
 коэффициент
формы контактной
поверхности,
равный 0,8ч0,9;

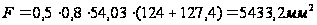
Площадь контактной поверхности в зоне обжатия стенки
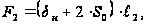
где
 диаметр
оправки,
 ,
тогда
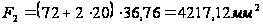
Площадь контактной поверхности в зоне редуцирования
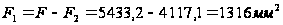
Диаметр трубы в конце зоны редуцирования
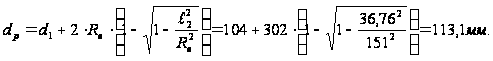
4 Расчёт сопротивления деформации в зоне редуцирования
Схема обжатия
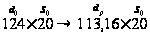
Сопротивление деформации
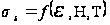 .
Относительное обжатие
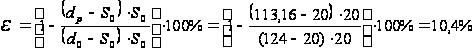
Интенсивность скоростей деформации сдвига
 ,
где
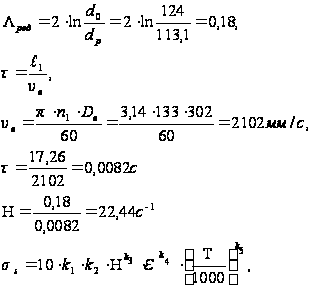
где
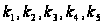 - эмпирические
коэффициенты,
зависящие от
марки стали,
 ,
для стали 10:
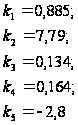
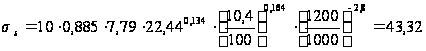 МПа,
температура прокатки принята Т=1200˚С.
5 Усилие металла на валок в зоне редуцирования
Среднее
давление металла
на валок находится
по формуле,
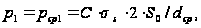
где
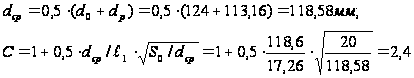
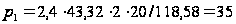 МПа.
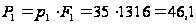 кН
Сопротивление деформации в зоне обжатия стенки
Схема обжатия
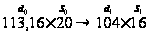
Расчёт ведётся аналогично расчёту
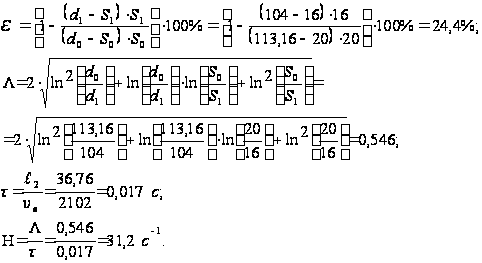
Сопротивление деформации
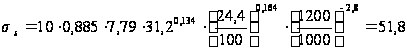 МПа.
6 Усилие металла на валок в зоне обжатия стенки
Среднее
нормальное
давление в зоне
обжатия стенки
 можно определить
по кривым,
рассчитанным
Целиковым А.И.
.
Параметры,
от которых
зависит
,
определяются
по формулам:
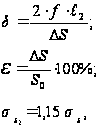
где
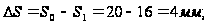
 коэффициент
трения.
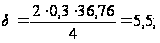
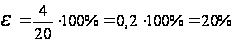
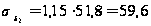 МПа
По номограмме
находится
отношение
 =1,65.
Отсюда
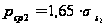
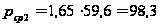 МПа
Усилие металла на валок
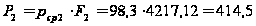 кН.
Полное усилие металла на валок
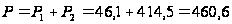 кН
Полученное усилие металла на валок не превышает предельно допустимого усилия.
Момент прокатки на длинной оправке
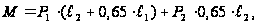
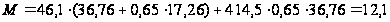 кН·м.
Схема обжатия во второй клети то же для третьей клети
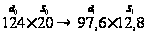
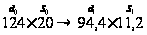
Длина очага деформации
 .
66мм
Длина зоны обжатия
 .
54,76мм
Длина зоны редуцирования
 11,2мм
Полная площадь контакта
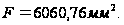 6513,4мм2
Площадь контактной поверхности в зоне обжатия
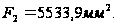 6133,12мм2
Площадь контактной поверхности в зоне редуцирования
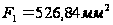 380,3мм2
Диаметр трубы в конце зоны редуцирования
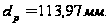 114,4мм
Сопротивление деформации в зоне редуцирования
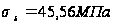 .
47МПа
Усилие металла на валок в зоне редуцирования
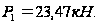 19,07кН
Сопротивление деформации в зоне обжатия
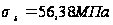 66,8МПа
Усилие металла на валок в зоне обжатия
 .
800кН
Полное усилие металла на валок
 819,07кН
Момент прокатки
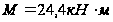 29,66кН м
Скорость валка
 мм/с
3370мм/с