Експлуатація та ремонт електродвигунів
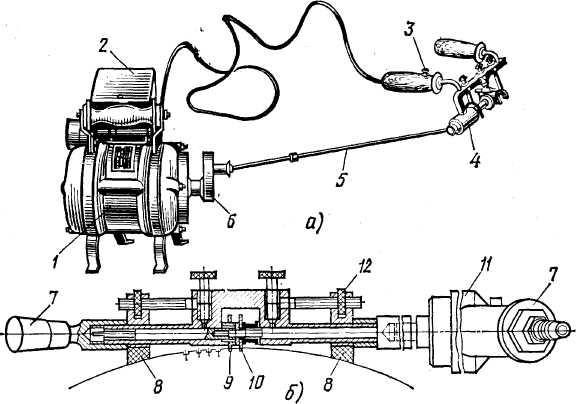
Рис. 11. Переносні пристрої для продорожуванія колекторів з приводом від електродвигуна (а) і з пневматичним приводом (б)
1 – електродвигун, 2 - магнітний пускач, 3 - кнопка, 4 - робоча частина, 5 - карданний вал, 6 - редуктор, 7 - рукоятка, 8 - упори, 9 - направляючий диск, 10- фрези, 11 - пневматична свердлильна машина; 12 – гайка
Перед початком роботи електродвигун заземляють і підключають до мережі. За допомогою каретки і рухомих опор встановлюють необхідну глибину продорожування і настроюють робочу частину відповідно до товщини колекторної пластини.
Першу ізоляційну прокладку продорожують вручну. Потім, узявши в руки робочу частину пристосування, ставлять її направляючим ножем в продороженну канавку, включають електродвигун і переміщають робочу частину уздовж колектора, продорожуючи другу ізоляційну прокладку. Натискаючи кнопку, зупиняють електродвигун, встановлюють ніж в тільки що вибрану фрезою канавку і продорожують наступну прокладку.
Переносний пристрій в 4 рази знижує витрати праці на продорожування колектора в порівнянні з ручним випилюванням ізоляції і набагато підвищує якість виконання цієї операції, тому воно знаходить широке застосування при ремонті електричних машин.
Продорожування за допомогою пристосування виконують в захисних окулярах, рукави одягу зав'язують на кистях рук. Фреза повинна обертатися за годинниковою стрілкою, якщо дивитися з боку лівої рукоятки. Напрям обертання вказаний на корпусі пристрою. Приступаючи до роботи, треба переконатися в правильності напряму обертання фрези і міцності її кріплення.
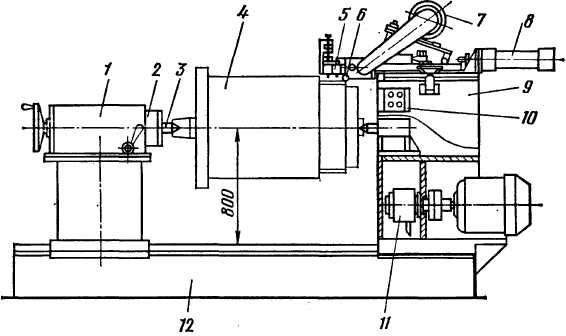
Рис. 12. Верстат-напівавтомат для продорожування колекторів
Для продорожуванія застосовують також пневматичніпристосування. Як привід в них може бути використана пневматична сверлилка 11 (Рис. 11, б), яку вбудовують непосредственно в робочу частину пристосування. Карданний вал при такій конструкції відсутній. Поряд з фрезою 10 на відстані, рівному товщині пластини, встановлюють направляючий диск 9. Упори 8 з текстоліту додають стійке положення пристосуванню при русі його уздовж колектора за допомогою рукояток 7. Гайки з накаткою 12 дозволяють переміщати упори для регулювання глибини урізування фрези. Першу прокладку продорожувают вручну, щоб встановити між пластинами направляючий диск.
При великому числі колекторних пластин трудомістку операцію по продорожуванню в умовах електроремонтного цеху виконують на спеціальних верстатах.
На рис. 12 представлений верстат-напівавтомат для колекторів 0 350-800 мм.
Список використаних джерел
Атабеков В. Б. Ремонт электрооборудования промышленных предприятий: Учебник для сред, проф.-техн. училищ. — 4-е изд., перераб. и доп. — М.: Высш. школа, 1979. — 256 с, ил. — (Профтехобразование. Энергетика).
Бондар В. М., Гаврилюк В. А., Духовний А. X. та ін. Практична електротехніка для робітничих професій: Пі-друч. для учнів проф.-навч. закладів з різноманіт. галузей пром.-сті та побут, обслуг.— К.: Веселка, 1997. — 191 с.
Егоров Г. П. и Коварский А. И.ЕЗО Устройство, монтаж, эксплуатация и ремонт промышленных электроустановок. Изд. 3-е, перераб. Учебник для профес.-технич. учебных заведений и подг. рабочих на произв. М., «Высшая школа», 1972 (I кв.) 352 с. с илл.
Кокорев А.С. Злектрослесарь по ремонту злектрических машин: Учеб. для СПТУ.
Кисаримов Р.А. Справочник електрика