Расчет основных размеров восстановительной и рафинировочной печей
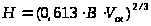
Для печей с Wmp =20 мВА при бесшлаковом процессе В=160/Н и
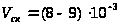 м/мин
Тогда минимальное значение

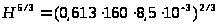 и Н=0,93 м.
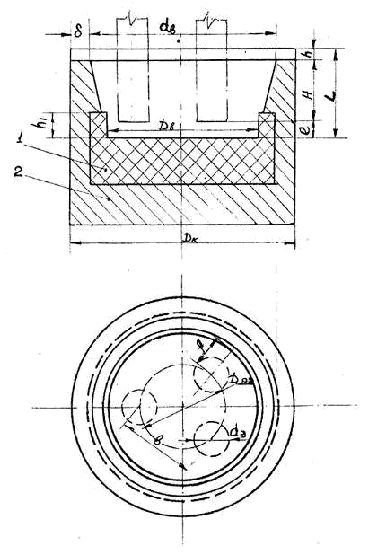
Рис.1 Расчетный эскиз ванны круглой рудовостановительной печи: 1-угольные блоки, 2- огнеупорная кладка
Однако из опыта работы действующих печей глубина погружения электродов в шихту при выплавке ФС45 не менее 1200 мм, а в случае ФС75 Н≥ 1300 мм. Полагая, что в проектируемой печи будет выплавляться не только ФС45, но и ФС75, следует иметь Н ≥1300 мм.
Из выражения Н=L -1 - h. Принимая l= 600 мм и h= 100 мм, получим Н =2260 - 600 -100 =1560 мм.
Исследования, проведенные профессором И.Т. Жердевым с сотрудниками, показывают, что на развитие физико-химических процессов в ванне ферросплавной печи и технико-экономические показатели производства оказывают существенное влияние форма и размер газовой полости, характер распределения тока и расположения активной зоны электроводов по отношению к угольной футеровке стен печи. В этой связи важно иметь вполне определенную высоту угольной обстановки h1. (Рис.1).
Согласно
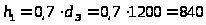 мм.
Толщина подины на мощных печах составляет около 2 м. Под изготовляется из следующих материалов (см. рис. 2): '
1.Асбест30 мм
2. Шамотная крупка80 мм
3. Шамотный кирпич на плашку530 мм
4. Угольные блоки и подовая масса 1360 мм
Итого2000 мм
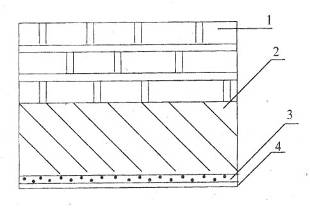
Рис. 2 Схема устройства футеровки пода печи: угольные блоки; 2 – шамотный кирпич; 3- шамотная крупка; 4 – асбест листовой
Таким
образом, высота
печи
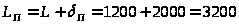 мм.
В результате проведенного расчета получены следующие параметры печи РКЗ-33:
Wтр=16500 кВА; Wa=14850 кВт;Wпол=13365 кВт;
Unф=75,87 В;JЭ=58,7 кА; dЭ=1200 мм;
Dв=6060 мм;dв=6030 мм;Dк=7530 мм;
Dрэ=3200 мм;L=2260 мм;Н=1560 мм;LП=3200 мм.
2. ОПРЕДЕЛЕНИЕ ОСНОВНЫХ ПАРАМЕТРОВ РАФИНИРОВОЧНЫХ ЭЛЕКТРОПЕЧЕЙ
В рафинировочных печах осуществляется производство безуглеродистого феррохрома, мало- и среднеуглеродистого ферромарганца и феррохрома, металлического марганца и других сплавов. Отличительной чертой процессов производства является их периодический характер, в печи расплавляется шихта, происходит восстановление окислов металлов другим металлом (например, кремнием) и после необходимых технологических операций сливается металл и шлак. Печи имеют, как правило, магнезитовую футеровку и при выплавке сплавов с низким содержанием углерода работают на графитированных электродах.
Расчет энергетических параметров Печей периодического действия следует вести с учетом обеспечения максимально быстрого плавления шихты в период расплавления.
В качестве примера произведем расчет основных размеров рафинировочной печи с суточной производительностью 10 тонн малоуглеродистого феррохрома.
2.1 Определение электрических параметров рафинировочной печи
1. Мощность трансформатора определяется по формуле (1). Для печей, работающих периодическим процессом, можно принять следующие значения коэффициентов
 и
 :
k1=0,92; k2=0,92;
k3=0,98;
=0,93
При удельном расходе электроэнергии
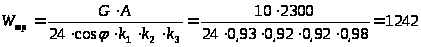 кВА.
Принимаем Wmp=2500 кВА. При этом фактическая производительность будет σ = 15 тонн/сутки.
2. Полезная мощность печи
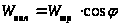
Принимая
произведение
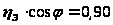 ;
получим
Wпол
=
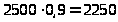 кВт.
3. Полезное фазовое напряжение (рабочее)
 .
Из таблицы 3 значение коэффициентов с=17 и n=0,25.
Тогда
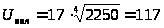 В.
4. Линейное напряжение на выводах трансформатора
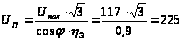 В.
Для рафинировочного процесса производства феррохрома достаточно иметь 5-7 ступеней напряжения, причем в первый период быстрого проплавления шихты напряжение должно быть
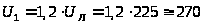 В.
Тогда интервал напряжений печного трансформатора будет равен
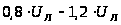 или 180-270 В.
5. Линейный ток в электроде (максимальный)
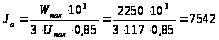 А.
6. Рабочий ток в электроде
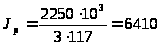 А.
7. Диаметр графитированного электрода определяем по допустимой плотности тока j = 10 A/см2
Из определения следует, что
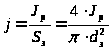
откуда
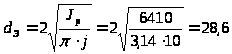 см.
Принимаем электроды диаметром 300 мм.
8. Сопротивление ванны
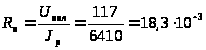 Ом.
9.
Проверяем
значение
 и
 :
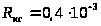 Ом
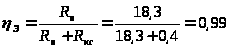 ;
{
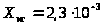 Ом
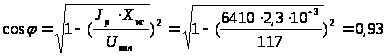
Тогда
произведение
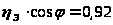 отличается
от принятого
примерно на
2%, и не требует
пересчета.
2.2 Определение геометрических параметров рафинировочной печи
При выборе диаметров распада электродов и ванны расчет следует вести по максимальным допустимым мощностям на соответствующую площадь поверхности ванны. Удельные мощности для различных процессов приведены в табл. 5.
1. Диаметр ванны. Принимаем комбинированную форму ванны, состоящую из нижней цилиндрической и верхней конической частей с углом наклона в 45°(см. рис. 3).
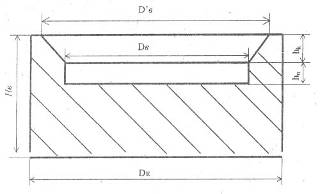
Рис. 3 Форма ванны рафинировочной печи
Мощность приходящаяся на площадь пода,
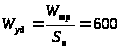 кВа/м2 ( табл.
5)
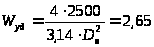 м.
Таблица 5 Удельные поверхностные мощности, выделяющиеся в ванне печей периодического действия
| Тип процесса | Удельная мощность, кВА/м2 | |
| на площадь распада | на площадь ванны | |
| Безуглеродистый феррохром | 4400-4500 | 2000-2400 |
| Рафинированный феррохром | 4400-4500 | 580-620 |
| Рудоизвестковый расплав | 4300-4500 | 2000-2200 |
| Малоуглеродистый ферромарганец | 1350-1750 | 420.450 |
| Электрокорунд | 1400-1500 | 380-400 |
| Металлический марганец | 1350-1750 | 420-450 |
2. Диаметр распада электродов
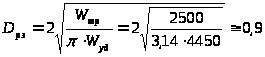 м.
Отношение Dрэ:dЭ=900:300= 3, что хорошо согласуется с практикой действующих печей, в которых Dрэ:dЭ = 2,8 - 3,66.
3. Расстояние между осями электродов
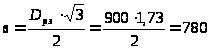 мм.
4. Определение глубины ванны. Цилиндрическая часть ванны должна вместить все продукты плавки, т.е. объем ее не должен быть меньше объема металла и шлака.
Из расчета шихты определяется состав колоши, вес и объем продуктов плавки.
Примерный состав колоши
Хромовая руда (50% Cr2O3)
Силикохром (50% Si) 700 кг
Известь (90% CaO) 1800 кг
При
работе с проплавлением
трех колош
указанного
состава вес
металла и вес
шлака
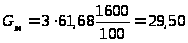 кг,
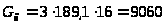 кг.
Объем металла
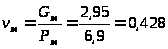 м3.
Объем шлака
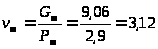 м3.
Объем продуктов плавки.
vm=vм+vш=0,428+3,12=3,548 м3.
Рм и Рш - плотность металла и шлака; 61,68 кг сплава получено из 100 кг хромовой руды, а в колоше 1600 кг руды.
Высота цилиндрической части ванны
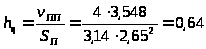 м.
Объем конической части ванны (vк) определяется из предположения одновременной загрузки двух колош
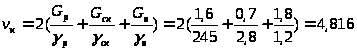 м3,
где G - вес составляющих колоши;
γр; γсх; γu - насыпной вес руды, силикохрома и извести.
Объем конической части ванны
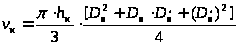 .
Поскольку угол наклона огнеупорной кладки стен принят равным 45°, диаметр верхней части ванны
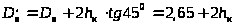 .
Если
подставить
значение
 в выражение
для vк, то
получим hк=0,61
м.
Глубина ванны
hв=hц+hк=0,61+0,64=1,25 м.
5. Диаметр верхней части ванны
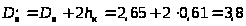 м.
6. Диаметр кожуха
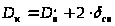 .
Толщину верхней части ванны принимаем из практических данных
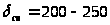 мм.
Приняв
 мм, Dк= 3800+2 . 200=4200
мм.
7. Высота печи
 .
Толщина
пода
 печей,
выплавляющих
рафинированный
феррохром,
составляет
1250-1300 мм. Принимая=1250
мм, получим
высоту печи
Нп=1250+1250=2500 м.
В результате расчета получены следующие параметры печи:
Wmp=2500 кВА;WП=2250 кВт;Uпол=117 В;
UЛ=225 В;Jp=6410 A;dЭ=300 мм;
Dв=2650
мм;Dрэ=900 мм; мм;
hв=1250 мм;Dк=4200 мм;НП=2500 мм.
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
Д.Я. Поволоцкий, В.А.Кудрин, А.Ф. Вишкарев Внепечная обработка стали Москва «Мисис» 1995.
В.И. Явойский Теория процессов производства стали. 2-е издание, дополненное и переработанное Издательство «Металлургия» Москва 1967.
МУ. к выполнению контрольных заданий и курсового проекта по курсу «электрометаллургия стали и ферросплавов» для студентов очного и очно-заочного обучения специальности 110100-«Металлургия черных металлов» Составитель Вечер В.Н. Липецк 1999.
В.Г. Воскобойников, В.А. Кудрин, А.М. Якушев Общая металлургия Москва «Металлургия» 1985.
Размещено на