Электрооборудование сталкивателя
Объем и графики ремонтов электрооборудования и аппаратов регламентируются ежегодными планами и утверждаются ответственным за электрохозяйство.
Капитальный ремонт электрооборудования осуществляется в целях восстановления его исправности и обеспечения надежной и экономичной работы в межремонтный период.
При капитальном ремонте оборудования производят его разборку, подробный осмотр, проверку, измерения, испытания, регулировку. При обнаружении дефектов их устраняют, восстанавливают и заменяют изношенные узлы и детали.
При текущем ремонте оборудования выполняют осмотр, очистку, уплотнение, регулировку и ремонт отдельных узлов и деталей с устранением дефектов, возникших в процессе эксплуатации.
Конструктивные изменения электрооборудования и аппаратов, а так же изменение электрических схем при выполнении ремонтов осуществляются только по утвержденной технической документации
До вывода электрооборудования в капитальный ремонт:
Составляют ведомости объема работ и сметы, уточняемые после вскрытия и осмотра электрооборудования
Составляют график ремонтных работ
Заготавливают согласно ведомостям объема работ необходимые материалы и запасные части
Составляют и утверждают технические документации на реконструктивные работы, намеченные к выполнению в период капитального ремонта, подготавливают материалы и оборудования для их выполнения
Укомплектовывают и приводят в исправное состояние инструмент, приспособления, такелажное оборудование и подъемно-транспортные механизмы
Подготавливают рабочие места для ремонта, производят планировку площадки с указанием мест размещения частей и деталей
Укомплектовываются и инструктируются ремонтные бригады
Документацию по капитальному ремонту электрооборудования утверждает лицо, ответственное за электрохозяйство предприятия, а при централизованном выполнении ремонта ее согласовывают с ответственным руководителем работ ремонтного предприятия
Установленное на предприятие электрооборудование должно быть обеспечено запасными частями и материалами.
Должен вестись учет имеющихся на складе, в цехах и на участках запасных частей и запасного оборудования. Списки и наличие запасных частей должны периодически проверять лица, ответственные за электрохозяйство.
При хранении запасных частей, запасного электрооборудования и материалов необходимо обеспечивать их сохранность от порчи и использование по прямому назначению.
Вновь вводимое после ремонта оборудование испытывается в соответствии с Нормами испытания электрооборудования и аппаратов электроустановок потребителей.
Все работы, выполненные при капитальном ремонте основного электрооборудования, применяются по акту, к которому должна быть приложена техническая документация по ремонту. Акты со всеми приложениями хранятся в паспорте оборудования.
О работах, выполненных при ремонте, делается подробная запись в паспорте оборудования или специальном ремонтном журнале.
3.2 Соединение и оконцевание жил проводов, кабелей сваркой
Газовую сварку проводят в пропано-, ацетилено-, или бензино-кислородном пламени. Подготовку жил, сварку и обработку мест соединений выполняют во многом так же, как и при электросварке. При ацетилено-кислородной сварке выбирают наконечник для горелки, а при бензино-кислородной—мундштук. При пропано-кислородной сварке применяют то же оборудование и приспособления, что и при ацетилено-кислородной сварке. Для пропан-бутана используют специальные баллоны.
В последнее время широко используют для соединения алюминиевых жил пропано-кислородную сварку. Технологическая последовательность выполнения операций такова: сначала ножом или инструментом с концов свариваемых жил снимают изоляцию на длине 30-40 мм. Концы жил зачищают стальной щеткой и скручивают их вместе. Концы скрутки покрывают тонким слоем флюса ВАМИ, предварительно разведя его в воде до пастообразного состояния. Далее открывают вентиль на баллоне с кислородом и регулируют рабочее давление кислорода до 0,15 МПа. На горелке открывают вентиль пропана (на вентиле надпись "ацетилен") и зажигают горелку.
Для выполнения соединений необходимо следующее оборудование и материалы: Набор НСПК-1 механизмы и инструменты необходимые для скругления секторных, комбинированных и однопроволочных жил, пресс - клещи ПК-1М со специальными губками для откусывания литниковой прибыли или рамка ножовочная ручная с ножовочным полотном для металла, плоский напильник с насечкой №2, молоток, плоскогубцы, стальная щетка, кисточка для нанесения флюса.
С концов жил удаляют изоляцию, в зависимости от сечения жилы. С оголенных жил с бумажной изоляцией удаляют маслоканифольный состав ветошью, смоченной бензином или ацетоном. После чего необходимо стянуть конец многопроволочной жилы бандажом из алюминиевой проволоки. При соединении комбинированных и секторных однопроволочных жил необходимо скруглить их по длине снятой изоляции. После чего подбирают вкладыши соответствующие сечению жилы и устанавливают их в охладители.
После всего этого надо поставить на концы свариваемых жил 1 (Рисунок 3.2.1) полуформы 2, так, что бы стык жил находился в середине литникового отверстия. Концы жилы и пластину вводят в сварочную форму, таким образом, чтобы стык между ними находился в середине литникового отверстия. Полуформы струбциной 3 прижимают одна к другой и в направляющие вставляют клин. Легким постукиванием молотка по клиньям плотно (без зазоров) плотно прижимают поверхности полуформ одну к другой. На секторные однопроволочные жилы вплотную к торцу формы накладывают уплотнение 2-3 слоя асбестового шнура на длине 6-7 мм.
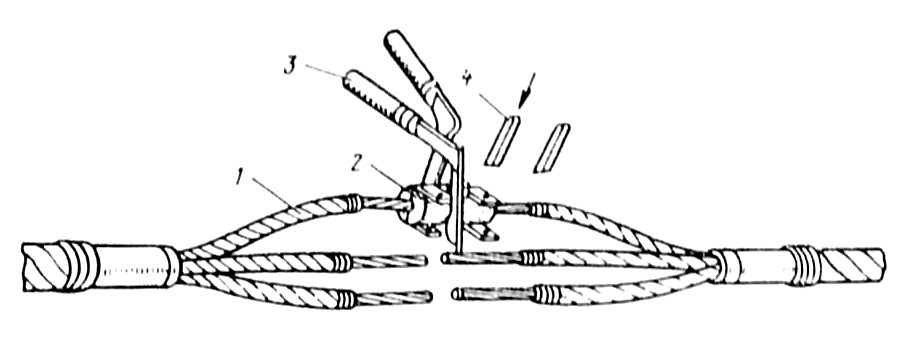
Рисунок 3.2.1. Установка сварочных форм на жилы
После этого на горелке открывают вентиль кислорода и регулируют пропано-кислородное пламя до нормального. Горелка должна равномерно разогревать стенки формы в зоне сварочной ванны, не задерживаясь на одном месте. После нагрева формы до красного цвета вводят покрытую флюсом присадку через литниковое отверстие и расплавляют ее до полного заполнения литника алюминием. Расплав алюминия перемешивают мешалкой и удаляют заодно шлак до полного расплавления проволок алюминия в объеме сварочной ванны.
После закрывают вентиля пропана, а затем гасят горелку, закрывая кислород. Остатки флюса с места сварки удаляют стальной щеткой, соединение протирают чистой ветошью и изолируют скрутки изолирующими колпачками или изоляционной лентой.
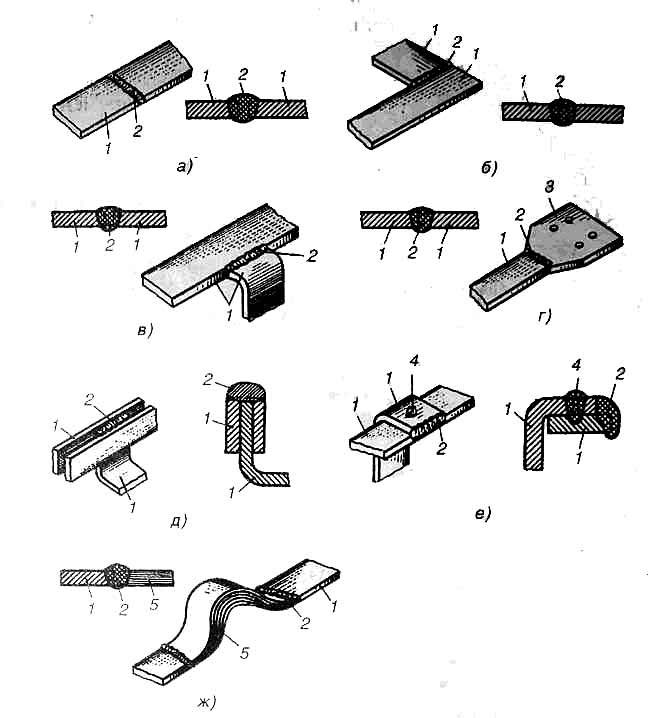
Рисунок 3.2.2. Варианты сварных соединений прямоугольных шин и ответвлений:
а — соединение встык, б—то же, под углом, в — ответвление, г — присоединение к аппарату, д, е—ответвление от шин, расположенных плашмя, ж—температурный компенсатор; 1 — шина, 2 — шов, 3—косынка, 4—заклепка, 5—пакет гибких лент.
После кристаллизации расплавленного металла удаляют литниковую прибыль при помощи клещей ПК-1М и закругляют кромки монолитной цилиндрической части сварного соединения. После чего снимают защитный экран и охладители с кабеля и асбест с изоляции. Напильником запиливают острые края в месте образования литниковой прибыли, после частичного ее удаления клещами ПК-1М, и закругляют кромки монолитной цилиндрической части сварного соединения. Место соединения зачищают стальной щеткой, протирают салфеткой, смоченной в бензине или ацетоне, до полного удаления шлаков и опилок.
На рисунке 3.2.2 показаны окончательные варианты сварных соединений.
При термитной сварке используют патроны различных конструкций. Соединения алюминиевых жил сечением 16-800 ммІ встык и приварку наконечников ЛС на жилах сечением 300-800 ммІ производят термитными патронами ПА (рисунок3)
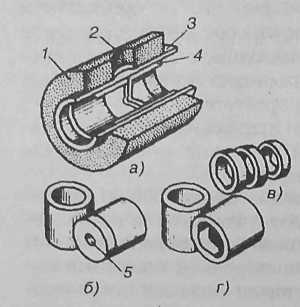
Рисунок 3.2.3 Патрон ПА (а) и детали к нему для термитной сварки,
б — алюминиевые колпачки к патрону, в, г — алюминиевые шайбы и втулки: 1—термитный муфель, 2 — литниковое отверстие, 3 — стальной кокиль, 4 — втулка, 5 — отверстие в донышке втулки для контроля глубины вхождения в него жил
Для выполнения сварки необходимы следующие инструменты и материалы: набор НТС-2М, пресс - клещи ПК-1М со специальными губками для откусывания литниковой прибыли или рамка ножовочная ручная с ножовочным полотном для металла, слесарное зубило длинной 125 мм с лезвием шириной 10 мм, отвертку длинной 200 мм с лезвием шириной 9 мм, конопатку с полукруглым лезвием шириной 8 мм, плоский напильник длинной 200 мм с насечкой №2, молоток массой 0,4 – 0,5 кг, плоскогубцы.
Перед выполнением работы необходимо провести заготовительные операции. А именно, подобрать термитные патроны в зависимости от сечения свариваемых жил, покрыть внутреннюю часть кокиля слоем мела, предварительно разведенного до пастообразного состояния. Слой мела высушить до начала сварки. При жировых загрязнениях кокиль протереть тканью смоченной бензином или ацетоном, собрать термитные патроны, для чего ввести кокиль с двумя алюминиевыми колпачками в муфель таким образом, чтобы литниковые отверстия кокиля и муфеля располагались соосно.
Термитные патроны подбирают в зависимости от сечения свариваемых жил, перед сваркой снимают на необходимую длину изоляцию с жил. Жилы зачищают, обезжиривают и покрывают тонким слоем флюса ВАМИ (хлористый калий — 50%, хлористый натрий — 30%, криолит — 20% по массе). На концы жил насаживают алюминиевые колпачки или секторные втулки (предохраняют поверхность жил от непосредственного соприкосновения с кокилем патрона).
Затем устанавливают охладители и экраны, выполняют уплотнения асбестовым шнуром. Для поджигания термитных патронов используют специальные спички.
Комбинированные и многопроволочные секторные жилы предварительно скругляют плоскогубцами. При соединении секторных однопроволочных жил вместо алюминиевых колпачков применяют секторные втулки. Свободное пространство между колпачком и жилой заполняют отрезками присадки.
Термический патрон устанавливают на жилу таким образом, что бы стык находился в центре литникового отверстия. Нижние половины охладителей закрепляют на соединительной планке. Под охладитель установленный на жиле кабеля (провода), подкладывают прямоугольную прокладку 6, толщина которой равна половине толщины контактной пластины наконечника, для выравнивания осей кабеля и наконечника. Затем жилу закрепляют в охладителях. Между охладителем и формой (вплотную к охладителю) устанавливают тепловой экран из асбестового картона, выступающий за края охладителя не менее чем на 10 мм. Перед сваркой на боковую поверхность патронов по обе стороны от литникового отверстия накладывают тепловую изоляцию – ленты из асбестового картона шириной 25-30 мм, стянутые бандажами из стали толщиной 1-1,5 мм. В литниковое отверстие термитного патрона вводят присадочный пруток и приступают к сварке.
По мере горения муфеля в кокиль сплавляют присадочный пруток, а образовавшуюся сварочную массу тщательно перемешивают. После кристаллизации расплавленного металла удаляют литниковую прибыль при помощи клещей ПК-1М и закругляют кромки монолитной цилиндрической части сварного соединения. Муфель скалывается зубилом при помощи молотка. После чего снимают защитный экран и охладители с кабеля и асбест с изоляции. Напильником запиливают острые края в месте образования литниковой прибыли, после частичного ее удаления клещами ПК-1М, и закругляют кромки монолитной цилиндрической части сварного соединения. Место соединения зачищают стальной щеткой, протирают салфеткой, смоченной в бензине или ацетоне, до полного удаления шлаков и опилок. Процесс термитной сварки показан на рисунке 3.2.4
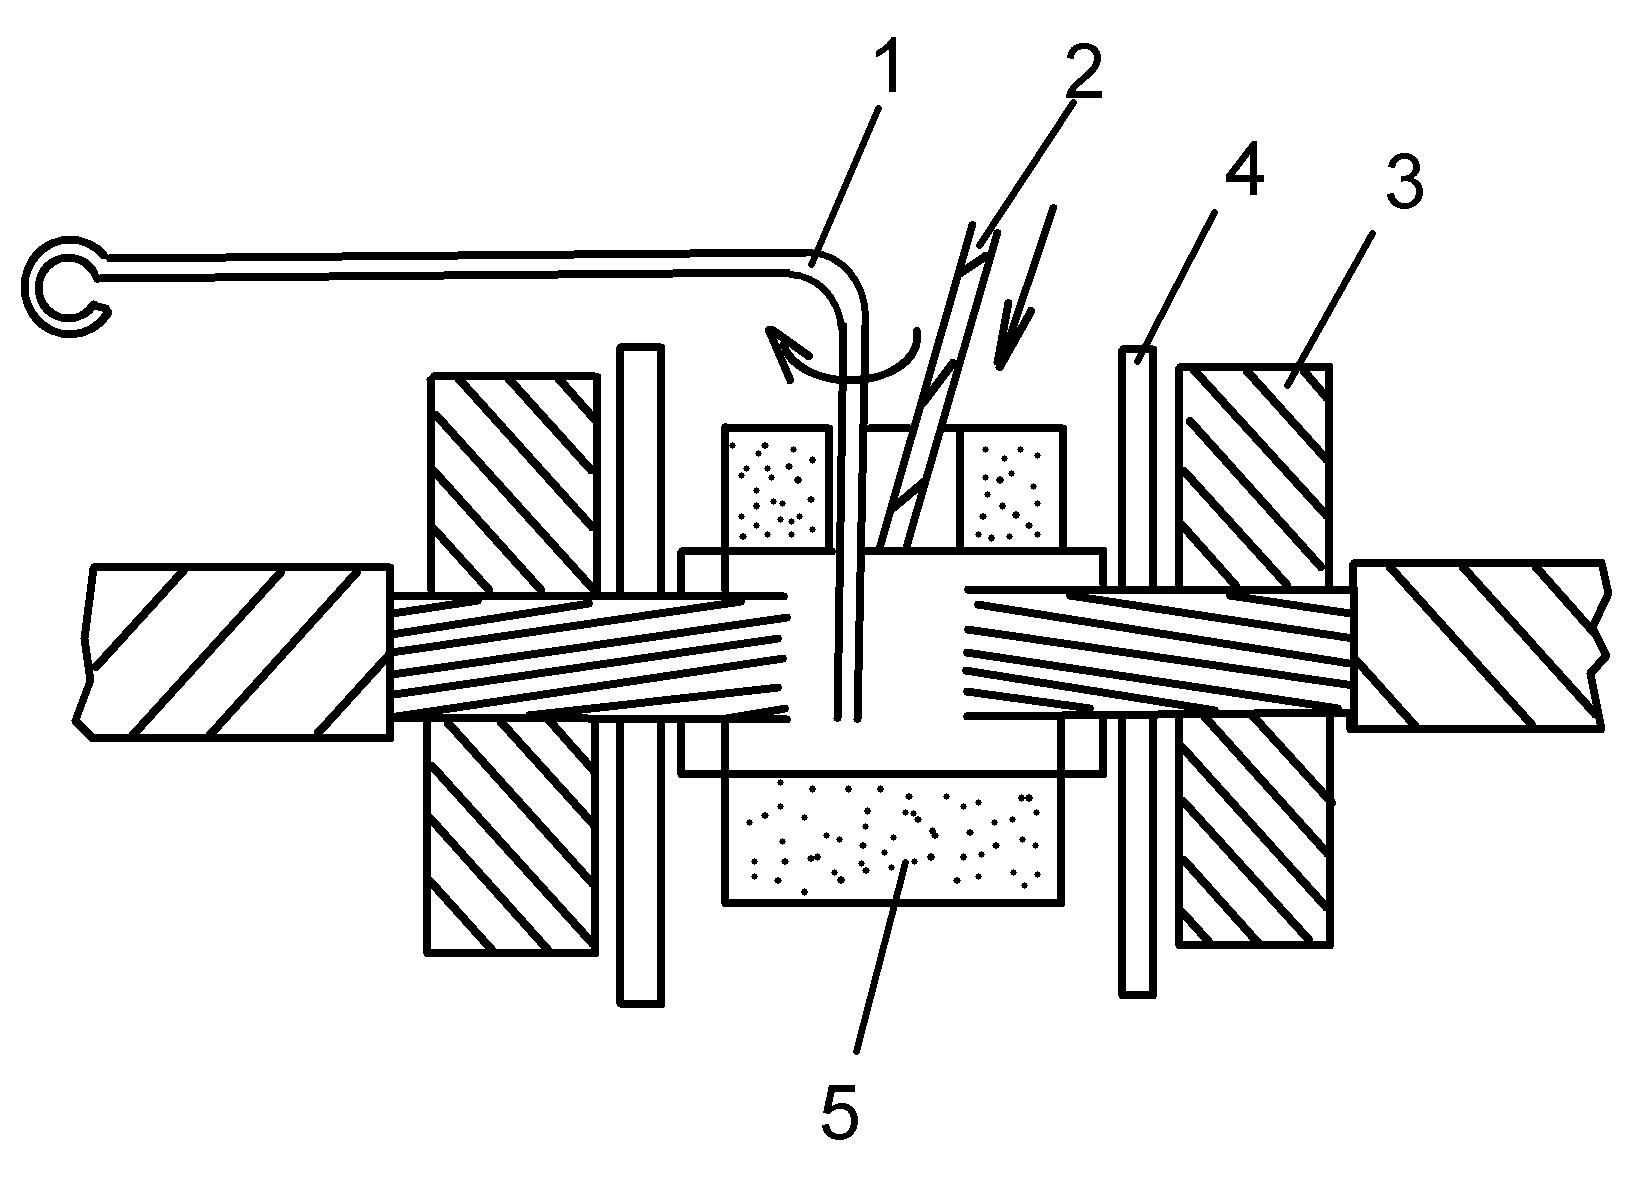
Рисунок 3.2.4.Процесс термитной сварки: 1 - мешалка; 2 - присадочный пруток; 3 - охладители; 4 - асбестовый экран; 5 - термитный патрон.
3.3 Техника безопасности при выполнении работ
К электросварочным работам допускаются электросварщики, достигшие 18-летнего возраста, имеющие не ниже второй квалификационной группы по технике безопасности. Все электросварщики цветных металлов должны проходить ежегодно медосмотр.
Все виды посторонних работ по электросварке в зданиях должны производиться в специально отведенных вентилируемых помещениях, площадь и кубатура которых удовлетворяет правилам СНиП с учетом габаритов сварочного оборудования и свариваемых изделий.
Ручная дуговая сварка или сварка в защитном газе, выполняемые систематически, должны производиться в специально хорошо вентилируемых кабинах со светонепроницаемыми стенками, из несгораемого материала. Те же виды сварки выполняемые не систематически, а так же на крупногабаритных изделиях, должны производиться при ограждении мест работы светонепроницаемыми щитами или занавесами из несгораемого материала.
В помещениях для сварки запрещается хранить легковоспламеняющиеся вещества и материалы
В помещениях для электросварочных работ должны быть предусмотрены проходы достаточной ширины проходы (не менее 0,8 м), обеспечивающие удобство и безопасность при сварочных работах и доставке изделий к месту сварки.
Многопостовые агрегаты и установки из нескольких сварочных агрегатов должны располагаться в отдельном помещении или в части общего производственного помещения, отделенной постоянными перегородками, решетками, сетками и т.п. не ниже 1,7 м.
В сварочной цепи для подвода тока к электроду следует применить гибкий шланговый кабель (провод). Изоляция кабеля должна быть защищена от механических повреждений. Запрещается применять сварочные провода с нарушенной изоляцией и оплеткой. При повреждении оплетки сварочные провода необходимо заключить в резиновый шланг.
В качестве обратного провода, соединяющего свариваемое изделие с источником сварочного тока, могут служить гибкие провода. Использование в качестве обратного провода сети заземления, металлических строительных конструкций зданий, коммуникаций и не сварочного технологического оборудования – запрещается. Следует тщательно соединять между собой отдельные элементы, используемые в качестве обратного провода (сваркой, с помощью болтов, струбцин или зажимов).
Сварочные установки, со стороны питающей сети, должны быть защищены предохранителями или автоматами. Многопостовые сварочные агрегаты, кроме того, должны иметь автоматы с максимальной защитой в общем проводе сварочной цепи и предохранители на каждом проводе к сварочному посту.
Подсоединять сварочные посты к многопостовому агрегату можно только можно только при отключенном от сети агрегате. Передвижные сварочные установки на время их передвижения необходимо отсоединять от сети.
Подсоединять к сети и отключать электросварочные установки на монтажном объекте, а так же на монтажном объекте, а так же наблюдать за их состоянием в процессе эксплуатации должен обученный персонал.
Корпус сварочных агрегатов, сварочные столы, плиты и т.п., а также обратные провода источников питания следует заземлять.
При одновременной работе сварщиков на различных высотах по одной вертикали должны быть предусмотрены надежные средства для защиты работающих от брызг металла и возможного падения огарков электродов и других предметов.
Спецодежда электросварщика должна состоять из брезентовых или суконных брюк и куртки, ботинок с глухим верхом, рукавиц, фартука с нагрудником и головного убора. При потолочной сварке необходимо пользоваться асбестовыми или брезентовыми нарукавниками. При сварке семейных сплавов, содержащих цинк, медь, свинец, необходимо пользоваться фильтрующим респиратором.
При ручной сварке угольным электродом тяжелых алюминиевых и медных шин и при электрической сварке должен быть предусмотрен отсос газов непосредственно из зоны сварки. При ручной сварке рекомендуется, кроме того, подача воздуха непосредственно под щиток сварщика. В случае необходимости следует работать в шланговом противогазе.
Для защиты рук сварщика от ожогов электрической дуги на электрододержателе следует укрепить металлический экран. Электрододержатель должен прочно удерживать электрод. Ручку электрододежателя следует изготовлять из диэлектрического и теплоизолирующего материала, металлическая ручка должна быть надежно изолирована.
Для защиты глаз и лица от лучей дуги и брызг металла, сварщик должен пользоваться маской, снабженной темными светозащитными и предохранительными стеклами.
3.4 Сдача-приемка в эксплуатацию
Сдача станка в эксплуатацию производится совместно механиками и наладчиками. При этом бригадир наладчиков заполняет журнал производства наладочных работ, в котором должны быть отражены все данные измерений устранение выявленных дефектов, изменения в принципиальной электрической схеме, протоколы испытаний электрооборудования и акт приемки-сдачи станка. С момента подписания акта приемки-сдачи станок поступает в постоянную эксплуатацию.
До приемки смонтированной установки комиссией эксплуатирующая и монтажная организации выполняют ряд предварительных мероприятий: осматривают и принимают скрытые монтажные работы (скрытые трубные прокладки, прокладки кабелей в траншеях, электропроводки). Осуществляют указанную приемку на основе технического надзора со стороны эксплуатирующей организации за этими работами в процессе их выполнения. Приемка скрытых работ оформляется актом, который и представляется приемочной комиссии. К числу подготовительных мероприятий, которые выполняет эксплуатирующая организация, относят также подготовку схемы управления электрохозяйством предприятия, обучение и подготовку электротехнического персонала, разработку эксплуатационных и должностных инструкций.
Приемка смонтированной электроустановки включает в себя проверку соответствия установки проекту и требованиям ПУЭ, СНиП и инструкциям заводов-изготовителей электрооборудования. Тщательным наружным осмотром проверяют исправность смонтированного электрооборудования и качество электромонтажных работ. Учитывая, что наружный осмотр электрооборудования не позволяет выявить скрытые дефекты, при приемке проводят испытания принимаемого оборудования, предусмотренные ПУЭ. Приемочная комиссия при приемке электроустановки также проверяет техническую документацию, выполненную в процессе монтажа электроустановки, ее испытаний и наладки.
Электрическую изоляцию проверяют измерением её сопротивления и испытанием установки повышенным напряжением. Испытание повышенным напряжением обязательно для всего электрооборудования 35 кВ и ниже. Оно предшествует осмотру и измерению сопротивления изоляции.
Сопротивление изоляции РУ, щитов и токопроводов до 1 кВ, вторичных цепей управления, защиты, сигнализации в релейно-контакторных схемах установок до 1кВ, измеренное мегаомметром 0,5-1 кВ, должно быть не менее 0,5 МОм. Сопротивления изоляции каждого присоединения вторичных цепей и цепей питания приводов выключателей и разъединителей со всеми присоединенными к ним аппаратами (катушки приводов, контакторы, реле, приборы, вторичные обмотки трансформаторов тока и напряжения) должны быть не менее 1 МОм. В РУ измерения производят для каждой секции.
Электроустановки, кроме электропроводок, испытывают повышенным напряжением промышленной частоты, равным 1 кВ, в течение 1 минуты. Такие испытания могут быть заменены измерением значения сопротивления изоляции R60 мегаомметром на напряжение 2,5 кВ в течение 1 минуты при этом измеренное сопротивление изоляции должно быть не менее приведенного в нормах. Если значение сопротивления изоляции меньше приведенного в нормах, испытание напряжением 1 кВ промышленной частоты является обязательным.
Сопротивление изоляции обмоток статора электродвигателей переменного тока до 1 кВ, измеренное мегаомметром на напряжение 1 кВ, должно быть не менее 0,5 Мом при температуре 10-30 °С.
Пред включением электрооборудования под напряжение выборочно проверяют (осматривают) заземляющие устройства, наличие цепи между заземлителями и заземляемым оборудованием, полное сопротивление петли фаза – нуль производят прибором М-417 для наиболее удаленных, а также наиболее мощных электроприемников.
Тщательная приемка в эксплуатацию вновь смонтированных электроустановок - одно из условий, обеспечивающих нормальную работ электрооборудования промышленных предприятий. Каждое отступление от требований, предъявляемых к смонтированным электроустановкам, может при эксплуатации послужить причиной различных неполадок и аварий.
Электромонтажная организация после окончания работ производит предварительную приемку смонтированной электроустановки внутренней комиссией. В акте предварительной приемки отмечают все дефекты и недоделки, обнаруженные в электроустановке, которые устраняют до представления электроустановки приемочной комиссии. Если в процессе выполнения электромонтажных работ были допущены какие-либо отклонения от утвержденного проекта, эти отклонения фиксируют в специальной ведомости, а в чертежи, схемы и кабельные журналы вносят соответствующие изменения.
После выполнения указанных мероприятий смонтированную электроустановку принимает приемочная комиссия, назначаемая главным инженером промышленного предприятия. В состав комиссии обычно входит представитель от эксплуатирующей организации, представитель от электромонтажной организации и представитель от соответствующей энергосистемы. До начала работы приемочной комиссии представляют проектную документацию с ведомостью допущенных отклонений от проекта; техдокументацию, выполненную в процессе производства электромонтажных и наладочных работ; техдокументацию заводов-поставщиков смонтированного электрооборудования, а также акты предварительной приемки смонтированных электроустановок внутренней комиссией электромонтажной организации с документацией, подтверждающей устранение дефектов, обнаруженных при . предварительной приемке.
После окончания работ приемочной комиссии, завершаемых пробным включением электроустановки под нагрузку, акт приемки передают на утверждение главному инженеру предприятия. Утверждение акта рассматривается как передача электроустановки в промышленную эксплуатацию.
После представления электроинспекции оформленного акта приемки электроустановки приемочной комиссией с утвержденным проектом и протоколом произведенных измерений и испытаний электроустановку осматривают, выдают разрешение на подключение и подключают к сетям энергоснабжающей системы соответствующего энергосбыта.
4. Экономическая часть
4.1 Сметно-финансовый расчет стоимости электрооборудования и материалов
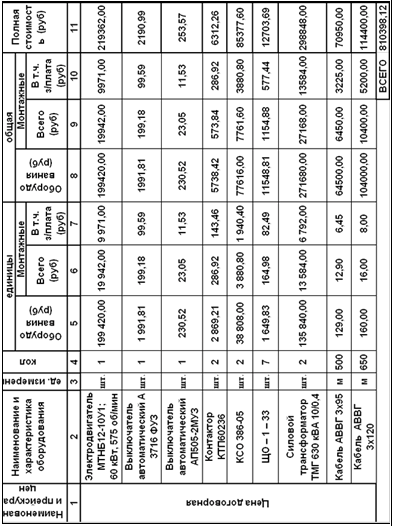
На основании ведомость основного электрооборудования (табл. 2.11.1) составляется сметно-финансовый расчет стоимости электрооборудования в виде таблицы 4.1.1. Стоимость электрооборудования определена с помощью прейскурантов и ценников. При отсутствии ценников на монтаж оборудования расходы на монтажные работы принимаются в размере 6 – 15% от стоимости оборудования (в зависимости от сложности монтажа).
Таблица 4.1.1 Сметно-финансовый расчет стоимости электрооборудования
4.2 Расчет амортизационных отчислений
Амортизационные отчисления – часть основных фондов (в том числе электрооборудования), переносимая на себестоимость годовой продукции для возмещения износа.
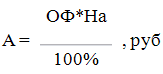
Где ОФ – стоимость электрооборудования, руб
На – норма амортизации, %
Таблица 4.2.1 Расчет амортизационных отчислений
| Наименование и характеристика эл. Оборудования | Кол | Стоимость | Норма амортизации | Сумма амортизационных отчислений (руб) | |
| Единицы (руб) | Общая (руб) | ||||
| Электродвигатель МТНБ12-10У1 | 1 | 199 420,00 | 219362,00 | 12,6% | 27639,61 |
| Выключатель автоматический А 3716 ФУЗ | 1 | 1 991,81 | 2190,99 | 12,6% | 276,06 |
| Выключатель автоматический АП505-2МУЗ | 1 | 230,52 | 253,57 | 12,6% | 31,95 |
| Контактор КТП60236 | 2 | 2 869,21 | 6312,26 | 12,6% | 759,34 |
| КСО 386-05 | 2 | 38 808,00 | 85377,60 | 12,6% | 10757,58 |
| ЩО – 1 – 33 | 7 | 1 649,83 | 12703,69 | 12,6% | 1600,66 |
| Силовой трансформатор ТМГ 630 кВА 10/0,4 | 2 | 135 840,00 | 298848,00 | 12,6% | 37654,85 |
| Кабель АВВГ 3х95 | 500 | 129,00 | 70950,00 | 5,2% | 3689,40 |
| Кабель АВВГ 3х120 | 650 | 160,00 | 114400,00 | 5,2% | 5948,80 |
| ИТОГО | 88358,24 | ||||
4.3 Расчет численности и фонда заработной платы электриков
4.3.1 Расчет численности электриков
На предприятии основная роль принадлежит кадрам, так как, именно, от них зависит, насколько эффективно используются на предприятии средства производства и насколько успешно работает предприятие в целом.
Кадры предприятия – это состав работников обладающих производственно-техническими занятиями, навыком, опытом для осуществления производственного процесса и управления им.
Персонал предприятия – это совокупность физических лиц состоящих с предприятием, как с юридическим лицом в отношениях регулируемых договором найма.
Различают количественный и качественный состав работников предприятия. Качественный состав работников характеризуется стажем работы, полом, возрастом, квалификацией.
На количественный и качественный состав персонала влияют:
Высокая профессиональная квалификация
Способность к сотрудничеству, коммуникабельность
Мобильность
Способность к обучению
Кадры предприятия по участию в производственной деятельности делятся на:
ППП (Промышленно-производственный персонал) Это работники, связанные с выполнением производственного процесса, его обслуживания и управления
Непромышленный персонал. Это работники не участвующие в промышленном процессе (Работники общежитий, медицинские работники и др.)
В Свою очередь промышленно производственный персонал по характеру выполняемых функций делится на:
Руководители
Специалисты
Служащие
Рабочие (Основные, вспомогательные)
Руководители – это лица, в круг обязанностей которых входит руководство и управление фирмой. В зависимости от выполняемых функций они подразделяются на руководителе высшего, среднего и низкого звеньев.
Специалисты – это лица осуществляющие учет, контроль, оформление документации и другие функции.
К рабочим относят работников предприятия, непосредственно занятых созданием материальных ценностей или оказанием производственных и транспортных услуг. К основным работникам (производственным) относят – тех, которые производят продукцию. К вспомогательным работникам относят – тех, которые занимаются обслуживанием производства.
Персонал электриков цеха состоит из электромонтеров, занимающихся текущим обслуживанием электрооборудования и электромонтеров, проводящих текущие ремонты и средние ремонты.
Количество дежурного персонала рекомендуется принимать 40-60% нормативной численности ремонтного персонала электрослужбы. Норматив численности рабочих электрослужбы определяется видом, количеством и мощностью установленного электрооборудования.
В зависимости от этих показателей рассчитывается количество условных единиц ремонтной сложности (ЕСР). Количество единиц сложности ремонта определяется по категории сложности в зависимости от наличия установленного электрооборудования в цехе. За единицу сложности ремонта (ЕСР) принято электрооборудование, трудозатраты на один текущий ремонт которого составляют 2 чел/часа.
Таблица 4.3.1.1 Расчет количества единиц сложности ремонта электрооборудования
| Наименование и характеристика электрооборудования | Кол (шт/м) | Суммарная мощность (кВт) | Мощность двигателей и силовых тр-ов (кВт) | Количество ЕСР на ед. сложности оборудования | Всего условных единиц в группе |
| Электродвигатель МТНБ12-10У1 60 кВт, 575 об/мин | 1 | 60 | 60 | 4 | 4 |
| Выключатель автоматический А 3716 ФУЗ | 1 | 1 | 1 | ||
| Выключатель автоматический АП505-2МУЗ | 1 | 1 | 1 | ||
| Контактор КТП60236 | 2 | 1 | 2 | ||
| КСО 386-05 | 2 | 3 | 6 | ||
| ЩО – 1 – 33 | 7 | 2 | 14 | ||
| Силовой трансформатор ТМГ 630 кВА 10/0,4 | 2 | 1260 | 630 | 16 | 32 |
| Кабель АВВГ 3х95 | 500 | 0,006 | 3 | ||
| Кабель АВВГ 3х120 | 650 | 0,006 | 3,9 | ||
| ИТОГО | 66,9 |
На основании графы 5 и таблицы 6 (категория сложности ремонтов основных видов электрооборудования) [7 с.13] определяем количество условных единиц сложности ремонта электрооборудования на единицу сложности (гр.5), а затем общее ЕСР (гр.6).
Так, для силового трансформатора (мощностью 630 кВт), будет, 16 Ч 2 = 32
Аналогично рассчитываем для остальных электроприборов. Суммарное количество условных единиц сложности ремонта электрооборудования в цехе равно сумме ЕСР всех приборов:
4+1+1+2+6+14+32+3+3,9 = 72,9 ЕСР
Нормативная численность составит: Чнрем = 0,067 Ч 15 = 1 чел.
Списочная численность ремонтного персонала цеха определяется с помощью списочного коэффициента.
Списочный коэффициент определяется на основании построения баланса рабочего времени как отношение номинального времени к фактическому.
Таблица 4.3.1.2 Баланс рабочего времени на 2006 год
| Показатели | Прерывный график (пятидневная рабочая неделя с двумя выходными днями) | Непрерывный трехсменный, четырех бригадный график |
| Календарное время | 365 | 365 |
| Нерабочее время: | 115 | |
| в том числе | ||
| - выходные дни | 104 | |
| - праздничные дни | 11 | |
| Номинальное время | 250 | 365*3/4=274 |
| потери всего | 36 | 36 |
| в том числе | ||
| - отпуска | 30 | 30 |
| - выполнение государственных и общественных обязанностей | 2 | 2 |
| - отпуска для учащихся | 1 | 1 |
| - болезни | 3 | 3 |
| Фактическое время | 214 | 238 |
Тогда Кспрем = 250/214 = 1,17
Чспрем = Кспрем Ч Чнрем = 1 Ч 1,17 = 1,17 = 1 чел
4.3.2 Расчет численности и фонда заработной платы электриков
Оплата труда работников – это цена трудовых ресурсов действующих в производственном процессе.
Под системой оплаты труда понимают способ исчисления вознаграждения работнику в соответствии с результатом труда.
Существует несколько трактатов определения "заработанная плата".
Заработанная плата – вознаграждение за труд – важный стимул повышения жизненного уровня работника.
Заработанная плата – доля работников предприятия в той части национального дохода, которая поступает в их личное распоряжение в соответствии с количеством затраченного ими труда.
Заработанная плата – это часть издержек на производство и реализацию продукции, идущая на оплату труда работников предприятия.
Заработанная плата – основная часть необходимого фонда жизненных средств работников.
В настоящее время наряду с оплатой по труду работник может получать доходы и за счет других источников (это – доходы от подсобного хозяйства, либо доходы пропорционально вложенному капиталу, доходы по ценным бумагам).
Различают номинальную и реальную заработную плату. Номинальная – это сумма денег исчисленная и полученная работником за определенный период времени. А Реальная – это сумма благ и услуг приобретаемых на номинальную заработную плату.
Реальная заработная плата – это "покупательская способность" номинальной заработной платы. Реальная заработная плата зависит:
От величины номинальной заработной платы
от величины цен на товары и услуги.
Например, при увеличении номинальной заработной платы на 15% и инфляции за этот период на уровне 10% реальная заработная плата увеличится только на 5%.
Таким образом, повышение жизненного уровня людей может быть достигнуто не только за счет повышения номинальной заработной платы, но и за счет снижения цен на товары и услуги.
При определении заработка работника на предприятии различают основную и дополнительную оплату труда.
Под основной заработной платой принято понимать:
Выплаты за отработанное время, за количество и качество выполненных работ
Премии, премиальные надбавки
Доплаты за работу в ночное время и праздничные дни и др.
Дополнительная заработная плата включает выплаты, за не проработанное время, предусмотренные законодательством о труде – это:
Оплата времени отпусков (основных, дополнительных, ученических)
Время выполнения государственных обязанностей
Оплата льготных часов подростков и т.д.
При разработке политики в области заработной платы и ее организации необходимо учитывать следующие принципы:
Право на труд, ослаблено в результат безработицы
Оплата по труду (равная оплата за равный труд в соответствии с количеством и качеством труда и его результатами)
Сочетание материальных и моральных стимулов
Правильное соотношение между темпами роста производства труда и среднемесячной заработной платой
Государственное регулирование заработной платы на всех уровнях
С переходом на рыночные отношения произошли довольно существенные изменения в организации заработной платы на предприятиях. Расширены права предприятий в распределении заработанных ими средств. Государство оставляет за собой только: регулирование минимальной заработной платы, ее корректировку по мере инфляции и создание равных возможностей для предприятий по зарабатыванию средств на оплату труда.
Нормирование труда включает такие основные показатели как: норму выработки, норму времени, норму численности, норму обслуживания.
Нормирование труда – это установленные меры затрат труда на качественное изготовление единицы продукции или выполнения заданного объема работ в определенных организационно-технических условиях.
Норма времени – затраты на изготовление единицы продукции, производимой одним работником или группой работников определенной квалификации при определенных условиях труда.
Норма выработки – количество продукции в натуральном выражении, которое должно быть изготовлено в единицу времени одним работником или одной бригадой.
Норма обслуживания – количество единиц оборудования или производственных площадей, которые должны быть обслужены одним работником или одной бригадой
Норма численности – максимально допустимая численность работников определенной квалификации для выполнения определенного объема работ.
По данным предприятия среднемесячная заработная плата электриков составляет:
Ремонтный персонал V разряд 6794 рублей
Принимаем у ремонтного персонала одного электрика с V разрядом
Годовой фонд заработной платы составит:
ФЗПрем = 6794 Ч 1 Ч 12 = 143028 руб.
4.4 Составление сметы затрат на содержание электрооборудования
В хозяйственной практике нашей страны для определения величины издержек используется экономическая категория "себестоимость".
Себестоимость продукции является одним из важнейших обобщающих показателей деятельности фирмы, отражающих эффективность производства. Она является нормируемой и регулируемой государством величиной. Она выполняет важную учетную функцию, регулируя систему налогообложения в Российской Федерации. Себестоимость продукции – это денежное выражение затрат на производство и реализацию продукции. Себестоимость продукции является не только важнейшей экономической категорией, но и качественным показателем, так как она характеризует уровень использования всех ресурсов, находящихся в распоряжении предприятия.
Функции себестоимости :
Учет всех затрат на производство и реализацию продукции
Себестоимость является базой для определения цены предпреятия а так же величины прибыли и рентабельности.
Экономическое обоснование, вложение реальных инвестиций
Экономическое обоснование принятия решений
В условиях рыночной экономики роль и значение себестоимости продукции резко возрастают. С экономических и социальных позиций значение себестоимости состоит в следующем:
Значения снижения себестоимости:
В увеличении прибыли предприятия
В появлении дополнительных возможностей увеличении зарплаты работникам предприятия и решение других социальных проблем
В улучшении финансового состояния предприятия
В появлении возможности снижения цены на продукцию с целью расширения рынка сбыта и повышения конкурентоспособности продукции
Таблица 4.4.1 Смета текущих ремонтов и содержания электрооборудования
| Наименование статей | Руб. | Обоснование |
| 1. Фонд заработной платы (ФЗП) электриков | 143028 | Раздел 4.3.2 |
| 2. Отчисления на соц. страхование | 37187,28 | 26% от ФЗП |
| 3. Амортизационные отчисления | 88358,24 | Таблица 4.2.1 |
| 4. Возмещение износа малоценного и быстроизнашивающегося оборудования | 4500 | 4500 руб. на 1 чел. |
| 5. Расходы на содержание электрооборудования | 16208 | 2% от стоимости электрооборудования Таблица 4.1.1 |
| 6. Расходы на эксплуатацию электрооборудования | 24312 | 3% от стоимости электрооборудования Таблица 4.1.1 |
| 7. Расходы на охрану труда | 7151,4 | 5% от ФЗП |
| 8. Прочие расходы | 8581,68 | 6% от ФЗП |
| ИТОГО | 329326,60 | Сумма всех статей |
Отчисления на соц. страхование:
143028 Ч 0,26 = 37187,28 руб.
Возмещение износа малоценного и быстроизнашивающегося:
4500 Ч 1 = 4500 руб.
Расходы на содержание электрооборудования:
810398,12 Ч 0,02 = 16208 руб.
Расходы на эксплуатацию электрооборудования:
810398,12 Ч 0,03 = 24312 руб.
Расходы на охрану труда:
143028 Ч 0,05 = 7151,4 руб.
Прочие расходы:
143028 Ч 0,06 = 8581,68 руб.
Итого: 37187,28 + 4500 + 16208 + 24312 + 7151,4 + 8581,68 + 143028 +
+ 88358,24 = 329326,60 рублей
5. Безопасность жизнедеятельности
5.1 Безопасность при эксплуатации электрооборудования сталкивателя
Оперативные переключения должен выполнять оперативный или оперативно-ремонтный персонал, допущенный распорядительным документом.
В электроустановках не допускается приближение людей, механизмов и грузоподъемных машин, к находящимся под напряжением не огражденным токоведущим частям.
Находящийся на дежурстве работник из числа административно-технического персонала должен иметь 5 группу