Научные основы технологии и оборудования гранулирования активных масс и формования положительных электродов литиевых источников тока
Разработан математический аппарат для расчета параметров процесса формования ЭЛ из водных и водно - спиртовых паст AM. Формование осуществляется способом последовательного уплотнения в валках с тканевыми оболочками. Предложенная модель позволяет определить толщину электродной ленты, максимальное обжатие для любого прохода, требуемое обжатие е максимальное суммарное обжатие для данной установки та, толщину слоя пасты на формующих валках h, требуемое число проходов я и суммарное число слоев ткани на валках к -%, максимальную толщину электродных лент после и уплотнений Ам т т.е. все основные параметры процесса формования. Так, максимальная толщина лент, формуемых на данной установке равна: при одинаковых толщине и пористости слоев - начальная плотность пасты AM и плотность AM после п уплотнительных проходов по сухому остатку, kh hnp и Рщ, - число слоев ткани на паре валков, их толщина А и пористость P„p,j - номер валка, hvj и Pvj толщина и пористость оболочки на валке, пит - число пар валков и число оболочек на валках.
Таким образом, разработанный математический аппарат дает возможность рассчитать и оптимизировать как параметры процесса формования, так и параметры формующей установки, решить все прямые и обратные задачи при расчете параметров процесса формования.
В ходе исследования формования лент из водных паст решены проблемы снижения тиксотропности пасты AM путем введения в состав добавок. Так, введение натрийлаурилсульфата позволяет сохранять реологические характеристики паст до 5 и более суток. Рекомендованные добавки повышают удельную емкость (по объему) электродов на основе МпОг и СиО.
Доказана возможность получения заготовок для формования ДМЭЛ экструзией по схемам прямого и обратного прессования. Плотность экструдата в виде стержней круглого сечения составляет 1, 20. -1,75 г/см3. Получены зависимости плотности от размера гранул AM и истинной деформации. Результаты могут служить основой технологии формования стержневых и полых электродов цилиндрических источников тока.
Пятая глава посвящена синтезу оборудования для формования ленточных электродов.
Исследована бункерная подача AM в валки. Определены углы естественного откоса, условия отсутствия сводообразования, зависимости скорости и высоты поднятия гептана в слое AM от времени пропитки и размера гранул. Разработаны бункерные устройства подачи, позволяющие производить непрерывную пропитку и подачу гранул AM. Определена оптимальная геометрия бункера для подачи и пропитки AM с расширяющейся нижней частью и углами наклона боковых стенок 0...5 град. Исследована принудительная подача пропитанной AM поршнем-толкателем. Получены зависимости удельной емкости и плотности формуемых лент от давления толкателя. Показано, что принудительная подача позволяет существенно (на 20...80%) увеличить плотность формуемых лент и без использования уплотнительных проходов повысить удельную емкость ДМЭ и ОМЭ. Принудительная подача позволяет снять ограничения по скорости формования лент, связанные с критерием (o/D, т.е. ограничения производительности установок. Разработаны устройства подачи массы в валки с дозированной подачей жидкости в контейнер с толкателем, уменьшен расход пропитывающей жидкости более чем в 2 раза.
Разработаны и исследованы установки формования ЭЛ, выполненные по схемам 1,2 и 3, позволяющие получать ЭЛ толщиной 0,4...3,0 мм. Определены их параметры, позволяющие обеспечить устойчивое формование ЭЛ. В установках использованы технические решения, признанные изобретениями.
Сформулированы принципы синтеза установок формования ЭЛ, состоящие в том, что: 1) разработка и оптимизация процесса формования должна проводиться совместно с разработкой и оптимизацией параметров формующих устройств; 2) должны как можно более полно выявляться связи параметров оборудования и эксплуатационных характеристик электродов, а разрабатываемые математические модели должны включать как параметры процесса формования, так и параметры оборудования; 3) устройства должны: а) обеспечивать непрерывный процесс формования, высокую производительность и автоматический или полуавтоматический режим работы, б) быть универсальными, т.е. перенастраиваться на любой тип электродов из выпускаемой номенклатуры, в) обеспечивать за счет перенастройки, например, сменой валков, и заложенных широких диапазонов регулирования оптимальные эксплуатационные характеристики электродов всей номенклатуры. Именно эти принципы выдерживались при создании установок формования.
Применение разработанных устройств и механизированной технологии позволило по сравнению с существующим производством: 1) повысить стабильность параметров положительных электродов ЛИТ, уменьшив дисперсии: удельной (по объему) емкости электродов в 2,0...2,5 раза; плотности слоя AM в 2,5...3,5 раза; толщины в 1,5...2,0 раза; 2) сократить потери AM на 15...25% в зависимости от ширины электродов (15±1% - при ширине 100 мм и 25±2% - при ширине 40 мм); 3) увеличить производительность в 10...12 раз.
Разработаны антиадгезионные покрытия для рабочих органов оборудования, обладающие высокой долговечностью и снижающие потери AM. Основа покрытий - лаки ЛФС-2 и ПАК-1М а также смола ВУПФС-35А. В состав композиций входят суспензии Ф4Д и Ф4МД и порошки А1203, Si02 (аэросил), MgO, Z1O2, MgOZr02, ТЮ2. Исследовано влияние составов, условий приготовления и режимов электроосаждения покрытий из композиции на основе смолы ВУПФС-35А. Разработаны технологии нанесения покрытий.
Заключение, основные выводы и результаты
В диссертации разработаны теоретические основы совмещенного процесса сушки-гранулирования активных масс и процесса формования электродов ленточных положительных электродов литиевых источников тока, установлены закономерности влияния параметров процессов сушки-гранулирования активных масс и формования электродов, а также параметров технологического оборудования на электрические и механические характеристики электродов, сформулированы принципы построения технологического процесса сушки-гранулирования, дано теоретическое решение научной задачи - разработки математического описания процесса формования ленточных положительных электродов, сформулированы принципы синтеза оборудования для формования электродов применительно к практической проблеме - повышению качества литиевых источников тока, эффективности их производства и улучшения его экологических показателей. Результаты исследований позволяют сделать следующие выводы:
Экспериментально установлено, что при сушке и гранулировании активных масс положительных электродов ЛИТ, содержащих фторопластовое связующее:
оптимальные размеры гранул активных масс 5...15 мм, дробление приводит к снижению удельной емкости и прочности электродов и технологических характеристик масс: массы, состоящие из частиц менее 3 мм, плохо транспортируются, слёживаются, зависают в бункерах подачи, пылят, поэтому резко возрастают потери масс;
любая переработка масс, сопровождающаяся высокими сдвиговыми деформациями, приводит к снижению пластичности масс, ухудшению удельных электрических и прочностных характеристик электродов;
обезвоживание и гранулирование угольной массы следует проводить без значительных механических воздействий и уплотнения, а формование гранул при высокой влажности массы: интенсивные механические воздействия (давления, деформации сдвига и т.д.) и уплотнение приводят к разрушению высокопористой структуры и снижению электрической удельной емкости угольных электродов; повышать эффективность, сушки угольной массы следует путем увеличения поверхности слоя массы за счет формования гранул на начальной стадии сушки и применения оптимального температурного режима;
начальное обезвоживание активных масс на основе твердых деполяризаторов (Мп02 и СиО) следует производить посредством механического воздействия, предпочтительно прессованием при давлении 2,0...4,0 МПа;
гранулы угольной активной массы приобретают прочность достаточную для сохранения формы и могут транспортироваться в сушилки высокой интенсивности после удаления 45...50% начального количества влаги, гранулы диоксидно - марганцевой и оксидномедной активной массы приобретают достаточную прочность после удаления 23...25% начального количества влаги, при более высокой влажности гранулы нужно формовать и сушить на поддерживающей поверхности, например, на ленте конвейерной сушилки или в ячейках гранулятора;
для повышения интенсивности удаления влаги и обеспечения высокого качества активных масс температура начала сушки должна составлять 150...155°С (до удаления 45...70% начального количества влаги), а температура окончания сушки-125...135°С.
Разработан новый способ сушки-гранулирования активных масс, в основе которого лежат усадка и склонность к образованию трещин в процессе сушки. Способ включает формование пласта активной массы, нанесение на его поверхность сети канавок с заданным шагом и сушку пласта, во время которой происходит образование трещин вдоль канавок, их раскрытие и разделение пласта на гранулы.
Разработаны две технологические схемы сушки-гранулирования:
массы с твердыми деполяризаторами:
1) формование слоя массы,
2) обезвоживание прессованием,
3) сушка на конвейерной ленте гранулятора до удаления 23...25% начального количества влаги,
4) перегрузка гранул и сушка в барабанной сушилке; гранулирование осуществляется параллельно - на всех стадиях обезвоживания;
угольной массы: 1) формование гранул в ячейках гранулятора, 2) сушка в ячейках гранулятора до удаления 45...50% начального количества влаги, 3) перегрузка гранул и сушка в барабанной сушилке; совмещение гранулирования и сушки во время 2 и 3 операций процесса. Обе схемы предусматривают сушку с изменяемым температурным режимом - сначала при 150...155°С, затем при 125...135°С.
Созданы и прошли промышленную апробацию грануляторы новых конструкций: конвейерного типа для крупносерийного производства, а также дисковые и шнековые грануляторы для серийного производства, позволяющие получать гранулы нужной структуры, стабильной формы и размеров, снизить потери активной массы при гранулировании в среднем на 15%. Установлены зависимости устойчивости процесса гранулирования и количества потерь активной массы от формы и размеров рабочих органов грануляторов, а также интервалы варьирования этих параметров, обеспечивающих высокое качество гранул и низкий уровень потерь активной массы.
Разработаны:
критерии выбора вариантов конструкций по адгезии масс к материалам рабочих органов грануляторов и степени уплотнения пласта массы;
рекомендации по выбору оптимальных параметров для каждой из разработанных конструкций грануляторов.
Теоретически и экспериментально доказано, что процессы сушки и гранулирования активных масс должны рассматриваться как единый процесс, состоящий из комплекса взаимосвязанных совмещенных (параллельных) и последовательных операций, каждая из которых обеспечивает на всех стадиях обезвоживание массы и формирование гранул с заданными формой, размерами, структурными и физико-механическими характеристиками. Для повышения эффективности (сокращения времени и снижения энергоемкости) обезвоживания активной массы, как лимитирующей стадии процесса, необходимо последовательно использовать разные способы удаления влаги, причем, условием перехода от одного способа к другому является достижение заданной влажности и прочности гранул, а гранулирование осуществлять параллельно обезвоживанию массы. Для достижения максимальной эффективности процесса сушки-гранулирования комбинация и конструкция сушилок и грануляторов, размеры их рабочих зон должны полностью соответствовать порядку и продолжительности последовательных операций обезвоживания масс.
Использование этих принципов позволило сократить продолжительность сушки для угольной массы на 30...35%, а для диоксидно - марганцевых и оксидно-медных масс на 40...50%. Применение комбинации сушилок и интенсификация сушки привело к уменьшению длины конвейерной сушилки гранулятора в 5 раз, а общей металлоемкости оборудования сушки-гранулирования в 3...4 раза.
Разработаны способы сушки-гранулирования, авторский приоритет которых подтвержден патентными документами.
Проведены комплексные исследования и разработаны теоретические основы процесса формования ленточных положительных электродов ЛИТ:
установлены закономерности, отражающие влияние параметров процесса формования и технологического оборудования на качество электродов и эксплуатационные характеристики ЛИТ:
1) зависимости опережения, отставания и усадки лент в процессе формования, времени сушки электродных лент, их плотности, прочностных и
деформационных свойств от параметров процесса формования и конструктивных параметров оборудования;
2) зависимости электрических характеристик электродов от параметров процесса формования электродов;
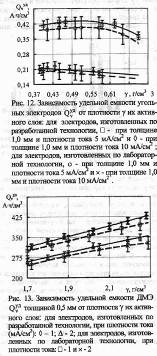
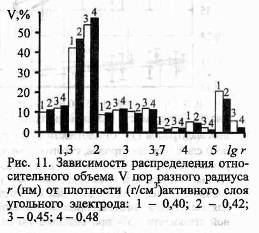
определены интервалы оптимальной плотности активного слоя угольных, диоксидно - марганцевых и оксидномедных электродов;
исследована анизотропия прочности и усадки этих лент, для ее уменьшения предложено прокатывать электродные ленты с обжатием не менее 40%;
разработано математическое описание процессов формования лент из активных масс, пропитанных органической жидкостью, и водных и водно-спиртовых паст; предложен алгоритм оптимизации параметров процесса формования и оборудования для формования электродов, а также математический аппарат для технологических и конструкторских расчетов;
оптимизированы параметры процесса формования и параметры оборудования, выработаны соответствующие рекомендации;
установлено, что при экструзии заготовок из активных масс с твердыми деполяризаторами либо стержневых и полых электродов цилиндрических источников тока угол конусности матриц должен составлять 35...40 град., а истинная деформация для прямого прессования - 2,75...3,15.
Сформулированы принципы синтеза установок формования ленточных электродов, в основе которых лежит положения о том, что: 1) разработка и оптимизация процесса формования должна проводиться совместно с разработкой и оптимизацией параметров формующих устройств; 2) должны в полной мере выявляться связи параметров оборудования и эксплуатационных характеристик электродов, а математические модели включать как параметры процесса формования, так и параметры оборудования; 3) устройства должны обеспечивать непрерывное формование, высокую производительность при автоматическом или полуавтоматическом режиме работы, быть универсальными и обеспечивать за счет перенастройки и заложенных широких диапазонов регулирования оптимальные эксплуатационные характеристики электродов всей выпускаемой номенклатуры. Экспериментально установлены:
технологические характеристики гранулированных активных масс: углы естественного откоса, ширина сводообразующего отверстия, скорость пропитки гранул и высоты поднятия пропитывающей жидкости и др.;
зависимости эксплуатационных характеристик электродов от параметров установок (геометрических параметров, скоростных и температурных режимов, давлений и обжатий и т.д.).
Доказано, что предложенное устройство принудительной подачи повышает плотность электродов на основе твердых деполяризаторов и, соответственно, их удельную емкость, в 1,5...1,8 раза, без использования дополнительных проходов, а также снимает ограничение по скорости формования лент (критерий (о/Р), т.е. позволяет повысить производительность установок.
Предложены новые композиции для нанесения антиадгезионных покрытий для рабочих органов оборудования на основе лаков ЛФС-2 и ПАК-1М, смолы ВУПФС-35А, суспензий Ф4Д и Ф4МД и порошков А12Оз, SiC (аэросил), MgO, ZrOb MgOZrCb, Тг, разработаны технологии их нанесения. Покрытия обладают высокой долговечностью и снижают потери активной массы в процессе формования электродов.
Разработаны новые устройства подачи активных масс и формования электродных лент, обеспечивающие непрерывный процесс формования и высокое качество электродов и позволившие сократить потери активной массы на 15...25% в зависимости от ширины электродов (15±1% - при ширине 100 мм и 25±2% - при ширине 40 мм), увеличить производительность в 10...12 раз, улучшить экологические показатели производства за счет отделения рабочих зон от атмосферы цеха, исключения пыления активных масс, снижения уносов пропитывающей жидкости в атмосферу, снижения физических нагрузок персонала. Новизна устройства защищена авторскими свидетельствами и патентами.
Разработанные модели, технологии и макетные образцы оборудования апробированы в условиях опытного производства ВНИИТ и НПО «Квант» г. Москва, НИИХИТ и ОАО «Литий-элемент» г. Саратов, ОКТБ «Орион» г. Новочеркасск и дали положительные результаты, технические и технологические решения и опыт эксплуатации оборудования использован при составлении технического задания для ОАО «Источники тока» г. Смоленск на разработку и изготовление серийного оборудования для формования электродов.
Положения диссертации опубликованы в 88 работах, основные из которых следующие
Сербиновский М.Ю. Формование электродных лент прокаткой. / Рос. гос. ун-т. - Ростов-н/Д: РГУ, 2001. - 85 с.
Сербиновский М.Ю. Литиевые источники тока: конструкции, электроды, материалы, способы изготовления и устройства для изготовления электродов / Рос. гос. ун-т. - Ростов-н/Д: РГУ, 2001. - 155 с.
Сербиновский М.Ю. Математическая модель формования ленточных электродов // Электрохимическая энергетика, 2001. - Т.1-2. - С.80-85.
Сербиновский М.Ю., Данюшина Г.А. Антиадгезионные покрытия оборудования для изготовления электродов химических источников тока // Журн. прикл. химии, 2001. - Т.74. Вып.5. - С.739-742.
Сербиновский М.Ю., Думчус A. M., Шкураков В.Л. Влияние параметров процесса формования на плотность электродных лент // Электрохимическая энергетика, 2001. Т.З. -С.74-79.
Сербиновский М.Ю., Волощук В.Г., Шкураков В.Л. Опережение при формовании лент активной массы // Изв. вузов. Сев. Кавк. регион. Техн. науки. 2001 - № 4. - С.25-29.
Сербиновский М.Ю., Данюшина ГА., Игнатенко Н.Л., Сербиновский Б.Ю. Антиадгезионные покрытия оборудования для изготовления электродов литиевых источников тока // Литиевые источники тока: Матер. VI Междунар. конф., г. Новочеркасск, 19-20 сент. 2000 г. / Юж. -Рос. гос. техн. ун-т (НПИ). - Новочеркасск: Набла, 2000. - С.157-158.
Сербиновский М.Ю., Волощук В.Г., Думчус A. M. Интенсификация сушки активных масс положительных электродов // Фундаментальные проблемы электрохимической энергетики: Материалы IV междунар. конф, 21-23 июля 1999 г. / Под ред. И.А. Казарино-ва. - Саратов: Изд-во Сарат. ун-та, 1999-С.107-108.
Сербиновский М.Ю., Думчус А.М. Исследование процесса прокатки ленточных угольных электродов литиевых ХИТ // Фундаментальные проблемы электрохимической энергетики: Материалы IV междунар. конф, 21-23 июля 1999 г. / Под ред. И.А. Казарино-ва. - Саратов: Изд-во Сарат. ун-та, 1999 - С.109-111.
Сербиновский М.Ю., Данюшина Г.А., Сербиновский Б.Ю., Игнатенко Н.Л. Антиадгезионные покрытия оборудования для производства электродов // Антифрикционные материалы специального назначения: Юбилейн. сб. научн. тр. / Юж. -Рос. гос. техн. ун-т (НПИ). - Новочеркасск: ЮРГТУ, 1999. - С.135-141.
Сербиновский М.Ю., Сербиновская Н.М. Повышение стабильности пластических свойств паст активных масс электродов на основе СиО, Мп02 и (CFx) n // V Междуна-родн. конф. «Фундаментальные проблемы, преобразования энергии в литиевых электрохимических системах». Сателлитная конф. XVI Менделеевского съезда по общей и прикладной химии: Тез. докл., (Санкт-Петербург 1998). - Санкт-Петербург: НИАИ «Источник», 1998-С.121.
Сербиновский М.Ю., Гранулятор с ячеистой транспортерной лентой // Изв.Рост. гос. строит. ун-та. - Ростов-н/д: Изд-во РГСУ, ЮРО РААСН, 1998. - №3. - С.72-75.
Сербиновский М.Ю., Данюшина Г.А. Нанесение покрытия на инструмент для прокатки активных масс электродов ХИТ // Новости электрохимии органических соединений: Тезисы докладов / Ин-т электрохимии им.А.Н. Фрумкина РАН, Новочерк. гос. техн. ун-т - Новочеркасск: Набла, 1998. - С.105.
Сербиновский М.Ю., Думчус А.М., Волощук В.Г. Анизотропия прокатанных угольных и диоксидномарганцевых электродов // Электротехника, 1989. - № 8. - С.75-78.
Сербиновский MJO., Думчус AM. Выбор оптимальной конструкции устройства подачи активных масс электродов в зону практики // Литиевые химические источники тока: Сб. науч. трудов. - Новочеркасск: НПИ, 1989. -С.86-91.
Сербиновский М. К)., Волощук Г., Карпенко Е.К. Экструдирование активной массы на основе диоксида марганца // Строительные и специальные материалы на основе органомииералънъгх композиций: Мсжвуз. сб. - Новочеркасск, 1988. - С.67-72.
Сербиновский М. К)., Думчус A. M., Ватуля Г.В. Исследование прокатки угольных электродных масс // Строительные и специальные материалы па основе органомине-ральпых композиций: Межеуз. сб: ПНИ. - Новочеркасск, 1988. - С.72-76.
Сербиновский М. К), Думчус A. M. Пуресев А.И. Исследование характеристик гранулированной угольной активной массы химических источников тока // Строитеые п специальные материалы на основе органоминеральных композиций: Меж-ву I. сб, 11ивочсркасск, 1986. - С.79-83
Сербиновский М.Ю., Пуресев А.И. Исследование сушки и гранулирования специальных материалов // Строительные и специальные материалы на основе органоминеральных композиций: Межвуз. сб. - Новочеркасск, 1984. - С.35-39
А. с.1179871 СССР, МКИ Н 01М 4/00. Способ изготовления активной массы угольного электрода / Сербиновский М.Ю., Пуресев А.И., Сербиновский Б.Ю. - № 3755220, Заявл.17.04.84, Зарег.15.09.85.
А. с.1227070 СССР, МКИ Н 01М4/00. Устройство для изготовления электродов / Гончаров СИ., Казаченко Н.И., Сербиновский М.Ю. и др. - № 3752913, Заявл, 6.04.84. Зарег.22.02.85.
А. с.1473642 СССР МКИ Н01М 4/26. Устройство для изготовления электродов химических источников тока / М.Ю. Сербиновский, A. M. Думчус, В.Г. Волощук. - №4236961/24-07; Заявл.16.03.87., Зарег.15.12.88.
А. с.1489523 СССР МКИ НОШ 4/10. Способ изготовления электрода химического источника тока / М.Ю. Сербиновский и A. M. Думчус. - №4311729/24-07; Заявл.02.07.87, Зарег.22.02.89.
А. с.1494814 СССР МКИ Н01М 4/26. Устройство для прокатки активной массы электродов / М.Ю. Сербиновский, AM. Думчус. - №4273289/24-07; Заявл.30.06.87, Зарег.30.06.87.
А. с.1515971 СССР МКИ НОШ 4/10. Способ изготовления электрода химического источника тока / М.Ю. Сербиновский и A. M. Думчус. - №4275738/24-07; 4313630/24-07 Заявл.02.07.87, Зарег.15.06.89.
А. с.1515973 СССР МКИ НОШ 4/26 // B22F 3/18. Устройство для прокатки электродных лент химических источников тока / М.Ю. Сербиновский, A. M. Думчус, В. Г, Волощук. - №4333341/24-07; Заявл.27.11.87, Зарег.15.06.89.
А. с.1533566 СССР МКИ НОШ 4/26 // В32В 3/1/12. Устройство для изготовления электродов химических источников тока / М.Ю. Сербиновский, A. M. Думчус, В.Г. Волощук-№4377772/24-07; Заявл.16.02.88, Зарег.01.09.89.
А. с.1535286 СССР. МКИ Н 01 М 4/04. Устройство для изготовления электродов химических источников тока / М. Ю, Сербиновский, A. M. Думчус. - №4426983/24-07; Заявл.16.05.88, Зарег.08.09.89.
А. с.1535287 СССР. МКИ Н 01 М 4/04. Способ изготовления угольного электрода / AM. Думчус, М.Ю. Сербиновский. - №4361239/24-07; Заявл.11.01.88, Зарег.08.09.89.3.0.А. с.1535290 СССР МКИ НОШ 4/26. Устройство для прокатки электродных лент химических источников тока / М.Ю. Сербиновский, A. M. Думчус. - №4426214/24-07; Заявл.16.05.88, Зарег.08.09.89.
А. с.1535291 СССР МКИ НОШ 4/26 // B22F 3/18. Устройство для прокатки электродных лент химических источников тока / М.Ю. Сербиновский, A. M. Думчус, В.И. Дехтярев. - №4449384/24-07; Заявл.16.05.88, Зарег.08.09.89.
А. с.1563539 СССР МКИ НОШ 4/26 // В 22F3/18. Устройство для изготовления электродов химических источников тока / М.Ю. Сербиновский, A. M. Думчус, В. И, Дехтярев, В.Е. Федорчук - №4491424/24-07; Заявл.10.10.88.
Центр оперативной полиграфии Южно-Российского государственного технического университета (Новочеркасского политехнического института) 346428, г. Новочеркасск