Разработка процесса производства изопропилбензола на ОАО "Омский каучук"
14554/0,995 = 14672 кг/ч,
где 99,5 % – содержание ИПБ в товарном продукте.
Необходимая масса товарного ИПБ составляет:
14598 / 0,97 = 15049 кг/ч
Количество примесей в ИПБ составляет:
15049 – 14598 = 451 кг/ч
Расчет расхода пропилена
Теоретически на образование ИПБ по реакции:
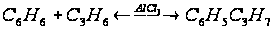
Зная молекулярную массу пропилена (42) и ИПБ (120), а также часовую производительность ИПБ, мы можем рассчитать, сколько пропилена теоретически идет на образование ИПБ:
 = 3590,3 кг/ч.
На образование смол:
 = 148 кг/ч.
На образование полиалкилбензолов:
 = 15,9 кг/ч.
Всего связывается пропилена:
3590,3 + 148 + 15,9 = 3754,2 кг/ч.
Потери пропилена составляют:
3900 – 3754,2 = 145,8 кг/ч,
в том числе: а) с пропановой фракцией 120 кг/ч; б) в виде механических потерь 25,8 кг/ч.
3. Расчет расхода свежего бензола
При принятом расходном коэффициенте на 1 т ИПБ расход свежего бензола составляет
14598 0,78 = 11386,4 кг/ч
Из этого количества расходуется
а) на образование ИПБ
(15049 78) / 120 = 9781,9 кг/ч
б) на образование этилбензола
(94 78) / 28 = 261,9 кг/ч
где 94 кг/ч количество этилена в ППФ
в) на образование бутилбензолов 65,5 кг/ч
г) на образование полиалкилбензолов
(15,9 78) / (42 2) = 14,8 кг/ч
д) на образование смол 90 кг/ч
Количество связанного бензола:
9781,9 + 261,9 + 65,5 + 14,8 + 90 = 10214 кг/ч
Потери бензола на побочные реакции:
11368,4 – 10214 = 1172,4 кг/
При принятом соотношении пропилена к бензолу количество бензола, поступающего на алкилирование составит:
(5725 78) / (42 0,3) = 35440,4763 кг/ч
Количество возвратного бензола: 35440 – 11386,4 = 24053,6 кг/ч
Конверсия бензола за один проход составит:
(10214 100) / 35440 = 29%
Расчёт расхода хлорида алюминия
При принятом расходном коэффициенте на 1 т. ИПБ в ректификате расход катализатора – AlCl3 составит
(14598 6,5) / 1000 = 277,362 кг/ч
При разложении хлористого алюминия водой образуется по реакции:
Гидроокись алюминия
(277,4 78) / 133,5 = 162,1 кг/ч
2) Хлористый водород
(277,4 3 36,5) / 133,5 = 227,5 кг/ч
3) Расходуется воды на разложение
(277,4 54) / 133,5 = 112,2 кг/ч
Расчёт расхода щелочи (гидроксид натрия)
При принятом расходном коэффициенте на 1 т ИПБ
(14598 5) / 1000 = 72,9 кг/ч
По реакции этим количеством щелочи нейтрализуется хлорида водорода
(72,9 36) / 40 = 65,6 кг/ч
При нейтрализации образуется:
1) Поваренной соли
(72,9 58) / 40 = 105,7 кг/ч
2) Воды
(72,9 18) / 40 = 32,8 кг/ч
Результаты расчетов материального баланса сводим в таблицы 2.3 – 2.8
Таблица 2.3
Состав и количество ППФ, поступающей на алкилирование
Состав и количество свежего бензола, поступающего на алкилирование 11386,4 кг/ч
Таблица 2.4
Состав и количество возвратного бензола, поступающего на алкилирование
Таблица 2.5
Состав и количество бензольной шихты, поступающей на алкилирование
Таблица 2.6
Состав и количество суспензии катализатора подаваемое на алкилирование
Таблица 2.7
Состав и количество реакционной массы выводимой из алкилатора
Таблица 2.8
Состав и количество паров, поступающих из алкилатора в конденсатор 8
Количество бензола, уносимое с пропановой фракцией из конденсатора 8 при температуре 40 0С
(101,45 0,24 78) / (7 – (0,24 + 0,02)) = 282 кг/ч
где: 101,45 кмоль / ч – количество пропановой фракции; 0,24 и 0,02 МПа – упругость паров бензола и изопропилбензола при температуре 40 0С.
Количество бензола, конденсирующегося в конденсаторе
3260 – 282 = 2978 кг/ч
Принимается, что весь ИПБ конденсируется.
Общее количество конденсата
29878 + 250 = 3228 кг/ч
Таблица 2.9
Состав и количество пропановой фракции из конденсатора 8
Количество бензола, уносимое с пропановой фракцией из конденсатора 51 при температуре 15 0С
(101,45 0,097 78) / (7 – 0,079) = 79 кг/ч
где: 0,079 МПа – упругость паров бензола при температуре 15 0С.
Количество бензола, конденсирующегося в конденсаторе 51
282 – 79 = 203 кг/ч
Таблица 2.10
Состав и количество пропановой фракции, поступающей на абсорбцию в аппарат 35 из конденсатора 51
Таблица 2.11
Состав и количество реакционной массы после дросселирования до атмосферного давления
Таблица 2.12
Состав и количество реакционной массы после отстоя, передаваемой в цех 15а
Таблица 2.13
Состав и
количество
фракции полиалкилбензолов,
поступающей
на
абсорбцию
Таблица 2.14
Состав и количество пропановой фракции, выходящей с абсорбции
Таблица 2.15
Состав и количество фракции полиалкилбензолов, выходящей с абсорбции
Таблица 2.16
Сводный материальный баланс установки алкилирования
2.5. Технологический расчёт узла алкилирования
Реактор предназначен для осуществления реакции алкилирования бензола пропиленом в присутствии хлорида алюминия с целью получения ИПБ.
Алкилирование проводится под давлением 0,4 МПа.
Температура в алкилаторе принимается 122 0С.
Количество испаренного бензола определяется из теплового баланса алкилатора.
Тепловой баланс алкилатора.
Приход тепла. С бензольной шихтой при температуре 35 0С
35440 15,6 = 552864 ккал/ч ,
где: 15,6 ккал/кг – теплосодержание 1 кг бензольной шихты при температуре 35 0С.
2. Тепло реакции алкилирования.
По практическим данным тепловой эффект реакции алкилирования равен 621 ккал/кг поглощенного пропилена и 811 ккал/кг поглощенного этилена
5507,4 621 + 94 811 = 3496329,4 ккал/ч
где: 5507,4; 94 кг/ч количество поглощенных соответственно пропилена и этилена.
3. С пропан пропиленовой фракции при температуре 15 0С
13641 0,4 15 = 81846 ккал/ч
где: 0,4 ккал / кг 0С – теплоемкость ППФ при 15 0С.
4. С суспензией катализатора при Т = 65 0С
1023,2 30,0 = 30696 ккал/ч
где: 30,0 ккал/кг – теплосодержание 1 кг суспензии катализатора при 65 0С.
5. С фракцией ПАБов при температуре 1 0С
4118,8 0,44 = 1810 ккал/ч,
где: 0,44 ккал/кг – теплосодержание 1 кг фракции ПАБ.
6. С бензольным конденсатом при Т = 40 0С
(x - 79) 0,43 40 = 17,2 x – 1360 ккал/кг
где: x – количество испаренного бензола и изопропилбензола;
0,43 ккал / кг 0С – теплоемкость 1 кг бензола при 40 0С.
Общий приход тепла
552864+3496329+81846+30696+1810+17,2 x – 1360 = 4162185+17,2 x
Расход тепла
1. С реакционной массой при t = 122 0С
50992,6 59,5 = 3034059,7 ккал/ч
где: 59,5 ккал/кг – теплосодержание 1 кг реакционной массы при 122 0С.
2. С отходящими газами при температуре 122 0С
7830,8 0,48 125 + (0,47 122 + 86) x = 458572 + 143,3 x
где: 7830,8 – количество паров, выходящих из алкилатора (кг/час);
0,48 и 0,47 ккал / кг 0С – теплоемкость пропана и бензола при 122 0С.
3. Потери тепла в окружающую среду
176000 ккал/ч
Общий расход тепла
3034059,7 + 458572 + 143,3 х + 176000 = 3668631,7 + 143,3 х
Общий баланс тепла
4162185,4 + 17,2 х = 3668631,7 + 143,3 х
Количество испарившихся углеводородов
х = (4162185,4 – 3668631,7) / (143,3 – 17,2) = 3900 кг/ч
Всего уносится углеводородов
3260 + 250 = 3510 кг/ч,
что приблизительно совпадает с количеством испаренных углеводородов определенным из теплового баланса алкилатора.
К установке принимается алкилатор диаметром 1600 мм. и высотой столба реакционной жидкости 8,0 м.
Объем реакционной жидкости в алкилаторе
1,62 0,785 8 = 16,1 м3
По практическим данным в 1 м3 реакционной жидкости содержится 330 кг изопропилбензола.
Производительность одного алкилатора составит
16,1 ∙ 330 = 5300 кг/ч изопропилбензола.
Необходимое количество рабочих алкилаторов
14882 / 5300 = 2,81 ≈ 3 шт.
где: 14882 кг/ч – количество ИПБ, полученного при алкилировании.
К установке принимается алкилатор в виде полой колонны со следующей характеристикой:
- диаметр – 1600 мм.
- высота цилиндрической части – 10305 мм.
- материал – сталь углеродистая
- количество – 4шт. (+ 1 – резервный)
3. АВТОМАТИЗАЦИЯ И АСУТП
В нефтеперерабатывающей промышленности комплексной механизации и автоматизации уделяется большое внимание. Это объясняется сложностью и высокой скоростью протекания технологических процессов, а также чувствительностью их к нарушению режима, вредностью условий работы, взрыва – и пожароопасностью перерабатываемых веществ.
Автоматизация производственных процессов является одним из основных направлений технического прогресса производства. Большое значение имеет автоматизация нефтеперерабатывающей промышленности. Автоматизация позволяет увеличить производительность технологического оборудования и производительность труда обслуживающего персонала, улучшает качество продукции, повышает безопасность работы, предупреждает загрязнение атмосферного воздуха, также позволяет осуществлять новые высокоинтенсивные процессы, недоступные при ручном управлении.
Автоматизированная система управления технологическими процессами (АСУТП) – это человеко-машинная система, обеспечивающая эффективное функционирование технологического объекта на основе быстрой и точной информации о состоянии объекта и выработки соответствующих команд управления объектом с помощью средств автоматизации и вычислительной техники. При этом под технологическим объектом управления (ТОУ) понимается технологическое оборудование и реализуемый в нем технологический процесс производства или транспортирования продукции.
Назначение, цель и функции АСУТП
АСУТП предназначена для целенаправленного управления технологическими процессом и обеспечения информацией смежных и вышестоящих автоматизированных систем управления. Например, технологи-операторы получают оперативную информацию в едином темпе (реальном времени) с технологическим процессом, что позволяет им своевременно вмешаться в ход процесса, корректировать режимы и нагрузки машин и установок.
Целью АСУТП является обеспечение оптимального в определенном смысле функционирования технологического процесса, например, получение максимального экономического эффекта с учетом плановых, экономических и технических ограничений. В частном случае это может быть максимальная производительность технологического процесса при заданном качестве продукта и исходного сырья, минимальная себестоимость продукции, минимальный расход дорого сырья и т.п.
Функцией АСУТП называется совокупность ее действий направленных на достижения определенной цели. Различают три функции АСУТП: управляющую, информационную и вспомогательную.
К управляющей функции АСУТП относятся: программные изменения режима (пуск – остановка машин и агрегатов, аварийные блокировки, распределение нагрузки между агрегатами и т.п.);
логическое управление, например, определение «узкого места» и согласования нагрузок технологического оборудования; оптимизация установившегося режима технологического процесса в целом и режимов отдельных видов технологического оборудования; оптимальное управление переходными режимами управляемого процесса; автоматическое регулирование и стабилизация отдельных параметров технологического процесса с помощью одноконтурных, комбинированных и многосвязанных АСР; реализация управления исполнительными органами. Информационная функция включает получение, обработку и передачу информации о состоянии ТОУ или внешней сферы.
На вспомогательные функции АСУТП возлагаются контроль за правильностью ее функционирования, реализация и контроль информационного обмена с системами управления более высокого уровня, слежения за астрономическим временем и отсчет временных интервалов, воздействия на соответствующие средства АСУТП т.д. [6].
В данном случае объектом управления является процесс алкилирования бензола пропиленом. Для ведения технологического процесса узел алкилирования оснащен следующими средствами контроля и автоматики:
1.Автоматические регуляторы.
Первичные приборы регуляторов расположены по месту, в непосредственной близости от отборных устройств. Вторичные приборы расположены на щитах управления в операторной. Каждый из регуляторов может быть использован как в автоматическом, так и в ручном режимах.
2. Автоматические регистраторы.
Первичные приборы регистраторов расположены по месту в непосредственной близости от отборных устройств, вторичные – на щите управления в операторной, компьютер - в операторной цеха.
3.Предупредительная сигнализация.
Предупредительная сигнализация технологических и общецеховых параметров автоматическим включением звукового (звонок или сирена) и светового (лампа или табло) сигналов на щите управления в операторной оповещает обслуживающий технологический персонал о приближении какого-либо технологического параметра к предельно допустимому значению или достижении каким-либо общецеховым параметром предельно допустимого значения. Непринятие мер обслуживающим технологическим персоналом может привести к нарушению норм технологического регламента, технологического режима или аварийной остановке.
Применение средств дистанционного управления параметрами позволяет своевременно реагировать на изменение в рабочей среде аппаратов. Автоматическое регулирование ведется со щита, в операторном отделении, и, в аварийной ситуации, системой противоаварийной автоматической защиты.
Управление технологическим процессом может осуществляться автоматически, а в случае неисправности возможно переключение полностью на ручное управление.
4. БЕЗОПАСНОСТЬ
ЖИЗНЕДЕЯТЕЛЬНОСТИ
И ОХРАНА
ОКРУЖАЮЩЕЙ
СРЕДЫ
Главной задачей охраны труда является обеспечение здоровья и безопасности условий труда.
В получении ИПБ используется бензол и другое сырье, представленное в таблице 4.1и 4.2.
Таблица 4.1
Характеристика пожароопасных и токсичных свойств сырья, полупродуктов, готовой продукции и отходов производства.
Таблица 4.2
Изопропилбензол считается опасным в силу своих свойств: температура вспышки 34°С; температура самовоспламенения 424°С; область воспламенения 0,9 - 6,5 % об.; ПДК 50 мг/м3; класс опасности 4.
Установка алкилирования бензола относится к пожаро-взрывоопасному производству, т.к. процесс ведется при высоких температурах и значительных давлениях в аппаратах и трубопроводах, высоких электрических напряжениях в высоковольтных электродвигателях насосов, при наличии горючих и токсичных нефтепродуктов и их паров, сероводорода, возможности образования взрывоопасных смесей паров нефтепродукта с воздухом и соединений, способных к самовозгоранию.
Наиболее опасные места в цехе:
- Катализаторное отделение И-14 - возможность выделения хлористого водорода, разлива бензола, воспламенения паров, взрыва.
- Насосное отделение И-14 - возможность выделения бензола, реакционной массы алкилирования, пропан-пропиленовой фракции при нарушении герметичности аппаратов и трубопроводов. Создание взрывоопасных смесей паров и газов с воздухом может привести к взрыву, пожару. Возможны ожоги при попадании на тело и в глаза щелочи, алюмохлорида.
- Наружная установка И-14 - возможность нарушения целостности трубопроводов, аппаратов в результате коррозии, прорыва на установку пропан-пропиленовой фракции, бензола, реакционной массы алкилирования. Наличие открытой отстойной ямы.
Организация и проведение технологического процесса должны предусматривать:
устранение непосредственного контакта работающих с исходным сырьем, готовой продукцией, применяемыми реагентами, оказывающими вредное воздействие;
автоматизацию процесса;
герметичность оборудования;
применение средств защиты работающих;
своевременное удаление разливов нефтепродуктов и реагентов, являющихся источником опасных и вредных производственных факторов.
Контроль параметров режима осуществляется по показаниям контрольно-измерительных приборов, правильная работа которых наряду с работоспособностью сигнализации и автоматической защиты обеспечивает безопасную эксплуатацию оборудования.
Для контроля загазованности по нижнему концентрационному пределу воспламенения в производственных помещениях предусмотрены средства автоматического газового анализа с сигнализацией, срабатывающей при достижении предельно-допустимой величины.
Во всех насосных цеха установлены сигнализаторы довзрывоопасных концентраций (СТХ-3У4):
в отделении И-14 - 3 датчика,
в отделении И-15 - 4 датчиков,
в отделении И-15а - 1 датчик.
При достижении концентрации взрывоопасных веществ 5-50 % от нижнего концентрационного предела воспламенения одновременно включается световая и звуковая сигнализация на устройствах защиты и сигнализации УЗС-10А в операторной И-14 и И-15 и по месту установки датчика, световая сигнализация перед входом в насосные, а также вытяжная аварийная вентиляция, сблокированная с сигнализаторами довзрывоопасных концентраций. При срабатывании любого датчика в насосной одновременно включаются все аварийные вентиляторы:
в насосной И-14 - АВ-14-15-16-18-19-20-21;
в насосной И-15 - АВ-10-11;
в насосной И-15а - АВ-5.
АВ-26 в катализаторном отделении включается вручную.
Контроль за содержанием взрывоопасных и токсичных веществ в воздухе рабочей зоны производится согласно плану-графику контроля воздушной среды в производственных помещениях, утвержденному техническим директором ОАО "Омский каучук" и согласованному с ЦГСЭН.
Охрана окружающей среды имеет большое значение, так как превышение концентраций многих веществ, применяемых на производстве, может привести к трагическим последствиям для окружающей среды и работников цеха.
В цехе очень много точек выбросов веществ в окружающую среду, и поэтому основной целью, наряду с уменьшением себестоимости продукции, является снижение доли выбросов с производства.
Таблица 4.1.
Выбросы в атмосферу.
Таблица 4.2.
Сточные воды.
Таблица 4.3
Жидкие отходы.
Уменьшение до или ниже регламентированного уровня (ПДК) или полная ликвидация загрязнения атмосферы наряду с другими технологическими показателями является одним из критериев качества работы установки.
Для снижения выделения вредных выбросов в атмосферу предусматриваются следующие мероприятия:
- строгий контроль над состоянием – торцевых и сальниковых уплотнений работающих насосов;
- сброс воды, подаваемой на охлаждение насосов, а также воды после мытья полов насосных производится в промканализацию, оборудованную гидрозатворами.
- обеспечение четкой и надежной работы приборов раздела фаз, сброс ливневых стоков с территории установки в промышленную канализацию.
5. ЭКОНОМИЧЕСКАЯ
ОЦЕНКА ПРОИЗВОДСТВА
АЛКИЛИРОВАНИЯ
5.1. Расчёт использования основных фондов
Таблица 5.1.
Расчёт режима работы оборудования
5.2. Расчёт численности рабочих и фонда заработной платы
5.2.1 Расчёт баланса рабочего времени
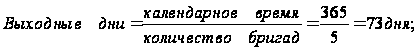 (5.1)
Номинальный фонд времени:
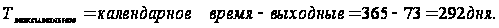 (5.2)
Эффективный фонд времени:
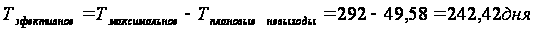 (5.3)
или 1454,2 часа
Коэффициент невыходов:
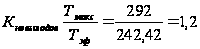 (5.4)
Таблица 5.2
Баланс рабочего времени
Таблица 5.3.
Численность рабочих
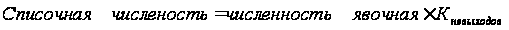
5.2.2. Расчёт годового фонда заработной платы
1) Среднечасовая тарифная ставка, рублей:
6-й разряд - 54
5-й разряд - 47
4-й разряд - 39
Среднечасовая ставка,
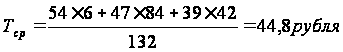 (5.5)
2) Фонд заработной платы по тарифу:
 (5.6)
3) Премия, в размере 60%:
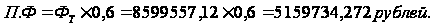 (5.7)
4) Доплата за работу в вечернее время, в размере 25%:
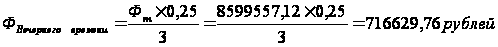 (5.8)
5) Доплата за работу в ночное время в размере 50%:
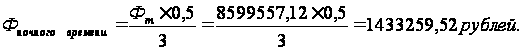 (5.9)
6) Основной фонд заработной платы:
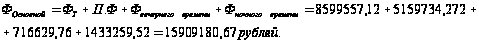
(5.10)
7) Дополнительная заработная плата:
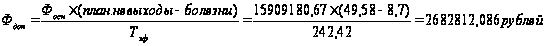 (5.11)
8) Общий фонд заработной платы:
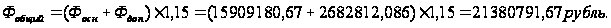
(5.12)
9) Отчисления в фонд социального страхования в размере 27,5% от общего фонда:
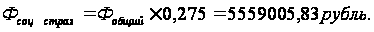 (5.13)
5.3. Себестоимость
5.3.1. Расчёт затрат на реагенты и вспомогательные материалы для технологии
Таблица 5.4
Вспомогательные материалы и реагенты
5.3.2 Расчёт затрат на энергоресурсы
Таблица 5.5
Энергозатраты на производство ИПБ
5.3.3 Расчёт калькуляции себестоимости продукции
Таблица 5.6
Калькуляция себестоимости продукции
5.3.4 Стоимость основных фондов
Цех И-14-15 ОЗСК введен в эксплуатацию в 1966 году, реконструкции замены основного оборудования на предприятии не проводилось.
На момент реконструкции стоимость основных фондов цеха составила 8742041 рублей. На проведение реконструкции необходимо затратить 7919870 рублей.
Таблица 5.7
Затраты на реконструкцию установки
Таким образом, стоимость основных фондов после проведения реконструкции цеха И-14-15 составит 16661911 рублей.
5.4. Расчёт технико-экономических показателей
5.4.1. Годовая производительность по ИПБ: 125000 тон.
5.4.2.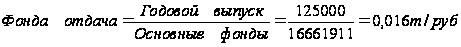 (5.14)
5.4.3. Удельные капитальные вложения
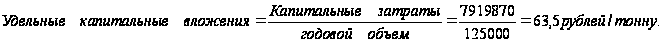 (5.15)
5.4.4.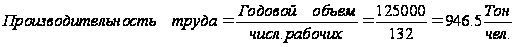
(5.16)
5.4.5.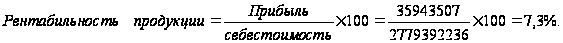
(5.17)
5.4.6.
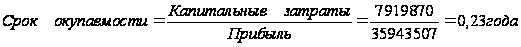 (5.18)
примерно 85 дней или 3 месяца.
Таблица 5.8
Технико-экономические показатели
ЗАКЛЮЧНИЕ
При изучении производства изопропилбензола на ОАО «Омский каучук» была разработана структурная и технологическая схемы узла алкилирования бензола пропиленом в присутствии катализатора – хлористого алюминия. Также выявлены недостатки данного производства связанные с низкой регенерируемостью катализаторного комплекса; большое потребление воды, которое приводит к образованию химзагрязненных стоков; агрессивная среда каталитического комплекса вызывает коррозию аппаратуры; катализаторный комплекс является недостаточно стабильным и активным.
В связи с этим необходимо искать другие технологические решения организации производства изопропилбензола. Следует отметить, что ряд недостатков можно избежать, если использовать в качестве катализаторов цеолиты и ионообменники.
7. СПИСОК ИСПОЛЬЗОВАННОЙ ЛИТЕРАТУРЫ
1. Б.Д. Кружалов «Совместное получение фенола и ацетона из кумола», М.: Гос. науч. изд-во хим. лит-ры, 1963 г, 236 с.
2. «Химическая энциклопедия» под редакцией А.М. Прохоров и др., М: Советская энциклопедия, 1988 г, 624 с.
3. В.С. Тимофеев, Л.А. Серафимов «Принципы технологии основного органического и нефтехимического синтеза», М.: Высшая школа, 2003 г, 536 с.
4. С.А. Ахметов, М.Х. Ишмияров, А.П. Веревкин, Е.С. Докучаев, Ю.М. Малышев «Технология, экономика и автоматизация процессов переработки нефти и газа», М.: Химия, 2005 г, 736 с.
5. И.И. Юкельсон «Технология основного органического синтеза», М: Химия, 1968 г.
6. И.В. Мозговой, А.Г. Нелин, Г.М. Давидан, Е.Д. Скутин «Технология нефтехимического синтеза. Мономеры», Омск, ОмГТУ, 2008г, 280 с.
7. «Химическая энциклопедия» под редакцией И.Л. Кнунянц, М: Советская энциклопедия, 1988г, 783 с
8.А.Г. Нелин, Г.М. Давидан, Л.Н. Олейник, Е.Д. Скутин «Основы проектирования химико-технологических процессов. Курсовое проектирование», Омск: ОмГТУ, 2008., 168 с.
9.А.Н. Плановский, В.М. Рамм, С.З. Каган «Процессы и аппараты химической технологии», М: Госхимиздат, 1962 г, 846 с.
10.А.К. Мановян «Технология первичной переработки нефти и природного газа», М: Химия, 2001 г, 569 с.
11. И.В. Мозговой, Г.М. Давидан, А.Г. Нелин, Е.Д. Скутин «Дипломное проектирование», Омск, ОмГТУ, 101 с.