Переработка жидкого топлива
2 Термодинамическая устойчивость углеводородов всех классов понижается с ростом температуры, но в различной степени, поэтому при высокой температуре (температуре крекинга) положение углеводородов в ряду термической устойчивости меняется (рис. 1.5):
CnH2n-6>CnH2n>∆CnH2n>CnH2n+2 .
3 Термическая устойчивость углеводородов одного класса падает с увеличением их молекулярной массы (числа атомов углерода) (рис. 1.6).
Таким образом, при температуре крекинга в первую очередь деструкции подвергаются алканы и нафтены преимущественно с высокой молекулярной массой, а наиболее устойчивыми являются ароматические углеводороды и алкены. В результате в продуктах крекинга накапливаются ароматические углеводороды и низшие алкены, которые затем вступают во вторичные реакции полимеризации.
Реакции превращения углеводородов нефтяного сырья при крекинге могут быть сведены к следующим типам.
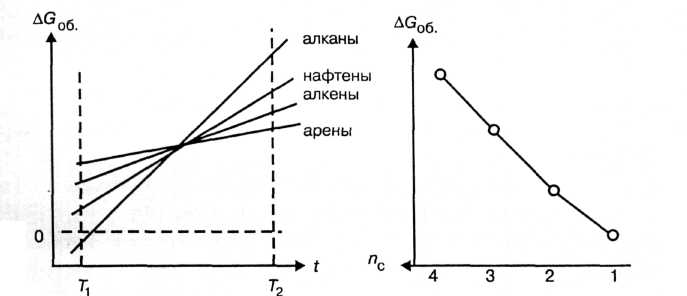
 Рис.
1.5 - Зависимость
∆Gоб
углеводородов различных
классов от температуры
Термическая деструкция алканов по схеме
CnH2n+2→CmH2m+2+CpH2p

CqH2q+2+CxH2x ,
где: п = т + р; т = q + х .
При этом, в соответствии с рядом термической устойчивости, из продуктов реакции деструктируются далее в первую очередь алканы. Для низших алканов помимо реакции деструкции по связи С-С, энергия которой равна 315—370 кДж/моль, становится возможной и реакция дегидрирования с разрывом связи С-Н, энергия которой составляет 310—410кДж/моль и становится соизмеримой с первой. Поэтому в газе крекинга всегда содержится водород.
2 Превращения нафтенов, в том числе реакции:
дегидрирования
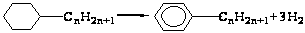 ,
деалкилирования
 ,
гидрирования с разрывом цикла
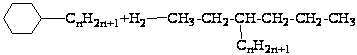 .
3 Превращения алкенов, в том числе реакции: деструкции с образованием низших алкенов, алканов и алкадиенов
CnH2n→2Cn/2Hn и CnH2n→CmH2m+2+CpH2p-2,
изомеризации R-CH=CH-CH3 → R-C=CH2,
 СН3
полимеризации CnH2n→C2nH4n .
4. Синтез и превращения ароматических углеводородов по реакциям конденсации алкенов и алкадиенов, например
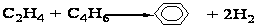 ,

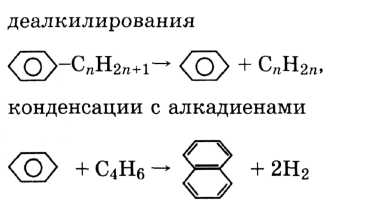
Из этих реакций реакции деструкции алканов и алкенов, деалкилирования и превращения ароматических углеводородов протекают по радикально-цепному механизму, а реакции термического распада нафтенов - по молекулярному механизму.
Скорость реакций первичной деструкции алканов и высших алкенов, а также скорость реакции деалкилирования приближенно описывается уравнением реакции первого порядка (1.1)

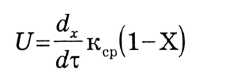
где: кср — усредненная константа скорости;
X - степень превращения сырья;
τ - время.
При углублении процесса крекинга константа скорости уменьшается вследствие тормозящего действия продуктов деструкции и в уравнение 1.1 вводятся эмпирические поправки. Глубина превращения крекируемого сырья и выход целевого продукта — бензина зависят от температуры, времени пребывания сырья в зоне высоких температур и давления.
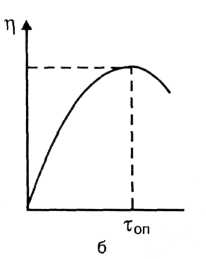
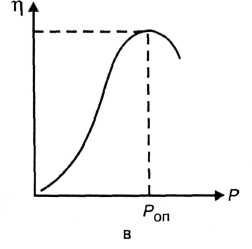
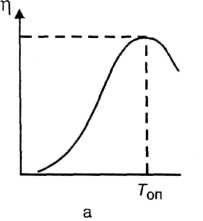
С ростом температуры выход бензина сначала увеличивается вследствие ускорения деструкции нестабильных тяжелых углеводородов, а затем падает в результате разложения образовавшихся легких углеводородов до газообразных продуктов (рис. 1.7 а).
При увеличении времени контактирования выход бензина сначала также возрастает, а затем снижается вследствие тех же причин (рис. 1.7 б). Влияние давления при достаточно высокой и постоянной температуре на выход бензина аналогично влиянию температуры. Поэтому для повышения выхода бензина процесс крекинга ведут при умеренно повышенном давлении, а для увеличения выхода газа — при пониженном давлении (рис. 1.7 в).
Таким образом, максимальный выход бензина при крекинге достигается при некоторых оптимальных значениях параметров процесса.
► т
-►т
Рис. 1.7 - Зависимость выхода бензина при крекинге от температуры (а), времени контактирования (б) и давления (в)
1.6.З Каталитический крекинг нефтепродуктов
Крекинг нефтяного сырья в присутствии катализаторов (каталитический крекинг) имеет ряд особенностей, которые обусловили широкое использование его в нефтеперерабатывающей промышленности для производства моторных топлив. К этим особенностям относятся:
высокая скорость процесса, в 500—4000 раз превышающая скорость процесса термического крекинга;
увеличенный выход бензинов с большим содержанием изоалканов и малым содержанием алкенов, характеризующихся высоким октановым числом и стабильностью при хранении;
большой выход газообразных продуктов, содержащих углеводороды C1—C4, являющихся сырьем для органического синтеза.
К катализаторам, используемым в каталитическом крекинге, предъявляются следующие требования:
селективность;
высокая активность при температуре крекинга,
стабильность активности;
устойчивость к истиранию, действию высоких температур и водяного пара.
Мерой активности катализатора при крекинге является «индекс активности», определяемый экспериментально на лабораторных установках. Индекс активности равен выходу бензина, перегоняющегося до 200°С при крекинге эталонного сырья в стандартных условиях.
Стабильностью катализатора называется его способность сохранять свою активность во время эксплуатации. Катализаторы каталитического крекинга достаточно быстро дезактивируются вследствие отложения на поверхности зерен кокса и нуждаются в регенерации.
В каталитическом крекинге в качестве катализаторов ранее применялись природные глины с содержанием оксида алюминия до 25% и индексом активности около 35. В настоящее время все установки каталитического крекинга работают на синтетических алюмосиликатных катализаторах, содержащих в своем составе цеолиты с индексом активности около 50: nNa2O·mAl2O3·pSiO2·qH2O. Селективность катализатора может быть повышена введением в его состав оксида рения.
Носителем активности подобных катализаторов является гидратированный алюмосиликат HAlO2·SiO2, сохраняющий активность до 700°С. Все реакции, протекающие на поверхности алюмосиликатного катализатора, имеют цепной характер. Последовательность реакций крекинга углеводородов различных классов определяется скоростью адсорбции их на зернах катализатора, так как при температуре крекинга процесс идет в диффузионной области и лимитируется скоростью диффузии молекул сырья к поверхности катализатора. При этом ароматические углеводороды деалкилируются с образованием алке-нов и простейших ароматических углеводородов, нафтены дегидрируются, деалкилируются и расщепляются с разрывом цикла. Алкены, образовавшиеся при крекинге, деструктируют-ся, изомеризуются и гидрируются с образованием циклических и ароматических углеводородов.
Важнейшим направлением превращений при каталитическом крекинге являются реакции алканов, которые подвергаются реакциям деструкции и изомеризации. Последовательность реакций алканов на алюмосиликатном катализаторе может быть представлена в следующем виде.
1 Протонирование катализатора:
HAlO2·SiO2↔HAlSiO4↔H+ + AlSiO4-
.
2 Дегидрирование алкана до алкена под воздействием тер мического фактора:
R-CH2-CH2-CH3 ↔R-CH=CH-CH3 + Н2
3 Образование вторичного карбкатиона:
R-CH=CH-CH3 + H+ ↔ R-C+h-CH2-CH3
4 Превращение вторичного карбкатиона по двум схемам:
1) крекинг до алкена:
 R–C+H=CH2чCH3↔R-CH=CH2+C+H3
;
2) изометрия в стабильный третичный карбкатион через рестабильный первичный карбкатион:
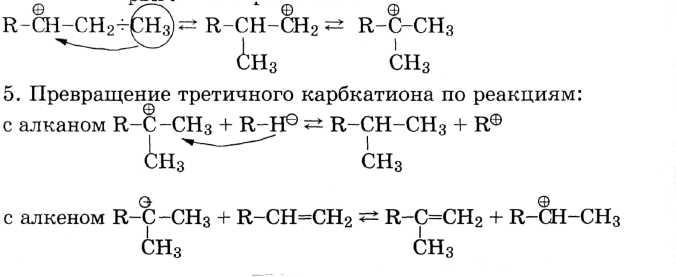
с образованием конечных продуктов — изоалкана и изоалкена и вторичного карбкатиона, генерирующего цепь.
Распад молекул алканов может происходить в различных участках углеродной цепи, однако вероятность распада с образованием метана, этана и этилена незначительна. Поэтому в газе каталитического крекинга содержатся преимущественно углеводороды С3—С4. Таким образом, при каталитическом крекинге образуются преимущественно алканы и алкены изостро-ения и ароматические углеводороды и крекинг-бензин имеет высокое октановое число.
Вследствие низкой энергии активации реакций на алюмосиликатных катализаторах скорость их незначительно зависит от температуры. Она определяется, главным образом, активностью катализатора. Давление влияет на скорость реакций поликонденсации и коксообразования и практически не оказывает влияния на скорость распада углеводородов, протекающих на поверхности катализатора.
Характерной особенностью процесса каталитического крекинга является перераспределение (диспропорционирование) водорода. Это явление связано с тем, что в системе протекают одновременно как реакции дегидрирования с образованием алкенов, полимеризующихся на поверхности катализатора до кокса, так и реакции гидрирования и образования насыщенных соединений. Таким образом, в процессе крекинга одни молекулы обедняются водородом, а другие им насыщаются:
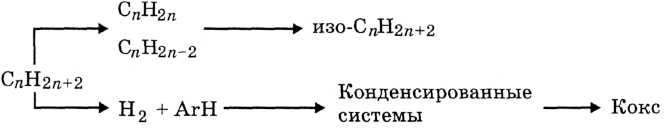
Перераспределение водорода в процессе каталитического крекинга вызывает отложение кокса на поверхности катализатора и потерю его активности. Вследствие этого появляется необходимость в непрерывной регенерации катализатора, что достигается выжиганием кокса в токе воздуха. Поэтому работа катализатора при крекинге складывается из двух последовательных стадий: рабочего процесса в реакторе и восстановления активности в регенераторе (регенерация), как показано на рис. 1.1.
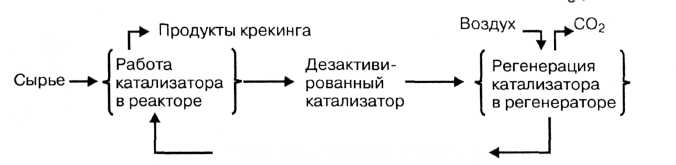
Рис. 1.1 - Схема действия катализатора при крекинге
Существующие установки каталитического крекинга делятся на три типа:
периодического действия со стационарным слоем катализатора;
непрерывного действия с движущимся слоем катализатора;
непрерывного действия с кипящим слоем микросферического или пылевидного катализатора. Установки этого типа наиболее распространены.
Сырьем для каталитического крекинга служат нефтепродукты, выкипающие в интервале 200—500°С. К ним относятся:
широкая фракция прямой гонки мазута;
соляровая фракция термического крекинга;
газойль коксования нефтяных остатков.
Сырье должно удовлетворять определенным требованиям по содержанию смол, сернистых и азотистых соединений. Поэтому перед крекингом его подвергают гидроочистке.
Основными параметрами процесса каталитического крекинга являются температура, время контактирования паров сырья с катализатором и кратность циркуляции катализатора. Современные промышленные процессы каталитического крекинга используют непрерывно циркулирующий поток катализатора. Отношение массы катализатора к массе сырья, подаваемых в реактор, называется кратностью циркуляции катализатора (кг/кг):
N = тк/тс , (1.2)
где: тк — масса катализатора, подаваемая в реактор, кг/ч;
тс - масса сырья, подаваемая в реактор, кг/ч.
От кратности циркуляции катализатора зависят время пребывания его в зоне реакции и степень его закоксованности, а также количество теплоты, вносимой с катализатором в реактор как теплоносителем. С увеличением кратности циркуляции возрастает активность катализатора, повышается выход бензина и газа, но увеличиваются размеры регенератора и расход энергии на транспортировку катализатора в установке. Оптимальные значения параметров каталитического крекинга: температура 410—490° С, давление 0,1—0,2 МПа, объемная скорость сырья 1,5—3,0 ч-1, кратность циркуляции катализатора 2,5—7,0 кг/кг.
На рис.1.9 представлена технологическая схема установки каталитического крекинга с кипящим слоем катализатора 1—А/1—М. Крекируемое сырье через теплообменники 1 подается в печь 2. Нагретое сырье смешивается с рециркулятом (частью тяжелой фракции) и по катализаторопроводу поступает в реактор крекинга 5. В нижнюю отпарную зону реактора вводится водяной пар для отдувки катализатора. Пары продуктов реакции и водяной пар при температуре 450°С из верхней части реактора 3 поступают в нижнюю часть ректификационной колонны 4. Пары бензина и водяной пар отбираются с верхней части колонны, проходят холодильник-конденсатор 5 и поступают в сепаратор 6, в котором разделяются на водяной слой, бензиновый слой и газ. Газ компрессируется и подается на газофракционирование, а бензин поступает на ректификацию. Часть бензина отбирается на орошение колонны.
Дизельное топливо и тяжелая фракция проходят через секции отпарной колонны 7, охлаждаются в теплообменниках 1 и холодильниках 1 и отводятся как товарные продукты. Часть тяжелой фракции в виде рециркулята смешивается с сырьем и подается в реактор 3, а часть направляется на орошение нижней части колонны 4. Смесь тяжелых жидких продуктов крекинга и катализаторной пыли из низа колонны 4 поступает в шламоотделитель 9, из которого шлам возвращается в реактор 3, а богатый ароматическими углеводородами декантат отводится с установки.
Дезактивированный в процессе работы катализатор из кипящего слоя реактора опускается в его отпарную зону и ката-лизаторопроводом отводится в узел смешения с воздухом 10. Из него за счет воздушного потока катализатор переносится в регенератор 11, в котором создается кипящий слой. Основная часть воздуха для выжигания катализатора подается непосредственно в регенератор. Газы, образовавшиеся в результате
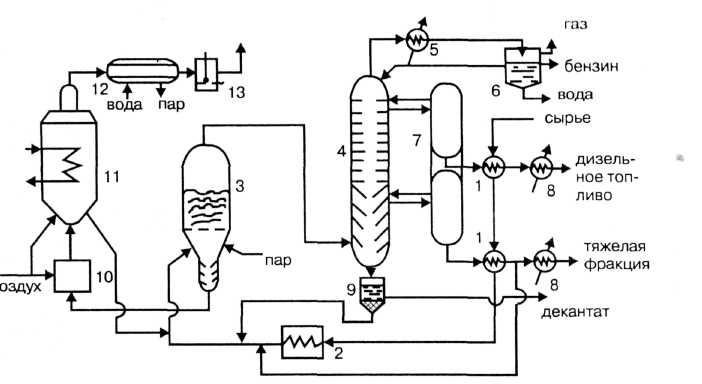
Рис. 1.9 - Технологическая схема установки крекинга 1 - А/1 - М:
1 —теплообменники, 2 — трубчатая печь, 3 — реактор «КС», 4— ректификационная колонна, 5 — холодильник-конденсатор, 6 — газоотделитель, 7 — отпарная колонна, 1— холодильники, 9— шламоотделитель, 10 — узел смешения, 11 — регенератор катализатора «КС», 12 — котел-утилизатор, 13 — электрофильтр
выжигания кокса, проходят котел-утилизатор 12, электрофильтр 13 для улавливания катализаторной пыли и выбрасываются в атмосферу. Регенерированный катализатор из нижней части регенератора 11 поступает в катализаторопровод и вместе с сырьем и рециркулятом возвращается в реактор 3.
Основными аппаратами установки каталитического крекинга являются реактор кипящего слоя и регенератор катализатора кипящего слоя. Реактор крекинга «КС» представляет цилиндрический стальной аппарат диаметром 4 м и высотой 40 м с верхним штуцером для ввода паров сырья и нижним — для вывода отработанного катализатора. Внутренний объем реактора разделен на три зоны: реакционную, отпарную и отстойную. В отпарную зону подается водяной пар для отделения адсорбированных на катализаторе углеводородов. Реакционная зона реактора заполнена кипящим слоем катализатора, который создается парами сырья высотой 5—6 м и плотностью 400 кг/м3. Производительность реакторов составляет 100 т/сутки.
Регенератор катализатора «КС» выполнен в виде стального цилиндрического аппарата диаметром 12 м и высотой 30 м, футерованного изнутри огнеупорным кирпичом. Регенератор внутри разбит на зоны, в каждой из которых размещены устройства для подвода воздуха, вывода газов регенерации и змеевики для отвода реакционного тепла. Кипящий слой в регенераторе создается током воздуха. Температура выжигания кокса в регенераторе составляет 650—720°С при расходе 12—15 кг воздуха на кг кокса. Производительность регенератора характеризуется массой кокса, выжигаемого в единицу времени с единицы реакционного объема. Для установок с микросферическим катализатором она составляет 12 - 14 кг/ч·м3.
Продуктами каталитического крекинга являются крекинг-бензин, легкий газойль (дизельное топливо), тяжелый газойль (широкая фракция) и крекинг-газ. В табл. 1.3 представлены выход и состав продуктов каталитического крекинга.
Таблица 1.3 - Выход и состав продуктов каталитического крекинга
| Продукт | Выход, % массовых от сырья | Состав отбираемой фракции | Температура, °С |
| Крекинг -газ | 10—20 | Углеводороды Сз—C5 10%, из них изостро-ения до 40% | |
| Крекинг-бензин | 30—55 | Изоалкены 25 %, изо-алканы до 55%, ароматические углеводороды 20-30% | до 195 |
| Дизельное топливо | 25—30 | Ароматические углеводороды 40—10% | 195-350 |
| Широкая фракция | 5—20 | Конденсированные углеводороды 40—60% | 350 |
Выход кокса при каталитическом крекинге составляет 4 - 1%.
Расходные коэффициенты для установки крекинга «КС» (на 1т сырья): топливо жидкое 6,7 кг, топливо газообразное 9,5 кг, электроэнергия 3,2-105 кДж, катализатор 1,9 кг, водяной пар (потребляемый) 270 кг, водяной пар (вырабатываемый) 615 кг.
1.6.4 Гидрокрекинг нефтепродуктов
Особую разновидность крекинг-процессов представляет гидрокрекинг. Он относится к так называемым гидрогенизационным процессам нефтепереработки и проводится в среде водорода при высоких температуре и давлении, в присутствии бифункциональных катализаторов, катализирующих одновременно реакции расщепления, изомеризации и гидрирования углеводородов.
Подобные сложные контактные системы содержат гидрирующий компонент — металл (кобальт, никель, молибден, платина, вольфрам) и деструктирующий и изомеризующий компонент — алюмосиликаты или цеолиты. Применяются также оксиды и сульфиды металлов на алюмосиликатах.
Важнейшая особенность гидрокрекинга заключается в том, что в нем, наряду с реакциями распада тяжелых углеводородов сырья, свойственными крекинг-процессу, протекают реакции гидрирования образовавшихся продуктов распада. Основными реакциями при гидрокрекинге являются:
1 Деструкция высокомолекулярных алканов и алкенов и дегидрирование продуктов деструкции:
CnH2n+2→CmH2m+2+CpH2p
CpH2p+H2→CpH2p+2 и окончательно,
CnH2n+2+H2→ CmH2m-2+ CpH2p+2.
2 Гидрирование алканов сырья, что в условиях гидрокрекинга термодинамически более вероятно, чем их полимеризация и циклизация:
CnH2n+2+H2→ CnH2n+2 .
3 Изомеризация алканов
н- CnH2n+2→изо- CnH2n+2 .
4 Распад, дециклизация (гидрогенолиз) и деалкилирование нафтенов, например:
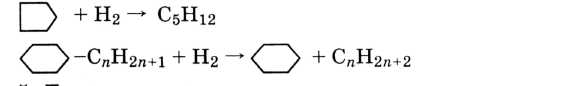 .
5 Деалкилирование и гидрирование ароматических углеводородов:
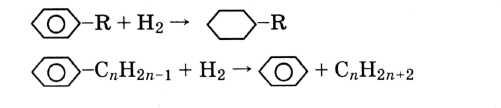
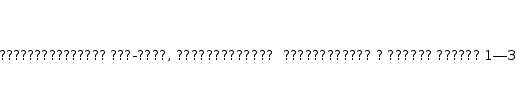
По убыванию реакционной способности в условиях гидрокрекинга углеводороды могут быть расположены в следующий ряд:
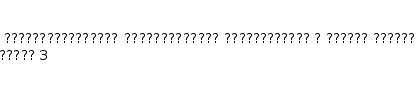
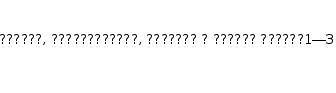
> >
Таким образом, при гидрокрекинге, в отличие от каталитического крекинга, легче всего вступают в превращения ароматические полициклические соединения и образуются с высоким выходом легкие насыщенные углеводороды, в том числе изостроения. При этом одновременно с реакциями углеводородной части сырья происходят гидрирование и удаление неуглеводородных соединений — гидроочистка нефтепродуктов.
В целом применение гидрокрекинга позволяет повысить глубину переработки нефти и получить бензин высокого качества, не содержащий сернистых соединений.
Сырьем для гидрокрекинга служат тяжелые нефтяные дистилляты (газойли прямой гонки и каталитического крекинга), мазут, гудрон. В зависимости от вида сырья гидрокрекинг проводится в одну или две ступени, которые различаются режимом работы. Основными параметрами процесса гидрокрекинга, от которых зависят выход и состав продуктов, являются температура, давление водорода, объемная скорость сырья, соотношение между объемами циркулирующего водородсодер-жащего газа и сырья (кратность циркуляции) и содержание водорода в этом газе. Например, для установки одноступенчатого гидрокрекинга Л-16-1 с алюмо-кобальт-молибденовым катализатором принят следующий режим: температура 400— 410 С, давление 5 МПа, объемная скорость 1,0 ч-1, кратность циркуляции водорода 600 м3/м3, содержание водорода в циркулирующем газе 75% об.
Процесс гидрокрекинга используется для производства автомобильных бензинов, реактивного и дизельного топлива, сырья для нефтехимического синтеза и, в частности, для получения бензина с высоким содержанием изоалканов для добавки к бензину риформинга с целью снижения в нем содержания ароматических углеводородов (рис. 1.10).
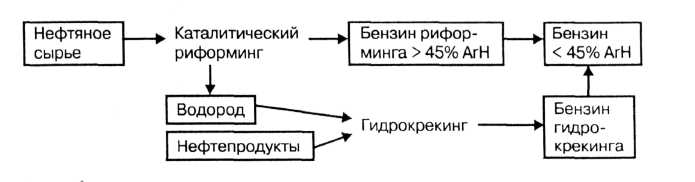
Рис. 1.10 - Схема корректировки состава бензина риформинга
1.7 Каталитический риформинг нефтепродуктов
Риформингом называется вторичный процесс переработки нефтепродуктов, проводимый с целью получения индивидуальных ароматических углеводородов, водорода или бензина с повышенным содержанием ароматических углеводородов. Процесс риформинга проводится в присутствии катализаторов (каталитический риформинг).
1.7.1 Физико-химические основы процесса
В условиях каталитического риформинга превращениям на катализаторе подвергаются углеводороды всех классов. Важнейшими реакциями при этом являются следующие.
1 Дегидроциклизация и изомеризация алканов:
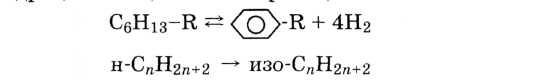
2 Дегидрирование шестичленных и изомеризация с расширением цикла и дегидрирование пятичленных нафтенов:


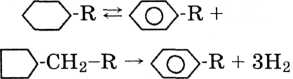
 3
Циклодегидрирование
алкенов

4 Деалкилирование и дегидроконденсация ароматических углеводородов:
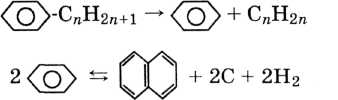
Реакции конденсации приводят к образованию кокса, отлагающегося на поверхности катализатора и дезактивирующего
его. Чтобы уменьшить отложение кокса, процесс риформинга проводят в атмосфере водорода. Однако повышение давления водорода смещает равновесие реакций дегидрирования и дегид-роциклизации влево. Поэтому оптимальное парциальное давление водорода в процессе риформинга определяется совместным влиянием обоих факторов. Очевидно, что интенсивность отложения кокса на катализаторе зависит от давления водорода: она незначительна при высоком давлении и весьма существенна при низком. Так как высокая закоксованность катализатора вызывает необходимость его регенерации, то в зависимости от давления процесс риформинга может проводиться в двух технологических вариантах:
без регенерации катализатора и
с регенерацией катализатора (ультраформинг).
Выбор катализатора риформинга определяется механизмом реакций, протекающих на нем. Реакции гидрирования и дегидрирования протекают по окислительно-восстановительному механизму и катализируются металлами, реакции изомеризации и гидрокрекинга протекают по ионному механизму и катализируются кислотами. Поэтому в каталитическом крекинге используются бифункциональные катализаторы состава {Me + + Al2Оз}, где: Me = молибден, платина, рений, Al2O3 — катализатор изомеризации, промотируемый фторидами или хлоридами металлов, являющийся одновременно носителем.
В соответствии с природой катализатора различают следующие разновидности процесса риформинга:
платформинг (катализатор — платина),
рениформинг (катализатор — рений),
риформинг на молибденовом катализаторе.
Вследствие низкой активности молибденовых катализаторов они в настоящее время в промышленности не используются. Высокой активностью и селективностью обладают полиметаллические катализаторы, содержащие платину, кадмий и рений, например, катализатор, КР-104, стабильно работающие без регенерации до одного года и обеспечивающие выход бензина с ОЧ до 90. Все катализаторы на основе платины чувствительны к каталитическим ядам, к числу которых относятся соединения серы, азота и некоторых металлов. Поэтому сырье перед подачей на операцию риформинга подвергается гидроочистке и сушке.
Превращения углеводородов при риформинге описываются уравнением реакции 1 порядка
U = кср(а-х), (1.3)
где кср — усредненная константа скорости.
Тепловой эффект процесса зависит от удельного веса в нем эндотермических реакций ароматизации (∆Н1) и, следовательно, от содержания в сырье нафтенов и экзотермических реакций гидрокрекинга (∆Н2). Соотношение это таково, что суммарный тепловой эффект риформинга ∆Н = ∆Н1 - ∆Н2 < 0. Рифор-минг на платиновом катализаторе (платформинг) характеризуется следующими параметрами процесса:
температура 470—520 С,
давление водородсодержащего газа 2—1 МПа,
объемная скорость сырья 1 — 2ч-1,
кратность циркуляции водородсодержащего газа 1300— 1100 м3/м3. Понижение температуры приводит к увеличению выхода бензина и уменьшению содержания в них ароматических углеводородов. Повышение давления снижает скорость образования газа и кокса, но уменьшает выход ароматических углеводородов. Снижение объемной скорости сырья влияет аналогично повышению температуры, однако при меньших скоростях возрастает объем аппаратуры и падает экономичность процесса.
1.7.2 Технология каталитического риформинга
В зависимости от цели процесса существует две разновидности каталитического риформинга:
ароматизация — получение ароматических индивидуаль- ных углеводородов и
облагораживание бензина — получение бензина с высоким содержанием ароматических углеводородов и высоким ОЧ.
Эти процессы различаются природой сырья, технологическим режимом и составом получаемых продуктов. В табл.1.4 приведены основные данные по этим процессам платформинга.
Таблица 1.4 - Характеристика процессов платформинга
| Характеристика | Вариант платформинга | |
| Облагораживание | Ароматизация | |
| Цель процесса | Повышение октаново- | Синтез индивидуальных |
| го числа бензина | углеводородов | |
| Сырье | Широкая фракция бен- | Узкие фракции бензина |
| зина прямой гонки | прямой гонки | |
| Температура, °С | 410—520 | 410—520 |
| Давление, МПа | 3—4 | 2 |
| Продукты процесса | Катализат 15%, | Бензол, толуол, |
| газ 15% | ксилолы | |
| Применение продуктов | Автобензин, газ для | Сырье для органическо- |
| гидрокрекинга | го синтеза | |
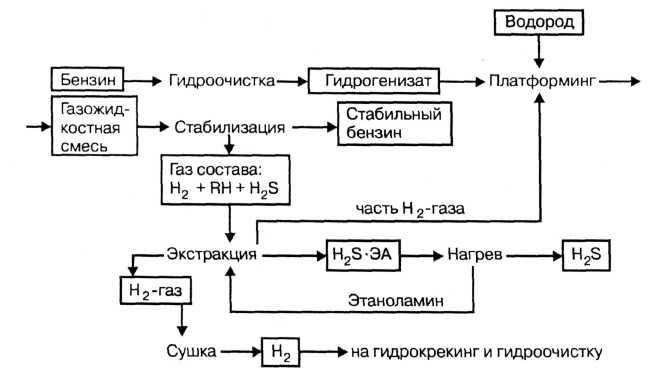
Рис.1.11 - Схема платформинга для облагораживания бензина
Установки каталитического риформинга состоят из трех блоков:
блока предварительной гидроочистки сырья;
блока платформинга очищенного сырья (гидрогената);
блока стабилизации бензина (катализата) в случае облагораживания бензина или блока выделения углеводородов в случае ароматизации.
Установки платформинга по режиму работы делятся на:
установки со стационарным слоем катализатора и
установки с движущимся слоем катализатора.
На рис. 1.11 представлена принципиальная схема платформинга для получения облагороженного бензина.
Технологическая схема установки со стационарным слоем катализатора АП-64 производительностью один миллион тонн в год бензина АИ-95 приведена на рис.1.12.
Исходное сырье, пройдя теплообменник 1, смешивается с циркулирующим газом гидроочистки и избыточным водород-содержащим газом риформинга и нагревается в первой секции печи 2. Образовавшаяся газосырьевая смесь поступает в реактор гидроочистки 3, где очищается от соединений серы, азота и кислорода. Очищенная парогазовая смесь охлаждается в теплообменнике 1 и холодильнике 4 и поступает в сепаратор гидроочистки высокого давления 5, где разделяется на циркуляционный газ и жидкий гидрогенизат (очищенный бензин). Газ, содержащий водород и сероводород, подается в абсорбер 6, где очищается от сероводорода раствором этаноламина, после чего в виде циркуляционного газа смешивается с сырьем, поступающим на гидроочистку. Гидрогенизат из сепаратора 5 поступает в отпарную колонну 7, где из него удаляют остатки сероводорода, водяные пары и газообразные углеводороды. Стабильный гидрогенизат выводится из нижней части колонны, проходит теплообменник 1, смешивается с водородсодержащим газом риформинга и, пройдя вторую секцию печи 2, поступает в батарею из трех реакторов платформинга 9. Из последнего реактора батареи газопродуктовая смесь проходит теплообменник 1 и холодильник 10 и охлажденная до ЗО°С поступает в сепаратор высокого давления 11 для отделения циркуляционного газа от жидкого катализата. Циркуляционный газ возвращается в систему платформинга и гидроочистки, а нестабильный катализат (бензин) поступает в сепаратор низкого давления 12. Из сепаратора катализат направляется в колонну стабилизации 13, где из него отделяются
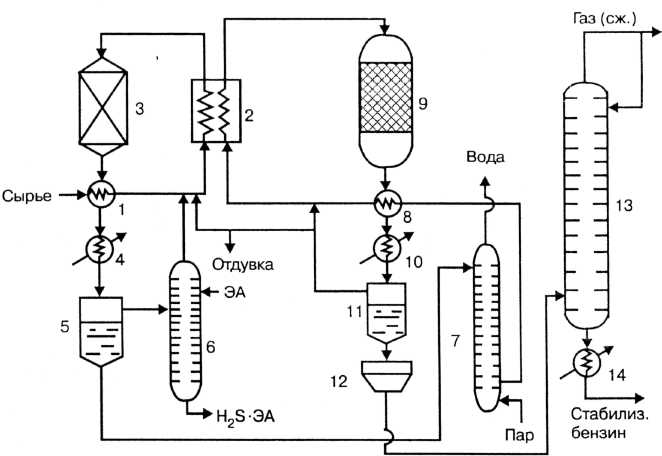
Рис.1.12 - Технологическая схема облагораживания бензина:
1, 1 — теплообменники, 2 — печь двухсекционная, 3— реактор гидроочистки, 4,10, 14— холодильники, 5 — сепаратор гидроочистки, 6 — этанола-минный абсорбер, 7 — отпарная колонна, 9 — реактор платформинга, 11 — сепаратор платформинга высокого давления, 12 — сепаратор платформинга низкого давления, 13 — колонна стабилизации
легколетучие продукты, направляемые на сжижение. Стабильный бензин отбирается из нижней части колонны и, пройдя холодильник 14, поступает на фракционирование.
Технологический процесс платформинга, проводимый с целью получения индивидуальных ароматических углеводородов (ароматизация), не отличается принципиально по аппаратуре и условиям от процесса облагораживания бензина, но имеет ряд особенностей:
Сырье (бензин прямой гонки) предварительно разгоняется на узкие фракции, каждая из которых ароматизируется отдельно. Отбирают фракции с интервалами температур кипения: головная до 60°С, бензольная 62—15°С, толуольная 15—115°С и ксилольная 115—150°С.
Полученные ароматические углеводороды выделяются из ароматизированных фракций экстракцией этиленгликолем или диэтиленгликолем, в которых не растворяются алканы и нафтены.
Смесь ксилолов разделяется сверхчеткой ректификацией на колонне с 320 тарелками, а