Разделение смеси бензол – циклогексан – этилбензол – н-пропилбензол экстрактивной ректификацией
Далее мы рассмотрели зависимость энергозатрат на разделение от температуры и расхода ЭА, определив на предыдущем этапе оптимальные уровни подачи входящих потоков экстрактивной колонны, а также температуру ввода разделяющего агента, закрепив их, мы исследовали влияние расхода ЭА на энергозатраты. Результаты представлены в табл. 6 и на рис. 9.
Таблица 6. З
Зависимость энергозатрат от расхода ЭА при температуре его подачи 90єС. Уровни подачи NЭА/NF = 4/11
|
Расход ЭА, моль/час |
Флегма колонны 1 |
Энергозатраты,ГДж/ч |
|
|
Колонны 1 |
Суммарные |
||
| 50 | 1,420 | 2,315 | 24,400 |
| 60 | 1,500 | 2,316 | 23,140 |
| 70 | 1,519 | 2,318 | 22,870 |
| 80 | 1,521 | 2,321 | 22,890 |
| 90 | 1,514 | 2,329 | 22,960 |
| 100 | 1,515 | 2,338 | 22,950 |
Из приведенных данных видно, что энергозатраты экстрактивной колонны не чувствительны к изменению расхода ЭА. В общем, уменьшение расхода разделяющего агента со 100 до 50 моль/час приводит к колебаниям значений суммарных энергозатрат на
разделение в пределах 6%. Однако для всей схемы в целом наблюдается экстремальная зависимость энергозатрат с минимумом при расходе ЭА, равным 70 моль/час.
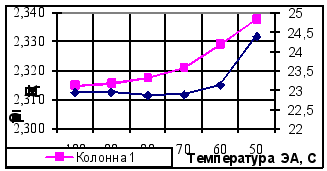
Рис.9. Зависимость энергозатрат от расхода ЭА при температуре его подачи 90 оС
Появление минимума на зависимости суммарных энергозатрат от расхода ЭА можно легко объяснить, если рассмотреть изменение численного соотношения величин QЭА, QW и Qконд в уравнении теплового баланса (8) С уменьшением расхода анилина увеличивается флегмовое число и, соответственно, энергозатраты на конденсацию. Наряду с этим уменьшается количество тепла, приносимое в колонну с потоком экстрактивного агента. Это приводит к росту Qкип. С другой стороны, за счет уменьшения кубового потока происходит снижение QW, а следовательно и Qкип.
Далее мы проделали подобную процедуру для каждого значения температуры ЭА и определили оптимальный расход экстрактивного агента, при котором наблюдаются минимальные нагрузки на кипятильники колонн. Результаты представлены в табл. 7.
Таблица 7. Зависимость энергозатрат от расхода ЭА при разных температурах подачи ЭА
|
Температура подачи ЭА, °С |
Опт. расход ЭА, моль/час |
Флегма колонны 1 |
Энергозатраты,ГДж/ч |
|
|
Колонны 1 |
Суммарные |
|||
| 100 | 60 | 1,724 | 2,338 | 22,967 |
| 90 | 70 | 1,519 | 2,318 | 22,870 |
| 80 | 70 | 1,328 | 2,341 | 22,967 |
| 70 | 70 | 1,113 | 2,334 | 21,914 |
| 60 | 70 | 0,991 | 2,344 | 22,738 |
В общем, флегмовое число уменьшается с уменьшением температуры. Минимальные энергозатраты наблюдаются при оптимальном расходе 70 моль/час и температуре подачи ЭА 700С. Далее мы определили величину минимального и оптимального расхода разделяющего агента от его температуры и положения тарелок питания. При этом для каждого набора параметров фиксировали энергозатраты на разделение. Результаты представлены в табл. 8.
Таблица 8.
Зависимость величины минимального и оптимального расхода ЭА от его температуры и положения тарелок питания
|
NЭА/NF |
Расход ЭА, моль/час |
Флегма Т1 при опт. расходе |
Энергозатраты при опт. расходе ЭА, ГДж/час |
Энергозатраты при мин. расходе ЭА, ГДж/час |
|||
|
Опт. |
Мин. |
Колонна 1 |
Суммарные |
Колонна 1 |
Суммарные |
||
|
ТЭА=600С |
|||||||
| 4/10 | 80 | 50 | 1.750 | 2.357 | 22.912 | 2.357 | 22.936 |
| 4/11 | 80 | 50 | 1,728 | 2,339 | 22,893 | 2,337 | 22,978 |
| 4/12 | 50 | 50 | 1,765 | 2,457 | 23,333 | 2,457 | 23,333 |
| 5/10 | 50 | 50 | 1,870 | 2,457 | 23,333 | 2,457 | 23,333 |
| 5/11 | 60 | 50 | 1,764 | 2,372 | 23,217 | 2,371 | 23,255 |
| 5/12 | 50 | 50 | 1,770 | 2,378 | 23,239 | 2,378 | 23,239 |
|
ТЭА=700С |
|||||||
| 4/10 | 60 | 50 | 1,544 | 2,358 | 22,880 | 2,356 | 22,962 |
| 4/11 | 70 | 50 | 1,521 | 2,340 | 22,869 | 2,338 | 22,940 |
| 4/12 | 70 | 50 | 1,563 | 2,374 | 22,906 | 2,370 | 22,996 |
| 5/10 | 100 | 50 | 1,555 | 2,425 | 23,051 | 2,455 | 23,330 |
| 5/11 | 70 | 50 | 1,550 | 2,372 | 23,196 | 2,371 | 23,250 |
| 5/12 | 60 | 50 | 1,558 | 2,378 | 23,210 | 2,378 | 23,238 |
|
ТЭА=800С |
|||||||
| 4/10 | 60 | 50 | 1,349 | 2,360 | 22,885 | 2,359 | 22,920 |
| 4/11 | 60 | 50 | 1,327 | 2,342 | 22,860 | 2,342 | 22,867 |
| 4/12 | 50 | 50 | 1,370 | 2,377 | 22,889 | 2,377 | 22,889 |
| 5/10 | 70 | 50 | 1,451 | 2,455 | 23,306 | 2,453 | 23,376 |
| 5/11 | 90 | 50 | 1,348 | 2,373 | 23,194 | 2,373 | 23,221 |
| 5/12 | 90 | 50 | 1,357 | 2,380 | 23,207 | 2,378 | 23,284 |
|
ТЭА=900С |
|||||||
| 4/10 | 60 | 50 | 1,171 | 2,360 | 22,822 | 2,358 | 22,883 |
| 4/11 | 60 | 50 | 1,146 | 2,340 | 22,870 | 2,341 | 22,841 |
| 4/12 | 50 | 50 | 1,191 | 2,375 | 22,850 | 2,376 | 22,850 |
| 5/10 | 90 | 50 | 1,263 | 2,452 | 23,261 | 2,449 | 23,335 |
| 5/11 | 90 | 50 | 1,160 | 2,370 | 23,180 | 2,370 | 23,210 |
| 5/12 | 90 | 50 | 1,170 | 2,378 | 23,188 | 2,378 | 23,204 |
|
ТЭА=1000С |
|||||||
| 4/10 | 50 | 50 | 1,003 | 2,359 | 22,843 | 2,359 | 22,843 |
| 4/11 | 70 | 50 | 0,991 | 2,344 | 22,738 | 2,342 | 22,827 |
| 4/12 | 50 | 50 | 1,023 | 2,376 | 22,860 | 2,376 | 22,860 |
| 5/10 | 50 | 50 | 1,095 | 2,452 | 23,226 | 2,452 | 23,226 |
| 5/11 | 60 | 50 | 0,992 | 2,371 | 23,155 | 2,371 | 23,177 |
| 5/12 | 50 | 50 | 0,999 | 2,379 | 23,183 | 2,379 | 23,183 |
Как видно из таблицы 8, минимальные энергозатраты в кипятильниках колонн обеспечиваются при следующих значениях рабочих параметров: температуре подачи ЭА 1000С, расходе ЭА 70 моль/час, уровнях подачи экстрактивного агента и исходной смеси на 4 и 11 тарелки соответственно.
Заметим, что независимо от температуры подачи ЭА оптимальные уровни подачи экстрактивного агента и исходной смеси находятся на 4 и 11 (10-ой для Т=900С) тарелках соответственно.
Далее рассмотрим изменение энергозатрат в колонне регенерации от положения тарелки питания при различных температурах подачи экстрактивного агента. Результаты представим в табл. 9.
Таблица 9. Зависимость энергозатрат в колонне регенерации от положения тарелки питания
|
Температура, оС |
Оптимальная тарелка питания |
Энергозатраты, ГДж/час |
| 100 | 11 | 22,550 |
| 90 | 11 | 22,208 |
| 80 | 11 | 22,871 |
| 70 | 11 | 22,942 |
| 60 | 11 | 23,020 |
Как видно из табл. 9, с изменением температуры экстрактивного агента положение оптимальной тарелки питания в колонне регенерации не меняется.
Таким образом, мы провели параметрическую оптимизацию схемы экстрактивной ректификации. В итоге нами был получен набор оптимальных параметров работы технологической схемы, при котором энергопотребление минимально:
температура подачи ЭА 100 оС;
оптимальный расход ЭА 70 моль/ч (F:ЭА = 1:0,7);
NЭА/NF = 4/11;
тарелка питания колонны регенерации - 11;
Определение оптимальных рабочих параметров экстрактивной ректификации по схеме с использованием разделяющего агента во второй колонне
Рассмотрим технологическую схему разделения четырехкомпонентной азеотропной смеси с использованием тяжелолетучего экстрактивного агента, представленную на рис. 10.
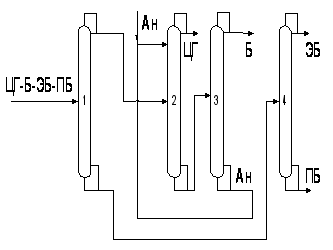
Рис. 10. Принципиальная схема разделения четырехкомпонентной азеотропной смеси
Исходная смесь, содержащая циклогексан, бензол, этилбензол, н-пропилбензол, поступает на разделение в колонну 1, где происходит отделение зеотропной и азеотропной составляющих друг от друга. Верхним продуктом колонны 1 является фракция азеотропообразующих компонентов – циклогексан-бензол, а кубовым продуктом – смесь этилбензола и н-пропилбензола, которая далее разделяется в простой двухсекционной колонне 4. Разделение смеси циклогексан – бензол происходит с применением традиционного комплекса экстрактивной ректификации с тяжелолетучим разделяющим агентом (анилин). Азеотропную смесь подают в середину колонны 2, а экстрактивный агент – в верхнюю её часть. Таким образом, происходит выделение циклогексана в качестве дистиллата колонны 2. Оставшуюся смесь бензола и анилина разделяют в колонне регенерации 3, бензол отбирают с верха колонны, а экстрактивный агент – с низа и направляют на рецикл в колонну 2.
Рассматриваемая технологическая схема относится ко второй группе схем экстрактивной ректификации, в которой первоначально происходит фракционирование смеси, а разделяющий агент применяется во второй колонне.
Снижение энергозатрат на разделение рассмотренной технологической схемы можно добиться нахождением оптимальных параметров работы её экстрактивного комплекса (при фиксированных количестве, составе и температуре исходной смеси и заданном качестве продуктовых потоков необходимо определить оптимальные температуру, расход ЭА, а также уровни ввода исходной смеси и разделяющего агента).
Все расчеты проводили на 100 кг/ч четырехкомпонентной смеси эквимолярного состава. Качество продуктовых фракций задавали равным 99% мольн. целевого компонента, экстрактивного агента – 99,9%. Разделяемую смесь подавали в колонну при температуре кипения.
На первом этапе мы исследовали влияние на энергозатраты температуры подачи в колонну ЭР при фиксированном соотношении исходная смесь : ЭА = 1 : 2.
Мы рассчитали энергозатраты при температурах подачи ЭА в колонну 60, 70, 80, 90 и 100 °С. При этом для каждой температуры определили положение тарелок питания, при котором энергопотребление в кубе минимально. Результаты расчета приведены в табл.10 и рис. 11.
Таблица 10.
Изменение энергозатрат в зависимости от температуры подачи экстрактивного агента. F: ЭА = 1:2
|
Температура подачи ЭА, 0С |
NЭА/NF |
Флегмовое число колонны 2 |
Энергозатраты, ГДж/час |
|
|
колонны 2 |
суммарные |
|||
| 100 | 4/11 | 1.01 | 2.13 | 11.17 |
| 90 | 4/11 | 0.58 | 2.17 | 11.21 |
| 80 | 5/11 | 0.33 | 2.33 | 11.36 |
| 70 | 4/12 | 0.25 | 2.59 | 11.63 |
| 60 | 4/11 | 0.18 | 2.83 | 11.86 |
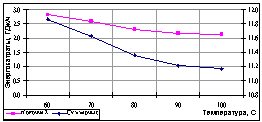
Рис. 11.Изменение энергозатрат в зависимости от температуры подачи ЭА
Видно, что оптимальное положение тарелок подачи исходной смеси и ЭА практически не изменяется с изменением температуры последнего. Флегмовое число с увеличением ТЭА растет. Это связано с тем, что при более высокой температуре возрастает концентрация ЭА в укрепляющей секции колонны и для получения циклогексана заданного качества требуется возвращать в колонну больший поток флегмы. В данном случае суммарные энергозатраты и энергозатраты в кубе колонны 2 растут с уменьшением температуры, что видно из рисунка 11.
Далее мы рассмотрели зависимость энергозатрат на разделение в зависимости от температуры подачи ЭА и расхода ЭА. В табл. 11 и рис 12 представлена зависимость энергозатрат для фиксированной температуры и уровней подачи ЭА и питания.
Таблица 11.
Зависимость энергозатрат от расхода ЭА при температуре его подачи 100єС. Уровни подачи NЭА/NF = 4/11
|
Расход ЭА, моль/час |
Флегма колонны 2 |
Энергозатраты, ГДж/ч |
|
|
Колонны 2 |
Суммарные |
||
| 50 | 1,49 | 1,92 | 10,41 |
| 60 | 1,48 | 1,87 | 10,37 |
| 70 | 1,31 | 1,80 | 10,32 |
| 80 | 1,23 | 1,75 | 10,32 |
| 90 | 1,18 | 1,75 | 10,35 |
| 100 | 1,15 | 1,76 | 10,40 |
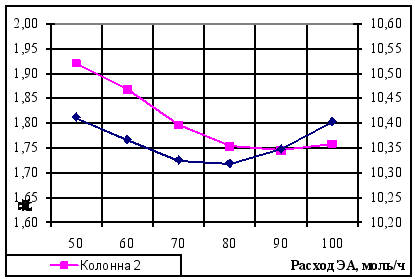
Рис.12. Зависимость энергозатрат на разделение в зависимости от температуры подачи ЭА
Видно, что существует оптимальное количество подаваемого разделяющего агента. Для температуры 100 С оно составляет 80 моль/час. Появление минимума на зависимости энергозатрат подробно обсуждалось в предыдущем случае. Далее рассмотрим изменение энергопотребления от расхода ЭА при различных температурах. Результаты представим в табл. 12.
Таблица 12.
Зависимость энергозатрат на разделение от ТЭА и расхода ЭА, NЭА/NF=4/11
|
Температура подачи ЭА, оС |
Опт расход ЭА, моль/час |
Флегмовое число колонны 2 |
Энергозатраты, ГДж/час |
|
|
колонны 2 |
суммарные |
|||
| 100 | 80 | 1.23 | 1.75 | 10.32 |
| 90 | 80 | 1.04 | 1.75 | 10.32 |
| 80 | 80 | 0.86 | 1.75 | 10.32 |
| 70 | 70 | 0.84 | 1.73 | 10.27 |
| 60 | 60 | 0.66 | 1.67 | 10.17 |
Видно, что при различных ТЭА значение оптимального расхода РА практически не изменяется. При уменьшении температуры от 100 до 60 0С флегмовое число уменьшается, достигая минимального значения при 100 0С. Оптимальный расход ЭА равен 60 моль/час.
Рассмотрим зависимость расхода ЭА и энергозатрат от уровней подачи ЭА и смеси.
Таблица 13. Зависимость величины минимального и оптимального расхода ЭА от его температуры и положения тарелок питания
|
NЭА/NF |
Расход ЭА, моль/час |
Энергозатраты в кубе, ГДж/ч |
||
|
Оптимальный |
Минимальный |
при опт. расходе |
при мин. расходе |
|
|
Т= 100 0С |
||||
| 4/10 | 60 | 50 | 10.163 | 10.169 |
| 4/11 | 80 | 50 | 10.318 | 10.411 |
| 4/12 | 90 | 50 | 10.677 | 11.299 |
| 5/10 | 60 | 50 | 10.158 | 10.159 |
| 5/11 | 80 | 50 | 10.315 | 10.378 |
| 5/12 | 100 | 50 | 10.666 | 11.193 |
|
Т=900С |
||||
| 4/10 | 60 | 50 | 10.164 | 10.170 |
| 4/11 | 80 | 50 | 10.319 | 10.412 |
| 4/12 | 100 | 50 | 10.669 | 11.299 |
| 5/10 | 50 | 50 | 10.159 | 10.159 |
| 5/11 | 80 | 60 | 10.315 | 10.378 |
| 5/12 | 100 | 60 | 10.667 | 11.192 |
|
Т= 800С |
||||
| 4/10 | 60 | 50 | 10.164 | 10.173 |
| 4/11 | 80 | 50 | 10.319 | 10.422 |
| 4/12 | 100 | 50 | 10.670 | 11.300 |
| 5/10 | 60 | 50 | 10.160 | 10.161 |
| 5/11 | 80 | 50 | 10.319 | 10.422 |
| 5/12 | 100 | 50 | 10.667 | 11.193 |
|
Т=700С |
||||
| 4/10 | 60 | 50 | 10.164 | 10.174 |
| 4/11 | 80 | 50 | 10.319 | 10.423 |
| 4/12 | 100 | 50 | 10.670 | 11.343 |
| 5/10 | 60 | 50 | 10.162 | 10.161 |
| 5/11 | 80 | 50 | 10.317 | 10.389 |
| 5/12 | 100 | 60 | 10.667 | 11.193 |
|
Т=600С |
||||
| 4/10 | 60 | 50 | 10.165 | 10.177 |
| 4/11 | 80 | 50 | 10.321 | 10.423 |
| 4/12 | 100 | 50 | 11.300 | 13.487 |
| 5/10 | 60 | 50 | 10.162 | 10.164 |
| 5/11 | 80 | 50 | 10.317 | 10.389 |
| 5/12 | 100 | 50 | 10.668 | 11.193 |
При снижении температуры расположение тарелок подачи не изменяется (5/10), оптимальный расход равен 60 моль/час. Минимальные суммарные энергозатраты достигаются при температуре 100 0С.
Рассмотрим изменение энергозатрат на разделение от положения тарелки питания в колонне регенерации при различных температурах подачи экстрактивного агента. Результаты представим в табл. 14.
Таблица 14.
Зависимость энергозатрат в колонне регенерации от положения тарелки питания
|
Температура, оС |
№ тарелки питания |
Энергозатраты, ГДж/ч |
| 100 | 4 | 10.752 |
| 90 | 4 | 10.763 |
| 80 | 4 | 10.744 |
| 70 | 4 | 10.759 |
| 60 | 4 | 10.745 |
При различных температурах уровень подачи остается неизменным. Оптимальная тарелка питания в колонне регенерации 4.
Таким образом, данная технологическая схема имеет минимальное энергопотребление при следующих рабочих параметрах:
температура подачи ЭА 100 оС;
оптимальный расход ЭА 60 моль/ч (F:ЭА =1:0,6);
NЭА/NF = 5/10;
тарелка питания колонны регенерации - 4.
Сравнение результатов
Нами был проведен сравнительный анализ традиционных схем разделения четырехкомпонентной азеотропосодержащей смеси методом экстрактивной ректификации. Эти схемы различаются по структуре: в одной из них экстрактивный агент подается в первую колонну, что позволяет выделить компонент азеотропной пары на первом этапе, в другой – первоначально происходит фракционирование смеси на зеотропную и азеотропную составляющую, а затем их разделение.
Каждая из предложенных технологических схем была подвергнута параметрической оптимизации с целью снижения энергозатрат на разделение. Результаты оптимизации представлены в табл. 15.
Таблица 15.
Сравнение технологических параметров схем экстрактивной ректификации
|
Параметры |
Схема с применением ЭА в первой колонне |
Схема с предварительным фракционированием |
| Температура подачи ЭА, оС | 100 | 100 |
| Оптимальный расход ЭА, моль/ч | 70 | 60 |
| NЭА/NF | 4/11 | 5/10 |
| Тарелка питания колонны регенерации | 11 | 4 |
| Суммарные энергозатраты, ГДж/ч | 24,55 | 10,75 |
Из приведенных данных видно, что оптимальные параметры работы экстрактивной колонны для двух схем весьма близки. Поэтому можно утверждать, что значительная экономия энергозатрат в случае схемы с предварительным фракционированием исходной смеси достигается за счет структурных особенностей. Выделение зеотропной составляющей на первом этапе значительно облегчает дальнейшее разделение смеси. Суммарные энергозатраты различаются более чем на 50% (54,25%).
Рассмотрим структуру энергозатрат более подробно (рис 13).
В случае схемы с применением ЭА в первой колонне наибольшее энергопотребление приходится на кипятильник колонны регенерации. Это связано с высоким требованием к чистоте разделяющего агента (99,9%). Для схемы с предварительным фракционированием максимальные энергозатраты наблюдаются в колонне разделения ЭБ и ПБ.
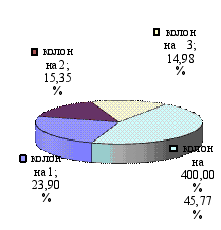
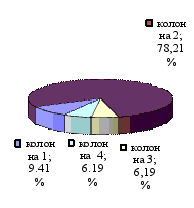
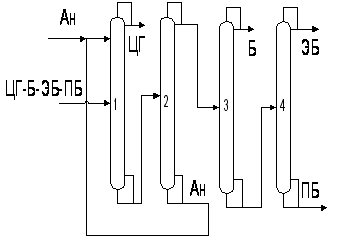
б
Рис.13. Структура энергозатрат (а) - схема с предварительным фракционированием; (б) - схема с применением ЭА в первой колонне
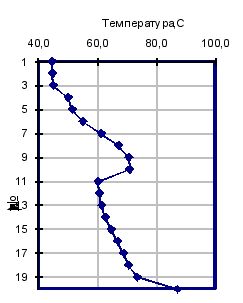
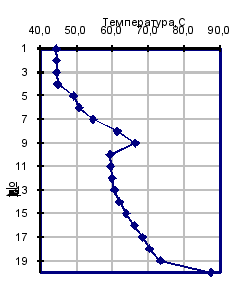
Далее на рис14. представлены профили температуры и скоростей жидкости и пара по высоте колонны при оптимальных технологических параметрах.
На представленных зависимостях отчетливо видны скачки изменения температуры и расходов пара и жидкости, соответствующие разноуровневой подаче ЭА и питания в экстрактивной колонне.
|
Схема разделения с применением ЭА в первой колонне |
Схема с применением ЭА во второй колонне |
|
|
|
|
в |
г |
 а
 б
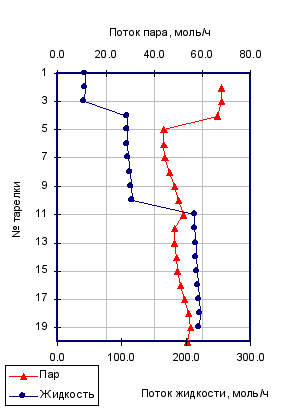
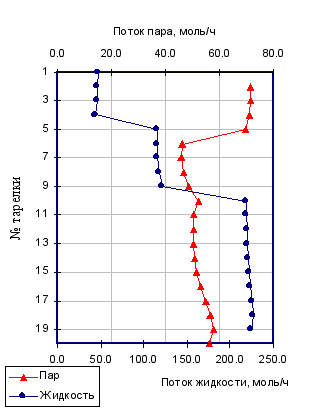
Рис.14. Температурные профили (а, б) и скорости потоков пара и жидкости (в, г) для различных схем ЭР
Выводы
В ходе работы были рассмотрены традиционные схемы экстрактивной ректификации: схема с использованием ЭА в первой колонне и схема с предварительным фракционированием исходной смеси. Для каждой структуры найден оптимальный набор параметров.
Для схемы с использованием ЭА в первой колонне:
-температура подачи ЭА 100 оС;
-оптимальный расход ЭА 70 моль/ч;
-уровни подачи ЭА и питания в экстрактивную колонну – 4/11 тарелки;
-тарелка питания в колонне регенерации – 11 тарелка.
Для схемы с предварительным фракционированием:
-температура подачи ЭА 100 оС;
-оптимальный расход ЭА 60 моль/ч;
- уровни подачи ЭА и питания в экстрактивную колонну – 5/10 тарелки;
-тарелка питания в колонне регенерации – 4 тарелка.
При фиксированном суммарном числе ступеней разделения оптимальной является схема с предварительным фракционированием исходной смеси.
Список литературы
Серафимов Л.А. Технология разделения азеотропных смесей (дополнительная глава) в кн. Свентославский В. Азеотропия и полиазеотропия. - М.: “Химия”, 1968, 186 с.
Жаров В.Т., Серафимов Л.А. Физико-химические основы дистилляции и ректификации. - М.: - “Химия”, 1975, 240 с.
Серафимов Л.А., Фролкова А.К. Фундаментальный принцип перераспределения полей концентраций между областями ректификации как основа создания технологических комплексов // Теор. осн. хим. технологии. - т.31, №2, 1997, с.184-193.
Гришунин А.В., Балашов М.И., Серафимов Л.А. Синтез комплексов ректификационных колонн для разделения трехкомпонентных азеотропных смесей с использованием принципов переходимости разделяющих многообразий // Разделение жидких неидеальных смесей, труды Алтайского политехнического института, Барнаул, 1974, с.45-49.
Петлюк Ф.Б., Серафимов Л.А. Многокомпонентная ректификация, теория и расчет.-М.:, Химия, 1983, 304 с.
Тимошенко А.В., Серафимов Л.А., Синтез технологических схем ректификации многокомпонентных смесей с одним бинарным азеотропом // Теор. осн. хим. технологии.-1999, т.33, №1, с.47-53.
Тимошенко А.В. Серафимов Л.А. Синтез и дискриминация технологических схем ректификационного разделения с использованием критерия энергозатрат. - В сб. “Наукоемкие химические технологии” III международная конференция, Тверь, 1995, с. 65
Тимошенко А.В., Серафимов Л.А., Тимофеев В.С., Глушаченкова Е.А. Синтез и анализ технологических схем для разделения трехкомпонентных азеотропных смесей. - в сб. “Наукоемкие химические технологии”, IV международная конференция, Волгоград, 1996, с.84
Гельперин И.Н, Новикова К.Е./ Журнал прикладной химии – 1961. Т 34. -№ 9. - С 11-16.
Айнштейн В.Г., Захаров М.К., Носов Г.А., Захаренко В.В., Зиновкина Т.В., Таран А.Л., Костаян А.Е. «Общий курс процессов и аппаратов химической технологии» т.2 Москва «Логос» «Высшая школа» 209023 г. 1758с.
Тимофеев В.С., Серафимов Л.А «Принципы технологии основного органического и нефтехимического синтеза», Москва «Высшая школа» 2003 г, 536 с
Коган В.Б. «Азеотропная и экстрактивная ректификация» Издательство «Химия» Ленинградское отделение 1971 г, 432 с
Фролкова А.К. Теоретические основы разделения многокомпонентных многофазных систем с использованием функциональных комплексов – Дисс. на соискание ученой степени д.т.н., Москва, МИТХТ, 2000.
Hendriksen, Dan E.; (Phillipsburg, NJ) ; Cheng, Minquan; (Evansville, IN) ; Kuechler, Keith H.; (Friendswood, TX) ; Lumgair, David R.; (Craddockville, VA) ; Nicoletti, Michael P.; (Houston, TX) ; Shutt, Richard; (Tervuren, BE), ExxonMobil Chemical Company ,US, Serial No.: 943695, August 31, 2001
Holmes, M. H. and van Winkle, M., 1970, Wilson Equation Used to Predict Vapor Compositions, Ind. Eng. Chem., 62(1), 2231.
Orye, R. V. and Prausnitz, J. M., 1965, Multicomponent Equilibria with the Wilson Equation, Ind. Eng.Chem., 57(5), 1826.
Wilson, G. M., 1964, VaporLiquid Equilibrium XI. A New Expression for the Excess Free Energy of Mixing, J. Amer. Chem. Soc., 86, 127.
Renon, H. and Prausnitz, J. M., 1968, Local Composition in Thermodynamic Excess Functions for Liquid Mixtures, AIChE J., 14, 135144.
Harris, R. E., 1972, Chem. Eng. Prog., 68(10), 57.
Abrams, D. S. and Prausnitz, J. M., 1975, Statistical Thermodynamics of Mixtures: A New Expression for the Excess Gibbs Free Energy of Partly or Completely Miscible Systems, AIChE J., 21, 116-128.
Anderson, T. F. and Prausnitz, J. M., 1978, Application of the UNIQUAC Equation to Calculation of Multicomponent Phase Equilibria. 2. LiquidLiquid Equilibria, Ind. Eng. Chem. Proc. Des. Dev., 17, 561-567.
Maurer, G. and Prausnitz, J. M., 1978, On the Derivation and Extension of the UNIQUAC Equation, Fluid Phase Equilibria, 2, 91-99.
Abbott, M. M., 1973, Cubic Equations of State, AIChE J., 19(3), 596-601.
Peng, D. Y., and Robinson, D. B., 1976, A New Two-constant Equation of State for Fluids and Fluid Mixtures, Ind. Eng. Chem. Fundam., 15, 58-64.
Skjold-Jшrgensen, S., Kolbe, B., Groehling, J., and Rasmussen, P., 1979, VaporLiquid Equilibria by UNIFAC Group Contribution. Revision and Extension, Ind. Eng. Chem. Proc. Des. Dev., 18(4), 714-722.
Gmehling, J., Rasmussen, P., and Fredenslund, Aa., 1983, Vapor-Liquid Equilibria by UNIFAC Group Contribution. Revision and Extension, Ind. Eng. Chem. Proc. Des. Dev., 22(10), 676-678.
Hansen, H.K., Rasmussen, P., Fredenslund, Aa., Schiller, M., and Gmehling, J., 1991, VaporLiquid Equilibria by UNIFAC Group Contribution. 5. Revision and Extension, Ind. Eng. Chem. Res., 30(10), 2352-2355.
Огородников С.К., Лестова Т.М., Коган В.Б. «Справ. Азеотропные смеси» Изд. «Химия» 1971г. 848с