Коррозия металлов
Обработку поверхности металлов применяют для предохранения машин, оборудования, аппаратов и предметов домашнего обихода при временной защите в условиях транспортировки, хранения и консервации (смазка, пассивирующие пленки) и для более длительной защиты при их эксплуатации (лаки, краски, эмали, металлические покрытия). Общим недостатком этих металлов является то, что при удалении (например, вследствие износа или повреждения) поверхностного слоя скорость коррозии на поврежденном месте резко возрастает, а повторное нанесение защитного покрытия не всегда бывает возможно.
В
этом отношении
легирование
является значительно
более эффективным
(хотя и более
дорогим) методом
повышения
коррозионной
стойкости
металлов. Примером
повышения
коррозийной
стойкости
металла легированием
являются сплавы
меди с золотом.
Для надежной
защиты меди
необходимо
добавлять к
ней значительное
количество
золота (не менее
52,2 ат.%). Атомы золота
механически
защищают атомы
меди от их
взаимодействия
с окружающей
средой. Несравненно
меньше количество
легирующих
компонентов
требуется для
повышения
устойчивости
металла, если
эти компоненты
способны образовывать
с кислородом
защитные
пассивирующие
пленки. Так,
введение хрома
в количестве
нескольких
процентов резко
увеличивает
коррозионную
стойкость
сталей. Теоретический
и практический
интерес представляет
повышение
коррозионной
стойкости
легированием
катодными
добавками
(Томашов). Для
выяснения
принципов, на
которых основан
этот метод,
можно, следуя
Колотыркину,
рассмотреть
потенциостатические
кривые. В отсутствие
внешнего
поляризующего
тока металл
находится при
стационарном
потенциале
 (рис.
9), лежащим в области
его активного
растворения
(до легирования).
Скорость коррозии
определяется
при этом пересечением
кривых
 и соответствует
току
 .
При введении
в исходный
металл небольшого
количества
палладия (или
другого металла
с низким перенапряжением
водорода)
поляризационная
кривая выделения
водорода будет
отвечать прямой
 ,
которая пересечет
анодную кривую
уже в области
пассивного
состояния. В
результате
этого стационарный
потенциал
сместится в
положительную
сторону до
некоторого
значения
 ,
а скорость
коррозии снизится
до величины
 ,
отвечающей
скорости растворения
металла в пассивном
состоянии.
Таким образом,
снижение скорости
коррозии достигается
за счет уменьшения
торможений
катодного
процесса. Такой
механизм защиты
возможен лишь
в том случае,
если обратимый
потенциал
водородного
электрода в
данных условиях
положительнее,
чем Фладе –
потенциал, и
если точка
пересечения
катодной и
анодной поляризационных
кривых лежит
в области пассивного
состояния
металла (рис.9).
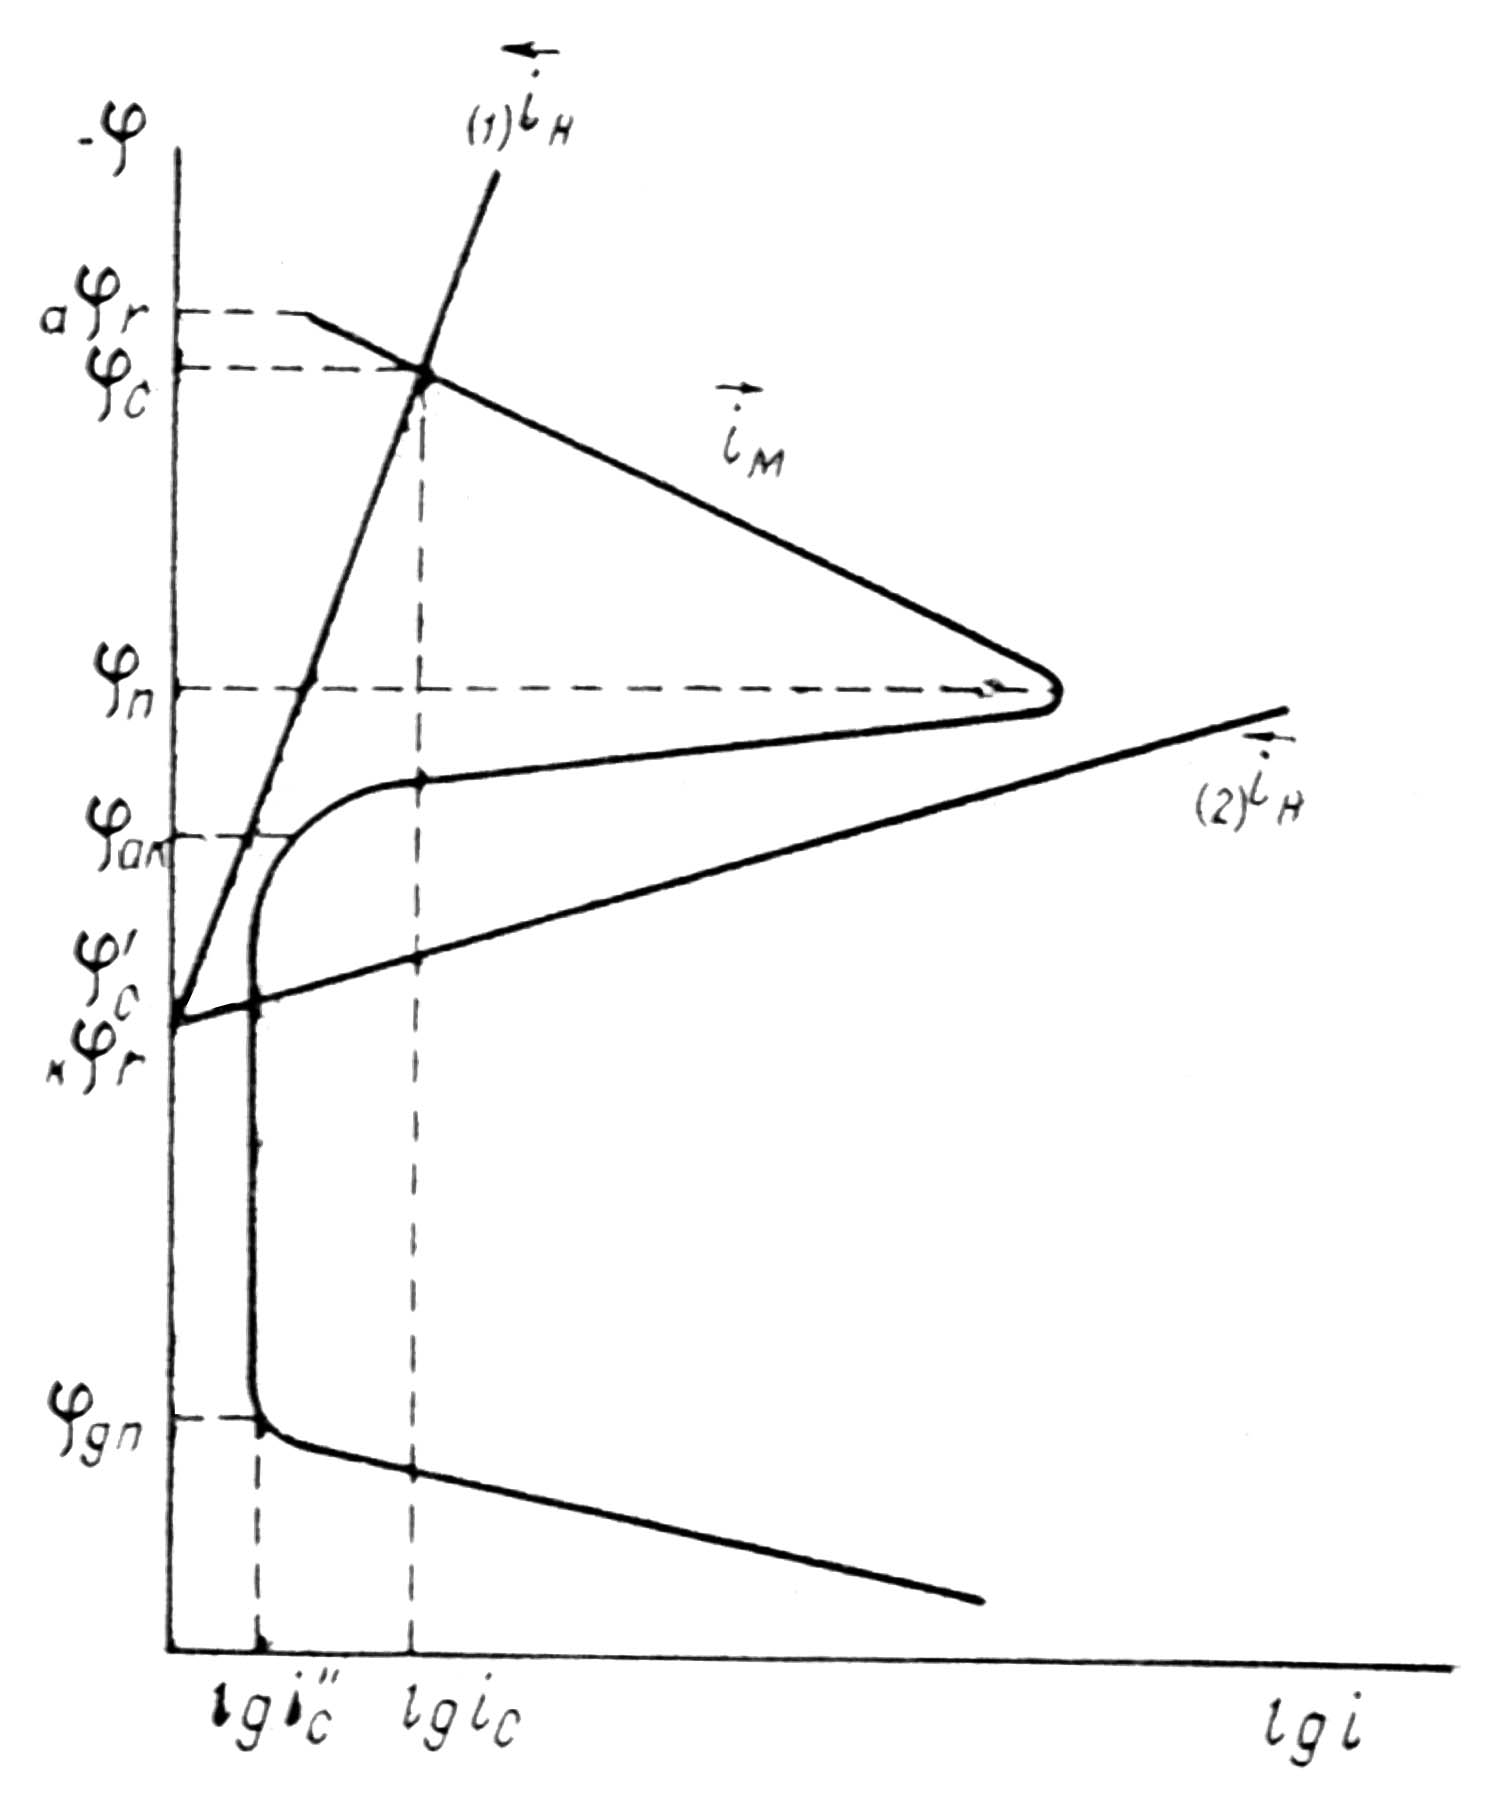
Рис. 5. Поляризационная диаграмма, показывающая возможность защиты пассивирующегося металла от коррозии при увеличении скорости катодного процесса.
6 Ингибиторы.
Скорость коррозии можно снизить также изменением свойств коррозионной среды. Это достигается или соответствующей обработкой среды, в результате которой уменьшается ее агрессивность, или введением в коррозионную среду небольших добавок специальных веществ, так называемых замедлителей или ингибиторов коррозии.
Обработка среды включает в себя все способы, уменьшающие концентрацию ее компонентов, особенно опасных в коррозионном отношении. Так, например, в нейтральных солевых средах и пресной воде одним из самых агрессивных компонентов является кислород. Его удаляют деаэрацией (кипячение, дистилляция, барботаж инертного газа) или смазывают при помощи соответствующих реагентов (сульфиты, гидразин и т.п.). Уменьшение концентрации кислорода должно почти линейно снижать предельный ток его восстановления, а следовательно, и скорость коррозии металла. Агрессивность среды уменьшается также при ее подщелачивании, снижение общего содержания солей и замене более агрессивных ионов менее агрессивными. При противокоррозионной подготовке воды для уменьшения накипеобразования широко применяется ее очистка ионнообменными смолами.
Ингибиторы коррозии разделяют, в зависимости от условий их применения, на жидкофазные и парофазные или летучие. Жидкофазные ингибиторы делят в свою очередь на ингибиторы коррозии в нейтральных, щелочных и кислых средах. В качестве ингибиторов для нейтральных растворов чаще всего применяются неорганические вещества анионного типа. Их тормозящее действие связано, по-видимому, или с окислением поверхности металла (нитриты, хроматы), или с образованием пленки труднорастворимого соединения между металлом, данным анионом и, возможно, кислородом (фосфаты, гидрофосфаты). Исключение представляют в этом отношении соли бензойной кислоты, ингибирующий эффект которых связан, главным образом, с адсорбционными явлениями. Все ингибиторы для нейтральных сред тормозят преимущественно анодную реакцию, смещая стационарный потенциал в положительную сторону. До настоящего времени еще не удалось найти эффективных ингибиторов коррозии металлов в щелочных растворах. Некоторым тормозящим действием обладают лишь высокомолекулярные соединения.
В качестве ингибиторов кислотной коррозии применяются почти исключительно органические вещества, содержащие азот, серу или кислород в виде амино-, имино-, тиогрупп, а также в виде карбоксильных, карбонильных и некоторых других групп. Согласно наиболее распространенному мнению, действие ингибиторов кислотной коррозии связано с их адсорбцией на границе раздела металл – кислота. В результате адсорбции ингибиторов наблюдается торможение катодного и анодного процессов, снижающие скорость коррозии.
В
связи с преобладающим
адсорбционным
эффектом органических
ингибиторов
кислотной
коррозии особое
значение для
понимания
механизма их
действия и для
рационального
подхода к созданию
новых ингибиторов
приобретает
величина заряда
поверхности
корродирующего
металла, т.е.
величина его
 -
потенциала.
Применение
приведенной
шкалы потенциалов
позволяет
использовать
данные электрокапиллярных
измерений на
ртути в растворах,
содержащих
органические
соединения,
для оченки их
эффективности
в качестве
ингибиторов
при кислотной
коррозии железа
и других металлов.
Значение
-
потенциала
корродирующего
металла позволяет
не только
предсказать,
какие вещества
могут быть
ингибиторами,
но и рассчитать
коэффициенты
торможения.
Экспериментальные
значения
коэффициентов
торможения
кислотной
коррозии железа
в присутствии
различных
количеств
диэтиламина,
сопоставление
с расчетной
прямой приведены
на рис. 10. Расчетная
прямая вычерчена
по уравнению
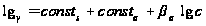 ,
где
 -
величина, постоянная
для любого
члена гомологических
рядов аминов
и пиридинов,
а
 найдены из
электрокапиллярных
измерений по
ртути.
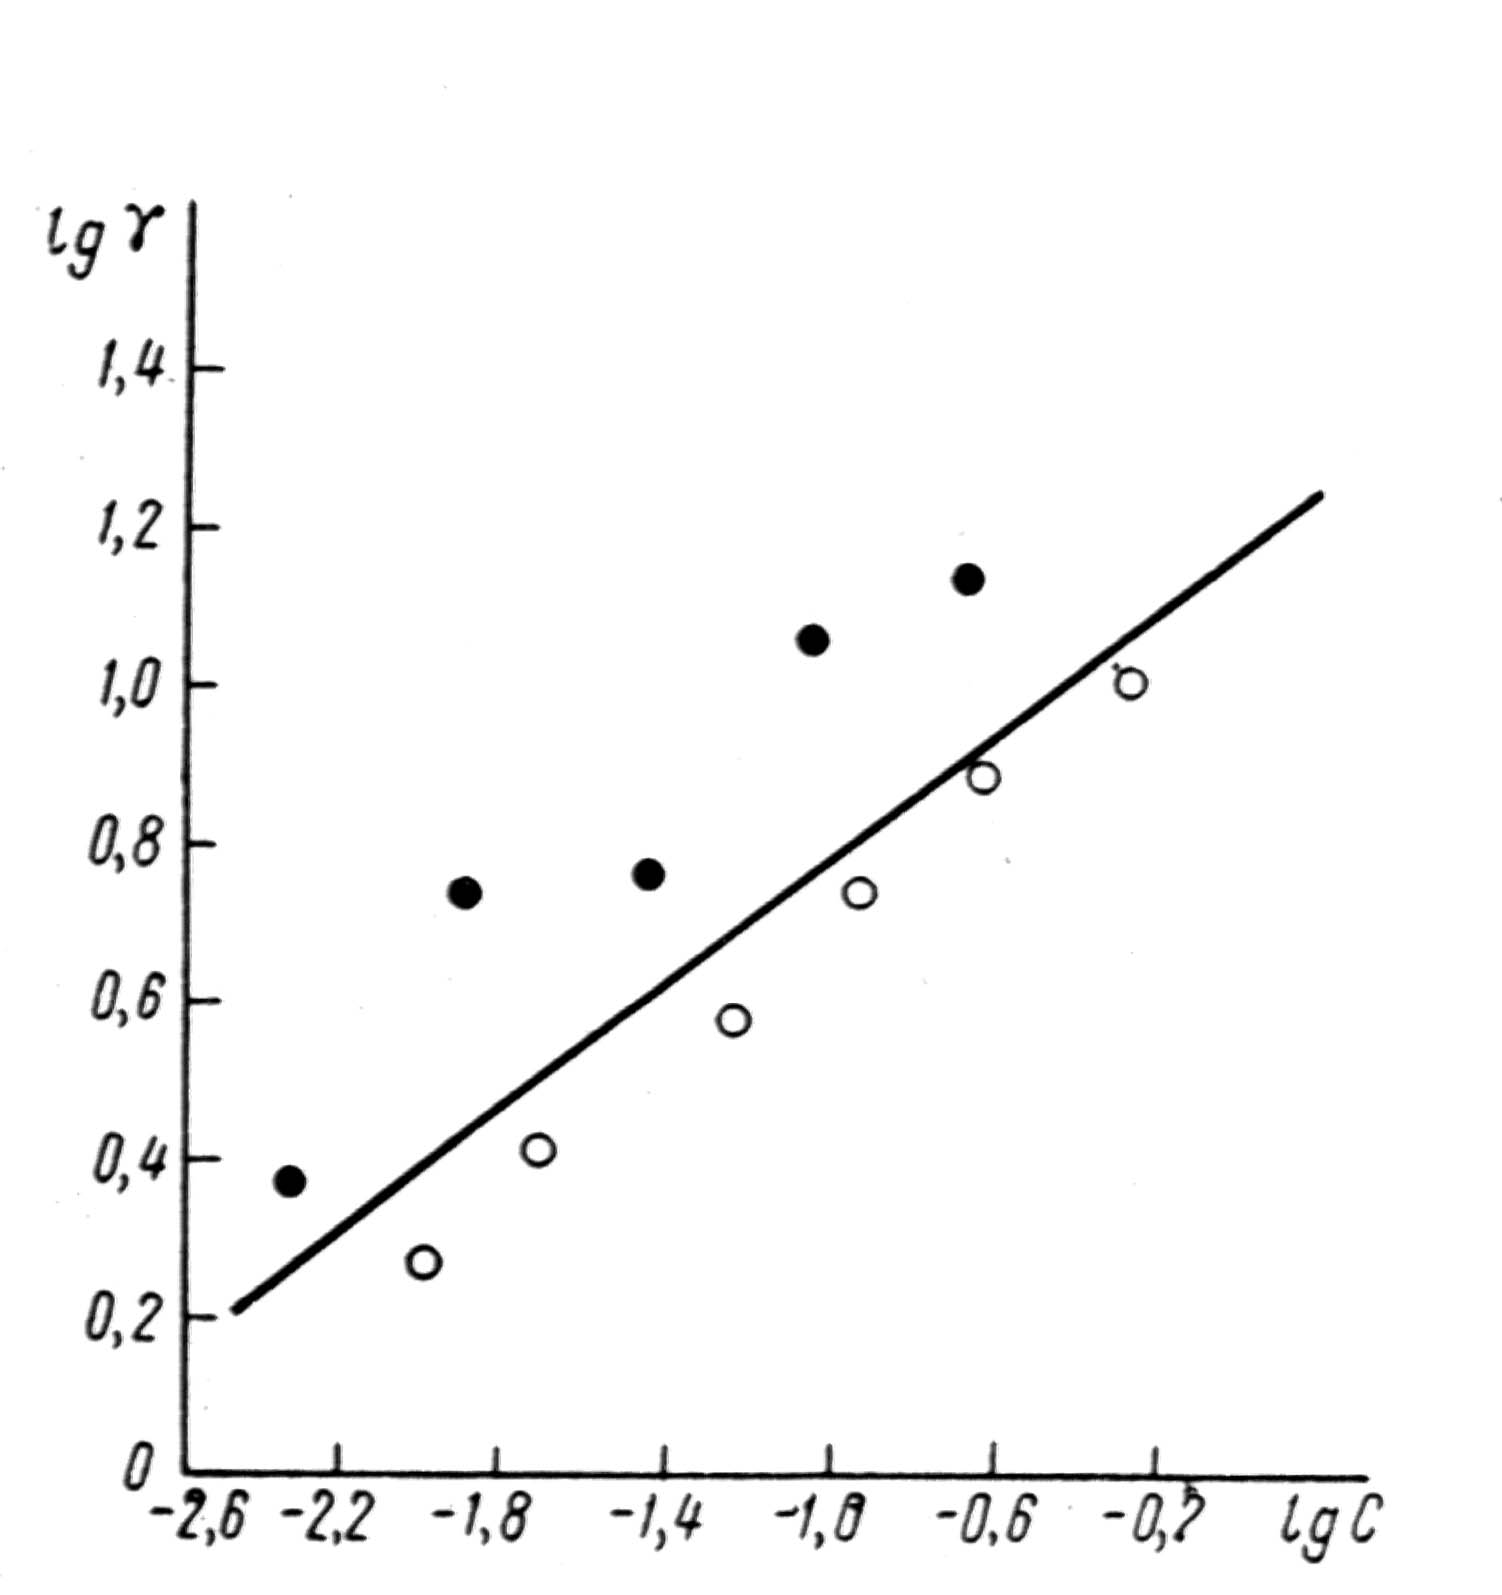
Рис. 5. Сопоставление опытных (-l- и -Ў- - данные двух авторов) и расчётных (прямая линия) коэффициентов торможения кислотной коррозии железа при введении разных количеств диэтиланилина.
Адсорбция, однако, является лишь необходимым условием проявления ингибирующего действия органических веществ, но не определяет полностью фактического эффекта ингибиторов. Последний зависит также от многих других факторов – электрохимических особенностей протекания данного коррозионного процесса, характера катодной реакции, величины и природы перенапряжения водорода (при коррозии с водородной деполяризацией), возможных химических превращений ингибитора в ходе коррозии и т.д.
Действие большинства ингибиторов кислотной коррозии усиливается при одновременном введении добавок поверхностно – активных анионов: галогенидов, сульфидов и роданидов.
Парофазные ингибиторы применяются для защиты машин, аппаратов и других металлических изделий во время их эксплуатации в воздушной атмосфере, при транспортировке и хранении. Парофазные ингибиторы вводятся в конвейеры, в упаковочные материалы или помещают в непосредственной близости от работающего агрегата. Благодаря достаточно высокой упругости паров, летучие ингибиторы достигают границы раздела металл – воздух и растворяются в пленке влаги, покрывающей металл. Далее они адсорбируются из раствора на поверхности металла. Тормозящие эффекты в этом случае подобны тем, какие наблюдаются при применение жидкофозных ингибиторов. В качестве парофазных ингибиторов используют обычно амины с небольшим молекулярным весом, в которые введены соответствующие группы, например NО2 или СО2 . В связи с особенностями использования парофазных ингибиторов к ним предъявляются повышенные требования в отношении их токсичности.
Ингибирование – сложный способ защиты, и его успешное применение в различных условиях требует широких познаний.
Глава 3
Обработка резанием.
Обработка резанием является универсальным методом размерной обработки. Метод позволяет обрабатывать поверхности деталей различной формы и размеров с высокой точностью из наиболее используемых конструкционных материалов. Он обладает малой энергоемкостью и высокой производительностью. Вследствие этого обработка резанием является основным, наиболее используемым в промышленности процессом размерной обработки деталей.
Сущность и схемы способов обработки
Обработка резанием — это процесс получения детали требуемой геометрической формы, точности размеров, взаиморасположения и шероховатости поверхностей за счет механического срезания с поверхностей заготовки режущим инструментом материала технологического припуска в виде стружки (рис. 1.1).
Основным режущим элементом любого инструмента является режущий клин (рис. 1.1, а). Его твердость и прочность должны существенно превосходить твердость и прочность обрабатываемого материала, обеспечивая его режущие свойства. К инструменту прикладывается усилие резания, равное силе сопротивления материала резанию, и сообщается перемещение относительно заготовки со скоростью ν. Под действием приложенного усилия режущий клин врезается в заготовку и, разрушая обрабатываемый материал, срезает с поверхности заготовки стружку. Стружка образуется в результате интенсивной упругопластической деформации сжатия материала, приводящей к его разрушению у режущей кромки, и сдвигу в зоне действия максимальных касательных напряжений под углом φ. Величина φ зависит от параметров резания и свойств обрабатываемого материала. Она составляет ~30° к направлению движения резца.
Внешний вид стружки характеризует процессы деформирования и разрушения материала, происходящие при резании. Различают четыре возможных типа образующихся стружек: сливная, суставчатая, элементная и стружка надлома (рис. 6).
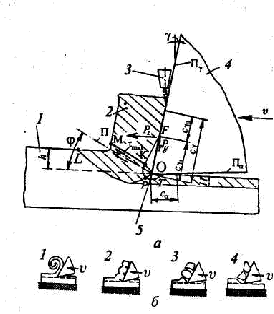
Рис. 6. Условная схема процесса резания:
а – 1 – обрабатываемый материал; 2 – стружка; 3 – подача смазочно-охлаждающих средств; 4 – режущий клин; 5 – режущая кромка; φ – угол сдвига, характеризующий положение условной плоскости сдвига (П) относительно плоскости резания; γ – главный передний угол режущего клина; Рz – сила резания; Рy – сила нормального давления инструмента на материал; Сγu, Сγl – длины пластичного и упругого контактов; Сγ, Сa – длина зон контактного взаимодействия по передней и задней поверхностям инструмента; LOM – область главного упругопластичного деформирования при стружкообразовании; FKPT – область вторичной контактной упруго–пластичнеской деформации металла; h – глубина резания; Н – толщина зоны пластического деформирования (наклепа) металла.
В процессе резания режущий клин, испытывая интенсивное трение, контактирует с материалом стружки и обработанной поверхностью в контактных зонах. Для снижения сил трения и нагрева инструмента применяют принудительное охлаждение зоны резания смазочно-охлаждающими средами (СОС), подавая их в зону резания специальными устройствами.
Детали и инструменты закрепляются в специальных органах станка или приспособлениях. Станок, приспособление, инструмент и деталь образуют силовую систему (СПИД), передающую усилие и движение резания от привода станка режущему инструменту и детали.
Реальные схемы различных способов обработки резанием, используемый инструмент, а также виды движения инструмента и заготовки в процессе обработки приведены на рис. 7. В зависимости от используемого типа инструмента способы механической обработки подразделяются на лезвийную и абразивную.
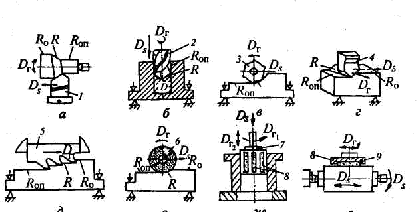
Рис. 7. Схемы способов обработки резанием:
а – точение; б – сверление; в – фрезерование; г – строгание; д – протягивание; е – шлифование; ж – хонингование; з – суперфиниширование; Dr – главное движение резания; Ds – движение подачи; Ro – обрабатываемая поверхность; R – поверхность резания; Rоп – обработанная поверхность; 1 – токарный резец; 2 – сверло; 3 – фреза; 4 – строгальный резец; 5 – протяжка; 6 – абразивный круг; 7 – хон; 8 – бруски; 9 – головка.
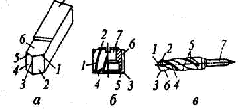
Отличительной особенностью лезвийной обработки является наличие у обрабатываемого инструмента острой режущей кромки определенной геометрической формы, а для абразивной обработки – наличие различным образом ориентированных режущих зерен абразивного инструмента, каждое из которых представляет собой микроклин.
Рис. 8 Конструкция и элементы лезвийных режущих инструментов:
а – токарного резца; б – фрезы; в – сверла;
1 – главная режущая кромка; 2 – главная задняя поверхность; 3 – вершина лезвия; 4 – вспомогательная задняя поверхность лезвия; 5 – вспомогательная режущая кромка; 6 – передняя поверхность; 7 – крепежная часть инструмента.
Рассмотрим конструкцию лезвийных инструментов, используемых при резании (рис. 8). Инструмент состоит из рабочей части, включающей режущие лезвия, образующие их поверхности, режущие кромки и крепежной части, предназначенной для установки и закрепления в рабочих органах станка.
Основными способами лезвийной обработки являются точение, сверление, фрезерование, строгание и протягивание. К абразивной обработке относятся процессы шлифования, хонингования и суперфиниша. В основу классификации способов механической обработки заложен вид используемого инструмента и кинематика движений. Так, в качестве инструмента при точении используются токарные резцы, при сверлении – сверла, при фрезеровании – фрезы, при строгании – строгальные резцы, при протягивании – протяжки, при шлифовании – шлифовальные круги, при хонинговании – хоны, а при суперфинише – абразивные бруски. Любой способ обработки включает два движения (рис. 1.2.): главное – движене резания Dr – и вспомогательное – движение подачи Ds. Главное движение обеспечивает съем металла, а вспомогательное – подачу в зону обработки следующего необработанного участка заготовки. Эти движения осуществляются за счет перемещения заготовки или инструмента. Поэтому при оценках движение инструмента во всех процессах резания удобно рассматривать при неподвижной заготовке как суммарное (рис. 9).
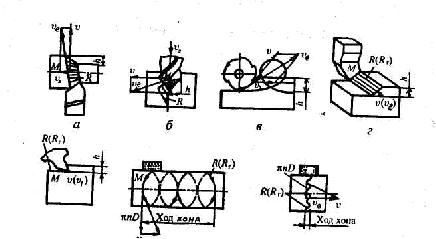
Рис. 9 Схемы определения максимальной скорости режущей кромки инструмента υе, формы поверхности резания R и глубины резания h при обработке:
а – точением; б – сверлением; в – фрезерованием; г – строганием; д– протягиванием; е – хонингованием; ж – суперфинишированием.
Тогда полная скорость перемещения (ve) произвольной точки Мрежущей кромки складывается из скорости главного движения (v) и скорости подачи (vs):
ve = v + vs (1.1)
Поверхность резания R представляет собой поверхность, которую описывает режущая кромка или зерно при осуществлении суммарного движения, включающего главное движение и движение подачи. При точении, сверлении, фрезеровании, шлифовании поверхности резания — пространственные линейчатые, при строгании и протягивании — плоские, совпадающие с поверхностями главного движения; при хонин-говании и суперфинишировании они совпадают с поверхностями главного движения.
Поверхности Ro и Roп называются, соответственно, обрабатываемой поверхностью заготовки и обработанной поверхностью детали
В процессах точения, сверления, фрезерования и шлифования главное движение и движение подачи выполняются одновременно, а в процессах строгания, хонингования движение подачи выполняется после главного движения.
2. Параметры технологического процесса резания
К основным параметрам режима резания относятся скорость главного движения резания, скорость подачи и глубина резания.
Скорость главного движения резания (или скорость резания) определяется максимальной линейной скоростью главного движения режущей кромки инструмента. Эта скорость выражается в м/с.
Если главное движение резания вращательное, как при точении, сверлении, фрезеровании и шлифовании, то скорость резания будет определяться линейной скоростью главного движения наиболее удаленной от оси вращения точки режущей кромки — максимальной линейной скоростью главного движения.
v = ωD/2 (2.1)
где D - максимальный диаметр обрабатываемой поверхности заготовки, определяющий положение наиболее удаленной от оси вращения точки режущей кромки, м; ω - угловая скорость, рад/с.
Выразив угловую скорость ω через частоту вращения шпинделя станка, получим:
v = πnD (2.2)
При строгании и протягивании скорость резания v определяется скоростью перемещения строгального резца и протяжки в процессе резания относительно заготовки.
При хонинговании и суперфинишировании скорость резания определяется с учетом осевого перемещения (см. рис. 1.4, е, ж) инструмента.
Скорость резания оказывает наибольшее влияние на производительность процесса, стойкость инструмента и качество обработанной поверхности.
Подача инструмента определяется ее скоростью vs. В технологических расчетах параметров режима при точении, сверлении, фрезеровании и шлифовании используется понятие подачи на один оборот заготовки So и выражается в мм/об. Подача на оборот численно соответствует перемещению инструмента за время одного оборота:
So = vs / n (2.3)
При строгании подача определяется на ход резца. При шлифовании подача может указываться на ход или двойной ход инструмента. Подача на зуб при фрезеровании определяется числом зубьев Z инструмента и подачей на оборот:
Sz = So / Z (2.4)
Глубина резания А определяется расстоянием по нормали от обработанной поверхности заготовки до обрабатываемой, мм. Глубину резания задают на каждый рабочий ход инструмента. При точении цилиндрической поверхности глубину резания определяют как полуразность диаметров до г: после обработки:
h = (Dur - d) / 2 (2.5)
где d - диаметр обработанной поверхности заготовки, мм. Величина подачи и глубина резания определяют производительность процесса и оказывают большое влияние на качество обрабатываемой поверхности.
К технологическим параметрам процесса относятся геометрия режущего инструмента, силы резания, производительность обработки и стойкость инструмента.
Геометрические параметры режущего инструмента определяются углами, образуемыми пересечением поверхностей лезвия, а также положением поверхностей режущих лезвий относительно обрабатываемой поверхности и направлением главного движения. Указанные параметры идентичны для различных видов инструмента, что позволяет рассмотреть их на примере резца, используемого при точении.
Углы резца по передним и задним поверхностям измеряют в определенных координатных плоскостях. На рис.10 изображены координатные плоскости при точении, а на рис. 2.1, б углы резца в статике.
Главный передний угол γ — угол между передней поверхностью лезвия и плоскостью, перпендикулярной к плоскости резания; главный задний угол α – угол между задней поверхностью лезвия и плоскостью резания; угол заострения β – угол между передней и задней поверхностями. Из принципа построения углов следует, что
α + β + γ = π/2.
Угол наклона режущей кромки X — угол в плоскости резания между режущей кромкой и основной плоскостью.
Углы в плане: главный угол в плане φ – угол в основной плоскости между следом плоскости резания и направлением продольной подачи; вспомо-
гательный угол в плане φ' – угол в основной плоскости между вспомогательной режущей кромкой и обработанной поверхностью.
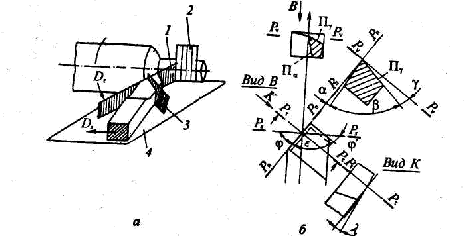
Рис. 10 Геометрические парамеры токарного резца:
а – координатные плоскости; б – углы резца в статике;
1 – плоскость резания Рп; 2 – рабочая плоскость Рs; 3 – главная несущая плоскость Рt; 4 – основная плоскость Pv
Геометрические параметры режущего инструмента оказывают существенное влияние на усилие резания, качество поверхности и износ инструмента. Так, с увеличением угла у инструмент легче врезается в материал, снижаются силы резания, улучшается качество поверхности, но повышается износ инструмента. Наличие угла а снижает трение инструмента о поверхность резания, уменьшая его износ, но чрезмерное его увеличение ослабляет режущую кромку, способствуя ее разрушению при ударных нагрузках.
Силы резания Р представляют собой силы, действующие на режущий инструмент в процессе упругопластической деформации и разрушения срезаемой стружки.
Силы резания приводят к вершине лезвия или к точке режущей кромки и раскладывают по координатным осям прямоугольной системы координат xyz (рис.11). В этой системе координат ось z направлена по скорости главного движения и ее положительное направление соответствует направлению действия обрабатываемого материала на инструмент. Ось у направлена по радиусу окружности главного движения вершины. Ее положительное направление также соответствует направлению действия металла на инструмент. Направление оси х выбирается из условия образования правой системы координат. Значение усилия резания определяется несколькими факторами. Оно растет с увеличением глубины h резания и скорости подачи s (сечения срезаемой стружки), скорости резания ν, снижением переднего угла γ режущего инструмента. Поэтому расчет усилия резания производится по эмпирическим формулам, установленным для каждого способа обработки (см. справочники по обработке резанием). Например, для строгания эта формула имеет вид Р = СphXpsYpXn где коэффициенты Ср, Хр, Yp, n характеризуют материал заготовки, резца и вид обработки.
Мощность процесса резания определяется скалярным произведением:
N = Pve (2.6)
Выразив это произведение через проекции по координатным осям, получим:
N = Pz vz + Pyvy + Pxvx (2.7)
где vx, vy, vz — проекции на оси координат скорости движения точки приложения равнодействующей сил резания. В практических расчетах используется приближенная зависимость N = Pzv. Это упрощение обусловлено тем, что составляющие Ру и Рх полной силы резания малы по сравнению с Р2, а скорость подачи относительно скорости резания составляет всего 1 - 0,1%.
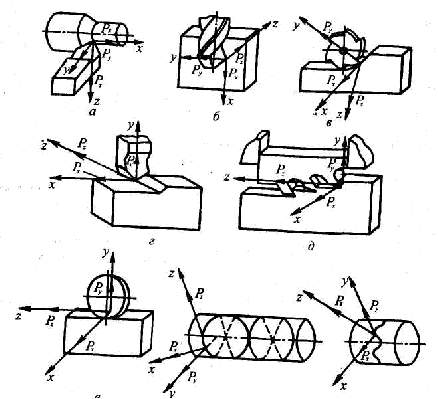
Рис. 11 Схема действия сил резания на режущую кромку инструмента в точке, имеющую максимальную скорость перемещения νе, при обработке: а – точением; б – сверлением; в – фрезерованием; г – строганием; д– протягиванием; е – хонингованием; ж – суперфинишированием.
Производительность обработки при резании определяется числом деталей, изготовляемых в единицу времени: Q = /Тт . Время изготовления одной детали равно Тт = Тд + Тт + Ткп, где То — машинное время обработки, затрачиваемое на процесс резания, определяется для каждого технологического способа; Тт — время подвода и отвода инструмента при обработке одной детали; Гвсп — вспомогательное время установки и настройки инструмента.
Таким образом, производительность обработки резанием в первую очередь определяется машинным временем То. При токарной обработке, мин: То = La/(nsoh), где L - расчетная длина хода резца, мм; а — величина припуска на обработку, мм.
Отношение a/h характеризует требуемое число проходов инструмента при обработке с глубиной резания И. Поэтому наибольшая производительность будет при обработке с глубиной резания h = а, наибольшей подачей s0 и максимальной скоростью резания. Однако при увеличениипроизводительности снижается качесто поверхности и повышается износ инструмента. Поэтому при обработке резанием решается задача по установлению максимально допустимой производительности при сохранении требуемого качества поверхности и стойкости инструмента.
Глава 4
Коррозионное растрескивание.
1 Явление коррозийного растрескивания
В металле, подверженном коррозионному растрескиванию, при отсутствии внешних напряжений обычно происходит очень незначительное коррозионное разрушение, а при отсутствии коррозионной среды под воздействием напряжений почти не происходит изменения прочности или пластичности металла. Таким .образом, в процессе коррозионного растрескивания, т. е. при одновременном воздействии статических напряжений и коррозионной среды, наблюдается существенно большее ухудшение механических свойств металла, чем это имело бы место в результате раздельного, но аддитивного действия этих факторов. Коррозионное растрескивание является характерным случаем, когда взаимодействует химическая реакция и механические силы, что приводит к структурному разрушению. Такое разрушение носит хрупкий характер и возникает в обычных пластичных металлах, а также в медных, никелевых сплавах, нержавеющих сталях и др. в присутствии определенной коррозионной среды. При исследовании процесса хрупкого разрушения в результате коррозионного растрескиванир особое значение имеет исследование раздельного воздействия на металл напряжений и коррозионной среды, а также их одновременное воздействие. Однако в процессе коррозионного растрескивания первостепенное значение имеют следующие стадии: 1) зарождение и возникновение трещин и 2) последующее развитие коррозионных трещин. Обе стадии, как будет показано ниже, являются индивидуальными ступенями в процессе коррозионного растрескивания.
2 Коррозионная среда
Средами, в которых происходит коррозионное растрескивание металлов, являются такие среды, в которых процессы коррозии сильно локализованы обычно при отсутствии заметной общей поверхностной коррозии. Интенсивность локализованной коррозии-может быть весьма значительной, в результате чего прогрессирует процесс развития очень узких углублений, достигая, вероятно, наибольшей величины на дне углублений, имеющих радиусы порядка одного междуатомного расстояния. Тщательное изучение литературы показывает, что во многих случаях процесс начальной коррозии может иметь место и при отсутствии напряжений, хотя такое коррозионное разрушение может быть совсем незначительным. Некоторые вопросы, относящиеся к роли напряжений в развитии этих чувствительных зон в определенных системах сплавов, еще остаются неясными, но в общем случае это ясно. Кроме того, большинство экспериментальных работ показывает, что в том случае, когда начальные локализованные коррозионные углубления межкристаллигаы,. то при последующем растрескивании преобладает также межкри-сталлитное разрушение. Если начальная коррозия происходит внутри зерен металла, то последующее растрескивание имеет внутри-кристаллитный характер. Нет определенных указаний о том, что межкристаллитная трещина будет развиваться из внутрикристаллитного коррозионного углубления, и наоборот. Смешанный тип растрескивания, который иногда наблюдается, может быть обусловлен побочным процессом, связанным с динамикой быстро развивающейся трещины.
При воздействии на материал коррозионной среды, которая влияет на склонность сплава к коррозионному растрескиванию и характер разрушения, основными факторами являются следующие:
1) относительная разность потенциалов микроструктурных фаз, присутствующих в сплаве, что вызывает вероятность местного разрушения
2) поляризационные процессы на анодных и катодных участках
3) образование продуктов коррозии, которые оказывают влияние на коррозионный процесс.
3 Структура и состав
Если локализованная коррозия является важным фактором в общем процессе растрескивания, то вполне очевидно, что микроструктура металла должна иметь еще большее значение, определяющее вероятность возникновения такого коррозионного разрушения. Опыты со всей очевидностью показывают, что изменения в составе, термообработке, механической обработке и способах изготовления приводят к изменению микроструктуры, а, следовательно, влияют и на устойчивость металла против коррозионного растрескивания. Опыты показывают, что структура металла влияет не только на характер начального местного разрушения, но также определяет путь и скорость коррозионного растрескивания.
Кроме того, небольшие изменения в составе сплава, без какого-либо очевидного изменения микроструктуры, приводят к заметному изменению устойчивости сплава против коррозионного растрескивания. Например, чистая медь в аммиачных средах не подвержена растрескиванию, но примесь менее чем 0,1 % фосфора, мышьяка или сурьмы в однородном твердом растворе делает ее подверженной разрушению. Добавление 0,3% хрома защищает от коррозионного растрескивания алюминиевый сплав марки 755, что важно в промышленном отношении и что еще раз подчеркивает значение изменений состава сплава на устойчивость против коррозионного растрескивания.
4 Напряжения
Для того чтобы произошел процесс коррозионного растрескивания, необходимо наличие поверхностных или внутренних растягивающих напряжений. Обычно встречающиеся на практике разрушения обусловлены наличием остаточных напряжений, возникающих, при производстве и обработке металла, но в целях исследования не следует делать разграничения между остаточными напряжениями и напряжениями, возникшими в результате приложенных внешних нагрузок. Коррозионное растрескивание никогда не наблюдалось в результате действия поверхностных сжимащих напряжений; наоборот, сжиающие поверхностные напряжения разрушения могут использоваться для защиты от коррозионного растрескивания.
При увеличении величины приложенных напряжений уменьшается время до полного разрушения металла. Для коррозионного растрескивания обычно необходимы высокие напряжения, приближающиеся к пределу текучести, однако, часто разрушение может наступить и при напряжениях, значительно меньших предела текучести. Для многих систем сплавов наблюдается какой-то «порог» или «предел» напряжений, т. е. напряжения, ниже которых коррозионное растрескивание не происходит за определенный период времени. Такая зависимость, наблюдавшаяся, например, при замедленном растрескивании сталей, указывает, что основную роль в процессе разрушения играют напряжения.
Имеются доказательства, что основное влияние при коррозионном растрескивании напряжения оказывают незадолго до полного разрушения, т. е. эффективность напряжений не сказывается до определенного периода времени, после чего наступает внезапное разрушение. Этот вывод в дальнейшем подчеркивается рядом наблюдений, в которых указывается на зависимость времени до полного разрушения от времени приложения напряжений. Показано, что время до полного разрушения ,не зависит от того, приложены ли напряжения в начале испытания или на последующих стадиях его.
5 Характер коррозионных трещин
Коррозионные трещины развиваются в плоскости, перпендикулярной плоскости растягивающих напряжений, независимо от характера приложенных или остаточных напряжений. С точки зрения микроструктуры коррозионные трещины могут иметь как внутрикристаллитный, так и межкристаллитный характер. Можно предположить, что направление и характер развития трещин в металле до некоторой степени зависят от формы и размера зерен, поскольку эти факторы влияют на распределение внутренних напряжений.
Одно из наиболее важных исследований, относящихся к изучению характера развития трещин, устанавливает, что этот процесс не является непрерывным. На прерывистый характер развития трещин указано в работах Джильберта и Хаддена, Эделеану и Фармери. Обнаружено, что в алюминиево-магкиевых сплавах развитие трещин является ступенчатым процессом, развивающимся путем ряда отдельных механических изломов. Более новое доказательство прерывистого характера развития трещин показано в кинофильме, подготовленном Престом, Беком и Фонтана, занимающимися коррозионным растрескиванием магниевых сплавов.
6 Предотвращение коррозионного растрескивания
Наиболее эффективный метод повышения устойчивости металлов против коррозионного растрескивания состоит в использовании соответствующих конструктивных мероприятий и способов обработки, сокращающих до минимума величину остаточных напряжений. Если остаточные напряжения неизбежны, успешно может быть применена термообработка, снимающая эти напряжения. Если позволяют условия, может быть использована, например, дробеструйная обработка, вызывающая сжимающие поверхностные напряжения, которые впоследствии дают возможность нагружать материал, не вызывая напряженного состояния поверхности. Одним из методов, который получает все большее признание и который связан с электрохимическим фактором процесса растрескивания, является применение катодной защиты.
Одним из интересных методов исследования взаимодействия напряжений и химических факторов является изучение зависимости величины катодного тока, необходимого для защиты, от величины механических напряжений.
Кроме того, ряд исследований показывает, что начавшееся растрескивание может быть остановлено путем применения катодной защиты.
7 Механизм коррозийного растрескивания
Для объяснения характерных особенностей процесса коррозионного растрескивания необходим обобщенный механизм этого явления, который можно было бы применить для всех металлических систем с учетом всех особенностей в каждом индивидуальном случае разрушения.
Первые объяснения механизма коррозионного растрескивания связывались либо с химическим, либо с механическим фактором и были недостаточны, так как не учитывалось совместное химическое и механическое действие. Большой вклад в вопрос понимания механизма коррозионного растрескивания внесен Диксом и соавторами. Их опыты убедительно показали основную электрохимическую природу коррозионного разрушения, а в обобщенном ими механизме коррозионного растрескивания указывается на роль механических факторов в процессе общего разрушения. Согласно этому механизму, процесс коррозионного растрескивания трактуется следующим образом.
Если в металле происходит развитие местного коррозионного разрушения в виде очень узких углублений, то вполне очевидно, что растягивающие напряжения, перпендикулярные к направлению этих углублений, будут способствовать возникновению концентрации напряжений на дне их, причем чем больше углубления и меньше радиус дна углублений, тем больше будет концентрация напряжений. При таком состоянии металла создаются все условия для разрушения его вдоль этих более или менее протяженных локальных коррозионных разрушений, и поэтому при достаточной концентрации напряжений металл может начать разрушаться за счет механического воздействия. В результате механического разрушения будет обнажаться свежая, незащищенная окисной пленкой поверхность металла, которая, будучи более анодной, подвергается интенсивному воздействию коррозионной среды, что приведет к увеличению тока между дном углублений и неповрежденной поверхностью металла, а, следовательно, и к ускорению коррозии. Ускорение коррозионного процесса