Производство уксусной кислоты
OCOCH3
Сырьем для такого процесса служит смесь н-бутенов.
Из фракции С4 газов пиролиза извлекают (обычно экстракцией) бутадиен и 2-метилпропен. Остаток состоит из н-бутенов (~80%) и н-бутана (20%). При непосредственном окислении этой фракции получается сложная смесь продуктов, содержащая много смолистых веществ. Превращение же н-бутенов во втор-бутилацетат создает условия для преимущественного образования уксусной кислоты.
Бутен-1 реагирует с уксусной кислотой быстрее, чем бутен-2, поэтому последний составляет основную массу н-бутенов, возвращаемых в цикл. Для ускорения процесса присоединения к олефину уксусной кислоты ее берут в полуторном избытке.
Схема производства уксусной кислоты через втор-бутилацетат показана на рис. 1.1.
Процесс состоит из трех стадий: образования втор-бутилацетата, окислительного крекинга втор-бутилацетата, дистилляции продуктов реакции.
Первая стадия — присоединение уксусной кислоты к н-бу-тенам проводится в жидкой фазе в реакторе 1 с мешалкой при 110°С и 1,5 — 2 МПа. Катализатор (анионообменная смола).
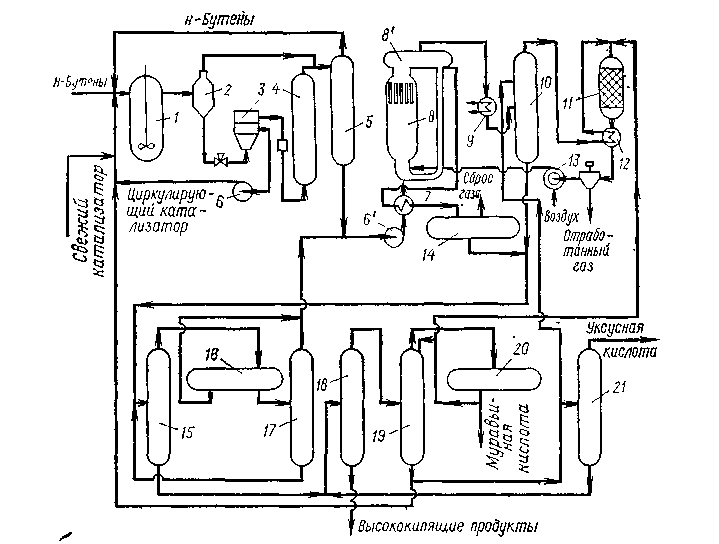
1-реактор; 2, 8',,14,,20- газосепараторы; 3 — центрифуга; 4 — колонна с фильтрующей насадкой; 5 — ректификационная колонна; 6 — циркуляционный насос; 6' — сырьевой насос стадии окисления; 7,,12 — теплообменники; 8 — реактор окислительного крекинга; 8' — сепаратор реактора; 9 — котел-утилизатор; 10 — скруббер; 11 — печь; 13 — компрессор; 15 — колонна азеотропной дистилляции; 16,,17 — отстойники; 18 — испаритель; 19 — колонна выделения муравьиной кислоты; 21 — колонна товарной уксусной кислоты.
Рисунок 1.3 Схема производства уксусной кислоты окислением н-бутенов вводится в реактор в виде 20 %-ной суспензии в продуктах реакции этой стадии
Концентрация катализатора поддерживается на уровне 10 % (масс.), что достигается рециркуляцией с добавлением свежего катализатора. Продукты реакции после снижения давления до 0,7 МПа и разделения в газосепараторе 2 поступают на центрифугу 3, где происходит отделение катализатора, и, пройдя через колонну с фильтрующей насадкой 4, поступают в ректификационную колонну 5 (давление 0,5 МПа). В колонне 5 отгоняются непрореагировавшие углеводороды С4, а снизу отбирается смесь втор-бутилацетата и уксусной кислоты, направляемая на окислительный крекинг.
Сырьем для окислительного крекинга являются: смесь втор-бутилацетата и уксусной кислоты с первой стадии, смесь непревращенного втор-бутилацетата и промежуточных продуктов (верхний погон после азеотропной дистилляции) (см. ниже). Эта смесь вместе с рециркулирующим потоком через теплообменник 7 подается в реактор 8 окислительного крекинга, представляющий собой безнасадочную колонну, имеющую в верхней части сепаратор 8'. Воздух нагнетается компрессором 13 через сопла в нижнюю часть реактора 8. Окислительный крекинг проводят без катализатора при 200°С и 6 МПа. Так как отношение циркулирующее сырье: свежее сырье выше 100: 1, температура в реакторе повышается за счет тепла реакции не более чем на 10 °С.
Продукты реакции из реактора 5 поступают в сепаратор. 8'. Несконденсировавшийся газ из сепаратора 8' проходит котел-утилизатор 9 и после снижения давления поступает в скруббер 10, орошаемый уксусной кислотой для извлечения продуктов реакции. Отходящий газ из скруббера- 10 сжигается в печи 11 (температура 400 °С), а горячие топочные газы используются для нагрева в теплообменнике 12 отработанного газа и для привода воздушного компрессора 13 (за счет энергии, получаемой при расширении отработанного газа).
Жидкие продукты реакции из сепаратора 8', инжектируемые воздухом, подаваемым в реактор 8, частично возвращаются в цикл. Основной поток продуктов реакции охлаждается в теплообменнике 7 и после дросселирования поступает в сепаратор 14 для отделения растворенных газов.
Сырая уксусная кислота по выходе из сепаратора 14 смешивается с уксусной кислотой из скруббера 10 и поступает в колонну азеотропной перегонки 15. Сверху из колонны 15 отводится азео-тропная смесь вгор-бутилацетата — вода совместно с летучими продуктами, поступающая после конденсации в отстойники 16 и 17. Непрореагировавший втор-бутилацетат и летучие продукты из отстойника 17 возвращаются в реактор 8, а водная фаза в колонну 15. Выходящая снизу из колонны 15 уксусная кислота отгоняется в испарителе 18 от присутствующих в небольшом количестве высококипящих примесей и поступает для удаления муравьиной кислоты в ректификационную колонну 19. Муравьиная кислота по возможности используется или сжигается в печи 11.
Окончательная очистки уксусной кислоты производится в ректификационной колонне 21, кубовый остаток которой возвращают в испаритель 18. Часть уксусной кислоты из колонны 19 без окончательной очистки направляют в скруббер 10 для промывки реакционных газов и в реактор 1 для связывания н-бутенов во втор-бутилацетат.
Товарная уксусная кислота содержит 99,7 % основного продукта и очень мало примесей (0,01 % муравьиной кислоты, 0,0003 % ацетальдегида 0,0001 % железа и серы). На 1 т товарной уксусной кислоты расходуется 1,260 т бутан-бутеновой фракции с содержанием 84,4 % н-бутенов. Выход уксусной кислоты за проход составляет 44 % от пропущенных н-бутенов.
Окислением н-бутепов в последние годы в промышленности стали получать малеиновый ангидрид, который раньше получался исключительно окислением бензола. Малеиновый ангидрид широко используется в производстве полимеров, фармацевтических препаратов, присадок, сельскохозяйственных химикатов и т. д.
Окисление осуществляют в газовой фазе на твердом ванадий-фосфорсодержащем катализаторе, промотированном, добавками меди, лития и др.
Выход малеинового ангидрида составляет 55 % (мол.).
1.3.4 Производство уксусной кислоты окислением парафинов С4-С8 в кислоты
Одним из промышленных методов синтеза низкомолекулярных монокарбоновых кислот с преимущественным выходом уксусной кислоты является метод жидкофазного окисления индивидуальных углеводородов С4-С8 или их технических смесей под давлением. Впервые промышленное окисление н-бутана в растворе уксусной кислоты осуществлено в США фирмой Celanese.
Окисление проводится в реакторе из нержавеющей стали О2 воздуха в присутствии солей кобальта или марганца. Основной продукт реакции – уксусная кислота, побочные продукты – муравьиная и пропионовая кислоты, метиловый и этиловый спирты, метилэтиленкетон, этилацетат, ацетон. На 1 тону уксусной кислоты расходуется 752-875 кг бутана, причём уксусная кислота составляет 80-90% от всех кислородсодержащих продуктов реакции.
Очевидно, что при использовании бензиновых фракций продукты окисления будут представлены еще более широкой гаммой веществ.
Полное разделение продуктов окисления бензиновых фракций представляет собой сложную задачу из-за наличия ряда бинарных и тройных азеотропов. Однако подавляющее большинство нейтральных кислородсодержащих продуктов образуете водой азеотролы, кипящие нижеТкип наиболее низкокипящей муравьиной кислоты. Поэтому отделение этой части оксидата от водного раствора кислот реализуется сравнительно легко. Нейтральные кислородсодержащие продукты возвращаются на повторное окисление и превращаются в низкомолекулярные кислоты. По этому принципу в Англии в 1961 г. был реализован процесс получения уксусной кислоты жидкофазным окислением бензиновой фракции С5—С8 (рисунок 1.4.).
Окисление проводится в реакторе 1 из нержавеющей стали в интервале температур 160—190 °С и при давлении 4,8 МПа без катализатора или в присутствии солей кобальта, меди, магния, ванадия. Воздух подается в нижнюю часть реактора в таком количестве, чтобы содержание кислорода в отдувочном газе составляло не более 4% (об.). Пары продуктов реакции и непрореагировавшие углеводороды поступают совместно с отработанным воздухом в конденсационную систему 2—4, приспособленную для утилизации теплоты. Отсюда жидкий конденсат возвращается в зону реакции. Отработанный воздух поступает в турбодетандер 5, где охлаждается до — 60 °С. Полученный холод используют на установке. Оксидат из реактора поступает в ректификационную колонну 7, в которой отделяются нейтральные кислородсодержащие продукты, возвращаемые на доокисление в реактор 1. На колонне 8 происходит отделение воды и кислот С1—С4, а тяжелый кубовый остаток, пройдя блок выделения янтарной кислоты 9, поступает на повторное окисление. Вода от кислот отгоняется с помощью азеотропной перегонки (блок 10). Товарные муравьиная, уксусная и пропионовля кислоты выделяются с применением азеотропной и обычной ректификации (блоки 11—13). Суммарный выход кислот С1—С3 и янтарной кислоты в расчете па превращенный бензин находится на уровне 100—110%, причем выход уксусной кислоты составляет 60—75% от товарной продукции и зависит от технологии проведения процесса и используемого для окисления сырья.
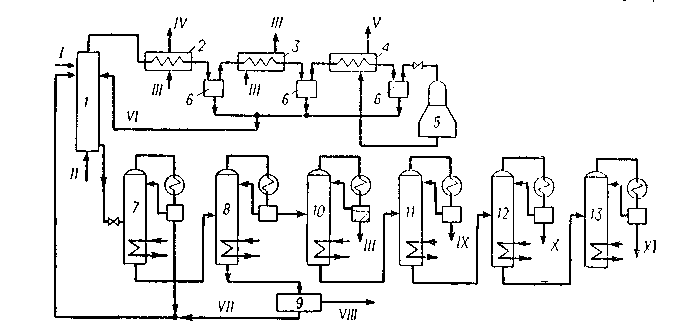
1 — реактор окисления;2 — котел-утилизатор;3 — водяной холодильник конденсатор;4-воздушный холодильник-конденсатор;5 турбодетандер; 6 — сепараторы;7-колонна отгонки легких продуктов;8 — колонна отделения водно-кислотной фракции;9 — блок выделения янтарной кислоты;10—ректификационный блок осушки; 11 — 13 — ректификационные блоки выделения муравьиной, уксусной и пропионовой кислот;I — фракция углеводородов С5 —С8; II— воздух; III — вода; IV — вторичный пар;V — отработанный воздух на сжигание;VI — возвратный конденсат;VII — возвратный кубовый продукт;VIII — янтарная кислота;IX—муравьиная кислота; X — уксусная кислота;XI — пропионовая кислота.
Рисунок 1.4. Схема окисления бензина в жидкой фазе в кислоты С1—С3
1.3.5 Производство уксусной кислоты из метанола и оксида углерода
Производство уксусной кислоты жидкофазным карбонилированием метанола осуществляется при 250°С и 63,7 МПа в присутствии в качестве катализатора карбонила и иодида кобальта:
CH3OH + CO → CH3COOH
Побочными продуктами являются пропионовая кислота и более высококипящие продукты, а также оксид и диоксид углерода. На 1 т уксусной кислоты расходуется 0,6 т метанола и 620 м3 оксида углерода. Одновременно получается 20 кг пропионовой кислоты и 20 кг высококипящих продуктов.
Синтез уксусной кислоты из метанола впервые был разработан и осуществлен в промышленном масштабе фирмой ВАSF.
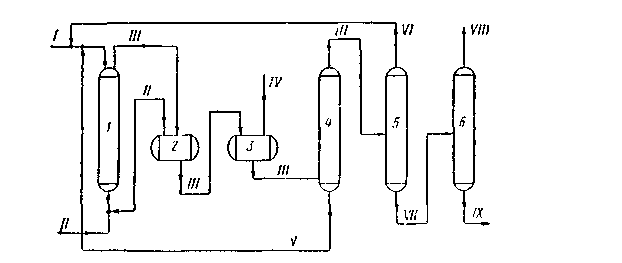
1 — колонна синтеза;2 — сепаратор высокого давления;3 — сепаратор низкого давления;4, 5 и 6—ректификационные колонны;
I — метанол + катализатор; II — окись углерода;II — продукты синтеза;IV — отработанный газ; V — раствор катализатора;VI — метанол;VII — кислота-сырец;VIII — товарная уксусная кислота;IX — кубовый остаток на сжигание.
Рисунок 1.5 Технологическая схема синтеза уксусной кислоты карбонилированием метанола
На рисунке 5 приведена технологическая схема синтеза уксусной кислоты из метанола, освоенная в промышленном масштабе фирмой ВАSF в Людвигс-хафене. Процесс проводят с применением каталитической системы кобальт + иод. Раствор катализатора в метаноле поступает в верх колонны синтеза 1, а снизу подается окись углерода.
Синтез осуществляется при 250 °С и 70—75 МПа. Реакционная смесь из колонны синтеза поступает вначале в сепаратор высокого давления 2, а затем — в сепаратор низкого давления 3. Непрореагировавшая окись углерода из сепаратора 3 снова возвращается в процесс. Жидкие продукты далее отделяются на колонне 4 от катализатора и подаются на ректификационную колонну 5. Раствор катализатора возвращается в колонну синтеза. С верха колонны 5 отбирается непрореагировавший метанол, а кислота-сырец подастся в колонну б, где выделяется товарная уксусная кислота. Кубовый остаток колонны 6 периодически отводится на сжигание.
Выход уксусной кислоты составляет 90% в расчете на метанол
2. ТЕХНОЛОГИЧЕСКАЯ ЧАСТЬ
2.1 Химизм процесса
Синтез уксусной кислоты из метанола впервые был разработан и осуществлен в промышленном масштабе фирмой ВАSF. Предполагается, что при синтезе кислот из спиртов первоначально происходит расщепление связи углерод — кислород с образованием галогеналкила:
RСН2ОН+НХ →RСН2Х+ Н2О
Галогеналкил далее взаимодействует с гпдрокарбоннлом металла с образованием алкилкарбонилов, ацилкарбоннлов и кислот
RCН2Х+НМе
(СО)4 RCН2
Ме (СО)4 +НХ
RCН2Ме(СО)4 → RCН2СОМе(СО)3+СО (-СО) → RCН2СОМе(СО)4
RCН2СОМе(СО)3,4+Н2О→RCН2СООН +НМе(СО)3,4
Гидрокарбонил металла получается по уравнению:
Ме2(СО)8 +СО+Н2О→2НМе(СО)4 +СО2
По-видимому, промотирующес влияние галогеноводородных кислот объясняется образованием в их присутствии галогензамещенных гидрокарбоннлов металла
НХ + Ме(СО)4НМе(СО)2Х
+2СО
которые обладают большей кислотностью п каталитической активностью по сравнению с незамещенными гидрокарбониламн.
Реакцию карбонилирования спиртов могут катализировать как кислые (фосфорная и серная кислоты, смесь трехфтористого бора с водой), так и щелочные (алкоголяты щелочных металлов) агенты.
Однако наиболее эффективными катализаторами являются соединения никеля, кобальта, железа, родия, рутения и палладия. Эти элементы вводятся в реакционную зону в виде карбонилов, галогенидов или комплексных солей.
В качестве промоторов используются иод, йодистый метил, иодистоводородная кислота.
Особенно эффективны катализаторы на основе родия, промотированного иодом. В их присутствии синтез уксусной кислоты из метанола успешно протекает при сравнительно низких давлениях (3 МПа и ниже), причем достигается практически количественный выход уксусной кислоты (~99%). Катализатор может быть использован многократно.
2.2 Описание технологической схемы
Процесс получения уксусной кислоты включает следующие основные стадии: синтез уксусной кислоты; улавливание легких фракций; очистку уксусной кислоты; приготовление и регенерацию катализатора. Схема потоков стадий синтеза и отгонки легких фракций приведена на рисунке 2.2.
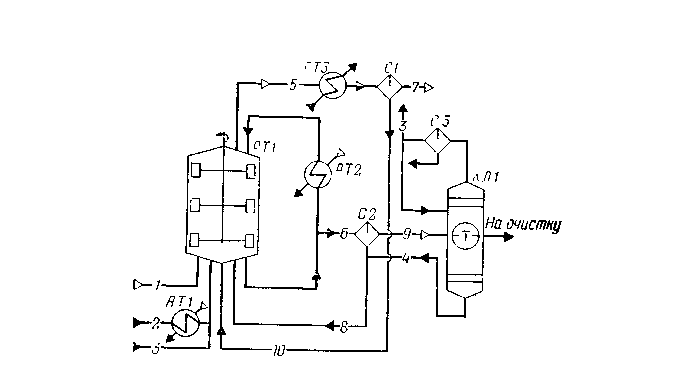
1 — оксид углерода; 2 — метанол; 3 — дистиллят;4 — кубовые остатки;5, 7, 9 — отдувочные газы;6, 8, 10 — жидкая фаза;
РТ1 — реактор; АТ1, АТ2 — подогреватели; АТ3 — холодильник конденсатор; С1, С2, СЗ — сепараторы; КЛ1 — колонна отгонки легких фракций
Рисунок 2.1 Схема потоков стадия синтеза уксусной кислоты
В реактор синтеза барботажного типа РТ1, снабженный перемешивающим устройством, насосом из сборника подают метанол, который предварительно нагревают водяным паром от 40 до 140—180°С в подогревателе АТ1. Оксид углерода поступает в реактор через барботажиое кольцо, в результате чего образуется дисперсная фаза, способствующая быстрому растворению газа в реакционной смеси. Время пребывания веществ в реакционной зоне (0,25—0,30 ч) регулируют уровнем жидкости в реакторе (75—80% от его вместимости), а полноту процесса синтеза при давлении 2,8 МПа и температуре 185°С — тщательным перемешиванием всех потоков, поступающих в реактор, с помощью мешалки.
Реакционная жидкость (уксусная кислота и раствор катализатора с промотором) из реактора РТ1 поступает в сепаратор С2, где за счет снижения давления до 62 кПа происходит частичное испарение жидкости и снижение температуры до 116°С. Здесь же происходит отделение пара от жидкости. Жидкость, содержащую катализатор, из нижней части сепаратора С2 возвращают в реактор РТ1, а пары, выходящие из верхней части сепаратора, поступают в колонку отгонки легких фракций КЛ1. Эти пары содержат уксусную кислоту, метилиодид, иодоводород, воду и незначительные количества метанола, метилацетата, несконденсировавшихся газов.
Из верхней части колонны КЛ1 отбирают метилиодид с парами воды и уксусной кислоты, конденсируют в холодильнике-конденсаторе и разделяют в сепараторе СЗ на две фазы: тяжелую и легкую. Тяжелую фазу, содержащую в основном метилиодид, возвращают в реактор РТ1; часть легкой фазы используют в качестве флегмы для орошения колонны КЛ1, а часть возвращают в реактор синтеза.
Из куба колонны КЛ1 выводят тяжелую фазу, состоящую из метилиодида и уксусной кислоты; этот поток самотеком поступает в сепаратор С2 и таким образом иодоводород и родий возвращают в цикл.
Сырую уксусную кислоту отбирают из средней части колонны легких фракций КЛ1 и направляют на стадию очистки.
Из верхней части реактора синтеза РТ1 выводят отдувочные газы, содержащие пары метилиодида, уксусной кислоты и воды. После охлаждения в холодильнике-конденсаторе АТЗ газовую фазу отделяют от жидкой в сепараторе С1, после чего жидкость возвращают в реактор синтеза, а газ направляют на очистку.
2.3 Технико-технологические расчёты
2.3.1 Материальный баланс реактора и стадии синтеза уксусной кислоты
Исходные данные:
годовая производительность агрегата в расчете на 100%-ю. уксусную кислоту 120000 т; годовой фонд рабочего времени 8450 ч; состав материальных потоков:
технический оксид углерода — поток 1 (т, %): Н2— 1; N2 — 2,0; СО — 97,0;
метанол — поток 2 (ф, %): СН3ОН — 99,9; Н2О —0,1;
дистиллят колонны отгонки легких фракций — поток 3 (w, %): СН3I —48,9; СН3СООН — 22,4; СН3СООСН3 — 4,0; Н2О — 24,7;
кубовые остатки колонны отгонки легких фракций — поток 4 (w, %); СН3СООН — 90,3; С2Н5СООН —0,1; Н2О — 7,7; НI — 1,9;
отдувочные газы реактора — поток 5 (φ, %): Н2 — 5,2; N2— 4,2; СО —30,1; СО2 — 2,7; СН3I — 26,0; СН3СООН — 11,2; СН3СООСН3— 1,1; Н2О — 19,5;
жидкая фаза из реактора — поток 6 (w, %): СН3I — 9,7;СНзСООН — 70,0; СН3СООСН3 — 0,9; С2Н5СООН — 0,1; Н2О— 16,3; HI — 3,0;
отдувочные газы сепаратора СI — поток 7 (φ, %): Н2— 12,0; N2 —9,7; СО —68,8; СО2 — 4,9; СН3I — 4,1; СН3СООН —0,1; СН3СООСН3 —0,1; Н2О 0,3;
количество пропионовой кислоты, образующейся в процессе, 1 кг на 1 т уксусной кислоты;
избыток оксида углерода от стехиометрического расхода 16,4%.
Последовательность расчета:
а) рассчитывают расход сырья и количество продуктов по реакциям получения уксусной кислоты и побочных продуктов;
б) определяют состав материальных потоков 1 — 4 и состав реакционной массы;
в) рассчитывают состав отдувочных газов реактора синтеза, газовой и жидкой фаз сепаратора C1;
г) определяют состав жидкой фазы из реактора, газовой и жидкой фаз сепаратора C2;
д) составляют материальный баланс реактора и стадии синтеза уксусной кислоты.
Часовая производительность реактора по 100%-и уксусной кислоте:
120000*1000/8450=14201,2 кг/ч или 236,687 кмоль/ч
В соответствии с исходными данными образуется пропионовой кислоты:
1*14,2=14,2 кг/ч или 0,192 кмоль/ч
По реакциям
СН3ОН+СО = СН3СООН, (1)
СН3ОН+2СО + 2Н2 = С2Н5СООН + Н20 (2)
расходуется:
метанола: 236,687 + 0,192=236,879 кмоль/ч или 7580,1 кг/ч;
оксида углерода: 236,687+ 0,192*2 = 237,071 кмоль/ч или 6638,0 кг/ч;
водорода: 0,192*2=0,384 кмоль/ч или 0,8 кг/ч;
образуется водяного пара 0,192 кмоль/ч или 3,5 кг/ч.
По реакции
СО + Н2О = СО2+Н2 (3)
расходуется 1,85% от общего расхода оксида углерода, что составляет:
237,071 *1,85/(100,00 — 1,85) =4,468 кмоль/ч или 125,1 кг/ч.
Расходуется водяного пара: 4,468 кмоль/ч или 80,4 кг/ч;
образуется
диоксида углерода: 4,468 кмоль/ч или 196,6 кг/ч;
водорода: 4,468 кмоль/ч или 8,9 кг/ч.
Всего расходуется по реакциям (1)—(3)
оксида углерода: 237,071+4,468=241,539 кмоль/ч или 6763,1 кг/ч;
водяного пара: 4,468—0,192=4,276 кмоль/ч или 77,0 кг/ч;
образуется водорода: 4,468—0,384=4,084 кмоль/ч или 8,2 кг/ч.
Фактически подают сырья:
технического метанола: 7580,1*100,0/99,9=7587,7 кг/ч, в том числе воды:
7587,7—7580,1=7,6 кг/ч;
оксида углерода:
241,539* (100+16,4)/100=281,151 кмоль/ч или 7872,2 кг/ч,
где 16,4 — избыток оксида углерода от стехиометрического расхода, %.
Рассчитывают состав технического оксида углерода (поток 1):
H2 N2 CO Сумма
φi(xi), % 1,0 2,0 97,0 100,0
nτ, кмоль/ч 2,898 5,797 281,151 289,846
М, кг/кмоль 2 28 28 -
mτ,кг/ч 5,796 162,316 7872,2 8040,312
Остается оксида углерода в реакционной массе:
281,151—241,539=39,612 кмоль/ч или 1109,1 кг/ч.
Расходуется:
дистиллята колонны отгонки легких фракций:
14201,2*1,8= = 25562,2 кг/ч;
кубовых остатков
14201,2*0,0665=944, 4 кг/ч;
где 1,8 и 0,0665 — массовые отношения подаваемых на синтез продуктов очистки уксусной кислоты и 100%-и уксусной кислоты.
Определяют расход и состав потоков 3 и 4.
Наличие метилацетата в дистилляте колонны отгонки легких фракций объясняется тем, что, хотя на стадии синтеза он практически не образуется, на последующих стадиях вследствие протекания реакций
СН3ОН + СН3СООН = СН3СООСН3+Н2О (4)
СН3СООСН3 + HI = СН3СООН + СН3I (5)
метилацетат накапливается в системе, так как реакция 5 протекает медленнее реакции 4.
Рассчитывают состав дистиллята (поток 3):
CH3I CH3COOH CH3COOCH3 H2O Сумма
wi,% 48,09 22,4 4,0 24,7 100,0
mτ, кг/ч 12499,9 5725,9 1022,5 6313,9 25562,2
Рассчитывают состав кубовых остатков (поток 4):
CH3COOH C2H5C00H H2O HI Сумма
wi,% 90,3 0,1 7,7 1,9 100,0
mτ, кг/ч 852,8 0,9 72,7 17,9 944,4
Состава реакционной массы Таблица 4
| mτ,кг/ч | |
| H2 | 5,796+8,2=13,996 |
| N2 | 162,316 |
| CO | 1109,1 |
| CO2 | 196,6 |
| CH3I | 12499,9 |
| CH3COOH | 14201,2+5725,9+852,8=20779,9 |
| CH3COOCH3 | 1022,5 |
| C2H5COOH | 0,9+14,2=15,1 |
| H2O | 7,6+6313,9+72,7-77,0=6317,2 |
| HI | 17,9 |
| Сумма | 42134,512 |
Молярный поток отдувочных газов реактора синтеза:
39,612*89,0/30,1 = 117,125 кмоль/ч,
Где39,612 — количество оксида углерода в реакционной массе, кмоль/ч; 89,0 — степень отдувкн оксида углерода, %; 30,1—объемная доля оксида углерода в отдувочных газах, %.
Состав отдувочных газов реактора (поток 5) Таблица 5
| φi,% | nτ,кмоль/ч | Мi,кг/кмоль | mτ,кг/ч | |
| H2 | 5,2 | 6,091 | 2 | 12,2 |
| N2 | 4,2 | 4,919 | 28 | 137,7 |
| CO | 30,1 | 35,255 | 28 | 987,1 |
| CO2 | 2,7 | 3,162 | 44 | 139,1 |
| CH3I | 26,0 | 30,453 | 142 | 4324,3 |
| CH3COOH | 11,2 | 13,118 | 60 | 787,1 |
| CH3COOCH3 | 1,1 | 1,288 | 74 | 95,3 |
| H2O | 19,5 | 22,839 | 18 | 411,1 |
| Сумма | 100,0 | 117,125 | - | 6893,9 |
Определяют молярный поток отдувочных газов из сепаратора С1:
35,255*98,5/68,8=50,474 кмоль/ч,
где 98,5 — степень отдувки оксида углерода, %;
68,8 — объемная доля оксида углерода в отдувочных газах из сепаратора С1, %.
Состав отдувочных газов сепаратора С1 (поток 7) Таблица 6
| φi,% | nτ, кмоль/ч | mτ, кг/ч | |
| H2 | 12,0 | 6,057 | 12,1 |
| N2 | 9,7 | 4,896 | 137,1 |
| CO | 68,8 | 34,726 | 972,3 |
| CO2 | 4,9 | 2,473 | 108,8 |
| CH3I | 4,1 | 2,069 | 293,8 |
| CH3COOH | 0,1 | 0,050 | 3,0 |
| CH3COOCH3 | 0,1 | 0,050 | 3,7 |
| H2O | 0,3 | 0,151 | 2,7 |
| Сумма | 100,0 | 50,474 | 1533,5 |
Учитывая составы потоков 5 и 7, рассчитывают состав жидкой фазы сепаратора С1 (поток 10), mτ,кг/ч:
H2 - 0,1 ;N2- 0,6; СО - 14,8;С02 - 30,3;СН3I -4030,5;CH3COOH – 784,1; СН3СООСН3-91,6; Н2О - 408,4; что в сумме составляет 5360,4 кг/ч.
В реактор подают:
7587,7 кг/ч метанола (поток 2), 8040,312 кг/ч технического оксида углерода (поток 1), 25562,2 кг/ч дистиллята (поток 3). Всего поступает в реактор 41190,212 кг/ч.
Уходит из сепаратора С1: 1533,5 кг/ч отдувочного газа (поток 7), 41190,212—1533,5=39656,712 кг/ч жидкой фазы.
Время пребывания веществ в реакторе составляет 15— 18 мин, следовательно, количество жидкой фазы, отбираемой из реактора с целью обеспечения максимальной степени конверсии метанола (с растворенными в ней газами), составляет:
39656,712*60/18=132189,04 кг/ч.
Учитывая количество газов в реакционной массе и в отдувочных газах сепаратора С1 (поток 7), рассчитывают количество газов, растворенных в жидкой фазе, mτ, кг/ч:
Н2- 1,896; N2 -25,216; СО-136,8; СО2 – 87,8; что в сумме составляет – 251,712 кг/ч
Отбирают из реактора жидкой фазы:
132189,04 – 251,712=131937,328 кг/ч
Рассчитывают состав жидкой фазы из реактора (поток 6) Таблица 7
| CH3I | CH3COOH | CH3C00CH3 | C2H5COOH | H20 | HI | Сумма | |
| wi,% | 9,7 | 70,0 | 0,9 | 0,1 | 16,3 | 3,0 | 100,0 |
| mτ,кг/ч | 12797,9 | 92356,1 | 1187,4 | 131,9 | 21505,8 | 3958,1 | 131937,328 |
В сепаратор С2 подают также кубовые остатки (поток 4) в количестве 944,4 кг/ч. Жидкую фазу из реактора дросселируют и разделяют в сепараторе С2. В отдувочные газы на выходе из сепаратора переходит 251,712 кг/ч всех растворенных газов, 17,9 кг/ч иодоводорода из кубовых остатков (см. состав потока 4), 15,1 кг/ч прошюповой кислоты (см. состав реакционной массы), что в сумме составляет 284,712 кг/ч.
Учитывая состав реакционной массы и отдувочных газов сепаратора С1(поток 7),рассчитывают количество остальных компонентов отдувочных газов (поток 9),mτ,кг/ч:
Н2-1,896;N2 - 25,216; СО - 136,8; СО2 – 87,8; СН3I – 12206,1;
СH3СООН – 20776,9; СН3СООСН3 – 1018,8; С2Н5СООН – 15,1;Н20 – 6314,5; HI - 17,9;что в сумме составляет 40601,012 кг/ч.
Учитывая составы потоков 4, 6 и 9, рассчитывают состав жидкой фазы сепаратора С2 (поток 8) кг/ч:
CH3I – 591,8; СН3СООН – 72432,0; СН3СООСН3 – 168,6; С2Н5СООН – 117,7; Н2О - 15264,0; НI - 3958,1; что в сумме составляет 92532,2 кг/ч.
Материальный баланс реактора Таблица 8
| Входит | кг/ч | кг/с | % | Выходит | кг/ч | кг/с | % |
| Метанол | Отдувочные газы: | ||||||
| CH3OH | 7587,7 | 99,9 | H2 | 12,2 | 0,19 | ||
| H2O | 7,6 | 0,1 | N2 | 137,7 | 2,12 | ||
| Итого… | 7595,3 | 2,110 | 100,0 | CO | 987,1 | 15,23 | |
| Техн.оксид углерода | CO2 | 139,1 | 2,15 | ||||
| CO | 7872,2 | 97,91 | CH3I | 4324,3 | 66,70 | ||
| H2 | 5,796 | 0,07 | CH3COOH | 787,1 | 12,14 | ||
| N2 | 162,316 | 2,02 | CH3COOCH3 | 95,3 | 1,47 | ||
| Итого… | 8040,312 | 2,233 | 100,0 | H2O | 411,1 | См.* | |
| Дистиллят: | Итого… | 6893,9 | 1,915 | 100,00 | |||
| CH3I | 12499,9 | 48,9 | Жидкая фаза: | ||||
| CH3COOH | 5725,9 | 22,4 | H2 | 1,896 | - | ||
| CH3COOCH3 | 1022,5 | 4,0 | N2 | 25,216 | 0,02 | ||
| H2O | 613,9 | 24,7 | CO | 136,8 | 0,10 | ||
| Итого… | 25562,2 | 7,101 | 100,0 | CO2 | 87,8 | 0,07 | |
| Ж.ф. из сепаратора С1: | CH3I | 12797,9 | 9,68 | ||||
| N2 | 0,6 | - | CH3COOH | 92356,1 | 69,87 | ||
| CO | 14,8 | 0,28 | CH3COOCH3 | 1187,4 | 0,90 | ||
| CO2 | 30,3 | 0,57 | C2H5COOH | 131,9 | 0,10 | ||
| CH3I | 4030,5 | 75,19 | H2O | 21505,8 | 16,27 | ||
| CH3COOH | 784,1 | 14,63 | HI | 3958,1 | 2,99 | ||
| CH3COOCH3 | 91,6 | 1,71 | Итого… | 132189,04 | 34,721 | 100,00 | |
| H2O | 408,4 | 7,62 | |||||
| Итого… | 5360,4 | 1,489 | 100,00 | ||||
| Ж.ф. из сепаратора С2: | |||||||
| CH3I | 591,8 | 0,64 | |||||
| CH3COOH | 72432,0 | 78,28 | |||||
| CH3COOCH3 | 168,6 | 0,18 | |||||
| C2H5COOH | 117,7 | 0,13 | |||||
| H2O | 15264,0 | 16,49 | |||||
| HI | 3958,1 | 4,28 | |||||
| Итого… | 92532,2 | 25,703 | 100,00 | ||||
| Всего… | 139090,412 | 36,636 | - | Всего… | 139090,412 | 36,636 |
Материальный баланс стадии синтеза Таблица 9
| Входит | кг/ч | Выходит | кг/ч |
| Метанол: | Отдувочные газы из сепаратора С1: | ||
| CH3OH | 7587,7 | H2 | 12,1 |
| H2O | 7,6 | N2 | 137,1 |
| Итого… | 7595,3 | CO | 972,3 |
| Технический оксид углерода: | CO2 | 108,8 | |
| CO | 7872,2 | CH3I | 293,8 |
| H2 | 5,796 | CH3COOH | 3,0 |
| N2 | 162,316 | CH3COOCH3 | 3,7 |
| Итого… | 8040,312 | H2O | 2,7 |
| Дистиллят: | Итого… | 1533,5 | |
| CH3I | 12499,9 | Отдувочные газы из сепаратора С2: | |
| CH3COOH | 5725,9 | H2 | 1,896 |
| CH3COOCH3 | 1022,5 | N2 | 25,216 |
| H2O | 613,9 | CO | 136,8 |
| Итого… | 25562,2 | CO2 | 87,8 |
| Кубовые остатки: | HI | 17,9 | |
| CH3COOH | 852,8 | CH3I | 12206,1 |
| C2H5COOH | 0,9 | CH3COOH | 20776,9 |
| H2O | 72,7 | CH3COOCH3 | 1018,8 |
| HI | 17,9 | C2H5COOH | 15,1 |
| Итого… | 944,4 | H2O | 6314,5 |
| Всего… | 42134,512 | Итого… | 40601,012 |
| Всего… 42134,512 | |||
Расчёт основных расходных коэффициентов
Расходные коэффициенты:
по метанолу техническому: 7595,3/14201,2=0,535 кг/кг
по оксиду углерода: 8040,312/14201,2=0,566 кг/кг
ЗАКЛЮЧЕНИЕ
В курсовой работе разработана технология производства уксусной кислоты из метанола и оксида углерода. Проведён обзор типового и современного технологического оборудования, который был подобран по стандартам, проведены проверочные, точные расчёты. Рассчитан и составлен материальный баланс реактора и стадии синтеза уксусной кислоты.