Проект реконструкции цеха первичной переработки нефти и получения битума на ОАО «Сургутнефтегаз»
Характеристика битумов. Таблица 13
|
Показатели |
Дорожные битумы |
Строительные битумы |
|||||
|
БНД 40/60 |
БНД 60/90 |
БНД 90/130 |
БНД 130/200 |
БНД 200/300 |
БН-IV |
БН-V |
|
|
Глубина проникания иглы, мм, не менее |
|||||||
|
при 25° С |
40-60 | 61—90 | 91-130 | 131—200 | 201-300 | 21—40 | 5-20 |
|
при 0° С |
13 | 20 | 28 | 35 | 45 | - | - |
| Растяжимость при | |||||||
|
25° С, см, не менее |
40 | 50 | 60 | 65 | Не нормируется | 3 | 1 |
| Температура размягчения °С, не ниже | 52 | 48 | 45 | 40 | 35 | 70 | 90 |
| Температура хрупкости, °С, не выше | -10 | -15 | -17 | -18 | -20 | — | — |
| Испытание на сцепление с мрамором | выдерживает | ||||||
Соотношение компонентов, входящих в состав битума, влияет на его свойства. Чем больше в битуме асфальтенов, тем битум тверже, смолы улучшают эластичность битума и его цементирующие свойства, масла сообщают битумам морозостойкость.
Зависимость эксплуатационных свойств битумов от их химического состава характеризуется величинами отношений содержания асфальтенов к содержанию смол А/С и суммы асфальтенов и смол к содержанию масел (А+С)/М. Битумы, сочетающие хорошую тепло- и морозостойкость с высокой прочностью, содержат около 23% смол, 15—18% асфальтенов и 52—54% масел; А/С = 0,5-0,6; (А+С)/М=0,8-0,9.
Для улучшения адгезионных свойств битумов применяют присадки, представляющие собой поверхностно-активные вещества (ПАВ). В качестве ПАВ обычно применяют кубовые кислоты, являющиеся кубовым остатком при разгонке синтетических жирных кислот.
1.6.1.Способы получения битумов
Битумы можно получать одним из трех способов:
глубокая вакуумная перегонка мазута;
окисление остаточных нефтепродуктов воздухом при высокой температуре;
компаундирование остаточных и окисленных продуктов.
Качество готовых битумов зависит в первую очередь от качества сырья, а для окисленных битумов еще и от температуры, продолжительности окисления и расхода воздуха [12, 14].
Наилучшим сырьем для производства битума служат остаточные продукты переработки тяжелых смолисто-асфальтеновых нефтей: гудроны, крекингостатки, асфальты и экстракты очистки масел. Чем больше содержание смолисто-асфальтеновых компонентов в нефти, чем выше отношение асфальтены: смолы и чем меньше содержание твердых парафинов, тем выше качество получаемых битумов и проще технология их производства.
Из гудронов, имеющих оптимальные величины соотношений А/С и (А+С)/М, получают битум глубокой вакуумной перегонкой. Это характерно для венесуэльской нефти. Высокопарафинистые нефти—наихудшее сырье для получения битума. Высокое содержание парафина в нефтях отрицательно сказывается на важнейших эксплуатационных показателях битумов: прочности и прилипаемости к минеральным покрытиям. Нефти, из которых получают битумы, должны быть хорошо обессолены.
Характеристика гудронов, получаемых из советских нефтей и наиболее пригодных для производства окисленных битумов, приведена в табл. 8.
Характеристика гудронов смолистых нефтей. Таблица 14
|
Нефть |
Содержание гудрона, вес. % |
Плотность, 420 |
Темпера тура размягчения, °С |
Групповой состав вес. ч. |
А С |
А+С М |
||
|
асфальтены |
смолы |
масла |
||||||
| Ярегская | 50 | 0,989 | 28 | 4,2 | 33,6 | 62,2 | 0,15 | 0,62 |
| Арланская | 55 | 0,999 | 30 | 7,0 | 30,6 | 62,4 | 0,23 | 0,60 |
| Серноводская | — | — | 28,5 | 5,8 | 30,4 | 63,8 | 0,19 | 0,56 |
| Чернушинская | — | 0,984 | 30 | 5,6 | 28,7 | 65,7 | 0,20 | 0,52 |
При окислении гудронов часть масел превращается в смолы, часть смол переходит в асфальтены. В результате количество смол практически остается неизменным, а отношения А/С и (А+С)/М улучшаются.
1.6.2.Технология окисления битумов
Окисленные битумы получают при одновременном воздействии на нефтяные остатки кислорода воздуха и высокой температуры. Чем выше температура, тем быстрее протекает процесс. При слишком высокой температуре, однако, ускоряются реакции образования карбенов и карбоидов, что недопустимо.
Окисленные битумы получают на установках периодического и непрерывного действия. При периодическом процессе сырье подают в окислительный куб, температура .в котором должна быть 170—260 °С. После заполнения окислительного куба на одну треть начинают подавать в куб сжатый воздух под давлением 1—1,5 ат и одновременно доводят уровень сырья до определенной высоты. При окислении выделяется тепло, поэтому температуру процесса регулируют подачей воздуха. Если необходимо отводить избыточное тепло, то применяют циркуляцию продукта поршневым насосом, который выводит часть продукта из куба снизу и через водяной холодильник возвращает ее в куб сверху.
Продолжительность окисления зависит от качества сырья и требуемого качества битума. Чем тверже битум, тем время окисления должно быть больше. Обычно продолжительность окисления составляет 18—40 ч. Температура .процесса 250—280 °С. После достижения товарного качества битума подачу воздуха прекращают, битум охлаждают циркуляцией через холодильник и откачивают на разливочную станцию. Образующиеся в процессе окисления жидкие и газообразные продукты из куба поступают в конденсатор-холодильник, а оттуда — в сепаратор, где смесь разделяется на отгон (так называемую «черную солярку») и газы. Газы сжигаются в печи. Отгон добавляется к котельному топливу.
Окислительные кубы — пустотелые стальные цилиндрические аппараты объемом от 50 до 250 м3; расположение их может быть вертикальным и горизонтальным. В нижней части аппарата располагаются маточники для подачи воздуха. На установке имеется одновременно несколько таких кубов. Периодические установки малопроизводительны.
Установка для получения дорожных и строительных битумов непрерывным окислением в трубчатом реакторе состоит из трех одинаковых параллельных блоков. Она дает возможность одновременно получать две марки строительных битумов и тяжелый компонент дорожного битума.
Дорожные битумы получают компаундированием переокисленного компонента с температурой размягчения 65 °С и разжижителей.
Технологическая схема установки (одного блока) показана на рис. 26.
Технологические параметры установки и материальный баланс. Таблица 15
|
Технологические параметры |
|||
| Температура, °С | |||
|
сырья на входе на установку |
100—160 | ||
|
сырья на выходе из П-1 |
230—250 | ||
|
воздуха на входе в М-1 |
150 | ||
|
смеси в Р-1 |
260 | ||
|
битума после Х-1 |
170 | ||
|
Давление, ат |
|||
|
воздуха на входе в М-1 |
9 | ||
|
смеси на входе в Р-1 |
8 | ||
|
смеси на выходе из Р-1 |
3 | ||
|
Расход воздуха, м3/м3 продукта |
100-130 6:1 | ||
|
Материальный баланс установки (в вес. %) |
|||
|
Поступило: |
Получено: |
||
| Гудрон | 30,20 | Битум БНДп-130/200 | 13,39 |
|
Асфальт деасфальтизации |
41,10 | Битум БНДп-90/130 | 13,39 |
| Экстракт селективной очистки | 25,30 | Битум БНДп-60/90 | 26,78 |
| ПАВ | 3,40 | Битум БНДп-40/60 | 13,39 |
|
Битум БН-IV |
14,33 | ||
| Битум БН-V | 14.33 | ||
| Отгон | 2,30 | ||
|
Потери, газы окисления |
2,09 | ||
|
Итого: |
100,00 |
Итого: |
100,0 |
Г
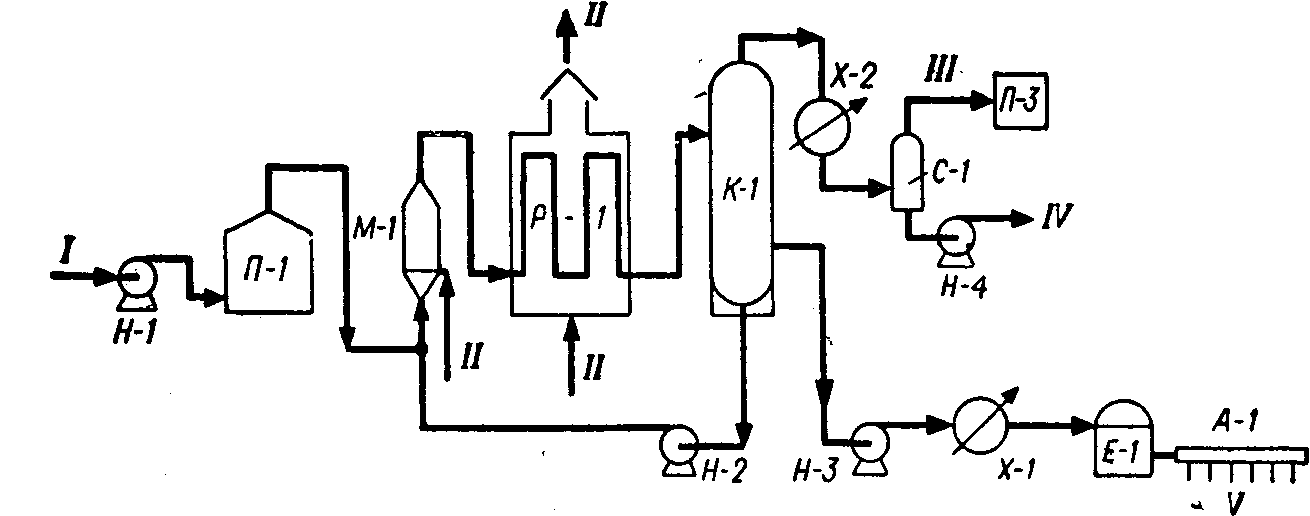
Рис. 9. Технологическая схема установки непрерывного производства окисленного битума:
I—гудрон; II—воздух; III—газы реакции; IV—отгон; V— готовый битум.
удрон насосом Н-1 подается через печь П-1 в смеситель М-1, куда компрессором нагнетается воздух. В смеситель также поступает циркулирующий продукт с низа колонны К-1. Из смесителя М-1 смесь воздуха и продукта входит в реактор Р-1, окисляется и вводится в верхнюю часть испарителя К.-1. Жидкость спускается сверху вниз, в это время от нее отделяются азот, остаток кислорода, газы окисления пары «черной солярки». Часть битума с низа колонны К-1 в качестве рециркулята подкачивается насосом Н-2 в смеситель М-1. Из середины колонны К-1 готовый битум насосом Н-3 через холодильник Х-1 направляется в емкость Е-1, откуда через специальное разливочное устройство битумом заполняют крафтмешки.
Пары и газы с верха колонны К.-1 поступают в конденсатор-холодильник Х-2, а затем сконденсировавшийся жидкий продукт отделяется от газов в сепараторе С-1. С низа сепаратора С-1 отгон отводится с установки. Газы из сепаратора С-1 дожигаются в печи П-3. Технологический режим установки представлен в табл. 9
1.6.3.Аппаратура
Реактор установки производительностью 250 тыс. т/год представляет собой цилиндрический аппарат диаметром 2420 мм и высотой 11000 мм с вертикально расположенным змеевиком из стали Х5М диаметром 150 мм; скорость продукта в змеевике 11—12 м/сек. Снизу в реактор подается воздух, обдувающий змеевик снаружи.
Энергетические затраты реакторов разных типов. Таблица 16
|
Трубчатый реактор |
Окислитель колонного типа |
|
|
Пар, ккал |
400,0 | 200,0 |
|
Электроэнергия, кВт-ч |
11,5 | 6,0 |
|
Жидкое топливо, кг |
4,23 | 1,1 |
|
Сжатый воздух, м3 |
50,0 | 54,0 |
Таким образом достигается мягкий съем тепла реакции. Нагретый воздух уходит в атмосферу. Смеситель—цилиндрический аппарат с нижним и верхним коническими днищами. Продукт вводится снизу по центру, воздух подается в нижнюю часть цилиндра через распределитель. Выше показаны сравнительные энергетические затраты на 1 т битума в реакторах обоих типов (табл. 10)
Испаритель—аппарат колонного типа диаметром 2600 мм и высотой 14000 мм, снабженный внутри направляющим спиральным желобом, по которому продукт стекает сверху вниз.
Для охлаждения битума и газов реакции применяют воздушные холодильники.
Для повышения производительности битумных установок и улучшения качества окисленных битумов в последние годы широко применяют в качестве непрерывно действующих реакторов полые аппараты колонного типа.
Битумы, полученные непрерывным окислением сырья в колонных аппаратах, имеют такое же качество, как и полученные при окислении в трубчатом реакторе. При этом с точки зрения энергетических затрат колонные аппараты имеют несомненное преимущество.
О
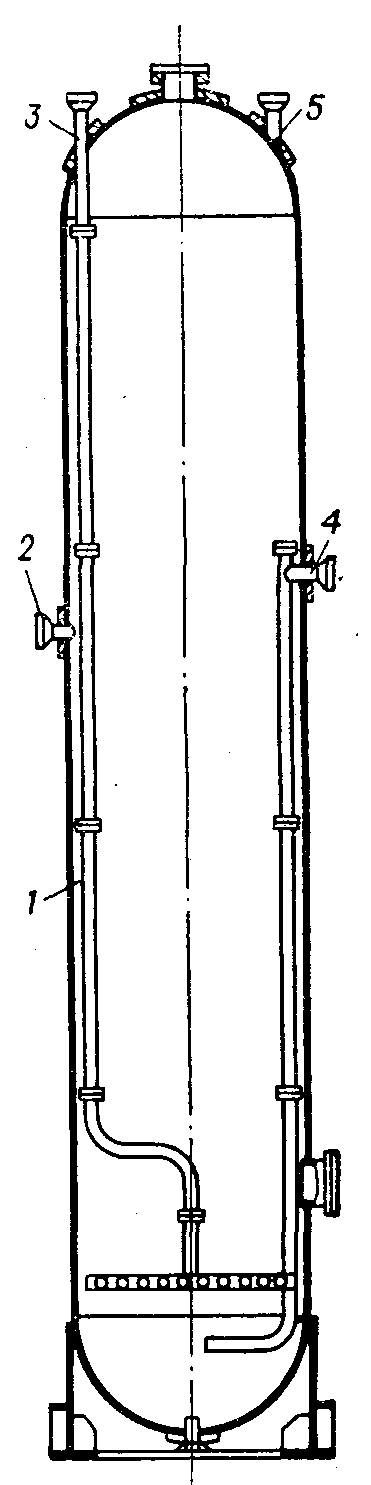
Рис. 10. Окислитель колонного типа:
1—корпус; 2—штуцер для ввода гудрона; 3— штуцер для ввода воздуха с распределителем; 4— штуцер для вывода продукта;
5—штуцер для вывода газов окисления.
кислитель колонного типа (рис. 10) имеет диаметр 3358 мм и высоту 23200 мм. Диаметр более 3,5 м нецелесообразен, так как в большом сечении трудно осуществить равномерное диспергирование воздуха. Воздух вводится через маточник в нижней части аппарата, продукт подается в середину колонны и выводится снизу.
1.6.4.Контроль и автоматизация процесса
Основные параметры процесса контролируются и автоматически регулируются. Расход сырья на установку, а также соотношение свежего сырья и рециркулята на входе в смеситель поддерживаются постоянными. Температура продукта на выходе из печи регулируется расходом топлива в печь. Расход воздуха в смеситель поддерживается постоянным при помощи клапана на выкиде компрессора. Температурный режим реактора определяется расходом охлаждающего воздуха в реактор. Уровень продукта в колонне К-1 регулируется отбором битума.
1.6.5.Техника безопасности
Битумы и гудроны, нагретые до высокой температуры, в присутствии кислорода воздуха способны самовоспламеняться. Резкое изменение расхода воздуха, сырья, рециркулята может вызвать загорание внутри аппаратуры; резкое изменение температуры на выходе из печи может привести к закоксовыванию реактора, внезапному увеличению давления и разрыву аппаратуры. Поэтому на установке кроме обычных мер по герметизации оборудования и тщательного контроля за технологическим режимом следует применять аварийную блокировку. С прекращением подачи рециркулята автоматически отключается подача воздуха в смеситель.
1.6.6.Транспортировка битумов
Жидкие и полужидкие битумы разливаются в железнодорожные цистерны и полувагоны (бункеры), а также в автобитумовозы. Высокоплавкие битумы затаривают в бумажные мешки или отливают в специальные разборные формы. Мешки и болванки перевозят по железной дороге и автотранспортом.
1.7.Основная аппаратура установок первичной перегонки нефти
На установках первичной перегонки широко используются теплообменные аппараты, ректификационные колонны, трубчатые печи, емкостные аппараты.
1.7.1.Теплообменная аппаратура
Теплообменные аппараты, применяемые на нефтеперерабатывающих заводах, и в частности на установках прямой перегонки, делятся на следующие группы:
погружные холодильники;
теплообменники типа «труба в трубе»;
кожухотрубчатые теплообменники;
аппараты воздушного охлаждения;
теплообменники непосредственного смешения.
П
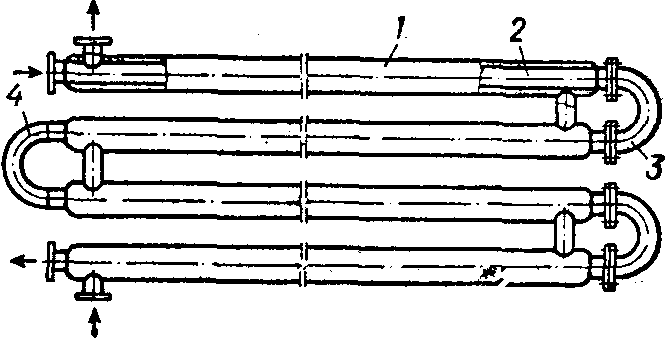
Рис. 11. Четырехходовой теплообменник типа «труба в трубе»:
1—наружная труба; 2—внутренняя труба;
3— разъемный двойник; 4— приварной двойник.
огружные теплообменники представляют собой заполненные водой металлические ящики, в которых расположен один или несколько змеевиков. По змеевикам движутся охлаждаемые пары или жидкость. Эти аппараты занимают много места, имеют низкий коэффициент теплопередачи. Погружные теплообменники применялись в качестве конденсаторов паров ректификационных колонн и концевых холодильников. Эти аппараты полностью уступили место более совершенным конструкциям.
Теплообменники типа «труба в трубе» (рис. 11) легко разбираются для чистки и могут быть использованы при любой разности температур теплообменивающихся сред. Они применяются на установках прямой перегонки для подогрева нефти остаточными продуктами— мазутом или гудроном.
К
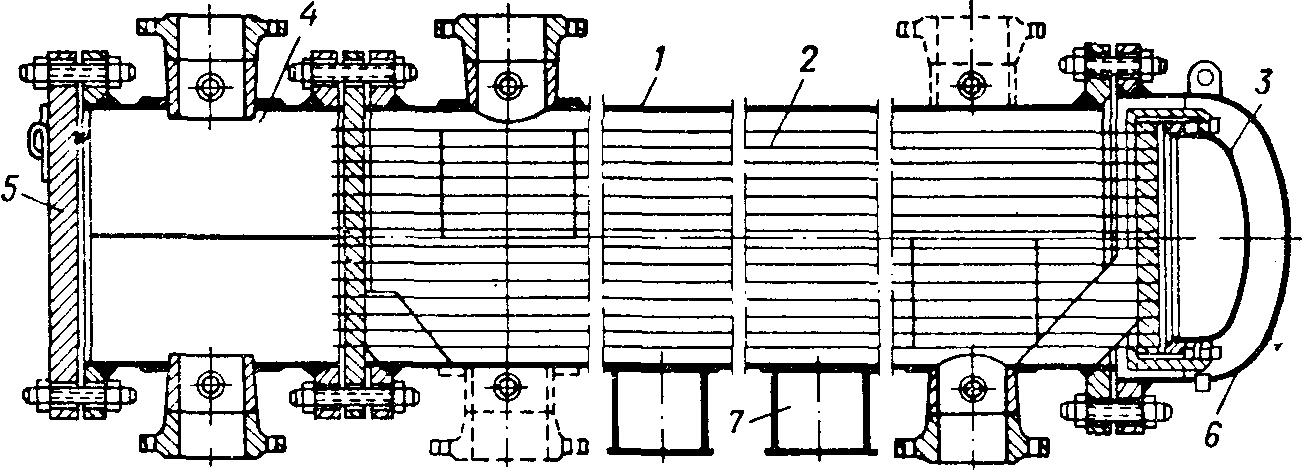
Рис. 12. Кожухотрубчатый теплообменник с плавающей головкой:
1—корпус; 2— трубный пучок; 3— плавающая готовка; 4—распределительная камера; 5—крышка; 6— днище; 7—опора.
ожухотрубчатые теплообменники получили большое распространение на современных НПЗ, существуют кожухотрубчатые теплообменники жесткотрубного типа и с плавающей головкой.
Теплообменники с плавающей головкой (рис. 11)—основной вид теплообменного аппарата современного НПЗ. На установках первичной перегонки нефти они используются для подогрева нефти за счет тепла отходящих продуктов, в качестве водяных конденсаторов-холодильников, подогревателей сырья стабилизации и т. д.
Наличие подвижной решетки позволяет трубному пучку свободно перемещаться внутри корпуса, пучок легко удаляется для чистки и замены. На современных установках первичной перегонки применяются теплообменники с плавающей головкой, имеющие поверхность теплообмена 300—900 м2 и длину трубок 6 и 9 м. Коэффициент теплопередачи в этих аппаратах равен 100— 150 ккал/ (м2 • ч • град}.
Для конденсации и охлаждения продуктов в поверхностных теплообменниках применяется вода. Качество воды на заводах, как правило, невысокое, в ней содержатся посторонние примеси, она сильно минерализована. Поэтому в трубках холодильников отлагается накипь и органические осадки, трубки подвержены коррозии со стороны воды. Эти недостатки полностью устраняются при использовании взамен водяного охлаждения воздушного. Строящиеся и проектируемые в настоящее время установки первичной перегонки оснащаются в основном конденсаторами и холодильник
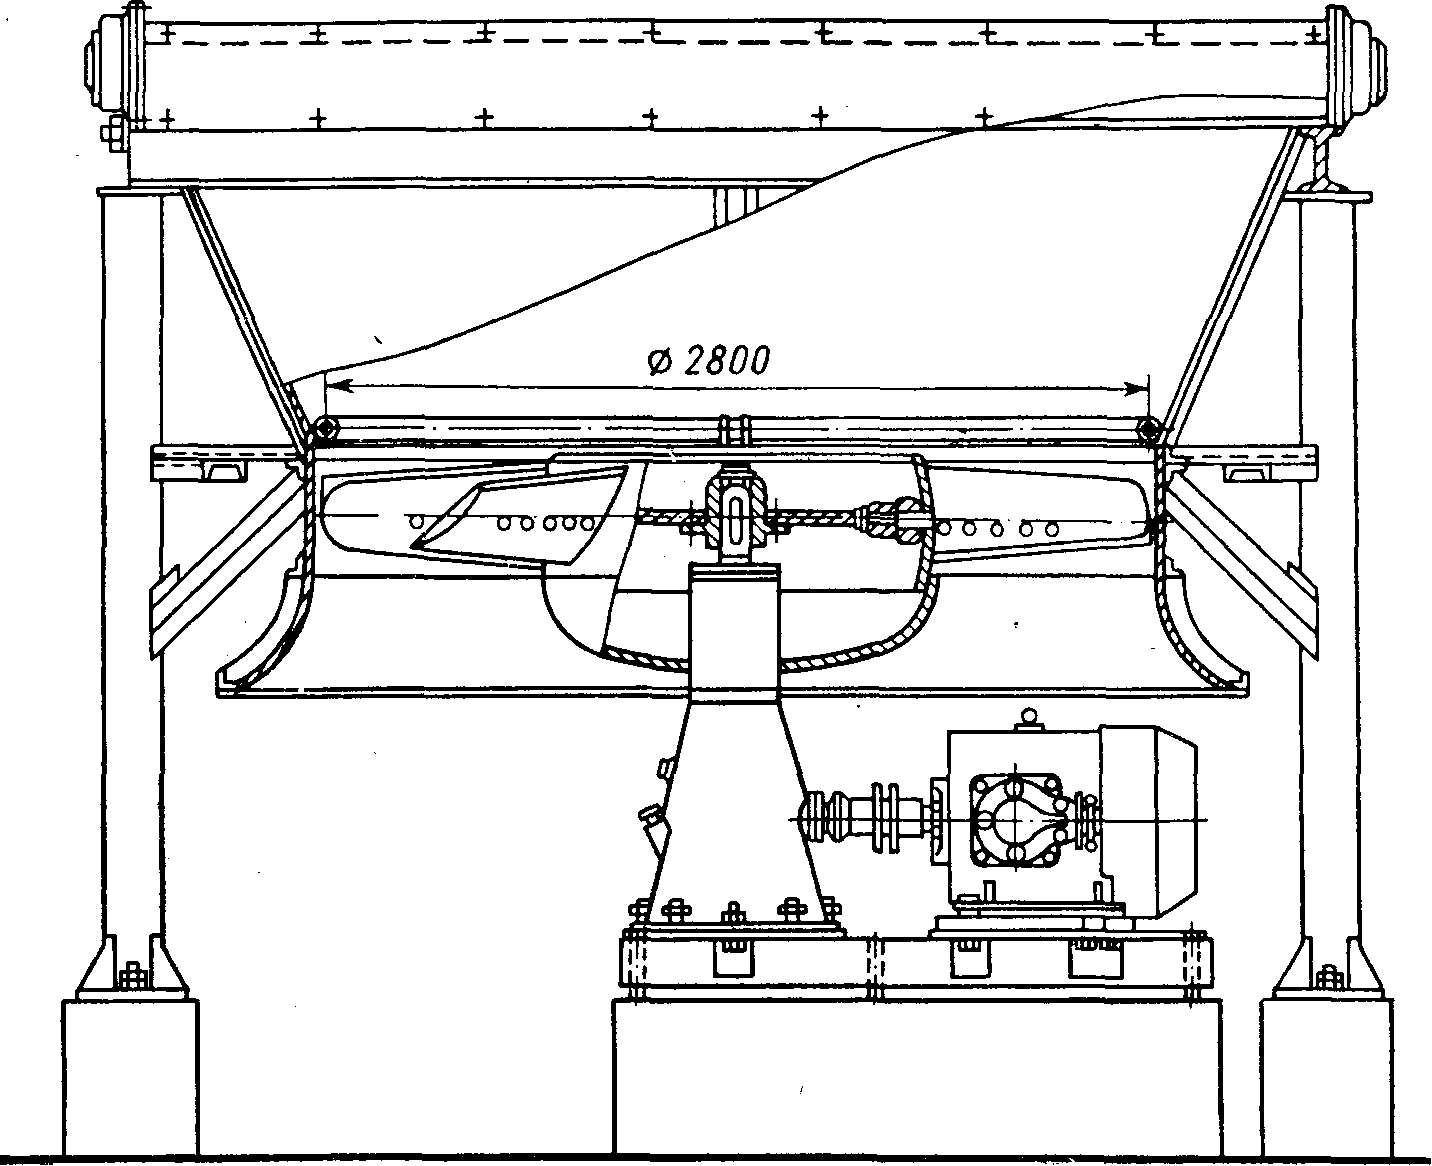
Рис. 13. Аппарат воздушного охлаждения горизонтального типа (АВГ).
ами воздушного охлаждения.
Аппараты воздушного охлаждения состоят из пучка труб с коллекторами (сборными трубами), вентилятора с электродвигателем, регулирующих устройств и опорной части. Теплопередача в аппаратах воздушного охлаждения (АВО) происходит по принципу противотока. Вентилятором воздух прогоняется через межтрубное пространство. Пучок труб охлаждается снаружи. За счет теплоотвода через поверхность охлаждается продукт, протекающий внутри трубок. Чтобы воздух равномерно распределялся по всей охлаждающей поверхности труб, вентилятор соединяется с трубными пучками посредством диффузоров.
Т
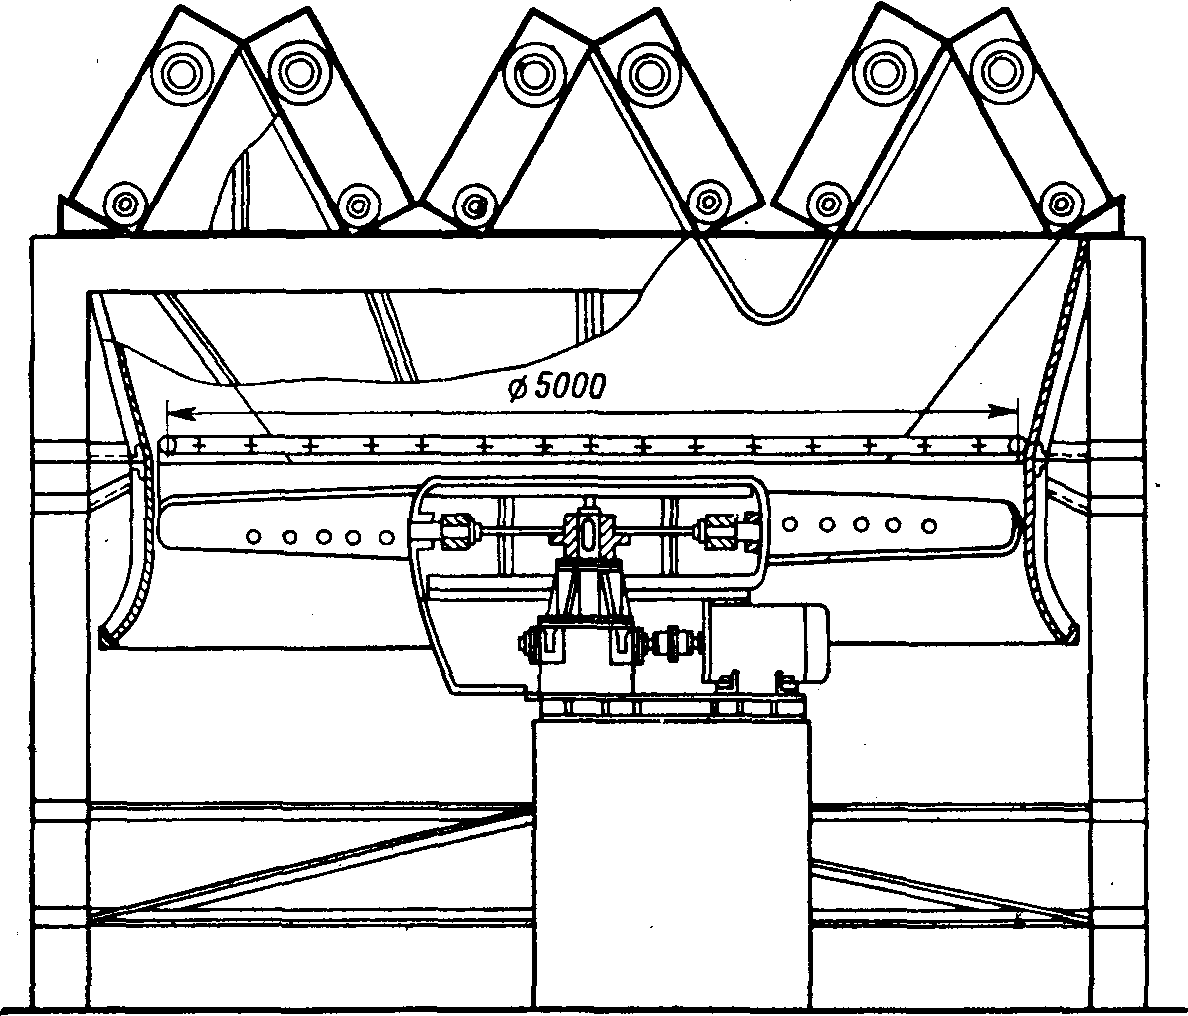
Рис. 14. Аппарат воздушного охлаждения зигзагообразного типа (АВЗ),
рубы, коллекторы и рамы образуют секции. Коллекторы снабжаются съемными крышками или пробками, что создает возможность очистки внутренней поверхности труб.
Чтобы интенсифицировать теплоотдачу от поверхности труб к воздуху, наружная поверхность труб увеличивается с помощью сплошного и частичного оребрения. Отношение полной поверхности ребристой трубы к наружной поверхности гладкой трубы у основания ребра называется коэффициентом оребрения. Чем выше коэффициент оребрения, тем больше коэффициент теплоотдачи от наружной поверхности теплообменных труб к воздуху. Машиностроительной промышленностью выпускаются нормализованные аппараты воздушного охлаждения с коэффициентом оребрения 9 и 14,6.
Существуют аппараты воздушного охлаждения различной конструкции, отличающиеся расположением трубных секций. Наиболее часто применяются горизонтальные (АВГ, рис. 13) и зигзагообразные холодильники (АВЗ, рис. 14). Конструкция аппаратов зигзагообразного типа отличается простотой монтажа и обслуживания. По сравнению с прочими типами АВО эти аппараты имеют наибольшую поверхность теплообмена и занимают наименьшую площадь. Число ходов в секциях АВЗ может изменяться в широких пределах. На установках первичной перегонки применяются аппараты воздушного охлаждения горизонтального типа поверхностью до 1,8 тыс. м2 и зигзагообразные поверхностью 5—7,5 тыс. м2. Коэффициент теплопередачи в аппаратах воздушного охлаждения равен 15—30 ккал/(м2•ч•град) (в расчете на оребренную поверхность).
1.7.2.Трубчатые печи
С помощью трубчатых печей технологическим потокам установок прямой перегонки и других технологических установок" сообщается тепло, необходимое для проведения процесса.
Трубчатые печи классифицируются по характерным для них признакам:
полезной тепловой мощности;
пропускной способности;
технологическому назначению;
типу теплопоглощающего змеевика;
конструктивным особенностям.
П
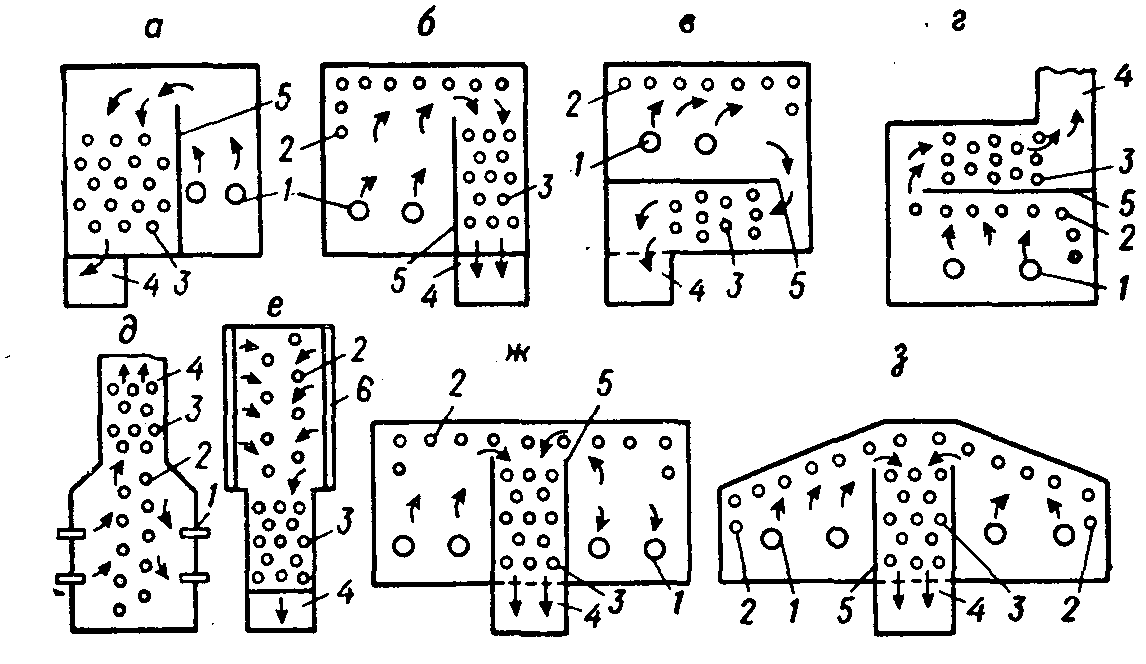
Рис. 15. Схемы основных типов трубчатых печен:
а — конвекционная печь; б — однокамерная печь с боковым расположением конвекционной камеры; в — однокамерная печь с нижним расположением конвекционной камеры; г — однокамерная печь с верхним расположением конвекционной камеры; д — вертикальная цилиндрическая печь; е — однокамерная печь беспламенного горения с панельными горелками; ж — двухкамерная двухпоточная печь с горизонтальным сводом; з — двухпоточная двухкамерная печь с наклонным сводом. 1—горелки (форсунки); 2—радиантный змеевик;3—конвекционный змеевик; 4— дымоход; 5— перевальная стенка; 6— панельные горелки.
олезная тепловая нагрузка — количество тепла, воспринятое продуктом, — выражается обычно в тысячах и миллионах килокалорий в час. Тепловая нагрузка печей на нефтеперерабатывающих заводах колеблется от 500—800 тыс. ккал/ч до 60— 100 млн. ккал/ч. На современных отечественных установках прямой перегонки имеются трубчатые печи с полезной тепловой нагрузкой 16, 32, 100 млн. ккал/ч.
По производительности, т. е. по количеству нагреваемого продукта в единицу времени, наиболее крупными являются печи первичной перегонки. На установке АТ мощностью 6 млн. т нефти в год в трубчатой печи в течение часа подогревается свыше 900 т сырья.
По технологическому назначению печи нефтеперерабатывающих заводов делятся на печи прямой перегонки, термического крекинга, каталитического риформинга и др. На нефтеперерабатывающих заводах эксплуатируются трубчатые печи самых разнообразных конструкций. Существуют печи отличающиеся по способу передачи тепла (радиантные, конвекционные, радиантно-конвекционные), по количеству топочных камер (однокамерные и многокамерные), по способу сжигания топлива (печи с пламенным и беспламенным горением), по типу облучения труб (с односторонним и двусторонним облучением), по числу потоков нагреваемого сырья (одно-, двух- и многопоточные), по форме камеры сгорания (цилиндрические, коробчатые и т. д.), по расположению труб змеевика (печи с горизонтальным и вертикальным расположением труб). Схемы основных типов трубчатых печей приводятся на рис. 15.
Основными теплотехническими показателями, характеризующими печь с точки зрения эффективности ее работы, являются теплонапряженность поверхности нагрева и коэффициент полезного действия печи, Теплонапряженностью поверхности нагрева называется количество тепла, переданное через 1 м2 поверхности нагрева в час. Допустимая теплонапряженность поверхности нагрева зависит от температуры стенки трубы, от температуры и скорости движения продукта, от свойств нагреваемого продукта. Теплонапряженность поверхности нагрева, как правило, должна быть тем меньше, чем более смолист и склонен к образованию кокса продукт, нагреваемый в печи, чем ниже его скорость при движении по трубам, чем выше требуемая конечная температура нагрева продукта [12].
Теплонапряженность поверхности нагрева в радиантных трубах выше, чем в конвекционных. Средняя теплонапряженность радиантных труб составляет (в тыс. ккал/м2): при первичной перегонке нефти 25—50, при перегонке мазута 20—30, при термическом крекинге 20—40.
Коэффициентом полезного действия печи называется отношение полезного используемого тепла к общему количеству тепла, выделенного при сгорании топлива. Перед конструкторами печей стоит задача добиться повышения к. п. д. печи. В печах, построенных на установках первичной перегонки мощностью 1, 2 и 3 млн. т в год в 1950—70 гг., этот показатель не превышал 60—65%. Новые конструкции печей, разрабатываемые в нашей стране и за рубежом, имеют более высокий к. п. д. — ~ 80% и выше.
На нефтеперерабатывающих заводах широко распространены одно- и двускатные трубчатые печи шатрового типа.
С
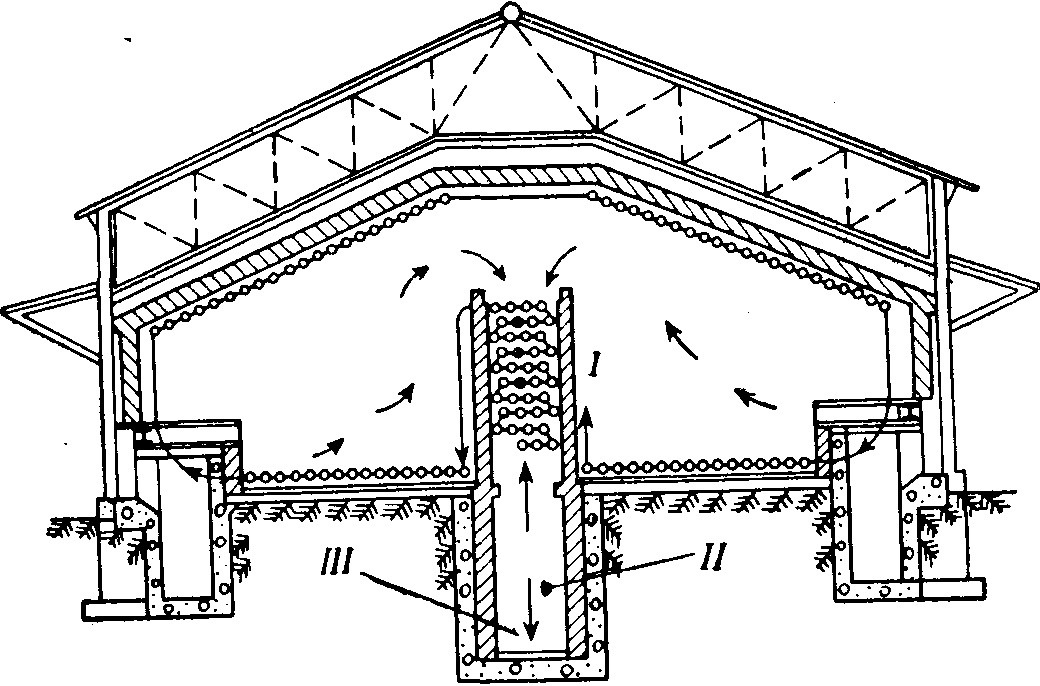
Рис. 16. Двускатная трубчатая печь шатрового типа:
I — выход продукта; II — вход продукта: III — газы в дымовую трубу.
хематический разрез двускатной печи приведен на рис. 16. Печь состоит из двух радиантных камер и одной конвекционной. Конвекционная камера отделена от радиантных стенками из огнеупорного кирпича. Эти стенки называются перевальными. Дымовые газы удаляются из печи через дымоход (боров), который начинается в нижней части конвекционной камеры, и дымовую трубу.
Трубы змеевика крепятся к стенкам радиантной камеры печи при помощи подвесок и кронштейнов из жаропрочной стали, а в конвекционной камере укладываются на специальные решетки. Между собой они соединяются сварными калачами или разъемными переходами-двойниками. В радиантной камере имеются две группы труб—нижняя (подовый экран) и верхняя (потолочный экран).
Шатровые печи, несмотря на их универсальность, простоту в эксплуатации, в настоящее время не сооружаются. Их основной недостаток—низкие технико-экономические показатели. Коэффициент полезного действия этих печей не превышает 50—60%, так как почти нигде не используется тепло дымовых газов. Эти печи эксплуатируются с большим коэффициентом избытка воздуха, что также сказывается на к. п. д. печи. Шатровые печи требуют много места, для их сооружения расходуется большое количество легированного металла.
Недостатки печей шатрового типа и других устаревших конструкций устраняются в конструкциях новых печей. К печам нового типа относятся трубчатые печи с излучающими стенками из панельных горелок, печи объемно-настильного пламени, вертикально-факельные печи, разработанные институтом ВНИИНефтемаш, а также вертикальные трубчатые печи, разработанные в институте Ленгипрогаз.
О
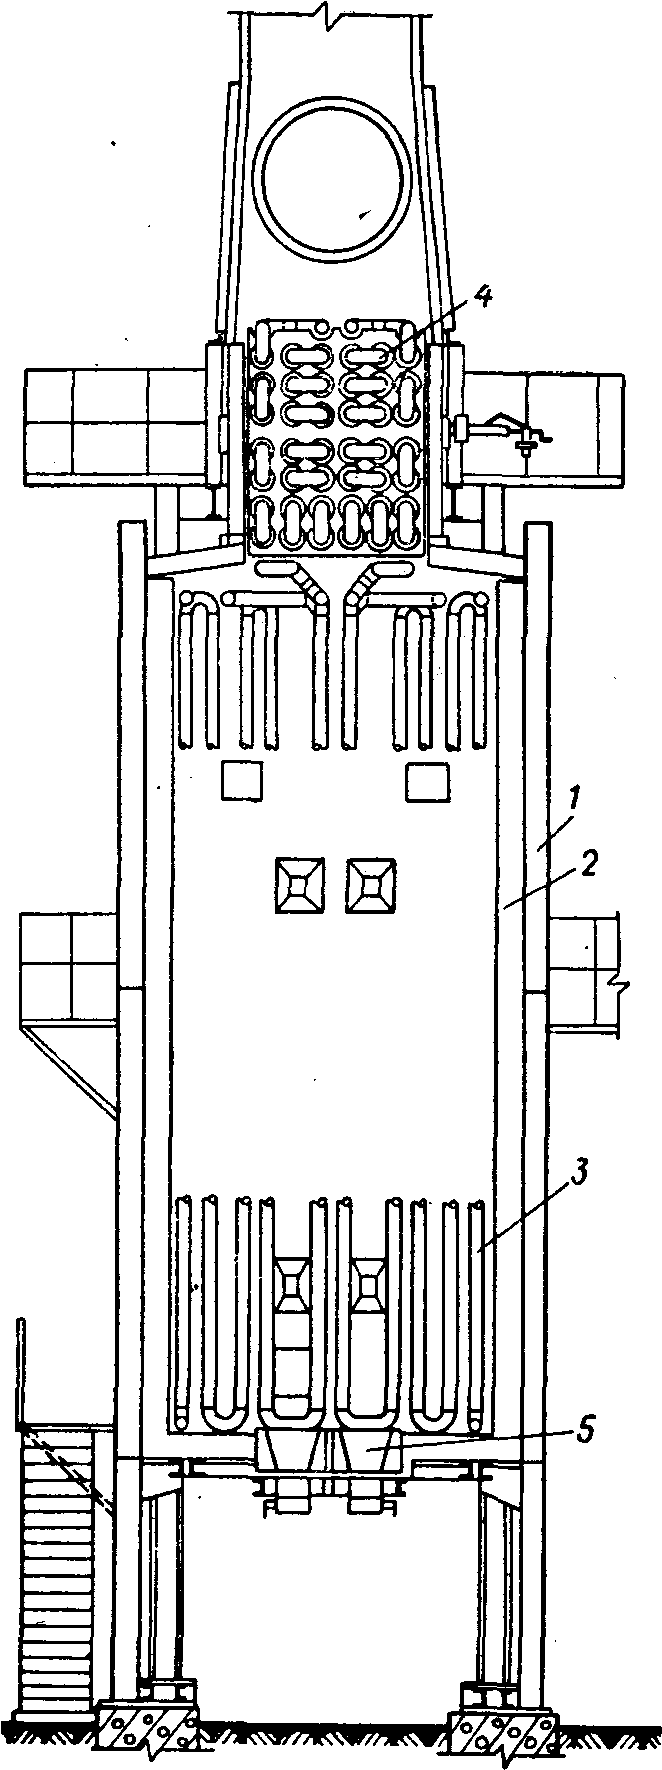
Рис. 17. Вертикально -секционная трубчатая печь
1 – каркас-кожух; 2 – футеровка; 3 – радинатная часть змеевика; 4 – конвекционная часть змеевика; 5 – инжекционная горелка.
собенностью вертикальных печей является вертикальное расположение труб в радиантных змеевиках этих печей. Вертикальные трубчатые печи подразделяются на вертикальные цилиндрические и вертикальные секционные.Вертикальные цилиндрические печи имеют тепловую производительность от 1,5 до 12 млн. ккал/ч.
Вертикальные секционные печи наиболее часто применяются для современных установок прямой перегонки. Тепловая производительность этих печей колеблется от 10 до 100—125 млн. ккал/ч.
Устройство вертикальной секционной печи показано на рис. 17. Печи этого типа состоят из ряда секций одинаковой теплопроизводительности и размеров.
Количество секций зависит от необходимой теплопроизводительности печи. Каждая секция состоит из радиантной и конвекционной камер, причем радиантные части всех секций печи объединяются в общий металлический сварной футерованный изнутри корпус.
Радиантная часть печи имеет в плане форму прямоугольника. В днище радиантных камер расположены форсунки. Чтобы улучшить обслуживание форсунок, печь приподнимается над землей на металлических стойках каркаса. Трубы змеевика располагаются внутри камеры, причем если печь состоит из одной секции, то все трубы змеевиков расположены у стен печи. Если в печи имеется несколько секции, то наряду с однорядными экранами появляются двухрядные, расположенные между топочными пространствами секции.
Сверху каждой радиантной камеры помещается конвекционная камера, которая также имеет прямоугольную форму, футерована легким жаростойким бетоном и содержит пакет горизонтальных ошипованных труб. Конвекционная камера заканчивается сборником продуктов сгорания, имеющим форму усеченной пирамиды. Продукты сгорания затем уходят в дымовую трубу. Дымовые трубы могут быть сооружены для каждой секции отдельно или быть общими для нескольких секций.
В вертикально-секционных печах с дымовыми газами уходит большое количество тепла, которое следует утилизировать, используя, например, для выработки водяного пара. Испарительные секции котлов-утилизаторов располагаются над конвекционным змеевиком в каждой конвекционной камере. Корпусом котла-утилизатора служит нижняя прямоугольная часть сборника продуктов сгорания.
Преимущества вертикальных трубчатых печей перед печами других типов заключаются в следующем:
уменьшение расхода легированного металла на подвески и опоры труб змеевика, поскольку количество креплений уменьшено и они вынесены за пределы обогреваемой зоны;
значительное уменьшение габаритов и площади, занимаемой печами;
повышение к. п. д. до 80—85% за счет утилизации тепла и некоторого уменьшения потерь тепла через наружные стены;
значительное снижение расхода футеровочного материала, благодаря применению легкого жаростойкого бетона.
1.7.3.Ректификационные колонны
В
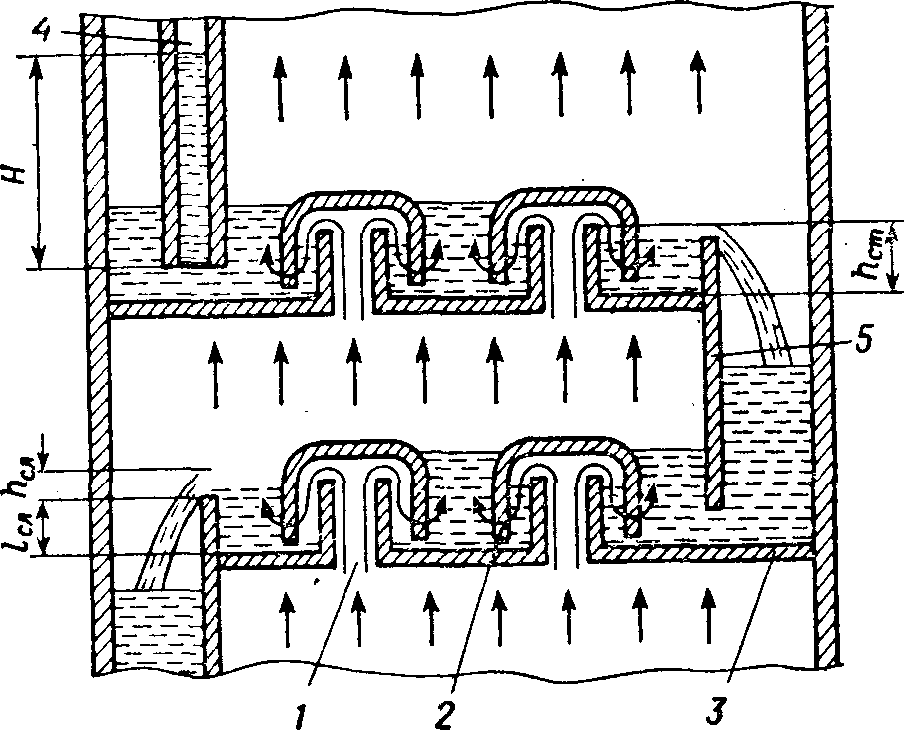
Рис. 18. Схемы работы колпачковой тарелки:
1 — патрубок; 2 — колпачок; 3 — диск тарелки; 4— сливная труба; 5— сливная перегородка. H—высота уровня жидкости в сливном стакане; hст—высота ствкана; hсл— высота подпора при сливе жидкости; lсл — высота выступающей над тарелкой части сливной перегородки или трубы.
зависимости от внутреннего устройства колонны делятся на тарельчатые и насадочные. На большинстве технологических установок современного нефтеперерабатывающего завода применяются только тарельчатые колонны.
Существуют ректификационные тарелки различных типов— колпачковые (рис. 18), бесколпачковые, струйно-направленные и др [33].
Колпачковая тарелка представляет собой металлический диск, в котором имеется множество отверстий для прохода паров. По периметру отверстий закреплены бортики определенной высоты, называемые стаканами, благодаря которым на тарелке поддерживается определенный слой жидкости. Сверху стаканы накрываются колпачками. Между верхним срезом стакана и колпачком имеется зазор для прохода паров, поступающих с нижележащей тарелки. При работе колпачки погружены в слой жидкости, и вследствие этого образуется гидравлический затвор, через который барботируют пары.
Уровень жидкости на тарелках поддерживается сливными перегородками (сливными карманами), нижняя часть которых доходит до следующей тарелки. Избыток жидкости по сливным карманам спускается на нижележащую тарелку. Положение колпачков можно регулировать, изменяя размер зазора между колпачком и верхним срезом стакана. Очень важно, чтобы тарелки размещались в колонне строго горизонтально и чтобы все колпачки были одинаково погружены в жидкость на тарелке. Если эти требования не выполнены, то в какой-либо части тарелки толщина слоя жидкости будет меньше. Через эту часть тарелки начнет проходить большее количество жидкости, и многие колпачки на остальной части тарелки перестанут работать.
Наиболее распространены колпачковые тарелки желобчатого типа, тарелки с S-образными элементами, с круглыми колпачками и тарелки клапанного типа.
Ж
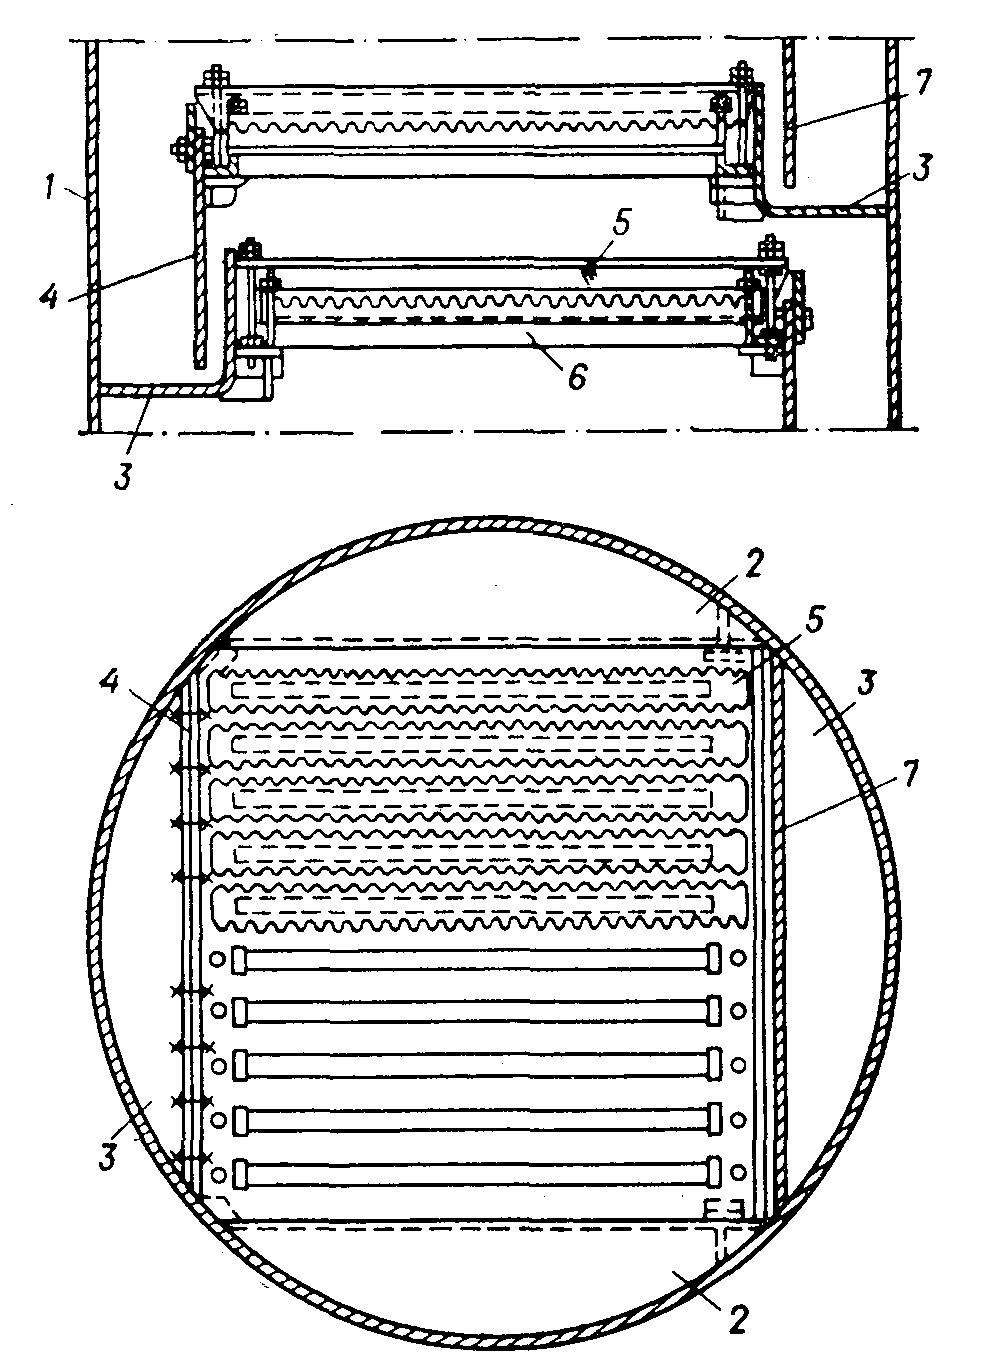
Рис. 19. Тарелка с желобчатыми колпачками:
1—корпус колонны; 2—глухие сегменты; 3—карманы; 4, 7—сливная перегородка; 5— колпачок; 6— желоб.
елобчатые тарелки имеют простую конструкцию и весьма легко монтируются (рис. 19). Тарелка представляет собой прямоугольник или квадрат, вписанный в поперечное сечение колонны. Один из сегментов, отделяемых этим прямоугольником, служит сливным устройством данной тарелки, другой — сливным устройством вышележащей. Два сегмента тарелки — глухие.
Тарелка состоит из нескольких желобов, прикрепленных к опорным уголкам. Над желобами располагаются колпачки, монтируемые на нужной высоте. Жидкость движется по тарелке вдоль колпачков. Основной недостаток желобчатых тарелок заключается в малой площади барботажа (до 30% от площади тарелки), что способствует увеличению скорости паров и уносу флегмы.
В
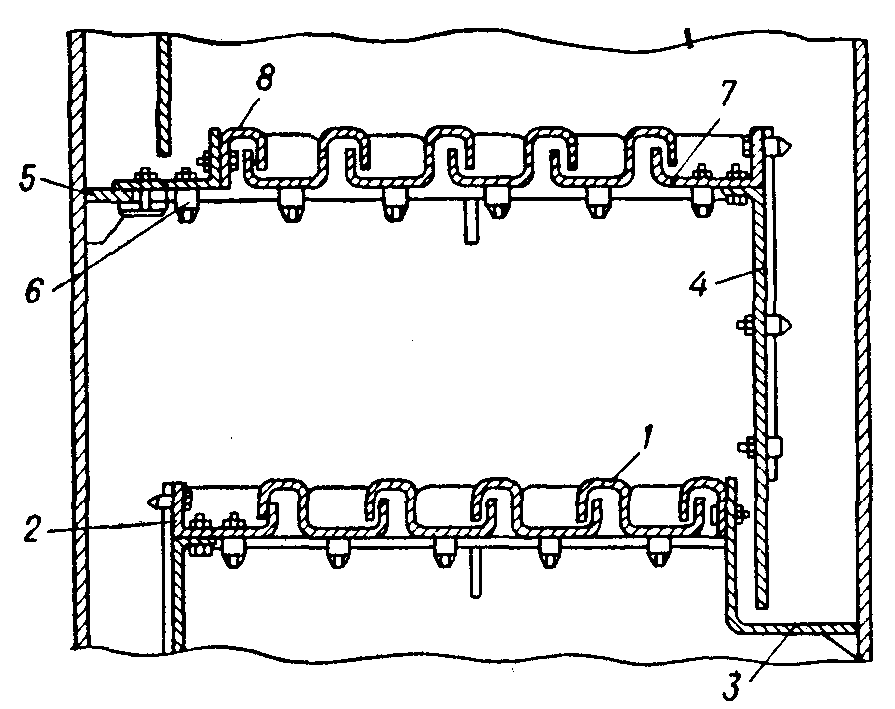
Рис. 20. Тарелка из S-образных элементов:
1—S-образный элемент; 2—плоский сегмент; 3—карман; 4—сливная перегородка; 5—опорная полоса; б—струбцина-скоба; 7—первый элемент; 8—колпачок.
отличие от желобчатых тарелок в тарелках с S-образными элементами (рис. 20) жидкость, направляясь к сливному устройству, движется поперек колпачков, а сами колпачки представляют одно целое с желобом. Каждый S-образный элемент состоит из колпачковой и желобчатой части. При сборке их располагают таким образом, чтобы колпачковая часть одного элемента перекрывала желобчатую часть другого, образуя гидравлический затвор.
Тарелки из S-образных элементов предназначены для колонн, работающих при атмосферном или невысоком давлении, для них характерна устойчивая равномерная работа при изменении нагрузок. Производительность тарелок на 20% выше, чем желобчатых.
Еще более эффективны для колонн, работающих при переменных нагрузках по пару и жидкости, а также для колонн, в которых требуется добиться повышенной четкости разделения, клапанные прямоточные тарелки. Основной элемент такой тарелки — клапан (рис. 21), который под действием паров приподнимается над полотном тарелки на различную высоту. В отличие [33] от прочих колпачковых тарелок, работающих в статичном режиме, для клапанных тарелок характерен динамический, переменный режим работы.
П
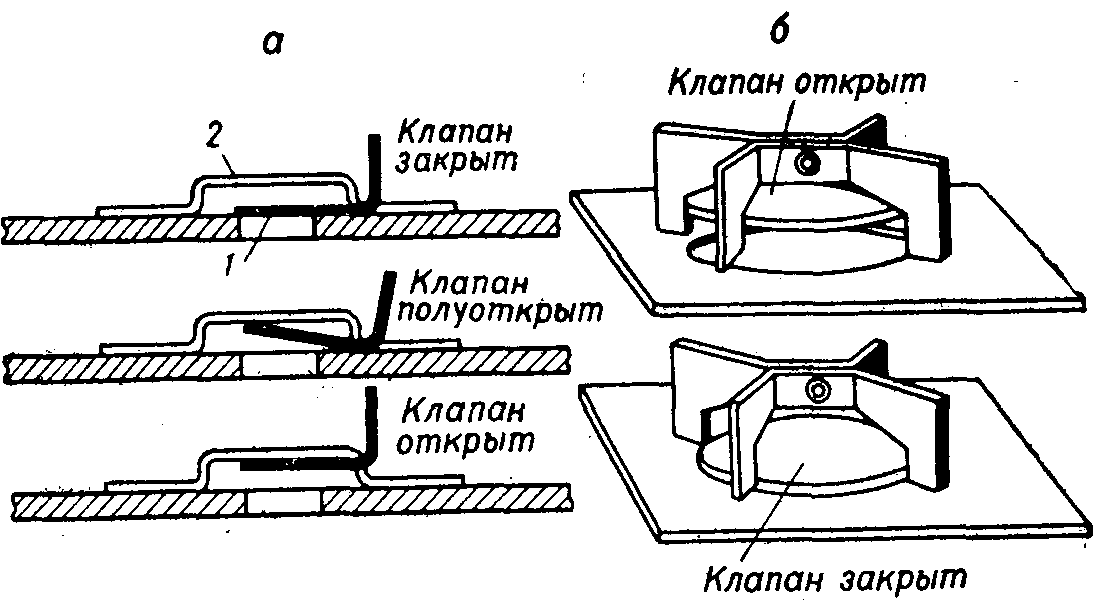
Рис. 21. Клапанные колпачки — прямоугольный (а) и круглый (б):
1— клапан; 2— удерживающая скоба.
одвижные клапаны в зависимости от паровой нагрузки поднимаются или опускаются, регулируя площадь свободного сечения тарелки. Благодаря такой конструкции, в широком пределе нагрузок, определяемом возможной длиной хода клапана, скорость паров существенно не меняется.
Из бесколпачковых тарелок применение в последние годы нашли решетчатые тарелки провального типа и сетчатые тарелки с отбойными элементами.
О
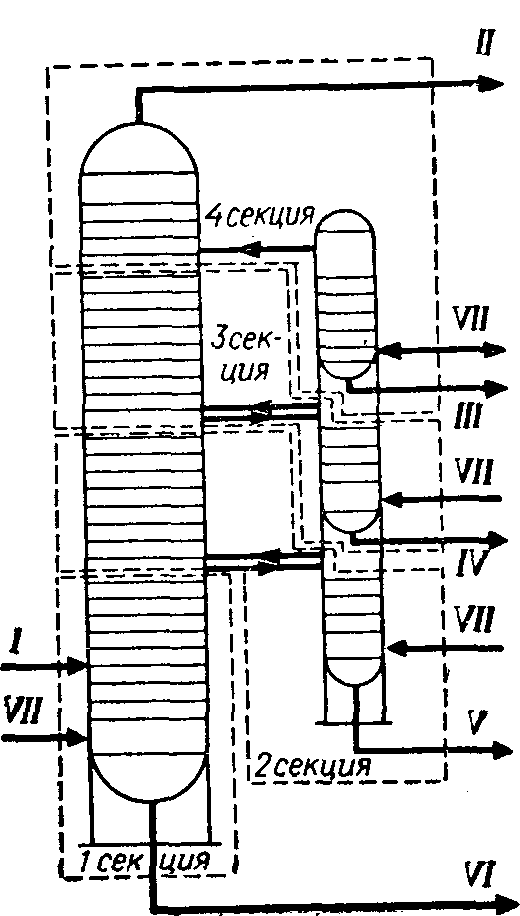
Рис. 22. Схема работы сложной ректификационной колонны с выносными отгонными секциями:
I—сырье; II—ректификат; III, IV, V— боковые погоны; VIостаток; VII—водяной пар.
сновным показателем для тарелок с переливами является скорость паров в свободном сечении колонны. Скорость паров [33] в колоннах установок первичной перегонки зависит от типа тарелки, расстояния между тарелками, нагрузки тарелки по жидкости, физических свойств разделяемых продуктов и других факторов. Она составляет: в атмосферной колонне 0,6—0,9 м/сек, в отбензинивающей 0,2—0,3 м/сек, в стабилизаторе 0,15—0,2 м/сек, в вакуумной 2—3 м/сек.
На установках первичной перегонки нефть требуется разделить на большое количество фракций. Поскольку одна обычная ректификационная колонна может обеспечить разделение смеси только на две фракции, на современных перегонных установках широкое распространение получили сложные колонны, в которых как бы совмещается несколько простых колонн (рис. 22).
Нагретая в печи нефть поступает в среднюю часть секции 1 и разделяется на жидкую и паровую фазы. Жидкая фаза опускается по тарелкам нижней (отгонной) части секции и при этом из нее отгоняются легкие фракции. Для улучшения условий отгонки легких фракций в нижнюю часть отгонной секции вводится водяной пар.
Паровая фаза поднимается по тарелкам верхней концентрационной части секции 1, постепенно облегчается по составу и затем поступает в секцию 2. Секция 1 представляет собой полную ректификационную колонну, остатком которой является мазут, а дистиллятом — смесь бензиновых, керосиновых, дизельных фракций. Эта смесь служит сырьем секции 2. В секции 2 от смеси отделяется тяжелая дизельная фракция (300—350° С), которая частично перетекает в секцию 1, являясь ее орошением, а частично поступает в отдельно расположенную отгонную часть. Здесь тяжелая дизельная фракция дополнительно