Химические способы очистки поверхностей полупроводниковых пластин
При ультразвуковой очистке (рис. 3) пластины 1 помещают в ванну с водой (эмульсией) 2, на которую передаются вибрации через вибратор 3 от генератора 4. Механические вибрации способствуют перемешиванию растворителя и тем самым ускоряют процесс.
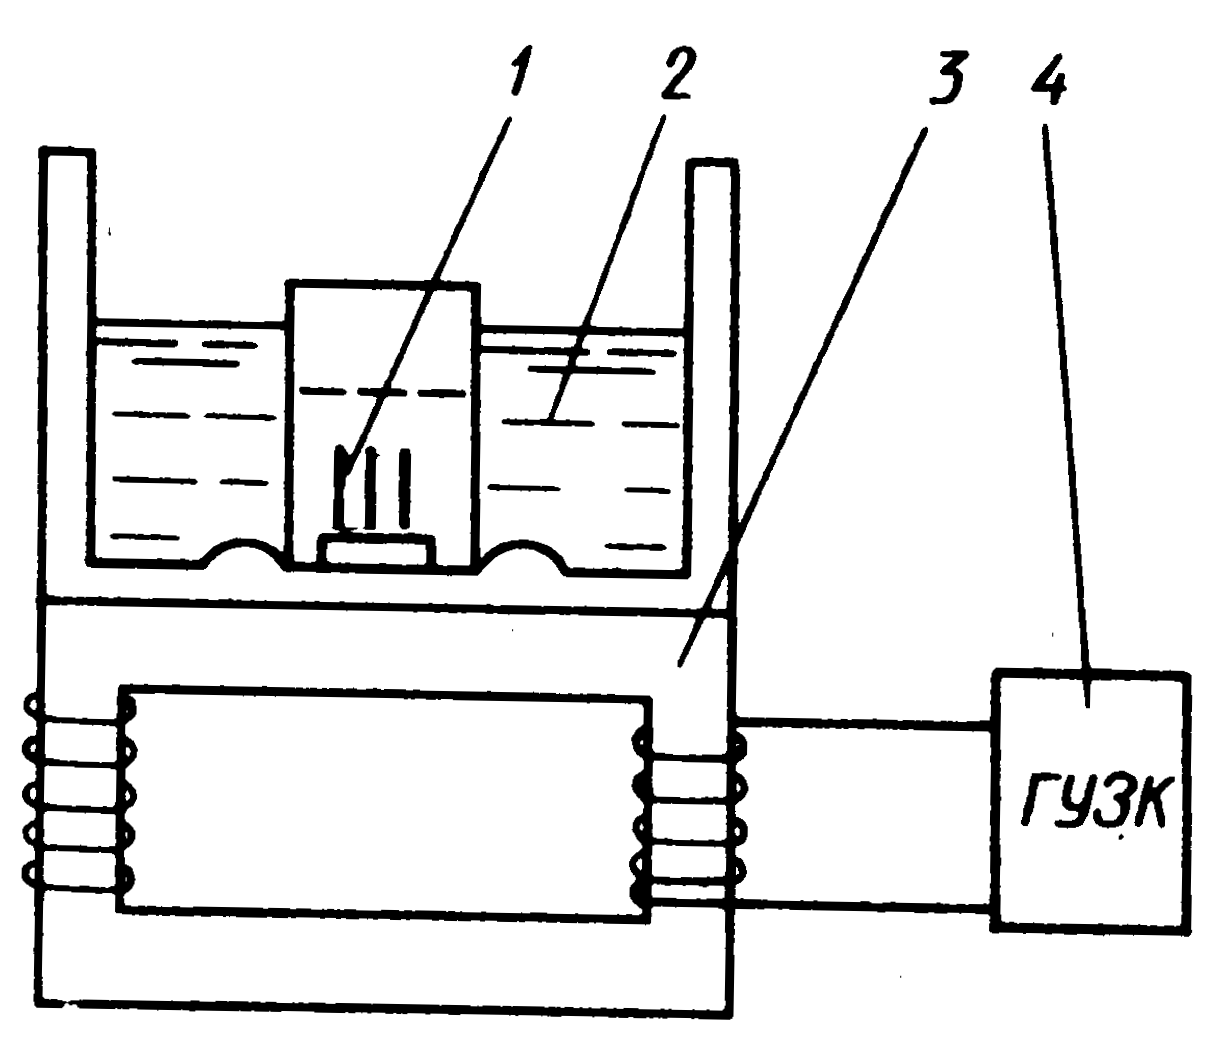
Рис. 3
Принцип химико-динамического травления заключается в интенсивном перемешивании травителя непосредственно над поверхностью пластин (рис.4). При вращении приводом 1 фторопластового барабана 2 травитель 3 омывает пластины 4, закрепленные на специальном диске 5, чем достигается хорошее перемешивание травителя и равномерное травление.
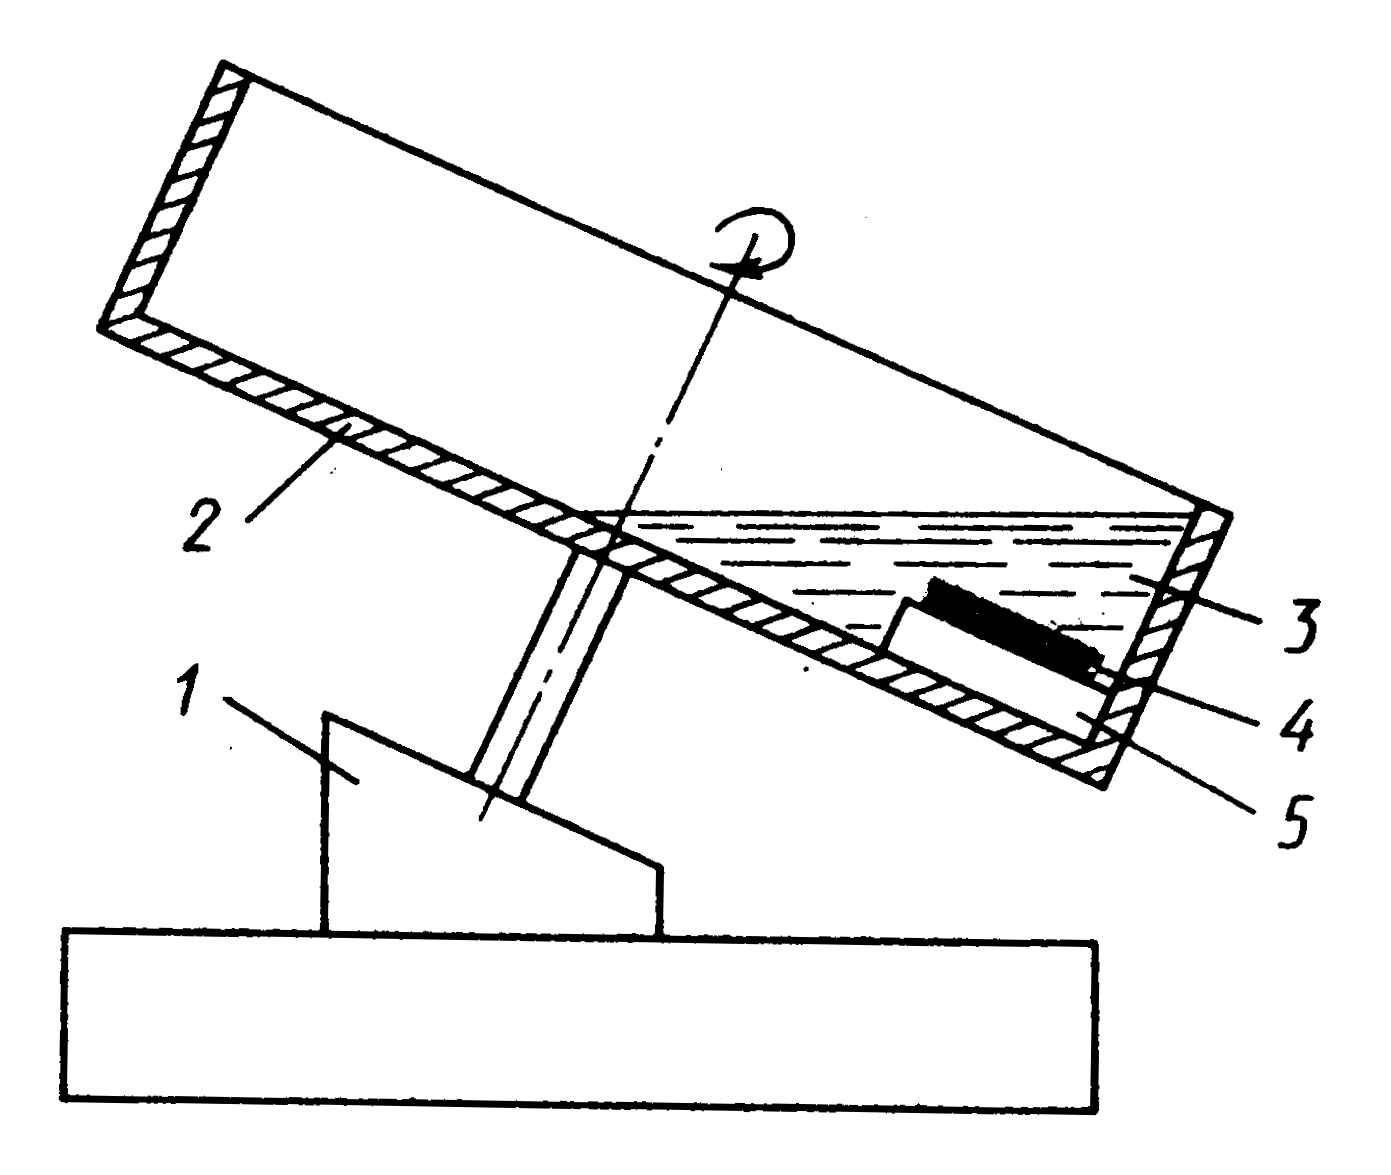
Рис. 4
В основу анодно-механического травления положено электрохимическое травление, сопровождаемое механическим воздействием (рис. 5). Электролит 2 подается на освещенные мощной лампой 1 (для генерации дырок) пластины 3, которые предварительно закрепляются на аноде 4, и соприкасаются с вращающимся катодным диском 5, содержащим радиальные канавки. При этом скорость электрополировки достигает 400нм/с.
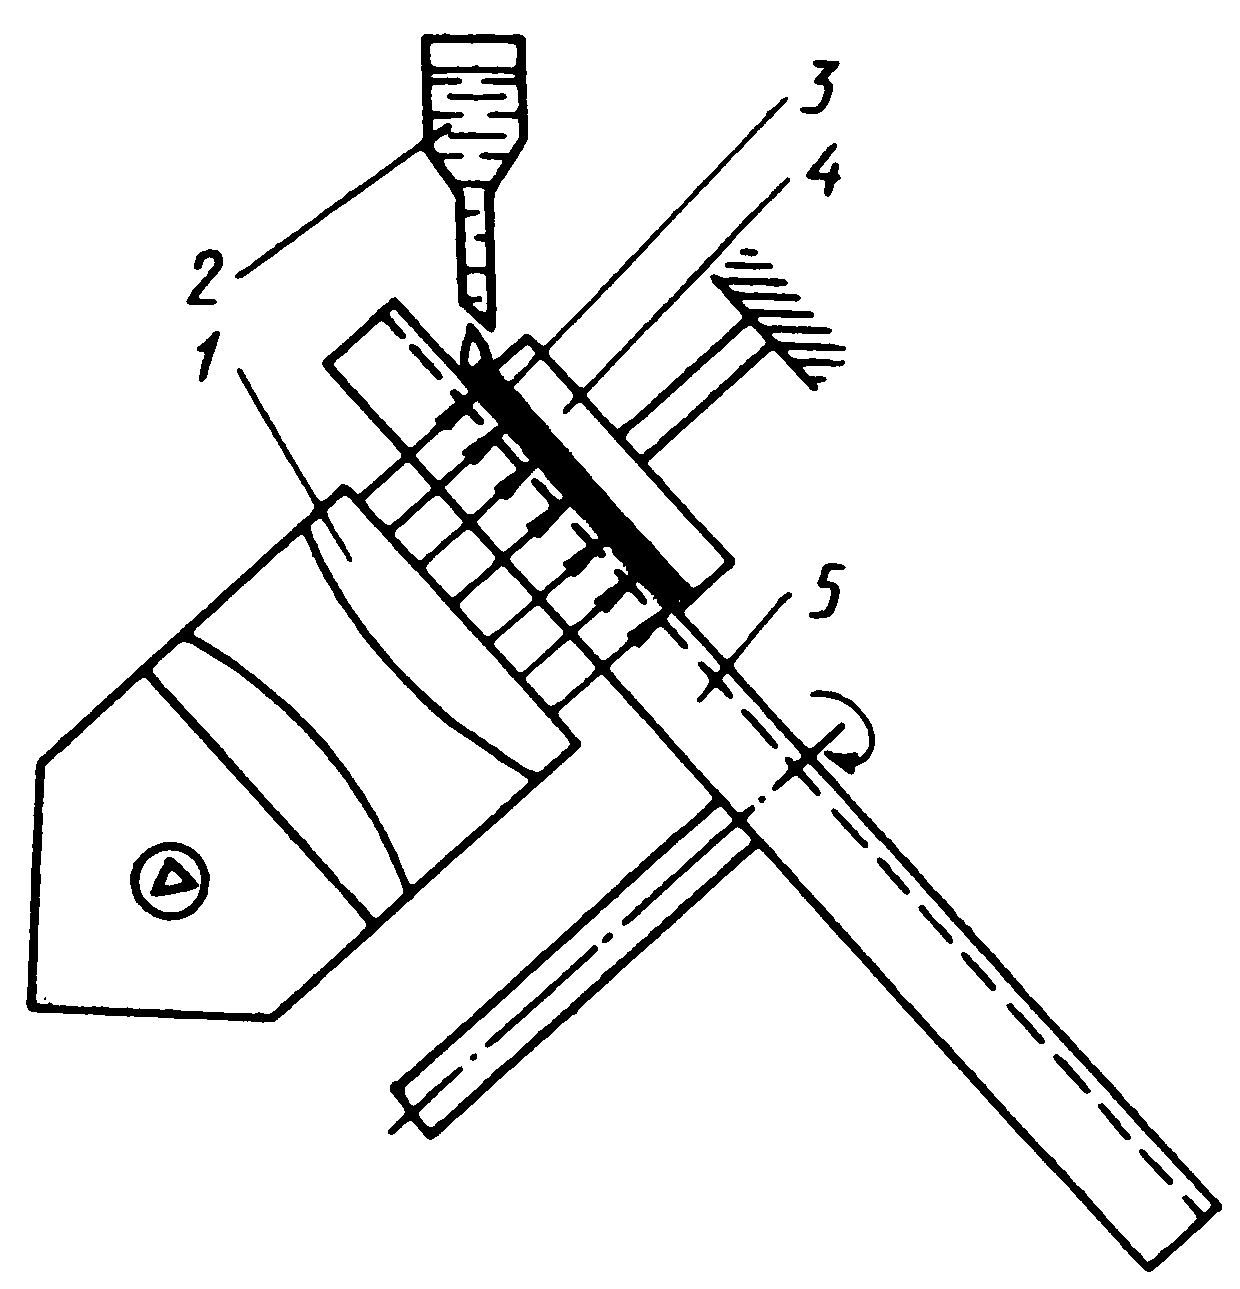
Рис. 5
Особый интерес с точки зрения производительности и качества очистки представляет способ, основанный на возникновении кавитации в пограничном слое очищаемой поверхности. Условия кавитации создают механическим путем (центрифугированием), а в качестве растворителя используют дистиллированную воду с растворенным кислородом.
Способы жидкостной очистки используют на различных стадиях изготовления ИМС.
4.3. Способы сухой очистки пластин и подложек.
Наряду с жидкостной обработкой в технологию изготовления ИМС в последнее время интенсивно внедряются различные способы сухой очистки. Наряду с традиционными термообработкой (отжигом) и газовым травлением успешно используют ионное и |плазмохимическое травление.
4.3.1. Термообработка.
Сущность термообработки состоит в нагреве пластины или подложки до температуры, при которой происходят удаление адсорбированных поверхностью загрязнений, разложение поверхностных загрязнений и испарение летучих соединений.
Отжиг осуществляют в вакуумных или термических установках непосредственно перед проведением основных операций формирования полупроводниковых или пленочных структур.
Эффективность очистки зависит от температуры, максимальное значение которой ограничено температурой плавления очищаемых материалов и процессами диффузии примесей.
4.3.2. Газовое травление.
Сущность газового травления заключается в химическом взаимодействии материала пластин с газообразными веществами и образовании при этом легко улетучиваемых соединений. В процессе газового травления загрязнения удаляются вместе со стравливаемым приповерхностным слоем пластин.
Газовое
травление как
метод окончательной
очистки применяют
в первую очередь
непосредственно
перед теми
технологическими
процессами,
в которых
определяющую
роль играет
структура
поверхностного
слоя (например,
перед эпитаксиальным
наращиванием).
В качестве
травителей
используют
смеси водорода
или гелия с
галогенами
(фтор, хлор, бром),
галогеноводородами
(HBr, HC1), сероводородом ,
гексафторидом
серы.
Молярное содержание этих веществ в водороде или гелии может изменяться от десятых долей процента до единиц процентов. Очистку осуществляют при температурах 800-1300°С в установках термического окисления либо непосредственно в реакторах эпитаксиального наращивания.
Наибольшее распространение получило травление кремниевых пластин хлористым водородом при температурах 1150-1250°С, при этом происходит реакция:
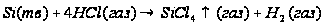 (9)
Скорость травления зависит от температуры и концентрации HC1 в водороде. Аналогично происходит травление кремния в HBr.
Травление кремниевых пластин в парах тетрахлорида кремния сопровождается реакцией
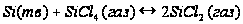 (10)
При хлорном травлении в качестве газоносителя используют гелий. Травление осуществляют при температуре около 1000°С и содержании хлора в гелии не более 0,2% в соответствии с реакцией:
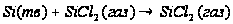 (11)
Травление кремния в парах сероводорода происходит по реакции:
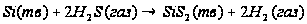 (12)
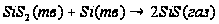
При этом получаются большие скорости травления (до 15 мкм/мин). Однако сероводород токсичен. Гексафторид серы, наоборот, не токсичен и обеспечивает хорошее качество поверхности при травлении кремния и сапфира. Травление кремния сопровождается реакцией:
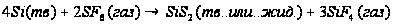 (13)
Газовое травление обеспечивает получение более чистых поверхностей по сравнению с жидкостной, обработкой. Однако его применение ограничено из-за высоких температур процессов и необходимости использования газов особой чистоты.
4.3.3. Ионное травление.
Сущность ионного травления состоит в удалении поверхностных слоев материала при его бомбардировке потоком ионов инертных газов высокой энергии. При этом ускоренные ионы при столкновении с поверхностью пластин или подложек передают их атомам свою энергию и импульс.
* Ионное травление - процесс удаления загрязнений вместе с распыляемым в вакууме поверхностным слоем обрабатываемой поверхности при ее бомбардировке ускоренными ионами инертного газа.
Если во время столкновения энергия, передаваемая атому, превышает энергию химической связи атома в решетке, а импульс, сообщаемый атому, направлен наружу от поверхности, то происходит смещение атомов, их отрыв от поверхности - распыление. Для реализации этого процесса требуются определенные вакуумные условия, а ионы должны обладать определенными значениями энергий, достаточными для распыления материалов.
Разновидностью ионного травления является ионно-химическое (реактивное) травление, основанное на введении в плазму химически активного газа, обычно кислорода. При этом изменяется скорость травления вследствие химического взаимодействия между подложкой и добавленным газом.
4.3.4. Плазмохимическое травление.
В отличие от ионного плазмохимическое травление основано на разрушении обрабатываемого материала ионами активных газов, образующимися в плазме газового разряда и вступающими в химическую реакцию с атомами материала при бомбардировке поверхности пластин или подложек. При этом молекулы газа в разряде распадаются на реакционно-способные частицы - электроны, ионы и свободные радикалы, химически взаимодействующие с травящейся поверхностью. В результате химических реакций образуются летучие соединения.
Для травления
кремния и его
соединений
(оксида и нитрида
кремния) наиболее
часто используют
высокочастотную
плазму тетрафторида
углерода
 (возможно применение
гексафторида
серы
 и фреона-12 -
 ).
При взаимодействии
этих газов с
электронами
плазмы происходит
разложение
и образуются
ионы фтора и
другие радикалы:
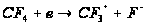
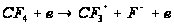 (14)
Ионы фтора,
а в ряде случаев
и радикал
 активно взаимодействуют
с кремнием,
образуя летучее
соединение
 .
Уравнения,
характеризующие
химические
реакции травления
кремния, оксида
и нитрида кремния
в плазме
,
имеют вид
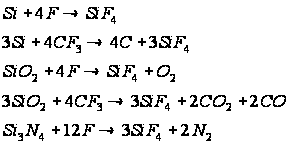 (15)
Характерно,
что частицы,
участвующие
в травлении,
травят различные
материалы с
разной скоростью.
На этом основано
свойство
плазмохимического
травления.
Скорость травления
определяется
концентрацией
атомов фтора
и постоянной
скорости химической
реакции
 :
 (16)
Концентрация
 обусловливается
скоростью
генерации
атомов, что
определяется
конструкцией
и мощностью
реактора, а
также временем
жизни частиц
в реакторе,
которое зависит
от скорости
газового потока,
давления и
условий рекомбинации
частиц.
Скорость
травления
строго зависит
от температуры;
ее влияние
предопределяется
физическими
свойствами
травящегося
материала и
газовым составом
плазмы. Так,
добавка кислорода
к чистой плазме
повышает скорость
травления.
В плазме фторсодержащих газов можно травить некоторые металлы. Для травления применяют также плазму хлорсодержащих газов. Для удаления органических материалов используют кислородную плазму.
Промышленные конструкции реакторов рассчитаны на групповую обработку пластин с кассетной загрузкой и программным управлением.
В отечественной промышленности для различных целей плазмохимической обработки кремниевых пластин используются автоматизированные реакторы «Плазма 600» (для удаления фоторезиста и очистки поверхности пластин при изготовлении биполярных ИМС) и «Плазма 600Т» (для удаления фоторезиста, очистки поверхности пластин и травления диэлектрических слоев). Плазмохимическое травление применяют также для локальной обработки поверхностей.
Способы сухой очистки пластин и локальной их обработки наиболее эффективны при создании БИС и СБИС на элементах с микронными и субмикронными размерами.
4.4. Типовые процессы очистки пластин и подложек.
Выбор способа очистки зависит от вида загрязнений. Эффективная очистка достигается при сочетании нескольких способов очистки. В качестве примера в таблице 2 приведены данные по использованию различных способов очистки в зависимости от вида загрязнений.
Таблица 2
Виды загрязнений и способы их удаления
| Виды загрязнений | Способы очистки |
| Физические включения (пылинки, пух, небольшие частицы полупроводника, металла, абразива) | Растворение и одновременное ультразвуковое перемешивание |
| Загрязнения ионами (остатки кислот, осадки, получаемые при электролитическом покрытии, ионы металлов) | Промывка в деиониэованной или дистиллированной воде до установления постоянного сопротивления. Промывка в кислотах для удаления адсорбированных ионов. Ионная очистка |
| Минеральные жиры и органические материалы | Ультразвуковая промывка в нагретом органическом растворителе. Кипячение в органическом растворителе. Ионная очистка |
| Сложные химические включения (полярный органический материал, окислы, сернистые соединения) | Травление кислотами. Промывка кремниевых пластин в метиловом спирте |
| Загрязнения парами | Ионная очистка. Вакуумный отжиг. Термическое травление. Обработка в кислотах |
Однако при изготовлении ИМС возможные виды загрязнений проявляются комплексно, а на различных стадиях изготовления к качеству чистоты поверхности предъявляются различные требования. Поэтому для качественной и эффективной очистки пластин и подложек разрабатывают типовые процессы очистки, представляющие собой комбинирование различных способов очистки, выполняемых в определенной последовательности. В составе таких процессов основными операциями являются обезжиривание, травление, промывка, сушка.
На протяжении всех этапов изготовления кристаллов полупроводниковых ИМС очистку полупроводниковых пластин проводят многократно - после механической обработки пластин и перед основными операциями формирования структур: окислением, эпитаксиальным наращиванием, диффузией, металлизацией, фотолитографией (и после нее), защитой.
5. Заключение.
В заключении своего реферата приведу пример типового процесса обработки пластин кремния перед термическим окислением, который включает следующие операции:
обезжиривание в горячем (75-80°С) перекисно-аммиачном растворе;
промывание в проточной деионизованной воде (удаление продуктов реакции предыдущей обработки);
обработка в горячей (90-100°С) концентрированной азотной кислоте (удаление ионов металлов);
промывание в проточной деионизованной воде (удаление остатков кислот);
гидродинамическая обработка пластин бельичими кистями в струе деионизованной воды;
сушка пластин с помощью центрифуги в струе очищенного сухого воздуха;
травление в растворе фтористоводородной кислоты (снятие поверхностного слоя и удаление загрязнений).
6. Список литературы.
Ефимов И.Е., Козырь И.Я., Горбунов Ю.И. Микроэлектроника. Учебное пособие для ВУЗов. М., "Высшая школа", 1986.
Зи Ф.М. Технология СБИС. М., "Мир", 1986.