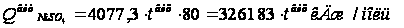Технологія утилізації нікелю та марганцю у виробництві синтетичних алмазів
Щільність алмаза дорівнює 3,5 г/см3, щільність графіту 2,26 г/см3. Порівняння цих чисел показує, що одержанню алмаза буде сприяти високий тиск (збільшення щільності, відповідно до принципу Ле Шател’є).
При низьких температурах теплоємності графіту та алмазу сильно відрізняються за своїм значенням, у міру ж підвищення температури ця різниця в їхніх розмірах зменшується та після Т=600 К значення стають однаковими і складають 16,30 Дж/(моль·К).
Фізико–хімічні властивості алмазів залежать від наявності в кристалічних решітках атомів домішок, наявності сторонніх фаз, мікротріщин та інших дефектів. У природних алмазах домішки знаходяться у виді окремих атомів і їхніх сполучень, а також входять до складу великих і субмікроскопічних з’єднань різних мінералів. Домішки металів і неметалів розподіляються по обсягу кристалів нерівномірно, у поверхневому шарі їхня концентрація вище. Наявність металевих внутрішньокристалічних з’єднань і поверхневих домішок характеризується величиною питомої сприйнятливості.
Поверхневі домішки впливають також на питомий електричний опір алмазу, причому, чим більше, тим електричний опір менше. Внутрішньокристалічні і поверхневі домішки істотно погіршують експлуатаційні властивості алмазів. Для видалення домішок використовують хімічний і термохімічний методи очищення, однак при їхній допомозі не завжди вдається одержати алмази з високим питомим опором.
Очищений продукт синтезу.
Розвиток виробництва синтетичних алмазів привів до того, що вони зайняли домінуюче місце у виготовленні алмаз –абразивного інструмента.
У новому стандарті усунуті недоліки, якими страждав попередній ДСТ, а також врахований багатий вітчизняний і закордонний досвід виробництва синтетичних і природних алмазів та їхнього застосування, накопичений в останні десятиліття у всіляких галузях промисловості. Новим ДСТУ передбачені марки алмазних порошків, їхня зернистість, вимоги до них і методи контролю, гарантуючи відповідності порошків, що випускаються, цим вимогам.
Стандарт поширюється на порошки, як із природних, так і синтетичних алмазів, призначений для виготовлення алмазів абразивного інструмента і застосування в незакріпленому стані у виді паст і суспензій. Алмазні порошки в залежності від розміру зерен, методу їхнього одержання і контролю поділяються на дві групи: шліф порошки, одержувані шляхом розсіву на ситах з контролем зернової сполуки ситовим методом та мікропорошки, одержані шляхом класифікації з використанням рідини і контролем зернової сполуки під мікроскопом.
Одержати алмазний порошок, що складається тільки з зерен одного розміру, не представляє можливим. Крім основної фракції, що переважає в складі порошку, ДСТ передбачає наявність побічних фракцій. При цьому зміст зерен основної і побічної фракцій у шліф порошках встановлюється у відсотках від маси контрольованого порошку, а в мікропорошках – від загального числа зерен, підданих контролю під мікроскопом.
Новий стандарт передбачає випуск шліф порошків із синтетичних алмазів п'яти марок: АСО, АСР, АСВ, АСК, АСС.
АСО – зерна із шорсткуватою найбільш розвинутою поверхнею, що ріже, і підвищеною крихкістю, що забезпечує їхнє гарне утримання в зв'язуванні і самозагострювання в процесі роботи.
Вони володіють прекрасними властивостями, що ріжуть, працюють з мінімальними витратами енергії і виділенням тепла. Алмази цієї марки рекомендуються для використання в інструментах на органічному зв'язуванні з застосуванням охолодної рідини і без неї.
АСР – зерна з меншою крихкістю і більшою міцністю, чим зерна АСО, також мають розвиту поверхню і добре утримуються в зв'язуванні. Рекомендуються для виготовлення інструмента на металевих і керамічних зв'язуваннях, можуть використовуватися і для інструмента на органічному зв'язуванні.
АСВ – зерна з меншою крихкістю, більшою міцністю, мають більш гладку поверхню в порівнянні з зернами АСО й АСР. Рекомендуються для виготовлення інструмента на органічних зв'язуваннях, що працюють при підвищених питомих поверхнях.
АСК – зерна з меншою крихкістю і меншою міцністю в порівнянні з зернами АСО, АСР, АСВ. Рекомендуються для виготовлення інструмента на твердих металевих зв'язуваннях, які застосовуються в особливо тяжких умовах роботи – різання й обробки природного каменю, граніту, мармуру, вапняку, а також інших твердих матеріалів.
АСС – зерна великої форми, що мають невелику міцність у порівнянні із синтетичними алмазами всіх перерахованих марок, а також з перерахованими алмазами. Рекомендуються для виготовлення бурового інструмента, виправлення абразивних кіл, різання й обробки корунду й інших особливо твердих матеріалів.
Шліф порошки з природних алмазів випускаються однієї марки – А і призначаються для інструмента на металевих зв'язуваннях.
Новим стандартом вперше у світі регламентується міцність зерен шліф порошків із синтетичних алмазів. При цьому якість шліф порошків із природних алмазів, як звичайно, характеризується тільки зерновою сполукою, а шліф порошків із синтетичних алмазів – зерновою сполукою і міцністю.
Міцність на стиск шліф порошків із синтетичних алмазів варіюються в широких бокових вівтарях. Наприклад, для зернистості 160/125 міцність зерен алмаза марок АСО, АСР, АСК і АСС виражається співвідношенням 1,00:2,14:2,96:5,35:10,70. Це дозволяє для кожного конкретного випадку обрати оптимальну марку алмаза і тим самим значно збільшити ефективність використання синтетичних алмазів і розширити сферу їхнього застосування.
Алмазні порошки у відповідність з новим ДСТУ випускаються таких марок: АСМ і АСН – із синтетичних алмазів; АМ і АН – із природних алмазів.
Мікропорошки марок АСМ і АМ – нормальної абразивної здатності; рекомендуються для виготовлення алмаз–абразивного інструмента, паст і суспензій, для обробки твердих сплавів, скла, кварцу, порцеляни, германія, кремнію й інших найбільш твердих і тендітних матеріалів. А також обробки деталей сталі, чавуна, кольорових металів і сплавів інших усіляких матеріалів, при необхідності одержання чистоти поверхні 9–14 класів.
Мікропорошки марок АСН і АН мають підвищену абразивну здатність і рекомендуються в основному для виготовлення інструмента, паст і суспензій, застосовуваних при обробці кристалів природних (брильянтових і інструмента) і синтетичних алмазів, корунду, рубіна, спеціальної кераміки й інших понад твердих, тендітних важко оброблювані матеріали.
Новим ДСТ також вперше у світовій практиці регламентується абразивна здатність мікропорошків із природних і синтетичних алмазів і шорсткість обробленої ними поверхні.
Мікропорошки зернистістю 3/2 і 1/0 перевірці на абразивну здатність не піддаються і випускаються тільки марок АСМ і АМ.
Перевірці мікропорошків на шорсткість обробленої ними поверхні перевіряється при обробці твердого сплаву Т15ДО6 чи ВК6 за ДСТ 3882-67. Досягається при цьому шорсткість поверхні і клас чистоти незалежно від марки мікропорошку повинні бути не нижче прийнятих за ДСТ.
Домішки в природних і синтетичних шліф порошках не повинні перевищувати 1,5 %, а в мікропорошках – 2,5 %. Вміст вологи в шліф і мікропорошках і із синтетичних, і природних алмазів не допускається більш 0,2 %.
Новий стандарт передбачає наступні позначення шліф і мікропорошків: марка алмаза, величина зернистості і ДСТ 9206–70.
Як приклади приводяться умовні позначки шліф порошків із синтетичного алмаза АСО зернистістю 125/100, природного алмаза А зернистістю 400/250 і мікропорошку АСН зернистістю 10/7.
Порошки розфасовуються у флакони ємкістю від 10 до 500 каратів. Точність зважування при розфасовці наступна: від 10 до 50 каратів – 0,05 карата, від 100 до 100 каратів – 0,10 карата, від 2500 до 5000 каратів – 0,20 карата.
Упровадження ДСТ 9206-70 на порошки алмазні, безумовно, буде сприяти подальшому підвищенню якості алмазних порошків і інструмента з них і підвищенню ефективності використання синтетичних і природних алмазів у народному господарстві.
Для визначення якості алмазних порошків необхідно:
визначити зернову сполуку порошків;
визначити міцність шліф порошків із синтетичних алмазів;
визначити абразивну здатність алмазних мікропорошків;
випробувати алмазні мікропорошки на шорсткість обробленої ними поверхні;
визначити зміст домішок в алмазних порошках;
визначити зміст вологи в порошках.
Склад очищеного продукту синтезу наведений у таблиці 2.4.
Таблиця 2.4 – Склад очищеного продукту синтезу
| Мас. доля алмазу, % н/м | 27,0 |
| Мас. доля графіту, % н/м | 54,0 |
| Мас. доля Ni та Mn% не більше | 1,5 |
| Мас. доля S (у перерахунку на SO3, % не більше | 0,5 |
| Вологість, % не більше | 3,0 |
2.3.1 Фізико–хімічні властивості сульфату марганцю
Сульфат марганцю MnSO4 – має температуру плавлення 973 К, приблизно при 1123 К розкладається на Mn3O4, SO3 і SO2. Розчинність у воді (г у 100 г): 52,9 (273 К), 64,8 (298 К), 35,5 (373 К), 20,5 (393 К), 3,9 (433 К). Відомі гідрати MnSO4 з 1,2,4,5 і 7 молекулами води. Моногідрат MnSO4·H2O утворюється при нагріванні інших гідратів сульфату марганцю до ~473 К, випадає із водних розчинів при 423 – 433 К. Дігідрат MnSO4·2H2O і тетрогідрат MnSO4·4H2O метастабільні. Дігідрат випадає з водних розчинів 298 – 313 К, тетрогідрат – при 300К. Пентогідрат MnSO4·5H2O має температуру плавлення 328 К. Гептогідрат MnSO4·7H2O – рожеві кристали, температура плавлення 281,6 К. Сульфат марганцю утворює аміакат з шістьма, а моногідрат з п’ятьма молекулами NH3. Сульфат марганцю зустрічається в природі у вигляді мінералів смікіту MnSO4·H2O, малардиту MnSO4·7H2O, джококуіту MnSO4·5H2O, ілезіту MnSO4·4H2O.
Одержують сульфат марганцю обробкою піролюзиту MnO2 горячою концентрованою H2SO4, розчиненням Mn і MnO у H2SO4, прокалюванням піролюзіту з безводним FeSO4, безводний сульфат марганцю – нагріванням його гідратів до 553 К.
Сульфат марганцю – проміжний продукт при переробці марганцевих руд і шламів. Його використовують для синтезу інших сполук Mn, як компонент електроліту при одержані MnO2 і Mn, компонент фарбників у текстильній промисловості, каталізатор у органічному синтезі, мікродобриво.
2.3.2 Фізико–хімічні властивості сульфату нікелю
Сульфат нікелю NiSO4 – лимонно–жовті кристали, що розкладаються вище 973 К з утворенням NiO і SO3, тиск дисоціації 7,5 кПа (1033 К); гігроскопічний; розчинність у воді (г у 100 г): 21,4 (273 К), 29,94 (303 К), 33,39 (323 К), 43,42 (372 К). Утворює гідрати, найважливіший з них – нікелевий купорос NiSO4·7H2O, який кристалізується з водних розчинів в інтервалі 276,4 до 304,5 К; температура плавлення 304,5 К; розчинність у воді 101 г у 100 г (283 К). Моногідрат NiSO4·H2O стійкий вище 357,8 К, збезводнюється при 553 К. Гідрати з 2, 3, 4, і 5 молекулами води метастабільні, кристалізуються з водних розчинів при 363 – 371 К.
Нікелевий купорос одержують взаємодією Ni, NiO, Ni(OH)2 або гідрокарбонату Ni з H2SO4; розчиненням Ni у розбавленій H2SO4, що вміщує трохи HNO3, з наступною нейтралізацією гідроксокарбонатом нікелю і упарюванням.
Сульфат нікелю зустрічається у природі: мінерали мореіозіт NiSO4·7H2O, ретгерсит α – (NiSO4·6H2O), нікельгексогідрит β – (NiSO4·6H2O).
Нікелевий купорос, а також суміш гепта- і гексагідратів використовують для одержання чистого електролітичного Ni, інших сполук Ni і нікельвмістних каталізаторів; нікелевий купорос – компонент електролітів у гальванотехніці для нанесення покриттів на метали; нікелевий купорос застосовують також як фунгіцид.
3. ОПИС ТЕХНОЛОГІЧНОЇ СХЕМИ
На рисунку 3.1 наведено принципову технологічну схему технології утилізації нікелю та марганцю у виробництві синтетичних алмазів.
Неочищений продукт синтезу подається на сита С, де розділяється на три фракції: d=0,75 мм; d=0,375 мм та d=0,125 мм.
Гранули, діаметр яких d>0,75 мм подаються знову на подрібнення у дробарку Д та знову повертаються на сита. Після сит неочищений продукт синтезу йде на вилуговування у реактор–вилужувач ВЛ1, куди також подається сірчана кислота з цеху приготування розчину.
Після закінчення циклу вилуговування, що складає 2 години, рідка фаза що являє собою розчини H2SO4 з концентрацією w=5–15 % ваг., що містять в своєму складі MnSO4 і NiSO4, декантується та подається в збірник ЗБ1.
Із ВЛ1 нижня частина суспензії подається на фільтр Ф1, де розділяється на тверду фазу та маточний розчин. Тверда частина – алмазографітова шихта, йде на подальшу переробку та отримання алмазу.
Відфільтрований розчин після фільтра Ф1 подається у збірник ЗБ1.
У ЗБ1 відбувається осадження сполук нікелю та марганцю за допомогою розчинів NaOH та H2O2, які подаються з цеху приготування розчинів. Крім того тут використовується розчин NaOH, що утворюється на стадії кінцевого очищення алмазів від домішок, що містять близько 1 % з'єднань кремнію.
Отримана суспензія після ЗБ1 відстоюється у відстійнику ВТ. Очищена рідина – водно-сольовий розчин з відстійника ВТ йде на переробку, а суспензія на фільтрування до фільтра Ф2.
При фільтруванні на фільтрі Ф2 утворюється очищена рідина і осад, що містять в своєму складі з'єднання таких елементів як: марганець, нікель, натрій, кремній та органічні сполуки.
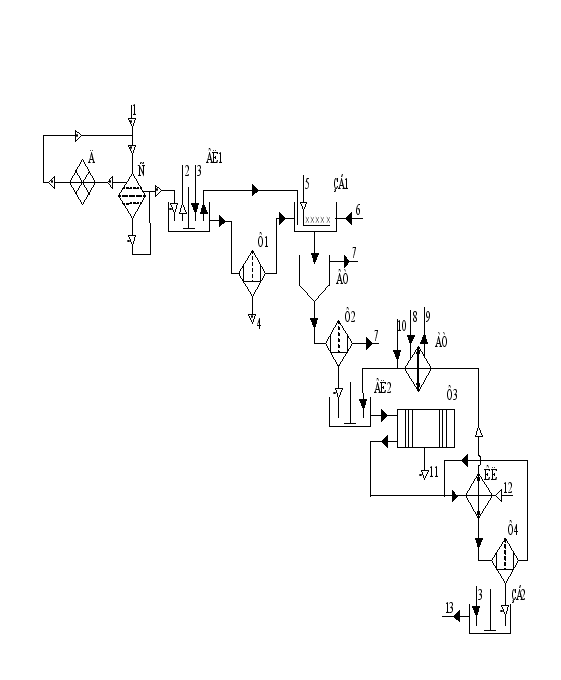
Відфільтрована рідина прямує на подальшу переробку, а тверда фаза, яка містить переважно гідроксиди і оксиди марганцю і нікелю спрямовується у вилужувач ВЛ2, де піддається обробці NH4OH з концентрацією 20–24 %. В результаті такої обробки з'єднання нікелю переважно переходять в розчин, а з'єднання марганцю та заліза залишаються в нерозчиненому вигляді.
Отримана суспензія фільтрується на фільтр–пресі Ф3. Після чого тверда фаза, що містить з'єднання марганцю і 5–10 % нікелю, в перерахунку на чистий метал, прямує на металургійну переробку.
Після відділення твердої фази на фільтрі Ф3 із розчину, що містить аміачні комплекси нікелю відгоняють аміак разом з парою за допомогою кип’ятіння у КЛ. Далі аміак з парою прямує на конденсацію у АТ, а після чого знову потрапляє на стадію вилуговування сполук нікелю у ВЛ2. В результаті відгонки пари з аміаком нікель випадає в осад у вигляді Ni(OH)2, який відділяється від розчину фільтруванням на фільтрі Ф4. Обробкою осаду Ni(OH)2 за допомогою H2SO4 одержують розчин NiSO4 у ЗБ2, який є товарним продуктом. Після фільтрування розчин NaOH прямує на отримання нікелю (II) гідроксиду у КЛ.
Таким чином, запропонована схема дозволяє значно поліпшити екологічний стан у промисловому районі і дозволяє повернути цінний нікель у вигляді додаткової ліквідної хімічної продукції.
Для існуючого виробництва синтетичних алмазів запропоновано принципову технологічну схему очищення стічних вод, що містять з'єднання марганцю і нікелю, з двома способами утилізації водно-сольового розчину; електродіаліз з отриманням NaClО і H2 або спрямовування розчину у водооборотну систему підприємства.
4. ЕНЕРГОЗБЕРЕЖЕННЯ ТА ЕКОЛОГІЯ
Запропонована схема утилізації нікелю та марганцю значно скорочує кількість необхідних енергоресурсів за рахунок використання енергії розігріву реакційної суміші при розчиненні сірчаної кислоти та за рахунок реакції взаємодії металів з кислотою. Додатково для скорочення кількості енергоресурсів проводиться автоматичне регулювання температури і підігрів вмикається на останній стадії.
За рахунок використання H2SO4 зменшується кількість газо образних викидів та спрощена схема утилізації твердих відходів у вигляді суміші солей нікелю та марганцю.
Стічні води, та газові викиди, що містять іони нікелю та марганцю – токсичні речовини з досить різноманітним впливом на організм: можуть викликати зміни в кровообігу, органах подиху, нервовій системі, обмін речовин; загальну реактивність організму.
Екологічна обстановка залишається дуже складною. Проводиться багато досліджень з метою створення безвідходних технологій, що дозволять ліквідувати чи забезпечити мінімальні шкідливі викиди у водоймища, ґрунт і атмосферу.
Весь комплекс проведених досліджень і запропонована технологічна схема дозволяють скоротити кількість викидів та кількість необхідних енергоресурсів до мінімально можливих величин.
5. РОЗРАХУНОК МАТЕРІАЛЬНОГО БАЛАНСУ
Вихідні дані:
Концентрація H2SO4 = 15 %;
Співвідношення Ni/Mn = 40/60;
Ступінь перетворення (a) – 97 %;
Продуктивність – 20 млн. карат/місяць або 4000 кг/місяць;
Співвідношення (алмаз+графіт) / (Ni+Mn) = 50/50.
Маса суміші алмазів, що подається на очистку:
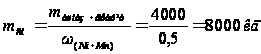 (5.1)
Сумарна маса Ni+Mn:
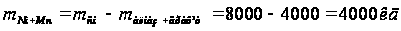 (5.2)
Визначаємо масу Ni:
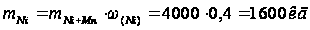 (5.3)
Визначаємо масу Mn:
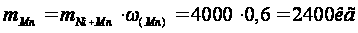 (5.4)
Процес очищення алмазу від солей Ni представляємо у вигляді рівняння:
Ni + H2SO4 = NiSO4 + H2. (5.1)
По цьому рівнянню розрахуємо кількість H2SO4, необхідну для взаємодії з нікелем:
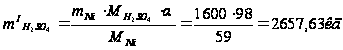 .
(5.5)
Тоді кількість отриманого NiSO4 складатиме:
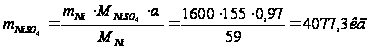 .
(5.6)
Кількість одержаного H2 за результатами реакції (5.1) складе:
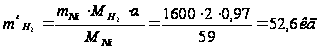 або
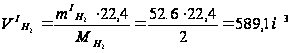 .
(5.7)
Залишилось Ni після реакції:
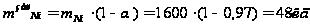 .
(5.8)
Процес очищення алмазу від солей Mn представляємо у вигляді рівняння:
Mn + H2SO4 = MnSO4 + H2. (5.2)
По цьому рівнянню розрахуємо кількість H2SO4, необхідну для Mn:
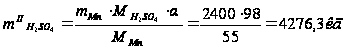 . (5.9)
Тоді кількість отриманого MnSO4 складатиме:
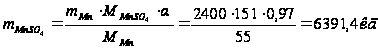 .
Кількість одержаного H2 за результатами реакції (5.2) складе:
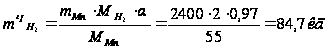 або
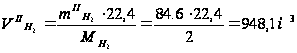 .
Залишилось Mn після реакції:
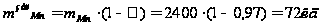 .
Усього по реакції (5.1) та (5.2) необхідно H2SO4:
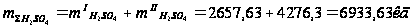 .
Залишилось H2SO4 після реакцій (5.1–5.2):
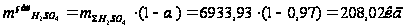 .
Усього по реакції (5.1) та (5.2) необхідно H2:
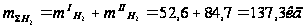 або
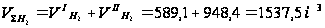 .
Розрахуємо кількість води, необхідної для отримання 15 % H2SO4:
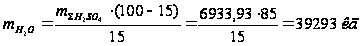 .
Результати розрахунків зводимо у таблицю 5.1.
Таблиця 5.1 – Матеріальний баланс
| Прихід | Витрати | ||||
| Компонент | m, кг | м3 | Компонент | m, кг | м3 |
| Алмаз+графіт | 4000 | Алмаз+графіт | 4000 | ||
| Ni | 1600 | Ni | 48 | ||
| Mn | 2400 | Mn | 72 | ||
| H2SO4 | 6934 | H2SO4 | 208,02 | ||
| H2O | 39293 | H2O | 39293 | ||
| NiSO4 | NiSO4 | 4077,3 | |||
| MnSO4 | MnSO4 | 6391,4 | |||
| H2 | H2 | 137,3 | 1537,5 | ||
| Усього: | 54227 | – | Усього: | 54227 | |
6. РОЗРАХУНОК ТЕПЛОВОГО БАЛАНСУ
Вихідні дані приведені в таблиці 6.1.
Таблиця 6.1 – Теплоємність та тепловий ефект речовин [11]
| Компонент | Теплоємність при 25 °С, Дж/моль·град | Тепловий ефект при 25 °С, кДж/моль |
| Алмаз+графіт | 7,3 | |
| Ni | 26,05 | 0 |
| Mn | 26,32 | 0 |
| H2SO4 (15%) | 137,57 | 194,6 |
| H2О | 75,3 | |
| NiSO4 | 80,0 | –888,0 |
| MnSO4 | 100,0 | –994,0 |
| H2 | 28,83 | 0 |
Тепловий ефект реакцій (5.1) та (5.2) розраховуємо за формулою:
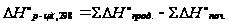 (6.1)
За даними таблиці 6.1 розраховуємо тепловий ефект реакції (5.1):
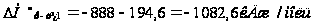 .
За даними таблиці 6.1 розраховуємо тепловий ефект реакції (5.2):
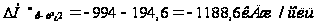 .
Розрахунок зводимо до визначення необхідної кількості тепла:
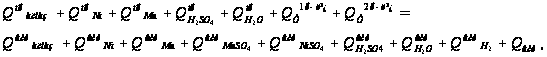 (6.2)
де Qпралмаз – тепло, що подається з алмазом, кДж/моль;
QпрNi – тепло, що подається з Ni, кДж/моль;
QпрMn – тепло, що подається з Mn, кДж/моль;
 – тепло,
що пішло з H2SO4,
кДж/моль;
 –
тепло,
що пішло з H2O,
кДж/моль;
QТ1р-ції – тепло, що пішло на 1–у реакцію, кДж/моль;
QТ2р-ції – тепло, що пішло на 2–у реакцію, кДж/моль;
Qвиталмаз – тепло, яке виходить з алмазом, кДж/моль;
QвитNi – тепло, яке виходить з Ni, кДж/моль;
QвитMn – тепло, яке виходить з Mn, кДж/моль;
QвитMnSO4 – тепло, яке виходить з MnSO4, кДж/моль;
QвитNiSO4 – тепло, яке виходить з NiSO4, кДж/моль;
 – тепло,
яке виходить
з H2SO4,
кДж/моль;
 – тепло,
яке виходить
з H2O,
кДж/моль;
QвитH2 – тепло, яке виходить з H2, кДж/моль;
Qвит – тепло витрат (2 %), кДж/моль.
6.1 Розрахунок приходу тепла
Розрахунок приходу тепла розраховується за формулою:
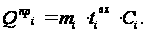 (6.3)
де mі – маса компонента, кг;
tівх – температура входу, дорівнює 25 °С;
Сі – теплоємність, кДж/моль·град.
Тепло, яке надходить з алмазом:
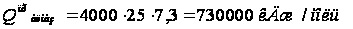
Тепло, що надходить з нікелем:
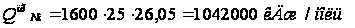
Тепло, що надходить з марганцем:
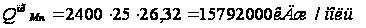
Тепло, яке поступає з сірчаною кислотою:
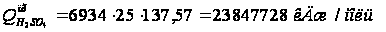
Тепло, яке поступає з водою
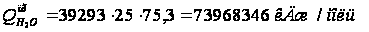
Тепло, що пішло на реакцію (5.1):
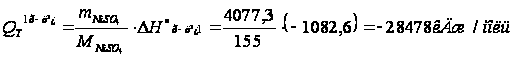
Тепло, що пішло на реакцію (5.2):
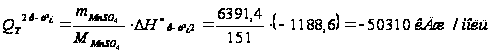
Сумарний прихід тепла:
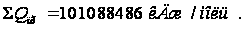
6.2 Витрати тепла
Розрахунок витрату тепла розраховується за формулою:
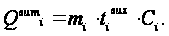 (6.4)
де tівих – вихідна температура °С.
Вихідне тепло алмазу складає:
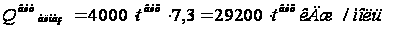
Вихідне тепло з нікелем:
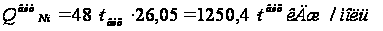
Вихідне тепло з марганцем:
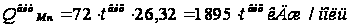
Вихідне тепло NiSO4: