Методы защиты от коррозии металлов и сплавов
Неполная пассивация также очень опасна, так как приводит к сокращению анодной поверхности, увеличению скорости и глубины разрушения металла на локализованных участках, т.е. появлению точечной коррозии.
Минимальная концентрация Cr O42-, NO22-, Mo O42-, используемых в качестве ингибиторов коррозии стали, приблизительно равна 10-4 —10-3 моль/л. При повышении температуры среды или наличии в ней активаторов, например хлор-ионов, необходимо увеличение концентрации ингибитора.
Анодные замедлители неокислительного типа (фосфаты, силикаты и др.), добавленные в незначительном количестве, также вызывают более глубокую местную коррозию из-за сильного увеличения соотношения катодной площади к анодной.
Таким образом, для обеспечения эффективной защиты необходимо поддерживать концентрацию анодного ингибитора выше предельного значения во всех участках защищаемого изделия (например, в резьбовых соединениях, щелях и других труднодоступных местах).
Анодные ингибиторы очень чувствительны и к рН среды.
Применение анодных ингибиторов разнообразно.
Хроматы и бихроматы натрия и калия используются как ингибиторы коррозии железа, оцинкованной стали, меди, латуни и алюминия в промышленных водных системах. В случае железа действие хроматов описывают реакциями:
2Fe + 2Na2Cr04 + 2Н2О = Сг2 О3 + Fe2O3 + 4Na OH,
6 Fe3 O4 + 2 Na2 Cr04 + 2H2O = Сг2 О3 + 9 Fe2 O3 + 4 Na OH
Оксидная пленка состоит из 25 % Сг2 О3 и 75 % Fe2O3.
Нитриты применяются в качестве ингибиторов коррозии многих металлов (кроме цинка и меди) при рН более 5. Они дешевы и эффективны в случае присутствия ржавчины.
Защитное действие нитритов состоит в образовании поверхностной оксидной пленки по уравнению
2 Fe + Na NO2 + 2H2O = Fe2 O3 + Na OH + NH3
.
Силикаты относятся к ингибиторам смешанного действия, уменьшая скорости как катодной, так и анодной реакций.
Общая формула силикатов — xSi O2·Me2O. Действие силикатов (рис. 49) состоит в нейтрализации растворенного в воде углекислого газа и в образовании защитной пленки на поверхности металла.
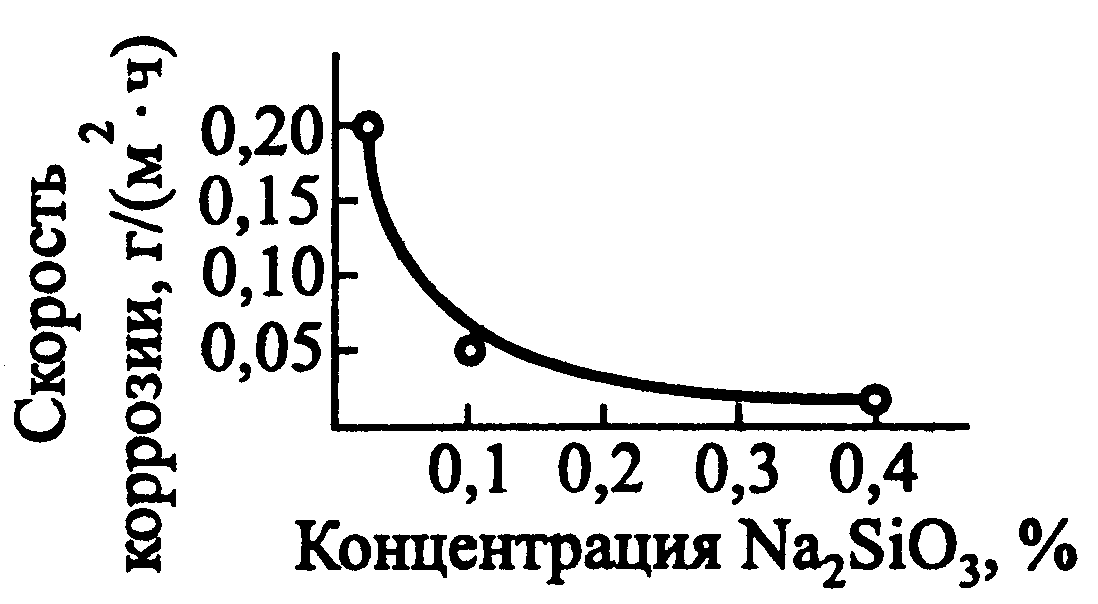
Рисунок - Зависимость скорости коррозии стали в нейтральных водных растворах от концентрации Na2 Si O3
Пленка не имеет постоянного состава. По структуре она напоминает гель кремниевой кислоты, в которой адсорбируются соединения железа и соли жесткости. Ее толщина обычно равна ≈ 0,002 мм.
Полифосфаты — растворимые в воде соединения метафосфатов общей формулы (Ме Р О3)n. Защитное действие полифосфатов состоит в образовании непроницаемой защитной пленки на поверхности металла. В водных растворах происходит медленный гидролиз полифосфатов, в результате образуются ортофосфаты:
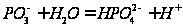 ,
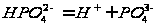 .
В присутствии Са2+ и Fe3+ на поверхности образуется непроницаемая защитная пленка:
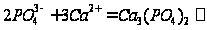 ,
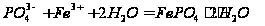
Наибольшее распространение в промышленности получил гексаметафосфат натрия. Фосфаты и полифосфаты находят применение в качестве замедлителей коррозии стали в воде и холодильных рассолах. Большой эффект достигается при совместном использовании фосфатов и хроматов.
2.2.1 Органические ингибиторы.
Многие органические соединения способны замедлить коррозию металла. Органические соединения — это ингибиторы смешанного действия, т.е. они воздействуют на скорость как катодной, так и анодной реакций. Значительное влияние на развитие теории ингибирующего действия специальных добавок оказали исследования А.Н. Фрумкина и его сотрудников. Современные представления электрохимической кинетики позволяют в ряде случаев предвидеть направление течения той или иной реакции при введении в электролит специальных добавок. Удалось объяснить основные закономерности, наблюдающиеся при использовании в качестве ингибиторов галоидных ионов, органических катионов и соединений молекулярного типа. Экспериментальные данные показали, что многие химические соединения адсорбируются на поверхности металла в соответствии с изотермами Ленгмюра или Темкина.
Органические ингибиторы адсорбируются только на поверхности металла. Продукты коррозии их не адсорбируют. Поэтому эти ингибиторы применяют при кислотном травлении металлов для очистки последних от ржавчины, окалины, накипи. Органическими ингибиторами коррозии чаще всего бывают алифатические и ароматические соединения, имеющие в своем составе атомы азота, серы и кислорода.
Амины применяют как ингибиторы коррозии железа в кислотах и водных средах.
Тиолы (меркаптаны), а также органические сульфиды и дисульфиды проявляют более сильное ингибирующее действие по сравнению с аминами. Основные представители этого класса—тиомочевина, бензотриазол, алифатические меркаптаны, дибензилсульфоксид.
Органические кислоты и их соли применяют как ингибиторы коррозии железа в кислотах, маслах и электролитах, а также как ингибиторы процесса наводороживания. Наличие в органических кислотах амино- и гидроксильных групп улучшает их защитные свойства. Среди этой группы особенно выделяют бензоат натрия.
Спирты, особенно многоосновные, — эффективные ингибиторы коррозии. В водных системах охлаждения—этиленгликоль НОСН2-СН2ОН, в морской и речной воде — глюконат натрия NaOOC(CHO-Н)4СН2ОН.
Необычайно широко применение ингибиторов в промышленности. В щелочных средах ингибиторы используются при обработке амфотерных металлов, защите выпарного оборудования, в моющих составах, для уменьшения саморазряда щелочных источников тока.
В последние годы появились новые смесевые ингибиторы для защиты стальной арматуры в железобетоне. Эти соединения — лигносульфонаты, танины, аминоспирты — способны образовывать с катионами железа труднорастворимые комплексы. Среди них особое внимание заслуживают таннины, благодаря их положительному влиянию на бетон и способности взаимодействовать с прокорродировавшей сталью. Новый класс ингибиторов — это мигрирующие ингибиторы. Они обладают способностью диффундировать через слой бетона и адсорбироваться на поверхности стальной арматуры, замедляя ее коррозию. Впервые мигрирующие ингибиторы — MCI 2000 и 2200 - были применены американской фирмой Cortec Corporation. В настоящее время появились отечественные разработки — ингибитор ИФХАН-16.
Из ингибиторов для нейтральных сред следует выделить группу ингибиторов для систем охлаждения и водоснабжения. Видное место здесь занимают полифосфаты, поликарбоксильные аминокислоты, так называемые комплексоны — ЭДТА, НТА и др.; и их фосфорсодержащие аналоги — ОЭДФ, НТФ, ФБТК. Комплексоны защищают металлы только в жестких водах, где они образуют соединения с катионами Са2+ и Mg2+.
В мягких водах хорошие результаты получены с солями высших карбоксилатов, на основе которых созданы ингибиторы ИФХАН-31 и -34. Они надежно защищают охлаждающие системы, состоящие из различных конструкционных материалов (Fe, Сu, Al, Zn и их сплавы).
Летучие ингибиторы являются современным средством защиты от атмосферной коррозии металлических полуфабрикатов и готовых изделий на время их хранения и транспортировки. Принцип действия летучих ингибиторов коррозии заключается в образовании паров, которые диффундируют через слой воздуха к поверхности металла и защищают ее.
Летучие ингибиторы коррозии раньше использовались преимущественно для защиты военной техники и энергетического оборудования. В последние годы к известным летучим ингибиторам НДА, КЦА, Г-2, ИФХАН-1, ВНХ-Л-20, ИФХАН-100, ВНХЛ-49 добавился ряд новых — ИФХАН-8А, -112, -118 и ВНХ-ЛФ-408. Установлена способность лучших летучих ингибиторов защищать металл от коррозии длительное время (более 3 месяцев) даже после удаления их из упаковочного пространства — эффект последействия.
На практике получили применение пассивирующие растворы ИФ-ХАН-39А и ИФХАН-33-ЛГ, которые применяют для защиты оксидированной и фосфатированной стали взамен их промасливания. Они пропитывают пористые покрытия и после сушки придают ему антикоррозионную стойкость. В последние годы видное место заняли ингибированные восковые составы. Объединяя в себе полезные качества тонкопленочных покрытий и масел, они формируют на поверхности металлов тонкие пластичные пленки. Наличие в них ингибиторов в совокупности с гидрофобностью воска обеспечивает сильный эффект антикоррозионного последействия. В настоящее время ведущую роль в практике противокоррозионной защиты играют пленкообразующие ингибированные нефтяные составы. Широкую известность получили Мовиль, Мовитин, ИФХАН-29А, НГ-216, Оремин, ИФХАН-ЗОА и -30Т.
Коррозионная активность нефти колеблется в очень широких пределах. Это обусловлено различным содержанием в ней коррозионноактивных примесей и сероводорода. В нефти может содержаться также неэмульгированная вода и вода в виде устойчивой эмульсии. Концентрация солей в воде может достигать 10 %. Опасность коррозии оборудования сохраняется на всех стадиях — при добыче, транспортировке, хранении и переработке нефти. Поэтому одни и те же типы ингибиторов используются как на стадии добычи, так и на стадии переработки нефти. Ингибиторы, которые добавляют в нефть, адсорбируются на поверхности металла полярной группой таким образом, что углеводородная цепь оказывается на внешней стороне образовавшейся пленки, вызывая гидрофобизацию поверхности. К ней присоединяется масло или другие углеводороды, благодаря чему на поверхности металла возникает двойная пленка, препятствующая протеканию коррозии. Хорошими защитными свойствами обладают соединения, в молекулу которых входят кислород и длинная углеводородная цепь с более чем десятью атомами углерода. Широкое применение в нефтедобыче получила технология рассредоточенного ингибирования, суть которого заключается в приближении точек его подачи к наиболее коррозионно-опасным участкам. Кроме отечественного ингибитора Олазол-Т2П, применяют импортные продукты Корексит-6350 (Налко-Эксен), ИСА-148 (Серво).
Проблема внутренней коррозии газопроводов является одной из важнейших проблем в газовой промышленности. Почти все месторождения содержат в составе газа большое количество СO2 (до 20 об. %), а в некоторых случаях и сероводород (до 25 об.%). Защита ингибиторами внутренней поверхности трубопроводов является одним из действенных методов противокоррозионной защиты.
Ингибитор коррозии - антивспениватель ИФХАНГАЗ-1 получил широкое применение в газовой промышленности. В результате взаимодействия ингибитора с сероводородом на поверхности металла возникает прочное соединение, которое затрудняет протекание электрохимических реакций.
Совместно с французской фирмой СЕКА разработаны ингибиторы коррозии серии СЕКАНГАЗ (Секангаз 9, 9Б и 10)
Их основу составляют производные жирных аминов. Эти вещества представляют собой полярные молекулы, адсорбирующиеся на поверхности металла. Жирная липофильная цепочка удерживает масляный слой, который препятствует контакту воды с металлом. Совместно с немецкими фирмами БАСФ и ХЕХСТ созданы ингибиторы Сепакор 5478 и Додиген 4482-1. Ингибитор Сепакор 5478 рекомендован для непрерывной закачки в пласт. Расход ингибитора составляет 14 л на 1 млн м3 газа. Ингибитор подается в скважину в виде 16% раствора в метаноле. В результате испытаний показано, что общая скорость коррозии составила 0,005 мм/год, а степень защиты от охрупчивания достигла 98 %. Аналогичные результаты получены и для ингибитора Додиген 481. Его термостабильность равна 200°С, и он рекомендован для технологий, предусматривающих как непрерывную, так и периодическую закачку в скважины и наземные трубопроводы.
3. Электрохимическая защита
Скорость электрохимической коррозии можно значительно уменьшить, если металлическую конструкцию подвергнуть поляризации. Этот метод получил название электрохимической защиты, В зависимости от вида поляризации различают катодную и анодную защиту.
На рис. 50 приведена схема, поясняющая снижение скорости растворения металла при различных способах его электрохимической защиты.
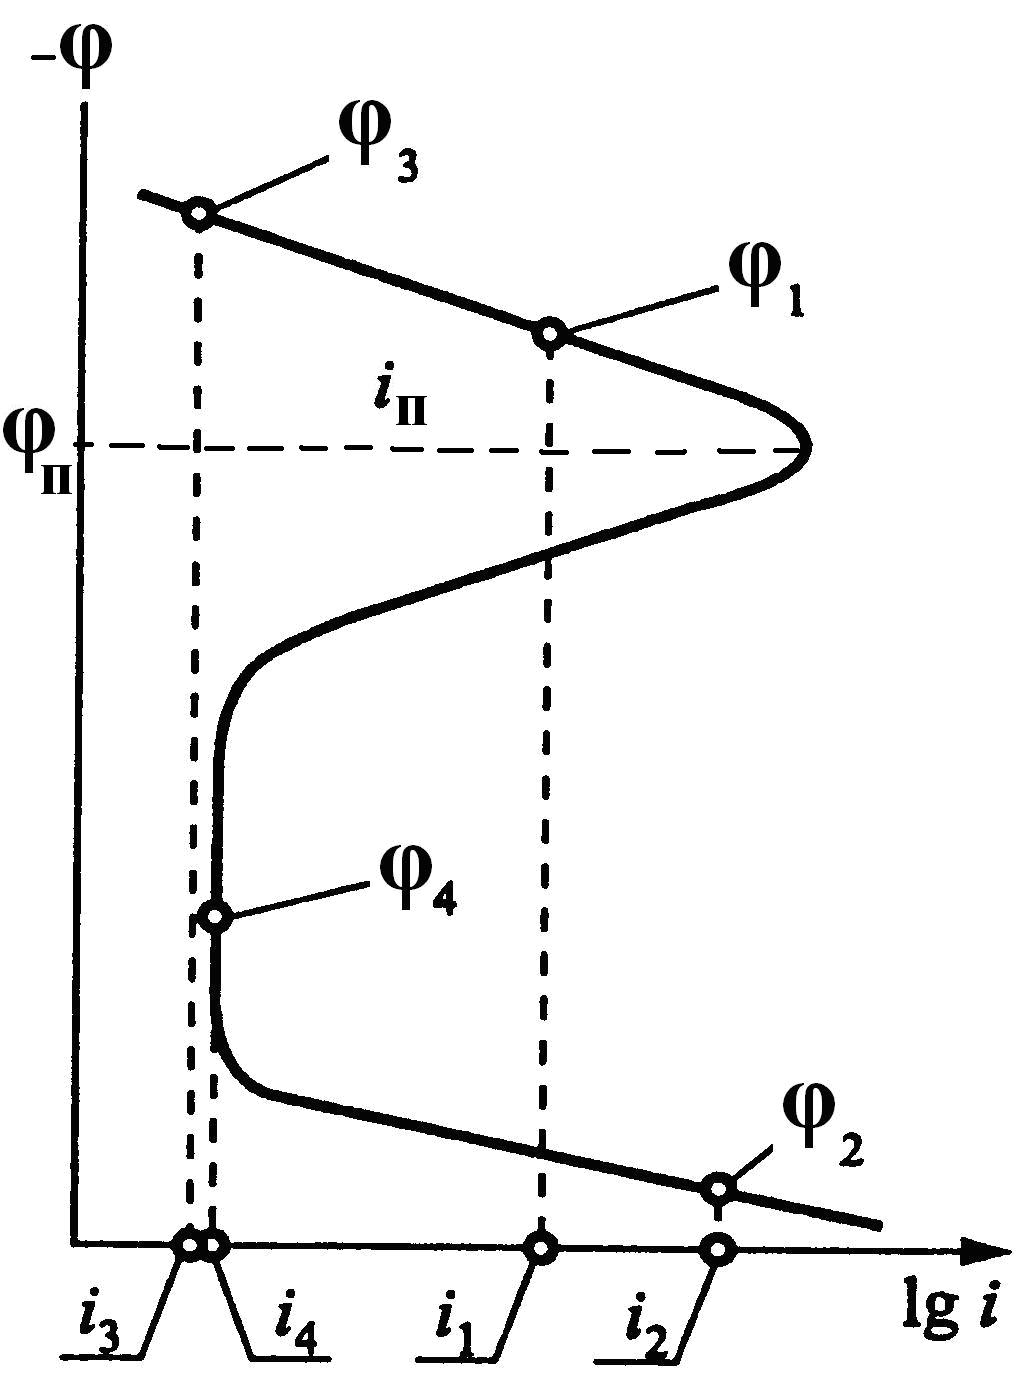
Рисунок Способы снижения скорости растворения металлов при электрохимической защите
Электрохимическую защиту применяют в том случае, если потенциал свободной коррозии φкор конструкционного материала располагается в области активного растворения φ1 или перепассивации φ2, то есть материал растворяется с высокой скоростью.
При катодной защите снижение скорости растворения металла происходит вследствие смещения потенциала в область значений, отрицательнее φкор. Например, если потенциал свободной коррозии φ1 металла располагается в области активного растворения (скорость растворения i1), то сдвиг потенциала в отрицательную сторону до значения φ3 приводит к снижению скорости растворения до величины i3, оказывающейся ниже i1. Аналогичное снижение скорости растворения металла происходит и в случае, когда потенциал свободной коррозии φ2 металла располагается в области перепассивации. При смещении потенциала в отрицательную сторону до величины φ4 скорость растворения снижается до i4. Различие заключается в том, что в первом случае снижение скорости растворения металла достигнуто без изменения характера его растворения — металл остался в активном состоянии. Во втором случае скорость растворения снизилась вследствие перехода металла из активного в пассивное состояние.
При анодной
защите потенциал
защищаемой
конструкции
смещают в область
положительнее
φкор.
При этом происходит
переход металла
из активного
в пассивное
состояние. Так,
если потенциал
свободной
коррозии φ1
металла располагается
в активной
области
и
соответствующая
ему скорость
растворения
равна i1,
то при его смещении
в положительную
сторону до
значения φ4
скорость растворения
снижается до
величины i4.
3.1 Катодная защита
Катодная защита — наиболее распространенный вид электрохимической защиты. Она применяется в тех случаях, когда металл не склонен к пассивации, то есть имеет протяжненную область активного растворения, узкую пассивную область, высокие значения тока пассивации (iп) и потенциала пассивации (φп).
Катодную поляризацию можно осуществлять путем присоединения защищаемой конструкции к отрицательному полюсу внешнего источника тока или к металлу, имеющему более электроотрицательный электродный потенциал. В последнем случае нет надобности во внешнем источнике тока, так как образуется гальванический элемент с тем же направлением тока, т. е. защищаемая деталь становится катодом, а более электроотрицательный металл, называемый протектором, — анодом.
Катодная защита внешним током. Катодную защиту с использованием поляризации от внешнего источника тока применяют для защиты оборудования из углеродистых, низко- и высоколегированных и высокохромистых сталей, олова, цинка, медных и медно-никелевых сплавов, алюминия и его сплавов, свинца, титана и его сплавов. Как правило, это подземные сооружения (трубопроводы и кабели различных назначений, фундаменты, буровое оборудование), оборудование, эксплуатируемое в контакте с морской водой (корпуса судов, металлические части береговых сооружений, морских буровых платформ), внутренние поверхности аппаратов и резервуаров химической промышленности. Часто катодную защиту применяют одновременно с нанесением защитных покрытий. Уменьшение скорости саморастворения металла при его внешней поляризации называют защитным эффектом.
Основным критерием катодной защиты является защитный потенциал. Защитным потенциалом называется потенциал, при котором скорость растворения металла принимает предельно низкое значение, допустимое для данных условий эксплуатации. Характеристикой катодной защиты является величина защитного эффекта Z, %:
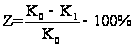 ,
где K0 [г/(м2·ч)] — скорость коррозии металла без защиты, К1 [г/(м2·ч)] — скорость коррозии металла в условиях электрохимической защиты. Коэффициент защитного действия К3 [г/А] определяют по формуле
К3 = (Dm0 - Dmi)/iK,
где Dmo и Dmi — потери массы металла соответственно без катодной защиты и при ее применении, г/м2; iк [А/м2] — плотность катодного тока.
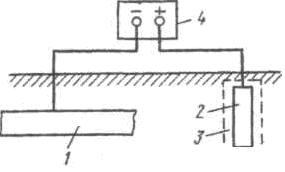
Схема катодной защиты представлена на рис. 51. Отрицательный полюс внешнего источника тока 4 присоединен к защищаемой металлической конструкции 1, а положительный полюс – к вспомогательному электроду 2, работающему как анод. В процессе защиты анод активно разрушается и подлежит периодическому восстановлению.
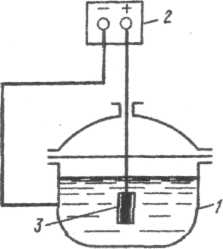
-
Рисунок - Схема катодной защиты внешним током
Рисунок - Схема катодной защиты плавильного котла: 1 — котел; 2 — источник тока; 3 —анод
В качестве материала анода применяют чугун, сталь, уголь, графит, металлический лом (старые трубы, рельсы и др.). Так как эффективное сопротивление прохождению электрического тока оказывает только тот слой почвы, который находится в непосредственной близости от анода, то его обычно помещают в так называемую засыпку 3— толстый слой кокса, в который добавляют 3—4 части (по массе) гипса и 1 часть поваренной соли. Засыпка имеет высокую электропроводность, благодаря чему снижается переходное сопротивление почва—анод.
Источниками внешнего тока при катодной защите служат станции катодной защиты, обязательными элементами которых являются: преобразователь (выпрямитель), вырабатывающий ток; токоподвод к защищаемой конструкции, электрод сравнения, анодные заземлители, анодный кабель.
Станции катодной защиты бывают регулируемые и нерегулируемые. Нерегулируемые станции катодной защиты применяются в том случае, когда изменения сопротивления в цепи тока практически отсутствуют. Указанные станции работают в режиме поддержания постоянного потенциала или тока и применяются для защиты резервуаров, хранилищ, высоковольтных кабелей в стальной броне, трубопроводов и др.
Регулируемые станции катодной защиты применяются при наличии в системе блуждающих токов (близость электрифицированного транспорта), периодических изменений сопротивления растеканию тока (сезонные колебания температуры и влажности грунтов), технологических колебаний (изменение уровня раствора и скорости течения жидкости). Регулируемым параметром может служить ток или потенциал. Частота расположения станций катодной защиты по длине защищаемого объекта определяется электропроводностью эксплуатационной среды. Чем она выше, тем на большем расстоянии друг от друга будут располагаться катодные станции.
Для защиты сооружений в воде аноды устанавливают на дне рек, озер, морей. В этом случае засыпка не требуется.
Катодную защиту заводской аппаратуры (холодильников, теплообменников, конденсаторов и др.), подвергающейся воздействию агрессивной среды, осуществляют путем подсоединения к отрицательному полюсу внешнего источника тока и погружения анода в эту среду.
Катодную защиту внешним током применяют как дополнительное средство к изоляционному покрытию. При этом изоляционное покрытие может иметь повреждения. Защитный ток протекает в основном по обнаженным участкам металла, которые и нуждаются в защите.
Применяют катодную защиту внешним током и к конструкциям, имеющим значительные повреждения, что позволяет приостановить дальнейшее распространение коррозии.
Использование катодной защиты сопряжено с опасностью так называемой перезащиты. В этом случае вследствие слишком сильного смещения потенциала защищаемой конструкции в отрицательную сторону может резко возрасти скорость выделения водорода. Результатом этого является водородное охрупчивание или коррозионное растрескивание материалов и разрушение защитных покрытий.
Катодная защита внешним током нецелесообразна в условиях атмосферной коррозии, в парообразной среде, в органических растворителях, так как в этом случае коррозионная среда не обладает достаточной электропроводностью.
Протекторная защита. Протекторная защита является разновидностью катодной защиты. Схема протекторной защиты трубопровода показана на рис. 53. К защищаемой конструкции 2 присоединяют более электроотрицательный металл — протектор 3, который, растворяясь в окружающей среде, защищает от разрушения основную конструкцию.
После полного растворения протектора или потери контакта его с защищаемой конструкцией протектор необходимо заменить.
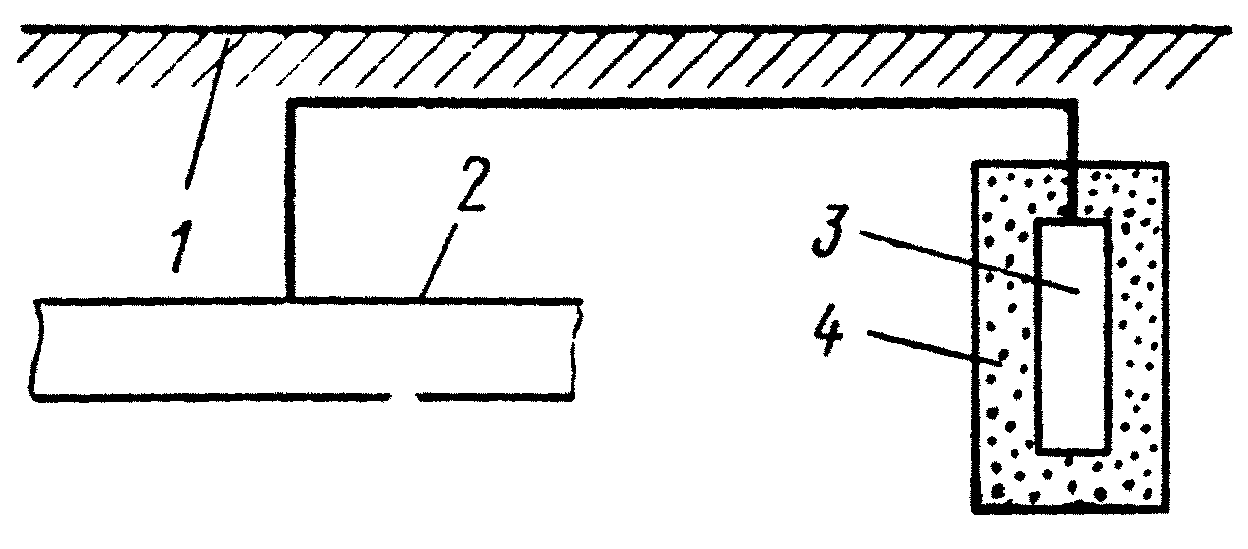
Рисунок - Схема протекторной защиты трубопровода
Протектор работает эффективно, если переходное сопротивление между ним и окружающей средой невелико. В процессе работы протектор, например цинковый, может покрываться слоем нерастворимых продуктов коррозии, которые изолируют его от окружающей среды и резко увеличивают переходное сопротивление. Для борьбы с этим протектор помещают в наполнитель 4 — смесь солей, которая создает вокруг него определенную среду, облегчающую растворение продуктов коррозии и повышающую эффективность и стабильность работы протектора в грунте 1.
Действие протектора ограничивается определенным расстоянием. Максимально возможное удаление протектора от защищаемой конструкции называется радиусом действия протектора. Он зависит от ряда факторов, важнейшими из которых являются электропроводность среды, разность потенциалов между протектором и защищаемой конструкцией, поляризационные характеристики. С увеличением электропроводности среды защитное действие протектора распространяется на большее расстояние. Так, радиус действия цинкового протектора при защите стали в дистиллированной воде равен 0,1 см, морской воде 4 м, в 3% растворе Na Cl – 6 м
Протекторную защиту по сравнению с катодной защитой внешним током целесообразно использовать в тех случаях, когда получение энергии извне связано с трудностями или если сооружение специальных электролиний экономически невыгодно.
В настоящее время протекторную защиту применяют для борьбы с коррозией металлических конструкций в морской и речной воде, грунте и других нейтральных средах. Использование протекторной защиты в кислых средах ограничивается высокой скоростью саморастворения протектора.
В качестве протекторов можно применять металлы: Al, Fe, Mg, Zn. Однако использовать чистые металлы в качестве протекторов не всегда целесообразно. Так, например, чистый цинк растворяется неравномерно из-за крупнозернистой дендритной структуры, поверхность чистого алюминия покрывается плотной оксидной пленкой, магний имеет высокую скорость собственной коррозии. Для придания протекторам требуемых эксплуатационных свойств в их состав вводят легирующие элементы.
В состав цинковых протекторов вводят Cd (0,025-0,15%) и А1 (0,1-0,5%). Содержание таких примесей, как Fe, Cu, Pb, стараются поддерживать на уровне не более 0,001-0,005 %. В состав алюминиевых протекторов вводят добавки, предотвращающие образование оксидных слоев на их поверхности — Zn (до 8 %), Mg (до 5 %), а также Cd, In, Gl, Hg, Tl, Mn, Si (от сотых до десятых долей процента), способствующие требуемому изменению параметров решетки. Магниевые протекторные сплавы в качестве легирующих добавок содержат Al (5-7 %) и Zn (2-5 %); содержание таких примесей, как Fe, Ni, Cu, Pb, Si поддерживают на уровне десятых или сотых долей процента. Железо в качестве протекторного материала используют либо в чистом виде (Fe-армко), либо в виде углеродистых сталей.
Цинковые протекторы применяют для защиты оборудования, эксплуатирующегося в морской воде (морских судов, трубопроводов, прибрежных сооружений). Применение их в слабосоленой, пресной воде и грунтах ограничено вследствие образования на их поверхности слоев гидроксида Zn(OH)2 или оксида цинка Zn O.
Алюминиевые протекторы применяют для защиты сооружений, эксплуатирующихся в проточной морской воде, а также для защиты портовых сооружений и конструкций, располагающихся в прибрежном шельфе.
Магниевые протекторы преимущественно применяют для защиты небольших сооружений в слабоэлектропроводных средах, где эффективность действия алюминиевых и цинковых протекторов низка, — грунтах, пресных или слабосоленых водах. Однако из-за высокой скорости собственного растворения и склонности к образованию на поверхности труднорастворимых соединений область эксплуатации магниевых протекторов ограничивается средами с рН = 9,5 – 10,5. При защите магниевыми протекторами закрытых систем, например резервуаров, необходимо учитывать возможность образования гремучего газа вследствие выделения водорода в катодной реакции, протекающей на поверхности магниевого сплава. Использование магниевых протекторов сопряжено также с опасностью развития водородного охрупчивания и коррозионного растрескивания оборудования.
Как и в случае катодной защиты внешним током, эффективность протекторной защиты возрастает при ее совместном использовании с защитными покрытиями. Так, нанесение битумного покрытия на трубопроводы значительно улучшает распределение защитного тока, уменьшает число анодов и увеличивает протяженность участка трубопровода, защищаемого с помощью одного протектора. Если одним магниевым анодом можно обеспечить защиту непокрытого трубопровода длиной всего 30 м, то защита покрытого битумом трубопровода действует на длину до 8 км.
3.2 Анодная защита
Анодную защиту применяют при эксплуатации оборудования в хорошо электропроводных средах и изготовленного из легко пассивирующихся материалов – углеродистых, низколегированных нержавеющих сталей, титана, высоколегированных сплавов на основе железа. Анодная защита перспективна в случае оборудования, изготовленного из разнородных пассивирующихся материалов, например нержавеющих сталей различного состава, сварных соединений.
Анодная защита осуществляется присоединением защищаемой металлической конструкции к положительному полюсу внешнего источника постоянного тока или к металлу с более положительным потенциалом (катодный протектор).
При этом потенциал защищаемого металла смещается в положительную сторону до достижения устойчивого пассивного состояния (рис. 50).
В результате происходит не только существенное (в тысячи раз) снижение скорости коррозии металла, но и предотвращение попадания продуктов его растворения в производимый продукт.
Катоды, используемые при анодной защите от внешнего источника тока, должны иметь высокую устойчивость в коррозионной среде. Выбор материала катода определяется характеристиками среды. Используют такие материалы, как Pt, Ta, Pb, Ni, платинированную латунь, высоколегированные нержавеющие стали и др. Схема расположения катодов проектируется индивидуально для каждого конкретного случая защиты.
В качестве катодного проектора можно использовать такие материалы, как углерод, диоксид марганца, магнетит, диоксид свинца, имеющие весьма положительный потенциал.
Анодная защита от внешнего источника основана на пропускании тока через защищаемый объект и на смещении потенциала коррозии в сторону более положительных значений.
Установка для анодной защиты состоит из объекта защиты, катода, электрода сравнения и источника электрического тока.
Основным условием возможности применения анодной защиты является наличие протяженной области устойчивой пассивности металла при плотности тока растворения металла не более (1,5— 6,0)·10-1А/м2.
Основным критерием, характеризующим состояние поверхности металла, является электродный потенциал. Обычно возможность применения анодной защиты для конкретного металла или сплава определяют методом снятия анодных поляризационных кривых. При этом получают следующие данные:
а) потенциал коррозии металла в исследуемом растворе;
б) протяженность области устойчивой пассивности;
в) плотность тока в области устойчивой пассивности.
Эффективность защиты определяют как отношение скорости коррозии без защиты к скорости коррозии под защитой.
Как правило, параметры анодной защиты, полученные в лабораторных и производственных условиях, хорошо согласуются между собой. В зависимости от конкретных условий эксплуатации область защитных потенциалов при анодной защите лежит на 0,3-1,5В положительнее потенциала свободной коррозии, а скорость растворения металлов при этом может уменьшиться в тысячи раз.
Существенным ограничением применения анодной защиты является вероятность возникновения локальных видов коррозии в области пассивного состояния металла. Для предотвращения этого явления на основании предварительных исследований рекомендуют такое значение защитного потенциала, при котором локальные виды коррозии не возникают или в раствор вводят ингибирующие добавки. Например, анодная защита стали 12X18Н10Т в растворах хлоридов в присутствии ионов N03- предотвращает образование питтингов и снижает скорость растворения стали в 2000 раз. В ряде случаев вследствие повышенной опасности возникновения локальных коррозионных процессов применение анодной защиты неэффективно. Резкий рост тока пассивации металлов с увеличением температуры агрессивных сред ограничивает применение анодной защиты в условиях повышенных температур.
При стационарном режиме работы установки величина тока поляризации, требуемого для поддержания устойчивого пассивного состояния, постоянно меняется вследствие изменения эксплуатационных параметров коррозионной среды (температуры, химического состава, условий перемешивания, скорости движения раствора и др.). Поддерживать потенциал металлоконструкции в заданных границах можно путем постоянной или периодической поляризации. В случае периодической поляризации включение и выключение тока производят либо при достижении определенного значения потенциала, либо при его отклонении на определенную величину. В обоих случаях параметры анодной защиты определяют опытным способом в лабораторных условиях.
Для успешного применения анодной защиты объект должен отвечать следующим требованиям:
а) материал аппарата должен пассивироваться в технологической среде;
б) конструкция аппарата не должна иметь заклепок, количество щелей и воздушных карманов должно быть минимальным, сварка должна быть качественной;
в) катод и электрод сравнения в защищаемом устройстве должны постоянно находиться в растворе.
В химической промышленности для анодной защиты наиболее пригодны аппараты цилиндрической формы, а также теплообменники. В настоящее время анодная защита нержавеющих сталей применяется для мерников, сборников, цистерн, хранилищ в производстве серной кислоты, минеральных удобрений, аммиачных растворов. Описаны случаи применения анодной защиты теплообменной аппаратуры в производствах серной кислоты и искусственного волокна, а также ванн для химического никелирования.
Метод анодной защиты имеет относительно ограниченное применение, так как пассивация эффективна в основном в окислительных средах при отсутствии активных депассивирующих ионов, например ионов хлора для железа и нержавеющих сталей. Кроме того, анодная защита потенциально опасна: в случае перерыва подачи тока возможно активирование металла и его интенсивное анодное растворение. Поэтому анодная защита требует наличия тщательной системы контроля.
В отличие от катодной защиты скорость коррозии при анодной защите никогда не уменьшается до нуля, хотя может быть и очень небольшой. Зато защитная плотность тока здесь значительно ниже, а потребление электроэнергии невелико.
Другое достоинство анодной защиты — высокая рассеивающая способность, т.е. возможность защиты на более отдаленном от катода расстоянии и в электрически экранированных участках.
3.3 Кислородная защита
Кислородная защита является разновидностью электрохимической защиты, при которой смещение потенциала защищаемой металлоконструкции в положительную сторону осуществляется путем насыщения коррозионной среды кислородом. В результате этого скорость катодного процесса настолько возрастает, что становится возможным перевод стали из активного в пассивное состояние.
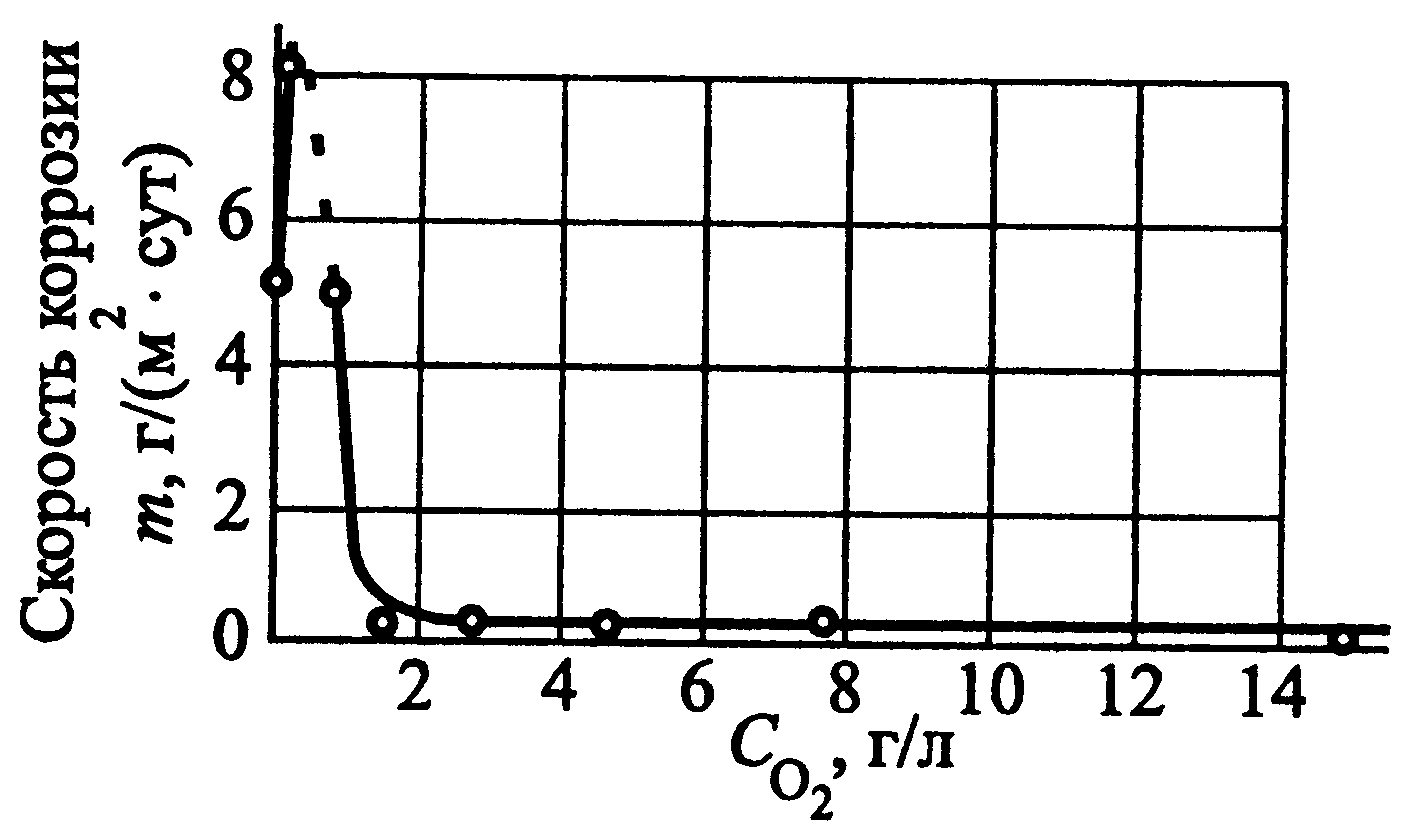
Рисунок- Зависимость скорости коррозии низколегированной стали в воде при температуре 300 °С от концентрации кислорода в воде
Поскольку величина критического тока пассивации сплавов Fe-Cr, к которым относятся и стали, существенно зависит от содержания в них хрома, ее эффективность возрастает с увеличением концентрации хрома в сплаве. Кислородная защита применяется при коррозии теплоэнергетического оборудования, эксплуатирующегося в воде при высоких параметрах (высокие температура и давление). На рис. представлена зависимость скорости коррозии низколегированной стали от концентрации кислорода в высокотемпературной воде. Как видно, увеличение концентрации растворенного в воде кислорода приводит к первоначальному росту скорости коррозии, последующему се снижению и дальнейшей стационарности. Низкие стационарные скорости растворения стали (в 10—30 раз ниже имеющих место без защиты) достигаются при содержании кислорода в воде ~ 1,8 г/л. Кислородная защита металлов нашла применение в атомной энергетике.
4. Разработка и производство новых конструкционных материалов повышенной коррозионной устойчивости
Улучшение антикоррозионных свойств самих металлических материалов осуществляется:
1) устранением из металлов и сплавов примесей, ускоряющих коррозионные процессы;
2) легированием.
Чистые металлы и сплавы, то есть металлические конструкционные материалы, практически беспримесные, строго отвечают заданному поведению. Поскольку в них нет отклонений от стехиометрии в составе и структуре, то нет отклонений и в поведении.
Для наиболее ответственных конструкций и аппаратов налажен промышленный выпуск металлов и сплавов, обладающих высокой чистотой и применяемых в ракетостроении, ядерной технике и т.д.
Примеси в металлах и сплавах образуют дефекты в кристаллах. Из-за дефектов запас энергии реальных кристаллов выше, чем идеальных, что обуславливает более реакционную способность первых.
В условиях газовой коррозии примеси влияют не только на жаропрочность, но и жаростойкость. Технические стали делятся на стали обыкновенного качества и качественные. Качественные стали имеют узкие пределы по содержанию примесей (серы, фосфора, неметаллических включений и др.) по количеству и макро- и микроструктуры. Например, наличие в стали серы приводит к тому, что при 1000 – 1200 єС в местах ее скопления возникают надрывы и трещины. Растворенный в стали или меди водород делает металл более хрупким. Фосфор, образуя фосфиды железа (легкоплавкие эвтектики), оказывает вредное влияние на свойства стали.
При электрохимической коррозии металлов и сплавов наличие примесей приводит к образованию микрогальванических элементов с основным металлом и увеличению скорости коррозии. При значительном накоплении примесей может протекать и контактная коррозия. Поэтому повышение чистоты конструкционных материалов ведет к снижению коррозионных потерь.
Легирование металлов и сплавов повышает их коррозионную стойкость. Сильно повышается коррозионная стойкость железа при введении более 12% хрома, марганца в магниевые сплавы, никеля в железные сплавы, меди в никелевые сплавы и т.д.
Для жаростойких сплавов на основе железа основными легирующими компонентами являются хром, кремний и алюминий.
Под действием высоких температур кремний,