Производство кальцинированной соды
СО2 (p) + 2NH3(p)↔NH2COONH4(p) – ΔΗ1
Образовавшийся карбамат гидролизуется:
NH2COONH4(p) + H2O ↔ NH4HCO3(р) + NH3(p) + ΔΗ2 - ΔΗ + ΔΗ= -63,8 кДж
Температурный режим избран по результатам исследования реакций, а материальные расчеты и соотношения реагирующих компонентов определены по данным о четырехполюсной системе. Ниже приведены графические методы разработки технологического режима для реакций такого типа. На основании диаграммы (рис.1) устанавливают, что хлорид натрия взаимодействует с бикарбонатом аммония, образуя бикарбонат натрия и хлорид аммония, и растворимость бикарбоната натрия в этой системе мала, так как в равновесном растворе 1 моль бикарбоната растворяется в 4240 молях воды, т.е. практически впадает в твердую фазу. Проекция диаграммы на квадрат солевого состава представлена на рис.2
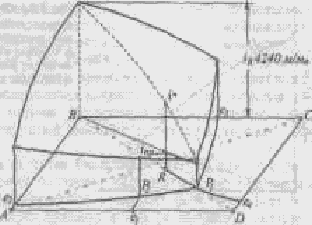
Рис. 3. Система Na+, NH+4║Cl-, HCO3- - H2O, Т 30єС: А-NaС1; B-NaHCO3; C-NH4HCO3; D - NH4C1; i-количество Н2О - молей воды/1 моль Σ солей; i* -равновесное, inp - практическое R-отношение А : С, вступающих в реакцию; Р – солевой состав раствора
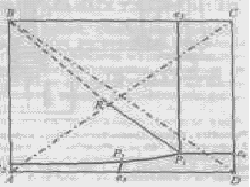
Рис.4. Проекция системы Na+, NH4+║Cl-, HCO-3- H2O, Т 30єС: А-NaС1; B-NaHCO3; C-NH4HCO3; D - NH4C1; e – солевой состав эвтонических растворов двухкомпонентных систем; Р – нонвариантные точки четырех - компонентной системы; R – солевой состав реакционной смеси
Стабильной диагональю солевого квадрата, которая пересекает только два полюса кристаллизации, является диагональ бикарбоната натрия – хлорид аммония, соотношение между реагирующими компонентами выбирают графически по проекции диаграммы, учитывая необходимость получения бикарбоната натрия, не содержащего в твердой фазе аммонийных солей. Иллюстрацией этого приема служит рис 3. Он заключается в создании в растворе несколько увеличенного содержания воды по сравнению с нонвариантной фигуративной точкой Р1, на которую направлен луч кристаллизации.
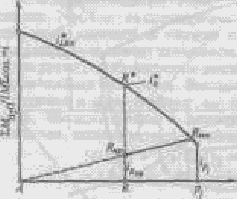
Рис.5 Сечение диаграммы по ARP1:
i*LBN – количество воды в равновесном растворе; iR.пр – количество воды в технологическом растворе; ip1 - количество воды в растворе Р1; R – фигуративная точка реакционной смеси.
Сущность процесса может быть выражена таким образом, что при обработке насыщенного аммиаком рассола углекислым газом сперва происходит как – бы нейтрализация этого раствора углекислотой, сопровождающаяся значительным выделением тепла, а в дальнейшем, по мере повышения в растворе концентрации средней углеаммониевой соли, начинается ее обменное разложение с поваренной солью с образованием соды, которая при дальнейшем действии на раствор углекислоты образует наименее растворимое соединение – бикарбонат.
С практической точки зрения является интересным не только ход реакции и достижение наилучшего выхода бикарбоната, но и качество (физические свойства, структура) получаемого осадка бикарбоната. В заводских условиях, когда выпадение бикарбоната начинается при несколько повышенной температуре, а рост кристаллов – при охлаждении, получается крупно - кристаллический, хорошо отстаивающийся, хорошо фильтрующийся и хорошо промывающийся осадок. Пределом охлаждения на заводах чаще всего является температура 28 – 30єС, но иногда и ниже – до 25єС. Структура осадка имеет большое значение, так как легкость и скорость фильтрации и промывки сокращает расход пара на дистилляцию маточных жидкостей, а, кроме того, уменьшает остающуюся в бикарбонате после фильтрации влажность, что в свою очередь облегчает кальцинацию осадка и сокращает расход топлива на этот процесс. Слишком сильное охлаждение вызывает образование очень мелкого, илообразного осадка, который трудно фильтруется и нарушает и удорожает нормальный ход производства.
Очистка рассола поваренной соли
На содовых заводах сырой рассол очищают от примесей известково – содовым способом. В этом случае для осаждения солей кальция используют соду, для осаждения солей магния – известковую суспензию.
В основе известково-содового способа лежат реакции ионного обмена, приводящие к образованию труднорастворимых карбоната кальция и гидроксида магния:
Ca2++CO32-↔CaCO3; Mg2++2OH-↔Mg(OH)2
Полнота выделения ионов магния и кальция в осадок, а следовательно, степень очистки, определяется растворимостью СаСО3 и Mg(OH)2 в растворе хлорида натрия. Косвенным параметром, характеризующим полноту выделения Са2+ и Mg2+ в осадок, может служить величина pH, что важно при создании автоматической системы управления процессом очистки.
Основными трудностями первой стадии очистки рассола являются низкая скорость сгущения суспензии гидроксида магния и неудовлетворительная скорость фильтрования сгущенной суспензии. Установлено, что в процессе осаждения происходит образование аморфного (или близкого к аморфному) продукта с довольно высокой растворимостью. Продолжительность его существования зависит от состава маточного раствора, температуры и свойств используемой щелочи. Такой продукт представляет собой гидратированный гидроксид магния: Mg(OH)2·(Н2О)m. Расстояние между плоскостями спайности у такого гидроксида больше длины молекул воды. Процесс созревания осадка, который может продолжаться несколько суток, можно описать уравнением
Mg(OH)2·(Н2О)m→ Mg(OH)2+mН2О; 1<m<2.
В результате образуется гидроксид магния с хорошими седимен-тационными свойствами, имеющий решетку типа брусита.
Необходимо отметить, что с повышением температуры рассола увеличиваются скорость отстоя и уплотнение суспензии. С другой стороны, повышение температуры нежелательно для последующей стадии производства — абсорбции аммиака. Поэтому на стадии рассолоочистки температуру рассола поддерживают не выше 22 °С (при большом содержании ионов магния).
На рис. 6 приведена технологическая схема очистки рассола известково-содовым способом. В бак 1 подают содовый раствор, для приготовления которого используются кальцинированная сода и очищенный рассол. Из гасительного отделения цеха известковых печей в бак 2 поступает известковая суспензия (90 ±10 н. д.). Для регулирования титра известковой суспензии в мешалку-резервуар 2 подводят очищенный рассол. Далее реагенты поступают в смеситель 3.
Технологическая схема отделения очистки
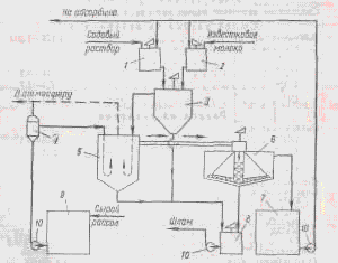 Рис.
6 Схема отделения
очистки рассола:
1 – бак содового
раствора; 2 - бак
известкового
молока; 3 – смеситель;
4 – расширитель;
5 – реактор; 6 –
отстойник; 7 –
резервуар
очищенного
рассола; 8 – сборник
шлама; 9 – сборник
неочищенного
рассола; 10 – насосы.
Процесс очистки рассола осуществляется непрерывно. Сырой рассол поступает из рассолопромысла в резервуары — хранилища сырого рассола 9. Основной поток сырого рассола центробежным насосом 10 через расширитель 4 направляется по трубопроводу в реактор. В случае необходимости часть сырого рассола нагревают за счет охлаждения газа содовых печей, после чего смешивают с основным потоком в расширителе. Труба, подводящая жидкость в реактор, имеет U-образную форму. Реактор не имеет мешалки. Требуемое перемешивание достигается за счет большой скорости поступления жидкости из U-образных труб реактора.
Для осуществления нормального течения процесса в реакторе температуру пульпы желательно поддерживать в пределах 17±3°С. Реактор соединен трубопроводом с отстойником 6. Суспензия поступает сверху в отстойник и по центральной трубе, не доходящей до дна, опускается вниз. Затем рассол поднимается вверх, отделяясь от твердой фазы. Осветленный рассол удаляется из отстойника через переливной желоб, расположенный по периферии. Шлам из нижней части отстойника через специальные трубы периодически спускается в сборник (шламовую мешалку) 8; сюда же поступает шлам из реактора 5.
Осветленный рассол из отстойника 6 направляется в сборник 7 и далее насосом 10—на абсорбцию. В мешалке 8 шлам разбавляется водой и насосом 10 перекачивается в шламопроводы дистиллерной жидкости.
Обжиг извести и получение углекислого газа
На практике для содового процесса углекислый газ добывается путем обжига известняка, при чем параллельно, кроме углекислого газа, получается известь, которая также необходима для аммиачно – содового процесса в виде известкового молока, как щелочь при дистилляции для разложения аммония, содержащихся в маточной жидкости. Известковое отделение является, таким образом, в содовом деле вспомогательным, вырабатывающим полупродукты для главного процесса. Процесс, происходящий в известковом отделении, разделяется на три операции:
обжиг известняка или мела в печах;
гашение извести с получением известкового молока;
промывка и очистка выходящего из печей углекислого газа.
Реакцию, происходящую при обжиге мела или известняка, можно изобразить так:
CaCO3=CaO+CO2.
При обжиге карбонатного сырья наряду с реакциями разложения карбонатов кальция и магния протекает ряд побочных вредных реакций: взаимодействие образующегося оксида кальция с оксидами кремния, алюминия, железа. Последние содержатся в виде примесей в сырье, также входят в состав золы топлива и огнеупорного кирпича, применяемого для футеровки печи. Образующиеся побочные соединения не могут быть использованы для получения известковой суспензии, что снижает эффективность обжига. Кремнезем SiO2 взаимодействует с основными оксидами при 700—800°С с образованием следующих соединений:CaO·SiO2—метасиликат кальция (tпл = 1540°C); 3CaO·2SiO2 - полуторакальциевый силикат (tпл = 1475°С); 2CaО·SiO2— двухкальциевый силикат (tпл = 2130°С); ЗСаО·SiO2 —трехкальциевый силикат (tраэл=1900 °С). Вначале образуется двухкальциевый силикат, который в избытке СаО в извести донасыщается с образованием трехкальциевого силиката.
Глинозем Al2OS реагирует с СаО в интервале 500—900°С. С ростом температуры образующийся вначале моноалюминат кальция СаО·А12О3 превращается в трехкальциевый алюминат ЗСаО·Al2О3, который обладает способностью переводить известь в малоактивную форму. Соединения СаО с оксидами алюминия и железа наиболее легкоплавки и играют более важную роль при оплавлении извести, чем кремнезем.
Сульфат кальция CaSO4 основное свое влияние оказывает на процесс обжига извести, понижая температуру образования жидкой фазы. Примесь сульфата кальция влияет также и на процесс гидратации извести, сильно замедляя его. Оксид магния хорошо растворяется в расплаве и заметно понижает температуру плавления жидкой фазы.
Водяные пары оказывают влияние на процесс диссоциации СаСО3 в области низких температур (650—750єС). Водяной пар адсорбируется на поверхности кристаллов, облегчая выход активированных ионов за пределы кристаллической решетки. При высоких температурах обжига (1000°С и выше) присутствие водяного пара не оказывает каталитического действия на процесс диссоциации.
Оксид кальция, входящий в состав извести, может быть в виде свободного (активного или неактивного) либо связанного, т. е. вступившего во взаимодействие с примесями и образовавшего новые соединения (безвозвратные потери СаО).
Активный СаО — это часть свободного оксида кальция, которая способна реагировать с водой в обычных условиях гашения; неактивный СаО —часть свободного оксида кальция, которая не реагирует с водой в обычных условиях гашения,
Неактивный СаО образуется вследствие структурных изменений под воздействием высоких температур, а также за счет обволакивания зерен СаО пленкой плава, который появляется при взаимодействии СаО с примесями. При этом усиливается взаимодействие СаО с футеровкой печи. При повышении температуры выше допустимой может произойти образование более или менее крупных масс спекшейся извести («козлы»), что нарушает режим работы печей.
Горение твердого топлива в слое кускового материала имеет следующие особенности: отсутствует сплошной горящий слой (отдельные куски топлива разделены инертной к горению массой обжигаемого материала, так как в шихте содержится от 6,5 до 10 % топлива);
2)поглощение тепла, затрачиваемого на разложение карбонатов, происходит непосредственно в зоне горения;
3)горение осуществляется в потоке воздуха, нагретого в зоне подогрева;
4)куски топлива, уменьшаясь в процессе горения, опережают движущийся слой обжигаемого материала, что существенно сказывается на процессе горения в целом;
5)летучие вещества топлива, выделяющиеся в зоне подготовки топлива, контактируют с потоком горячих газов, почти не содержащих кислород, и отгоняются, не сгорая.
1.Работа печей.
Обжиг мела или известняка происходит в шахтных печах. Она состоит из трех основных механизмов – шахты, загрузочного и разгрузочного механизмов (рис. 7), в которых сверху печей производится загрузка смеси определенной пропорции известняка и твердого горючего. В случае последнего применяется кокс. Под влиянием происходящей снизу печи выгрузки извести, вышеуказанная смесь известняка и кокса опускается постепенно сверху вниз. В верхней части печи происходит обмен теплоты между отходящими газами и загруженной смесью, при чем известняк сушится, а газы охлаждаются. По мере опускания смеси, она поступает в зону наиболее интенсивного горения кокса, и здесь происходит окончательный обжиг мела с выделением угольной кислоты.
Мел, превратившись в известь, опускается вниз, и по пути следования последней происходит вторичный обмен теплоты между горячею известью и поступающим снизу воздухом, необходимым для процесса горения топлива. Известь при этом охлаждается, а воздух нагревается. Печи работают под давлением воздуха, нагнетаемого вентилятором в закрытую нижнюю часть печи.
2. Разница давлений.
Давление внизу печи должно регулироваться задвижкой на нагнетательной трубе вентилятора так, чтобы давление газа, выходящего из печи, составляло бы 5 мм водного столба, количество же его соразмеряется с анализом углекислого газа во избежание избытка или недостатка воздуха. Такое давление наверху печи гарантирует отсутствие засасывания воздуха извне, которое иначе могло происходить при открывании верхнего отверстия печи для загрузки, хотя, с другой стороны, вызывает некоторую утечку газа из печи при загрузке.
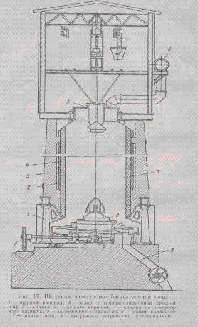 Рис.7
Шахтная известково
– обжигательная
печь:
1 – опорная колонна;
2 – зазор с теплоизоляционной прослойкой;
3 – кладка из красного кирпича;
4 – кладка из огнеупорного кирпича;
5 – загрузочное устройство;
6 – общий коллектор;
7 – шахта печи;
8 – выгрузное устройство;
9 – фундамент.
Вдувание в печь воздуха создает кроме того преимущество в том отношении, что повышается интенсивность горения, увеличивается производительность печи, повышается процентный состав углекислого газа и создается некоторая независимость работы печи от работы компрессора. При одной и той же производительности печи увеличение разницы давления воздуха между нижней и верхней частью служит указанием того или иного качества загружаемых в печь материалов. Нормальным размером загружаемых в печь мела и кокса является: для мела - куски, диаметром 120 – 150 мм, а для кокса – куски, диаметром 50 – 60 мм. Увеличение разницы давлений указывает на присутствие в загруженном в печь материале слишком большого количества мелких кусков, которая может вызвать уменьшение производительности печи, вплоть до полного затухания, уменьшение же разницы давлений на слишком большую величину кусков загруженного материала и может вызвать плохое использование топлива и тем самым явлением недопала и понижение концентрации углекислого газа. Нормальная разность давления лежит в пределах 20 – 25 мм водяного столба.
3. Разница температур.
Показателем правильного горения в печи служит также температура извести внизу печи и температура газа, выходящего из печи. При нормальной работе температура извести внизу печи равна 45 - 55єС, а температура выходящего газа сверху печи – 130 - 150єС. При ненормальной работе печи могут быть следующие отклонения:
Известь холодная – газ горячий. Это указывает, что зона горения передвинулась наверх. Необходимо для восстановления нормальной работы либо усилить выгрузку извести из печи, либо уменьшить количество впускаемого воздуха.
Известь горячая – газ холодный. Это указывает, что зона горения опустилась вниз. Необходимо для восстановления нормальной работы уменьшить выгрузку и увеличить приток воздуха.
Известь горячая – газ горячий. Это указывает, что зона горения растянулась в печи. Поводом к этому могут быть, главным образом, три причины:
а) либо в загрузочном мелу находится много частиц мелкого размера; при загрузке в печь такого материала большие куски отбрасываются распределительным аппаратом по периферии, а мелочь собирается преимущественно в середине. Воздух, вгоняемый вентилятором, проходит большею своею частью по периферии и тем самым поднимает зону горения. В центре же, вследствие недостатка воздуха, зона горения получает конусообразную форму;
б) либо в печи образовались у стенок козлы, которые в одном месте задерживают проход воздуха внизу, понижая зону горения, а в других местах пропускают больше воздуха и поднимают зону горения вверх. Громадное значение для поддержания концентрированной зоны горения в печи на нормальной высоте имеет равномерная периодичность загрузки печи, поддержание постоянного горизонта материала наверху печи и тщательная подготовка смеси мела и кокса;
в) значительный процент мелочи на нормальный размер кусков топлива, загруженного в печь. Мелкие куски загораются вверху скорее, а более крупные сгорают значительно ниже, и таким образом зона горения растягивается.
Приготовление известкового молока
Известковое молоко, необходимое в содовом производстве для регенерации аммиака из хлористого аммония по реакции
2NH4C1 + Са(ОН)2 → CaCl2 + 2NН3 + 2Н2О,
получают гашением извести избытком воды:
СаО+ Н2О → Са(ОН)2
В воде Са(ОН)2 растворяется плохо, причем с повышением температуры растворимость уменьшается. При 0°С растворяется 0,185 г на 100 г Н2О, а при 100°С всего лишь 0,077 г па 100 г Н2О. Поэтому для разложения хлористого аммония применяют не гомогенный раствор, а суспензию Са(ОН)2 в воде, называемую известковым молоком. Концентрация взвешенной гидроокиси кальция в известковом молоке должна быть по возможности высокой, так как чем меньше воды поступит с известковым молоком в отделение дистилляции, где регенерируется аммиак, тем меньше тепла (пара) будет израсходовано на нагревание этой воды в процессе регенерации. Максимально возможная концентрация известкового молока ограничивается его вязкостью: слишком вязкую суспензию трудно транспортировать, очищать от примесей и дозировать. Вязкость суспензии зависит не только от концентрации взвешенной Са(ОН)2, но и от температуры. С повышением температуры вязкость уменьшается. Поэтому известковое молоко получают при высокой (~90° С) температуре, которая обеспечивается применением для гашения горячей воды, а также выделением тепла в процессе самой реакции гашения. Это тепло могло бы повысить температуру известкового молока примерно на 75° С, но практически значительная часть тепла теряется в процессе гашения на испарение воды и теплоизлучение. Поэтому известковое молоко с температурой 90—95° С можно получить, используя для гашения воду, подогретую до 60—65°С.
На качество известкового молока заметно влияет качество извести. Имеет, например, значение температура, при которой обжигалось карбонатное сырье: чем она выше, тем медленнее гасится полученная известь и тем менее дисперсным получается известковое молоко. При слишком высокой температуре обжига (выше 1350°С) получается известь, которая практически уже не гасится водой.
Из примесей, встречающихся в извести, больше всего влияет па продолжительность гашения сульфат кальция.
Высокая степень дисперсности известкового молока имеет значение не только для скорости разложения хлористого аммония. Высокодиспергированная суспензия труднее расслаивается, лучше сохраняет свою однородность, что важно при дозировке, не засоряет трубопроводы и меньше изнашивает насосы и коммуникации. Примерный состав известкового молока следующий:
Са(ОН)2 …………………. 200 – 250 н.д.
Mg(OH)2 …………………1 – 2 г/л
СО2-3 …………………….. 7 – 14 н.д.
СаSO4 …………………… 1 – 3 г/л
SiO2 + нерастворимые в воде
HCl примеси ………………...10 – 20 г/л
R2O3 ………………………..5 – 8 г/л
Плотность ………………….1,26
Технологическая схема получения известкового молока
Технологическая схема получения известкового молока включает две основные операции: гашение извести горячей водой и очистку известкового молока от крупных кусков и мелких зерен недопала, перекала и других нерастворимых примесей.
Движение материальных потоков но отдельным аппаратам показано на рис. 8. Из рабочего бункера 2 известь подастся лотковым питателем 1 во вращающийся барабан-гаситель 3, куда одновременно поступают нагретая вода и промывные воды после промывки отбросных примесей извести (слабое известковое молоко).
Рис. 8 технологическая схема приготовления известкового молока:
1 – лотковый питатель; 2 – рабочий бункер; 3 – барабан – гаситель; 4 – конденсатор; 5 – сортировочный барабан для крупного недопала; 6 – транспортер; 7 – сортировочный барабан; 8 – шнек; 9 – шаровая мельница мокрого помола; 10 – мешалка неочищенного слабого известкового молока; 11 – виброгрохот; 12 – мешалка очищенного слабого известкового молока; 13 – мешалка отбросного шлама; 14 – классификатор; 15 – мешалка концентрированного известкового молока.
В гасителе 3 известь гасится и образуется известковое молоко с примесью различного размера кусков недопала, перекала и прочих непогасившихся частиц извести. Известковое молоко вместе с примесями поступает из гасителя 3 в сортировочный барабан 5 для крупною недопала, представляющий собой сито с отверстиями размером 40 мм. Сортировочный барабан для крупного недопала является продолжением гасителя, вращается вместе с ним и служит для отделении от известкового молока крупных кусков недопала.
Известковое молоко, проходя через отверстия в барабане, поступает для дальнейшей очистки в сортировочный барабан 7 для мелкого недопала. Крупные куски недопала (размером более 40 мм) в конце барабана промываются горячей водой, поступают на транспортер 6 и передаются в известковые печи для повторного обжига. Сортировочный барабан 5 для крупного недопала заключен в кожух, оборудованный двумя вытяжными трубами для удаления образующегося в гасителе пара. Одна труба идет к конденсатору 4, где пар из гасителя, конденсируясь, подогревает воду, идущую на гашение, а вторая труба отведена в атмосферу на случай ремонта или чистки конденсатора,
В сортировочном барабане 7 для мелкого недопала, представляющем собой вращающееся перфорированное сито с отверстиями 2Χ10 мм, от известкового молока отделяются частицы, имеющие размер более 2 мм. Известковое молоко, проходя через сито, попадает в конусообразный приемник кожуха, в который заключен сортировочный барабан, откуда идет для окончательной очистки от примесей в классификатор 14. Оседающий на дно классификатора шлам выгребается реечным механизмом, промывается горячей водой и поступает в мешалку шлама 13. Концентрированное молоко, освобожденное от шлама, подается в мешалку известкового молока 15 л далее по своему назначению — в отделение дистилляции.
Оставшиеся в сортировочном барабане твердые частицы размером более 2 мм при вращении барабана постепенно перемещаются вдоль него и выгружаются в шнек 8, при помощи которого подаются в шаровую мельницу мокрого помола 9. В мельнице одновременно с размолом происходит гашение извести, вскрываемой при размоле кусочков перекала. Получающееся в мельнице слабое известковое молоко вместе с примесями перетекает в мешалку 10, куда отводится также слабое известковое молоко, образующееся при промывке недопала. Для очистки от шлама слабое известковое молоко из мешалки 10 откачивают центробежным насосом в виброгрохот 11. Шлам из виброгрохота поступает в мешалку отбросного шлама 13, а очищенное слабое известковое молоко попадает в мешалку очищенного слабого молока 12, откуда насос подает его в гаситель.
Шлам из классификатора 14 и виброгрохота 11 разбавляется в мешалке 13 отбросной жидкостью дистиллера и центробежным насосом откачивается в накопитель отбросной жидкости — так называемое «белое море».
Нормы технологического режима отделения известкового молока, их регулирование и контроль
Наиболее важные регламентируемые показатели, характеризующие качество известкового молока и обеспечивающие нормальную работу отделения дистилляции, это концентрация Са(ОН)2 или свободного СаО и температура молока. На содовых заводах концентрацию свободного СаО в известковом молоке называют титром молока, так как ее определяют обычным титрованием молока соляной кислотой.
Для производства необходимо, чтобы содержание Са(ОН)2 в известковом молоке было возможно выше, так как при этом уменьшается объем дистиллерной жидкости, а следовательно, повышается производительность отделения дистилляции и уменьшаются расход пара и потери извести и аммиака с отбросной жидкостью дистиллера. Однако чрезмерно высокая концентрация Са(ОН)2, повышая вязкость суспензии, создает затруднения в работе гасителя и очистке молока от примесей. Практика показала, что допустимая концентрация Са(ОН)2 в молоке (титр) может быть в пределах 200—250 н. д. Кроме того, колебания титра молока должны быть минимальными, так как они усложняют регулирование дозировки молока в отделении дистилляции и повышают потери извести и аммиака с отбросной жидкостью дистиллера. В отбросной жидкости допускаются колебания свободного СаО 1—2 н. д., т.е. в пределах одного нормального деления. В аппаратах отделения дистилляции известковое молоко разбавляется примерно в 4 раза. Отсюда следует, что колебания титра молока не должны превышать 4 н. д.
Титр молока регулируют путем изменения количества воды, подаваемой на гашение. Колебания титра выравнивают в сравнительно больших емкостях — мешалках известкового молока. Количество извести, подаваемой в гаситель, определяется расходом известкового молока потребляющими цехами (кальцинированная сода, каустик, водоочистка и пр.).
О концентрации Са(ОН)2 в известковом молоке в первом приближении можно судить по его плотности, измерить которую легко может аппаратчик непосредственно в цехе. Для более точного определения каждые 30 мин. производят анализ на содержание свободного СаО в цеховой лаборатории.
Возможность получения известкового молока с высоким титром свободного СаО ограничена вязкостью получаемого молока, которая зависит не только от концентрации, но и от температуры. С повышением температуры вязкость молока уменьшается, улучшаются условия для его очистки от примесей, а также облегчаются его транспортирование и дозировка. Поэтому для получения молока с высоким титром необходимо проводить гашение извести при повышенной температуре. Нормы технологического режима предусматривают конечную температуру молока 85—95° С. Эта температура в значительной мере зависит от температуры, поступающей на гашение воды, подогреваемой за счет тепла конденсации водяных паров, выходящих из гасителя. Для подогревания можно использовать отработавшую воду из холодильника газа содовых печей или из холодильника газа дистилляции.
В нормах технологического режима предусмотрено содержание СО32- в известковом молоке в количестве 7—12 н. д. Эта величина характеризует содержание в молоке CaCO3, бесполезной неактивной извести, которая практически не вступает во взаимодействие с NH4C1, т. е. степень очистки молока от примесей. Очищать известковое молоко надо до экономически разумных пределов, так как с повышением степени очистки процесс усложняется. Норма содержания СО32- в известковом молоке и указывает этот разумный предел.
Абсорбция
Назначение абсорбера состоит в том, чтобы произвести окончательное насыщение рассола из промывателя колонн аммиаком.
Рассол поваренной соли, содержащий 310 г/л хлорида натрия, предварительно очищенный от примесей других солей, поступает в абсорбер, в который подают аммиак из колонны дистилляции, где протекает регенерация аммиака и маточной жидкости после вакуум – фильтров. Также в абсорбер поступает газ, содержащий аммиак и углекислоту из печи кальцинации бикарбоната.
При плохой очистке рассола от солей кальция и магния в процессе аммонизации могут происходить побочные нежелательные реакции: аммиак и углекислота будут взаимодействовать с солями кальция и магния, образуя осадки углекислого кальция и гидроокиси магния, которые могут отлагаться на стенках аппаратов и трубопроводов. При систематическом нарушении режима очистки рассола отложения CaCO3 и Mg(OH)2 на стенках аппаратов и трубопроводов могут нарушить нормальную работу отделения абсорбции.
Весь процесс абсорбции зависит, главным образом, от двух факторов:
от количества газов, приходящих в абсорбер из колонны дистилляции и печи кальцинации бикарбоната;
от количества рассола, поступающего на дистилляцию, то регулирование процесса абсорбции заключается в регулировании поступления рассола в таком количестве, чтобы насыщенная аммиаком жидкость имела необходимую концентрацию.
Технологическая схема отделения абсорбции
Технологическая схема отделения абсорбции должна обеспечить высокую степень очистки выхлопных газов от аммиака, для чего необходимо промывать эти газы свежим рассолом, содержащим минимальное количество аммиака.
Абсорбция диоксида углерода идет значительно медленнее, чем аммиака, поэтому аппаратура должна быть рассчитана так, чтобы обеспечивать поглощение заданного количества аммиака и максимально возможного количества диоксида углерода.
Свежий рассол, прежде всего, используют для поглощения аммиака из выхлопных газов. Около 75-80% рассола поступает из напорного бака 3 в промыватель воздуха фильтров (ПВФЛ) 4, где поглощается аммиак из воздуха, проходящего через фильтрующую ткань вакуум-фильтров и содержащего примерно 0,5-1% NH3. После ПВФЛ рассол идет во второй промыватель газа колонн (ПГКЛ-2) 7, где поглощается аммиак из отходящих газов отделения карбонизации, содержащих до 10% NH3. Остальные 20-25% свежего очищенного рассола из напорного бака 3 поступают в промыватель газа абсорбции (ПГАБ) 1, где поглощается аммиак из отходящих газов отделения абсорбции, содержащих до 5% NH3. Попутно поглощается некоторое количество углекислоты, содержащейся в выхлопных газах. Газ из ПВФЛ поступает на вакуум-насос 5, создающий разрежение на вакуум-фильтрах, и выбрасывается в атмосфер. Газ из ПГАБ также поступает на вакуум-насос 2. Он содержит не менее 75% СО2, поэтому вакуум-насос передает его на смешение с углекислым газом содовых печей и затем на-карбонизацию. Выхлопные газы из ПГКЛ-2выбрасывают в атмосферу.
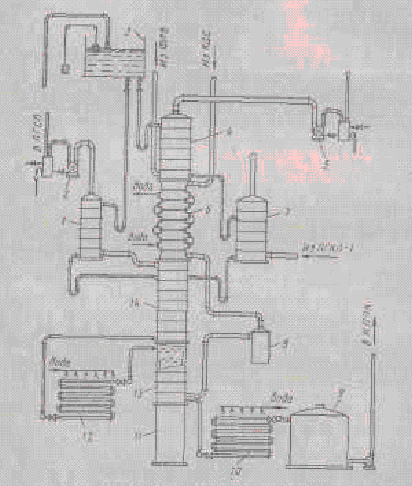 Рис.8.
Типовая технологическая
схема отделения
абсорбции:
1-промыватель газа абсорбции;
2,5-вакуум-насосы;
3-напорный бак;
4-промыватель воздуха фильтров;
6-холодильник газа дистилляции;
7-второй промыватель газа колонн; 8-сепаратор-брызгоуловитель;
9 - сборник амминизированного рассола; 1
0, 12-оросительные холодильники;
11-постамент (резервуар); 13-второй абсорбер;
14-первый абсорбер
Рассол после промывки выхлопных газов из