Характеристика абсорбционных методов очистки отходящих газов от примесей кислого характера
Топочные
газы сначала
очищают от пыли
и хлоридов в
скруббере,
орошаемом
водой. После
этого газ подают
в тарельчатый
скруббер, орошаемый
циркулирующей
аммонизированной
жидкостью, в
состав которой
входят ионы
железа и ЭДТК.
При контактировании
жидкости и газа
поглощается
70 – 85%
 и 90%
 .
Часть жидкости
после скруббера
отводят на
окисление,
которое проводят,
барботируя
через раствор
бисульфата
аммония атмосферный
воздух. Продукты
реакции подкисляют
серной кислотой
до рН=0,5, затем
охлаждают в
холодильнике
до 0 – (-10)0С, что
позволяет
кристаллизовать
90% ЭДТК. Ее отделяют
от раствора
в центрифуге
и возвращают
в скруббер.
Содержащийся
в маточной
жидкости
имидодисульфонат
аммония и дитионат
разлагают при
нагревании
до 120 – 1300С и при
давлении 0,3 МПа
до сульфата
аммония. Выделяющейся
диоксид серы
направляют
в основной
скруббер. Затем
жидкость нейтрализуют
аммиаком,
концентрируют,
освобождают
от соединений
железа и направляют
на кристаллизацию
сульфата аммония.
Сульфат аммония
может быть
использован
в качестве
удобрения.
Возможны модификации этого процесса, исключающий вывод сульфата аммония, с рекуперацией аммиака. По одному из вариантов, образовавшийся сульфата аммония обрабатывают известью, в результате получается аммиак и гипс. По другому варианту его термически разлагают до бисульфита аммония и аммиака. Затем бисульфит обрабатывают элементной серой с образованием диоксида серы и аммиака. Диоксид серы в среде сероводорода конвертируют в серу. Весь аммиак возвращают в скруббер.
Для процесса
очистки возможно
использование
натриевых солей
в присутствии
ЭДТК и солей
железа. Степень
очистки в этом
случае составляет
80 – 90% от
и 90% от
.
Образующийся
сульфат натрия
обрабатывают
сульфитом
кальция и диоксидом
серы, получая
гипс и регенерируя
ионы натрия.
В качестве
поглотителя
 можно также
использовать
оксид магния
с получением
гипса и нитрата
кальция.
III. Выбор схемы и технологический расчет аппаратов для очистки газов на ТЭЦ, сжигающих мазут
3.1 Сжигание мазута
3.1.1 Существующие проблемы
При сжигании мазута на котельных и ТЭЦ приходится сталкиваться с радом негативных факторов, которые влияют на надежность работы энергетического оборудования, приводят к неоправданным затратам топлива и загрязнению атмосферы. Следует отметить следующие из них:
1) Традиционные методы подготовки топлива (отстой и сепарация) сопровождаются потерями топлива с отходами в количестве до 10 %, что к тому же увеличивает количество отходов подлежащих утилизации (уничтожению) и повышает опасность загрязнения окружающей среды. Для высоковязких топлив, получаемых компаундированием, отстой и сепарация оказываются недостаточно эффективными из-за их высокой неоднородности.
2) Ухудшение качества поставляемого в настоящее время мазута вследствие интенсификации переработки нефти (с целью получения большего количества светлых продуктов), приводит к повышению вязкости и температуры вспышки мазута. Использование вязких и тяжелых мазутов сопряжено со значительными трудностями - как при хранении, так и при сжигании (описаны в конце раздела).
3) Старение мазута в процессе длительного хранения. Из мазута испаряются легкие фракции, что приводит к повышению его вязкости и температуры вспышки. Как правило, после 2-3 лет хранения сжигание такого мазута становится весьма проблематичным, и его приходится заменять более свежим, со всеми неизбежными затратами.
4) Загрязнение окружающей среды продуктами сгорания мазута (оксиды азота, сажа, бенз(а)пирен) и сбросными водами, содержащими нефтепродукты.
5) Отложения сажи, копоти и кокса из-за неполного сгорания топлива, что вынуждает регулярно останавливать котлы для профилактических работ.
При закупках топлива (в частности темного печного топлива) по наиболее низкой цене игнорируются требования по его фракционному составу и теплофизическим характеристикам. При этом потребитель получает в лучшем случае тяжелые мазуты, либо отходы нефтепереработки, разжиженные газойлевыми фракциями, а зачастую – продукты зачистки нефтешламовых амбаров с обводненностью более 20%, с большим количеством механических примесей и органики, разбавленные кубовыми остатками нефтехимических производств. При эксплуатации топливных хозяйств на таком суррогате происходит расслоение топлива, при котором в верхнем слое концентрируются легкие углеводороды с недопустимо низкой температурой вспышки, а в нижних слоях практически негорючий органический осадок. Сжигание легких углеводородов сопряжено с высокой вероятностью возникновения пожаров и выхода оборудования из строя, а попадание на горелочные устройства нижних слоев расслоенного топлива приводит к засорению форсунок и погасанию факела, причем повторный розжиг котлов на таком «топливе» весьма проблематичен. Кроме того, сжигание в котлах и печах применяемых разбавителей влечёт неконтролируемый выброс особо опасных вредных веществ, отравление персонала, наносит ущерб окружающей среде.
Следует заметить, что на большинстве предприятий имеются производственные отходы, которые требуют затрат на утилизацию.
3.1.2 Существующие способы решения
Обводнённые мазуты обезвоживаются сепараторами, стоимость которых превышает стоимость котлов средней мощности. Поэтому сепарацию могут позволить себе лишь некоторые крупные объекты. Лежалые мазуты разбавляются органическими растворителями, что влечёт уже отмеченные ранее негативные последствия. Указанные проблемы радикально устраняются путем приготовления водо-топливных эмульсий (ВМЭ) и диспергации топлив. Сжигание водо-топливной эмульсии сильно отличается от горения необработанного топлива. Микронные капли воды, окруженные оболочкой углеводородного топлива, испаряются в нагретой до высоких температур топке со скоростью взрыва. Пары воды разрывают топливо – происходит вторичная диспергация топлива. В результате из исходной капли топлива образуется множество микрокапель, скорость испарения и суммарная площадь взаимодействия которых с подаваемым в топку дутьевым воздухом повышается многократно. Происходит многократное ускорение окислительных реакций и, соответственно, обеспечивается возможность снижения количества подаваемого на сжигание воздуха, что приводит к сокращению потерь тепла с уходящими газами и значительному уменьшению массовых выбросов вредных веществ в атмосферу. Кроме того, вследствие высокой стойкости получаемых водо-топливных эмульсий из технологии топливоподготовки исключаются операции отстаивания и слива подтоварной воды, что также является важным результатом в обеспечении экологической чистоты функционирования объектов.
С восьмидесятых годов прошлого века и до сих пор для приготовления ВМЭ используются роторно-пульсационные аппараты (РПА), а также т.н. «кавитаторы» статического типа. Подобным оборудованием торгует ряд украинских и белорусских фирм, а также ряд компаний из Центрального и Уральского федеральных округов РФ. Аппараты этих типов недолговечны и малоэффективны. В частности, «кавитаторы» быстро разъедаются создаваемой на их рабочих поверхностях кавитацией. РПА имеют большое количество сопряжённых подвижных частей, крайне чутких к механическим примесям в составе мазута, что осложняет техническое обслуживание их. И РПА, и «кавитаторы» требуют большого количества прокачки обрабатываемых топлив(более пяти даже для сравнительно кондиционных топлив).
Недостатки известных аппаратов устранены в описанной ниже СПЖТ «БРАВО». Данный эффективный и малозатратный метод предусматривает предварительную обработку исходного мазута (либо печного топлива) с получением водо-топливной эмульсии и последующее сжигание эмульсии в топках котлов и технологических печей. Существенным требованием к эмульсии, обеспечивающим эффективность её использования, является ее дисперсность. Наилучшие результаты достигаются при дисперсности водяных частиц от 5 до 20 мкм.
ЗАО «БРАВО Технолоджиз» разработана система подготовки жидких топлив (СПЖТ) «БРАВО» для обеспечения сжигания как стандартных, так и некондиционных мазутов и печных топлив (рис.5).
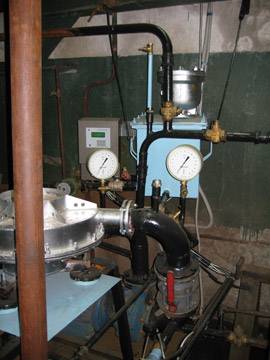
Рис. 5. Установка волнового диспергатора БРАВО в мазутном хозяйстве котельной
3.2 Выбор схемы
Наибольшие выбросы диоксида серы существуют при совместном сжигании высокосернистого газового промпродукта с мазутом (6057 кг/ч), а наименьшие - при совместном сжигании мазута и угля по данным ТЭЦ (3369 кг/ч). Концентрация хлоридов изменялась в зависимости от сжигаемого топлива слабо и средняя, их концентрация в газах составила примерно 100 мг/м3. Поскольку характеристики дымовых газов, образующихся при сжигании шлама с мазутом, имеют промежуточное значение, то для дальнейших, расчетов взяты крайние значения характеристик. Следует оговорить, что общая, степень золоулавливания принята равной 99%. В качестве реагента по согласованию с ТЭЦ взят мел с содержанием кальцита СаСОз равным 95%. На дальнейших стадиях создания сероочистки будет применяться угочненный химсостав фактически поставляемого реагента. Учитывая возможное изменение количества образующегося в дымовых газах диоксида серы, наиболее пригодной технологией, обеспечивающей требуемую глубокую очистку газов, является мокрая известняковая сероочистка. Она имеет следующие достоинства:
-применяемый реагент - известняк, нетоксичен и практически нерастворим в воде;
-получаемый продукт сероочистки - двухводный гипс, также нейтрален и нейтрален и не оказывает вредного воздействия на окружающую среду;
-повышенные содержания диоксида серы в очищаемых газах достаточно легко компенсируются, увеличением расхода циркулирующей в абсорбере суспензии;
- избыток реагента, в цикле превышает стехиометрическое соотношение не более чем на 5%;
-двухводный гипс легко складируется и может при необходимости быть использован для изготовления различных строительных материалов.
По безопасности, потреблению энергии, возможной степени очистки мокрая, известняковая технология для данной электростанции является предпочтительной. При этом использование мела вместо известняка позволяет отказаться от весьма дорогой системы дробления и тонкого размола реагента, что снижает потребление энергии на собственные нужды.
3.3 Технологический расчет аппаратов
1. Масса поглощаемого вещества и расхода поглотителя
Пересчитаем исходные концентрации в относительные массовые доли:
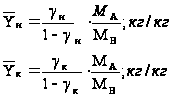
где:
 – мольная
масса абсорбтива;
 – мольная
масса инертного
газа;
Объемный расход инертного газа при рабочих условиях:
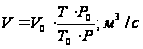
Массовый расход инертного газа:
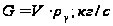
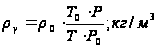
где:
 –
плотность
инертного газа
при 0 0C;
Уравнение материального баланса:
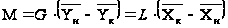
Используя данные равновесия:
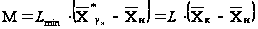
Отсюда минимальный расход поглотителя:
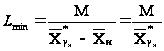 ,
так как
 здесь
 концентрация
абсорбтива
в воде, равновесная
с газом начального
состава; определяем
из уравнения
равновесной
прямой:
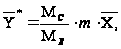 здесь
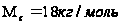 – мольная
масса воды
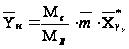 =>
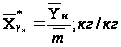 ,
где
 где
 ,
здесь Е-коэффициент Генри, П-давление среды.
Действительный расход:

Удельный расход поглотителя:

2. Движущая сила массопередачи
Для случая линейной равновесной зависимости между составами фаз, принимая модель идеального вытеснения в потоках обеих фаз, определим движущую силу в единицах концентрации газовой фазы:
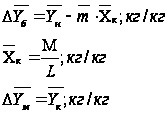
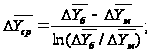 кг/кг
3. Скорость газа и диаметр абсорбера
Предельную скорость газа, выше которой наступает захлебывание насадочных абсорберов, можно рассчитать по уравнению:
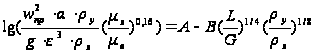 ,
здесь
 -
ускорение
свободного
падения;
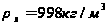 -плотность
воды;
 так
как поглотитель
вода;
Подбираем насадку:
 -
удельная поверхность
насадки;
 свободный
объем, тогда
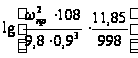
Принимаем рабочую скорость равную:

Определяем диаметр абсорбера из уравнения расхода:

Выбираем стандартный диаметр обечайки абсорбера и определяем действительную рабочую скорость газа в колонне.
4. Плотность орошения и активная поверхность насадки
Плотность орошения:
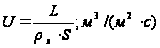 ,
где

Минимальная эффективная плотность орошения:
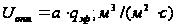 ,
где
 линейная
эффективная
плотность
орошения;
Доля активной
поверхности
насадки
 может быть
найдена:
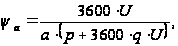 здесь
p, q – коэффициенты.
5. Расчет коэффициентов массоотдачи и массопередачи
Коэффициент массоотдачи в газовой фазе:
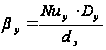 ,
здесь
 – эквивалентный
диаметр насадки;
Dy - коэффициент диффузии;
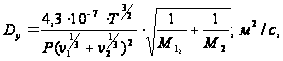
 -
мольные объемы;
Диффузионный критерий Нуссельта для газовой фазы:
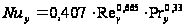 ,
здесь
Критерий Рейнольдса для газовой фазы в насадке:
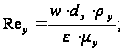 здесь
 вязкость
газа
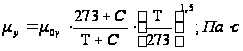 ,
здесь
 вязкость
газа при 00C;
С=114 – константа Сатерленда;
Диффузионный критерий Прандтля для газовой фазы:
 ,
тогда
Коэффициент массоотдачи в жидкой фазе:
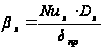 ,
здесь
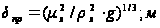 -
приведенная
толщина стекающей
пленки жидкости,
здесь
 вязкость
воды;
 - коэффициент
диффузии абсорбтива
в воде при 200C;
Диффузионный критерий Нуссельта для жидкой фазы:
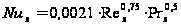 ,
здесь
Модифицированный критерий Рейнольдса для стекающей по насадке пленке жидкости:
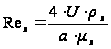
газ жидкость адсорбция очистка
Диффузионный критерий Прандтля для жидкой фазы:
 ,
Коэффициент массоотдачи:
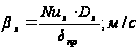
Переводим коэффициенты массоотдачи в требуемую размерность:
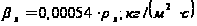
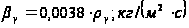
Коэффициент массопередачи по газовой фазе:
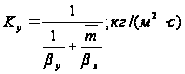
6. Поверхность массопередачи и высота абсорбера
Поверхность массопередачи в абсорбере:
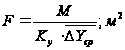
Высота насадки, требуемая для создания этой поверхности:
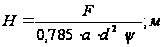 ,
Высота абсорбера:
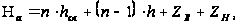 здесь
 – число слоев
 высота
одного слоя;
 – расстояние
между слоями;
 – высота
сепарационной
части;
 – высота
кубовой части.
IV. Расчет предотвращенного экологического ущерба
Предотвращенный экологический ущерб от выбросов загрязняющих веществ в атмочферу - оценка в денежной форме возможных отрицательных последствий от выбросов загрязняющих веществ, которые в рассматриваемый период времени удалось избежать в результате деятельности природоохранных органов, проведения комплекса воздухоохранных мероприятий, реализации природоохранных программ (Временная методика определения предотвращенного экологического ущерба. Утверждена председателем Госкомэкологии РФ 09.03.99).
Определение величины предотвращенного экологического ущерба состоит из решения трех заданий:
Расчет предотвращенного эколого-экономического ущерба от загрязнения водной среды
Расчет предотвращенного ущерба от загрязнения атмосферного воздуха
Расчет величины ущерба от ухудшения и разрушения почв и земель, предотвращенного в результате природоохранной деятельности.
4.1 Расчет предотвращенного ущерба от загрязнения атмосферного воздуха
Определить величину эколого-экономического ущерба в заданном регионе, предотвращенного в результате проведения природоохранных мероприятий по охране атмосферы от выбросов загрязняющих веществ.
Укрупненная оценка величины предотвращенного ущерба от выбросов загрязняющих веществ в атмосферу может проводиться как для одного крупного источника или группы источников, так и для региона в целом. В качестве оцениваемой группы источников могут рассматриваться все источники в данном городе, регионе, рассматриваемые как