Разработка предложений по очистке природного газа и переработки кислых газов с получением товарной продукции (серы) (на примере Карачаганакского месторождения)
Из уравнения (3.6) получим соотношения между весовыми потоками распределяющих фаз:
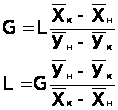 (3.7)
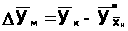
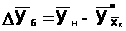
Рисунок 10. Схема распределения концентрации в газовом и жидкостном потоках в абсорбере
Интегрируя
уравнение (3.5)
в пределах от
начальных до
текущих
 и
 ,
получим:
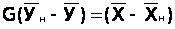
откуда:
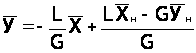 (3.8)
Или
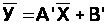 (3.9)
где
 - удельный расход
одной из определяющих
фаз.
Аналогичным путем для противоточного (течения) взаимодействия фаз может быть получено уравнение:
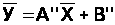 (3.10)
где
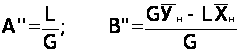
Из уравнений
(3.9) и (3.10) следует,
что концентрация
распределяемого
вещества в
фазах G и
L связана
линейной
зависимостью.
Поэтому удобно
процессы массообмена
представлять
графически
в координатах
 ,
т.е. в виде зависимости
между так называемыми
рабочими
концентрациями
/21/.
Расход инертной части газа:
G = V0(1 – уоб)(у0у – ун) (3.11)
где уоб – объемная доля Н2S в природном газе, равная
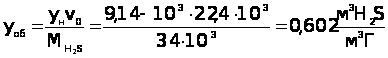
 где
v0 – объем
1 моля воздуха,
равная 22,4 · 10-3
м3/моль;
– молярная масса Н2S, равная 32 · 10-3 кг/моль
Тогда
G = 15,85 (1 – 0,602)(0,724 – 0,914) = 1,199 кг/с
Производительность абсорбера по поглощаемому компоненту
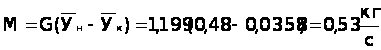 (3.12)
Расход поглотителя (метанола) равен:
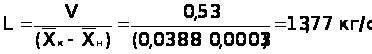 (3.13)
Тогда соотношение расходов фаз, или удельный расход поглотителя составит:
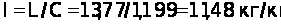
Масса поглощаемого вещества и расход поглотителя на вторую ступень определяется по формулам, приведенным выше:
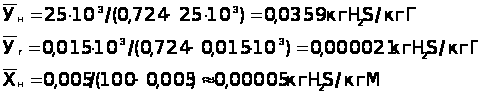
Все кинетические закономерности, использованные для расчета конечной концентрации примесей в поглотителе для первой ступени абсорбции, сохраняются для расчета конечной концентрации примесей во второй ступени абсорбции. В этом случае для определения конечной концентрации используют данные по равновесию по рисунку 14 и находят по уравнению (3.4):
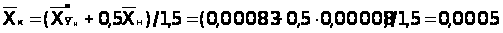
где
 - концентрация
остаточного
Н2S в жидкости
(метаноле),
равновесная
с газом входящего
состава.
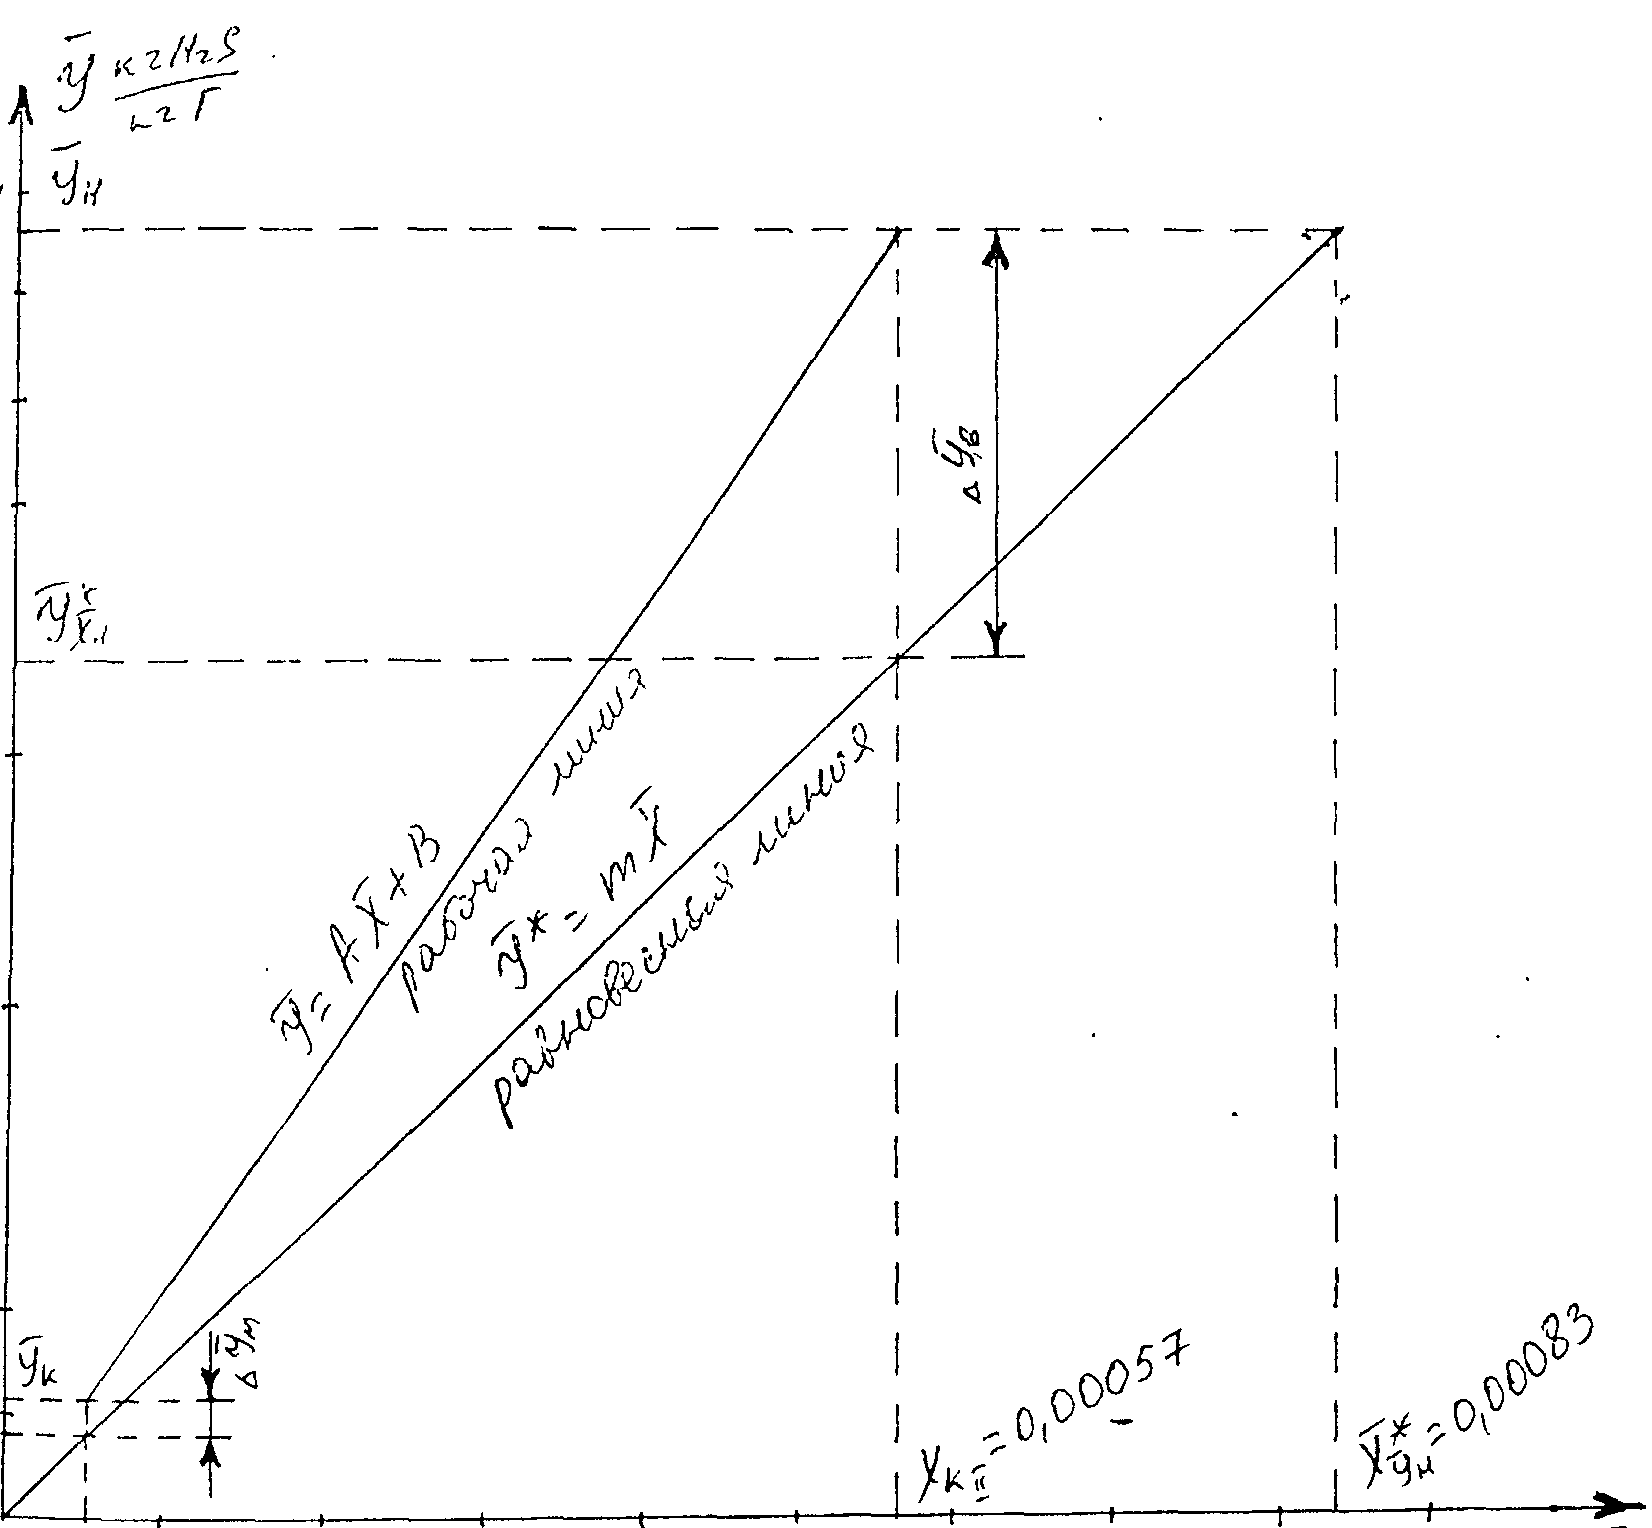
Рисунок 11. Зависимость
между Н2S
в природном
газе
 и поглотителем
 при минус 45о
для второй
ступени абсорбции.
Расход инертной части газа находят по уравнению (3.11)
G = 15,85 (1 – 0,602)(0,724 – 0,025) = 4,41 кг/с
Производительность абсорбера по поглощаемому компоненту:
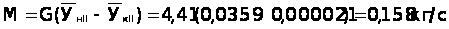
Расход поглотителя:
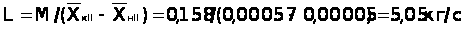
Соотношение расходов фаз, или удельный расход поглотителя, составит:
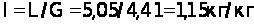
3.3.2 Движущая сила массопередачи
Движущая сила в соответствии с уравнением (3.1) может быть выражена в единицах концентраций как жидкой, так и газовой фаз. Для случая линейной равновесной зависимости между составами фаз, принимая модель идеального вытеснения в потоках обеих фаз, определим движущую силу в единицах концентрации газовой фазы /19/.
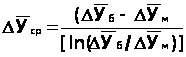 (3.14)
где
 и
 - большая и меньшая
движущие силы
на входе потоков
в абсорбер и
на выходе из
него, кг Н2S/кгГ,
в соответствии
с рисунками
В данном случае
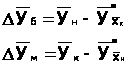
где
 и
 - концентрации
Н2S в природном
газе, равновесные
с концентрациями
в жидкой фазе
(поглотителе)
соответственно
на входе и выходе
абсорбера, в
соответствии
с рисунком
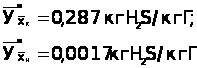
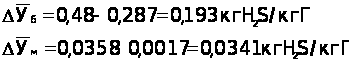
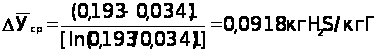
Движущая сила массопередачи для второй ступени определяется по формуле:
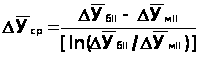 (3.15)
где
 и
 –
большая и меньшая
движущие силы
на входе и выходе
во вторую ступень
абсорбера, кг
Н2S/кгГ,
в соответствии
с рисунками
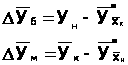
где
и
–
концентрации
остаточных
Н2S в природном
газе, равновесные
с концентрациями
в жидкой среде,
соответственно
на входе и выходе
второй ступени
абсорбера, в
соответствии
с рисунком
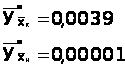
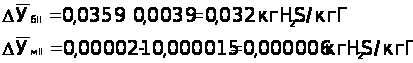
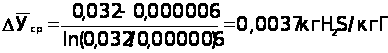
3.3.3 Коэффициент массопередачи
Коэффициент массопередачи Ку находят по уравнению аддитивности фазовых диффузионных сопротивлений /19/.
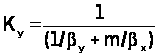 (3.16)
где
 и
 - коэффициенты
массоотдачи
соответственно
в жидкой и газовой
фазах, кг/(м2
· с); m – коэффициент
распределения,
кгМ/кгГ.
Для расчета коэффициентов массопередачи необходимо выбрать тип насадки и рассчитать скорости в абсорбере. При выборе типа насадки для проведения массообменных процессов, как описано выше, руководствуются следующими соображениями /5, 19, 20, 21/:
во-первых, конкретными условиями процесса – нагрузками по газу, жидкости, различиями в физических свойствах систем, наличием в потоках жидкости и газа механических примесей, поверхностью контакта фаз в единице объема аппарата и т.д.;
во-вторых, особыми требованиями к технологическому процессу – необходимостью обеспечить небольшой перепад давления в колонне, широкий интервал изменения устойчивости работы, малое время пребывания жидкости в аппарате и т.д.
в-третьих, особыми требованиями к аппаратурному оформлению – создание единичного или серийно выпускаемого аппарата малой или большой единичной мощности, обеспечение возможности работы в условиях сильно коррозионной среды, создание условий повышенной надежности и т.д.
В нефтегазоперерабатывающей промышленности особое значение при выборе насадки имеют следующие факторы: малое гидравлическое сопротивление абсорбера, возможность быстро и дешево удалять с поверхности насадки отлагающийся шлам и т.д. в данном случае, когда газ очищается под повышенным давлением, гидравлическим сопротивлением можно пренебречь. Поэтому наиболее эффективна насадка, имеющая меньший эквивалентный диаметр, а следовательно, меньший коэффициент свободного объема и большую удельную поверхность. В промышленной аппаратуре чаще всего используются кольцевая насадка и дробленный кусковый материал.
В рассматриваемом случае для первой ступени выберем керамические кольца Рашига в навал размером 10х10х1,5 мм. Удельная поверхность насадки а = 440 м2/м3, свободный объем Е = 0,7 м3/м3, эквивалентный диаметр dэ = 0,006 м, насыпная плотность ρ = 700 кг/м3, число штук 700000 в 1 м3 /20/.
Для второй ступени абсорбции рекомендуется выбрать самую дешевую, но тем не менее надежную деревянную хордовую насадку, размером 10х100 мм с шагом в свету 10 мм. Удельная поверхность насадки а = 100 м2/м3; свободный объем Е = 0,55 м3/м3, эквивалентный диаметр dэ = 0,022 м, насыпная плотность ρ = 210 кг/м3 /20/.
3.3.4 Скорость газа и диаметр абсорбера
Предельную скорость газа, выше которой наступает захлебывание насадочных абсорберов, можно рассчитать по уравнению /19/.
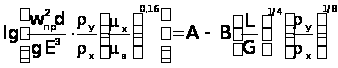 (3.17)
где wпр – предельная фиктивная скорость газа, м/с; μх, μв – вязкость соответственно поглотителя и воды при температуре в абсорбере минус 20о, Па·С; А, В – коэффициенты, зависящие от типа насадки; L и G – расходы фаз, кг/с. Значения коэффициентов А = - 0,073; В = 1,75 /5, 20/.
Пересчитаем плотность газа на условия в абсорбере:
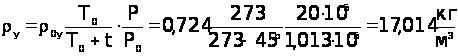
Предельную скорость wпр находим из уравнения (3.16), принимая при этом, что отношение расходов фаз в случае разбавленных смесей приблизительно равно отношению расходов инертных фаз:
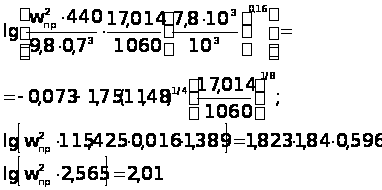
Решая это уравнение, получим wпр = 10,3 м/с.
Выбор рабочей скорости обусловлен многими факторами. В общем случае ее находят путем технико-экономического расчета для каждого конкретного процесса /5/. В данном случае абсорбция проводится под повышенным давлением, то, как указывалось ранее, потеря напора на преодоление гидравлического сопротивления абсорбера в данном случае составляет незначительную долю общего давления в системе и не оказывает существенного влияния на экономические показатели абсорбционной установки. При этом целесообразно использовать небольшие возможные скорости газа в абсорбере, близкие к предельной, т.е. равной 0,4 ч 0,5 от предельной /19, 21/.
Примем
w = 0,5wпр = 0,5 · 10,3 = 5,15 м/с
Диаметр абсорбера находят из уравнения расхода:
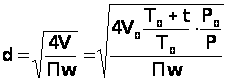 (3.18)
где V – объемный расход газа при условиях в абсорбере, м3/с. Отсюда:
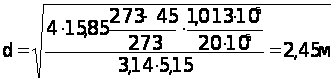
Выбираем стандартный диаметр обечайки абсорбера d = 2,6 м /20, 24/. При этом действительная скорость газа в колонне
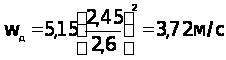
Определим скорость газа и диаметр абсорбера второй ступени.
Предельную скорость газа, выше которой наступает захлебывание насадочных абсорберов, определяют по уравнению (3.17).
Значения коэффициентов А и В, требуемых в уравнении, соответственно равны 0 и 1,75 /20/.
Плотность газа для второй ступени абсорбции остается почти без изменений и соответственно ρу = 17,014 кг/м3.
Далее решаем уравнение (3.15)
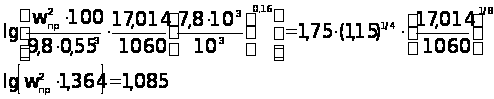
Отсюда wпр = 14,45 м/с
Следуя вышеописанным рекомендациям, рабочую скорость примем:
wр = 0,5 wпр = 0,5·14,45=7,225 м/с
Диаметр абсорбера находим по уравнению (3.18)
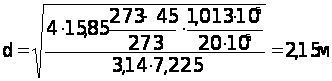
Выбираем /20, 21/ стандартный диаметр обечайки второй ступени абсорбера d = 2,2 м. Следовательно, скорость газа в колонне
Wд = 7,225 (2,15/2,2)2 = 5,22 м/с
3.3.5 Плотность орошения и активная поверхность насадки
Плотность орошения (скорость жидкости) рассчитывают по формуле
