Проектирование систем очистки выбросов цеха литья пластмасс
|
1 - каплеуловитель; 2 - тарелка. Рисунок 6.9 - Тарельчатый скруббер |
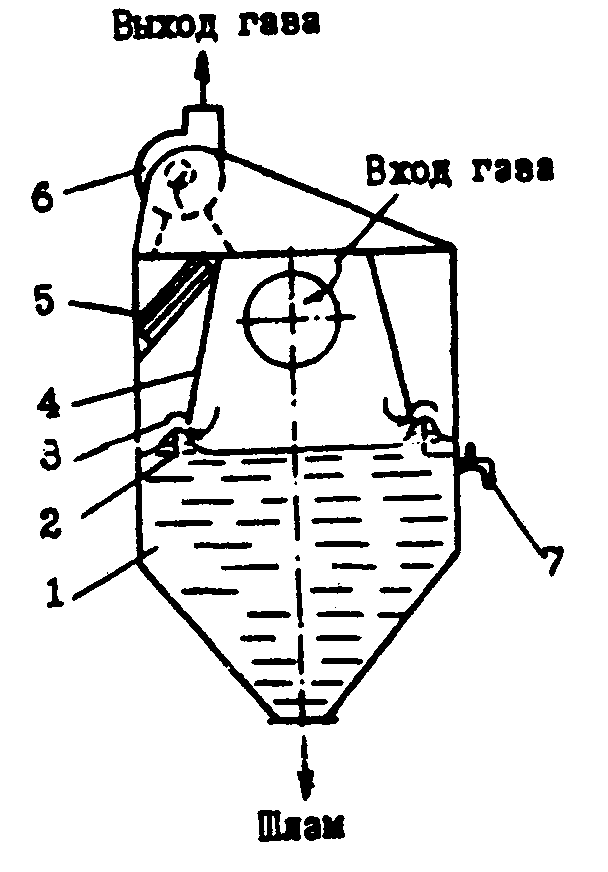
1 - корпус; 2,4- перегородки; 3 - водоотбойник; 5 - каплеуловитель; б - вентиляционный агрегат; 7 - устройство для регулирования уровня воды Рисунок 6.10 - Пылеуловитель ПВМ |
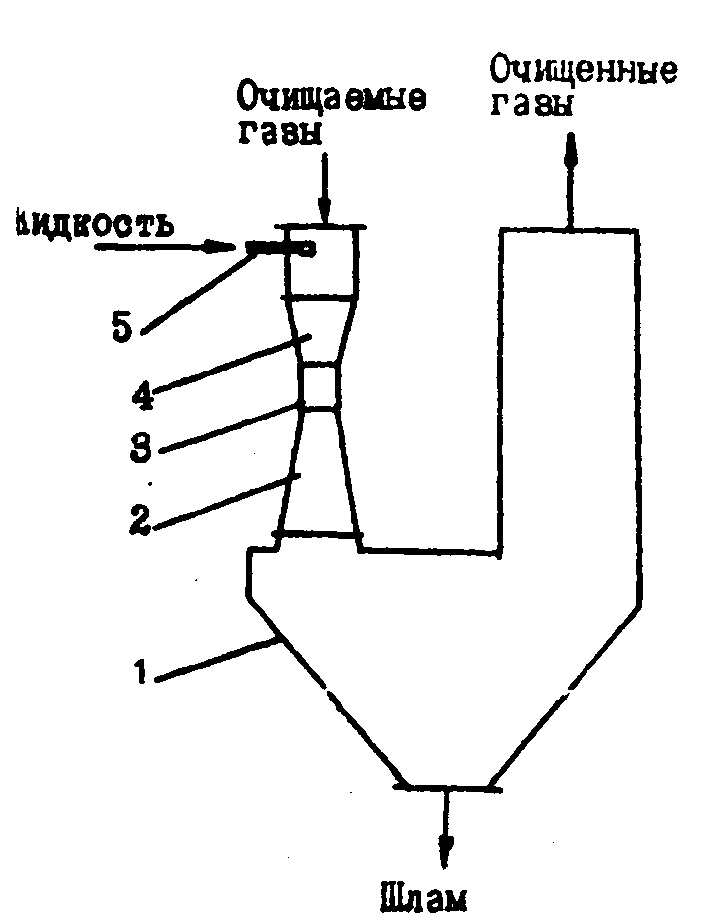
Скрубберы Вентури (сочетание трубы с каплеуловителем центробежного типа) обеспечивают очистку газов от частиц пыли практически любого дисперсного состава. В зависимости от физико-химических свойств улавливаемой пыли, состава и температуры газа выбирают режим работы скруббера Вентури. Скорость газа в горловине может быть 30-200 м/с, а удельное орошение 0,1-6 м3/м3. Эффективность очистки от пыли зависит от гидравлического сопротивления. Скрубберы Вентури эффективно работают при допустимой запыленности очищаемых газов 30 г/м3, предельной температуре очищаемого газа 400 °С, удельном орошении 0,5-2,5 м3/м3 и гидравлическом сопротивлении 6-12 кПа.
Характеристика труб типа ГВПВ (газопромыватель Вентури прямоточный высоконапорный) приведена в таблице 6.3. Конструкция часто дополняется каплеуловителем циклонного типа (КЦ7), который обеспечивает улавливание капель при содержании жидкости не более 1 м3/м3, температуре не выше 80°С, концентрации капельной влаги после сепарации 70 мг/м3. Гидравлическое сопротивление 350 Па и производительность КЦТ 1700-82500 м3/ч.
|
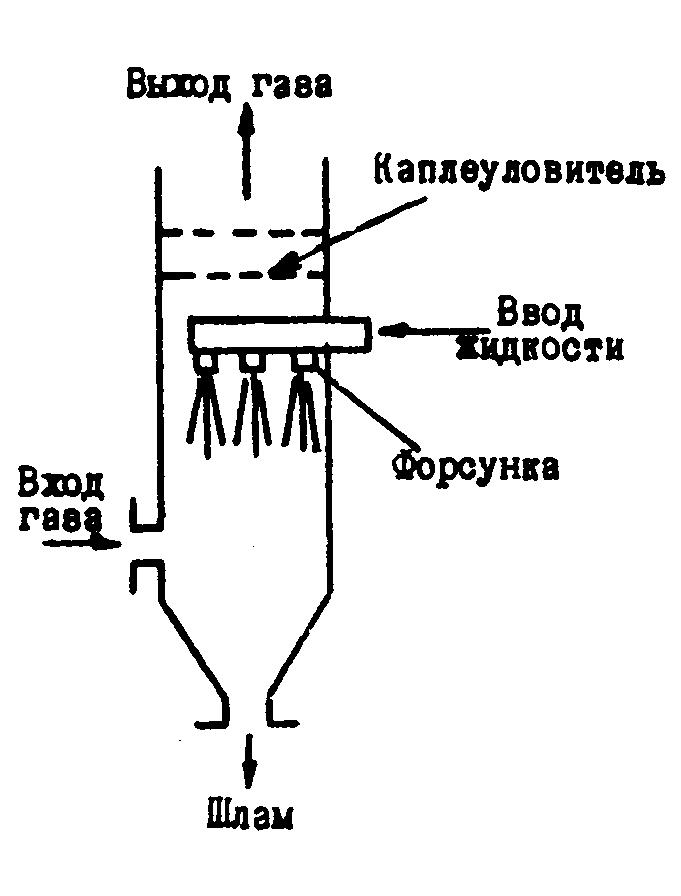
Рисунок 6.11 - Полый форсуночный скруббер |
1 - каплеуловитель; 2 - диффузор; 3 - горловина; 4 - конфузор; 5 - устройство для подачи воды Рисунок 6.12 Скруббер Вентури |
Таблица 6.3 Технические характеристики скруббера Вентури
|
Типоразмер |
Объем газов на выходе, m'/m |
Диаметр горловины, мм |
Расход орошаемой жидкости, м3/ч |
Давление жидкости перед форсункой, кПа |
|
ГВПВ-0,006 |
1700-3500 |
85 |
1,18-3,2 |
180-370 |
|
ГВПВ-0,03 |
9320-18900 |
100 |
6,5-13 |
60-250 |
|
ГВПВ-0,08 |
23460-47600 |
320 |
16,8-45 |
80-570 |
|
ГВПВ-0,140 |
41400-84000 |
420 |
28,8-46 |
130-320 |
Скрубберы Вентури типа СВ-Кк (комплект скруббер-сепаратор, один или два) имеют следующие характеристики:
|
Объем очищаемых газов, м3/ч Расход орошаемой жидкости, м3/ч Температура очищаемых газов, °С Концентрация взвешенных частиц, мг/м3 Удельное орошение, м3/м2 Гидравлическое сопротивление, кПа |
50000-500000 65-400 до 120 до 10000 0,5-3,5 4-12 |
Созданы скрубберы центробежные, вертикальные, батарейные СЦВБ-20, обеспечивающие производительность по газу 9000-20000 м3/ч при температуре не выше 60 °С, запыленности не более 10 г/м3 и гидравлическом сопротивлении скрубберов 1,7 кПа.
Мокрую очистку газов с частицами 2-3 мкм можно проводить в скрубберах центробежного типа СЦВП, в которых жидкость дробится непосредственно запыленным газом. Шлам, оседающий в нижней части скруббера, выводится эрлифтом в контейнер, а осветленная жидкость вновь возвращается в скруббер. Производительность таких аппаратов 5000-20000 м /ч, допустимая запыленность 2 г/м3, температура газов 80 "С, гидравлическое сопротивление 2,4 кПа, расход воды на очистку 0,05 м3/м3.
Разработаны скрубберы ударно-инерционного типа с пылеуловителями вентиляционными мокрыми. Производительность таких скрубберов 3000-40000 м3/ч. Запыленность газов 10 г/м , гидравлическое сопротивление аппарата 0,8-2 кПа, расход воды 10-40 г на 1 м3 очищаемого воздуха.
Для химической очистки газов от соединений фтора с содержанием до 1 г/м3 можно рекомендовать скрубберы с шаровой подвижной насадкой и полые. Очистку производят растворами гидроксида или карбоната натрия.
Э
(6.6)
ффективность очистки газов от пыли зависит от дисперсности, плотности, склонности к слипанию, сыпучести, абразивности, смачиваемости, гигроскопичности, растворимости и др. Однако основным параметром при выборе пылеуловителя является размер частиц. Необходимо знать дисперсный состав пыли, задаваемый в виде таблиц или интегральных кривых. Гранулометрический состав большинства видов пыли подчиняется нормально логарифмическому закону распределения частиц по размерам. Степень очистки газов определяют по формуле:
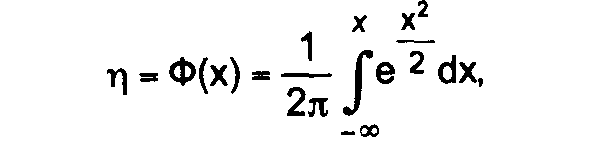
где х - диаметр частиц пыли, мкм; dso - диаметр частиц пыли, улавливаемых в аппарате на 50%; lg r -стандартное отклонение в функции распределения частиц по размерам; lg т - стандартное отклонение в функции распределения фракционных коэффициентов очистки.
Интеграл Ф(х) табулирован. В.Н. Ужовым и др. составлена таблица для определения значений Ф(х), соответствующих разным значениям х [ ].
С достаточной точностью дисперсию (геометрическое стандартное отклонение) можно рассчитать по формуле:
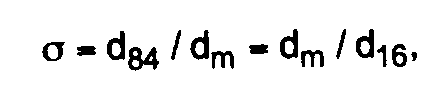
(6.7)
где d16, d64 - диаметры частиц с содержанием фракций меньше 16 и 84%.
Для нахождения значений lg необходимо иметь опытные данные по очистке в пылеуловителях определенной конструкции двух видов различной пыли.
По номограмме (рисунок 6.13) определяют эффективность улавливания пыли в аппаратах мокрой очистки.
Номограмма построена для значений dm и d50 пыли стандартной плотности г = 1000 кг/м3. Пересчет значений dm и d50 от реальной плотности г к стандартной производят по формуле:
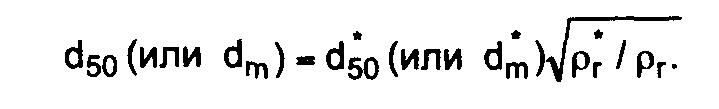
(6.8)
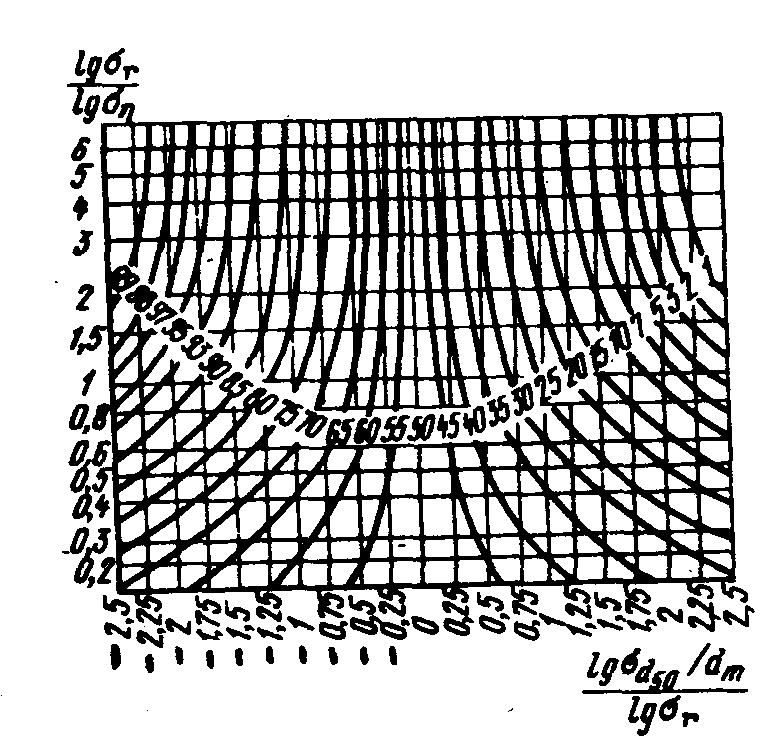
Рисунок 6.13 - Номограмма для определения эффективности улавливания пыли в аппаратах мокрой очистки газов
Установлена зависимость степени пылегазоочистки от энергозатрат [ ]:
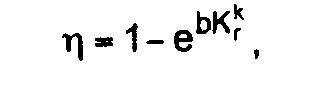
(6.9)
где Кг- удельная энергия соприкосновения, кДж/1000 м3 газов; b и к -константы, определяемые из дисперсного состава пыли, позволяет рассчитать эффективность улавливания пыли. Вероятностно-энергетический метод расчета мокрых пылеуловителей основан на обобщенной зависимости:
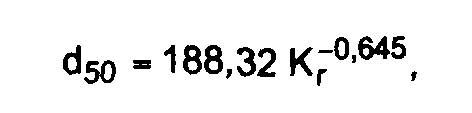
(6.10)
полученной для стандартной плотности пыли рг = 1000 кг/м3 и вязкости газов r=18*10-6Пас.
Эта зависимость может быть использована для выбора способов очистки и принципиальной конструкции скрубберов.
Для очистки или обезвреживания газообразных отходов или технологических газов с целью извлечения из них сопутствующих (полезных) газообразных компонентов широко используют метод абсорбции. Абсорбция основана на непосредственном взаимодействии газов с жидкостями. Различают физическую абсорбцию, основанную на растворении газа в жидкости, и хемосорбцию, в основе которой лежит химическая реакция между газом и жидким поглотителем.
Абсорбционной очистке подвергают газообразные отходы, содержащие один или несколько извлекаемых компонентов. В зависимости от используемого абсорбента (таблица 6.4) и его селективности можно выделить либо один компонент, либо последовательно несколько. В результате абсорбции получают очищенный газ и насыщенный раствор, который должен быть легко регенерируемым с целью извлечения из него полезных газов и возвращения его на стадию абсорбции [ ].
Таблица 6.4 Абсорбенты, применяемые для очистки отходящих газов
|
Поглощаемые компоненты |
Абсорбенты |
|
1 |
2 |
|
Оксиды азота N2Оз, NO5 |
Вода,, водные растворы и суспензии: NaOH, Na2C03, NaHCO3, КОН, К2СОз, КНСОз, Са(ОН)2, СаСОз, Мg(ОН)2, МgСОз, Ва(ОН)2, ВаСОз, NН4HСОз |
|
Оксид азота NO |
Растворы FeCl2, FeSO4, Na2S203, NaHCO3,Na2S0з, NaHS03 |
|
Диоксид серы SO2 |
Вода, водные растворы: Na2SO3 (18-25%-ные), NH40H (5-15%-ные), Са(ОН)2 Na2C03 (15-20%-ные), NaOH (15-25%-ные), КОН, (NH4)2SO3 (20-25%-ные), ZnS03, К2СОз: суспензии СаО, МgО, СаСО3, ZnO, золы; ксилидин - вода в соотношении 1:1, диметиланилинС6Нз(СНз)2NН2 |
|
Сероводород H2S |
Водный растворNa2СОз+Nа3АsО4 (Nа2НАsОз); водный раствор Аs2О3 (8-10 г/л)+NНз (1,2-1,5 г/л)+(NН4)3АsОз (3,5-6 г/л); моноэтаноламин (10-15%-ный раствор); растворы К3РО4 (40-50%-ный раствор); растворы К3Р04 (40-50%-ные), NH4OH, К2СОз, CaCN2, натриевая соль антрахинондисульфокислоты |
|
Оксид углерода СО |
Жидкий азот; медно-аммиачные растворы [Сu(NНз)]nх хСОСН |
Продолжение таблицы 6.4
|
1 |
2 |
|
Диоксид углерода С02 |
Водные растворы Na2C03, К2СОз, NaOH, КОН, Ca(OH)2, NH4OH, этаноламины RNH2, R2NH4 |
|
Хлор Cl2 |
Растворы NaOH, КОН, Са(ОН)2, Na2C03, К2СОз, МgСОз, СаСОз, Na2S203; тетрахлоридметан CCI4 |
|
Хлористый водород НСl |
Вода, растворы NaOH, КОН, Ca(OH)2, Na2C03, К2СОз |
|
Соединения фтора HF, SiF4 |
Na2C03, NaOH, Са(ОН)2 |
Требования, которым должна удовлетворять абсорбционная аппаратура, вытекают из физического представления явлений массопереноса в системах газ - жидкость. Так как процесс массопереноса протекает на поверхности раздела фаз, то в конструкциях аппаратов необходимо ее максимально развивать.
Для поверхностных абсорберов характерным является конструктивно образованная поверхность, по которой в пленочном режиме стекает абсорбент (жидкость). Наиболее распространенной конструкцией таких противоточных абсорберов являются хорошо известные насадочные. В качестве насадки применяют кольца Рашига, кольца Палля, седла Берля и другую насадку. Насадочные аппараты сложны, так как необходимо создать опорную решетку, оросители, обеспечить эффективное улавливание капель абсорбента.
В распиливающих абсорберах межфазная поверхность образуется мелкими каплями путем дробления, распыления жидкости. В объеме аппарата с помощью форсунок создаются капли, контактирующие с газовым потоком.
В механических абсорберах жидкость распыляется в результате подвода извне механической энергии, например, вращения валков или специальных распылителей. Эти конструкции достаточно сложны.
В поверхностных и распыливающих абсорберах сплошной фазой является газ, а распределенной - жидкость. В барботажных абсорберах в сплошном потоке жидкости распределяется газ, что достигается на так называемых тарелках. Режим, в котором работают такие абсорберы, называют барботажным.
При создании промышленных систем очистки газов абсорбционными методами необходимо различать схемы с одно- и многократным использованием абсорбента. В последней схеме абсорбция сочетается с десорбционными процессами. Однократное использование абсорбента характерно для процессов с низкой стоимостью поглотителя или когда после поглощения образуется готовый (целевой) продукт. Так как в очищаемом газе содержится незначительное количество улавливаемого компонента, то осуществляется циркуляция абсорбента, но без его регенерации.
Р
(6.11)
асчет процессов абсорбции основывается на материальном балансе, из которого определяют расходные параметры по абсорбенту и размеры аппаратов. Объем очищаемого газа Gi известен, известна также и начальная концентрация поглощаемого компонента в газовом потоке yi и в абсорбенте, подаваемом на очистку, x1. Необходимо знать конечную концентрацию x2 абсорбента, то есть степень насыщения потока абсорбента L поглощаемым компонентом. Тогда количество поглощаемого компонента Gk определяют по формуле:
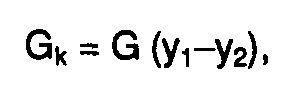
г
(6.12)
де у2 - концентрация компонента в отходящем газовом потоке. Общее уравнение материального баланса имеет вид:
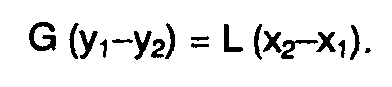
Конечное содержание поглощаемого компонента у2 в газовом потоке должно быть согласовано с равновесной концентрацией его в жидкости, которую определяют по формуле:
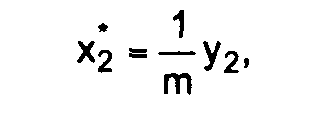
(6.13)
где Хг* - равновесная концентрация компонента в жидкости, отвечающая его содержанию в газовой фазе у2; т - константа фазового равновесия (константа Генри).
Определение эффективности реальных аппаратов должно быть основано на кинетических закономерностях процессов массопередачи, что можно записать через скорость растворения газа в жидкости за время через поверхность контакта фаз F, м2:
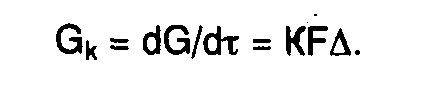
(6.14)
Каждая из независимых переменных (К - коэффициент массопередачи и А - движущая сила процесса) зависит от многих параметров (технологических режимов, конструкций аппаратов) и может измеряться в различных единицах. Широко применяют выражение для коэффициента массопередачи Ks как отношение его к площади поверхности контакта фаз или к площади насадки, тарелки. Если при этом движущая сила выражена через дельта, кг/м3, то единица измерения Ks - м/с.
К
(6.15)
оэффициент массопередачи относят также к объему аппарата, получая объемный коэффициент массопередачи Кv, с-1 или ч-1:
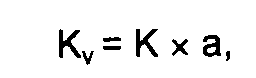
где а - удельная поверхность контакта фаз.
Т
(6.16)
ак как интенсивность переноса массы в газовой фазе (частный коэффициент массоотдачи вг) и в жидкой (частный коэффициент массоотдачи рж) различна, то значение г и ж определяют по разным зависимостям, и их соотношение для различных процессов также различно. Тогда выражение общего коэффициента массопередачи через частные имеет вид:
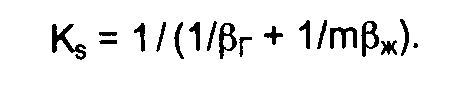
Соотношение между 1/г и 1/mж позволяет определить долю сопротивления в газовой и жидкой фазе в зависимости от т, зависящей от абсорбента, степени его насыщения, температуры и др.
Значения г и ж находят по экспериментальным зависимостям, рекомендуемым для определенных конструкций массообменных аппаратов.
В случае прямолинейной равновесной зависимости и постоянства рг и pж по высоте абсорбера количество переданной массы
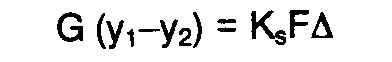
(6.17)
(6.18)
или
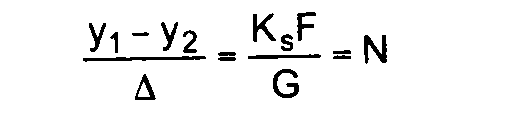
П
(6.19)
оследнее выражение называют числом единиц переноса. По аналогии с записью коэффициентов массопередачи можно записать
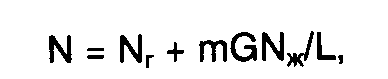
где Nг и Nж - число единиц переноса в газовой и жидкой фазах соответственно.
Число единиц переноса через объемные коэффициенты массопередачи:
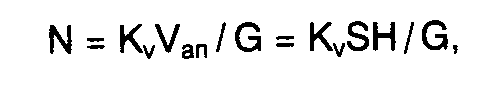
(6.20)
где Van - объем аппарата; S - площадь поперечного сечения; Н - высота аппарата.
Т
(6.21)
огда высота аппарата
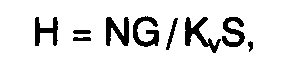
причем G/(Kv) отвечает высоте аппарата, для которого число единиц переноса равно единице и называется высотой единицы переноса.
Число единиц переноса N можно определить графически. Площадь, ограниченная кривой на таком графике, соответствует общему числу единиц переноса, а угол ее наклона позволяет определить константы b и к.
Существенным недостатком сорбционных методов очистки (абсорбционных и адсорбционных) выбросных газов является необходимость многократной регенерации поглощающих растворов или частичной замены твердого сорбента, что значительно усложняет технологическую схему, увеличивает капитальные вложения и затраты на эксплуатацию.
Комбинированные методы и аппаратура очистки газов
Комбинированные методы и аппаратура очистки газов являются весьма экономичными и наиболее высокоэффективными. Рассмотрим конструкции аппаратов и технологическую схему очистки на примере очистки запыленного воздуха и газов стекольного производства.
Для обеспыливания процессов сушки, измельчения, просеивания, смешивания и транспортирования сырьевых материалов разработан гидродинамический пылеуловитель ГДП-М (рисунок 6.14) производительностью по очищаемому воздуху от 3000 до 40000 м3/ч. Принцип работы аппарата основан на барботаже запыленного воздуха (газа) через слой пены, образующейся на газораспределительной решетке. Решетка при этом погружена в пылесмачивающую жидкость. Запыленный газ поступает в подрешеточное пространство и, вытеснив на решетку часть воды, образует на ней слой высокотурбулентной пены. Пройдя через отверстия, газ очищается от пыли в момент контакта с пылесмачивающей жидкостью. Очищенный газовый поток поступает в центробежный каплеотделитель, а затем выбрасывается в атмосферу. Пылеуловитель имеет следующие характеристики:
|
Производительность, м3/ч Удельная нагрузка по газу, м3/(м2ч) Гидравлическое сопротивление. Па Температура очищаемых газов, °С Расход воды на очистку 1000 м3 газа, л Установочный объем, м3 Масса, кг |
3000-40000 6500 1400-1900 до 300 15-50 2,5 120 |
Аппарат ГДП-М максимальной эффективностью обладает на второй ступени очистки (после циклонов) газов от мелкодисперсной пыли.
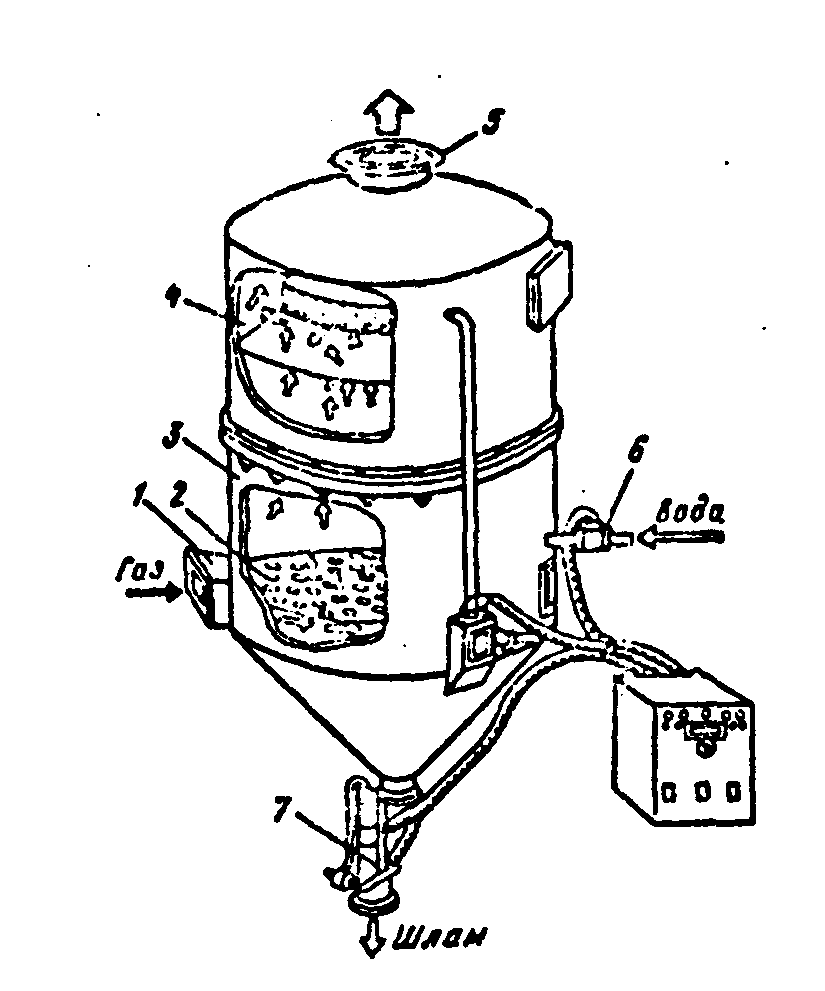
1 - входной патрубок; 2 - газораспределительная решетка; 3 - корпус; 4 -каплеотделитель; 5 - выходной патрубок; 6 - регулятор подачи воды; 7 - разгрузочное устройство.
Рисунок 6.14 - Гидродинамический пылеуловитель ГДП-М:
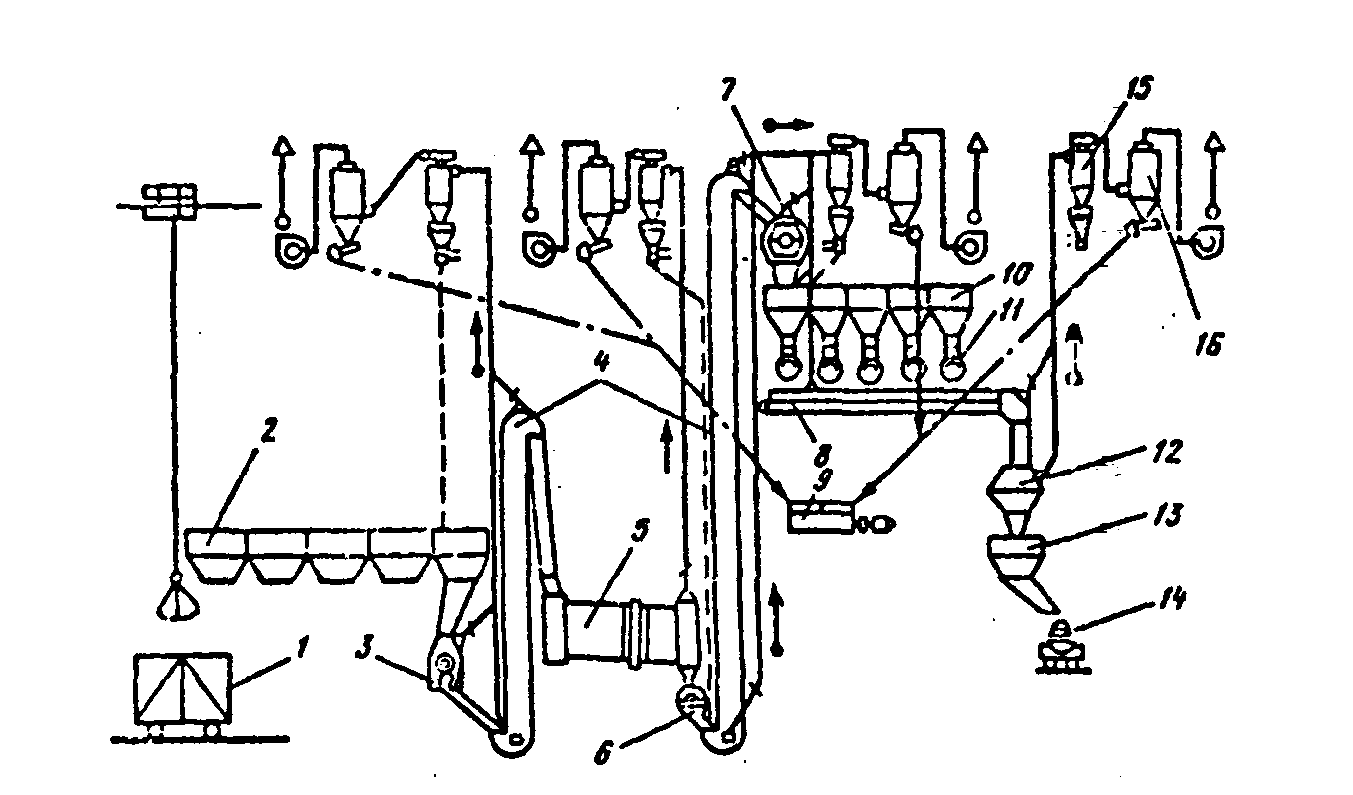
1 - железнодорожный вагон; 2 - приемный бункер; 3 - щековая дробилка;
4 - элеватор; 5 - сушильный барабан; б - дробилка; 7 - ситобурат;
8 - ленточный конвейер; 9 - отстойник; 10 - бункер сырья; 11 - весы:
12 - смеситель шихты; 13 - бункер шихты; 14 - дюбель; 15 - циклон ЦН-15;
16- пылеуловитель ГДП-М.
Рисунок 6.15 - Схема очистки технологических выбросов
На рисунке 6.15 показан один из вариантов принципиальной схемы комплексной очистки технологических выбросов составных цехов (дозировочно-смесительных отделений). Уловленная циклоном пыль возвращается в расходный бункер соответствующего сырьевого материала. Шлам, образующийся при работе мокрого пылеуловителя, отстаивается и высушивается, после чего может использоваться как добавка к шихте после соответствующей корректировки ее состава. Осветленная вода из отстойника возвращается для повторного использования в пылеуловитель.
6.2 Обоснование выбора методов и технологической схемы
очистки выбросов цеха литья пластмасс от вредных примесей
Произведя расчеты выбросов цеха литья из пластмасс в разделе 4.1 настоящего дипломного проекта, были установлены качественные и количественные параметры вредных веществ в выбросах при литье пластмасс (таблица 4.1).
Сравнив данные расчетов выбросов за 2002 год и предельно-допустимые выбросы, установленные для цеха при разработке проекта ПДВ для предприятия, выяснилось, что превышение ПДВ происходит по валовым выбросам пыли органической:
- пыль полиамида в 5 раз;
- пыль полипропилена в 12 раз;
пыль полистирола – 8 раз.
Превышение ПДВ по газовым выбросам незначительно, поэтому разработка и внедрение систем очистки газов не представляется необходимой.
Рассмотрев различные способы очистки промышленных выбросов и на основании выше приведенных данных, учитывая небольшие масштабы производства предлагается в цехе литья из пластмасс установить новые сети принудительной воздушной вентиляции (включая, местные отсосы на рабочих местах) с установкой циклона, типа ЦОЛ.
Эффективность циклона ЦОЛ составляет 70 – 85 % [ , стр.48].
После очистки концентрация пыли в выбросах цеха снизится и будет находится в пределах показателя ПДВ или будет превышать его незначительно.
6.3 Описание технологической схемы очистки выбросов
цеха литья пластмасс
В цехе литья пластмасс основными источниками загрязнения атмосферного воздуха являются термопластавтоматы в количестве 12 штук и сушильные шкафы, в которых ведется подготовка материала к переработке.
Исходя из многочисленности оборудования, его расстановки на территории цеха, целесообразнее было разделить воздухопроводы на 2 сети, расположенные на 3 метрах над уровнем пола цеха.
Процесс движения воздуха осуществляет вентилятор, подобранный по расходу воздуха в сети и ориентировочному давлению вентилятора.
Загрязненный воздух от термопластавтомата удаляется через вытяжной зонт установленный в зоне впрыска ротора инжекции и по сети воздухопровода тангенциально попадает через входную трубу циклона в его корпус.
В результате действия центробежных сил частицы пыли перемещающиеся в пристенную область корпуса циклона, участвуют в нисходящем вращательном движении газового потока и вместе с частью газов попадают через пылевыпускное отверстие в бункер циклона. В бункере циклона частицы пыли отделяются от газов под действием сил инерции, возникающих из-за того, что газы изменяют направление своего движения на 1800. После этого часть газов, попавшая в бункер циклона, возвращается в корпус циклона через центральную часть пылевыпускного отверстия, образуя восходящий вращательный вихрь. Очищенные газы удаляются из корпуса циклона через выхлопную трубу.
К нижней части бункера присоединяется пылевой затвор, при помощи которого происходит удаление массы пыли из аппарата.
6.4 Подбор и расчет технологического оборудования
Вентиляционную систему из-за многочисленности источников выбросов загрязняющих веществ целесообразнее разделить на две сети для повышения эффективности очистки вентсистемы от загрязняющих веществ.
6.4.1 Подбор и расчет технологического оборудования
сети №1 вентсистемы цеха литья из пластмасс
Участок АБ
По расходу воздуха Q, скорости воздушного потока V, по номограмме [ , стр.322], определяем диаметр воздухопровода Д:
Q = 1800 м3/ч
Vрек = Vфакт = 9 м/с
Дрек = 200 мм
Дфакт = 280 мм
1 Длина конфузора Lк:
Lк = ( b – Д) / (2 tg /2), мм (6.22)
где: b - наибольший длина стороны конфузора, мм;
Д – фактический диаметр воздухопровода, мм;
- угол раскрытия конфузора; принимаем = 600
Lк = ( 500 – 280) / (2 tg 60/2) = 256,5 мм
2 Длина отвода 1 – Lо1:
х х n х Д
Lо = -----------------, мм (6.23)
1800
где: - угол поворота отвода;
Rк
n = ----- = 1 3 2 (6.24)
Д
3,14 х 90 х 2 х 280
Lо = -------------------------- = 879,2 мм
1800
3 Длина отвода №2 – Lо2: = 900
Lо2 = Lо1, т.к. 1 =2 = 900
Lо2 = 879,2 мм
4 Общая длина участка АБ – LАБ:
LАБ = Lк + 1150 + Lо1 + 2200 + Lо2 + 2750 =
256,5 + 1150 + 879,2 + 2200 + 879,2 + 2750 = 8114,9 мм = 8,12 м
5 Сопротивление участка - АБ:
АБ = к + о1 + о2 + Тп
а) к: Lк/Д = 256,5