Воздействие химических, физических и биологических факторов в ходе технологического процесса на окружающую среду и здоровье человека управления
Для приема и хранения минерального наполнителя используются силосные емкости. Внешний вид и основные элементы такой емкости приведены на рисунке 2. По своей конструкции силос представляет приподнятую над землей емкость 1 с коническим днищем, установленную на каркасе из металлического профиля. Внизу емкости смонтированы аэрирующее устройство 2 для подачи порошка и дозировочный блок 3 с арматурой управления силосом, обеспечивающие его загрузку порошком, дозирование порошка и выгрузку в автосамосвалы или бункера. Выгрузка силоса производится через лоток 4 или рукав 5. Минеральный порошок загружается в силос 1, затем через аэрирующее устройство 2 подается в дозировочный блок 3, где осуществляется его непрерывное дозирование, и далее по лотку 4 в приемное устройство элеватора смесительного агрегата.
На крышке силоса обычно устанавливаются тканевые рукавные фильтры для очистки воздуха, выходящего из бункера силоса в процессе его загрузки системами пневмотранспорта. Такая компоновка фильтра позволяет упростить его очистку: при встряхивании рукавов вся осевшая на ткани пыль стряхивается обратно в бункер силоса.

Рисунок 1.2 — Силос хранения минерального порошка
1 — бункер силоса; 2 — аэрирующее устройство; 3 — дозировочный блок; 4— разгрузочный лоток; 5 — рукав.
Конструкция рукавного фильтра приведена на рисунке 3. Воздушный фильтр силоса состоит из рукавов 6, закрытых в верхней части заглушками и закрепленных на общей траверсе 4, с помощью которой под действием пружины 5 рукава удерживаются в натянутом положении. В нижней части рукава открыты и сообщаются с полостью силоса. Очистка рукавов производится путем встряхивания с помощью рукоятки 9, соединенной тросом 7 с траверсой 4 через рычаг 2 и толкатель 1.
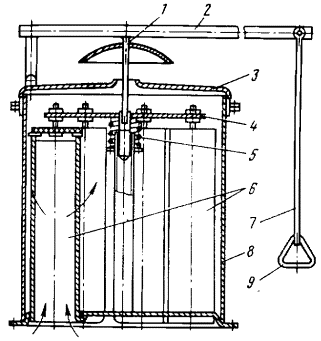
Рисунок 1.3 — Воздушный рукавный фильтр силоса порошка
1 — толкатель; 2 — рычаг; 3 — крышка; 4 — траверса; 5 — пружина;
6 — тканевый рукав; 7 — трос; 8 — корпус; 5 — рукоятка.
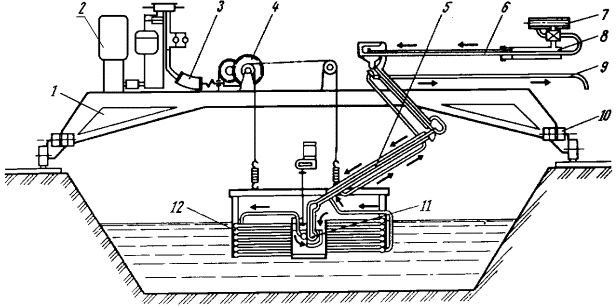
Рисунок 1.4 — Битумохранилище с нагревательно–перекачивающим агрегатом
1 — самоходная рама-тележка; 2 — пульт управления; 3 — гидропривод механизма подъема; 4 — лебедка для подъема и опускания нагревательного узла; 5, 6 — обогреваемые битумопроводы; 7 — магистральный битумопровод; 8 — гибкий металлорукав; 9 — отвод конденсата; 10 — электродвигатель привода рамы-тележки; 11 — подводящий паропровод; 12 - пакет трубчатых регистров
Схема битумохранилища с нагревательно-перекачивающим агрегатом на самоходной тележке приведена на рисунке 1.4. Работа устройства особых пояснений не требует.
Общая компоновка оборудования системы пылеочистки от сушильного барабана приведена на рисунках 1.5 и 1.6.

Рисунок 1.5 — Компоновка оборудования системы пылеочистки газов от сушильного барабана
1 — газоход от сушильного барабана к циклонам; 2 — газоходы от циклонов; 3 — газоход к дымососу; 4 — сухой пылеуловитель (циклон); 5 — дымосос; 6 — мокрый щелевой пылеуловитель; 7 — сушильный барабан; 8 — затвор "Мигалка"; 9 — прямоточный циклон; 10 — коллектор; 11 — бункер циклонов; 12 — дымовая труба; 13 — каркас блока циклонов; 14 — мотор-редуктор; 15 — цепная муфта; 16 — шнек; 17 — шиберный затвор; 18 – дутьевой вентилятор; 19 – патрубок слива шлама от мокрого пылеуловителя; 20 трубопровод подачи воды в пылеуловитель; 21 – зубчатое кольцо привода вращения сушильного барабана; 22 — газоход к мокрому пылеуловителю; 23 — газоход от сухих циклонов к дымососу.
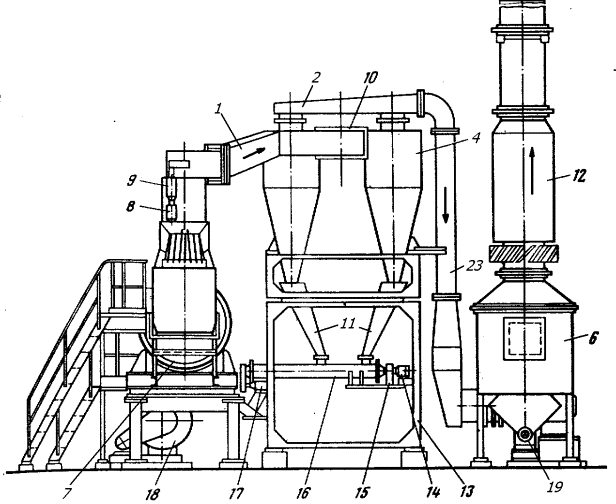
Рисунок 1.6 — Компоновка оборудования системы пылеочистки газов от сушильного барабана (вид А)
Примечание: Обозначения те же, что и на рисунке 1.5
3.2 Выбросы вредных веществ
При работе АБЗ образуется большое количество вредных веществ, в первую очередь пыль. Основными зонами наиболее интенсивного выделения пыли являются дымовая труба, разгрузочная и загрузочная коробки сушильного барабана. Пыль образуется также при работе «горячего» элеватора, грохочения сухого песка и щебня, при подаче и дозировании минерального порошка и сухих горячих каменных материалов, перемещения материалов транспортерами и в процессе дробления. С целью максимально возможного сокращения выбросов пыли все уплотнения, предусмотренные конструкцией оборудования, необходимо периодически проверять и восстанавливать.
Значительное выделение пыли происходит в процессе ее сдувания с поверхности открытых складов хранения, особенно склада песка, а также в процессе пересыпки материалов. Для уменьшения выбросов пыли от складов хранения рекомендуется устраивать ограждающие стенки, что существенно снижает площадь открытой поверхности. Снижению выбросов пыли также способствует правильная технология перемещения материалов, при которой высота пересыпки материалов минимальна.
Кроме пыли, из дымовой трубы, отводящей газы от сушильного барабана, в атмосферу поступают продукты сгорания топлива, в том числе продукты его недожога
От установок приема, хранения разогрева мазута и битума в атмосферу поступают углеводороды, состав которых весьма широк.
4 Оценка воздействия опасных и вредных факторов на организм человека
4.1 Основные опасные и вредные факторы
Опасный производственный фактор - производственный фактор, воздействие которого на работника может привести к его травме.
Вредный производственный фактор - фактор, воздействие которого на работника может привести к его заболеванию.
При выполнении работ нулевого цикла в работе водителей, находящихся в кабинах различных строительных машин, основным неблагоприятными факторами являются вибрация и шум, запыленность и загазованность воздуха, неблагоприятные метеорологические условия. При управлении экскаваторами амплитуда общей вибрации достигает от 0,008 до 1,4 мм. В кабинах: экскаваторов наблюдается шум (от 58 до 105 дБ), параметры которого часто выше нормативных пределов.
Концентрации пыли в воздухе кабин иногда достигают 53 мг/м3, а содержание в нем окиси углерода - от 7 до 35 мг/м3. Отмечается высокая температура воздуха в летний сезон года (до 42°С) и низкая температура - в зимний (до 4°С). Подобная картина отмечается в условиях труда водителей тракторов, автосамосвалов, бульдозеров. Перегревание воздуха кабины летом и переохлаждение зимой характерны для кабин башенных кранов. При работе земснарядов имеет место общая вибрация.
В связи со сложностью деятельности за пультом управления указанных машин работа водителей сопровождается нервно-эмоциональным напряжением.
У отдельных рабочих, обслуживающих строительную технику, могут иметь место профессиональные заболевания - вибрационная болезнь, пневмокониозы, болезни опорно-двигательного аппарата, поражение органа слуха.
В труде каменщика при возведении зданий и сооружений основными неблагоприятными моментами следует считать интенсивный физический труд (перекладка вручную за смену до 6 т груза), который протекает под открытым небом и зачастую на высоте. При работе монтажника-высотника, кроме фактора высоты, приобретает особое значение неудобная поза, сочетающаяся иногда с напряжённым физическим трудом.
Проведение сварки при монтажных работах характеризуется загрязнением воздуха сварочным аэрозолем, и газами (приложение А). Вредные и опасные факторы, присущие сварочным работам при контактной сварке установлены по ГОСТ 12.3.003-86 «Работы электросварочные», ССБТ Работы электросварочные. Требования безопасности с изменением от 1.07.1989 г. приведены в таблице 1.
Таблица 1 − Вредные и опасные факторы, присущие сварочным работам
|
Опасные и вредные производственные факторы в зоне пребывания сварщика |
Шовная сварка |
Стыковая сварка |
|
Физические факторы
|
+ + + |
+ + + |
|
Опасные и вредные производственные факторы в зоне пребывания сварщика |
Шовная сварка |
Стыковая сварка |
Повышенная температура воздуха рабочей зоны |
+ + + - - - - |
+ + + + + - - |
|
Химические факторы Сварочные аэрозоли |
+ |
+ |
|
Психофизиологические факторы Физические перегрузки |
+ |
+ |
Примечание: + наличие фактора;
- отсутствие фактора.
Известно, что к вредным производственным факторам сварочного производства относятся: повышенная запыленность и загазованность воздуха рабочей зоны;
ультрафиолетовое, видимое и инфракрасное излучения сварочной дуги, а также инфракрасное излучение сварочной ванны и свариваемых изделий; электромагнитные поля; ионизирующие излучения; шум и ультразвук; статическая нагрузка на руку сварщика и др.
На участках сварки и резки металлов состав и масса выделяющихся вредных веществ (пыли, окислов металлов и токсичных газов) зависят от вида и режима технологического процесса, свойств, применяемых сварочных и свариваемых материалов. Наибольшие выделения вредных веществ характерны для процесса ручной дуговой сварки покрытыми электродами. При расходе 1 кг электродов в процессе сварки образуется до 40 г пыли, 2 г фтороводорода, 1,5 г оксидов углерода и азота. При сварке чугунов - до 45 г пыли и 1,9 г фтороводорода. При механизированной и автоматической сварке в защитных газах общая масса выделяемых вредных веществ меньше в 2 раза, а при сварке под флюсом - в 6 раз.
Сварочная пыль на 99 % состоит из частиц размером от 10 до 1 мкм, почти на 1 % - от 1 до 5 мкм, частицы размером более 5 мкм составляют всего десятые доли процента. Химический состав выделяющихся при сварке загрязнений зависит в основном от состава сварочных материалов (проволоки, покрытий, флюсов) и в меньшей степени от состава свариваемых материалов.
При сварке в зону дыхания сварщика поступают сварочные аэрозоли, содержащие окислы различных металлов (марганца, хрома, никеля и др.), а также токсичные газы (окись углерода, озон, окислы азота и др.). Эти аэрозоли представляют главную профессиональную опасность труда сварщика, а также способствуют развитию электросварочного пневмокониоза при длительном выполнении работ, который вызывает такие симптомы как отдышку и сухой кашель. Количество и состав сварочных аэрозолей зависят от вида сварки, химического состава сварочных материалов и свариваемых металлов, защитных покрытий, режимов сварки, состава защитных газов и газовых смесей. Твердая составляющая сварочных аэрозолей состоит из мельчайших частиц перенасыщенных паров металла и других веществ, входящих в состав сварочных и присадочных материалов, основного металла и защитных покрытий, которые конденсируются за пределами зоны высокотемпературного нагрева. Газовая составляющая сварочных аэрозолей представляет собой смесь газов, образующуюся при термической диссоциации газо-шлакообразующих компонентов этих материалов (оксид и диоксид углерода - СО, СО 2 фтористый водород - НF и др.) или же за счет фотохимического действия ультрафиолетового излучения дугового разряда на молекулы газов воздуха (оксиды азота - N0, N0 2; озон - О 3).
Воздействие аэрозолей на организм может явиться причиной острых отравлений и профессиональных хронических заболеваний (пневмокониоз, хронический бронхит, интоксикация металлами и сварочными газами и др.). В последние годы количество регистрируемых профессиональных заболеваний, вызванных воздействием на организм сварочных аэрозолей, резко увеличилось. Следует отметить пониженное содержание кислорода (в замкнутых объемах снижение до 16 % при допустимом содержании 19 %).
Использование пистолетов для забивки деталей ведет к генерации интенсивного шума (до 140 дБ). Воздействие шума уровнем свыше 80 дБ может привести к потере слуха - профессиональной тугоухости. При действии шума высоких уровней (более 140 дБ) возможен разрыв барабанных перепонок, контузия.
Ручные виброуплотнители бетона на строительстве генерируют вибрацию амплитудой от 0,1 до 0,9 мм, частотой от 45 до 105 Гц и виброскоростью от 1,2 до 19,4 см/с, что превышает допустимые нормативы. Люди, работающие с ручными виброуплотнителями подвержены воздействию локальной вибрации. Локальная вибрация вызывает спазмы сосудов кисти, предплечий, нарушая снабжение конечностей кровью, что способствует развитию профессионального заболевания (например, синдрома связанного с побелением пальцев рук). Кроме сосудистой патологии возникают и невротические расстройства, а воздействие локальной вибрации на мышечные и костные ткани приводит к снижению кожной чувствительности, отложению солей в суставах пальцев, деформации и уменьшению подвижности суставов.
Помимо вибрации и шума, при этих работах имеет место загрязнение воздушной среды пылью, окисью, углерода и в меньшей степени - окислами азота, источниками которых служат выхлопные газы мощных самосвалов.
4.2 Основные опасные и вредные факторы сварочного цеха
К опасным и вредным производственным факторам в сварочном цехе относятся: твердые и газообразные токсические вещества в составе сварочного аэрозоля, интенсивное излучение сварочной дуги в оптическом диапазоне (ультрафиолетовое, видимое, инфракрасное), интенсивное тепловое (инфракрасное) излучение свариваемых изделий и сварочной ванны, искры, брызги и выбросы расплавленного металла и шлака, электромагнитные поля, ультразвук, шум, статическая нагрузка и т.д.
Количество и состав сварочных аэрозолей и аэрозолей припоя зависит от химического состава сварочных материалов и свариваемых металлов, способов и режимов сварки, наплавки, резки и пайки металлов.
В зону дыхания сварщиков и резчиков могут поступать сварочные аэрозоли, содержащие в составе твердой фазы различные металлы (железо, марганец, кремний, хром, никель, медь, титан, алюминий, вольфрам и др.), их окисные и другие соединения, а также газообразные токсические вещества (фтористый водород, тетрафторид кремния, озон, окись углерода, окислы азота и др.). Воздействие на организм твердых и газообразных токсических веществ в составе сварочных аэрозолей может явиться причиной хронических и профессиональных заболеваний.
Интенсивность излучения сварочной дуги в оптическом диапазоне и его спектральный состав зависят от мощности дуги, применяемых сварочных материалов, защитных и плазмообра-зующих газов и т.п. При отсутствии защиты возможны поражение органов зрения (электроофтальмия, катаракта и т.п.) и кожных покровов (эритемы, ожоги и т.п.).
Интенсивность инфракрасного (теплового) излучения свариваемых изделий зависит от температуры предварительного подогрева изделий, их габаритов и конструкций. При отсутствии средств индивидуальной защиты воздействие теплового излучения может приводить к нарушениям терморегуляции вплоть до теплового удара. Контакт с нагретым металлом может вызвать ожоги.
Искры, брызги и выбросы расплавленного металла и шлака могут явиться причиной ожогов.
Напряженность электромагнитных полей зависит от конструкции и мощности сварочного оборудования, конфигурации свариваемых изделий.
Характер их влияния на организм определяется интенсивностью и длительностью воздействия.
Источниками шума являются пневмоприводы, вентиляторы, источники питания и др. Воздействие шума на организм зависит от спектральной характеристики и уровня звукового давления.
Статическая нагрузка на верхние конечности при ручных и полуавтоматических методах сварки, наплавки и резки металлов зависит от массы и формы электрододержателей, горелок, резаков, гибкости и массы шлангов, проводов, длительности непрерывной работы и др. В результате перенапряжения могут возникать заболевания нервно-мышечного аппарата плечевого пояса.
При выборе технологических процессов сварки и резки предпочтение должно отдаваться тем, которые характеризуются наименьшим образованием опасных производственных факторов и минимальным содержанием вредных веществ в воздухе рабочей зоны.
При невозможности применения безопасного и безвредного технологического процесса необходимо применять меры по снижению уровней опасных и вредных факторов до предельно допустимых значений.
Содержание вредных веществ в воздухе рабочей зоны на рабочих местах должно соответствовать требованиям, указанным в ГОСТ 12.1.005 (табл.2).
Таблица 2 ПДК вредных веществ в воздухе рабочей зоны
|
Вещество |
Величина ПДК мг/м3 |
Преимущественное агрегатное состояние |
Класс опасности |
|
Азота диоксид |
2 |
П |
3 |
|
Марганец в сварочных аэрозолях при его содержании: |
|||
|
До 20% |
0,2 |
а |
2 |
|
От 20 до 30% |
0,1 |
а |
2 |
|
Озон |
0,1 |
П |
1 |
|
Углерода оксид |
200 |
П |
4 |
|
Водород фтористый |
0,5/0,1 |
П |
1 |
|
Железа триоксид |
6 |
а |
4 |
В таблице использованы следующие обозначения: П - пары и/или газы; а - аэрозоль;
Допустимая плотность потока энергии электромагнитного излучения оптического диапазона (ультрафиолетового, видимого, инфракрасного) на рабочих местах должна соответствовать требованиям, установленным соответствующими нормативными правовыми актами (табл.3).
Допустимые уровни звукового давления и эквивалентные уровни широкополосного шума на рабочем месте должны отвечать требованиям ГОСТ 12.1.003. Для тонального и импульсного шума допустимые эквивалентные уровни уменьшаются на 5 дБ.
При эксплуатации установок кондиционирования, вентиляции и воздушного отопления допустимые эквивалентные уровни уменьшаются на 5 дБ. Для оценки воздействия различных уровней звука при разной их длительности применяется показатель эквивалентного уровня звука.
Таблица 3 Допустимые уровни оптической облученности при сварочной операции
|
Область спектра |
Область излучения |
Длина волны, мкм |
Допустимая плотность потока излучения, Вт/м2 |
|
Ультрафиолетовая |
С |
200-280 |
0,001 |
|
Ультрафиолетовая |
В |
280-315 |
0,01 |
|
Ультрафиолетовая |
А |
315-400 |
10,0 |
|
Видимая |
400-760 |
В соответствии со СНиП 23-05-95 |
|
|
Инфракрасная |
760-1000 |
140 |
При уровнях звука выше допустимых на 5 дБА работники должны быть снабжены средствами индивидуальной защиты. Для колеблющегося во времени и прерывистого шума максимальный уровень звука не должен превышать 110 дБА, а для импульсного шума 125 дБА.
Допустимые уровни ультразвука на рабочем месте оператора и в сварочных цехах в течение восьмичасового рабочего дня должны соответствовать требованиям ГОСТ 12.1.001.
Допустимые уровни производственной локальной вибрации от вспомогательного оборудования должны соответствовать требованиям ГОСТ 12.1.012.
При невозможности снижения уровней опасных и вредных факторов до предельно допустимых значений по условиям технологии запрещается производить сварку, наплавку и резку металлов без оснащения работника соответствующими средствами коллективной и индивидуальной защиты, обеспечивающими безопасность.
Электробезопасность в сварочном цехе.
Типоисполнение, степень защиты и состав оборудования (элементов) электросварочных установок выбираются с учетом технологии и вида сварки, параметров свариваемых деталей (заготовок) и сварочных швов с учетом конкретных условий внешней среды при выполнении сварочных.
Электроприемники основного оборудования и вспомогательных механизмов электросварочных установок в отношении обеспечения надежности электроснабжения, относятся к электроприемникам III или II категории.
Конструкция и расположение оборудования электросварочных установок, ограждений и блокировок должны исключать возможность его механического повреждения, а также случайных прикосновений к вращающимся или находящимся под напряжением частям. Исключение допускается для электрододержателей установок ручной дуговой сварки, резки и наплавки, а также для мундштуков, горелок для дуговой сварки, сопл плазмотрона, электродов контактных машин и других деталей, находящихся под напряжением, при котором ведутся сварка, напыление, резка и т. п.
Размещение оборудования электросварочных установок, его узлов и механизмов, а также органов управления должно обеспечивать свободный, удобный и безопасный доступ к ним. Кроме того, расположение органов управления должно обеспечивать возможность быстрого отключения оборудования и остановки всех его механизмов.
Устройства управления электросварочными установками рекомендуется оборудовать ограждениями, исключающими случайное их включение или отключение.
В качестве источников сварочного тока должны применяться только специально для этого предназначенные и удовлетворяющие требованиям действующих стандартов сварочные трансформаторы либо преобразователи статические или двигатель-генераторные с электродвигателями или двигателями внутреннего сгорания. Питание сварочной дуги, электрошлаковой ванны и сопротивления контактной сварки непосредственно от силовой, осветительной или контактной электрической сети не допускается.
Схема включения нескольких источников сварочного тока при работе их на одну сварочную дугу, электрошлаковую ванну или сопротивление контактной сварки должна исключать возможность возникновения между изделием и электродом напряжения, превышающего наибольшее напряжение холостого хода одного из источников сварочного тока.
Первичная цепь электросварочной установки должна содержать коммутационный (отключающий) и защитный электрические аппараты (аппарат), ее номинальное напряжение должно быть не выше 660 В.
Сварочные цепи не должны иметь соединений с электрическими цепями, присоединяемыми к сети (в том числе с электрическими цепями, питаемыми от сети обмоток возбуждения генераторов преобразователей).
Для определения значения сварочного тока электросварочная установка должна иметь измерительный прибор. На электросварочных установках с однопостовым источником сварочного тока допускается не иметь измерительного прибора при наличии в источнике сварочного тока шкалы на регуляторе тока.
Присоединение переносной или передвижной электросварочной установки непосредственно к стационарной электрической сети должно осуществляться с использованием коммутационного и защитного аппаратов (аппарата) с разборными или разъемными контактными соединениями. Обязательно наличие блокировки, исключающей возможность размыкания и замыкания этих соединений, присоединения (отсоединения) жил кабельной линии (проводов) при включенном положении коммутационного аппарата.
Кабельная линия первичной цепи переносной (передвижной) электросварочной установки от коммутационного аппарата до источника сварочного тока должна выполняться переносным гибким шланговым кабелем с алюминиевыми или медными жилами, с изоляцией и в оболочке (шланге) из нераспространяющей горение резины или пластмассы. Источник сварочного тока должен располагаться на таком расстоянии от коммутационного аппарата, при котором длина соединяющего их гибкого кабеля не превышает 15м.
Шкафы комплектных устройств и корпуса сварочного оборудования (машин), имеющие неизолированные токоведущие части, находящиеся под напряжением выше 50 В переменного или выше 110 В постоянного тока, должны быть оснащены блокировкой, обеспечивающей при открывают дверей (дверец) отключение от электрической сети устройств, находящихся внутри шкафа (корпуса). При этом вводы (выводы), остающиеся под напряжением, должны быть защищены or случайных прикосновений. Допускается взамен блокировки применение замков со специальными ключами, если при работе не требуется открывать двери (дверцы).
В электросварочных установках кроме защитного заземления открытых проводящих частей и подключения к системе уравнивания потенциалов сторонних проводящих частей должно быть предусмотрено заземление одного из выводов вторичной цепи источников сварочного тока; сварочных трансформаторов, статических преобразователей и тех двигатель-генераторных преобразователей, у которых обмотки возбуждения генератора присоединяются к электрической сети без разделительных трансформаторов.
Сварочное электрооборудование для присоединения защитного РЕ-проводника должно иметь болт (винт, шпильку) с контактной площадкой, расположенной в доступном месте, с надписью «Земля» (или с условным знаком заземления по ГОСТ 2.721-74*). Диаметры болта и контактной площадки должны быть не менее нормируемых ГОСТ 12.2.007.0-75.
Заключение
Целью курсового проекта является анализ воздействия химических, физических и биологических факторов в ходе технологического процесса на окружающую среду и здоровье человека.
Основным фактическим видом деятельности ООО «Рыльское ДРСУ» является производство общестроительных работ по строительству автомобильных дорого, железных дорог, эксплуатация автомобильных дорог общего пользования.
ООО «Рыльское ДРСУ» расположено на двух промплощадках.
Промплощадка № 1(производственная база) находится по адресу: 307373 Курская обл., г. Рыльск, ул. Кирова, 1 и занимает земельный участок общей площадью 7818м2.
Промплощадка № 2 (асфальтобетонный завод) находится по адресу: 307373 Курская обл., г. Рыльск, ул. Кирова, 2-к и занимает земельный участок общей площадью 35554 м2. Промплощадка, на которой расположен АБЗ, находится на расстоянии 1км к северу от промбазы.
К опасным и вредным производственным факторам в сварочном цехе относятся: твердые и газообразные токсические вещества в составе сварочного аэрозоля, интенсивное излучение сварочной дуги в оптическом диапазоне (ультрафиолетовое, видимое, инфракрасное), интенсивное тепловое (инфракрасное) излучение свариваемых изделий и сварочной ванны, искры, брызги и выбросы расплавленного металла и шлака, электромагнитные поля, ультразвук, шум, статическая нагрузка и т.д.
Список использованных источников
1 Сводный статистический ежегодник Курской области: Стат. сб./ Курский областной комитет государственной статистики. – Курск, 2004. – С. 94.
2 СНиП 12-03-2001 «Система нормативных документов в строительстве, строительные нормы и правила РФ, безопасность труда в строительстве» Утверждены Постановлением Госстроя РФ от 25 мая 1999 г. N 40
3 ГОСТ 12.1.005-88 (2001) «Общие санитарно – гигиенические требования к воздуху рабочей зоны», утверждён и введён в действие Постановлением Государственного комитета СССР по стандартам от 29.09.88 № 3388 Переиздание (апрель 2001 г.) с Изменением № 1, принятым в июне 2000 г. (ИУС 9-2000)
4 Автотранспорт и человек Куров Б.М. Как уменьшить загрязнение окружающей среды автотранспортом? // Россия в окружающем мире. Аналитический ежегодник. - 2000г.-№7.- С. 10-12
5 ГОСТ 12.3.003-86 (2000) «Работы электросварочные», утверждён Постановлением Государственного комитета СССР по стандартам от 19 декабря 1986 г. № 4072 дата введения установлена. Издание (октябрь 2000 г.) с Изменением № 1, утвержденным в мае 1989 г. (ИУС 8—89)
6 ССБТ Работы электросварочные. Требования безопасности с изм. от 1.07.1989 г.
7 Арустамов Э.А. Безопасность жизнедеятельности. - М.: 2001.-324
8 Глебова Е.В. «Производственная санитария и гигиена труда: Учеб. Пособие для вузов/ Е.В. Глебова. – М.: Высш. Шк., 2005-383.:ил.
9 Санитарные нормы СН 2.4/2.1.8.562-96 «Шум на рабочих местах, в помещениях жилых и общественных зданий и на территории жилой застройки», утв. постановлением Госкомсанэпиднадзора РФ от 31 октября 1996 г. N 36
10 mrmz (опасные и вредные производственные факторы)
11 mosecom (вредные вещества)
12 esi (автомобильный транспорт)
13 В.В. Амбарцумян, В.Б. Носов, В. И. Тагасов. Экологическая безопасность автомобильного транспорта. - М.: ООО Издательство «Научтехлитиздат», 1999.
14 Варшавский И.Л., Малов Р.В. Как обезвредить отработавшие газы автомобилей. - Изд-во "Транспорт", 1968 - 128с.
15 Автотранспортные потоки и окружающая среда: Учебное пособие для вузов. М.: ИНФРА-М, 1998 - 408 с.
16 Проект производства работ: Общие сведения об объекте строительства. – Курск.,2007.-С.162
17. Сводный статистический ежегодник Курской области: Стат. сб./ Курский областной комитет государственной статистики. – Курск., 2000. – С. 76.
18 ГОСТ 12.1.046-85 (2001) «Нормы освещения строительных площадок», утверждён и введён в действие Постановлением Государственного комитета СССР по делам строительства от 25 апреля 1985 г. № 58, переиздание (Июнь 2001 г.).
19 СНиП 23-05-95 (2003) «Естественное и искусственное освещение» приняты и введены в действие постановлением Минстроя России от 2 августа 1995 г. № 18-78 в качестве строительных норм и правил Российской Федерации взамен СНиП II-4-79.Внесено изменение № 1, утвержденное постановлением Госстроя России от 29 мая 2003 г. № 44.
Приложение А
Предельно допустимые концентрации (ПДК) вредных веществ в воздухе рабочей зоны при производстве сварочных работ
Вещество |
Величина предельно допустимой концентрации мг/м3 |
Преимущественное агрегатное состояние |
Класс опасности |
Номер по GAS |
Особенности воздействия на организм |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
Азота диоксид |
2 |
П |
3 |
10102-44-0 |
О |
|
Марганец в сварочных аэрозолях при его содержании: |
|||||
|
До 20% |
0,2 |
а |
2 |
7429-96-5 |
|
|
От 20 до 30% |
0,1 |
а |
2 |
7429-96-5 |
|
|
Углерода оксид |
200 |
П |
4 |
630-08-0 |
|
|
Углеводороды алифатические предельные С1-С10 (в пересчете на С) |
300 |
П |
4 |
||
|
Водород фтористый (в пересчете на F) |
0,5/0,1 |
П |
1 |
||
|
Фтористо-водородной кислоты соли (по F): фториды натрия, калия, аммония, цинка, олова, серебра, лития, и бария, криолит, гидрофторид аммония; фториды алюминия, магния, кальция, стронция, меди, хрома |
1/0,2 2,5/0,5 |
а а |
1 2 |
||
|
Железа триоксид |
6 |
а |
4 |
1346-43-9 |
Ф |
|
Хромовый ангидрид, хроматы, бихроматы (в пересчете на CrO3) |
0.01 |
а |
1 |
К, А |
В таблице использованы следующие обозначения:
П - пары и/или газы; а - аэрозоль; П+а - смесь паров и аэрозоля; О - вещества с остронаправленным механизмом действия, требующие автоматического контроля за их содержанием в воздухе; А - вещества, способные вызывать аллергические заболевания в производственных условиях; Ф - аэрозоли преимущественно фиброгенного действия.