Мусоросортировочная станция
Содержание
Введение
Материальный расчет технологической схемы
Обоснование выбора оборудования
3. Пластинчатый конвейер
Список литературы
Введение
В настоящее время сортировка ТБО получила большое распространение не только в зарубежных странах, но и в России. С 1998 года институтом Гипрокоммунстрой – головной организацией по проектированию мусороперерабатывающих заводов в России – в состав всех проектов мусороперерабатывающих заводов стали закладывать цеха предварительной разборки отходов с извлечением вторсырья. В основу проектирования этих цехов положены «Санитарные правила по сбору, хранению, транспортировке и первичной обработке вторичного сырья» (Москва, 1982г.).
Одной из важнейших задач сортировки отходов по фракциям является максимальное извлечение из всей массы ТБО утильных компонентов, то есть веществ, пригодных для переработки в качестве вторичного сырья. К ним относятся бумага, текстиль, пластиковые бутылки, стекло, полиэтилен, черный и цветной металлы. Сортировка ТБО позволяет сократить потоки отходов, поступающих на захоронение и мусоросжигание, выделить ценные компоненты для повторного использования и опасные – для снижения отрицательного воздействия объектов санитарной очистки на окружающую среду. Предварительная сортировка ТБО, удаление металлических фракций, отработанных портативных батареек и аккумуляторов, некоторых видов синтетических материалов уменьшает при сжигании выбросы ртути на 76%, мышьяка – на 72%, свинца – на 41%.
1. Материальный расчет технологической схемы
Морфологический состав ТБО – это содержание их составных частей (бумага, пищевые отходы и т.д.), выраженное в процентах к общей массе.
Таблица 1. Морфологический состав твердых бытовых отходов
| Компонент | Состав, % |
| Пищевые отходы | 23,2 |
| Макулатура и картон | 36,2 |
| Дерево и листья | 7,6 |
| Текстиль | 3,2 |
| ПЭТ-бутылки | 6,8 |
| ПЭ емкости, тара и пленки | 7,3 |
| Резина и кожа | 0 |
| Стекло (бой) | 2,8 |
| Лом цветных металлов | 0 |
| Лом черных металлов | 1,3 |
| Кости | 0 |
| Керамика и камни | 2,8 |
| Отсев менее 15 мм | 8,8 |
| Итого | 100 |
Предварительно на динамическом грохоте отсеиваются фракции, размером до 80 мм:
| Компонент | 80-50мм | 50-15мм | Менее 15мм |
| Пищевые отходы | 3,4% | 5,5% | 1% |
| Макулатура и картон | 1,8% | 0,5% | 0% |
| Дерево и листья | 0,9% | 0% | 0% |
| Отсев менее 15 мм | 0% | 0% | 8,8% |
| Итого 21,9% | |||
На предварительном грохоте отсеивается 21900 т/год отходов. Следовательно, на сортировку поступает:
100000-21900=78100т/год отходов.
При сортировке ТБО в объемах до 100 тыс. т. в год с учетом предварительного сепарирования фракций до 100 мм (21,9%) выход продукции (вторсырья) составит:
1. Бумага, картон – до 36,2% 28272,2 т.
2. Черный металлолом – до 1,3% 1015,3 т.
3. Текстиль – до 3,2% 2499,2 т.
4. Стекло – до 2,8% 2186,8 т.
5. ПЭТ-бутылки – до 6,8% 5310,8 т.
6. ПЭ пленки и тара – до 7,3% 5701,3 т.
Итого: 44985,6 т.
2. Обоснование выбора оборудования
Основной деятельностью станции является сортировка твердых бытовых отходов (ТБО), состоящих из различных фракций: макулатуры бумажной и картонной, текстиля, стекла, четных и цветных металлов, ПЭ-пленки, кожи, древесины, пищевых остатков и пр. При этом из ТБО отбирается часть фракций, пригодных для повторного использования в качестве вторичного сырья.
Согласно заданию на проектирование, производительность мусоросортировочного комплекса – 100 тыс. т. отходов в год. Из поступающих отходов на сортировку ТБО отбирается 45 тыс.т. полезных компонентов. Оставшиеся 55 тыс.т. отходов подлежат отправке на захоронение. Заданием определены следующие виды извлекаемого сырья: бумага (картон), ПЭТ-бутылки, полиэтиленовая пленка и тара, текстиль, стеклобой, черный металлолом.
Отобранные полезные компоненты, за исключением металлов (а это относительно небольшая часть полезных компонентов), являются легковесными и, одновременно, достаточно объемными фракциями: ПЭ-пленка, ПЭТ-бутылки и т.п. Отбор этих фракций приводит к достаточно значительному уменьшению объема вывозимых на полигон отходов за счет адекватного увеличения объемного веса ТБО после сортировки.
Весь комплекс располагается в одном здании. Имеется приемное отделение (не отапливаемое) и производственное отделение (отапливаемое).
Отходы на комплекс по сортировке доставляются спецавтотранспортом – мусоровозами. Каждый прибывающий мусоровоз взвешивается на весах и проходит контроль на системе радиационного мониторинга ТСРМ 61-02ВНИИА. Запрещена доставка отходов с примесью дезинфицирующих и токсичных веществ, отходов медицинских учреждений, строительных отходов, а также отобранных во дворах КГ отходов.
Отходы разгружаются на бетонный пол приемного отделения, разгребаются большими погрузчиками ТО-30 и, затем, малыми автопогрузчиками «Bobcat – 773» сдвигаются в заглубленную часть пластинчатого транспортера.
Случайно попавшие крупногабаритные предметы выбираются из ТБО малым автопогрузчиком и складываются в стоящий на полу съемный бункер автосамосвала ЗИЛ ММЗ-4952.
Пластинчатый транспортер имеет горизонтальный участок для загрузки ТБО, поднимается под углом 35°, что способствует сбросу назад излишков материала.
С пластинчатого транспортера отходы перегружаются на динамический грохот, где они разделяются на фракции по крупности: через ячейки, размером 80 мм просеивается мелкий отсев: уличный смет, батарейки, пищевые отходы и др. Подрешетный продукт попадает на ленточный конвейер, а затем в контейнер, который по мере заполнения транспортируется на компостирование.
Оставшиеся отходы попадают с динамического грохота на сортировочный ленточный конвейер с плоской лентой. Так как выделяемые компоненты загрязнены и не однородны, использование на мусоросортировочной станции линий механизированной сортировки затруднено. Кроме того, для размещения такой линии требуются большие площади. Поэтому на проектируемой станции предлагается использовать технологическую схему с применением операции ручной сортировки. Это позволит выделить отдельные компоненты ТБО в более чистом виде, по сравнению с механизированной сортировкой (например, в этом случае возможно разделение макулатуры и полимеров).
На сортировочном конвейере с двух сторон оборудуются посты ручного отбора вторсырья, где последовательно отбираются бумага (картон), пластиковые бутылки, пленка, текстиль, стеклобой и черный металлолом. Каждый вид вторсырья отбирается 2-4 рабочими, стоящими по обе стороны конвейера. Отобранные отходы сбрасываются через течки на пол. Стеклобой сбрасывается в стоящие на полу контейнеры на колесах. Мягкие фракции: бумага, картон, текстиль, пленка, пластиковые бутылки по мере накопления сдвигаются автопогрузчиком на пластинчатый транспортер и подаются в пакетировочный пресс. Пресс выдает кипы, обвязанные проволокой. Готовые кипы складируются и отгружаются потребителям автопогрузчиком D13S с виловым ротатором «Каир».
После постов ручного сбора над конвейером устанавливается железоотделитель с постоянным магнитом, выбирающий из отходов черный металлолом (консервные банки и т.п.). Отобранный металлолом разгружается в люльку гидравлического пакетировочного пресса. Металл прессуется в пакеты. Пакеты складываются и отгружаются потребителю.
Оставшиеся на конвейерной линии отходы перегружаются на наклонный конвейер, выходящий из отделения.
Посты ручного отбора размещены в закрытой отапливаемой галерее, в которую обеспечивается подача кондиционированного воздуха, движущиеся части конвейера укрыты специальными кожухами. Предусматривается специальное освещение – бактерицидные лампы. Для персонала предусматривается непромокаемая спецодежда, марлевые повязки, плотные рукавицы, крючки и совки. Обязательны прививки от опасных болезней и периодические медосмотры.
В процессе сортировки часть отходов просыпается (мелкие фракции) и распыляется, оседая на полу производственного корпуса. Кроме того, при поступлении ТБО в дождливую погоду происходит выделение влаги, а в местах расположения конвейеров и подкапывание загрязненной воды. Для удаления этих загрязнений необходима регулярная уборка производственного корпуса с использованием сухих древесных опилок, хорошо вбирающих в себя подобные загрязнения.
3.Пластинчатый конвейер
Назначение
Пластинчатые конвейеры предназначены для непрерывного транспортирования насыпных и штучных грузов по трассам, расположенным как горизонтальной, так и наклонных плоскостях. Как правило, эти конвейеры состоят из тягового органа (в виде одной или двух бесконечных тяговых цепей) с прикрепленным к нему настилом из отдельных пластин, приводного и натяжного устройств, рамы и некоторых других вспомогательных устройств (например, загрузочного устройства). Привод наиболее часто осуществляется от электродвигателя через редуктор.
В данном проекте разрабатывается конвейер пластинчатый наклонно-горизонтальный для подачи поступающих на мусоросортировочную станцию ТБО в барабанный грохот.
Техническая характеристика
Расчетная производительность конвейера составляет Q=24,4 т/ч;
Ширина настила В=1400 мм;
Длина горизонтальной проекции конвейера Lг = 14100 мм;
Скорость движения настила конвейера V=0,3 м/с;
Угол наклона 32°
Тип электродвигателя 4А132М8У3 ГОСТ 19523-81;
Мощность электродвигателя N=5,5 кВт;
Тип редуктора Ц2 – 250 – IV – 111Ц ГОСТ 20373 – 80;
Тяговый элемент – цепь тяговая М224 – 4 – 200 – 2 ГОСТ 588 – 81
Место установки – не отапливаемая и отапливаемая галерея;
Режим работы – 365 дней в году, 1,5 смены – 10,5 часов.
Обоснование конструкции и описание
Пластинчатый транспортер имеет заглубленный горизонтальный участок для загрузки ТБО, а затем поднимается под углом 32°, что способствует сбросу назад излишков материала и обеспечивает подачу на сортировку равномерного слоя ТБО. Средняя скорость движения конвейера - 0,3 м/с. Трасса конвейера в плане прямолинейна.
На 1 пог.м шириной в чистоте 1,2 м при высоте слоя 0,1 м транспортируется 1,2Ч1Ч0,1 = 0,12 м3 отходов. Производительность транспортера 0,12Ч900 = 108 м3/ч. Нагрузка – 97 м3/ч.
Загрузка конвейера производится автопогрузчиками «Bobcat – 773» (США) и ТО-30.
Привод находится в хвостовой части конвейера и состоит из приводного барабана, устанавливаемого на опорные рамы, и приводного механизма. Приводной механизм включает в себя электродвигатель, редуктор и соединительные муфты.
Настил пластинчатого конвейера снабжен бортами для избегания просыпания ТБО. Тип настила – коробчатый.
В качестве тягового элемента в конвейере использованы две пластинчатые цепи, выбранные по ГОСТ 588 – 81.
Техническое обслуживание и ремонт
Техническое обслуживание конвейера заключается в регулярном наблюдении за работой его составных частей и механизмов, периодическом пополнении смазки трущихся частей, в ремонте отдельных узлов и конвейера в целом.
Пуск конвейера рекомендуется производить в незагруженном состоянии.
Расчет пластинчатого конвейера
Исходные данные:
Транспортируемый груз – ТБО;
Заданная производительность – Q=19,4 т/час;
Размер наибольших кусков аmax = 500 мм;
Крупность – 20 – 500 мм;
Влажность ТБО – 50-55%;
Плотность ТБО – ρ = 0,179 т/мі;
Насыпная плотность груза – γ=1 т/мі
Угол наклона участка – α = 32є;
Длина горизонтальной проекции L=14100 мм;
Расчет основных параметров
Задача данного расчета заключается в выборе скорости полотна, типа настила и определения его основных геометрических размеров (ширины, высоты бортов), сил натяжения тягового элемента в характерных точках трассы и мощности привода.
Выбор ширины настила
Насыпные грузы состоят из частиц, как правило, неправильной формы и разделяются на рядовые и сортированные [3, (1.14) ]:
Для рядовых грузов аmax/amin ≥ 2,5
Для сортированных аmax/amin ≤ 2,5
Где аmax и amin – максимальный и минимальный размеры частиц.
В нашем случае аmax = 500 мм; amin = 20 мм.
Следовательно аmax/amin = 500/20 = 25 и значит наш груз относится к рядовому.
Ширина настила при транспортировании насыпных грузов принимается из условия [1, (8.1)]:
В ≥ κа΄ + 200
Где к – коэффициент, для рядового груза равный 1,7;
а΄ - наибольший размер типичного куска груза, мм.
В=1,7·500 + 200 = 1050 мм
Полученную ширину настила округляем в большую сторону до ближайшего размера по ГОСТ 22281-76.
В итоге необходимая ширина настила составит 1400 мм.
3.2 Расчет производительности конвейера
Рекомендуемая высота бортов по [1, табл. (8.4)] с учетом [1, табл.(8.5)] составит 250 мм.
На настиле с бортами площадь сечения насыпного груза F равна сумме площадей треугольника F2 и прямоугольника F3 [3, (5.4)]:
 F2
h2








h FFF h3
Bб
F = F2 + F3 = Bбh2c2/2 + Bбh3 = 0.25B2бc2tgφ + hψ
Где Bб - ширина настила с бортами;
ψ=h3/h – коэффициент наполнения сечения настила по высоте h бортов (обычно принимают ψ=0.65 – 08).
с2 – поправочный коэффициент, учитывающий уменьшение площади на наклонном конвейере, равный 0,9 [3,табл.(5.1)].
Производительность (т/ч) конвейера при настиле с бортами [3, (5.5)]:
Qб=3600Fυρ=3600(0.25B2бc2tgφ+Bбhψ)υρ=900Вбυρ(Bбc2tgφ1+4hψ)
Подставляя все необходимые для расчета данные получим:
Qб = 900·1,4·0,3·0,179·(1,4·0,9·tg45є + 4·0,25·0,72) =134 мі/ч= 24,4т/ч.
3.3 Определение линейной тяжести настила и груза
Линейную силу тяжести настила с цепями q0 (Н/м) определяют по данным каталогов завода-изготовителя или по нормативам проектных организаций в зависимости от ширины и типа настила [3,(5.7)], ориентировочно:
q0=600B+A
где В – ширина настила, м;
А = 1000 – коэффициент, принимаемый по [3, табл. (5.3)].
q0 = 1,4·600 + 1000 = 1840 Н/м.
Линейная сила тяжести груза определяется по [3, (5.8)]:
qг=g·Q/3,6·υ=2,73Q/υ,
где Q – производительность конвейера, т/ч;
υ – скорость конвейера, м/с;
В соответствии с [1, табл. (8.3), табл.(8.7)] принимаем скорость ходовой части 0,3 м/с.
qг = 2,73·24,4/0,3 = 222 кг/м.
Коэффициент ω сопротивления движению настила на прямолинейных участках выбираем из [3, табл.(5.4)] : ω = 0,3 (для катков на подшипниках качения при средних условиях работы конвейера).
Тяговый расчет конвейера
3.1.1 Выбор тягового органа
Максимальное натяжение цепей, по которому производится их выбор и определение размеров элементов, рассчитывают путем последовательного нахождения сопротивлений на отдельных участках, начиная от точки наименьшего натяжения. Минимальное натяжение принимают не менее 5% от допускаемого натяжения цепи, выбранного типа, но не менее 500 Н на одну цепь.
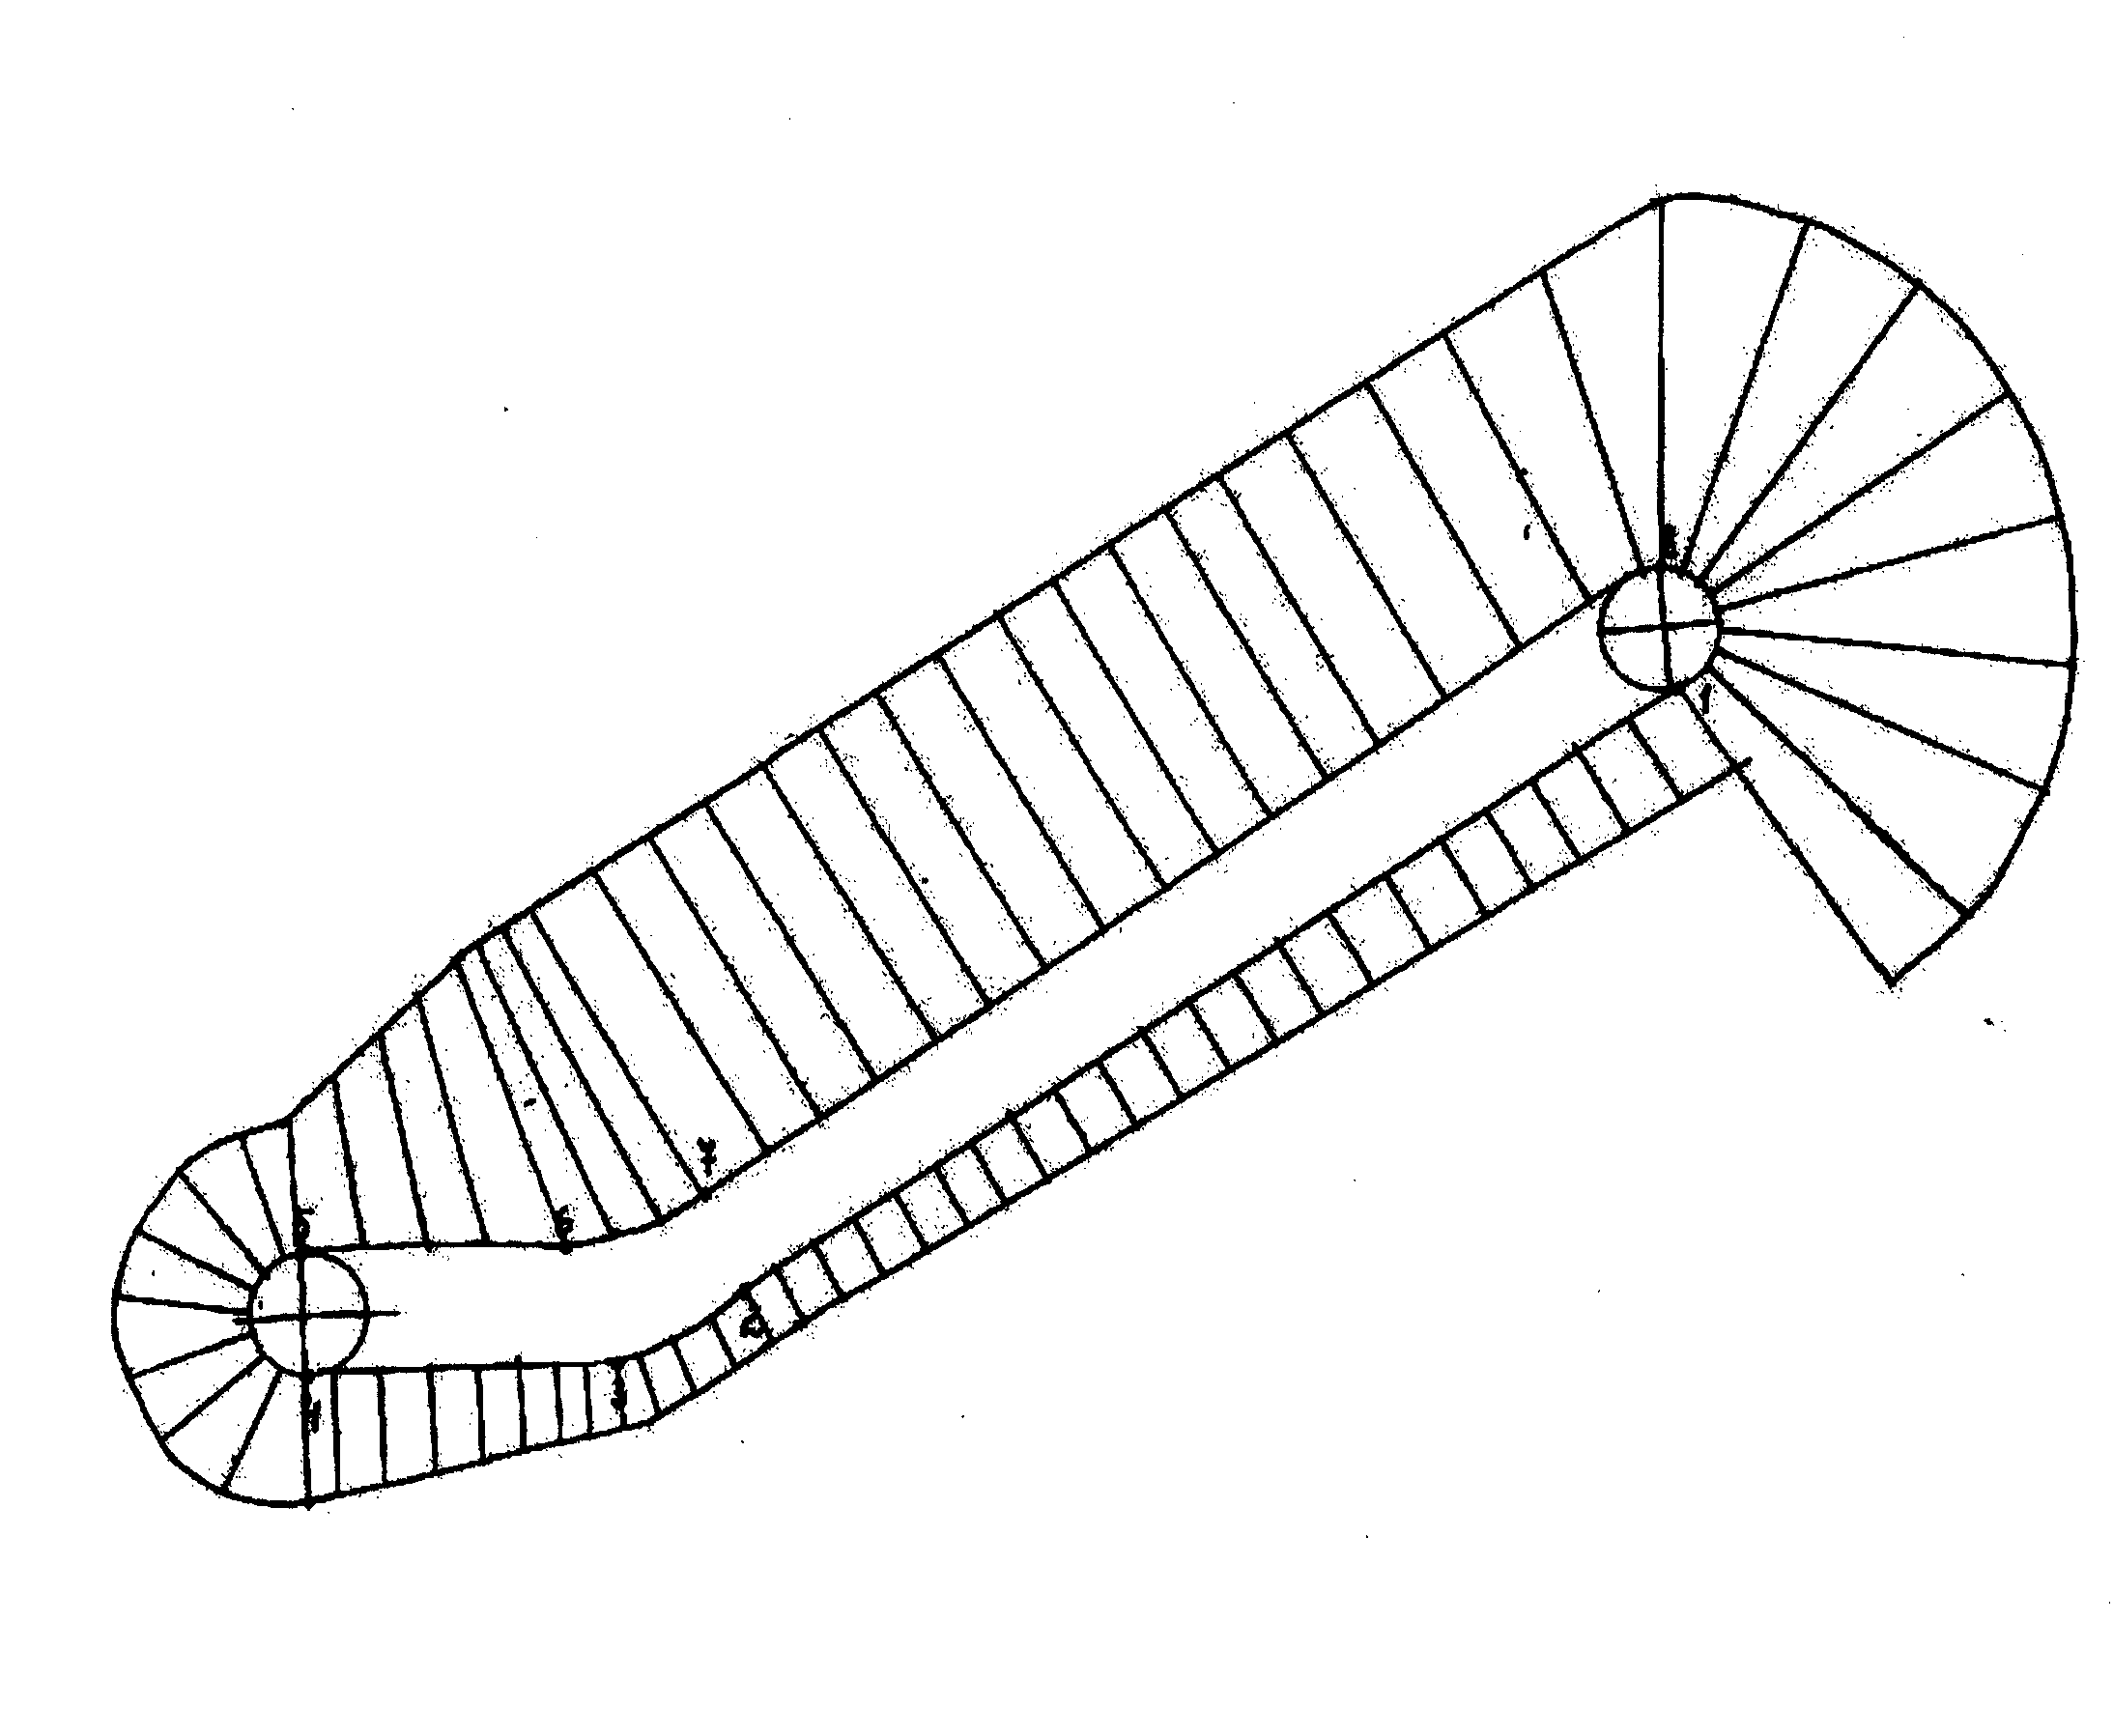
Диаграмма натяжения цепи конвейера.
По [3,стр.177]:
Тяговый расчет начинаем с точки наименьшего натяжения. Наименьшее натяжение цепи возможно в точке 1 или в точке 3 (см. диаграмму натяжения цепи); в точке 1 при
q0·(l1 + l2)·ω > H·q0
и в точке 5 при
q0·(l1 + l2)·ω < H·q0
(без учета сопротивления на криволинейной направляющей 2-3).
По [3, табл. (5.4)] для средних условий работы при катках на подшипниках качения ω = 0,030.
Тогда q0·(l1+l2)·ω=q0·(8,459+2,685)·0,3=3,34q0<4,85q0
Следовательно, Smin = S3
Принимаем S3 = 2000 H
Максимальное натяжение ходовой части находим приближенно по обобщенной формуле [3, (5.9)]:
Smax=1,05{Smin + ω[(qг+q0)L + q0·L] + (qг+q0)H}
где L – длина горизонтальной проекции конвейера, м; Н – высота подъема, м.
Smax=1,05{2000+0,3[(222+1840)14,1+1840·14,1]+(222+1840)4,85}= 29931,5 H
При подробном тяговом расчете по отдельным участкам определяем [3, стр.177]:
S4 = S3 + q0l2ω = 2000 + 1840·0,3·2,685 = 3482,1 H
S5 = k1S4 = 1,08·3482,1 = 3760,7 H
S6 = S5 + ω[(qг + q0)l6 = 3760,7 + 0,3·(222 + 1840)·2,685 = 5421,6 H
S7 = k2S6 = S6·eωa = 5421,6·2,70,3·0,3 = 5421,6·1,09 = 5928,6 H
S8 = S7 + (qг + q0)(lω+H)=5928,6+(222+1840)(8,459·0,3+4,85) = 21162 H
Сравнение максимального напряжения, полученного по обобщенной формуле (29931,5 Н) и по подробному расчету (21162 Н) показывает, что приближенный расчет дает результат, увеличенный на 30%.
Натяжения в точках 1-3 определяют в обратном порядке:
S2 = S3/k2 = 2000/1,09 = 2180 H
S1 = S2 – q0·l2·ω + q0H = 2180 - 1840·2,685·0,3 + 1840·4,85 = 9621,9 H
Тяговое усилие на приводных звездочках [3, стр. 178]:
W = S8 + S1 + Wпр = S8 – S1 + (S8 +S1)·(k1 - 1) = 21162 – 9621,9 + (21162 + 9621,9)·(1,08-1)
W = 14000 H
По [1, табл.(3.1.10)] в качестве тягового органа принимаем две пластинчатые цепи М с разрушающей нагрузкой 224 кН типа 4 (с катковые с ребордами на катках), с шагом 200 мм, исполнения 2 (разборная цепь со сплошными валиками). [1, параграф 4.4]
Цепь тяговая М224 – 4 – 200 – 2 ГОСТ 588 – 81.
Разрушающая нагрузка 224 кН.
Расчетное усилие на одну цепь определяем по [3,(2.13)]:
Sp1=Smax/Cн=29931,5/1,8=16628,6Н
Где Сн – коэффициент неравномерности распределения нагрузки между тяговыми цепями; при двух цепях Сн = 1,6 – 1,8 в зависимости от точности изготовления и монтажа конвейера.
По [1,табл. (8.2)] число зубьев звездочек для тяговых цепей z = 8.
Динамическая нагрузка на цепи определяется по [1, (8.11)]:
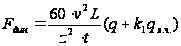
Где L – длина конвейера, м;
Z – число зубьев ведущей звездочки тяговой цепи;
t – шаг тяговой цепи;
k1 – коэффициент приведения массы, учитывающий, что не все элементы конвейера движутся с максимальным ускорением, а также – влияние упругости цепи [1, табл. (8.14)].
qх.ч. – погонная масса ходовой части конвейера кг/м.
q – погонная масса груза (средняя масса груза на 1 м длины загруженного участка конвейера) кг/м.
Приближенно погонную массу ходовой части конвейера можно принять по [1,(8.8)]:
qх.ч = 60В + К
Где В – ширина конвейера, м;
К = 70 – коэффициент, приводимый в [1,табл.(8.13)].
qх.ч = 60·1,4 + 70 = 154 кг/м.
Следовательно
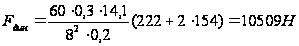
3.2 Выбор типа электродвигателя
По [3,стр178] потребная мощность электродвигателя при общем КПД передаточных механизмов привода η = 0,95 и коэффициенте запаса Кз= 1
N = Wυ/1000η = 14000·0,3/1000·0,95 = 4,4 кВт
По [1, табл. (3.3.1)] выбираем электродвигатель марки 4А132М8У3 ГОСТ 19523 – 81 мощностью 5,5кВт с частотой вращения 720мин – 1, где
4 – порядковый номер серии;
А – вид двигателя (асинхронный);
132 – высота оси вращения;
М – установочный размер по длине станины;
8 – число полюсов;
У – климатическое исполнение (умеренный климат);
3 – категория размещения (эксплуатация в помещениях).
3.3 Определение частоты вращения приводного вала и передаточного числа привода
Частота вращения приводного вала (мин-1) конвейера определяется по [1, (8.15)]:
nп.в.= 60υ/п·D0 = 60υ/z·t
где υ – скорость тягового органа, м/с;
D0 – диаметр делительной окружности приводной звездочки, м;
z– число зубьев приводной звездочки;
t = 0,2 м – шаг тяговой цепи по [1, табл.(8.6)];
nп.в. = 60·0,3/8·0,2 = 22,5 мин-1
Передаточное число привода:
u = n/ nп.в, где n – частота вращения вала двигателя, мин-1;
u = 720/22,5 = 32
3.4 Выбор типа редуктора
Расчетная мощность на быстроходном валу редуктора по [1,(1.101)]:
Рр = Кр Р,
где Кр – коэф., учитывающий условия работы редуктора; по [1,табл.(1.33)]: Кр = 1,0;
Р – наибольшая мощность, передаваемая редуктором при нормально протекающем процессе работы механизма;
Р = 5,5 кВт;
Рр= 1*5,5 = 5,5 кВт.
Из [1, табл. (3.4.13)] по передаточному числу привода и расчетной мощности на быстроходном валу редуктора выбираем редуктор типоразмера Ц2 - 250 с передаточным числом 35,5, имеющем при частоте вращения
750 об/мин мощность Р = 6 кВт. КПД редуктора η = 0,91.
Редуктор Ц2 – 250 – IV – 111Ц.
Прочностной расчет
Расчет пластины конвейера на прогиб.