Организация труда многостаночного обслуживания

где Тп.н.п - время перерывов, вызванных недостатками в организации производства;
 .
Задача 2
По представленному в таблице 1 графику обслуживания станков определить количество станков, объединенных в группу для многостаночного обслуживания при единичном типе производства с использованием универсального оборудования. Найти продолжительность производственного цикла. Выбрать рациональный вариант обслуживания и расположения оборудования по критерию затрат времени на подходы рабочего к станкам, если среднее расстояние между ними составляет 4 метра.
Таблица 1
| Тип станка | Оперативное время выполнения операции | Машинно-свободное время |
| A | 24 | 23 |
| B | 18 | 15 |
| C | 15 | 13 |
| D | 21 | 19 |
Решение:
Количество станков, объединенных в группу для многостаночного обслуживания, определим по формуле:
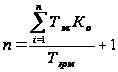 ,
где Ко - коэффициент, учитывающий возможные отклонения от нормального хода технологического процесса и необходимость микропауз в работе многостаночника (Ко при единичном типе производства с использованием универсального оборудования равен 0,65).
Оперативное время выполнения операции (Топ) представляет собой сумму времени автоматической работы станка и времени занятости рабочего:
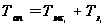
где
 - время автоматической
работы станка,
не перекрываемое
временем занятости
рабочего при
работе на данном
станке, называемое
машинно-свободным
временем.
Общее время занятости рабочего при обслуживании группы станков (Тзрм) будет равно сумме времени занятости рабочего по каждому из обслуживаемых станков:
 ,
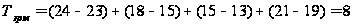
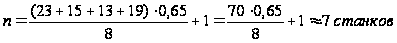
Цикл многостаночного обслуживания (Тц) - период времени, в течение которого рабочий регулярно выполняет весь комплекс работ по обслуживанию закрепленных за ним станков. Продолжительность производственного цикла составит:
Тц =
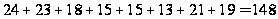 .
Критерием выбора рационального варианта обслуживания и расположения оборудования являются затраты времени на переходы рабочего к станкам (Тпер).
1) при кольцевом расположении оборудования и циклическом обслуживании
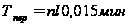 ,
где n - число обслуживаемых станков; l - среднее расстояние между станками, м; 0,015 мин - норматив времени на 1 м перехода рабочего от станка к станку.
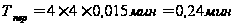
2) при линейном расположении оборудования и циклическом обслуживании
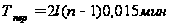 .
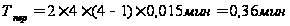
3) при нециклическом обслуживании среднее время перехода от станка к станку может определяться по эмпирической зависимости:
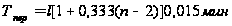 .
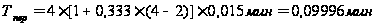
Таким образом, наиболее эффективным является третий вариант.
Список использованных источников
Организация, нормирование и оплата труда: Учеб. пособие / А. С. Головачев, Н. С. Березина, Н. Ч. Бокун и др.; Под общ. ред. А. С. Головачева. – М.: Новое знание, 2004. – 496 с.
Раицкий К. А. Экономика предприятия: Учебник для ВУЗов. – 3-е изд., перераб. и доп. – М.: "Дашков и К", 2002. – 1012 с.
Суша Г. З. Экономика предприятия: Учеб. пособие. – М.: Новое знание, 2003. – 384 с.
Хрипач В. Я. и др. Экономика предприятия. – Мн.: Экономпресс, 2001. – 464 с.