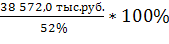Анализ производства хлопковой пряжи
Задания
Часовое задание 1: 225 кг кручёной пряжи Т-15,4 /2 кардной системы прядения на машине ПК-100
Часовое задание 2: 225 кг некрученой пряжи Т-36 кардной системы прядения на машине П-75
Раздел 1. Краткая характеристика сравниваемого ассортимента и используемого сырья по каждому номеру пряжи
1.1 Назначение пряжи и характеристика сырья
Текс 15,4/2 (№65/2):
Пряжа кардная, вырабатывается из средневолокнистого хлопка. Вырабатывается на прядильно-крутильной машине ПК-100 и реализуется на початках, как правило, I сорта. Может быть использована:
- в ткачестве для производства нитей основы для ткани «Сатин»;
- в трикотажной отрасли на производство нижнего белья;
- в крутильно-ниточном производстве.
Текс 36 (№28):
Пряжа вырабатывается из средневолокнистого хлопка на кольцевой прядильной машине П-75 на початках весом до 100 гр. Может использоваться:
- в ткацком производстве
- для производства технических тканей
- на производство тарной ткани;
Краткая характеристика ассортимента и сырья.
Таб.№1
|
№ п/п |
Показатели |
Ед. изм. |
Текс 1 |
Текс 2 |
|
1. |
Линейная плотность пряжи |
Текс |
15,4/2 |
36 |
|
2. |
Номер пряжи |
№ |
65/2 |
28 |
|
3. |
Назначение пряжи |
Крутильно-ниточная |
Ткацкая |
|
|
4. |
Суровая или крашеная |
Суровая |
Суровая |
|
|
5. |
Система прядения |
Кардная |
Кардная |
|
|
6. |
Используемое сырьё |
Средневолокнистый |
||
|
7. |
Паковка |
Бобина |
Початок |
|
|
8. |
Селекционный сорт хлопчатника |
108Ф |
108Ф |
|
|
9. |
Длина волокна |
мм |
31,0 |
32,0 |
|
10. |
Тип хлопковолокна |
V |
V |
|
|
11. |
Базовый сорт в составе смеси |
V-II |
V-II |
|
1.2 План организации технологического процесса
Последовательность превращения волокнистого материала в пряжу принято называть системой прядения. Существует три системы прядения: гребенная, кардная, аппаратная.
В гребенной системе прядения используется кольцевой способ прядения, имеет от 8 до 10 переходов в зависимости от способа питания (холстовом или бесхолстовом).
В кардной системе используется три способа прядения: кольцевой, пневмомеханический, безверетённый (роторный или аэромеханический). Безверетённый способ полностью заменяет аппаратную систему прядения и частично кольцевой.
При холстовом питании чесальных машин кольцевой способ имеет 6 переходов, пневмомеханический – 4, а при бесхолстовом соответсвенно 5 и 3 перехода.
Роторные и аэромеханические рекомендуется устанавливать только в комплексе с поточными линиями, поэтому в планах прядения этого способа холстовое питание чесальных машин не предусмотрено. Безверетённый способ прядения имеет всего 2 технологических перехода.
Планы прядения включают таблицы с параметрами, изменяющимися на машинах при установке поточных линий. В планах прядения число сложений ленточных машинах принято равным 6, на лентосоединительных машинах – 18, на гребнечесальных – 4, на всех остальных – 1 сложение. Производительность машин в планах прядения приводится в зависимости от числа рабочих мест (выпусков) на машинах; в зависимости от этого приводятся рекомендуемые КПВ и КРО машин.
1.3 Параметры технологического процесса
Цель прядильного производства - получить равномерную по линейной плотности и структуре непрерывный продукт (пряжу) из массы сравнительно коротких, перепутанных, беспорядочно расположенных волокон. В процессе прядильного производства волокнистый материал разрыхляют, очищают от примесей, смешивают и почесывают, формируют из него ленту, которую затем утоняют до заданной линейной плотности и скручивают, чтобы придать вырабатываемой пряже необходимую прочность (см. схему №1).
Для определения мощностей технологических переходов прядильного производства и их сопряжённости рассчитывают производительность оборудования, коэффициент полезного времени и нормы производительности машин.
Техническая подготовка производства – это комплекс конструкторских, технологических и организационно-экономических мероприятий, обеспечивающих разработку и освоение производства новых видов продукции и, а также совершенствование выпускаемых. Её целью является повышение качества продукции, расширение и обновление её ассортимента.
В процессе технической подготовки устанавливают количественный и качественный состав сырья, основных и вспомогательных материалов, выбирают оптимальный технологический процесс, его параметры, состав технологического оборудования, обосновывают материальные и трудовые нормы и нормативы, создают условия для строгого соблюдения правил технической эксплуатации и технологической дисциплины.
При кардной системе прядения сырьё поступает на фабрики в кипах, в которых волокна сильно спрессованы, находятся в беспорядочном состоянии и содержат сорные примеси и пороки. Для разрыхления, очистки и получения однородной партии сырья хлопок подвергают обработке на разрыхлительно – трепальной установке.
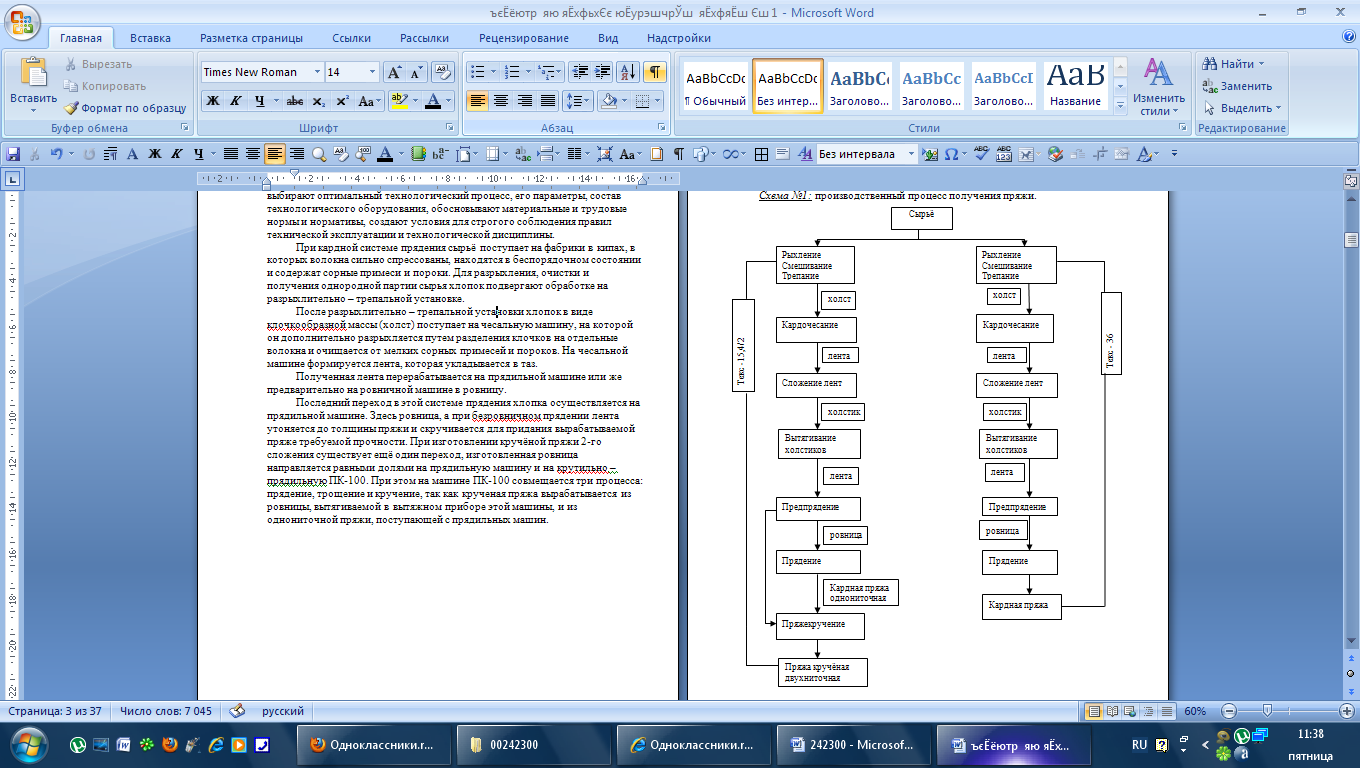
Схема №1: производственный процесс получения пряжи.
После разрыхлительно – трепальной установки хлопок в виде клочкообразной массы (холст) поступает на чесальную машину, на которой он дополнительно разрыхляется путем разделения клочков на отдельные волокна и очищается от мелких сорных примесей и пороков. На чесальной машине формируется лента, которая укладывается в таз.
Полученная лента перерабатывается на прядильной машине или же предварительно на ровничной машине в ровницу.
Последний переход в этой системе прядения хлопка осуществляется на прядильной машине. Здесь ровница, а при безровничном прядении лента утоняется до толщины пряжи и скручивается для придания вырабатываемой пряже требуемой прочности. При изготовлении кручёной пряжи 2-го сложения существует ещё один переход, изготовленная ровница направляется равными долями на прядильную машину и на крутильно-прядильную ПК-100. При этом на машине ПК-100 совмещается три процесса: прядение, трощение и кручение, так как крученая пряжа вырабатывается из ровницы, вытягиваемой в вытяжном приборе этой машины, и из однониточной пряжи, поступающей с прядильных машин.
Таб.№2
|
Наименование машин |
Толщина выход. продукта |
Вытяжка E |
Скорость выпускного органа |
КВП |
КРО |
КИМ= КРО* КПВ |
Теоретическая произв-ть ед. оборуд. |
Норма Произв-ть ед.оборуд. |
Расчетная произв-ть ед.оборуд. |
Число выпускных органов |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
|
Кардная система Текс 15,4/2 |
||||||||||
|
Трепальная машина МТ |
360 кТ |
- |
9,81 |
0,91 |
0,92 |
0,8372 |
153 |
139,2 |
128,1 |
1 |
|
Чесальная машина ЧМ-50 |
3,6 кТ |
100 |
35 |
0,91 |
0,955 |
0,8691 |
16,86 |
15,34 |
14,65 |
1 |
|
Ленточная машина, 1 переход Л-25 |
3,6 кТ |
6 |
360 |
0,81 |
0,97 |
0,7857 |
155,52 |
125,97 |
122,19 |
2 |
|
Ленточная машина, 2 переход Л-25 |
3,6 кТ |
6 |
360 |
0,81 |
0,97 |
0,7857 |
155,52 |
125,97 |
122,19 |
2 |
|
Ровничная машина Р-260-5 на 92 веретена |
0,5 кТ |
7,2 |
1 000 |
0,85 |
0,98 |
0,8330 |
0,665 |
0,565 |
0,554 |
92 |
|
Прядильная машина П-75 на 384 веретена |
15,4 Т |
32,47 |
10 800 |
0,96 |
0,975 |
0,936 |
0,00893 |
0,00857 |
0,00836 |
384 |
|
Прядильно-крутильная машина ПК-100 на 312 веретена |
30,8 Т (15,4/2) |
32,47 |
11 600 |
0,96 |
0,975 |
0,936 |
0,029 |
0,0278 |
0,027 |
288 |
|
Кардная система Текс 36 |
||||||||||
|
Трепальная машина МТ |
430 кТ |
- |
9,8 |
0,91 |
0,92 |
0,8372 |
182,6 |
166,2 |
152,9 |
1 |
|
Чесальная машина ЧМ-50 |
4 кТ |
107,5 |
35 |
0,91 |
0,955 |
0,8691 |
18,73 |
17,04 |
16,28 |
1 |
|
Ленточная машина, 1 переход Л-25 |
4 кТ |
6 |
400 |
0,81 |
0,97 |
0,7857 |
192 |
155,52 |
150,85 |
2 |
|
Ленточная машина, 2 переход Л-25 |
4 кТ |
6 |
400 |
0,81 |
0,97 |
0,7857 |
192 |
155,52 |
150,85 |
2 |
|
Ровничная машина Р-260-5 на 92 веретена |
0,85 кТ |
4,7 |
900 |
0,78 |
0,98 |
0,7644 |
1,51 |
1,18 |
1,15 |
92 |
|
Прядильная машина П-75 на 384 веретена |
36 Т |
23,6 |
10 800 |
0,94 |
0,975 |
0,9165 |
0,037 |
0,0348 |
0,0339 |
384 |
Раздел 2. Расчёт теоретической, плановой и расчётной производительности оборудования по переходам технологического процесса
2.1 Трепальная машина МТ
I Теоретическая производительность
Опр.:Теоретическая производительность – это условная производительность, которая могла бы быть получена, если бы машина работала без перерывов. И рассчитывается по формуле:
А =
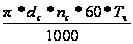
 , где
 -
диаметр скатывающих
валов, мм. Принимаем
значение 230 мм.
 - частота
вращения скатывающих
валов, оборотов/мин.
 - линейная
плотность,
текс.
Расчеты:
1) АТ-15,4
=
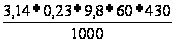 = 153,0 кг/час
2) АТ-36
=
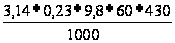 = 182,6 кг/час
II Норма производительности единицы оборудования
Опр.:Норма производительности единицы оборудования (норма машины, плановая производительность) – зависит от его технической характеристики и скоростного режима работы оборудования, а
также от ассортимента вырабатываемой продукции.
Плановая норма производительности единицы оборудования определяется по формуле:
Нм = А*
КПВ
,
где
А - теоретическая производительность, кг/ч.
КПВ – коэффициент полезного времени работы оборудования
1) НмТ-15,4 = 153,0 * 0,91 = 139,23 кг/час
2) НмТ-36 = 182,6 * 0,91 = 166,2 кг/час
III Расчетная производительность единицы оборудования
Опр.:Расчётная производительность – это производительность оборудования с учётом всех видов остановки оборудования по технологическим и капитальным причинам, и рассчитывается по формуле:
П расч.
= А * КИМ
,
где
А - теоретическая производительность, кг/ч.
КИМ – коэффициент использования машины
КИМ = КПВ * КРО
КИМ = 0,91* 0,92 = 0,8372 по двум тексам
1) П расч.Т-15,4 = 153,0 * 0,8372 = 128,1 кг/час
2) П расч.Т-36 = 182,6 * 0,8372 = 152,9 кг/час
2.2 Чесальная машина ЧМ-50.
I Теоретическая производительность
А =
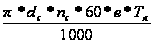 , где
-
диаметр съемного
барабана, мм.
Принимаем
значение
=
670 мм.
- частота
вращения съемного
барабана,
оборотов/мин.Принимаем
значение
=
30
е – вытяжка. Принимаем значение е = 1,06
 - линейная
плотность,
текс.
1) АТ-15,4
=
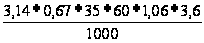 = 16,86 кг/час
2) АТ-36
=
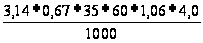 = 18,73 кг/час
II Норма производительности единицы оборудования
Нм = А*
КПВ
,
1) НмТ-15,4 = 16,86 * 0,91 = 15,34 кг/час
2) НмТ-36 = 18,73 * 0,91 = 17,04 кг/час
III Расчетная производительность единицы оборудования
П расч.
= А * КИМ
,
КИМ = 0,91 * 0,955 = 0,8691 (по двум тексам)
1) П расч.Т-15,4 = 16,86 * 0,8691 = 14,65 кг/час
2) П расч.Т-36 = 18,73 * 0,8691 = 16,28 кг/час
2.3 Ленточная машина, 1 и 2 переход Л-25
I Теоретическая производительность
А =
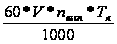 , где
 -
линейная скорость
наработки
ленты, м/мин.
 - число
выпусков. Принимаем
значение
=
2
- толщина
ленты, текс.
1) АТ-15,4
=
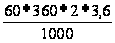 = 155,52 кг/час – по
1и 2 переходу
2) АТ-36
=
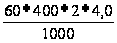 = 192 кг/час – по 1 и
2 переходу
II Норма производительности единицы оборудования
Нм = А*
КПВ
,
1) НмТ-15,4 = 155,52 * 0,81 = 125,97кг/час - по 1и 2 переходу
2) НмТ-36 = 192,0 * 0,81 = 155,52 кг/час - по 1и 2 переходу
III Расчетная производительность единицы оборудования
П расч.
= А * КИМ
,
КИМ = 0,81 * 0,97 = 0,7857 (по каждому переходу и по двум тексам)
1) П расч.Т-15,4 = 155,52 * 0,7857 = 122,19 кг/час - по 1и 2 переходу
2) П расч.Т-36 = 192,0 * 0,7857 = 150,85 кг/час - по 1и 2 переходу
2.4 Ровничная машина Р-260-5 на 92 веретена
I Теоретическая производительность
А =
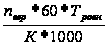 [кг/ч на 1 веретено]
, где
 - частота
вращения веретена.
 - линейная
плотность
ровницы, текс.
К – коэффициент крутки, число кручений на 1 м. 1
К500 =45,1; К850=30,4
1) АТ-15,4
=
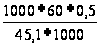 = 0,665 кг/ч на 1 веретено
2) АТ-36
=
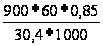 = 1,510 кг/ч на 1 веретено
II Норма производительности единицы оборудования
Нм = А*
КПВ
,
1) НмТ-15,4 = 0,665 * 0,85 = 0,565 кг/ч на 1 веретено
2) НмТ-36 = 1,51 * 0,78 = 1,18 кг/ч на 1 веретено
III Расчетная производительность единицы оборудования
П расч. = А * КИМ
КИМТ-15/2 = 0,85 * 0,98 = 0,8330
КИМТ-36 = 0,78 * 0,98 = 0,7644
1) П расч.Т-15,4 = 0,665 * 0,833 = 0,554 (кг/ч на 1 веретено)
2) П расч.Т-36= 1,51 * 0,7644 = 1,15 (кг/ч на 1 веретено)
2.5 Прядильная машина П-75 на 384 веретена
I Теоретическая производительность
А =
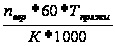 [грамм /ч на 1
веретено],
где
- частота
вращения веретена,
оборотов/мин.(
10 800 об./мин. По двум
тексам)
 - линейная
плотность
пряжи, текс.
К – коэффициент крутки, число кручений на 1 м.
К =
 *
100 (кручений на
1 метр)2
αТ-15,4 = 43,6 (волокно длинной 31 мм)
αТ-36 = 37,9 (волокно длинной 32 мм)
КТ-15,4
=
 *
100 =
 1118 (кручений на
1 метр),
КТ-36 =
 *
100 =
 632 (кручений на
1 метр).
1) АТ-15,4
=
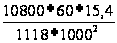 = 0,00893 кг/час на 1
веретено (8,93
гр./час на 1 веретено)
2) АТ-36
=
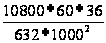 = 0,037 кг/час на 1
веретено (37 гр./час
на 1 веретено)
II Норма производительности единицы оборудования
Нм = А* КПВ [грамм /ч на 1 веретено],
1) НмТ-15,4 = 0,00893 * 0,96 = 0,00857 кг/час на 1 веретено (8,57 гр./час на 1 веретено или 8,57 кг/час на 1000 веретён)
2) НмТ-36 = 0,037 0,94 = 0,0348 кг/час на 1 веретено (34,8 гр./час на 1 веретено или 34,8 кг./час на 1000 веретён)
III Расчетная производительность единицы оборудования
П расч. = А * КИМ [грамм /ч на 1 веретено],
КИМТ-15,4 = 0,96 * 0,975 = 0,936
КИМТ-36 = 0,94 * 0,975 = 0,9165
1) П расч.Т-15,4 = 0,00893 * 0,936 = 0,00836 кг/час на 1 веретено (8,36 гр./час на 1 веретено)
2) П расч.Т-36 = 0,037 * 0,9165 = 0,0339 кг/час на 1 веретено (33,9 гр./час на 1 веретено)
2.6 Прядильно-крутильная машина ПК-100 на 288 веретен
I Теоретическая производительность
А =
[грамм /ч на 1
веретено], где
- частота
вращения веретена,
оборотов/мин.
(11 600 об./мин)
- линейная
плотность
пряжи, текс.
К – коэффициент крутки, число кручений на 1 м.
К =
*
100 (кручений на
1 метр)3
αт = 41
К =
 *
100 = 739 (кручений
на 1 метр)
1) АТ-15,4/2
=
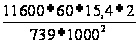 = 0,029 кг/час на 1
веретено (29 гр./час
на 1 веретено)
II Норма производительности единицы оборудования
Нм = А* КПВ [грамм /ч на 1 веретено],
1) НмТ-15,4/2 = 0,029 * 0,96 = 0,0278 кг/час на 1 веретено (27,8 гр./час на 1 веретено)
III Расчетная производительность единицы оборудования
П расч. = А * КИМ [грамм /ч на 1 веретено] ,
КИМ = 0,96 * 0,975 = 0,936
1) П расч.Т-15,4/2 = 0,029 * 0,936 = 0,027 кг/час на 1 веретено (27 гр./час на 1 веретено)
Раздел 3. Расчёт сопряжения оборудования по переходам технологического процесса, т.е. расчёт числа машин и количества полуфабрикатов по переходам
Таб. №3 Отходы и обраты при кардной системе прядения по Т-36 на машине П-75
|
Наименование обратов и отходов |
В том числе по переходам |
||||||
|
Разрыхлительно - трёпальный |
Кардочесальный |
Ленточный |
Ровничный |
Прядильный |
Всего по переходам |
||
|
Первый |
Второй |
||||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
|
I пряжа |
|||||||
|
Рвань холста |
0,27 |
0,9 |
- |
- |
- |
- |
1,17 |
|
Рвань ленты |
- |
0,45 |
0,11 |
0,11 |
0,18 |
- |
0,85 |
|
Рвань ровницы |
- |
- |
- |
- |
0,18 |
0,22 |
0,4 |
|
Мычка |
- |
- |
- |
- |
- |
1,65 |
1,65 |
|
Итого |
0,27 |
1,35 |
0,11 |
0,11 |
0,36 |
1,87 |
4,07 |
|
II отходы прямые |
|||||||
|
Очёсы |
- |
2,05 |
- |
- |
- |
- |
2,05 |
|
Барабанные очёсы |
- |
0,1 |
- |
- |
- |
- |
0,1 |
|
Орешек и пух трепания |
2,7 |
- |
- |
- |
- |
- |
2,7 |
|
Пух с палок чесальных машин и пух с верхних валиков |
- |
- |
0,03 |
0,63 |
0,02 |
0,02 |
0,1 |
|
Пух из под главного и съёмного барабана |
- |
0,36 |
- |
- |
- |
- |
0,36 |
|
Подметь приготовительного отдела |
0,09 |
0,09 |
0,02 |
0,02 |
0,03 |
- |
0,25 |
|
Чистая путанка |
- |
- |
- |
- |
- |
0,1 |
0,1 |
|
Грязная путанка |
- |
- |
- |
- |
- |
0,04 |
0,04 |
|
Орешек и пух из под приемного барабана |
- |
1,2 |
- |
- |
- |
- |
1,2 |
|
Окрайка |
0,05 |
- |
- |
- |
- |
- |
0,5 |
|
Пух с фильтров |
0,1 |
- |
- |
- |
- |
- |
0,1 |
|
Невидимые угары |
1,45 |
1 |
- |
- |
- |
- |
2,45 |
|
Всего |
4,66 |
6,15 |
0,16 |
0,16 |
0,41 |
2,23 |
13,77 |
Расчёты полуфабриката по Т-36
Смесь=100%
Холст=100-4,66=95,34%
Чесальная лента=95,34-6,15=89,19%
Лента 1 перехода=89,19-0,16=89,03%
Лента 2 перехода=89,03-0,16=88,87%
Ровница=88,87-0,41=88,46%
Пряжа однонит.=88,46-2,23=86,23%
Расчёты коэффициента загона по Т-36
Смесь=100/86,23=1,1596(115,96%)
Холст=95,34/86,23=1,1056(110,56%)
Чесальная лента=89,19/86,23=1,0343(103,43%)
Лента 1 перехода=89,03/86,23=1,0325(103,25%)
Лента 2 перехода=88,87/86,23=1,0306(103,06%)
Ровница=88,46/86,23=1,0026(100,26%)
Пряжа однонит.=86,23/86,23=1(100%)
Таб. №4 Отходы и обраты при кардной системе прядения по Т15,4/2 на машине ПК-100
|
Наименование обратов и отходов |
В том числе по переходам |
||||||||
|
Разрыхлительно - трёпальный |
Чесальный |
Ленточный |
Ровничный |
Прядильный |
ПК-100 |
Всего по переходам |
|||
|
Первый |
Второй |
||||||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
|
|
I пряжа |
88,2 |
||||||||
|
Рвань холста |
0,78 |
0,52 |
- |
- |
- |
- |
- |
1,3 |
|
|
Рвань ленты |
- |
0,4 |
0,1 |
0,1 |
0,2 |
- |
- |
0,8 |
|
|
Рвань ровницы |
- |
- |
- |
- |
0,28 |
0,06 |
0,06 |
0,4 |
|
|
Итого |
0,78 |
0,92 |
0,1 |
0,1 |
0,48 |
0,06 |
0,06 |
2,5 |
|
|
II отходы прямые |
|||||||||
|
Мычка |
- |
- |
- |
- |
- |
0,425 |
0,425 |
0,85 |
|
|
Колечки |
- |
- |
- |
- |
0,01 |
0,02 |
0,02 |
0,05 |
|
|
Кардный очес |
- |
- |
- |
- |
- |
- |
- |
- |
|
|
Шляпочный очес |
- |
1,99 |
- |
- |
- |
- |
- |
1,99 |
|
|
Барабанный очес |
- |
0,1 |
- |
- |
- |
- |
- |
0,1 |
|
|
Орешек и трепальный пух |
2,43 |
- |
- |
- |
- |
- |
- |
2,43 |
|
|
Чистая подметь |
- |
0,05 |
0,0315 |
0,0315 |
0,063 |
0,0375 |
0,038 |
0,25 |
|
|
Орешек и пух из под барабана |
- |
0,94 |
- |
- |
- |
- |
- |
0,94 |
|
|
Барабанный и съёмный пух |
- |
0,35 |
- |
- |
- |
- |
- |
0,35 |
|
|
Пух с палочек чесальных машин |
- |
0,05 |
- |
- |
- |
- |
- |
0,05 |
|
|
Чистая путанка |
- |
- |
- |
- |
- |
0,05 |
0,05 |
0,1 |
|
|
Пух верхних валиков |
- |
- |
- |
- |
0,025 |
0,0375 |
0,038 |
0,1 |
|
|
Подметь серая |
- |
- |
- |
- |
- |
0,1 |
0,1 |
0,2 |
|
|
Окрайка и подбор |
0,05 |
- |
- |
- |
- |
- |
- |
0,5 |
|
|
Итого |
2,48 |
3,48 |
0,0315 |
0,0315 |
0,098 |
0,67 |
0,67 |
7,46 |
|
|
III отходы прочие, пух подвальный, подметь грязная |
0,37 |
- |
- |
- |
- |
- |
- |
0,37 |
|
|
IV невидимые угары |
1,176 |
0,294 |
- |
- |
- |
- |
- |
1,47 |
|
|
Итого обратов и угаров |
4,806 |
4,694 |
0,1315 |
0,1315 |
0,578 |
0,73 |
0,73 |
11,8 |
|
|
Итого смесь |
95,19 |
90,5 |
90,369 |
90,24 |
89,66 |
88,93 |
88,2 |
100 |
|
Расчёты коэффициента загона по Т-15,4/2
Смесь=100/88,2=1,1338(113,38%)
Холсты=95,19/88,2=1,0793(107,93%)
Чесальная лента=90,5/88,2=1,0261(102,61%)
Лента 1 перехода=90,369/88,2=1,0246(102,46%)
Лента 2 перехода=90,24/88,2=1,0231(102,31%)
Ровница=89,66/88,2=1,0166(101,66%)
Пряжа 1 ниточ.=88,93/88,2=1,0071(100,71%)
Пряжа кручёная=88,2/88,2=1(100%)
Таб.№5 Выхода полуфабрикатов по переходам технологического процесса да кардной системы прядения
|
Полуфабрикат |
Количество выходов, % |
Выход полуфабрикатов, % |
Коэффициент загона, kз (%) |
|
Текс -15,4/2 |
|||
|
Смесь |
100 |
- |
1,1338 (113,38%) |
|
Холсты |
4,806 |
95,19 |
1,0793 (107,93%) |
|
Чесальная лента |
4,694 |
90,5 |
1,0261 (102,61%) |
|
Лента 1 п. |
0,1315 |
90,369 |
1,0246 (102,46%) |
|
Лента 2 п. |
0,1315 |
90,24 |
1,0231 (102,31%) |
|
Ровница |
0,578 |
89,66 |
1,0166 (101,66%) |
|
Пряжа однонит. |
0,73 |
88,93 |
1,0071 (100,71%) |
|
Пряжа курч. |
0,73 |
88,2 |
1 (100%) |
|
Всего отходов |
11,8 |
|
- |
|
Текс-36 |
|||
|
Смесь |
100 |
- |
1,1596 (115,96%) |
|
Холсты |
4,66 |
95,34 |
1,1056 (110,56%) |
|
Чесальная лента |
6,15 |
89,19 |
1,0343 (103,43%) |
|
Лента 1 п. |
0,16 |
89,03 |
1,0325 (103,25%) |
|
Лента 2 п. |
0,16 |
88,87 |
1,0306 (103,06%) |
|
Ровница |
0,41 |
88,46 |
1,0026 (100,26%) |
|
Пряжа однонит. |
2,23 |
88,23 |
1 (100%) |
|
Всего отходов |
13,77 |
|
- |
 Пряжа
88,2
3.1 Расчет количества полуфабрикатов по переходам технологического процесса
Количество полуфабрикатов = Ч задание * kз [кг/ч] , где
Ч задание – часовое задание, кг (по заданию 225 кг).
kз – коэффициент загона
Текс = 15,4/2
Смесь=225 * 1,338=255,1 кг/час
Холст=225 * 1,0793=242,8 кг/час
Чесальная лента= 225 * 1,0261= 230,9 кг/час
Лента ,1 переход =225 * 1,0246= 230,5 кг/час
Лента ,2 переход =225 * 1,0231=230,2 кг/час
Ровница=225 * 1,0166=228,7 кг/час
Пряжа однонит.=225 * 1,0071=226,6 кг/час
Пряжа двунит.= 225 * 1= 225,0 кг/час
Текс = 36
Смесь=225 * 1,1596=260,9 кг/час
Холст=225 * 1,1056=248,8 кг/час
Чесальная лента= 225 * 1,0343= 232,7 кг/час
Лента ,1 переход =225 * 1,0325= 232,3 кг/час
Лента ,2 переход =225 * 1,0306=231,9 кг/час
Ровница=225 * 1,0026=225,6 кг/час
Пряжа однонит.=225 * 1,0=225,0 кг/час
3.2 Расчёт потребного количества оборудования по переходам технологического процесса
Мз =
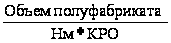 = [машин], где
Нм - норма производительности единицы оборудования, кг/ч4
КРО – коэффициент работающего оборудования
Текс-15,4/2
МзТр
=
 =
1,99 маш. (принимаем
2 машины)5
МзЧ= 242,8 / 14,65= 16,57 маш. (принимаем 17 машин)6
МзЛ1= 230,9 / 122,19= 1,89 маш. (принимаем 2 машины)
МзЛ2= 230,5 / 122,19= 1,89 маш. (принимаем 2 машины)
МзР= 230,2 / 0,554= 416 веретён.
Ровничная машина марки Р-260-5 по заданию курсовой имеет 92 веретена, из следующего расчёта: 416 веретён / 92 веретена на 1 машине, нам потребуется 4,52 машины (принимаем 5 машин).
МзП-75=115,1 / 0,00836=13 768 веретён7
Прядильная машина П-75 по заданию курсовой имеет 384 веретена, из следующего расчёта: 13 768 веретён / 384 веретена на 1 машине, нам потребуется 35,85машины (принимаем 36 машин)
МзПК-100=230,2 / 0,0238=9672 веретена
Прядильно-крутильная машина ПК-100 по заданию курсовой имеет 288 веретён, по аналогичному расчёту: 9 672 веретён / 288 веретён на 1машине, нам потребуется 33,58 машин (принимаем 34 машины)
Текс-36
МзТр = 260,9 / 152,9= 1,71 маш. (принимаем 2 машины)
МзЧ= 248,8 / 16,28= 15,28 маш. (принимаем 16 машин)
МзЛ1= 232,7 / 150,85= 1,54 маш. (принимаем 2 машины)
МзЛ2= 232,3 / 150,85= 1,54 маш. (принимаем 2 машины)
МзР= 231,9 / 1,15= 202 веретён.
Ровничная машина марки Р-260-5 по заданию курсовой имеет 92 веретена, из следующего расчёта: 202 веретён / 92 веретена на 1 машине, нам потребуется 2,2 машины (принимаем 2 машин).
МзП-75=225,6 / 0,0339=6655 веретён
Прядильная машина П-75 по заданию курсовой имеет 384 веретена, из следующего расчёта: 6655 веретён / 384 веретена на 1 машине, нам потребуется 17,33машины (принимаем 18 машин)
Таб.№6 Таблица сопряженности оборудования по переходам технологического процесса
|
Машины и марки |
Количество полуфабрикатов в час |
Нм Кг/час |
КРО |
Мзрасч. |
Мзприняты |
|
Текс 15,4/2 |
|||||
|
Трепальная МТ |
255,1 |
139,2 |
0,92 |
1,99 |
2 |
|
Чесальная ЧМ-50 |
242,8 |
15,34 |
0,955 |
16,57 |
17 |
|
Ленточная Л-25 1 переход |
230,9 |
125,97 |
0,97 |
1,89 |
2 |
|
Ленточная Л-25 1 переход |
230,5 |
125,97 |
0,97 |
1,89 |
2 |
|
Ровничная Р-260-5 |
230,2 |
0,565 |
0,98 |
4,52 |
5 |
|
Прядильная П-75 |
115,1 |
0,00857 |
0,975 |
35,85 |
36 |
|
Прядильно – крутильная ПК-100 |
230,2 |
0,0244 |
0,975 |
33,58 |
34 |
|
Текс-36 |
|||||
|
Трепальная МТ |
260,9 |
166,2 |
0,92 |
1,71 |
2 |
|
Чесальная ЧМ-50 |
248,8 |
17,04 |
0,955 |
15,28 |
16 |
|
Ленточная Л-25 1 переход |
232,7 |
155,52 |
0,97 |
1,54 |
2 |
|
Ленточная Л-25 1 переход |
232,3 |
155,52 |
0,97 |
1,54 |
2 |
|
Ровничная Р-260-5 |
231,9 |
1,18 |
0,98 |
2,2 |
2 |
|
Прядильная П-75 |
225,6 |
0,0348 |
0,975 |
17,35 |
18 |
Раздел 4.Расчёт стоимости основных производственных фондов (ОПФ)
Таб.№7 Расчёт стоимости основного – технологического оборудования8
|
Наименование машин, марка машин |
Цена единицы оборудования в тыс.руб. |
Текс – 15,4/2 |
Текс – 36 |
|
Кол-во машин |
Общая стоимость оборудования |
Кол-во машин |
Общая стоимость оборудования |
|
Трепальная МТ |
240,0 |
2 |
480,0 |
2 |
480,0 |
|
Чесальная ЧМ-50 |
720,0 |
17 |
12 240,0 |
16 |
11 320,0 |
|
Ленточная Л-25 1 переход |
53,0 |
2 |
106,0 |
2 |
106,0 |
|
Ленточная Л-25 1 переход |
53,0 |
2 |
106,0 |
2 |
106,0 |
|
Ровничная Р-260-5 |
160,0 |
5 |
800,0 |
2 |
320,0 |
|
Прядильная П-75 |
350,0 |
36 |
12 600,0 |
18 |
6 300,0 |
|
Прядильно – крутильная ПК-100 |
360,0 |
34 |
12 240,0 |
- |
- |
|
Итого |
- |
- |
38 572,0 |
- |
18 832,0 |
Основное технологическое оборудование в структуре ОПФ составляет 52% от общей стоимости.
Рассчитываем стоимость ОПФ:
Ст-тьОПФ=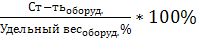 ,
Ст-тьОПФТ-15,2=