Вольногорское стекло
Вступ. 2
1. Асортимент та характеристика виробів 9
2. Склад сировини, характеристика сировини, їх обробка, складання шихти 11
2.1. Складування та зберігання сировини 13
2.2. Сировинні матеріали для введення SiO2. 14
2.3. Сировинні матеріали для введення Al2O3. 15
2.4. Сировинні матеріали для ведення оксидів лужноземельних металів 16
2.5. Сировинні матеріали для ведення оксидів лужних металів 18
2.6. Оброблення сировинних матеріалів та підготовка склобою 19
2.7. Виготовлення шихти 21
2.8. Завантаження шихти та склобою у скловарну піч 22
3. Машино – ванний цех 23
3.1. Варіння скломаси 24
Характеристика скловарних печей. 26
Скловарна піч №1 26
Температурний режим варіння забезпечується трьома зонами горіння 28
Скловарна піч №3 28
Температурний режим варіння забезпечується трьома зонами горіння 30
3.2. Підготовка скломаси до формування 31
3.3. Формування скловиробів 33
3.4. Відпалювання виробів 35
3.6. Пакування готових виробів 39
3.7. Контролювання якості виробів 41
4. Охорона праці. Охорона навколишнього середовища. 43
5. Автоматичний контроль та керування процесами 44
6. Економіка та організація підприємства 44
Вступ.
Скло – штучний матеріал який має такі властивості, як прозорість. Твердість хімічна стійкість, термостійкість. Крім того скло має властивості, які залежать від його прозорості. Завдяки цьому скло широко використовують майже у всіх галузях техніки, медицині, у наукових дослідженнях , та у побуті.
Скло отримують шляхом термічної обробки шихти, яка є сумішшю природних або штучних сировинних матеріалів. Шихту завантажують у піч, і при визначеній температурі та витримці, отримують розплав – скломасу. При охолодженні скломаси в‘язкість її зростає, що надає можливість формувати вироби шляхом видування, прокатки, витягування, пресування чи пресовидування.
В залежності від практичного використання скляних виробів змінюється хімічний склад скла, форма, розміри, та спосіб їх виготовлення.
Сучасна скляна промисловість виготовляє найрізноманітніші вироби – промислове та побутове листове скло, скляні труби і ізолятори, медичне та парфумерне скло, тарне та сортове скло, піноскло, скловолокно, ситали та інше.
Тарне скло займає досить велику частку від загального об‘єму продукції, що виготовляють скляні заводи. Це відбувається тому, що тарне скло використовується для фасування зберігання та транспортування різноманітних рідких пастоподібних та твердих продуктів.
Перевагами скляної тари, що обумовлюють широке її використання у різноманітних галузях промисловості та в побуті є: гігієнічність, прозорість, можливість виготовлення тари різноманітних розмірів та форми, можливість герметичного закривання та багаторазового використання, доступна ціна.
Скло не виділяє шкідливих речовин, не має запаху, забезпечує тривале зберігання продуктів, добре миється та дезінфікується, легко утилізується, має добрі декоративні можливості. Крім того скляна промисловість забезпечена найбагатшими сировинними ресурсами.
«Вільногорський завод електровакуумного скла» (ВЗЭВС) повинний був стати самим могутнім підприємством у своїй галузі. Виробництво комплектуючих зі скла і металу для кольорових кінескопів повинне було забезпечувати своєю продукцією заводи по виробництву кінескопів усього СРСР. Надалі на підприємстві передбачалося освоїти складальне виробництво кольорових кінескопів. Але в зв'язку з розривом економічних зв'язків, викликаних розпадом СРСР, через відсутність замовлень у 1990 році було припинене будівництво нових об'єктів, зупинене основне виробництво.
З 1992р. Вільногорський завод електровакуумного скла перейменований у Завод «ЭКМА», а вже в 1994 році була почата приватизація державного підприємства «Завод «ЭКМА». З 1996р. державне підприємство «Завод «ЭКМА» перетворено у Відкрите акціонерне товариство«3авод «ЭКМА». Завод спробував власними силами перепрофілюватися на випуск склотари, частково задіявши виробничі площі колишнього заводу.
Основна номенклатура виробництва заводу на той момент була наступною:
пляшки ємністю 0,5 літра, банки ємністю 1,5 до 3 літри, побутові світильники, кінескопи регенеровані, кисень, тара з гофрованого картону.
Але підприємство не змогло вийти на нормальний режим роботи. У 1997 році були створені економічно відособлені виробничі підрозділи ВАТ «Завод «ЭКМА» з окремими субрахунками в банку, основною задачею яких було розвиваючи свої виробництва в різних напрямках, цілеспрямовано зменшувати заборгованості по енергоносіях, у бюджети різних рівнів: пенсійний фонд, по заробітній платі працюючим, тим самим виводячи завод із кризового положення.
Але спроби утворення мережі економічно відособлених виробництв, ні до чого не привели. Занадто важко було піднімати підприємство, що розвалюється, що несло на своїх плечах вантаж заборгованостей.
За чотири роки приватизації основне виробництво ВАТ «Завод «ЭКМА» - склотара і тіньові маски - було цілком зупинене. Чисельність працюючих з 1995р. - по 2000р. скоротилося з 2500 до 198 чоловік. Зросли борги по усіх видах платежів, через невиплату заробітної плати росла соціальна напруга, показники роботи підприємства погіршувалися. Активна частина виробничих фондів заводу за це десятиліття морально і фізично застаріла, була демонтована і вирізана на металом.
Постановою Арбітражного суду Дніпропетровської області від 07.05.2001р. ВАТ «Завод «ЭКМА» був визнаний банкрутом.
На цьому історія підприємства фактично і закінчилася, якби в червні 2000 року на базі ВАТ «Завод ЭКМА» не було створене підприємство ТОВ «Вільногорське скло».
Суворі закони ринку змістили акценти виробництва, але не дали згаснути - майстерності скловарів, так і з'явилася на світ вільногорська пляшка.
За півтора року існування ТОВ «Вільногорське скло», на підприємстві були введені в експлуатацію 2 скловарні печі з виробничою потужністю більш 250 тонн зеленого скла в добу; встановлені і запущені 5 нові лінії по випуску склотари, оснащених сучасними склоформуючими машинами, автоматизованими лініями контролю якості й упакування продукції.
У результаті за цей період виробничі потужності підприємства виросли більш ніж у 4 рази. Якщо обсяг виробництва у вересні 2000р. складав 1,3 млн. пляшок на місяць, у вересні 2001р. він склав більш 8,5 млн. пляшок на місяць. На сьогоднішній день виробничий потенціал заводу дозволяє випускати до 10 млн. пляшок на місяць.
За короткий період у ТОВ «Вільногорське скло» налагодили тісні зв'язки більш з чим 30 виробниками тихих і гристих вин у різних регіонах України.
З конвеєрів заводу нині сходить двадцять найменувань пляшок стандартного класичного зразка, до яких звик споживач. Але час диктує і свої вимоги, а значить необхідність виготовлення товару нової, незвичайної форми. Заводські конструктори за бажанням замовника можуть розробити будь-яку оригінальну винну ємність, що відповідає вимогам самого вимогливого замовника.
000 "Вільногорське скло" працює над освоєнням міжнародних стандартів якості серії ISO 9000.
Усе це - дозволить ТОВ «Вільногорське скло» у найближчому майбутньому зайняти лідируюче положення на ринку СНД серед виробників пляшки для розливу тихих і гристих вин. В даний час ТОВ «Вільногорське скло» випускає і реалізує в Україні і за кордоном (в Молдавію) близько 16 видів зеленої і оливкової пляшки. Завод має постійний запас пляшки практично в повному асортименту і у достатньому обсязі. Це дозволяє в повному обсязі виконувати свої зобов'язання перед своїми основними покупцями, що представлені в таблиці 1.
Таблиця 1. - Перелік найбільш великих споживачів склотари ТОВ «Вільногорське скло» (більш 5%).
|
Споживач |
Вид пляшки |
Частка в товарообігу, % |
|
Артемівський Завод шампанських вин |
Шампанка |
21% |
|
Ки-Прага |
винна |
13% |
|
Одесавинпром |
шампанська |
9% |
|
Вин концерн |
винко |
8% |
|
Коблево |
коблево |
8% |
|
Укрвино |
шампанська |
5% |
|
Масандра |
винна |
5% |
Таблиця 2. – Основні споживачі білої пляшки
|
Покупець |
Споживання |
Відстань між заводами та споживачами, км. |
Виробники склотари |
|||
|
СП "Пекл-Зоря" |
Рокитновський склозавод |
Гостомельський склозавод |
Вільногорське скло |
|||
|
Місце розташування |
м. Рівне |
пгт. Рокитне, Рівненьська обл. |
п. Гостомель, Київська обл. |
м. Вільногорськ |
||
|
Фірма"Союз-Виктан" |
10 млн.шт./міс |
м. Сімферополь |
989 |
1007 |
753 |
457 |
|
ТМ"Олімп" |
8 млн.шт./міс |
м. Донецьк |
1010 |
981 |
708 |
374 |
|
ТМ"Шустів" |
5 млн.шт./міс |
м. Одеса |
644 |
691 |
450 |
392 |
|
ТМ"Немирів" |
9 млн.шт./міс |
м. Немирів |
296 |
338 |
230 |
433 |
ТОВ «Вільногорське скло» має диверсифікований портфель споживачів, частка найбільшого - Артемівський ЗШВ - складає 21%, інші - не більш 15% у загальному товарообігу. Таким чином, відхід або зниження оборотів по декількох клієнтах не викликає значного зниження обсягів реалізації, і надає можливість пошуку нових клієнтів.
Основний асортимент реалізованої пляшки по кількості і цінам представлений у таблиці 1. З таблиці видно, що основну частку в продажах займає шампанська пляшка – близько 38%, потім винна класична – 14%, винна ексклюзивна - Коника – 11%, Коблево – 8 % і інші. Тобто, поки основні продажі сконцентровані в сегменті – пляшки для шампанських вин і винної промисловості.
Оцінений обсяг ринку шампанської пляшки – близько 40 млн. шт. у рік. Позиція заводу в цьому сегменті складає 48%, а планується довести до кінця року цей показник до 60% - тобто загальна реалізація складає порядку 19,7 млн. шт. у рік, і планується довести до 24 млн. шт.(це біля – 2 млн. шт. на місяць).
По винній пляшці обсяг ринку більш 130 млн. шт. у рік. ТОВ «Вільногорське скло» у цьому сегменті займає близько 45%, а планується досягти 52%, тобто обсяг реалізації складає 57,6 млн. шт. у рік , а плановий - 70 млн. шт.(це близько 4,8 млн. шт. на місяць - по факту, і план – 5,8 млн. шт.).
На даному етапі ТОВ «Вільногорське скло» ще не зайняло такий сегмент ринку як біла пляшка 0,5л. Цей сегмент ринку є досить перспективним, оскільки виробництво горілчаних виробів є стабільним, ринок має тенденції до розширення. Підприємство планує вийти на ринок з конкурентноспроможною ціною та високою якістю продукції. Географічно вигідне положення (відображено у таблицях 2 та 4) до сировинних джерел та основних споживачів продукції, висока якість та конкурентноспроможна ціна повинні вивести завод у лідери по продажах у південно-східному регіоні України. Компанія орієнтується на наступних покупців:
Таблиця 3. - Плановані обсяги реалізації білої пляшки 0,5 л.
|
Споживач |
Споживання пляшки на місяць, млн. шт... |
Планований обсяг реалізації, млн. шт. |
Частка обсягу реалізації в загальному споживанні, % |
|
ТМ «Союз-Виктан» |
10 |
4 |
40% |
|
ТМ «Олімп» |
8 |
2 |
25% |
|
ТМ «Шустів» |
5 |
2 |
40% |
|
ТМ «Немирів» |
9 |
2 |
22% |
|
Разом |
32 |
10 |
31% |
Тобто, планується сконцентрувати свої зусилля і монополізувати ринок білої і зеленої пляшки в південно-східній частині України, де знаходяться основні виробники горілки, вина і шампанських вин. Таким чином, після введення в дію печі №2 ТОВ «Вільногорське скло» буде виробником, у якого в достатньому асортименті буде представлені пляшки зеленого, оливкового і білого кольорів.
Позиції конкурентів в Україні наступні:
СП «Пекло-Зоря» (м. Рівне) – виробник білої пляшки, знаходиться в стадії продажу. Устаткування і печі відпрацювали 6 років. Максимальний термін до зупинки на капітальний ремонт 1,5-2 року. При цьому необхідний капітальний ремонт машин і печі. Необхідний обсяг інвестицій – близько 15 млн. $.
Рокитне (Житомирська область) – належить ЗАТ «Оболонь», має сезонність у виробництві пляшки – пивна влітку, у період росту попиту на пиво, винна пляшка – взимку. Не забезпечує системного споживача винної пляшки в зв'язку із сезонною роботою по пивній пляшці для ЗАТ «Оболонь».
Гостомель (Київська область) – монопольно працює на ринку пивної пляшки. Устаткування для виробництва білої пляшки вже застаріло.
У всіх трьох конкурентів історично, (тому що вони будувалися в часи Радянського Союзу) невдале географічно-економічне положення в умовах сучасної України, стосовно великих споживачів білої склотари.
Слід зазначити, що дуже важливим фактором для виробничого підприємства є близькість сировинної бази. ТОВ «Вільногорське скло» займає дуже вигідне положення стосовно основних сировинних компонентів, що позначається на зниженні собівартості виробленої продукції і необхідності формування достатніх сировинних запасів, і відповідно «заморожуванні» оборотних коштів у сировині. (див. табл. 4).
Таблиця 4. - Наближеність до основних сировинних джерел.
|
Найменування |
Відстань між заводами |
Виробники склотари |
|||
|
СП "Пекл-Зоря" |
Рокитновський склозавод |
Гостомельський склозавод |
Вільногорське скло |
||
|
Місце розташування |
м. Рівне |
пгт. Рокитне, Рівненська обл. |
п. Гостомель, Київська обл. |
м. Вільногорськ |
|
|
Пісок |
пгт. Нова Водолага, Харківська обл. |
788 |
756 |
467 |
3 |
|
Сода |
Кримський содовий завод |
980 |
1000 |
750 |
450 |
|
Лисичанський содовий завод |
997 |
968 |
680 |
433 |
|
|
Доломить |
Докучаєвськ, Донецька обл. |
1023 |
993 |
710 |
364 |
|
Глинозем |
Запорізький червоний комбінат |
836 |
807 |
524 |
166 |
|
Сульфат Натрия |
г.Черкассы |
479 |
452 |
524 |
210 |
Таким чином, можна виділити наступні конкурентні переваги ТОВ «Вільногорське скло»:
Висока якість і різноманітний асортимент продукції.
Близьке розташування до основних споживачів продукції.
Достатні запаси готової продукції, що дозволяють підтримувати збут у запланованих обсягах.
Низька собівартість продукції, оскільки будуть використовуватися енергозберігаючі технології і нове передове обладнання.
Вигідне розміщення сировинних джерел.
Високий рівень менеджменту компанії.
Досить зношені основні виробничі фонди наших конкурентів.
Високий вхідний бар'єр у дану галузь. Тільки для модернізації існуючих потужностей нашим конкурентам (СП «Пекло-Зоря») необхідно близько 15 млн. дол. інвестицій. А для будівництва нового заводу необхідно по оцінках експертів близько 18-21 млн. дол.
Основна конкурентна боротьба в сегментах зеленої і білої пляшки буде відбуватися серед вже існуючих лідерів: СП «Пекло-Зоря», Рокитнянський склозавод, Гостомельский склозавод. Ключовим фактором боротьби буде співвідношення ціни і якості. По зеленій пляшці –для шампанського і вина співвідношення ціна-якість вже знайдено. По білій пляшці –планована ціна для основних споживачів складе 380 грн. за 1000 шт. Ціни основних конкурентів складають 420-450 грн. за 1000 шт. Таким чином, ціна є конкурентноспроможною, а з урахуванням вартості доставки до кінцевого споживача виникає впевненість у досягненні планованих обсягів продажів.
Виходячи з усього вищесказаного, можна зробити наступні висновки про ринкову стратегію ТОВ «Вільногорське скло» на найближчі 2-3 роки:
Зайняти близько 1/3 ринку білої пляшки серед основних виробників горілочних виробів південно-східної частини України, вийти на обсяг продажів у 10 млн. шт. на місяць (120 млн. шт. у рік.).
Бути конкурентноспроможними за ціною, установити на найближчий період ціну в розмірі 380 грн. за 1000 шт., вести постійний моніторинг за ціновою політикою конкурентів і адекватно реагувати на сформовану ситуацію.
За рахунок територіальної близькості до основних споживачів – робити безперебійні постачання продукції.
ТОВ «Вільногорське скло» працює через ТОВ Торговий дім «Вільногорське скло» прямо з основними споживачами, тобто кількість ланок у системі дистрибуції зведено до мінімуму. Уся додана вартість знаходиться в розпорядженні заводу. Оскільки встановлено прямий зв'язок між виробником і споживачем можливо оперативно реагувати на ситуацію на ринку і запит споживачів.
Хоча в бізнес-плані закладається фіксований обсяг реалізації склотари, у своїх прогнозах можна розраховувати , що буде незначний ріст, що буде викликаний також незначним зростанням доходів населення і відповідно ростом споживання кінцевої продукції – вина, шампанських вин, горілчаних виробів.
1. Асортимент та характеристика виробів
Скляну тару класифікують:
за розмірами шийки;
за кольором скла;
за типом шийки;
за призначенням.
За розміром розрізняють вироби з вузькою шийкою ( внутрішній діаметр горличка менше ніж 30 мм ) і вироби з широкою шийкою ( внутрішній діаметр горличка більше ніж 30 мм ).
Тара з вузькою шийкою використовується, як правило для розливу, зберігання і транспортування вин (в тому числі й шампанських), лікеро – горілчаної продукції, пива, безалкогольних напоїв, мінеральних вод, соків. Виготовляють вироби з вузькою шийкою місткістю від 50 до 1000 мл. В разі виникнення потреби можливе виготовлення тари з вузькою шийкою іншої місткості, ніж вказані. Для виготовлення використовують безкольорове, напівбіле, темно – зелене, і жовтогаряче скло. В пляшках виготовлених з безкольорового скла припускається слабкі кольорові відтінки: зеленуватий, блакитний, жовтуватий та сіруватий. В пляшках виготовлених з напівбілого скла припускаються зелені, блакитні і жовтуваті відтінки.
Тара з широкою шийкою використовується для розфасовування, зберігання та транспортування рідких, пастоподібних та твердих речовин. Широко використовується у харчовій та хімічній промисловості. Виготовляють вироби з широкою шийкою місткістю 500,700,1000,1500,2000,3000,5000 мл, а також місткістю 10, 15, 20 літрів. Для виготування тари з широкою шийкою використовують безкольорове та напівбіле скло.
Пляшка – це споживча тара, найчастіше - циліндричної форми, з плескуватим або увігнутим дном, зі звуженою шийкою, діаметр якої значно менше ніж діаметр корпуса. Пляшки для харчових продуктів виготовляють великими партіями, якщо виготовляються стандартні серійні вироби. Найчастіше вони є багато обертовими, тобто, багато разів проходять цикл використання: розфасовка, зберігання продукту, продаж продукту, повернення тари на повторне використання. Цей цикл проходить між підприємствами харчової промисловості та торговими організаціями.
Скляні пляшки призначені для харчових рідких продуктів відповідають ДСТу 10117-91.
Таблиця 1.1. – типи, основні параметри і розміри скляних пляшок для харчових рідин
|
тип пляшки |
колір скла пляшки |
номінальна місткість, см3 |
тип вінчику горловини |
|
І |
Зелений, коричневий напівбілий, безкольоровий |
700, 200 |
К |
|
ІІ |
Зелений, безкольоровий |
740, 400 |
Ш або КПШ |
|
ІІІ |
Безкольоровий |
500, 200, 100 |
К К А або В1 |
|
ІV |
Безкольоровий, напівбілий |
500, 250 |
К |
|
V |
Безкольоровий |
330 |
КП |
|
VI |
Коричневий |
700 |
В |
|
VII |
Безкольоровий, напівбілий, зелений |
775 |
КП або В |
|
ІХ |
Безкольоровий, напівбілий, зелений, коричневий |
544 |
К або В |
|
Xа |
Безкольоровий, напівбілий, зелений, коричневий |
500 |
КП |
|
Xб |
Зелений, коричневий |
330 |
КП |
|
XI |
Безкольоровий, напівбілий, коричневий |
200 |
КП |
|
XII |
Безкольоровий, зелений, |
750, 500 |
К або В |
|
XIII |
Безкольоровий, |
750 |
В |
Зокрема, на підприємстві виготовляють пляшки типу ІІІ з зеленого та оливкового скла.
Таблиця 1.2. – параметри пляшки типу ІІІ
|
місткість, см3 |
розміри, мм |
||||||||||||
|
номінальна |
повна |
Н |
D |
D1 |
h1 |
h2 |
h3 |
h4 |
d |
d1 |
R1 |
R2 |
маса , г |
|
500 |
535±10 |
278±2 |
68,5±1,5 |
46 |
150 |
5 |
74 |
23 |
33 |
25.5 |
55 |
50 |
450 |
|
250 |
270±10 |
219,5±1,5 |
55±1 |
35 |
114 |
3 |
56 |
20 |
28 |
25.5 |
52 |
55 |
260 |
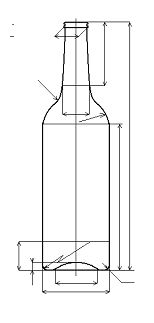
Рисунок 1.1. – пляшка типу ІІІ.
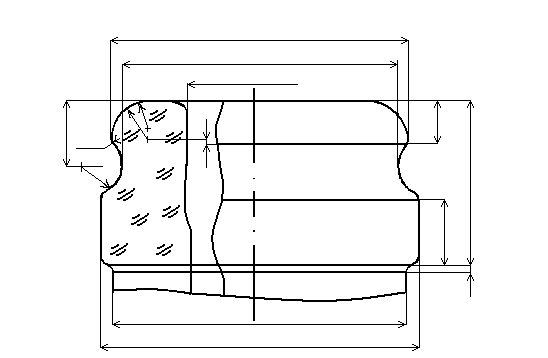
Рисунок 1.2. – вінчик типу К
Технологічну схему виробництва пляшок приведено на рисунку 1.3.
2. Склад сировини, характеристика сировини, їх обробка, складання шихти
Скляна тара має різноманітне призначення, тому до скла, з якого вона виготовляється пред’являються певні вимоги. Комплекс фізико – хімічних властивостей, необхідних для склотари, задовольняється, в основному при використанні скла лужносилікатного складу. Окремі види склотари медичного призначення виготовляють з боросилікатного скла.
Склад тарного скла загального призначення відносяться по хімічній стійкості до ІІІ гідролітичного класу; скло до якого пред’являються підвищенні вимоги, відносяться до ІІ гідролітичного класу. Скло медичного призначення звичайно відноситься до І гідролітичного класу.
Склад тарного скла призначеного для механізованого вироблення масових виробів, по вмісту основних компонентів можна вважати стабілізованим. Деякі відмінності складів скла пов’язані з видом склотари, способом її виготовлення та призначенням. Можливим є застосування добавок деяких оксидів або зміна їх сполучення для поліпшення експлуатаційних і технологічних властивостей скла.
Основні оксиди, що утворюють скло (при виготовленні тари), містяться в ньому в наступних кількостях, (мас. %).
Для виготовлення зеленого тарного скла
SiO2 –71.2;
Na2O –14.2;
Al2O3 –1.8;
Fe2O3 –0.3;
CaO –9.14;
MgO –3.1;
SO3 –0.3;
Cr2O3 –0.15;
Для виготовлення оливкового тарного скла
SiO2 –71.2;
Na2O –14.2;
Al2O3 –1.8;
Fe2O3 –0.3;
CaO –9.1;
MgO –3.1;
SO3 –0.3;
Cr2O3 –0.1.
Вміст лужних оксидів збільшується при виробленні на видувних автоматичних машинах дрібної склотари місткістю до 200 мл, а також склотари з дрібною різьбою на горлі під гвинтовий ковпачок.
Іноді при формуванні вузькогорлої склотари зменшують вміст MgO до 0,8 – 1,5%. Зменшення вмісту MgO до 0,8 – 1,5% у складі скла знижує схильність скломаси до кристалізації в температурному інтервалі формування, що особливо відчувається в складі скла з підвищеним вмістом Al2O3.
При варінні безкольорового скла доречно замінити частину Na2O (до 3%) на К2О, що широко використовується на провідних підприємствах. Це утворює у склі ефект двох лугів, який дозволяє отримати підвищення хімічної стійкості скла та поліпшити технологічні властивості при підвищеному вмісті лужних оксидів.
2.1. Складування та зберігання сировини
Сировинні матеріали поступають на склад у залізничних вагонах та вантажними машинами.
Кожен вид сировини повинен зберігатися в умовах, котрі виключають його забруднення або змішування різних матеріалів. Склади сировинних матеріалів і складальні цехи розташовуються в одній будівлі, яка складається з трьох приміщень:
складу матеріалів, що перевозяться навалом;
складу матеріалів, що перевозяться в тарі;
складального цеху з відділеннями, підготовки компонентів і приготування шихти.
Склад матеріалів, що підвозяться навалом, обладнаний грейферним краном та залізничною колією. Сировину розвантажують за допомогою механічних завантажувачів у траншею складу.
Склад розділений підпірними стінами на відсіки по числу сировинних матеріалів. Грейферним краном матеріали переміщуються з траншеї у відсік складу або безпосередньо у відповідний приймальний бункер.
Склад матеріалів, що поставляються у тарі є продовженням складу матеріалів, що поставляються навалом. Підлога складу розташована на рівні залізничних рейок, що введена у приміщення складу. Мішки розвантажуються і укладуться в штабелі за допомогою механічного навантажувача. Висота укладання мішків дорівнює 5 м. Площа складу розрахована на місячний запас сировини.
Пісок підвозиться залізничними вагонами і машинами і розвантажується у траншею.
Каолін поступає у цементовозах та мішках.
Сульфат привозять у залізничних вагонах у мішках.
Сода поступає у цементовозах, цистернах або мішках, розвантажується крізь течку , а потім поступає у силосну банку.
Доломіт підвозиться залізничними вагонами та розвантажується у траншею.
Крейда поступає у залізничних вагонах навалом та у мішках.
Запас підготовлених сировинних матеріалів становить:
Пісок 2 тижні; каолін 1 місяць; сода 1 місяць; сульфат натрію 1 місяць доломіт 1 місяць; крейда 1 місяць.
2.2. Сировинні матеріали для введення SiO2.
Кварцовий пісок.
Кварцовий пісок являється основним матеріалом для введення в скло SiO2. Якість кварцового піска визначається вмістом в ньому кремнезему та домішок. Кварцові піски високої якості повинні містити 99 – 99.8% кремнезему та 1 – 0.2% домішок. Звичайно в кварцовому піску міститься домішки різноманітних мінералів: магнезиту, польового шпату, каоліну, карбонатів кальцію, магнію та ін. Для безкольорового скла найбільш шкідливими домішками є сполучення заліза, які фарбують скло в зелений або жовтий колір. При температурах варіння скла стійкими є дві форми: Fe2O3 та FeO, при чому, їх вплив на колір скла різний. Fe2O3 надає склу жовтого кольору, а FeO надає синій. Інтенсивність відтінку, який надає двохвалентне залізо у 15 більше ніж трьохвалентне, а причиною появи зеленого кольору є те, що у склі одночасно можуть існувати обидві оксидні форми. В залежності від того, яка форма переважає скло набуває відповідного жовтувато зеленого, або синювато зеленого кольору Крім сполучень заліза пісок може містити наступні фарбуючи оксиди: Cr2O3 та ТІО2.
У виробництві різноманітних видів склотари дозволяється вміст оксидів заліза в піску (в%):для безкольорової склотари до 0.1 для напівбілої склотари до 0.3.
Для виробництва склотари, особливо пофарбованої в зелений колір, вміст оксидів заліза не нормується та у зв’язку з цим часто використовуються піски, видобуток яких можна організувати неподалік від скляного заводу. Розміри зерен піску, та особливо кількісне відношення зерен по розмірам, дуже важливо враховувати при варінні скла. У випадку використання однорідних за розмірами зерен піску досягається рівномірне їх розчинення з утворенням гомогенного розплаву. У виробництві склотари бажано вживати такі кварцові піски, в яких вміст фракції розміром 0.2 – 0.5мм складає 85-90%. Бажано вживати дрібний, з гострокутною формою зерен, пісок тому, що в цьому разі значно підвищується швидкість розчинення завдяки збільшенню реакційної поверхні. Це в свою чергу прискорює процес варіння.
Пісок підприємство видобуває у кар’єрі неподалік. Хімічний склад піску(у мас. %)
SiO2 – 98.64;
Al2O3 – 0. 44;
Fe2O3 – 0.08;
ТiO2 – 0.12;
в.п.п. – 0.21;
важка фракція – 0.54%.
Пісок відповідає ДСТу 22551-77.
2.3. Сировинні матеріали для введення Al2O3.
Матеріали, що утримують глинозем.
Додавання Al2O3 в певних кількостях у склад скла сприяє зниженню КТР скла, підвищує механічну та термічну витривалість, поліпшує кристалізаційні властивості. АІ2О3 вводять у склад скла за допомогою технічного оксиду алюмінію, гідрооксиду алюмінію, польових шпатів, каолінів та ін. Крім того можна застосовувати відходи гірничо-збагачувальних фабрик, полевошпатного та нефелінового концентратів. Для введення АІ2О3 також використовують пегматити.
Пегматити уявляють собою природну суміш польових шпатів та оксиду кременю. Вміст оксиду алюмінію в них може досягати 20-22%. У вигляді супутніх домішок у пегматитах зустрічаються оксиди заліза, лужноземельних металів, титану. На різницю від польових шпатів, в пегматитах оксиди заліза містяться у вигляді крупнокристалічних включень, і легше піддаються відділенню від основної породи
На підприємстві Al2O3 вводять каоліном, що відповідає ДСТу 19609,0-89.
Каолін має наступний хімічний склад( мас. %):
Al2O3 –36.7;
Fe2O3 – 0.52;
ТiO2 –1.13;
CaO –1.18;
MgO -0;
SiO2 – 46.35;
в.п.п. -13.75;
волога -0.51.
2.4. Сировинні матеріали для ведення оксидів лужноземельних металів
Матеріали, що утримують кальцій.
Оксид кальцію прискорює реакції силікатоутворення, сприяє полегшенню варіння та освітлення, поліпшує виробку скломаси, підвищує його хімічну стійкість.
Оксид кальцію вводять у скло за допомогою вуглекислих солей кальцію, які містять 56% СаО та 44% СО2. на підприємствах використовують мінеральні різновиди вуглекислого кальцію. Серед них крейда, вапняк, мармур та вапняковий шпат. В цих мінералах міститься до 90-98% СаСО3, а все інше –домішки.
На підприємстві оксид кальцію вводять крейдою, хімічний склад якої відповідає ДСТу 12085-88.
Крейда Слав’янського родовища має наступний хімічний склад(мас. %):
ΣСаСО3*MgСО3 -96.55;
СаСО3 -95.51;
MgСО3 -1.04;
Fe2O3 –0.03;
волога -0.07.
Крейда Бєлгородського родовища:
ΣСаСО3*MgСО3 -96.65;
СаСО3 -95.65;
MgСО3 -1.00;
Fe2O3 –0.02;
волога -0.08.
Матеріали, що утримують магній.
Оксид магнію сприяє поліпшенню кристалізаційних властивостей скла, зниженню КТР, підвищенню механічної витривалості. При одночасному введенні Al2O3 та MgO поліпшується вироблення скла, підвищується його хімічна стійкість.
В якості сировини для введення MgO звичайно використовують доломіт - СаСО3*MgСО3 – природній подвійний карбонат кальцію та магнію. Доломіт це гірська порода, тому крім СаСО3 і MgСО3 уній містяться домішки SiO2, Al2O3, Fe2O3. в залежності від виду та концентрації домішок, доломіт може набувати жовтого, бурого або сірого кольору. Припустимий вміст оксидів заліза, при виготовленні тарного скла, складає не більше ніж 0.05%
У чистому вигляді доломіт містить 30.4% CaO, 21.9 MgO та 47.7% СO2. Природні доломіти завжди містять домішки піску, глинозему і заліза. Тому постійність складу та мінімальний вміст шкідливих домішок має дуже важливе значення при виготовленні безбарвної тари. У якості матеріалів за допомогою яких можна ввести MgO іноді використовують ( за умови постійності хімічного складу ) магнезит MgСО3, доломітизований вапняк та ін.
На підприємстві MgO вводять доломітом ДСТу 23673.0-79.
Доломіт Докучаєвський(у мас. %)
CaO –34.69;
MgO –13.64;
Al2O3 –0.51;
Fe2O3 –0.24;
SiO2 –4.4.
Доломіт Ново троїцький(у мас. %)
CaO –37.82;
MgO –14.75;
Al2O3 –0.58;
Fe2O3 –0.12;
SiO2 –2.14.
2.5. Сировинні матеріали для ведення оксидів лужних металів
Матеріали, що містять натрій.
Основними матеріалами для введення у скло оксиду натрію є сода та сульфат. У виготовленні скла в якості основного сировинного матеріалу, що містить луги, використовують кальциновану соду, яка містить 58.5 Na2O та 41.5 СO2. температура плавлення соди 8510С. технічна сода для виготовлення скла повинна утримувати не менш ніж 95% Na2СO3 і не більш ніж 1% Na2СІ . Сульфат натрію використовують, як замісник соди тому, що він менш дефіцитний і більш дешевий. При варінні скла сульфат важко і повільно розкладається. Сульфат, що не розклався, неповністю засвоюється скломасою, і за рахунок того, що він має меншу щільність, випливає на поверхню, утворюючи луг. Для того, щоб полегшити розкладення сульфату і попередити появу лугу, в шихту вводять відновлювач (вуглець) у вигляді вугілля, коксу, антрациту, деревинного вугілля та ін.
Na2O вводять за допомогою сульфату в кількостях, які залежать від призначення та способу виготовлення склотари. Таким чином, при виготовленні забарвлених пляшок за допомогою сульфату вводиться 30% Na2O, і виготовленні напівбілих пляшок – 25% Na2O, у виробництві безбарвних пляшок – 5% Na2O.
Оксид натрію частково можна ввести за допомогою гірничих порід, які використовуються для введення інших основних оксидів, що утворюють скло, наприклад Al2O3 (нефеліни, трахіти, польові шпати, та ін.).
На підприємстві оксиди лужних металів вводять за допомогою соди ДСТу 5100-85 та частково сульфату.
Сода має наступний хімічний склад:
Na2СO3 > 99.2% (після прожарення);
СІ-<0.5;
в.п.п.<0.8;
Сульфат натрію ОАО „Волжский орхиндоз”
ТУ-21-249-0020416892.
Na2SO4 – 99.4%;
Сульфат натрію ВАТ ”Черкаське хімволокно”
ТУу 6-13697008 006-95.
Na2SO4–99.6%;
2.6. Оброблення сировинних матеріалів та підготовка склобою
Процес обробки сировинних матеріалів та приготування шихти включає наступні основні операції: приймання, зберігання, обробку сировини, дозування, зволоження, перемішування доз компонентів шихти.
Обробка сировинних матеріалів виконується на самостійних технологічних лініях.
Залежно від виду сировинні матеріали піддають наступному оброблянню: розтарюванню, дробленню, сушінню, здрібненню, просіванню. Склобій може підлягати магнітній сепарації, здрібненню, мокрому або сухому очищенню, просіванню.
Розтарювання та розпушення. Для розтарювання сировини, що поступає в мішках , використовують нестандартні установки для розтарювання з одночасним руйнуванням. Для руйнування матеріалів, що злежуються та грудкуються (сода, селітра та ін.) використовують дезінтегратори, протиральні машини.
Дроблення та помел. Дробленню та помелу піддають: доломіт, вапняк, крейду, доменний шлак, сульфат натрію, вугілля, склобій.
Для грубого здрібнення використовують щокові, молоткові, валкові дробарки.
Для тонкого помелу використовують бігуни, кульові млини, дезінтегратори.
Сушіння. Сушінню піддають пісок, крейду, вапняк, доломіт, сульфат натрію, при умові, що їх вологість більша, ніж потрібно для складання шихти.
Температури сушіння різних матеріалів відрізняються. Температура сушіння піска становить 700-8000С. Температура сушіння крейди, доломіту та вапняку не повинна перевищувати 4000С тому, що при більш високих температурах починається термічна дисоціація цих матеріалів.
Матеріали вапнякової групи сушаться гірше ніж пісок, тому продуктивність сушильних пристроїв в яких їх сушать значно менше.
Зволожений сульфат натрію часто висушують засобом добавки соди, яка поглинає і зв’язує гігроскопічну вологу сульфату. Якщо вологість сульфату перевищує 20%, то його сушіння дуже важке тому, що при 32.40С мірабіліт розплавлюється у власній кристалізаційній воді і цей розплав прилипає до стінок сушарень. Тому його подають в зону з температурами 650-7000С, тоді поверхневий шар зерен швидко висушується і вони не прилипають до стінок сушарень.
Для сушіння сировинних матеріалів використовують прямоточні сушильні барабани. Допускається сушити сировинні матеріали у конвеєрних, тунельних печах та опічках.
Просівання. Всі сировинні матеріали просіюють. використовують плоскі грохоти, що хитаються, сита-бурати, вібраційні грохоти.
Транспортування. Для транспортування сировинних матеріалів використовують ковшові елеватори, скіпові підіймачі, пневмотранспорт, конвеєри стрічкові.
Технологічне обладнання, за допомогою якого готуються сировинні матеріали представлене на рисунку 2.1.
2.7. Виготовлення шихти
Для виготовлення шихти використовують підготовлені сировинні матеріали.
Сульфат натрію та вугілля відважуються та окремо змішуються. Для зважування сировинних матеріалів використовують вагові лінії. При дозуванні матеріалів використовують, стрічкові живильники, електромагнітні хитки.
Для варіння зеленого та оливкового скла в шихту вводять:
Пісок кварцовий ДСТу 22551-77;
Сода кальцинована ДСТу 5100-85;
Сульфат натрію ДСТу 6318-77;
Доломіт ДСТу 23762-79;
Каолін ДСТу 21285-75;
Крейда ДСТу 12085-88;
Партахром;
Оксид заліза(оливкове скло).
Рецепт шихти на заданий хімічний склад скла розраховується лабораторією заводу з урахуванням лужності, вологості сировинних матеріалів. Компоненти шихти відважуються у відповідності до рецепту і в послідовності, яка вказана у рецептурі.
Для склотарного цеху:
Пісок, каолін, сода, сульфат натрію, крейда, доломіт, вода.
Вагове дозування компонентів шихти проводиться на дозуючих лініях, які оснащенні вагами ДВСТ та УЦК-4003 В (п). точність зважування на цих вагах залежить від межі навантаження. Так , якщо ваги розраховані на зважування до 100 кг, то точність становить 2 кг, а якщо межа зважування сягає 300 кг, то точність знижується до 5 кг. Точність зважування матеріалів дуже важливий чинник якості шихти тому, що за добу виготовляється дуже велика кількість шихти. За добу при співвідношенні шихта-склобій 70:30 в піч №1 завантажується 58т шихти та 19.2 т склобою, а в піч №3 - 114 т шихти та 39.6 т склобою.
Запас шихти у вигляді перехідного об’єму становить 10 кюбелів.
Барвники (партахром, Fe2O3 (пігмент)) важать окремо, в лабораторії, розфасовують у мішечки з щільної тканини. Барвники додають безпосередньо у змішувач, після того, як буде перемішано всі інші компоненти.
Припустимі відхилення по вазі окремих компонентів шихти повинні бути:
По піску ±0.2%
По доломіту ±0.2%;
По соді ±0.2%;
По сульфату натрію ±0.2%;
По каоліну ±0.2%;
По крейді ±0.2%;
По партахрому та оксиду заліза відхилення не допускаються
Приготована шихта повинна забезпечувати отримання зеленого скла хімічного складу, який приведено в таблицях 2.3 та 2.4.
Таблиця 2.3. – хімічний склад зеленого скла
|
SiO2 |
Al2O3 |
Fe2O3 |
СаО+MgО |
Na2O |
SO3 |
Cr2O3 |
|
71.2 |
1.8 |
0.3 |
12.2 |
14.2 |
0.3 |
0.17 |
|
±0.5% |
±0.5% |
±0.04% |
±0.2% |
±0.2% |
±0.02% |
±0.02% |
Таблиця 2.4 – хімічний склад оливкового скла
|
SiO2 |
Al2O3 |
Fe2O3 |
СаО+MgО |
Na2O |
SO3 |
Cr2O3 |
|
71.2 |
1.8 |
0.3 |
12.2 |
14.2 |
0.3 |
0.17 |
|
±0.5% |
±0.5% |
±0.04% |
±0.2% |
±0.2% |
±0.02% |
±0.02% |
Технологічна схема приготування шихти представлена на рисунку 2.2
2.8. Завантаження шихти та склобою у скловарну піч
Для завантаження шихти та бою в піч використовують механічні завантажувачі. Режим живлення печі шихтою та боєм виконується у відповідності до витрат скломаси на виготовлення виробів. Годинна подача шихти та бою в піч повинна точно відповідати з`єму скломаси. Співвідношення завантаженої шихти і склобою повинно знаходитися у межах: шихти-бою 70-30%, 60-40%, 50-50%. Відхилення від встановленого співвідношення не повинно перевищувати ±5%. До бункерів завантажувачів шита подається у кюбелях по підвісному конвеєру. У бункер завантажувача шихта та склобій завантажується шарами.
Якщо об’єм подавання шихти буде відрізнятися від з’єму скломаси, то це приведе до коливання рівня дзеркала в печі. В свою чергу це негативно впливає на стан футерівки і якість скломаси, що виробляється. Коливання рівня скломаси повинні складати не більше ніж ± 0.5 мм.
Для підтримання постійного рівня скломаси завантажувачі працюють в автоматичному режимі і зв‘язані з рівнеміром “клюючого” типу.
На печі №1 та №3 встановлено по 3 тонкошарові завантажувача шихти плунжерного типу.
1- наконечник;
2- бункер для шихти і склобою;
3 – стіл;
4 – редуктор;
5 – електродвигун;
Рисунок 2.4. – схема завантажувача шихти
3. Машино – ванний цех
Таблиця 3.1. – матеріальний баланс виробництва пляшок
|
прибуток |
т/рік |
видаток |
т/рік |
|
сировинні матеріали, з урахуванням втрат та вологості |
121163,81 |
товарна продукція |
117500 |
|
відходи скла |
15047,703 |
||
|
витрати сировини |
3364,514 |
||
|
витрати бою |
4000,896 |
||
| склобій | 44009,85 |
волога з шихти |
4433,766 |
| вода | 3785,395 |
вигар шихти |
17488,898 |
|
волога з сировини |
5033,058 |
||
|
непогодження |
2090,135 |
||