Основы планирования производства
Главные моменты, связанные с риском проекта, должны быть описаны просто и объективно. Угроза может исходить от конкурентов, от собственных просчетов в области маркетинга и производственной политики, ошибок в подборе руководящих кадров. Опасность может представлять также технический прогресс, который способен мгновенно "состарить" любую новинку.
Полезно заранее выработать стратегию поведения и предложить пути выходы из вероятных рискованных моментов в случае их внезапного возникновения. Наличие альтернативных программ и стратегий в глазах потенциального инвестора будет свидетельствовать о том, что предприниматель знает о возможных трудностях и заранее к ним готов.
Финансовый план
Финансовый план является важнейшей составной частью бизнес-плана. Основные показатели финансового плана: объем продаж, прибыль, оборот капитала, себестоимость и т.д. Финансовый план составляется на 3-5 лет и включает в себя: план доходов и расходов, план денежных поступлений и выплат, балансовый план на первый год. При составлении финансового плана анализируется состояние потока реальных денег (потока наличности), устойчивость предприятия, источники и использование средств. В заключение определяется точка безубыточности.
Сводный прогноз доходов и расходов составляется, по крайней мере, на первые три годы, причем данные за первый год должны быть представлены в месячной разбивке. Он включает такие показатели, как ожидаемый объем продаж, себестоимость реализованных товаров и различные статьи расходов. Зная ставки налога, можно получить прогноз чистой прибыли предприятия после вычета налогов. [4]
4 Организация вспомогательных цехов и обслуживающих хозяйств на предприятии
4.1 Организация инструментального хозяйства предприятия
4.1.1 Значение, задачи и структура инструментального хозяйства
Значение инструментального хозяйства предприятия определяется тем, что его организация существенно влияет на эффективность основного производства. Затраты на технологическую оснастку в массовом производстве достигают 25-30% стоимости оборудования, в крупносерийном –10-15%, мелкосерийном и единичном – около 5%. Доля затрат на оснастку в себестоимости продукции составляет соответственно (в %): 1,5-4, 4-6, 6-8 и 8-15 и выше.
Величина оборотных средств, вложенных в инструменты (оснащение), колеблется от 15 до 40% общей суммы оборотных средств завода.
От правильной организации инструментального хозяйства в значительной степени зависят успех работы всего предприятия, качество продукции, ритмичность работы и рентабельность.
Основные задачи инструментального хозяйства: своевременное и бесперебойное обеспечение цехов и рабочих мест основного производства качественной технологической оснасткой и инструментом (оснащением); повышение качества оснащения и организация рациональной его эксплуатации; снижение затрат на изготовление, приобретение, хранение и эксплуатацию оснащения; организация заточки и восстановления инструмента, ремонта оснастки и мерительного инструмента.
Для решения всех этих задач на предприятии создается инструментальное хозяйство. Его состав определяется характером и типом основного производства и размерами предприятия. В инструментальное хозяйство крупного и среднего предприятия входят отдел инструментального хозяйства (ИО), инструментальный цех, центральный инструментальный склад (ЦИС), цеховые инструментально-раздаточные кладовые (ИРК), участки сборки приспособлений (УСП), участок централизованной заточки режущего инструмента (ЦЗИ), участок ремонта оснастки, участок восстановления (ВС) инструмента, кладовая неликвидов.
Отдел инструментального хозяйства возглавляет начальник, подчиненный непосредственно главному инженеру завода. На небольших заводах организуется общезаводское бюро инструментального хозяйства (БИХ), подчиненное непосредственно главному инженеру либо главному технологу завода.
В составе этого отдела, как правило, создаются следующие функциональные подразделения: планово-диспетчерское бюро, бюро технического надзора, бюро нормативов, бюро покупного инструмента, конструкторско-технологическое бюро (прогрессивной технологии).
Планово-диспетчерское бюро определяет потребность предприятия в различных видах инструмента и оснастки, составляет планы его производства и закупки, ведет учет и контроль их выполнения, устанавливает лимиты отпуска инструмента цехам, а также осуществляет контроль за их соблюдением.
Бюро технического надзора осуществляет контроль за хранением и эксплуатацией инструмента, проверяет нормы стойкости и износа инструмента, участвует в разработке мероприятий по совершенствованию организации инструментального хозяйства. Инспектора технадзора выполняют также контроль за заточкой и восстановлением инструмента, ремонтом оснастки; выявляют причины поломок, проверяют условия эксплуатации инструмента, а также весь сломанный инструмент перед сдачей в утиль.
Бюро нормативов проводит работу по классификации и индексации инструмента, устанавливает нормы расхода и оборотный фонд по предприятию в целом и по цехам, контролирует их соблюдение, разрабатывает инструкции и правила эксплуатации инструмента и оснастки.
Бюро покупного инструмента организует покупку инструмента в соответствии с планом, разработанным планово-диспетчерским бюро.
Конструкторско-технологическое бюро осуществляет проектирование технологической оснастки и разработку технологий по ее изготовлению.
Инструментальный цех является основной материальной базой инструментального хозяйства.
Учитывая быстрое изменение ассортимента выпускаемой продукции, а также большую долю специального инструмента, значительная часть потребности в инструменте на предприятиях радиоэлектронного приборостроения покрывается за счет собственного изготовления в инструментальных цехах.
Центральный инструментальный склад является основным хранилищем заводских запасов оснащения. На этом складе производят приемку и хранение всех видов оснащения, поступающего из инструментального цеха и со стороны, выдачу инструмента цехам инструментально-раздаточных кладовых, а также учет поступления, наличия и выдачи.
Цеховые инструментально-раздаточные кладовые организуются в основных цехах завода. Основной их задачей является систематическое обеспечение рабочих мест необходимым инструментом и его хранение. В кладовых осуществляют также наблюдение за запасами и их возобновлением; комплектование инструмента перед подачей на рабочие места; передачу инструмента на проверку, переточку, восстановление и ремонт; учет расхода и движения инструмента по цеху.
Организация централизованной заточки инструмента значительно повышает его качество. Это связано с тем, что заточное отделение оснащается соответствующими заточными и доводочными станками, технологическими процессами и инструктивно-технологическими картами.
Организация восстановления позволяет покрывать потребность в режущем инструменте на 20-25%.
Ремонту подвергаются, как правило, дорогостоящий мерительный инструмент и технологическая оснастка. Ремонт должен быть планово-предупредительным.[1]
4.1.2 Классификация и индексация оснащения
Предпосылками рациональной организации инструментального хозяйства являются классификация и индексация инструмента и технологической оснастки, которые позволяют все многообразие оснащения свести к единой системе группировки по одному главному или нескольким основным признакам. В результате этого преодолеваются трудности, связанные с организацией учета, хранения и выдачи оснащения, а также с организацией производства и приобретения его в нужных количествах.
Под классификацией понимается распределение всего многообразия оснащения, применяемого на предприятии, на определенные группы по наиболее характерным признакам.
В настоящее время наиболее распространенной является классификация оснащения по следующим трем признакам: а) характеру использования; б) месту в производственном процессе; в) назначению.
По характеру использования различают:
• оснащение общего пользования, параметры которого определены ГОСТом – стандартный инструмент и оснастка; оснащение, применяемое для выполнения определенных групп операций на ряде предприятий определенной отрасли или подотрасли – стандартизированный инструмент и оснастка;
• оснащение, используемое для выполнения определенной операции при обработке определенной детали – специальный инструмент и спецоснастка.
По месту применения в производственном процессе различают:
• инструмент первого порядка, используемый для изготовления основной продукции предприятия (в основном производстве);
• инструмент второго порядка, используемый для изготовления инструмента первого порядка.
По назначению все оснащение на предприятии обычно подразделяется на следующие классы: 1) режущий инструмент; 2) абразивный инструмент; 3) измерительный инструмент; 4) слесарно-монтажный инструмент; 5) кузнечный инструмент; 6) вспомогательный инструмент; 7) штампы; 8) приспособления; 9) модели, кокили, пресс-формы; 10) разный инструмент (десятичная система классификации, имеющая от пяти до семи ступеней).
Каждый класс включает несколько подклассов, образованных по признаку основных разновидностей оснащения внутри класса, например режущий инструмент объединяет резцы, долбяки, сверла, фрезы и т. д.
Подклассы делятся на группы, определяющие характер оснащения и его использование, например фрезы цилиндрические, торцовые, дисковые, фасонные, модельные, резьбовые и др.
Группа содержит подгруппы, характеризующие непосредственное технологическое назначение инструмента, например токарные резцы: обдирочные, чистовые, подрезные, отрезные, фасонные, резьбовые и др. Подгруппы разделяются на секции по конструкции оснащения, например резцы токарные чистовые: прямые, отогнутые, изогнутые, дисковые, чашечные и др. Секции подразделяются на подсекции, а подсекции - на виды и каждому из них присваивается индекс.
При десятичной системе индексации индекс представляет собой ряд цифр, расположенных в порядке классификационных признаков: первая цифра в индексе обозначает класс, вторая - подкласс и т. д.
Индексация по этой системе обеспечивает полную характеристику классифицируемого инструмента. Такая система позволяет применять автоматизированный учет.
Для определения потребности предприятия в оснащении на какой-либо период времени необходимо установить: 1) номенклатуру (каталог) потребляемого оснащения; 2) расход оснащения по каждому наименованию (типоразмеру); 3) оборотный фонд оснащения (запасы) в целом по предприятию и по цехам.
Номенклатура универсального инструмента (оснастки) в серийном и массовом производствах устанавливается по картам применяемости (операционно-технологическим картам), а в единичном и мелкосерийном производствах - по картам типового оснащения рабочих мест инструментом (на основе опытно-статических данных).
Номенклатура специального инструмента (оснастки) определяется по картам технологических процессов.
Потребность в инструменте (оснастке) на плановый период времени (Kин) складывается из расхода (Kр.ин) и разницы между необходимым оборотным фондом (Ko) и фактической величиной его на начало планового периода (Kоф):
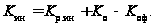 (4.1)
Для определения потребности в оснащении применяют три метода расчета: статистический, по нормам оснастки и по нормам расхода (расчетный).
Размер
цехового оборотного
фонда (эксплуатационного
фонда) инструмента
( )
определяется
по формуле
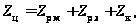 (4.2)
где
 –
число единиц
инструмента,
находящегося
на рабочих
местах;
 –
число единиц
инструмента,
находящегося
в заточке и
восстановлении;
 – число единиц
инструмента,
находящегося
в инструментально-раздаточных
кладовых, расходный
и страховой
запас, шт.
Количество инструментов на рабочих местах при его периодической подаче рассчитывается по формуле
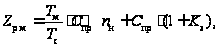 (4.3)
где
 – периодичность
подачи режущего
инструмента
(и др.) к рабочим
местам, ч;
 – периодичность
смены инструмента
на рабочем
месте, ч;
 – количество
инструментов,
одновременно
применяемых
на одном рабочем
месте;
 –
коэффициент
резервного
запаса инструмента
на каждом рабочем
месте (
 на многорезцовых
 ).
Периодичность смены инструмента определяется по формуле
 (4.4)
где
 –
штучное время
на операцию,
мин;
 – машинное
время на деталеоперацию,
мин.
 – стойкость
инструмента
(машинное время
работы инструмента
между переточками).
Количество инструментов, находящихся в заточке, рассчитывается по формуле
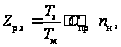 (4.5)
где
 –
время от поступления
инструмента
с рабочего
места в
инструментально-раздаточную
кладовую до
возвращения
его из заточки
(для простого
инструмента
 для сложного
 ).
Количество инструментов, находящихся в запасе в ИРК, определяется по формуле
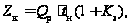 (4.6)
где
 –
среднесуточный
расход инструмента
за период между
очередными
его поступлениями
из ЦИС, шт. (
 );
 – периодичность
поставки инструмента
из ЦИС в ИРК
цеха (как правило,
поставки производятся
2 раза в месяц,
следовательно,
 дней);
–
коэффициент
резервного
(страхового)
запаса инструмента
в ИРК (принимаем
 ).
После
определения
оборотных
фондов инструмента
в основных и
вспомогательных
цехах завода
рассчитывается
оборотный фонд
инструмента
по заводу в
целом ( ),
который включает
оборотный фонд
(
 )
цехов и запас
инструмента
в ЦИС (
 ):
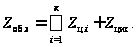 (4.7)
Общий
запас инструмента
в ЦИС и ИРК
складывается
из переходящего
(расходного
текущего) запаса
( )
и резервного
(страхового)
запаса (
 ).
Минимальный
общезаводской
оборотный фонд
инструмента
( )
равен сумме
запасов инструмента
на рабочих
местах (
 ),
в заточке и
ремонте (
 ),
плюс резервный
(страховой)
запас в ИРК
всех цехов (
 )
и ЦИСе (
 ),
т.е.
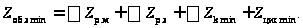 (4.8)
Максимальный оборотный фонд равен минимальному общезаводскому оборотному фонду плюс размер партии поставки инструмента в ЦИС, т. е.
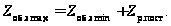 (4.9)
Средняя величина общезаводского оборотного фонда равна половине суммы максимального и минимального фондов:
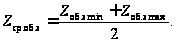 (4.10)
Средняя величина общезаводского фонда инструментов по месту их нахождения распределяется следующим образом (в %):
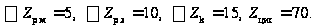 [1]
4.1.3 Организация работы центрального инструментального склада и инструментально-раздаточных кладовых
Основными функциями ЦИС являются приемка, хранение, учет, выдача инструмента и приспособлений цехам, а также планирование и регулирование запаса инструмента в ЦИС.
Приемка инструмента. В ЦИС поступает весь инструмент, изготовленный в инструментальном цехе, закупленный на стороне, а также восстановленный в мастерских по восстановлению и отремонтированный в мастерских по ремонту инструмента и оснастки.
Инструмент, поступающий со стороны, принимается по сопроводительным документам (счетам-фактурам, накладным); при приемке число его проверяется работниками ЦИС, а качество - контрольным пунктом в ЦИС.
Инструмент, поступающий в ЦИС из инструментального цеха и мастерских по ремонту и восстановлению, принимается по накладным без контроля качества.
Приемка поломанного и изношенного инструмента осуществляется ЦИС. После соответствующей проверки часть инструмента направляется в мастерские по ремонту и восстановлению, а часть - на склад вторичных материалов (неликвиды).
Хранение инструмента. В каждом отделении ЦИС хранится оснащение определенного класса (режущий, абразивный, измерительный и т. д.) на стеллажах и в шкафах соответствующей конструкции. Инструмент раскладывается по стеллажам в следующем порядке: нормализованный инструмент - по индексам в порядке возрастания; специальный - по номерам изделий, деталей и операций, для которых предназначен; мерительный инструмент раскладывается по классам точности и посадкам. В одной ячейке стеллажа хранится инструмент одного типоразмера. Места хранения инструмента нумеруются.
Учет инструмента. На каждый типоразмер инструмента, хранимый в ЦИС, заводится учетная карточка, в которой указываются наименование, размер или профиль, индекс, установленная норма запаса по системе максимум-минимум и движение инструмента (приход, расход, остаток), а также стеллаж, полка, ячейка, где располагается инструмент данного типоразмера.
Учет прихода ведется на основании документов, поступающих вместе с партией инструмента, а учет расхода - по документам выдачи инструмента в цеховые ИРК. Выдача инструмента цехам производится в пределах установленного для каждого цеха лимита. Новый (восстановленный или отремонтированный) инструмент выдается цехам в обмен на отработанный (изношенный или поломанный) только через цеховые ИРК по их требованиям.
Планирование и регулирование запаса инструмента в ЦИС. Для поддержания запаса инструмента в ЦИС не ниже минимально допустимого применяются две системы планирования пополнения запасов: "на заказ" и "на склад".
Система "на заказ" состоит в том, что в соответствии с выявленной потребностью в данном инструменте заранее дается заказ на его изготовление или приобретение. Так, если по плану предусмотрен выпуск продукции во втором квартале, то необходимое оснащение необходимо заказать в первом квартале с необходимым опережением и в нужном количестве. Однако, как показывает практика, расчет потребности в инструменте, сделанный по системе "на заказ", не всегда соответствует действительной потребности, и, как правило, по одним типоразмерам образуется дефицит, а по другим ЦИС затоваривается. Такая система планирования, как правило, применяется для инструмента, который требуется в небольших количествах и используется однократно.
Потребность предприятия в инструменте покрывается на 25-30 % за счет восстановления и ремонта.
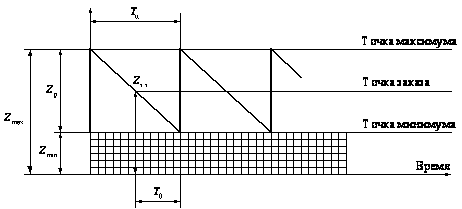
Рисунок 4.1 – График изменения запаса инструмента по системе «максимум-минимум»
Система "на склад" предусматривает установление максимальной и минимальной величины запаса инструмента на центральном инструментальном складе и расчет нормы запаса, соответствующей точке заказа. Эта система планирования запаса на складе получила название системы "максимум-минимум" (рис. 4.1).
Минимальная норма запаса (Zmin) – это страховой запас инструмента, который создается исходя из практических данных в зависимости от расхода инструмента (Uр) на случай задержки исполнения заказа на изготовление или покупку инструмента или перерасхода его цехами:

Максимальная норма запаса (Zmax) служит для предупреждения создания излишне больших запасов инструмента на складе и достигается в момент поступления заказа:
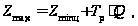 (4.11)
где
– среднедневной
расход инструмента
за период между
поставками,
шт.
 – время между
двумя поступлениями
партий инструмента
на склад, дней.
Максимальный
переходящий
(текущий) запас
()
равен размеру
партии:

или
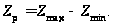 (4.12)
Величина
изменяется
от максимального
запаса в начале
периода между
поставками
до нуля в конце
периода.
Норма
запаса, соответствующая
точке заказа
( ),
при которой
выдается заказ
на изготовление
или приобретение
очередной
партии инструмента,
определяется
по формуле
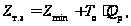 (4.13)
где
 –
период между
моментами
выдачи заказа
и поступления
партии инструмента
на ЦИС, дней.
При снижении текущего запаса на складе до точки заказа подается заявка в инструментальный отдел для оформления заказа на изготовление или приобретение очередной партии инструмента.
Основными функциями цеховых инструментально-раздаточных кладовых являются: получение инструмента из ЦИС, его хранение, учет, выдача на рабочие места и приемка с рабочих мест, отправка в мастерскую централизованной заточки и в ЦИС для ремонта и восстановления, списание изношенного инструмента для отправки его в утиль, планирование и регулирование запаса оснастки в ИРК.
Получение инструмента в ЦИС производится в соответствии с установленным цехам лимитом и в общем на отработанный инструмент. Хранение инструмента в ИРК организовано аналогично его хранению в ЦИС. Инструмент, для которого требуется заточка, ремонт или проверка, хранится в ИРК отдельно от годного к употреблению (в специальном отделении).
Учет инструмента в ИРК ведется так же, как в ЦИС, по картам учета. Инструмент оприходуется на основании требований, накладных или лимитных карт. В расход он списывается на основании актов убыли (износа, поломки, утери) инструмента, в которых указываются причины и виновники выхода инструмента из строя. По этим актам инструмент передается в ЦИС.
Выдача инструмента на рабочие места производится по различным системам. Инструмент долговременного пользования и дорогостоящий выдается рабочим по разрешению мастера участка и записывается в инструментальную книжку, которую рабочий получает при поступлении в цех (второй экземпляр книжки хранится в ИРК). Выдача инструмента кратковременного пользования производится по одно- и двухмарочной системам, а также по системе письменных требований.
При одномарочной системе рабочему выдается несколько (пять) марок с его табельным номером и производится запись инструментальной книжке. При получении инструмента рабочий сдает марку в ИРК, а взамен получает инструмент. Его марку кладут в ту ячейку, из которой был взят инструмент, или вешают на доску с табельными номерами рабочих.
По двухмарочной системе вводятся инструментальные марки с индексом инструмента, которые хранятся вместе с инструментом. После выдачи последнего марку рабочего кладут в ячейку, из которой берут инструмент, а марку с индексом инструмента вывешивают на контрольной доске с табельным номером рабочего, получающего инструмент. Двухмарочная система в любой момент позволяет установить, какой инструмент числится за тем или иным рабочим.
Система письменных требований заключается в том, что у рабочего имеется книжка с отрывными бланками-требованиями. В них он записывает нужный ему инструмент и передает в ИРК. После выдачи инструмента требование кладут в картотеку с табельными номерами рабочих. После того как рабочий возвращает инструмент, он получает требование обратно.
Система обеспечения рабочих мест может быть активной и пассивной. При активной системе инструмент подается и возвращается в ИРК вспомогательными рабочими, а при пассивной – основные производственные рабочие получают и сдают инструмент в ИРК.
Планирование и регулирование запаса инструмента в ИРК осуществляются по системе "максимум-минимум". [1]
4.2 Организация ремонтной службы предприятия
4.2.1 Значение, задачи и структура ремонтной службы
Современные предприятия машиностроения, а также радиоэлектронной промышленности оснащены дорогостоящим и разнообразным оборудованием, установками, роботизированными комплексами, транспортными средствами и другими видами основных фондов. В процессе работы они теряют свои рабочие качества, главным образом из-за износа и разрушения отдельных деталей, поэтому снижаются точность, мощность, производительность и другие параметры. Для компенсации износа и поддержания оборудования в нормальном, работоспособном состоянии требуются систематическое техническое обслуживание его и выполнение ремонтных работ, а также проведение мероприятий по технической диагностике.
Техническим обслуживанием принято называть комплекс операций по поддержанию работоспособности или исправности оборудования при его использовании по назначению, во время ожидания, хранения и транспортирования.
Ремонт — это комплекс операций по восстановлению исправности, работоспособности или ресурса оборудования либо его составных частей.
Износ оборудования в процессе его эксплуатации и нерациональная организация технического обслуживания и ремонта приводят к увеличению простоя в ремонте, к ухудшению качества обработки и повышению брака, а также к увеличению затрат на ремонт.
О значении улучшения организации содержания и ремонта оборудования можно судить по следующим показателям. Годовые затраты на ремонт и техническое обслуживание оборудования на предприятиях составляют 10-25% его первоначальной стоимости. А их доля в себестоимости продукции достигает 6-8 %. Численность ремонтных рабочих колеблется в пределах 20-30 % от общей численности вспомогательных рабочих.
В соответствии с изложенным выше следует отметить, что основными задачами организации планирования ремонтной службы предприятия являются: 1) сохранение оборудования в рабочем, технически исправном состоянии, обеспечивающем его высокую производительность и бесперебойную работу; 2) сокращение времени и затрат на обслуживание и все виды ремонтов. Решение таких задач требует организации правильной эксплуатации, текущего обслуживания, своевременного выполнения необходимого ремонта, а также модернизации оборудования.
Для выполнения всех видов работ по организации рационального обслуживания и ремонта оборудования и других видов основных фондов на предприятиях создаются ремонтные службы. Их структура зависит от ряда факторов: типа и объема производства, его технических характеристик, развития кооперирования при выполнении ремонтных работ, системы централизации и др.
В состав ремонтной службы крупного и среднего предприятия входят отдел главного механика (ОГМ), ремонтно-механический цех (РМЦ), цеховые ремонтные службы, общезаводской склад запасных деталей и узлов (рис. 4.2).
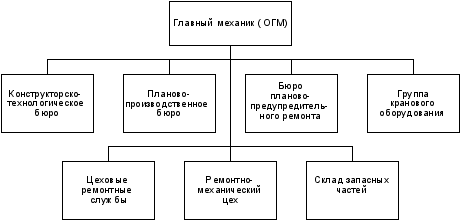
Рисунок 4.2 – Структура ремонтной службы предприятия
Отдел главного механика возглавляется главным механиком, подчиненным непосредственно главному инженеру завода.
В составе ОГМ, как правило, создаются следующие функциональные подразделения: бюро планово-предупредительного ремонта (ППР), конструкторско-технологическое бюро, планово-производственное бюро и группа кранового оборудования.
В состав бюро ППР входят группы: инспекторская, учета оборудования, запасных частей и ремонтно-смазочного хозяйства.
Инспекторская группа планирует, контролирует и учитывает выполнение ремонтных работ всех видов; инспектирует правильность эксплуатации и разрабатывает инструкции по уходу за оборудованием.
Группа учета оборудования ведет паспортизацию и учет оборудования всех видов, следит за его перемещением, контролирует состояние хранения и качества консервации неустановленного оборудования, проводит ежегодную инвентаризацию.
Группа запасных частей устанавливает номенклатуру, сроки службы, нормы расхода и лимиты на запасные детали и покупные материалы, планирует изготовление запасных частей и руководит складскими запасами деталей.
Группа ремонтно-смазочного хозяйства контролирует выполнение графика смазки оборудования; устанавливает лимиты на обтирочно-смазочные материалы и на сбор отработанного масла и его регенерацию.
Конструкторско-технологическое бюро осуществляет всю техническую подготовку системы ППР и ремонтных работ всех видов, включая модернизацию; обеспечивает комплектование альбомов чертежей и их хранение по всем видам оборудования.
Планово-производственное бюро планирует и контролирует работу ремонтно-механического цеха и цеховых ремонтных служб, осуществляет материальную подготовку ремонтных работ, составляет отчеты по выполнению планов ремонтных работ по заводу, производит анализ технико-экономических показателей ремонтной службы завода, выявляет непроизводительные затраты, разрабатывает мероприятия по их устранению.
Группа кранового оборудования следит за эксплуатацией и состоянием всех подъемно-транспортных механизмов, планирует и контролирует выполнение ремонтов всех видов.
Ремонтно-механический цех является основной материальной базой ремонтной службы предприятия. Он комплектуется разнообразным универсальным оборудованием и высококвалифицированными рабочими. В этом цехе выполняются все наиболее сложные работы по ремонту оборудования, изготовлению и восстановлению сменных деталей, а также работы по модернизации оборудования.
Цеховые ремонтные службы создаются в крупных основных цехах завода только при использовании децентрализованной и смешенной систем организации ремонтных работ. Службы находятся в ведении механиков цехов.
Общезаводской склад запасных деталей и узлов осуществляет хранение и учет всех материальных ценностей, необходимых для проведения всех видов ремонтов оборудования и подъемно-транспортных средств.
Штаты инженерно-технических работников и служащих ремонтной службы предприятия устанавливаются в зависимости от числа ремонтных единиц оборудования в целом по заводу. [1]
4.2.2 Сущность и содержание системы планово-предупредительных ремонтов
С 1955 г. обслуживание и эксплуатация оборудования на предприятиях нашей страны производятся по разработанной в СССР в 1923 г. единой системе планово-предупредительных ремонтов (ППР). Эта система представляет собой совокупность организационных и технических мероприятий по уходу, надзору, обслуживанию и