Конспект лекций по экономике
Таблица 1
|
характеристика производства |
тип производства |
||
|
массовое |
серийное |
единичное |
|
|
специализация |
узкая, по-операционная |
по группам однородных операций |
рабочие - универсалы |
|
номенклатура |
ограниченная |
периодически повторяющаяся |
очень широкая |
|
оборудование |
специальное, автоматическое |
специализиро- ванное, но в значительной мере и универсальное |
универсальное |
|
организация производства |
предметно - замкнутые цехи и участки |
предметно - технологическая |
детально - технологическая |
|
использование специального инструмента |
очень широкое |
широкое |
редкое |
|
расположение оборудования |
по ходу технологического процесса |
смешанное, но чаще погруппамм однотипных рабочих мест |
по группам однотипности |
|
формализация процессов |
очень широкая |
средняя |
низкая |
Продолжение таблицы 1
|
экономия на масштабах с увеличением объемов производства и уменьшением удельных затрат на единицу продукции |
очень высокая |
средняя |
практически нет |
|
степень риска |
очень высокая |
средняя |
низкая |
|
структурные характеристики, структура как связь между подразделениями |
средняя вертикальная и высокая горизонтальная дифференциация |
средняя и наиболее эффективная механическая (по сравнению с органической) |
низкая вертикальная и низкая горизонтальная дифференциация |
Пример.
Производство автомобилей - массовое.
Производство машин для строительства дорог - единичное.
Коэффициент, характеризующий тип производства :
К = общее кол-во операций, выполняемых в ТП .
число рабочих мест
К - коэффициент однородности, коэффициент закрепления операций,
позволяет оценить серийность производства.
К = 1 - массовое ;
К = 2 .. 10 - крупно - серийное ;
К = 11 .. 20 - средне - серийное ;
К = 21 .. 40 - мелко - серийное ;
К > 40 - единичное.
ТЕНДЕНЦИЯ РАЗВИТИЯ ТИПОВ ПРОИЗВОДСТВА
Таблица 2
|
годы |
название эпохи |
что происходило ? |
научные подходы |
|
1820 - 1900 |
промышленный переворот |
развитие новых видов производств |
разделение труда |
|
1900 - 1930 |
эпоха предпринима- тельства |
зарождение новых производств |
Тейлор, Форд, классическая теория менеджмента |
|
1930 - 1950 |
эпоха массового производства |
усовершенствование организации и принципов массового производства |
создание экономики предприятия (микроэкономика), бух.учета, эргономики, статистики, количественного подхода к принятию решений |
|
1950 - 1990 |
постиндустриальная эпоха |
международная конкуренция, общественная заинтересованность во влиянии на жизнь общества и на окружающую среду |
переход от организации по функциям технической специализации к эффективной структуре, |
|
50 - 60 |
вмешательство государства, борьба с монополиями |
способной к обновлению |
|
|
60 - 70 |
кризис, инверсификация (расширение контактов с рынком) |
TQM (Total Quolity Menegment) стратегическое |
|
|
70 - 90 |
поляризация (в результате кризиса выделились какие-то фирмы, кто-то добился результата, кто-то ушел |
планирование |
|
|
после 90 |
эпоха интегрированного рынка |
интегральный рынок потребителя |
СРАВНЕНИЕ ПРОДУКТИВНОСТИ И ЭФФЕКТИВНОСТИ
НА ПРИМЕРЕ АВТОМОБИЛЕСТРОЕНИЯ
Таблица 3
|
наименование показателя |
Япония |
США |
Швеция |
Германия |
|
время на переналадку оборудования |
0.2 часа |
6 часов |
4 часа |
4 часа |
|
количество переналадок в день на мешину |
3 |
1 |
данных нет |
данных нет |
|
запас деталей перед переналадкой оборудования |
1 |
10 |
20 |
данных нет |
|
количество работающих на предприятии |
4300 |
3800 |
4700 |
9200 |
|
количество автомобилей в день |
2700 |
1000 |
1000 |
3400 |
|
количество рабочих дней на автомобиль |
1.6 |
3.8 |
4.7 |
2.7 |
ОЦЕНКА ОРГАНИЗАЦИОННО-ТЕХНИЧЕСКОГО УРОВНЯ
ПРОИЗВОДСТВА
Организационно-технический уровень производства определяет освоение новых видов и повышение качества выпускаемой продукции, внедрение прогрессивных технологий, механизации и автоматизации, совершенствование планирования, управления и организации производства охраны труда и т. д.
Для оценки этого уровня используются контрольные цифры по созданию и освоению новых видов продукции и технологических процессов, научно-технического прогноза, материалы сравнительного анализа производства с мировым (с тем, что в мире) уровнем, лицензии, лицензии, патенты, стандарты.
Организацией производства можно добиться того, при увеличении каких-либо параметров в n раз, получаем эффект, увеличенный в гораздо большее (гораздо больше, чем n) число раз.
Оптимальный размер производства в связи со степенью специализации: чем выше степень специализации, тем больше объемы производства, тем больше дополнительный эффект на масштабах производства.
затраты
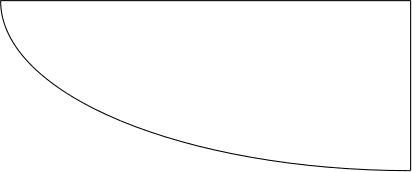
количество


единичное мелко- средне- крупно- массовое
серийное серийное серийное
Каждый следующий организационно-технический уровень соответствует оптимальному размеру производства. Но для каждого типа производства может быть несколько организационно-технических уровней, т.е. несколько оптимальных размеров производства.
СТРУКТУРА ПРЕДПРИЯТИЯ
Структура предприятия - состав цехов, служб и связи между ними.
На структуру предприятия влияют такие факторы, как :
- характер производимой продукции ;
- технология производства ;
- уровень специализации ;
- масштабы производства ;
- уровень кооперирования связей.
Виды цехов :
- основные ;
- вспомогательные (ремонтный) ;
- обслуживающие (транспортный цех на литейном заводе, склад) ;
- побочное производство.
Производственная структура цеха (два типа специализации) :
- предметная ;
- технологическая.
Сами цеха могут состоять из предметных, технологических участков и поточных линий.
Принципы организации производственного процесса :
- специализация ;
- непрерывность ;
- параллельность ;
- ритмичность ;
- прямоточность.
ПРОИЗВОДСТВЕННЫЙ ЦИКЛ
Производственный цикл - это период времени для осуществления
производственного процесса какого-либо
изделия или партии.
ПЕРИОДЫ ПРОИЗВОДСТВЕННОГО ЦИКЛА :
1. Рабочий период :
- основное время (основные технологические операции) ;
- вспомогательное время ;
2. Перерывы :
- межоперационные ;
- междусменные ;
- по технике безопасности.
Производственный цикл состоит из :
- подготовительное время ;
- основное технологическое время ;
- заключительное время.
РАСЧЕТ ВРЕМЕНИ ПРОИЗВОДСТВЕННОГО ЦИКЛА :
1. На одном станке : t i
 Тпр.ц.
= t подг.
+ t
закл.
+ е
, где
c i
t i - штучно-калькуляционное время,
c i - количество рабочих на соответствующей операции.
2. На нескольких станках : е t i
 Тпр.ц.
= t подг.
+ t
закл.
+ , где
f
f - фронт работ (количество станков или рабочих).
ВИДЫ ДВИЖЕНИЯ ПАРТИИ В ПРОИЗВОДСТВЕ
I. ПОСЛЕДОВАТЕЛЬНЫЙ.
Каждая последующая операция начинается после того, как закончится предыдущая.
Применение целесообразно в единичном производстве.
НЕДОСТАТОК : образуются перерывы между партиями.
ДОСТТОИНСТВО : мало учетных единиц (партии не дробятся).
Пример (4 передаточных партии).
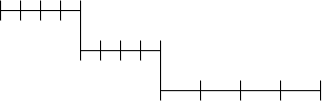 1-я
операция
2-я операция t i - время операции
3-я операция
t i
 Тпр.
ц.
= n * [
е
+ е
t
i МО
]
, где
c i
t i МО - межоперационные перерывы,
t i - штучно-калькуляционное время,
c i - количество рабочих на данной операции.
II. ПАРАЛЛЕЛЬНЫЙ.
Партия деталей передается немедленно на последующую операцию независимо от длительности предыдущей операции.
Партии не пролеживают в ожидании своей очереди, но и рабочие места залружены не полное время.
Пример (3 передаточных партии).
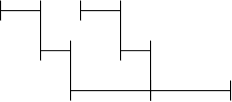 1-я
операция
2-я операция
3-я операция
t i t i
Тпр.
ц.
= е
* p + (n - p) * max
, где
c i c i
p - число изделий в передаточной партии.
III. ПОСЛЕДОВАТЕЛЬНО - ПАРАЛЛЕЛЬНЫЙ.
Вся партия обрабатывается непрерывно (последовательно по операциям).
ДОСТОИНСТВО : наибольшая одновременность обработки партии.
НЕДОСТАТОК : нецелесообразно применять там, где длительности операций очень сильно различаются (большой разброс t i ).
Пример (3 передаточных партии).
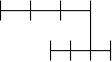 1-я
операция
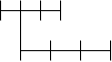 2-я
операция
t 1 < t 2 t 1 > t 2
t i t j пар
Тпр.
ц.
= n * [
е
+ е
t
i МО
]
- (n - p) * е
, где
c i c j
t j пар - время параллельности.
Если увеличить n, то время производственного цикла будет наименьшим при параллельном движении и наибольшим - при последовательном.
Если изменится штучно-калькуляционное время, то при последовательном движении очень удлиняется производственный цикл и растут потери.
Увеличение степени параллельности ведет к сокращению Тпр.ц. , к увеличению выпуска продукции, к уменьшению объемов незавершенного производства. При этом увеличиваются оборачиваемость, производительность труда, уменьшается себестоимость, увеличивается рентабельность производства.
ТЕМА 3: ОРГАНИЗАЦИЯ ПОТОЧНОГО ПРОИЗВОДСТВА
В 1748 году А.Смит впервые описал поточное производство
В 1913 году Г.Форд впервые внедрил его.
Поточное производство - это поргрессивная форма организации
поризводства, основанная на ритмичной
повторяемости согласованных по времени
основных и вспомогательных операций,
выполняемых на специальных рабочих
местах, расположенных в порядке
выполнения операций.
Поточная линия - это совокупность рабочих мест,
расположенных в порядке выполнения
технологических операций и работающих
в определенном режиме.
ОСНОВНЫЕ РАСЧТЫ ПРИ ОРГАНИЗАЦИИ ПОТОЧНЫХ ЛИНИЙ
- Расчет производственной программы , ритма запуска и выпуска.
- Потребное колличество оборудования.
- Число рабочих мест на п/л.
- Размер транспортной парти.
- Планировка расположения оборудования.
- Определение величены задела.
ТРЕБОВАНИЯ К ПОТОЧНЫМ ЛИНИЯМ :
- Распологают оборудование строго по ходу Т.П.
- Закрепление определенной операции за каждым рабочим местом.
- Ритмичность производства.
- Синхронность технологических операций.
- Высокий уровень механизации.
- Высокий уровень производственного процесса.
ВИДЫ ПОТОЧНЫХ ЛИНИЙ :
По степени специализации :
- однопредметное (массовое)
- многопредметное (серийное)
По степени непрерывности :
- непрерывные
- прерывные (прямоточные)
По способу поддерживания ритма :
- регламентированные
- свободные
По форме транспортирования :
- конвейерные
- др. транспортные средсва
По ритму работы конвейера :
- непрерывные
- пульсирующие
По месту выполнения операции :
- на конвейере
- на рабочем месте
По степени автоматизации :
- автоматические
- ручные (на сборке)
- полумеханический процесс (механизируются основные операции)
- механический
(механизируются и основные и вспомоготельные операции)
По степени синхронизации :
- п/л с синхронным процессом
- п/л с несинхронным процессом
РАСЧЕТ ПРОИЗВОДСТВЕННОЙ ПРОГРАММЫ И РИТМА ЗАПУСКА ПРОДУКЦИИ НА П/Л
Nвып - программа выпуска
Nзап - определяется на основании Nвып
Nзап = (Nвып + Z)(1 + a / 100)
a - вероятный % брака
Z - величена заделов (кол - во недоконченных изделий), определяется только после того, каа известны все параметры п/л
Nзап = Nвып (1 + a / 100)
Ритм выпуска :
такт - это мин/штука
ритм - это мин/партия
Чвып(зап) = Fэ / Nвып(зап) - ритм выпуска (запуска).
Fэ = Fн(1- b / 100) , где Fэ - эффективный фонд рабочего времени.
Fн - номинальный фонд времени.
b - % времени на выполнение планового ремонта.
Fн = D1 S Тсмена - D2 S (Тсмина 1 - Тсмена 2), где S - кол-во рабочих смен.
D1 - кол- во рабочих дней (без праздников).
D2 - кол-во праздничных дней.
Тсмена 1 - продолжительность рабочей смены.
Тсмена 2 - продолжительность рабочей смены в праздничные дни
.
ОПРЕДЕЛЕНИЕ ПОТРЕБНОГО КОЛЛИЧЕСТВА ОБОРУДОВАНИЯ
Определяется для каждой технической операции. Перед этим необходимо определить ритм. Продолжительность технической операции д.б кратна ритму.
Кол - во оборудования при заданном ритме :
t
Qi= Fpi / Fэi ,где Fpi - потребный фонд времени на каждую операцию;Qi - кол-во необходимого оборудрования для данной операции при ритме t.
Fpi = Nзап tшт i ,время выполнения каждой операции
t
Qi = tшт i / tзап
t
Qi округляется до целого
Требования к синхронизации
t t
tшт / Qi = tшт(1+i) / Q(1+i)
Синхронизация задается с допуском
i t i+1 t t i+1
tшт Q(1+i) - tшт Qi Ј Ei Qi tшт
Это отклонение в загрузке = 8 - 10%.
Чтобы синхронизировать параллельные линии, можно применять следущие мероприятия ( по сокращению откланений в загрузке ):
- применять средства малой механизации
- вследствии высокой производительной остнастки
- рациональная планировка рабочих мест
- улучшение обслуживания
- выбор талантливых рабочих
- материальное стимулирование
- концентрация выполнения операций на специальном оборудовании
- пересмотр конструкции изделия
Расчет загрузки оборудования
(t) p
h = Fpi / Fti = Qi / Qi,
где Fpi - располагаемый фонд времени,
Fti - потребный фонд времени,
p
Qi - принятое количество оборудования (округленное),
(t)
Qi - количество необходимого оборудования.
Определение численности работников
Зависит от количества рабочих мест и сменности.
Число рабочих мест на операции i : Cpi - расчетное.
Сpi = ti шт./ t,
где t - такт,
Cnpi - принятое число рабочих мест
Коэффициент загрузки: Кз = Cpi / Cnpi
3 операции ,на каждой операции известно число рабочих мест
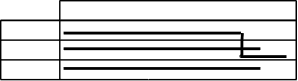 1 смена
Количество деталей ,изделий - заделы
Z = Z1+Z2+Z3+Z4,
где Z1 - технологические заделы в процессе изготавления
m (t)
Z1 = .е ai Qi
i=1
Z2 - транспортные заделы
для конвеера: Z2= Lnt / l,
где L - длина конвеера,
l -размер между гнездами на конвеере,
nt - размер транспортных партий.
для транспортера:
Z2 = е ti / tзап,
i=1
где ti - интервал транспортировки
tзап - ритм запуска
Z3 - страховые заделы (2-4 % от транспортных партий)
m
Z3 = е qi vi,
i=1
где vi - объем производства на i- той операции
qi - показатель, отражающий снижение производительности на i-той операции
Z4-оборотные заделы, которые образуются за счет разности производительности оборудования на соседних операциях
Эпюры: время работы
 1
операция
2 операция
 1
операция
 2
операция
 2
операция


 3
операция
Z4 = (p1 - p2) tбп,
где tбп- время работы на более производительном оборудовании
pi- производительность
ОСОБЕННОСТИ РАСЧЕТА НЕПРЕРЫВНО - ПОТОЧНЫХ
ЛИНИЙ С РАСПРЕДЕЛИТЕЛЬНЫМ КОНВЕЙЕРОМ
Линии с которых производится снятие изделий
1. Обязательно синхронизация загруженной линии.
2. Выключение линии - периодическое -обязательно
L =U l - длина конвеера
l - растояние между гнездами
U- количество гнезд
N = L / Tоб
Тоб - время оборота конвеера
tзтранс = nt tз
Dt шт = tmax - tmin - отклонения
Многопредметные поточные линии
1) Линии с независимыми потоками
2)Групповые поточные линии
На рабочих местах обработка различных изделий и соблюдение технологической схожести
3) Последовательное чередование изделий
Разная величина ритма на каждое изделие, норма времени разная и разное количество рабочих мест.
Qi = Qmaxj -количество оборудования
Можно переходить с одного изделия на другое с оставлением заделов и без оставления заделов. Если нет заделов, то при запуске нового изделия не будет простоев.
Методы перевода поточных линий на новое изделие в масштабах всего предприятия
1) Остановить поточные линии (временно), начали проект новой поточной линии.
2) Параллельный способ - параллельно с выпуском старой продукции организуется новое поизводство. Затем выпуск старой продукции прекращается,демонтируется и т.д.
3) Безостановочный переход на новую модель изделия. Вслед за выпуском старого изделия начинается производство нового ( при производстве нового изделия максимально используется старые детали)
Непоточные формы организации производственного процесса:
- технологические участки ( однородный технологический процесс )
- предметные участки ( изготавление группы деталий и изделий )
Если на предметном участке выполняется весь технологический процесс, его называют предметно - замкнутым.
Оборудование распределяется по ходу технологического процесса.
Партия - количество деталий, которые обрабатывются на одном рабочем при однократной наладке оборудования.
Все детали делятся на классы по технологическому признаку, чтобы сформировать предметные участки.
1 способ определенияразмера партий:
m m
е tнзi =(L n/100) еtштi ,
i=1 i=1
где tштi - подготавительно-заключительное время
L - допустимый процент затрат . Подготовительно-заключительное время в общей величине затрат времени.
n -размер партий деталей
m m
n = 100 е tпз / L е tшт
i=1 i=1
L=f(c)
крупносерийное
производство
2 мелкосерийное
производство
5 2
способ: n
= Nзап tz / Д, где
Nзап - годовая
программа
запуска tz-
запас деталей
перед сборкой
(крупносерийное
3- 5, мелкосерийное
5- 10), в днях Д
- количество
дней в периоде
3 способ: Анализ:
n - сменной выроботки. Со
= С1 + С2/n + Cзп, где
С1 - стоимость
материалов,
топлева, электроэнергии,
запчастей С2
- затраты, зависимые
от размера
партии деталей
(переналадка
оборудования
и т.п.) С3
- затраты, связанные
с омертвлением
оборотных
средств
Расчет
потребного
количества
оборудования l
ij i
Qi
= е
Nзап tштк / Fэ,
j=1 где
j - номер наименования
детали (изделия
) l
- число деталий
(изделий) Fэ
- эффективный
фонд времени
работы оборудования
(годовая эффективность) i tштк
- i-е
i
шт i
tштк
= ti + t nз / n , i где
t nз - подготовительно-
заключительное
время
Расчет
загрузки i-го
оборудования
(t)