Технико-экономическое обоснование проектирования отделения высокотемпературного окисления адипатов натрия производительностью 87360 т/год
Федеральное агентство по образованию
Государственное образовательное учреждение
высшего профессионального образования
«Кузбасский государственный технический университет»
Кафедра отраслевой экономики
КУРСОВАЯ РАБОТА ПО ДИСЦИПЛИНЕ
«Экономика и управление производством»
На тему: «Технико-экономическое обоснование проектирования отделения высокотемпературного окисления адипатов натрия производительностью 87360 т/год»
Выполнил: студент гр. ХМ-061
Барсуков В.В.
Проверил: Петухова Н.Ю.
Кемерово 2010
Содержание
Введение
1.Характеристика проектируемого производства
2.Расчет капитальных затрат
3.Расчет эффективного фонда рабочего времени
4.Расчет фонда оплаты труда
5.Расчет себестоимости продукции
6.Расчет технико-экономических показателей
Заключение
Список используемой литературы
Введение
Сода кальцинированная является одним из важнейших продуктов неорганического синтеза [5]. Она используется во всех отраслях промышленности. Например, она используется в производстве стекла всех видов, в том числе: хрусталя, оптического и медицинского стекла, стеклоблоков, пеностекла, силиката натрия растворимого, керамических плиток, компонента фритт для глазурей; черной и цветной металлургии: для производства свинца, цинка, вольфрама, стронция, хрома, для десульфуризации и дефосфации чугуна, в очистке отходящих газов, для нейтрализации сред.
Для производства электровакуумного стекла используется сода кальцинированная марки А высшего сорта со строго нормированным гранулометрическим составом.
Сода кальцинированная марки Б применяется в химической промышленности для производства синтетических моющих средств и жирных кислот, при очистке рассолов, в производстве фосфорных, хромовых, бариевых, натриевых солей как карбонатсодержащее сырье, в производстве глицеринов, аллилового спирта; целлюлозно-бумажной, анилино-красочной и лакокрасочной и нефтяной промышленностях.
В пищевой промышленности зарегистрирован в качестве пищевой добавки E500, регулятора кислотности, разрыхлителя, препятствующего комкованию и слёживанию.
Высокое качество соды кальцинированной, произведённой в России, отмечено Платиновым знаком качества в 2004 г.
Сода кальцинированная награждена дипломом и серебрянной медалью конкурса «Лучшая продукция товаров бытовой химии, средств гигиены и косметики 2004г.»
Основные российские производители кальцинированной соды - ОАО «Сода», расположенное в г. Стерлитамак, республика Башкортостан; завод Пермского края ОАО «Березниковский содовый завод», а также два металлургических предприятия ОАО «РУСАЛ Ачинский глиноземный комбинат» (управляющая компания ОАО «РУСАЛ Ачинск») и ЗАО «Метахим» (Ленинградская область).
Производство кальцинированной соды в России осуществляется двумя способами. Первый, так называемый аммиачный способ, предполагает использование в качестве основного сырья химически чистых известняков и поваренной соли. Второй применяется при комплексной переработке нефелинового сырья (нефелин (элеолит) — породообразующий минерал, алюмосиликат калия и натрия ортокремневой кислоты (Na,K)AlSiO4) на предприятиях алюминиевой промышленности, где наряду с содой получают глинозем, поташ и цемент. Первым способом в России производится примерно 70% соды, а вторым - 30%.
Технология производства кальцинированной соды из нефелинового сырья является уникальной и нигде в мире, кроме России, в промышленном масштабе не внедрена. Аммиачный метод применяют практически все производители, получающие соду синтетическим путем. Недостатки этого метода - высокий уровень отходов в виде плохо утилизируемых растворов хлористого кальция и высокая энергоемкость процесса.
На предприятиях химической промышленности в соответствии с ГОСТ 5100-85 [6] производится сода гранулированная марки А (тяжелая) и в порошке марки Б (легкая). В 2001 г. в России было произведено 2334 тыс. т кальцинированной соды. Это на 6,13% больше чем в 2000 г. В 2008 году производство технической соды составило 2,8 млн. тонн. Снижение объемов производства произошло в 4 квартале 2008 года (на 18% по отношению к аналогичному периоду 2007 г.), что является результатом кризисных явлений в мировой экономике. В общем итоге, в 2008 г. к 2007 г. объемы производства кальцинированной соды сократились на 4,1%, при этом внутреннее потребление соды возросло.[11]
В нашем производстве водный раствор кальцинированной соды является побочным продуктом при производстве капролактама и не является товарной продукцией. Обладая сильнощелочными свойствами, используется для нейтрализации кислых стоков и внутренних нужд предприятия КОАО «Азот». Такая технология её производства – а именно высокотемпературное окисление адипатов натрия, поступающих из цехов Ректификации 2 и 3, в циклонном реакторе применяется только на предприятии КОАО «Азот»
В данной работе будут проведены: расчет капитальных затрат и амортизационных отчислений; расчет эффективного фонда рабочего времени и численности персонала; расчет фонда оплаты труда; расчет себестоимости продукции; расчет технико-экономических показателей.
Характеристика проектируемого производства и технологического процесса
1.1 Характеристика производимой продукции
Натрий углекислый, водный раствор
Водный раствор натрия углекислого выпускается согласно ТУ 2131-064-05761637-2006 и по физико-химическим свойствам должен соответствовать следующим показателям:
| Наименование показателей | Норма | Методы анализа | |
| Марка А | Марка Б | ||
| Внешний вид | Слабо окрашенная жидкость желтовато-зеленоватого цвета | Визуально | |
| Массовая доля натрия углекислого (Na2CO3), %, не менее | 10 | 25 | Титриметрический |
| Массовая доля свободной щелочи, %, не более | 1,5 | 1,5 | Титриметрический |
| Массовая доля бихроматной окисляемости (ХПК), мгО/кг, не более | 350 | 350 | Титриметрический |
| Массовая доля механических примесей, %, не более | 0,3 | 0,3 | Гравиметрический |
Плотность раствора увеличивается по мере повышения массовой доли натрия углекислого в растворе.
Растворимость соды зависит от температуры. Наибольшая растворимость достигается при температуре 32,50С и составляет 59г в 100г воды.
Характеристика сырья, материалов, полупродуктов и энергоресурсов
| Наименование сырья, материалов, полупродуктов | Государственный или отраслевой стандарт, СТП, технические условия, регламент или методика на подготовку сырья |
Показатели по стандарту, обязательные для проверки |
Регламентируемые показатели с допустимыми отклонениями |
| 1 | 2 | 3 | 4 |
|
Газы горючие природные для промышленного и бытового назначения |
ГОСТ 5542-87 | Избыточное давление | (10-12)кгс/см2; (1,0-1,2)МПа |
| Раствор адипатов натрия | Технологический регламент №35 цеха кальцинированной соды | Массовая доля натриевых солей органических кислот | (28-36)% |
| Водяной пар | СТП 41-98 |
Температура Избыточное давление |
200°С 4,5кгс/см2; 0,45 МПа |
| Вода оборотная | СТП 40-2003 |
Температура Избыточное давление |
28°С 3кгс/см2; 0,3 МПа |
| Вода химочищенная, химочищенная деарированная, частично обессоленная |
СТП 43-2003 |
Избыточное давление |
(3,5 – 4,0)кгс/см2; (0,35-0,4)МПа |
| Азот газообразный | СТП 38-2003 | Избыточное давление | Не более 6 кгс/см2; |
| Воздух для КИП | Регламент цеха газового сырья производства ДМФА | Избыточное давление | (4-6)кгс/см2; (0,4-0,6) МПа |
1.3 Описание технологического процесса и схемы
Высокотемпературное окисление адипатов натрия осуществляется в реакторах циклонного типа при температуре (950 ч 1100)єС кислородом воздуха. Процесс окисления можно представить в следующем виде:
2NaOOC-(CH2)4-COONa + 13О2 → 12СО2 + 8Н2О + 2Nа2О
NaOOC-(CH2)4-COONa + 7О2 → 6СО2 + 4Н2О + Nа2О2
Nа2О + СО2 ↔ Nа2СО3
Nа2О + Н2О ↔ 2NаОН
2NаОН + СО2 ↔ Nа2СО3 + Н2О
Растворы адипатов натрия поступившие из цехов Ректификации 2, 3 на выпарную установку корп.2054, после упаривания, из корпуса 2053 по трубопроводам, через запорную арматуру, поступают в емкости поз. Е-19, 20, 21, 22 (см. рис. 1) объемом V-50 м3 расположенные у корпуса 1034.
Из емкостей поз. Е-19, 20, 21, 22 адипаты натрия насосами поз.Н-29, 31, 38, 45 через запорную арматуру, клапаны – отсекатели, ротаметры подаются к шести распылительным форсункам третьего и к десяти форсункам четвертого поясов циклонного реактора поз. Р-1 А (В).
Процесс высокотемпературного окисления адипатов натрия осуществляется в реакторах циклонного типа при температуре 950-11000С кислородом атмосферного воздуха.
Заданная температура поддерживается подачей в головку реактора попутного газа.
Попутный газ из коллектора КОАО «Азот» поступает с давлением Р (10 – 12) кгс/см2 (1,0-1,2) МПа.
Попутный газ, пройдя узел редуцирования, расположенный на отм.13,00м, с давлением Р- (1,0 – 1,5) кгс/см2 (0,1-0,15) МПа., поступает в общий распределительный коллектор подачи попутного газа на основные и дежурные горелки реактора.
От общего распределительного коллектора, по отдельным линиям, после регулирующего клапана, попутный газ поступает с давлением Р- (0,2-0,7) кгс/см2 (0,02-0,07) МПа в циклонные реакторы поз.Р-1А (В).
Для подготовки трубопровода к ремонту имеется возможность продувать его азотом на свечу.
После узла редуцирования, газ через клапан-отсекатель, запорную арматуру поступает в циклонный реактор на шесть основных и две дежурные горелки.
Реактор высокотемпературного окисления поз. Р-1 А (В) представляет собой вертикальный цилиндрический аппарат, состоящий из головки реактора, циклона и копильника. Диаметр реактора 2842 мм, высота 11200 мм.
Раствор адипатов натрия подается в верхнюю водоохлаждаемую часть реактора – циклон – через 16 радиально расположенных в два пояса механических
Продуктами окисления адипатов натрия является плав соды и углекислый газ.
Полученный плав кальцинированной соды (Na2CO3) в виде капель сепарируется на стенках циклона, собирается на пережимном кольце и через отверстия в нем стекает в копильник.
Из копильника реактора, плав кальцинированной соды с температурой около 9000С непрерывно стекает по летке в растворитель поз.К-1 А (В).
Плав соды растворяется в растворителе поз.К-1 А (В) водным раствором кальцинированной соды.
При достижении массовой доли Na2CO3 марки А (10-14%) или марки В (25%) раствор кальцинированной соды из растворителя, через регулирующий клапан, ротаметр насосами поз Н – 10 А (В, С, Д) выдается: марки А в корпус 2054, марки В на наливную эстакаду для заполнения железнодорожных цистерн.
Дымовые газы из циклонного реактора поз Р – 1 А (В) по газоходу поступают в нижнюю часть скруббера поз. К – 4 А (В).
Скруббер поз. К – 4 А (В) представляет собой вертикальный цилиндрический аппарат, по высоте которого смонтированы пять ярусов форсунок настенного и объемного орошения с механическим распылением раствора кальцинированной соды, а также в нижней части скруббера расположена водяная завеса для снижения температуры дымовых газов и очистки их от пыли кальцинированной соды.
Дымовые газы, охлажденные до температуры (180 – 220)0С в скруббере поз. К – 4 А (В), поступают в скруббер «Вентури» поз К – 5 А (В), где происходит их дальнейшая очистка методом абсорбции.
Скруббер «Вентури» представляет собой аппарат, состоящий из шести труб «Вентури». В верхней части находится кольцевой распределительный коллектор, откуда дымовые газы поступают в трубы «Вентури». На каждой трубе «Вентури» в верхней части установлены форсунки. Сталкиваясь с газовым потоком, раствор распыляется на мелкие капли и поглощает частицы соды.
Очищенные дымовые газы, дымососами поз. АД – 2 (4, 6) выбрасываются через дымовую трубу корпуса 1036 высотой 120 м и диаметром 2,6 м в атмосферу.
Для более полной очистки дымовых газов от пыли соды, футеровки и влаги, в дымоходной трубе на горизонтальном участке установлен завихритель (импеллер), который изменяет направление потока увлажненных дымовых газов и отбрасывает их к стенкам дымовой трубы. По ходу дымовых газов за импеллером, на расстоянии 8 метров, установлено пережимное кольцо высотой 120 мм для задержания влаги, пыли соды и футеровки. Между импеллером и пережимным кольцом в нижней части дымовой трубы установлен лоток, по которому содержимое стекает в приемник и далее в емкость поз. Е – 2 А (В).
Расчет капитальных затрат и амортизационных отчислений
Целью раздела «Расчет капитальных затрат» является определение объема реальных инвестиций, т. е. капитальных вложений, в строительство проектируемого производства. Источники инвестиций могут быть как собственные, так и привлеченные извне. Собственные источники формируются за счет амортизационных отчислений по действующему на предприятии основному капиталу, а также отчислений от прибыли на инвестиционные потребности. Внешние – в основном за счет заемных средств. Инвестиции впоследствии должны не только окупиться, но и приносить прибыль. Рентабельность инвестиций тем выше, чем большей новизной обладает продукт или технология.
Наибольшая доля капитальных вложений направляется на создание основных фондов: во-первых, на строительство зданий и сооружений, составляющих пассивную часть фондов, и во-вторых, на приобретение оборудования, дорогостоящего инструмента, инвентаря, т. е. на активную их часть. Такое деление обусловлено степенью их воздействия на предмет труда. Капитальные затраты рассчитываются табличным методом и оформляются в виде двух смет. Первая из них – расчет стоимости зданий и сооружений (табл. 1).
Таблица 1
Смета затрат на строительство зданий и сооружений
| Наименование объекта | Объём, м3 | Сумма, тыс. руб. | Сметная стоимость, тыс. руб. | Амортизационные отчисления | |||
| Строительство | Санитарно-электротехнические работы | норма, % | сумма, тыс. руб. | ||||
| 1 м3 | всего | ||||||
| 1. Здания: | |||||||
| - производственные | 10300 | 4,4 | 45320 | 18128 | 63448 | 5 | 3172,4 |
| - административные | 550 | 6,2 | 3410 | 1364 | 4774 | 5 | 238,7 |
| 2. Сооружения | 6045 | 5 | 302,25 | ||||
| ИТОГО |
10850 |
74267 |
3713,35 |
||||
Объем и стоимость 1 м3 - фактические данные с предприятия КОАО «Азот»
В стоимость зданий включаются затраты на санитарно-электротехнические работы, связь, которые составляют 40 % от стоимости строительства.
Затраты на сооружения связаны, прежде всего, с технологическим оборудованием: возведением постаментов под него, эстакад, этажерок, опор и пр. Поэтому и объем затрат определяется в зависимости от сметной стоимости оборудования, рассчитанной в табл. 2. Они принимаются в размере 5 % от расчетной суммы.
Таблица 2
Смета капитальных затрат на оборудование
| Наименование | Кол-во | Стоимость, тыс. руб. | Сметная стоимость, тыс. руб. | Амортизационные отчисления (А) | |||
| приобретения и доставки | монтажа | норма (На), % | сумма, тыс. руб. | ||||
| единицы | общая | ||||||
| 1. Циклонный реактор | 3 | 10000 | 30000 | 15000 | 45000 | 10 | 4500 |
| 2. Скруббер | 3 | 5000 | 15000 | 7500 | 22500 | 11 | 2475 |
| 3. Скруббер "Вентури" | 3 | 5000 | 15000 | 7500 | 22500 | 11 | 2475 |
| 4. Растворитель | 2 | 600 | 1200 | 600 | 1800 | 8 | 144 |
| 5. Ёмкость скруббера "Вентури" | 3 | 300 | 900 | 450 | 1350 | 8 | 108 |
| 6. Ёмкость адипатов натрия | 4 | 900 | 3600 | 1800 | 5400 | 8 | 432 |
| 7. Дымосос | 3 | 1200 | 3600 | 1800 | 5400 | 20 | 1080 |
| 8. Воздуходувка | 3 | 1200 | 3600 | 1800 | 5400 | 20 | 1080 |
| 9. Насос | 30 | 200 | 6000 | 3000 | 9000 | 33 | 2970 |
| 10. Теплообменник | 2 | 700 | 1400 | 700 | 2100 | 12 | 252 |
| 11. Дымовая труба | 1 | 300 | 300 | 150 | 450 | 5 | 22,5 |
| ИТОГО |
120900 |
15538,5 |
|||||
| Инструменты | 6045 | 30 | 1813,5 | ||||
| Всего |
126945 |
17352 |
|||||
В смету на оборудование включаются все затраты, формирующие первоначальную стоимость основных фондов, исходя из которой затем рассчитываются амортизационные отчисления:
- стоимость приобретения (или возведения) с учетом транспортно-складских расходов (10 % от стоимости оборудования);
- затраты на установку, монтаж, обвязку и прочие работы, связанные с подготовкой к сдаче в эксплуатацию. Принимаем в размере 50 % от стоимости приобретения оборудования.
Затраты на инструменты, приспособления, инвентарь – 5% от сметной стоимости оборудования
Стоимость основных производственных фондов постепенно должна быть перенесена на производимую с их помощью продукцию путем включения амортизационных отчислений в себестоимость, расчет которых также включается в табл. 1 и 2.
Для этого
расчета должна
быть известна
норма амортизации
 ,
представляющая
собой годовой
процент погашения
стоимости
основных фондов.
Она выражается
отношением
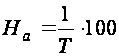 %,
где Т – срок полезного использования, лет. [12]
При этом
годовая величина
амортизационных
отчислений
 определяется
по формуле
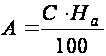 ,
где С – стоимость амортизируемого объекта, тыс. руб.
Для зданий
и сооружений
 принимается
в размере 5% (Т=20
лет), для инструментов,
приспособлений,
инвентаря –
30% (Т=3 года).
Итоговая сумма в табл. 3 представляет собой необходимый объем реальных инвестиций.
Таблица 3
Сводный сметный расчет капитальных затрат
| Наименование | Сумма, тыс. руб | Доля в структуре ОФ, % |
| 1. Пассивные ОФ (Здания, сооружения) | 77980,35 | 35,08 |
| 2. Активные ОФ (Оборудование, машины, инструменты) | 144297,00 | 64,92 |
| ИТОГО ОФ |
222277,35 |
100 |
| 3. Непредвиденные и прочие затраты | 22227,74 | - |
| Всего капитальных затрат |
244505,09 |
- |
Сумма непредвиденных и прочих затрат, связанных с подготовкой территории под строительство нового производства, содержанием службы заказчика-застройщика и т. д. составляет 10% от стоимости основных фондов, т. е. сметной стоимости зданий, сооружений, оборудования.
Расчет эффективного фонда рабочего времени и численности персонала
Производство кальцинированной соды характеризуется нормальными условиями труда и непрерывным режимом работы. Число смен в сутки – 3, продолжительность рабочей смены - 8 часов.
Расчет фактической
годовой нормы
 ,
относящейся
к конкретному
году, производится
в следующем
порядке.
Из календарного
фонда времени
 ,
который составляет
365 дней, исключаются
выходные
 дни (104) и нерабочие
праздничные
 дни (12), полученный
результат
умножают на
продолжительность
ежедневной
работы (8 ч), а из
рассчитанной
суммы часов
вычитают количество
часов
 ,
равное числу
предпраздничных
рабочих дней.
Они определяются
по календарю.
В курсовой
работе для
расчета проектной
 принимаем
 ,
равным 365 дням,
 ,
 ,
т. к. некоторым
из 8 праздников
предшествуют
выходные дни.
Проектную
среднемесячную
рассчитывают
путем деления
годовой на 12:
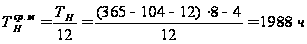
Следующий
этап – составление
баланса с целью
определения
эффективного
фонда рабочего
времени
 ,
учитывающего
все оплачиваемые
и неоплачиваемые
невыходы, а
также сокращения
рабочего времени,
предусмотренные
трудовым
законодательством.
В расчетную
формулу
 ,
выражаемого
в часах, для
учебных целей
включены наиболее
характерные
невыходы:
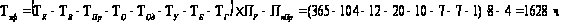 ,
где
 и
 – количество
дней очередного
и дополнительного
отпуска, в пересчете
на количество
рабочих дней
по 5-дневной
рабочей неделе
(все выходные
учтены в
 ).
Например, отпуску
продолжительностью
28 календарных
дней при 40-часовой
рабочей неделе
соответствуют
20 рабочих дней:
(28 дней отпуска/7
дней)
 5
рабочих дней;
 ,
 ,
 – количество
дней учебного
отпуска, невыходов
по болезни,
выполнения
государственных
и общественных
обязанностей
и прочих невыходов,
разрешенных
трудовым
законодательством.
В курсовой
работе баланс
рабочего времени
составляют
в форме таблицы
(табл. 4).
 – продолжительность
ежедневной
работы - 8ч.
Таблица 4
Баланс рабочего времени среднесписочного рабочего
| Состав рабочего времени | Кол-во дней в году |
| 1. Календарный фонд времени (Тк) | 365 |
| 2. Количество нерабочих дней | 116 |
| а) праздничных (Тпр) | 12 |
| б) выходных (Тв) | 104 |
| 3. Максимально возможный фонд рабочего времени (Тмв) | 249 |
| 4. Неявки на работу (в перерасчете на рабочие дни) в том числе: | |
| а) очередные отпуска (То) | 20 |
| б) доп. отпуска (Тод) | 10 |
| в) отпуск по учебе (Ту) | 7 |
| г) болезни | 7 |
| д) прочие неявки, разрешенные законом (Тг) | 1 |
| 5. Число рабочих дней в году | 204 |
| 6. Потери времени в связи с сокращением длительности предпраздничных дней (Тппр) | 0,5 |
| 7. Эффективный фонд рабочего времени (Тэф), час. | 1628 |
Явочная
численность
основных рабочих
 в аппаратурных
процессах, на
которые имеются
нормы обслуживания
 ,
рассчитывается
исходя из количества
установленных
единиц оборудования
 и количества
рабочих смен
 :
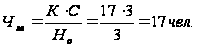
В расчете
должно быть
учтено право
работников
на очередной,
дополнительный
отпуск и другие
неявки. Поэтому
следующее
действие –
переход от
явочной численности
к списочной
 :
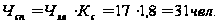 ,
где
 – коэффициент
списочного
состава, учитывающий
все неявки,
разрешенные
законом.
При непрерывном
процессе
рассчитывают
по формуле:
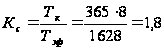 ;
Количество
бригад
 определяется
исходя из
круглосуточной
потребности
в рабочих той
или иной профессии
путем деления
 ,
выраженного
в часах, на годовую
норму времени
одного рабочего:
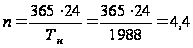
Принимаем количество бригад n=5
4. Расчет фонда оплаты труда
Раздел «Расчет фонда оплаты труда» выполняется с целью определения плановой величины расходов на оплату труда работников всех категорий.
Вся совокупность выплат подразделяется на основную и дополнительную заработную плату. Основная – это выплаты за проработанное на производстве (явочное) время, дополнительная – выплаты за не проработанное на производстве (неявочное) время, но подлежащее оплате.
Основная
заработная
плата состоит
из трех частей.
Первая (тарифная)
– это начисления
по окладам,
тарифным ставкам,
сдельным расценкам
с учетом
 .
Вторая составляющая – компенсационные выплаты. Они связаны с режимом работы и условиями труда:
- за работу во вредных условиях труда – 8%;
- за работу в