Организация и планирование производства
| Стадии разработки документации: | - техническое задание; |
| - технический проект; | |
| - рабочий проект. |
Функции технологической подготовки производства
отработка конструкции изделия и деталей на технологичность;
разработка межцеховых технологических маршрутов;
разработка технологических процессов (с установлением пооперационных норм времени и расчетом норм расхода материалов);
проектирование и изготовление средств технологического оснащения;
выверка, отладка и внедрение в производство разработанных технологических процессов;
метрологическая экспертиза результатов реализации функций ТПП.
Все многообразие процессов производства ГОСТ 14302-73 и ГОСТ 14316-75 сводят к трем видам: единичному, типовому и групповому.
Уровень оснащенности определяется с помощью коэффициента оснащенности технологических процессов Кос
Koc=Qo.o/QД,
где Qo.o — общее число типоразмеров оснастки, применяемых на предприятии при изготовлении изделия; QД — число деталей изделия, изготовляемых на предприятии.
Технологическая подготовка производства завершается выверкой, отладкой и внедрением в производство разработанных технологических процессов.
Помимо рассмотренных к числу обязательных функций ТПП относятся решение задач по технико-экономическому обоснованию проектируемой технологии и оснащения. производственных систем.
Сравнительный технико-экономический анализ и обоснование выбора технологических процессов
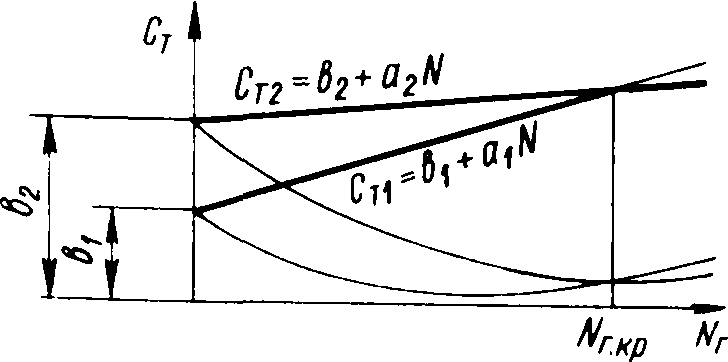
К частным показателям относятся: расход материалов, топлива и электроэнергии; трудоемкость изготовления (сборки); использование оборудования по мощности и по времени; использование технологического оснащения.
Обобщающими являются показатели технологической или полной себестоимости, а также сроки окупаемости специального технологического оснащения.
Организация технологической подготовки производства
| В зависимости от: | применяется: |
| сложности изделий, | централизованная, |
| объемов выпуска, | децентрализованная, |
| сложившихся традиций. | смешанная система организации служб технологической подготовки. |
| единичное | маршрутные карты на деталь (сборочную единицу) с перечнем операций технологического процесса, оборудования и инструмента, |
| мелкосерийное | применяемых на каждой из них. |
| крупносерийное | операционные карты с операционным эскизом обработки (сборки). |
| массовое | Кроме вышеперечисленного, разрабатывают инструкционные карты по каждому отдельному переходу. В картах технологического процесса сборки (в целом на сборочную единицу или для отдельных операций) приводят перечень входящих в сборку деталей. |
В серийном и массовом производстве различают два этапа освоения производства: изготовление и испытание установочной (1-й этап) и головной (2-й этап) серий изделий.
Основные направления ускорения технологической подготовки производства
1) Сведения до минимума объема исправлений, вносимых в технологическую документацию;
2) параллельного выполнения работ по ТПП и завершающего этапа КПП, а также отдельных этапов ТПП;
3) унификации технологических процессов;
4) использования типовых технологических нормалей на все геометрические элементы конструкции;
5) унификации и стандартизации технологического оснащения;
6) создания и использования групповой быстропереналаживаемой оснастки;
7) создания предметно- и подетально-специализированных цехов и участков, групповых поточных линий, гибких автоматизированных линий, обеспечивающих выдачу заданных программой конечных продуктов (деталей, сборочных единиц, изделий);
8) механизации и автоматизации ТПП.
ОРГАНИЗАЦИЯ ОСВОЕНИЯ ПРОИЗВОДСТВА НОВОЙ ТЕХНИКИ
(составлено по [1])
Задачи и содержание организационной подготовки производства(ОрПП)
Цель -- обеспечение полной готовности производства к выпуску продукции установленных качества и количества. Критериями достижения цели являются: выход на запланированные для серийного производства технико-экономические показатели; уменьшение затрат всех ресурсов на реализацию процесса освоения производства новых изделий (ОНТ); сокращение цикла ОрПП и ОНТ.
Четыре функциональных блока задач:
плановые,
обеспечивающие,
проектные
задачи переходного периода.
Методы перехода на выпуск новой продукции
Прекращение выпуска устаревших изделий, освоение и развертывание выпуска новой продукции и составляют процесс перехода на выпуск новой продукции.
| основные методы перехода: | последовательный, |
| параллельный, | |
| параллельно-последовательный. |
Во всех случаях завершением освоения производства новых изделий считается достижение заданного объема выпуска и установившихся нормативных значений основных технико-экономических показателей производства.
Динамика технико-экономических показателей и планирование удельных затрат производства в период освоения новой продукции
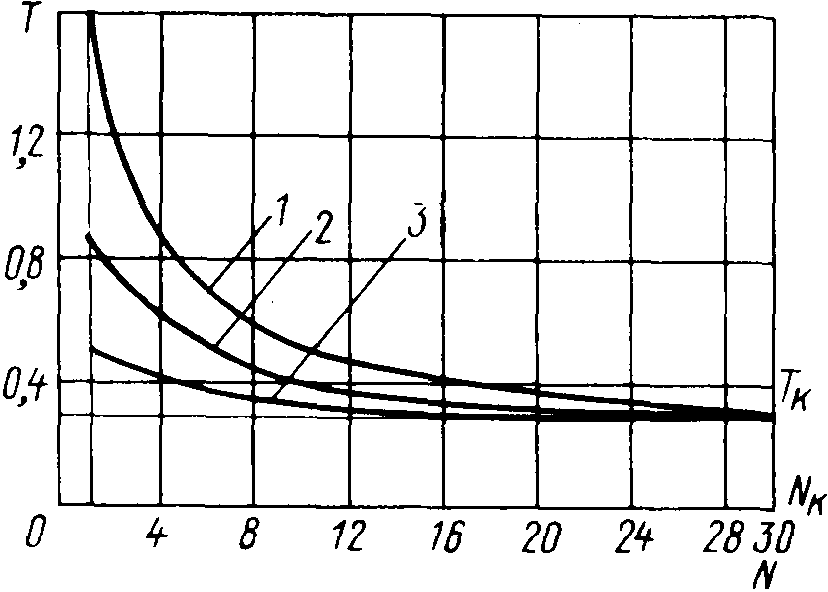
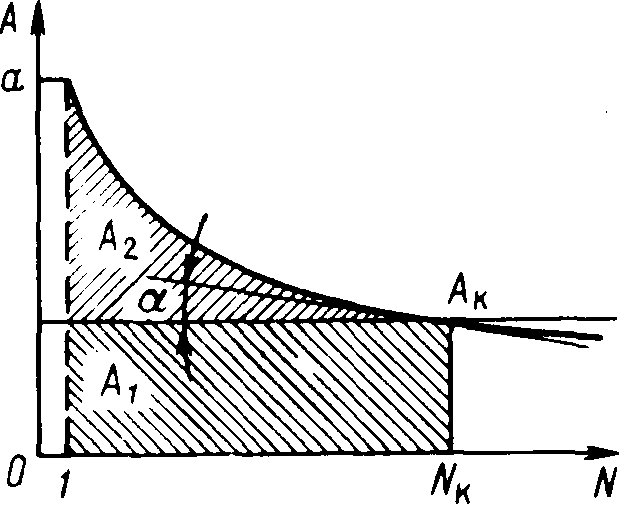
Зависимость затрат от порядкового номера осваиваемого изделия может быть описана в виде степенной функции
Ai=aiNi-b,
где Ai — удельные затраты (трудоемкость, материалоемкость, себестоимость и т.п.) на изготовление единицы изделия i-го наименования с порядковым номером Ni в суммарном объеме выпуска; аi — затраты на изготовление изделия с Ni=1; b - показатель степени, характеризующий крутизну зависимости Ai=f(Ni).
Для планирования рекомендуется строить кривые освоения от известного (заданного) конечного значения удельных затрат Аk, которое должно быть достигнуто при установившемся серийном выпуске новых изделий:
А=Аk(Nk/N)b=Ak(N/Nk)-b.
|
Кривые освоения: 1 -b=0,514; Koc=0,7; 2-b=0,32; Кос=0,8; 3-b=0,15; Кос=0,9 |
Изменение затрат на производство в процессе освоения изделия |
Период освоения новой техники и экономическая эффективность его сокращения
Продолжительность периода освоения новой техники Тосв, -- период времени от начала освоения изделия до достижения нормативного уровня затрат, характерного для установившегося серийного производства.
Основными направлениями сокращения Tосв являются:
1) совершенствование конструкции изделий, прежде всего повышение уровня технологичности и унификации;
2) типизация технологических процессов и технологического оснащения, особенно за счет расширения применения групповых процессов и оснастки;
3) повышение уровня специализации производственных процессов и совершенствование на этой основе производственной структуры предприятия;
4) повышение уровня механизации и автоматизации производственных процессов, главным образом за счет создания и широкого внедрения станков с ЧПУ и роботизированных комплексов;
5) повышение гибкости производства;
6) совершенствование материально-технического снабжения;
7) повышение квалификации работников и ускоренное обучение их приемам выполнения новых операций;
8) совершенствование нормативной базы планирования и экономического стимулирования ускоренного освоения новой техники;
9) повышение показателей технико-организационного уровня производства.
Планирование НИОКР и ТПП
Неопределенность в сфере НИОКР существует относительно:
а) вида необходимой деятельности и потребного времени;
б) объемов затрат, необходимых для получения позитивного или негативного результата;
в) самой возможности и объемов коммерческого использования результатов НИОКР.
Планирование НИР, ОКР, ТПП по нормативам
|
Расчет цикла стадии проведения работ на основе установленной трудоемкости работ: |
|
| где: tстi - трудоемкость стадии (этапа), чел-час; кдвi - коэффициент, учитывающий дополнительные затраты времени на согласование, утверждение, внесение изменений в техническую документацию и другие работы, не предусмотренные нормативами (кдв=1,1-1,5); Ррабi - количество работников, одновременно выполняющих данную стадию (этап); Тсм - продолжительность смены; квнi - коэффициент, учитывающий выполнение норм (при сдельных формах оплаты труда). | |
| Выполнение комплекса работ | |
|
Последовательный метод: |
|
| где: u - число стадий (этапов). | |
| Параллельно-последовательный метод: |
|
| где: кпар - средний коэффициент параллельности выполнения стадий (этапов) (кпар=0,3-0,7). | |
| Расчет трудоемкости: | Т=То(1+Кн+Ксл), |
| где: То - суммарная трудоемкость аналогичных работ; Кн, Ксл - коэффициенты новизны и сложности данного вида работ. | |
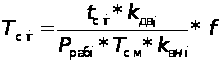 ,
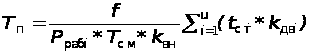 ,
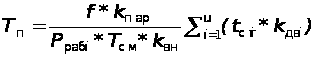 ,
Основы сетевого планирования
I. Основные термины и определения.
Графом называется множество точек (вершин) {P0, P1, ..., Pn} и множество ориентированных дуг {(Pi, Pj)}, соединяющих некоторые пары этих точек; при этом дуга (Pi, Pj) имеет начало в Pi и конец в Pj. На схеме дугу (Pi, Pj) обозначают в виде направленного отрезка.
Сетевой график (стрелочная диаграмма, сетевая модель, логическая сеть) -- наглядное изображение проекта в виде графа, отображающее технологическую взаимосвязь между работами.
Работами называются любые процессы, действия, приводящие к достижению определённых результатов (событий). Работа -- это трудовой процесс.
Событиями называются результаты произведённых работ или они показывают факт получения работы. Событие не является процессом, не имеет продолжительности во времени, оно “свершается”.
Три вида работы:
а) Действительная работа -- процесс, требующий затрат времени и ресурсов (энергетических, трудовых, финансовых и т.п.).
б) Ожидание -- работа, которая требует затрат времени, но не требует ресурсов.
в) Фиктивная работа -- не требует ни затрат времени, ни ресурсов. Показывает логическую связь между отдельными работами, т.е. зависимость начала одной или нескольких работ от других.
Кодировка событий:
i -- начальное событие;
j -- конечное событие;
I -- исходное событие;
C -- завершающее событие.
II. Правила построения сетевой модели.

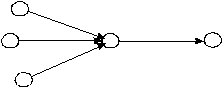
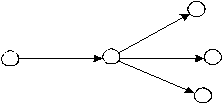
Все
работы в сетевом
графике должны
быть простыми
(т.е. только
выполнение
всей работы
может повлечь
за собой начало
выполнения
следующих).
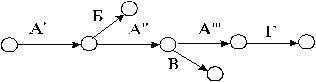
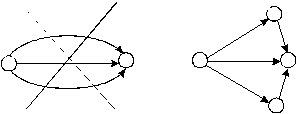
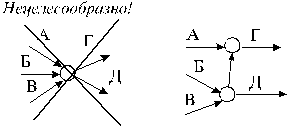
В сети не должно быть замкнутых контуров и тупиков.
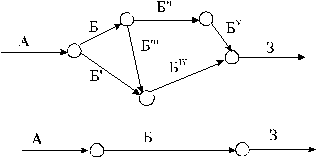
Ш. Параметры сетевой модели.
Любая последовательность работ в сетевом графике, в которой конечное событие одной работы совпадает с начальным событием следующей за ней работы, называется путём.
Различают следующие пути:
Полный путь – от исходного события до завершающего (I-J).
Путь, предшествующий данному событию – от исходного до данного (I-i(j)).
Путь, последующий за данным событием – от данного события до завершающего (i(j)-C).
Путь между событиями i и j – между двумя какими-либо промежуточными событиями (i-j). Продолжительность работы i-j равна tij.
Критический путь – между исходным и завершающим событием, имеющий наибольшую продолжительность (полный путь с максимальной длительностью) (I-C)max.
Ранний срок свершения события -- максимальный путь, предшествующий данному событию: Tрi=t[L(I,i)max].
Поздний срок свершения события -- разность между критическим путём и максимальным путём, следующим за данным событием: Tпi=t(Lкр)-t[L(i,C)max].
| Ранний срок начала i-j работы: | Tпнij=Tрi. |
| Поздний срок начала i-j работы: | Tпнij=Tпj-tij. |
| Ранний срок окончания i-j работы: | Tроij=Tрi+tij. |
| Поздний срок окончания i-j работы: | Tпоij=Tпj. |
| Резерв события -- | Ri=Tпi-Tрi |
| Резерв пути -- |
RL=t(Lкр)-t(Li); здесь t(Li) -- длительность данного пути. |
Полный резерв -- максимальное количество времени, на которое можно увеличить продолжительность данной работы, не изменяя при этом продолжительности критического пути: Rпij=Tпj-Tрi-tij.
Свободный резерв -- максимальное количество времени, на которое можно увеличивать продолжительность данной работы, не изменяя при этом ранних сроков начала последующих за ней работ: Rсij=Tрj-Tрi-tij.
Независимый резерв -- максимальное количество времени, на которое можно увеличить продолжительность данной работы, при условии, что все предшествующие работы имеют поздний срок окончания, не изменяя при этом ранних сроков начала последующих за ней работ: Rнij=Tрj-Tпi-tij.
Коэффициент напряжённости -- характеризует напряжённость сроков выполнения работ. Его величина показывает, насколько свободно можно располагать имеющимися резервами. Чем больше коэффициент напряжённости, тем сложнее выполнить работу в установленный срок.
Коэффициентом напряжённости kij работы ij называют максимальное среди отношений длин несовпадающих отрезков пути максимальной длины и критического, заключённых между одними и теми же событиями, принадлежащими обоим путям, т.е. наибольшее среди отношений L’(i,j)/T’кр(i,j).
IV. Определение времени выполнения работ в сетевом графике.
Могут быть даны следующие оценки времени:
tmin -- минимальная (оптимистическая) оценка -- время, необходимое для выполнения работы при наиболее благоприятном стечении обстоятельств;
tmax -- максимальная (пессимистическая) оценка -- время, необходимое для выполнения работы при самых неблагоприятных обстоятельствах;
tн.в. -- наиболее вероятная продолжительность работ -- продолжительность, имеющая место при нормальных, чаще всего встречающихся условиях выполнения данной работы.
Методы определения ожидаемого времени выполнения работ (tож).
1) Метод двух оценок:
tож=(3*tmin+2*tmax)/5;
2=0,04*(tmax-tmin)2.
2) Метод трёх оценок:
tож=(tmin+4*tн.в.+tmax)/6;
2=[(tmax-tmin)/6]2.
V. Разновидности сетей.
1) В зависимости от количества конечных целей:
-- одноцелевые (имеется одно завершающее событие);
-- многоцелевые (имеется несколько завершающих событий).
2) По уровню управления:
-- составленные по всему комплексу работ;
-- частные комплексы -- по отдельным соисполнителям работ;
-- первичные сети -- на выполнение работ отдельными исполнителями (группа, отдел).
VI. Пути оптимизации.
Сетевые графики оптимизируют:
а) по срокам;
б) по используемым ресурсам;
в) по стоимости.
VII. Преимущества СПУ.
1) Концентрация внимания руководства на решающих работах.
2) В любой момент руководство располагает исчерпывающей информацией.
3) Реализуется принцип непрерывности планирования хода работ и управления ими.
4) Система обеспечивает возможность рационального маневрирования выделенными для данной разработки ресурсами.
5) Устанавливается чёткая взаимосвязь между ответственными исполнителями отдельных работ.
ВЫБОР МЕСТ ДЕЯТЕЛЬНОСТИ
Критерии выбора
Расположение предприятий определяется:
техническими требованиями и условиями;
источниками энергии;
традициями;
предоставленные правительством или местными властями субсидии и налоговые льготы;
различием тарифных договоров, заключенных в разных регионах (если производство требует значительных затрат труда).
Понятие о генеральном плане машиностроительного завода
Генеральным планом машиностроительного завода называется проектируемое или фактическое размещение всех его основных и вспомогательных цехов и служб (включая рельсовые и безрельсовые дороги, подземные и наземные сети), согласованное с особенностями рельефа местности и с требованиями благоустройства территории.
| а) |
|
б) |
|
| последовательное расположение; | под углом; | ||
| в) |
|
г) |
|
| кольцевое расположение; | П - образное; | ||
| д) |
|
е) |
|
| Ш - образное; | в нескольких параллельных пролётах. | ||
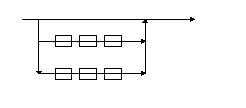
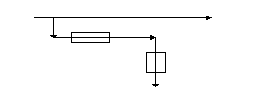
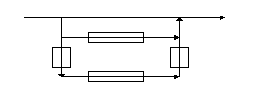
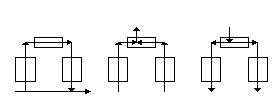
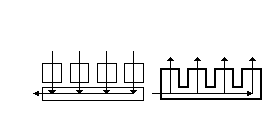
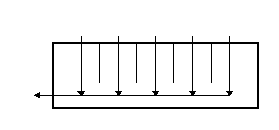
Эффективность использования площади участка завода определяется:
-- коэффициентом застройки участка (отношение площади, занимаемой зданиями и крытыми сооружениями к площади всего участка);
-- коэффициентом использования площади участка (отношение площади, занимаемой зданиями, сооружениями и всеми устройствами к площади всего участка).
Принципы формирования производственной программы
При формировании производственной программы предприятия ориентируются на следующие принципы.
1. Верность проблеме
2. Верность материалу
3. Ориентация на область знания
Список использованной литературы
Организация, планирование приборостроительного производства и управление предприятием:Учебник для студентов приборостроительных специальностей вузов / В.А.Петров, Л.П.Беликова, Э.В.Минько и др.; Под общ. ред. В.А.Петрова. -- Л.: Машиностроение. Ленингр. отд-ие, 1987. -- 424 с.: ил.
Практический маркетинг: Учеб. пособие / Пер. с нем. А.М.Макарова; Под ред. И.С.Минько. -- М.: Высш. шк.: ИНФРА-М, 1996. -- 255 с., ил.
Фалько С.Г. Наука об организации производства: история, современность, перспективы. -- М.:О-во “Знание” РСФСР, 1990. -- 56 с.
Пластинин П.И. Основы конструирования систем и машин:учебное пособие для студентов. М.: Изд-во МГТУ, 1992. 62 с., ил.
Петренко А.И. Основы автоматизации проектирования. Киев: Техника, 1982. 295 с.
Ежова З.И. Методические указания по оформлению библиографической части курсовой и дипломной работы. -- М.: Изд-во МГТУ, 1990. -- 28 с.
Хан Д. Планирование и контроль: концепция контроллинга: Пер. с нем./ Под ред. и с предисл. А.А.Турчака, Л.Г.Головача, М.Л.Лукашевича. -- М.: Финансы и статистика, 1997. -- 800 с., ил.
Пластинин П.И. Теория и расчет поршневых компрессоров. -- М.: ВО “Агропромиздат”, 1987. -- 271с., ил.
ГОСТ . Единая система конструкторской документации.
ГОСТ . Единая система технологической документации.
ГОСТ . Единая система технологической подготовки производства.
Патентный закон Российской Федерации от 23.09.92г. №3517-1.
Закон о товарных знаках, знаках обслуживания и наименованиях мест происхождении товаров от 3.09.92г. №3520-1.
Закон Российской Федерации “Об авторском и смежных правах от 09.07.93г., № 5605-1.
Закон Российской Федерации “О науке и государственной научно-технической политике” от 23 августа 1996 года N 127-ФЗ.
Маркетинг во внешнеэкономической деятельности предприятия.