Экономическая система
59. Цель планирования продаж состоит в том, чтобы своевременно предложить покупателям такую номенклатуру товаров и услуг, которая бы соответствовала в целом профилю производственной деятельности предприятия и возможно полнее удовлетворяла их потребности. План-е продаж - непрерывный пр-с, начинающийся в момент зарождения идеи нового товара, продолжающийся в течение всего ЖЦИ и заканчивающийся е изъятием его из производственной программы. С определения объемов продаж начинается процесс тактического планирования. На основе плана продаж осуществляется планирование производственной программы предприятия, своевременная подготовка сырья, материалов, комплектующие изделий, инструмента, оборудования для изготовления конечной продукции и создания необходимых производственных запасов. Заканчивается работа по планированию продаж составлением портфеля заказов. Как правило, портфель заказов состоит из трех разделов: текущих заказов, обеспечивающих ритмичную работу предприятия в данный период; среднесрочных заказов со сроком исполнения 1-2 года; перспективных заказов, охватывающих период времени более 2 лет.
В процессе обоснования объема продаж выделяют следующие пять этапов: 1 - исследование конъюнктуры рынка: 1.1. - анализ продаж за предшествующий период, 1.2. – сегментация рынка, 1.3. - выбор целевого рынка, 1.4. – определение ёмкости рынка, 1.5. - прогноз развития рынка; 2 - планирование ассортимента: 2.1. - формиров-е стр-ры ассортимента, 2.2. - планир-е освоения новых изделий; 3 - оценка конкурентоспособности; 4 - планирование цены; 5 - прогнозирование величины продаж.
Исслед-е конъюнктуры рынка: 1 - Анализ продаж за предшествующий период, 2 - Сегментация рынка Сегмент рынка - это особым образом выделенная группа потребителей. Сегментация позволяет в максимальной степени удовлетворить потребности покупателей (клиентов) в разнообразных товарах. Главная цель - обеспечить адресность заявок портфеля заказов.3 - Выбор целевого рынка. От выбора целевого рынка в большой степени зависит объем продаж. Исследование конъюнктуры рынка целесообразно проводить на трех уровнях: общеэк-м, отраслевом и товарном. Можно рекомендовать следующую структуру конъюнктурного обзора: Раздел 1. Оценка конъюнктуры рынка в текущем периоде. Р.2. Прогноз основных показателей рынка. Р.3. Предложения и рекомендации.
Планир-е ассортимента: 1. Формир-е стр-ры ассортимента Важнейшим фактором, определяющим уровень и рентабельность продаж, яв-ся соот-вие ассортимента и номенклатуры пр-ции запросам потребителей. Под номенклатурой понимается укрупненный перечень выпускаемой предприятием продукции или оказываемых им услуг. Ассортимент служит для детализации продукции на виды, типы, сорта, фасоны, рисунки.2. Планирование освоения новых изделий. В процессе планирования освоения новых изделий необходимо установить, почему одни товары отвергаются рынком, в то время как другие товары длительное время пользуются спросом у покупателей.
Средства прогнозирования объема продаж можно свести в две группы: а) основанные на экспертных оценках; б) экономико-статистические. А). Методы экспертных оценок. Эти методы предполагают изучение мнений специалистов предприятий-производителей и потребителей продукции, торгово-посреднических фирм, предприятий розничной торговли, консалтинговых организаций о возможных объемах продаж продукции предприятия в планируемом периоде. На их основе экспертным путем определяются три вида прогноза продаж: оптимистический, пессимистический и рациональный (вероятный). Б). Экономико-статистические методы. - Метод регрессионного и корреляционного анализа - это способ нахождения объема продаж конкретного изделия, основанный на выявлении и установлении зависимости искомого показателя от других факторов. выбранной стратегии. - К числу простых методов прогнозирования объема продаж относится расчет скользящей средней величины продаж, к-я рассчитывается путем деления факт-го объема продаж на продолжительность анализируемого периода.
60. В общем случае Цена складывается из следующих составных частей С/С + Прибыль + Акцизы + НДС. Классификация цен: - Фиксированные. - Регулируемые цены. - Свободные цены. - Отпускная цена предприятия включает издержки производства и реализации продукции (полную себестоимость), прибыль предприятия, НДС и акцизы. - Оптовая цена состоит из отпускной цены предприятия и сбытовых наценок оптовых фирм и призвана покрыть их издержки по продвижению продукции до потребителя и обеспечить рентабельную работу. - Розничная цена включает оптовую цену (отпускную цену предприятия, если товар был закуплен непосредственно у изготовителя) и торговые накидки розничных торговых фирм. В зависимости от степени участия продавца товара в возмещении расходов на транспортировку продукции различают следующие виды отпускных и оптовых цен: - Цены франко-станция отправления и франко-станция назначения применяются во внутренней торговле. Первая из них означает, что продавец несет расходы только на транспортировку товара до станции отправления и погрузку его на транспортное средство. Эти расходы он возмещает в цене товара, а все последующие расходы по перевозке груза несет покупатель. Цена франко-станция назначения включает расходы на транспортировку груза до станции потребителя товара. Последний несет расходы только на выгрузку товара из вагонов или судов и транспортировку груза на свой склад.
Технология планирования цены: 1. Выявление ценообразующих факторов. Ф-ры: рыночная среда, в которой работает предприятие. В процессе анализа рыночной среды важно установить, кто контролирует цены. Субъектами контроля цен могут быть: сам рынок; данное предприятие; правительство.2 - Постановка целей планирования цен. Цели: максимизация прибыли; выживание; лидерство на рынке; лидерство в качестве товара.3. Выбор метода ценообразования.4. - Разработка ценовой стратегии и определения цены. Ценовая стратегия - это комплекс средств и методов, с помощью которых реализуются цели ценообразования. Она позволяет выбрать динамику изменения исходной цены товара в условиях рынка. Виды стратегий: Стратегия проникновения на рынок. Стратегия снятия сливок.
Методы ценообразования:
1) Метод установления цены на основе издержек производства и реализации продукции. Суть состоит в том, что цена товара образуется путем добавления наценки к себестоимости товара. Формы метода: 1. метод обеспечения безубыточности основан на включении в цену прибыли, исходя из заранее установленной нормы.2. метод «средние издержки + прибыль» заключается в прибавлении к средним издержкам на единицу продукции различных надбавок, покрывающих стоимость затрат, неучтенных в базовой себестоимости, налоги и платежи, включаемые в цену по ставкам в соответствии с действующим законодательством, а также прибыль предприятия
2) Метод установления цены с ориентацией на уровень конкуренции. Цена устанавливается исходя из условий рынка. Формы метода: 1. метод текущей цены. Предпр-тие может изменять любые параметры, включающие на объем продаж, кроме цены. А при установлении цены оно должно ориентироваться на сложившийся, на рынке их уровень; 2тендерное ценообразование. Применяется, когда несколько фирм конкурируют друг с другом в борьбе за контракт.
3) Метод ценообразования с ориентацией на спрос. Свобода в установлении цены ограничивается особенностью кривой спроса. Разновидность - метод установления цены, исходя из ощущаемой ценности товара.
4) В основе параметрических методов ценообразования лежит зависимость цены от различных параметров изделия.
Технология планирования цены: 1 этап: выявление цена образующих факторов (рыночная среда, потребители, государство; субъекты каналов товародвижения и т.д.).2 этап: постановка целей планирования цен (максимизация прибыли; выживание; лидерство на рынке и т.д.).3 этап: выбор метода ценообразования.4 этап: разработка ценовой стратегии. Ценовая стратегия - это комплекс средств и методов, с помощью которых реализуется цели ценообразования: стратегия проникновения на рынок; стратегия снятия и др.
61. Произв-й пр-сс - совокупность взаимосвяз-х приёмов и методов рационального сочетания живого труда со средствами пр-ва в рез-те которых исходное сырьё и материалы превращаются в готовую продукцию. Класс-я: 1. - по значению: основные, вспомогательные, обслуживающие. Основные подготовительные (заготовительные), преобразующие(обрабатывающие), заключительные(сборочные).2. - По хар-ру объекта пр-ва: простые и сложные процессы.3. -По хар-ру протекания во времени: непрерывные, прерывные.4. - По степени механизации и автоматизации: ручные, механизированные, автоматизированные, автоматические.5. - В зависимости от исходного сырья выпускаемой пр-ции: прямые (одно сырьё), синтетические (из неск одно изд-е), аналитические (из одного сырья неск-ко изд-й).
Производственные процессы делятся на 3 стадии: заготовительные, обрабатывающие, сборочные. Каждая.: фаза состоит из частичных процессов, которые делятся на технологические операции (основные - в результате изменяется форма, свойства).
Принципы рац-й орг-ции пр-го пр-сса: 1. -Диференци-я - предполагает разделение пр-го пр-сса на отдельные технолог-е пр-ссы, прёмы, операции.2. - Специализация - закрепление за раб. местом технологически однородных работ либо огранич-й номенклатурой пр-ции.3. - Пропорциональность - соответствие пропускной способности подразделений пр-я.4. - Параллельность - предусматривает одновременное выполнение отдельных частей пр-го пр-сса на нескольких рабочих местах. К пар= Т пар пр. ц/ Тпосл пр. ц.5. - Непрерывность - сокращение или сведение к минимуму перерывов. Кнепр= Тт. ц. /Тпр. ц., 6. принцип концентрации и интеграции производственных процессов используется на наличие высокого современного оборудования, когда в единичном комплексе решаются задачи обработки, сборки, транспортировки деталей и удаление отходов.7. ритмичности предполагает обеспечение одного выпуска продукции в разные промежутки времени.8. прямоточности состоит в обеспечении кратчайшего пути прохождения предметов труда по всем стадиям производственного процесса.9. автоматичности предполагает автоматизацию производственного процесса.10. . гибкость, т.е. мобильный переход на выпуск новой продукции при освобождении производства или новой продукции пользующейся спросом.11. электронизация предприятия использует быстродействие машин различных классов.
62. Производственный цикл - календарный период времени от запуска сырья до выхода готовой пр-ции. Длительность произв-го цикла определяется по следующей формуле: Тпр. ц = Кк/Тсм* S(Тт. ц+ Тк+ Ттр + Тм. о) + Тест/24., где: Тт. ц. - продолжительность технолог-го цикла, Тк - контрольнок время, Ттр - время транспортных операций, Тм. о - межоперац-е перерывы, Тест - естественные пр-ссы, Кк - коэф-т календарности = =Дк/Др Тсм - кол-во рабочих смен, S - кол-во рабочих смен. Дк, Др - календарные и рабочие дни.
Длительность пр-го цикла использ-ся при разработке производ-х программ, определении велечины незавершённого пр-ва, разработки графиков мат-го обеспечения пр-ва и оперативной подготовки пр-ва. Длит-сть зависит от ф-ров конструкторского, технолог-го и организ-го хар-ра. На длит-сть влияет величина партий(кол-во деталей, к-е непрерывно обрабатываются на каждой операции пр-го цикла с однократной затратой подготовит-заключит-го времени). На длит-сть влияет вид движения предметов труда в пр-ссе их обработки
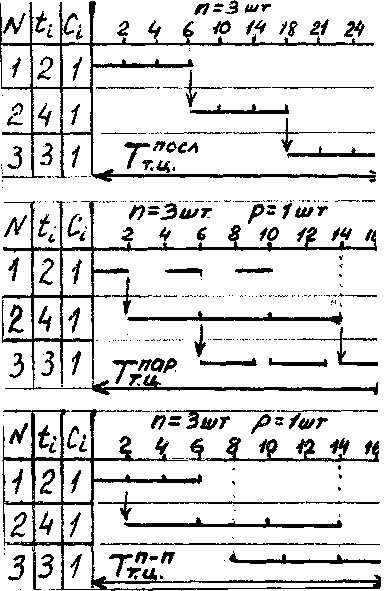
1. При последовательном виде движения каждая последующая операция начинается после обработки всей партии деталей на предыдущей операции. Тт. ц. посл = n* на сумму от m до i=1* ti/ci, где: n - рахзмер партии; m - кол-во операций, которые проходит деталь в пр-ссе обработки; ti - продолжительность операции; ci - кол-во рабочих мест на i-той операции.
2. При параллельном виде движения отдельные детали или небольшие пр-ные партии (передаточные, транспортные) передаются на последующие операции сразу после обработки их на предыдущих операциях независимо от окончания обработки всей партии. Тт. ц пар = Р* на сумму от m до i=1* ti/ci+(n-p) (ti/ci) max, где р - размер передаточной партии; (ti/ci) max - мах по продолж=сти операция с учётом кол-ва раб. мест.
3. При пар-последовательном виде движения - наблюдается частичное совмещение времени обработки деталей на смежных операциях.1. Тт. ц пар-посл =n * на сумму от m до i=1* ti/ci - (n-p) *на сумму от m-1 до i=1* (ti/ci) min, где сумма от m-1 до i=1* (ti/ci) min - сумма min по продолж-сти операций с учётом кол-ва раб. Мест, взятых или рассчитанных из двух смежных операций. ∆t=n *t2/c2 - (n-p) *t3/c3.2. Тт. ц пар пос= n* на сумму от m до i=1* ti/ci+(n-p) (Тдл-Ткор), где Тдл, Ткор - суммарное время длинных и коротких операций.
Эк. знач-е: чем короче произв. цикл, тем ниже издержки пр-ва и себест-ть прод. Знание продолж-ти произв. цикла необх-мо для: составления произ. программы предприятия и его подразделений, опред-я запуска-выпуска прод., расчетов оптим. величины нзп.
Пути сокращ-я произв-го цикла: уменьшение времени раб, периода, естеств. процессов и перерывов в произв. процессе за счет совершенств-я техники и технологии и повыш-я уровня орг-ции пр-ва. Технол. время и время перерывов сокращ-т в рез-те совершенств-я конструкции прод., повыш-я уровня ее технолог-ти, внедрения высокоэф-фект. технол. процессов, повыш-я уровня механизации и автоматизации и т.д. Целесообразно совмещение по времени процессов контроля, транспортир-ки и складиров-я с временем технол, циклом. Время перерывов сокращ-т увеличением сменности работы, применением паралл. -последоват. способа обраб-ки партии и эффект, систем операт,-календ. планирования.
Графики смотреть в приложении. Условные обознач-я. сипольз-е в графиках:
р - размер передпточной партии,
m-кол-во операций,
n-кол-во обрабатываемых деталей,
t-продолж-сть i-той опреации,
с - кол-во раб. мест на i-той операции.
62.
63. Орг-я пр-ва - координация и оптимизация во времени и пространстве всех материальных и трудовых элементов пр-ва с целью достиж-я в определ-е сроки наибольшего произв-го результата наименьшими затратами. Объектом курса является предприятие. Предмет-изучение методов и ср-в наиболее рациональной орг-ции пр-ва. Гл. цель - обеспеч-е высокой эк-й и соц-й эфф-сти функц-ния пр-тия.
Общая стр-ра пр-я вкл-т: состав пр-х звеньев, служб по управлению пр-ем, орг-ю по обсуж-ю работников.
Производств-я стр-ра явл-ся частью общей стр-ры пр-я, хар-ся составом произв-х звеньев, их вз-зью в пр-ссе изгот-я пр-ции. Она отражает хар-р разд-я труда между отдельными цехами и их кооперированной связью. Типы пр-х стр-р: 1. Технологич-я - цехи и участки созд-ся по принципу технол-й однород-сти. Преим-ва: обеспеч-е полной загрузки обор-я, более полное исп-е мат-лов, способствует применению прогресс-х техн-гий. Недостатки: в каждом подразд-нии выпуск-ся неск-ко видов пр-ции, увклич-ся потери времени на переналадку оборуд-я, наруш-ся принцип прямоточности, увелич-ся длит-сть цикла.2. - Предметная стр-ра - каждый цех изг-т одно изд-е или части. Преим-ва: созд-ся благопр-е усл-я для внедр-я новой техники, поточного метода орг-ции пр-ва, механизации и автом-ции, сокращ-ся дл-сть цикла. Недостатки: неполный набор технолог-го обор-я.3. - Смешанная стр-ра - предметно-технологическая со всеми преим-ми и недостатками предыдущих.
Пок-ли произв-й стр-ры пр-я: 1. -размеры произв-х звеньев, 2 - степень централизации отдельных пр-ств, 3. - соотн-е между основными, вспом-ми и обслми производствами, 4. - пропорц-сть входящих в состав пр-я звеньев, 6. - взаим-зь между подразд-ми.
Структура основного производства –1-Первичным звеном является рабочее место - часть производственной площади, оснащённой необходимым оборудованием и инструментом при помощи кот-го раб-чий выполняет отдельные операции по изготовл-ю пр-ции. Виды: простое, многостаночное, коллективное.2 - Производственный участок – сов-сть рабочих мест, на к-х выполн-ся однородная работа или различные операции по изготовлению однородной продукции.3-Цех – сов-сть производственных участков, - производственное и административно-обособленное подразделение, в к-м выполняется комплекс опред-х работ. В соот-вии с внутризаводской спец-цией. Виды: основные, вспомогательные, обслуживающие, побочные, экспериментальные. В зависимости от наличия цехов и участков различают: 1-Цеховая ср-ра (цех-участок-рабочее место), 2-бесцеховая(участок-рабочее место), корпусная(корпус-цех-участок-рабочее место).
64. Тип производства - это классификационная категория производства, представляя собой совокупность организационно-технологических и экономических характеристик производства, обусловленных масштабом, номенклатурой и регулярностью выпуска пр-ции.
Для массового пр-ва хар-но: Коэфициент закрепления операций-1-2, объём выпуска пр-ции-большой, номенклатура-узкое наименование, метод орг-ции пр-ва-поточный, оборудование и оснастка-специальные, специализация раб. мест-предметная, исп-ние унифициров-х и стандартизир-х деталей-максимальное, длительность пр-го цикла-минималиная, удельный вес вспомогательного и подготовит-но-заключит-го времени-небольшой, Ме, Те и с/с пр-ции-низкие, производительность труда-высокая, квалификация рабочих-низкая, оперативное руководство-глубокая централизация, оперативно-календарное планирование-подетальная система.
Для серийного пр-ва хар-но: Коэфициент закрепления операций-от2 до 40, объём выпуска пр-ции-периодический, номенклатура-ограниченное наименование, метод орг-ции пр-ва-партионный, оборудование и оснастка-средние, специализация раб. мест-средняя, исп-ние унифициров-х и стандартизир-х деталей-различный улельный вес, длительность пр-го цикла-от мин до значительного, удельный вес вспомогательного и подготовит-но-заключит-го времени-средний, Ме, Те и с/с пр-ции-средняя, производительность труда-средняя, квалификация рабочих-средняя, оперативное руководство-различная степень централизации, оперативно-календарное планирование - покомплектная с-ма.
Для единичного пр-ва хар-но: Коэфициент закрепления операций-более 40, объём выпуска пр-ции-в огранич-м кол-ве, номенклатура-широкое наименование, метод орг-ции пр-ва-индивид-й (непоточный), оборудование и оснастка-универсальные, специализация раб. мест-технологич-е, исп-ние унифициров-х и стандартизир-х деталей-незначительный уд. вес, длительность пр-го цикла-значительная, удельный вес вспомогательного и подготовит-но-заключит-го времени-большой, Ме, Те и с/с пр-ции-высокие, производительность труда-низкая, квалификация рабочих-высокая, оперативное руководство-децентрализированное, оперативно-календарное планирование-позаказная с-ма. Непоточный метод - изделие запускается в пр-во в р-ре равном всему кол-ву изделий в заказе. Разрабатывается маршрутная технология. Все рабочие места размещ-ся по однородным группам без опред-й связи с последоват-стью выполнения операций. На рабочих местах обрабатываются разные по конструкции и технологии изг-ния предметы труда.
65. Партионный метод хар-ся след-ми чертами: - Изготовление изделий осущ-ся серией. Запуск деталей в пр-во партиями. Серия - все конструктивно и технологически подобные изделия. Партия - кол-во конструктивно и технологически подобных изделий, запускаемых в пр-во одновременно и последовательно, но без перерыва; - периодическая переналадка оборудования; - использ-е транспортных средств общего назначения; - расположение оборудования по группам однородных станков; - Значительный объём незавершённого пр-ва; - применение специального и универсального оборудования;)
Поточный метод орг-ции пр-ва использ-ся при наличии усл-й: 1-массово и крупносерийное пр-во, 2-тщательной отработки конструкций и технолог-х процессов, 3 - чёткой орг-ции обслуж-я раб. мест. Хаар-е черты: - дифференц-я пр-го пр-сса, - предметная специализация, - прямоточность, - высокий уровень механизации и автоматизации, - оборудование, располож-е по ходу технолог-го пр-сса, - синхронность операций. ti=. ni*r, где ti - продолж-сть операции,. ni - любое целое число для операции, r - такт поточной линии. Классиф-я поточных линий: 1-По степени спец-ции: однопредметные, многопредметные, переменнопоточные постояннопоточные.2-По степени непрерывности технолог. пр-сса: непрерывные, прерывные(прямоточные) ю 3-По способу поддерж-я ритма: с регламентированным ритмом, СС свободным ритмом.4-В зависимости от применяемых трансп. средств: линии, оборудованные конвейерами, другими трансп. средствами. Конвейеры бывают: распределительные, рабочие, непрерывого действия, пульсирующего действия.5 - По уровню механизации и автоматизации: механизировано-ручные, комплексно-механизированные, автоматические.
Непоточкый (единичный) метод производства характеризуется след. признаками:
1. изделия запускаются в производство в размере равном всему количеству изделий в заказе.
2. Все рабочие места размещаются по однотипным группам
3. Разрабатывается маршрутная технология, в которой определяются цехи-изготовители, виды обработки и инструмент.
4. На рабочих местах обрабатываются разные по конструкции и технологии изг-ния предметы труда.
66. Призв. мощность - расчетный мах. возможный объём выпуска пр-ции переработки сырья при наиболее полном исп-нии пр-го оборуд-я и площадей по прогрессивным нормам передовой технологии и орг-ции пр-ва. проектная мощность - величина, определяющая клич-нно пр-ную задачу по выпуску пр-ции. Различают величину произв-й мощности: плановую, достигнутую. Факторы, влияющие на величину пр-й мощ-сти: 1-стр-ра ОПФ и удельный вес их иктивной части, 2-качественный состав оборудования и степень его износа, 3-производит-сть обор-я, 4-степень исп-ния произ=х площадей, 5-номенклатура выпускаемой пр-ции, 6-прогрессивность технологич-й оснастки, 7-уровень орг-ции труда и пр-ва, 8-режим работы пр-я.
Пр-я мощ-сть рассч-ся на основе номенклатуры, стр-ры и кол-ва вапуск-й пр-ции, кол-ва единиц наличного оборудования. действ-го фонда времени, пр-сти обор-я, Те, отчётных данных о выполнении норм выработки…
1-Для обор-я станочного типа: М=п*П*Fд, где п - кол-во об-я, П - часовая произв-сть ед-цы обор-я, Fд,-фонд действий. или М=(п* Fд) /tпр, где tпр - прогрессивная трудоёмкость изгот-я пр-ции. tпр=tпл/Квн, где пл - плановая трддоёмкость, Квн - коэф-т выполнения нормы.
2. - В периодически химических производствах - М=(п* Fд*Q*Квых) / Тц, где Q - масса сырья, загруж-го в аппарат, Квых - коэф-т выхода гот-й пр-ции, Тц - продолж-сть цикла.
3. - через производственную площадь: М= Fд, *S/ Sед*Тц., где S, Sед - произв-яч площадь и площадь необходимая для единицы изделия.
Баланс произв-й мощ-сти - система показателей, хар-х наличие, движение, использ-е пр-й мощ-сти. В балансе различают следующие показатели: наличие мощ-сти на начало года, прирост мощ-сти за данный период по источникам, выбытие мощ-сти, наличие мощ-сти на конец года, среднегодовая величина мощности, кол-вао произв-й пр-ции, коэф. исп-я пр-й мощ-сти. Величины: 1 - Входная Мвх=п*П* Fд, 2 - Выходная - Мвых = Мвх+ - сумма от 12 до i=1*∆Мi, 3. - Среднегодовая: Мср=Мвх+(Мвв*Твв) / 12 - (Мвыб*(12 - Твыб)) / 12. Мвв - мощность вводимая, Мвыб - мощность выбывшая, Твв - период действия вводимой мощ-сти, п - кол-во оборуд-я, П - часовая произв-сть ед-цы обор-я, Fд - фонд действит.
Показатели исп-я произв-й мощности: 1 - Коэф-т использования проектной мощ-сти: Км. пр. = Q / Мпр, где Q - масса сырья, загруженного в аппарат.2. - Коэф использ-я среднегод-й мощ-сти: Км. ср = Q / Мср. Экстенсивные и интенсивные показатели: 1 - К-т экстенсивной нагрузки: К экст = Fд факт / Fд план.2. - К-т сменности работы оборуд-я: Ксм = Тпп / п* Fд.3. - К-т интенсивной загрузки оборудования: Кинт = Пф / Ппл.4. - К-т интегральной нагрузки: Кинтегр = Кэкст* кинт, где п - кол-во оборуд-я, Fд - фонд действ, Тпп - трудоёмкость произв-й программы, Пф, Ппл - произв-сть факт. и плановая. Пути улучшения исп-я пр-й мощ-сти: Экстенсивные: увеличение кол-ва факт. работающего обор-я, повышение сменности оборудования, сокращение времени на сборочно-монтажные работы, соверш-ние орг-ции ремонта оборуд-я. Интенсивные: соверш-ние конструкции выпуск-х изделий, внедрение прогресс-х технологий, углубление спец-ции, внедрение научной орг-ции труда, расширение унификации.
Пути улучшения исп-я пр-й мощ-сти: Экстенсивные: увеличение кол-ва факт. работающего обор-я, повышение сменности оборудования, сокращение времени на сборочно-монтажные работы, соверш-ние орг-ции ремонта оборуд-я. Интенсивные: соверш-ние конструкции выпуск-х изделий, внедрение прогресс-х технологий, углубление спец-ции, внедрение научной орг-ции труда, расширение унификации.
67. Инструм-е хоз-во пр-я - это сов-сть общезаводских и цеховых подразделений, занятых приобретением, изготовлением, ремонтом и восстановлением инструмента и технологической оснастки1, их учетом, хранением и выдачей в цехи и на рабочие места. Основными задачами инструментального хозяйства предприятия являются: 1) определение потребности в инструменте; 2) планирование его приобретения и изготовления; 3) производство инструмента новых прогрессивных конструкций; 4) обеспечение им производственного процесса и технической подготовки производства новых изделий; 5) организация его рациональной эксплуатации и технический надзор; 6) ремонт и восстановление инструмента; 7) организация учета и хранения; 8) анализ эффективного его использования; 9) совершенствование организации и планирования. Эти задачи решаются на всех предприятиях независимо от особенностей производства. На предприятиях используются следующие методы организации инструментального хозяйства: 1) Централизованный; 2) децентрализованный; 3) смешанный.1-При централизации создается инструментальный отдел предприятия, в состав которого входят инструментальные цехи, участи и, отделения и склады, которые своими силами и средами обеспечивают все подразделения предприятия необходимым инструментом.2 - При децентрализации каждый цех предприятия самостоятельно обеспечивает свое производство необходимым инструментом.3-При смешанном методе организации происходит перераспределение работ между подразделениями инструментального хозяйства. Структура органов управления инструментальным хозяйством зависит от размера предприятия, типа производства и общего количества работающих.
Технол. оснастка - инструмент, штампы, модели, пресс-формы и др. приспособления, при-мен. для оснащения технол. процессов в разл. отраслях промышл. Классиф 1. От очереди применения в произв, процессе; 1.1. Инструм. первого порядка (осн. пр-во) 1 2 Пждрум второго порядка (для изгот. инструм. первого порядка) 2. По хар-ру исполъз 2 1 Универсальный (стандартный, нормальный) - это инструм. примен, для опре-дел. вида работ не зависимо ог изделий 2.2. Специальный - это инструм. предназнач, для выполи, определ. операции З. По назначению; 3.1. Режущий 3.2. Абразивный 3.3. Мерительный 3.4. Слесарно-монтажный 3.5. Кузнечный 3.6. Вспомогательный 3,7. Штампы 3.8. Приспособдения 3.9. Пресс-формы 3.10. Разный
Планирование потребности. Необход, определить: 1. Плановую номенклатуру 2. Расходиый фонд инструм.3. Оборотный фонд оснащения по цехам и по предпр. в целом. Расх. фонд - по кот. будет из-расх, при изгот. заданного выпуска прод-ции. Обор, фонд - это запасы необход. для беспереб. обеспеч. раб. мест. Общая потреби, предпр. в каждом типоразмере инструм. в планир. году определ. по форму-ле: Iпр = Iрф + Iоб. ф, - Iн, ф. з. (Iф. з. - фактич. запас на начало планир. периода)
Расход инструмента рассчитывают тремя способами; 1-При статистическом методе определяют фактический расход инструмента за отчетный период на тысячу валовой (товарной) продукции или на тысячу часов работы оборудования. Разбивка инструмента по группам осуществляется по их удельному весу в общем расходе.2-По нормам оснастки опред-т расход инст-та долговременного пользования, например, универсальный режущий, мерительный, вспомогательный, кузнечный, литейный и др. Норма оснастки - кол-во инструм., кот. одноврем. должно наход. на соотв. раб. месте в теч. планового периода. Iрф=Fg*сумма(сi=1) Ii) /Ти, где Fg - действ, фонд времени в план, периоде, Ii - кол-во инструм, одноврем. наход. иа 1-ом раб. месте, с - кол-во раб. мест, Ти - норма износа инструм.3-По нормам расхода рассчитывают кол-во инстр-та данного типоразмера, необх-го для выполнения опред-го объема работ, например, на единицу, сотню или тысячу изд-й. Расход кол-ва конкр-го типа инструмента опред-т с учетом числа рабочих мест, к-е его используют, годовой программы и номенклатуры выпуска пр-ции, возможности восстановления инструмента и др-х ф-ров, а также базируется на нормах стойкости и износа. Норма расхода - кол-во инструм., расходуемого при обраб. одной детали. Норма стойкости - характерна время работы инструм. между двумя заточками. Норма износа характериз. время работы инструм. до полной эксплуат. непригодности.
68. Выполнение функций по приемке, хранению, учету, выдаче и регулированию снабжения инструментом цехов предприятия возлагается на ЦИС. В ЦИСе хранится как нормальный, так и специальный инструмент. На каждый вид инструмента заполняется карточка и отводится определенная ячейка (полка) для его хранения. ЦИС подчинен начальнику ИНО. Основными задачами его являются: 1) хранение запасов стандартного инструмента (в том числе абразивного и алмазного), отдельных видов специального инструмента, а также продукции инструментального и штампового цехов; 2) выдача в установленном порядке инструмента цехам предприятия. Регулирование запасов универсального и специального инструмента, расходуемого в больших количествах, осуществляется, как правило, по системе максимум - минимум. Сущность этой системы в том, что по каждому наименованию инструмента устанавливаются размер максимального запаса на ЦИСе и так называемая точка заказа, которая определяется по формуле: Ип. т. з. =Имин + Тз*tga, где Тт. з. -точки заказа, т.е. время от момента выдачи заказа до поступления очередной партии инстр-та в ЦИС, tga = отношению переходящего запаса к периодичности поставки партии инстр-та= Ир. д(среднедневной расход инстр-та данного типоразмера по пр-ю в целом.
Порядок хранения инструмента и его учет в ИРК ведется так же, как и в ЦИСе. Инструменты, для которых требуется заточка, ремонт или проверка, а также изношенные должны храниться в ИРК отдельно от годного (на специальном стеллаже). Учетные карты хранятся в картотеке в порядке индексов инструментов. В крупных механических цехах предприятий может быть несколько ИРК для обслуживания отдельных пролетов и участков; ИРК должна быть расположена по возможности в центре