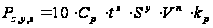Оценка трудового потенциала на предприятии ОАО "Балаковский завод запасных деталей"
Разработка эффективной системы материального стимулирования, включает систему премирования за выполнение установленных трудовых показателей, систему материального поощрения за новаторство, разовые премии в связи с повышением квалификации или получением более высокого образования, оплату труда в зависимости от квалификации, доплаты за более высокое образование (то есть за более профессиональное выполнение своих должностных обязанностей) и т.д.
Для повышения эффективности использования средств, направленных на потребление необходимо усовершенствовать систему оплаты труда, с целью экономической обоснованности формирования постоянной и переменной части заработной платы различным категориям работников предприятия. Одним из путей может стать введение на предприятии контрактной системы оплаты труда для отдельных категорий работников и применение бестарифной системы оплаты труда.
Бестарифная система оплаты труда, которая в основу оценки трудового вклада ставит квалификационный уровень работника, характеризуемый вполне определенным набором признаков, оговоренных между работниками и работодателем, и принятый ими для начисления работнику заработной платы. В наиболее общем виде бестарифный вариант организации заработной платы можно охарактеризовать следующими основными признаками:
предопределенность (т.е. тесная связь и полная зависимость уровня оплаты труда работника от величины фонда заработной платы, начисленного по коллективным результатам работы). В этом своем качестве бестарифная модель организации оплаты принадлежит к классу коллективных систем оплаты труда,
относительная степень гарантированности оплаты, базирующаяся на присвоении каждому работнику постоянных коэффициентов, комплексно характеризующих его квалификационный уровень и определяющих в основном его трудовой вклад в общие результаты труда по данным о предыдущей трудовой деятельности работника или группы работников, относимых к этому квалификационному уровню (своего рода базовый коэффициент трудового участия, применяемый в коллективных системах оплаты труда),
постоянно осуществляемая в трудовом коллективе оценка услуг работника, выражающейся в установлении при каждом начислении ему заработной платы коэффициента трудового участия в результатах текущей деятельности, который дополняет оценку квалификационного уровня (по содержанию напоминает механизм определения фактического коэффициента трудового участия на основе “базового" в бригадных системах распределения заработка).
Индивидуальная заработная плата каждого работника представляет собой его долю в фонде оплаты труда (ФОТ), или всего предприятия, или отдельного подразделения. Фактическая величина заработной платы каждого работника зависит от ряда факторов:
квалификационного уровня работника;
коэффициента трудового участия (КТУ);
фактически отработанного времени.
Следовательно, при бестарифной модели организации заработной платы присвоение работнику определенного квалификационного уровня не сопровождается параллельным установлением ему соответствующей тарифной ставки (оклада). Конкретный уровень оплаты труда заранее работнику не известен, он может лишь предполагать, каким этот уровень будет, исходя из своего предыдущего опыта.
Определение коэффициента квалификационного уровня, исходя из соотношений в оплате труда, основывается на том, что фактический уровень квалификации работника наиболее полно отражает не присвоенный разряд, а заработанная им заработная плата. Более высокий заработок работника по сравнению с другими означает, что он не только обладает необходимыми знаниями и умением, но и умеет воплощать их в более высоких результатах труда.
Более высокий заработок иногда является следствием субъективного распределения работ между исполнителями. В современных условиях на заработке работников могут также сказываться ценовая разновыгодность продукции, различия в спросе на продукцию и ряд других обстоятельств.
Каждый работник должен знать, за какие достижения или улучшения в работе и в какой мере значение его коэффициента будет увеличено или снижено. В целом бестарифная система напоминает обычную систему оплаты труда, только при ее применении вместо разряда по ЕТКС применяются коэффициенты предприятия, а учет конкретных достижений (упущений) производится при помощи заранее разработанной балльной системы.
Бестарифная система оплаты труда не отменяет нормирования труда на предприятии. Нормы используются при расчете внутренних цен, на основе которых рассчитываются валовой доход бригад, участков, цехов и в конечном счете их фонд оплаты труда.
При бестарифной системе заработная плата отдельного работника является его долей в общем фонде оплаты труда коллектива. Она зависит от квалификационного уровня работника, отработанного времени и коэффициента, учитывающего личный вклад работника в общие результаты работы подразделения.
Важным элементом бестарифной системы оплаты труда выступает коэффициент учета личного вклада работника в общие результаты. Этот коэффициент фиксирует лишь отклонения от нормального уровня работы. Коэффициент трудового участия определяется для всех членов трудового коллектива. Подразделения предприятия сами определяют набор показателей, влияющих на КТУ работника.
Разновидностью бестарифной модели является система оплаты труда с использованием коэффициента стоимости труда. Суть системы заключается в том, что коллективный заработок распределяется по коэффициенту стоимости труда, который устанавливается всем работникам, включая руководителя коллектива и отработанному времени.
Расчетный коэффициент стоимости труда (РКСТ) каждого работника определяется в следующем порядке:
1 определяется сумма фактической заработной платы работника за последние месяцы (3-6 месяцев) без учета всевозможных выплат временного характера и подсчитывается суммарное количество дней, отработанных им за этот период;
2 суммарная заработная плата работника делится на суммарное количество отработанных им дней. Полученный таким образом РКСТ утверждается решением трудового коллектива.
Недостатком этой системы является то, что в ней не учитываются результаты труда работников в конкретных условиях. Более целесообразной была бы корректировка РКСТ в зависимости от трудового вклада работников в коллективные результаты работы подразделения или путем ввода КТУ, или увеличения (уменьшения) базового РКСТ. Данная система, как и другие разновидности бестарифной системы оплаты труда применяется в разных областях народного хозяйства. Бестарифный метод оплаты труда прост, понятен рабочим, позитивно ими воспринимается. Он предполагает прямую увязку трудового вклада работников с оплатой и продвижением по служебной лестнице. Бестарифная система оплаты труда является ключевым элементом системы внутрипроизводственного хозрасчета. Для применения этой системы необходим перевод на хозяйственный расчет всех структурных подразделений предприятия, чтобы устранить внутренние противоречия в области оплаты труда. Внедрение бестарифной системы в малых предприятиях, может быть осуществлено без особых трудностей, что обуславливается малочисленностью работающих, отсутствием большого количества подразделений, а также тем, что само по себе предприятие уже является самостоятельной хозяйствующей единицей, заинтересованной в максимизации своих доходов, за счет достижения высокого уровня личного вклада каждого работника и улучшения качества работы. На предприятии ОАО "БЗЗД" бестарифная система позволит каждому работнику почувствовать значимость своей работы, а также будет способствовать высокой личной отдаче каждого работающего, что в результате положительно отразится на повышении трудового потенциала предприятия.
В целях привлечения молодых специалистов и повышения эффективности работы имеющихся работников на ОАО "БЗЗД" может быть использована контрактная оплата труда с индивидуализацией условий контракта, т.е. по сравнению с условиями оплаты труда работников, принятыми на предприятии и зафиксированными в коллективном договоре, у данного конкретного работника могут быть иные условия оплаты труда. Однако эти условия не должны ухудшать положения работника по сравнению с нормами, предусмотренными в коллективном договоре. Индивидуальные условия оплаты труда определяются в результате переговоров работодателя и работника.
При разработке индивидуальных (контрактных) условий оплаты труда целесообразно принять во внимание некоторые рекомендации Института труда:
уровень и условия оплаты труда работника определяются с учетом организации заработной платы на данном предприятии, а также на аналогичных работах на других предприятиях. При этом можно отойти от традиционных подходов к оплате труда.
при индивидуализации условий оплаты труда следует прежде всего учитывать профессионально - квалификационный статус работника, его деловые качества и способности, значимость трудовой функции и практические результаты деятельности. Важно предусматривать не только пропорционально возрастающее вознаграждение за высокопроизводительную работу, но и материальную ответственность за невыполнение или отклонение от содержащихся в договоре условий,
оплату труда работника, работающего по индивидуальным условиям найма, целесообразно разделить на две части: постоянную и переменную. Вопрос о их количественном соотношении решается сторонами в зависимости от характера и содержания работы в индивидуальном порядке, высокая доля постоянного элемента в заработной плате целесообразна при заключении контракта с ведущими специалистами, занятыми перспективными проблемами технического перевооружения производства, создания новейших технологий и конструкций. При заключении контракта с директором, руководителями структурных подразделений и другими категориями работников, от которых непосредственно зависит качество выполнения работ или услуг, обеспечение роста прибыли целесообразно применение высокой доли переменной части в заработной плате.
Переменная часть заработной платы может определяться различными способами. Главной задачей здесь является определение показателей результатов, непосредственно зависящих от работника, и методов обеспечения их связи с оплатой. Перечень таких показателей предприятие разрабатывает самостоятельно. Например, директору предприятия, его заместителю, главным специалистам могут быть установлены следующие показатели конечных результатов:
темп роста прибыли по сравнению с прошлым годом нарастающим итогом (за каждый процент роста прибыли устанавливается норматив увеличения заработной платы по категориям руководящих работников),
ввод объектов в установленные сроки (поощрение устанавливается с учетом значимости объекта, стоимости строительно-монтажных работ и т.д.). Многоуровневая договорная (контрактная) система является наиболее эффективной формой регулирования заработной платы лиц наемного труда. Она позволяет с достаточной полнотой отразить при определении условий оплаты интересы как работодателя, так и наемных работников.
Трудовой договор (контракт) заключается в письменной форме при найме работника. Преимущество письменной формы заключается в том, что все условия договора (контракта) фиксируются в данном акте, обязательном для обеих сторон. Письменная форма договора (контракта) повышает гарантии сторон в реализации достигнутых договоренностей по важнейшим условиям труда.
Контрактные формы найма и оплаты труда позволяют отразить многие вопросы, которые нельзя оговорить при заключении бессрочного трудового договора.
Главной целью введения контрактной системы оплаты труда является нацеливание работников на достижение высоких конечных результатов труда, а также повышение их ответственность за порученное дело. Контракты могут заключаться с руководителями, специалистами, а также с рабочими. В целях совершенствования системы оплаты труда также может быть использован международный опыт, который предлагает внедрение системы платы за знания и компетенции.
2.1.4 Технико-технологические мероприятия
Одним из направлений совершенствования использования трудового потенциала также является реализация технико-технологических мероприятий, в том числе: повышение технического уровня производства; закупка нового оборудования; освоение новых технологий; освоение новых видов продукции. Соединение труда с его предметом и составляет содержание технологического процесса преобразования последнего в готовую продукцию, суть взаимодействия человека с природой.
Технология предполагает сочетание оборудования, инфраструктуры, инструментов, с одной стороны, и соответствующих технических знаний и квалифицированных навыков, необходимых для осуществления желаемых пре образований в материалах, информации или людях, с другой стороны. Именно данное условие устанавливает взаимосвязь технологий с таким фактором как персонал и обуславливает необходимость наличия у персонала достаточного уровня квалификации.
Повышение технического уровня производства обеспечивается более высокой степенью механизации и автоматизации производства, что способствует снижению доли ручного труда и повышению производительности труда. С этой целью могут приобретаться как отдельные единицы оборудования, для автоматизации участков ручного труда, так и производственные комплексы, позволяющие реализовать новую технологию. Кроме того, автоматизация производства через освоение современных технологий с использованием вычислительной техники в значительной степени способствует снижению потерь времени. Приобретение нового оборудования, а тем более новых технологий также позволит освоить и новые виды продукции, что будет способствовать укреплению положения во внешней среде.
Производственная структура предприятий разнообразна и зависит от многих факторов, основными из которых являются:
1) характер продукции и технологии ее изготовления;
2) масштаб производства;
3) уровень и форма специализации предприятия, его кооперирования с другими предприятиями. Кооперирование в изготовлении и поставках комплектующих, инструмента, запасных частей, производство которых не соответствует профилю предприятия или экономически нецелесообразно из-за ограниченного масштаба производства, исключает необходимость иметь в составе предприятия соответствующие цехи, склады и другие подразделения. Чем выше уровень специализации предприятия и кооперирования его производства, тем ограниченнее номенклатура выпускаемой продукции, однороднее технология производства и проще производственная структура завода.
Изменение производственной структуры направлено на совершенствование технологических маршрутов, что позволит устранить излишние перемещения работников в процессе производственной деятельности, будет способствовать сокращению длительности производственного цикла и устранению непроизводительных потерь рабочего времени.
2.2 Мероприятия по совершенствованию технологического процесса
2.2.1 Анализ рабочего чертежа
Деталь - шестерня предназначена для передачи крутящего момента с одного вала на другой. Шестерни данной конструкции применяются в редукторах, коробках передач, мультипликаторах
На чертеже представлены все необходимые размеры с определенной степенью точности на соответствующих поверхностях, представлены и проставлены посадки с числовым верхним и нижним отклонениями.
Наиболее точная по обработке посадочная поверхность шлицевого отверстия обработана с классом точности по 7 квалитету, остальные поверхности обработаны с классом точности по 9-11 квалитету. Торцевое биение, т.е. неперпендикулярность торцевой поверхности к базовой оси (внутренний диаметр шлицев) и отклонение формы торца по линии измерения, составляет 0,04 мм.
Материал заготовки и его свойства
Деталь "шестерня" изготавливается из стали марки 40Х ГОСТ 4543-88 Свойства и состав стали приведены в таблице 5:
Таблица 5 − Химический состав и механические свойства стали
|
Марка стали |
Содержание элементов % | Предел прочности МПа | Твердость НВ | ||||
| углерод | кремний | марганец | хром | никель | |||
| 40Х | 0,4-0,48 | 0,16-0,36 | 0,49-0,8 | 0,8-1,1 | 0,36-1,1 | 560 | 210 |
Сталь 40Х ГОСТ 4543-88 - легированная конструкционная сталь, где 40 содержание углерода в сотых долях процента.
В соответствии с заказом сталь поставляют как в термически обработанном состоянии (отожженная, высокоотпущенная) так и без термообработки. Область применения стали 40Х ГОСТ 4543-88: детали с общей повышенной прочностью, работающие при средних скоростях и средних давлениях (шестерни, валы, оси и т.д.).
Данная сталь обладает высокими характеристиками, хорошо обрабатывается режущим инструментом, сравнительно дешевая, принимает закалку в широких диапазонах твердости.
Пригодна для изготовления осей, валов, зубчатых колес и других деталей повышенной твердости.
Поставляется в виде сортового проката различных профилей, труб, листов, поковок, штамповок.
2.2.2 Анализ технических требований
Деталь - ведомая шестерня - изготовлена из стали 40Х ГОСТ 4543-88 и проходит термическую обработку, что имеет большое значение в отношении короблений, возможных при нагревании и охлаждении детали. В этом смысле отсутствие перемычки, связывающей тело зубчатого венца и ступицу (т.е. зубчатый венец выполнен заодно со ступицей) является удачным решением, так как при термической обработке возникнут односторонние искажения.
1. Зубья калить ТВЧ, 48.52HRC. Зубья шестерни подвергаются термообработке - закалка в установке ТВЧ до твердости 48.52 единиц по шкале Роквелла. Закалка позволяет повысить твердость зубьев, а как следствие работоспособность детали.
2. Острые кромки притупить. Кромки зубьев притуплены, что обеспечивает наиболее плавное зацепление шестерни и зубчатого колеса, для этого же и наиболее лучшего контакта между зубьями.
3 Неуказанные предельные отклонения размеров: отверстий по Н14, валов по h14, остальных по ±JT14/2, Диаметральные размеры шестерни на которых не указаны предельные отклонения или допуски обрабатываются с допусками по Н14, допуски при обработке линейных размеров назначаются по таблицам справочника "Допуски и посадки" по ±JT14/2.
2.2.3 Анализ конструкции детали
При конструировании шестерни должны учитываться вопросы повышения производительности зубообработки. Так, например, наличие выступа относительно зубчатого венца на торце неизбежно не ведет к тому, что при одновременной обработке двух деталей зубофрезерованием между ними придется установить прокладку в виде кольца, что увеличит длину резания и, следовательно, снизит производительность процесса. Это приведет также к тому, что на нижнем торце верхней детали при зубофрезеровании образуются заусенцы, которые нужно будет снять.
С точки зрения механической обработки зубчатые колеса вообще нетехнологичны, так как операция нарезания зубьев со снятием стружки производится в основном малопроизводительными методами.
В результате проведенного анализа конструкции детали на технологичность, не принимая во внимание зубофрезерную операцию, делаем вывод, деталь в целом обладает достаточной технологичностью и не требует каких-либо изменений в своей конструкции.
2.2.4 Определение типа производства
Тип производства характеризуется количеством закрепленных операций за одним рабочим местом или за единицей оборудования. Его ориентировочно определяют по годовой программе выпуска деталей и ее массе.
Годовая программа выпуска - 2000 штук
Масса готовой детали - 0,17кг.
Тип производства - мелкосерийное (7 стр5, табл 2).
В мелкосерийном производстве партии изделии периодически повторяются и отличаются сравнительно большим объемом выпуска. В обработке используются универсальные станки, оснащенные специальными или универсальными приспособлениями. Использование специальных приспособлений и инструментов необходимо экономически обосновывать, т.е. производить расчеты затрат и сроков окупаемости и определять ожидаемый экономический эффект. Серийное производство занимает промежуточное положение между единичным и массовом производством.
При серийном производстве изделия изготовляют партиями или сериями, состоящими из одноименных, однотипных по конструкции и одинаковых по размерам изделий, запускаемых в производство одновременно. Основным принципом этого вида производства является изготовление всей партии (серии) целиком как в обработке деталей, так и сборке.
В серийном производстве технологический процесс преимущественно дифференцирован, т.е. расчленен на отдельные операции, которые закреплены за отдельными станками.
Станки здесь применяют разнообразных видов: универсальные, специализированные, специальные, автоматизированные, агрегатные. Станочный парк должен быть специализирован в такой мере, чтобы был возможен переход от производства одной серии машин к производству другой, несколько отличающейся от первой в конструктивном отношении.
При использовании универсальных станков должны широко применятся специализированные и специальные приспособления, специализированный и специальный режущий инструмент и, наконец, измерительный инструмент в виде предельных калибров и шаблонов. Все это оборудование и оснастку в серийном производстве можно применять достаточно широко, т.к. при повторяемости процессов изготовления одних и тех же деталей указанные средства производства дают технико-экономический эффект, который с большой выгодой окупает затраты на них.
Серийное производство значительно экономичнее, чем единичное, так как лучшее использование оборудования, специализация рабочих, увеличение производительности труда обеспечивает уменьшение себестоимости продукции.
Серийное производство является наиболее распространенным видом производства в общем и среднем машиностроении.
2.2.5 Выбор заготовки
Расчет массы заготовки [1]
Масса готовой детали mд - 0.17кг
Для определения массы штамповки найдем объем фигуры, в которую вписывается деталь
Для определения массы штамповки найдем объем фигуры, в которую вписывается деталь, такой фигурой является цилиндр с отверстием.
С учетом припусков получим
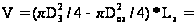 (3.14*622/4-3.14*252/4) *18=45484
Умножив объем заготовки на удельный вес металла (для стали p=0.00785г/мм3) получим массу заготовки
G =V*p=45484*0.00785=0,357
(кг)
Коэффициент использования материала
Ки. м. =Gд/G.
=0.17/0.357 = 0.48
Стоимость заготовки
С
- См* G
- (G
- Gд) *0,001 *Сотх
См=0,232руб - цена 1 кг материала заготовки - штамповка
Сотх=33,90руб - цена 1т отходов материала
С
=0,232*0,357 - (0,357-0,17) *0,001*33,9= 0,076 руб
Заготовка - прокат
Предварительный тех. процесс
1) точение черное припуск=2,5мм
2) точение чистовое припуск=1мм
общий припуск 3,5мм
Заготовка прокат представляет собой пруток, размеры которого с учетом предварительных допусков равны.
Объем заготовки
V= ( D32/4)
* L3 = (3,14*602/4)
*29=81954мм3
Масса заготовки G23 = V*p=81954*0.00785=0,643 (кг)
Коэффициент использования материала
Ки. м. =Gд/G .
=0,17/0,643=0,3
Стоимость заготовки
С=См
* G
- (G
- Gд) *0,001*Сотх
См=0,133руб - цена 1 кг материала заготовки - прокат
Сотх=33,90руб - цена 1т отходов материала
С
= 0,133*0,643 - (0,643 - 0,17) *0,001*33,9= 0,069руб
Экономический эффект при изготовлении детали из проката:
Э = (С
- С)
*N = (0,076 - 0,069) *2000=13 руб.
Расчеты показали, что заготовка, полученная штамповкой на ГКМ, более экономична по использованию материала, но по себестоимости дороже, чем прокат.
При выборе заготовки для заданной детали назначают метод ее получения, определяют конфигурацию, размеры, допуски, припуски на обработку и формируют технические условия на изготовление. По мере усложнения конфигурации заготовки происходит уменьшение припусков и напусков повышение точности размеров и параметров расположения поверхностей, усложняется и удорожается технологическая оснастка заготовительного цеха и возрастает себестоимость заготовки, повышается коэффициент использования материал а. Заготовка простой конфигурации дешевле, т.к. не требует при изготовлении сложной и дорогой оснастки, однако такие заготовки требуют трудоемкой последующей обработки и повышенного расхода материала.
Главным при выборе заготовки, является обеспечение заданного качества готовой детали при её минимальной себестоимости.
Технологические
процессы получения
заготовок
определяются
технологическими
свойствами
материала,
конструктивными
формами и размерами
детали. Исходя
из формы детали
и рекомендаций,
что штамповкой
прошиваются
отверстия
 Ж
более 30 мм, целесообразно
принять в качестве
заготовки -
прокат.
2.2.6 Выбор технологического маршрута
Для разработки технологического процесса обработки детали требуется предварительно изучить ее конструкцию и функции, выполняемые в узле механизма проанализировать технологичность конструкции и проанализировать чертеж. Рабочий чертеж детали должен иметь все данные необходимые для исчерпывающего и однозначного понимания при изготовлении и контроле детали и соответствовать действующим стандартам.
На первой и второй операциях при базировании по черновым базам обрабатывают основные технологические базы. Затем выполняют операции формообразования детали до стадии чистовой обработки. Далее осуществляют операции местной обработки на ранее обработанных поверхностях (фрезеруют канавки, нарезают резьбу, сверлят отверстия). Затем выполняют отделочную обработку основных наиболее ответственных поверхностей.
На первых операциях обработки за базу принимает наружная поверхность заготовки и обрабатывается отверстие начисто. После чистовой обработки отверстие будет базирующим при обработке остальных поверхностей. После обработки внутреннего отверстия обрабатываются все наружные поверхности детали, затем протягивают шпоночный паз и нарезают зубья. Далее идет операция закаливания зубьев и заключительными операциями будет шлифование.
2.2.7 Расчет припусков на обработку поверхности Ш56h11 (-0.2) мм [2]
Исходные данные: чертеж детали; материал заготовки - Сталь 40Х ГОСТ 4543-88; заготовка-прокат; поверхность детали подвергается следующей обработке: обтачивание чистовое, обтачивание черновое.
Обработка производится в две операции.
Расчет промежуточных припусков
1. Определение промежуточного припуска на чистовое обтачивание
Технологическая база - внутренняя поверхность отверстия.
1.1 Определение минимального припуска.
Rzi-l= 0.060мм высота микронеровностей профиля на предшествующем переходе (стр.66)
Тi-1=0.060мм глубина дефектного поверхностного слоя на предшествующем переходе (стр.66)
Pi-1-пространственное отклонение взаимосвязанных поверхностей оставшихся от предшествующей обработки.
Определим Рзаг по формуле (10) (ф.28 стр.27)
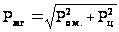 ,
(10)
Ро. м. = 2ΔyLk - местное отклонение расположения заготовки. Δу=0.005мм/мкм. - удельная кривизна (стр.52) Lk=7мм - расстояние до середины детали, (стр.52)
Ро. м=2*0.005*7=0.07мм=70мкм. Еу=0,015мм (стр.138)
рц = 0,25 отклонение
расположения
заготовки
(стр.65)
δз =1.1 мм допуск на диаметр базовой поверхности заготовки
рц =
0.25 =0.37
мм=370мкм
Pзаг
=
 = 376 мкм
Следовательно, для чернового обтачивания:
Рi-1=0.06Рзаг. =0.06*376=22.5мкм=0.022мм
Определим минимальный припуск по формуле (11)
2zmin
= 2* (Rzi-1 + Тi-1
+ )
(11)
2zmin
= 2* (0,06 + 0,06 +
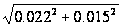 )
=0.29мм
1.2 Определим наименьший диаметр детали по формуле (12)
Dmin=
D +δi
+2zmin
(12)
D/min=56-0.2-55.8мм, δi =0.2мм допуск на 11-й квалитет точности
Dmin=55.8+0.2+0.29=56.29мм
1.3 Определим наибольший диаметр после чернового обтачивания. точность предшествующей операции (черновое точение) согласно табл.38 стр.31, а допуск i-1 = 0,3мм чистовое точение для 12-го квалитета точности.
Dmax - Dmin +i-l = 56.29+0.3 = 56.59мм (стр.61)
1.4 Определим максимальный припуск по формуле (13)
2zmax= 2zmin +δi + δi-1 (13)
2zmax=0.29+0.2+0.3=0.79мм
1.5 Определим операционный размер после чистового обтачивания
Dоп = Dmax - δi = 56.59-0.3мм
2. Определение припуска на обтачивание черновое.
2.1 Определение минимального припуска осуществляется аналогично п.1.1.
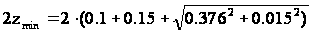 = 1,25 мм
2.2 Определим наименьший диаметр заготовки (стр.59)
D min = 56,29+0,74+1,25 = 58,28 мм
2.3 Определим наибольший диаметр заготовки
Dmax = = D min + di-1 = 58,28+1,1 = 59,38 мм (стр.61)
2.4 Определим максимальный припуск
2Z max = 1,25+0,74+1,1 = 3,09 мм
2.5 Определим операционный диаметр заготовки
D3 = 59,38 - 1,1 мм
Из сортамента принимаем диаметр проката D3=60+0.2-0.9мм
Таблица 6 − Расчет промежуточных припусков по табличным данным.
| Размер | Припуск | Допуск | |||
| Черновое точение | Чистовое точение | Шлифование | общий | ||
| Ш 32мм | 1.2 | 0.3 | 0.1 | 1.6 | +0.2 - 0.6 |
| Ш 28мм | 1.2 | 0.25 | -- | 1.45 | +0.2 - 0.6 |
| 8 мм | 0.5 | 0.25 | 0.1 | 0.85 | +0.2 - 0.3 |
| 14 мм | 2.0 | 1.0 | -- | 3.0 | +0.1-0.3 |
Расчет припусков и предельных размеров по технологическим переходам представлен в Приложении
2.2.8 Рас чет режимов резания
005 Токарно-винторезная.
Подрезание торца Ш56 мм.
1. При подрезании торца выбираем подачу таб.14, с.267.
s=0,25 мм/об, при 1=0,5мм
2. Скорость резания определяется по формуле (14)
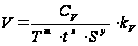 (стр.265) (14)
где СV=47 - коэффициент; табл.17, стр.269, х=0,15; m=0,2 - показателитабл.17, стр.269, Т= 60 мин - период стойкости инструмента
kV=kMV*knv*kuv (стр.268)
kMV
- поправочный
коэффициент,
учитывающий
влияние свойств
обрабатываемого
материала на
скорость резания,
kMV
= kt
 табл.1, стр.261, kMV
= kt
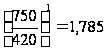
knv - поправочный коэффициент, учитывающий влияние состояния поверхностей заготовки на скорость резания, knv =1 табл.5, стр.263
kuv - поправочный коэффициент, учитывающий влияние свойств материала инструмента, kuv =0,65 табл.6, стр.263
kV=1,785*1*0,65=1,16
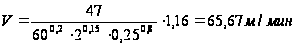
3. Сила резания определяется по формуле (15) (стр.272)