Оптимизация работы предприятия ООО "Техсервис" по критерию прибыли за счет инноваций технологии и экономии ресурсов
Для организации разработки большое распространение получил метод сетевого планирования и управления.
Для выполнения работ по заданной теме сетевая модель разбивается на отдельные чётко определенные работы и отражает логическую взаимосвязь и параметры всех работ и событий разработки.
Планирование работ с применением сетевого метода осуществляется в следующей последовательности:
1) составление перечня всех работ,
2) определение продолжительности работ,
3) составление сетевого графика,
4) расчёт основных параметров сетевого графика,
5) определение критического пути,
6) анализ сетевого графика и его оптимизация.
Для построения сетевого графика необходимо составить таблицу с перечнем всех событий и работ. Для оценки продолжительности работ применяется вероятностный принцип, при этом ответственный представитель по каждой работе делает две оценки и, на основе этих оценок, определяет ожидаемое время по формуле:
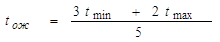 (2.13)
tmin – минимальная продолжительность работы при благоприятных условиях;
tmax – максимальная продолжительность работы при неблагоприятных условиях.
2.1.1 Расчет сетевого графика для производства телеги
Предприятия "Техсервис" производит много разнообразной продукции: коптильно-варочные установки, телеги, микропроцессорные системы и т.д. В данном дипломном проекте поставлена задача оптимизировать сборку телеги, а также выявить экономический эффект за счет инноваций технологии и экономии ресурсов.
Рассмотрим основные составляющие телеги:
- Полка ТМ.201.01.03 – 24 шт. – Лист Б-О-ПН-2,0 ГОСТ 19903-74/12Х18Н10Т ГОСТ 5582-75;
- Заглушка ТМ.201.01.09 – 2 шт. - Лист Б-О-ПН-2,0 ГОСТ 19903-74/12Х18Н10Т ГОСТ 5582-75;
- Стенка ТМ.200.10.06 – 4 шт. - Лист Б-О-ПН-2,0 ГОСТ 19903-74/12Х18Н10Т ГОСТ 5582-75;
- Балка ТМ.200.10.01 – 2 шт. - Лист Б-О-ПН-3,0 ГОСТ 19903-74/12Х18Н10Т ГОСТ 5582-75;
- Кронштейн ТКМ.150.10.06-07 – 12 шт. - Лист Б-О-ПН-3,0 ГОСТ 19903-74/12Х18Н10Т ГОСТ 5582-75;
- Косынка ТМ.201.01.12-05 – 6 шт. - Лист Б-О-ПН-5,0 ГОСТ 19903-74/12Х18Н10Т ГОСТ 5582-75;
- Шайба ТМ.150.00.03 – 12 шт. - Лист Б-О-ПН-3,0 ГОСТ 19903-74/12Х18Н10Т ГОСТ 5582-75;
- Стойка ТМ.201.01.02 – 2 шт. - Труба 40х60х1,5/12Х18Н10Т ГОСТ 9941-81;
- Поперечина ТМ.201.01.06 – 2 шт. - Лист Б-О-ПН-2,0 ГОСТ 19903-74/12Х18Н10Т ГОСТ 5582-75;
- Боковина ТМ.203.01.01 – 4 шт. - Труба 40х60х1,5/12Х18Н10Т ГОСТ 9941-81.
Покупные изделия:
- Колесо – 6 шт.
- Винт М12х70 ГОСТ 11738-72 – 6 шт.;
- Гайка М12 ГОСТ 77ГОСТ 5927-70 – 6 шт.
Внешний вид и сборочный чертеж телеги предоставлен в приложении Б.
Перечень событий и работ, а также результаты расчета по формуле (2.13) приведены в таблице 2.1
Таблица 2.1.
Перечень событий и работ
| № | Наименование | Код | Наименование | Продолжительность | ||
| событий | работы | работы | (минут) | |||
|
|
|
|
||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 0 | Утвержден план сборки телеги | 0 - 1 | Анализ сборки и составление плана-графика разработки | 2 | 3 | 2 |
| 1 | Изготовление узла 1 | 1 - 2 | Изготовление одной балки | 40 | 45 | 42 |
| 1 - 3 | Изготовление 6-ти кронштейнов | 20 | 23 | 22 | ||
| 1 - 4 | Изготовление 2-х стенок | 23 | 25 | 24 | ||
| 2 - 5 | Сварка балки с 6 кронштейнами | 26 | 30 | 28 | ||
| 5- 6 | Приварка 2-х стенок к балке | 25 | 30 | 27 | ||
| 2 | Изготовление узла 2 | 1 – 7 | Изготовление второй балки | 30 | 35 | 42 |
| 1 – 8 | Изготовление 6-ти кронштейнов | 20 | 23 | 22 | ||
| 1 – 9 | Изготовление 2-х стенок | 23 | 25 | 24 | ||
| 7 – 10 | Сварка балки с 6 кронштейнами | 26 | 30 | 28 | ||
| 2 – 11 | Приварка 2-х стенок к балке | 25 | 30 | 27 | ||
| 3 | Изготовление узла 3 | 1 – 12 | Изготавливаем стойки – 2 шт. | 30 | 35 | 33 |
| 1 – 13 | Изготавливаем заглушки - 2 шт. | 27 | 30 | 28 | ||
| 1 – 14 | ||||||


