Лесозаготовительная и лесоперерабатывающая промышленность
В качестве тягового состава на лесовозных автомобильных дорогах применяются специальные лесовозные автомобили большой мощности МАЗ, КАМАЗ, КРАЗ, Урал, ЗИЛ и др. В качестве прицепного состава -колесные полуприцепы, роспуски, санные роспуски, прицепы, полуприцепы.
Лесовозные полуприцепы имеют металлическую конструкцию, состоящую из рамы с седельно-сцепным устройством и опорными приспособлениями, поворотного коника с откидными стойками и ходовой частью. При вывозке леса в хлыстах или с кроной полуприцепы используются в сцепе с роспуском.
2.8 Практическое задание
Описание работы станка
Предназначена для обработки крупномерных деревьев (хлыстов) со средним объемом свыше 0,5 м3 и диаметром пропила до 110 см и применяется в лесозаготовительных предприятиях с крупномерными лесонасаждениями при годовом объеме производства до 200 тыс. мЛ.
Составные части: шаговый конвейер, две пилы, пильные механизмы, манипулятор, сучкорезная головка, выносной транспортер, транспортер отходов, гидросистема, электрооборудование, опора, кран
Шаговый конвейер предназначен для перемещения деревьев под пилу и обмера выпиливаемого ассортимента. Состоит из сварной рамы, на которой смонтированы механизм перемещения и устройство обмера длин.
Пила предназначена для раскряжевки хлыста на сортименты. Состоит из сварной балки с правым и левым маятниками, несущими параллельно расположенные пильные диски одинакового диаметра (1500...1600 мм). Балка с рабочими органами перемещается гидроцилиндрами одностороннего действия по двум направляющим.
Манипулятор служит для разборки пачки деревьев и поштучной их подачи на раскряжевку.
Сучкорезная головка состоит из корпуса с рычагами, на свободных концах которых установлены сучкорезные ножи силового резания.
На установке выполняют загрузку деревьев манипулятором с площадки или из питателя, обрезку сучьев навесной сучкорезной головкой в процессе подачи ствола на раскряжевку, раскряжевку ствола на сортименты заданной длины.
Установка позволяет осуществлять раскряжевку на сортименты 12 различных длин, в автоматическом режиме по заданной программе можно выпиливать 6 размеров сортиментов одновременно (рис. 2).
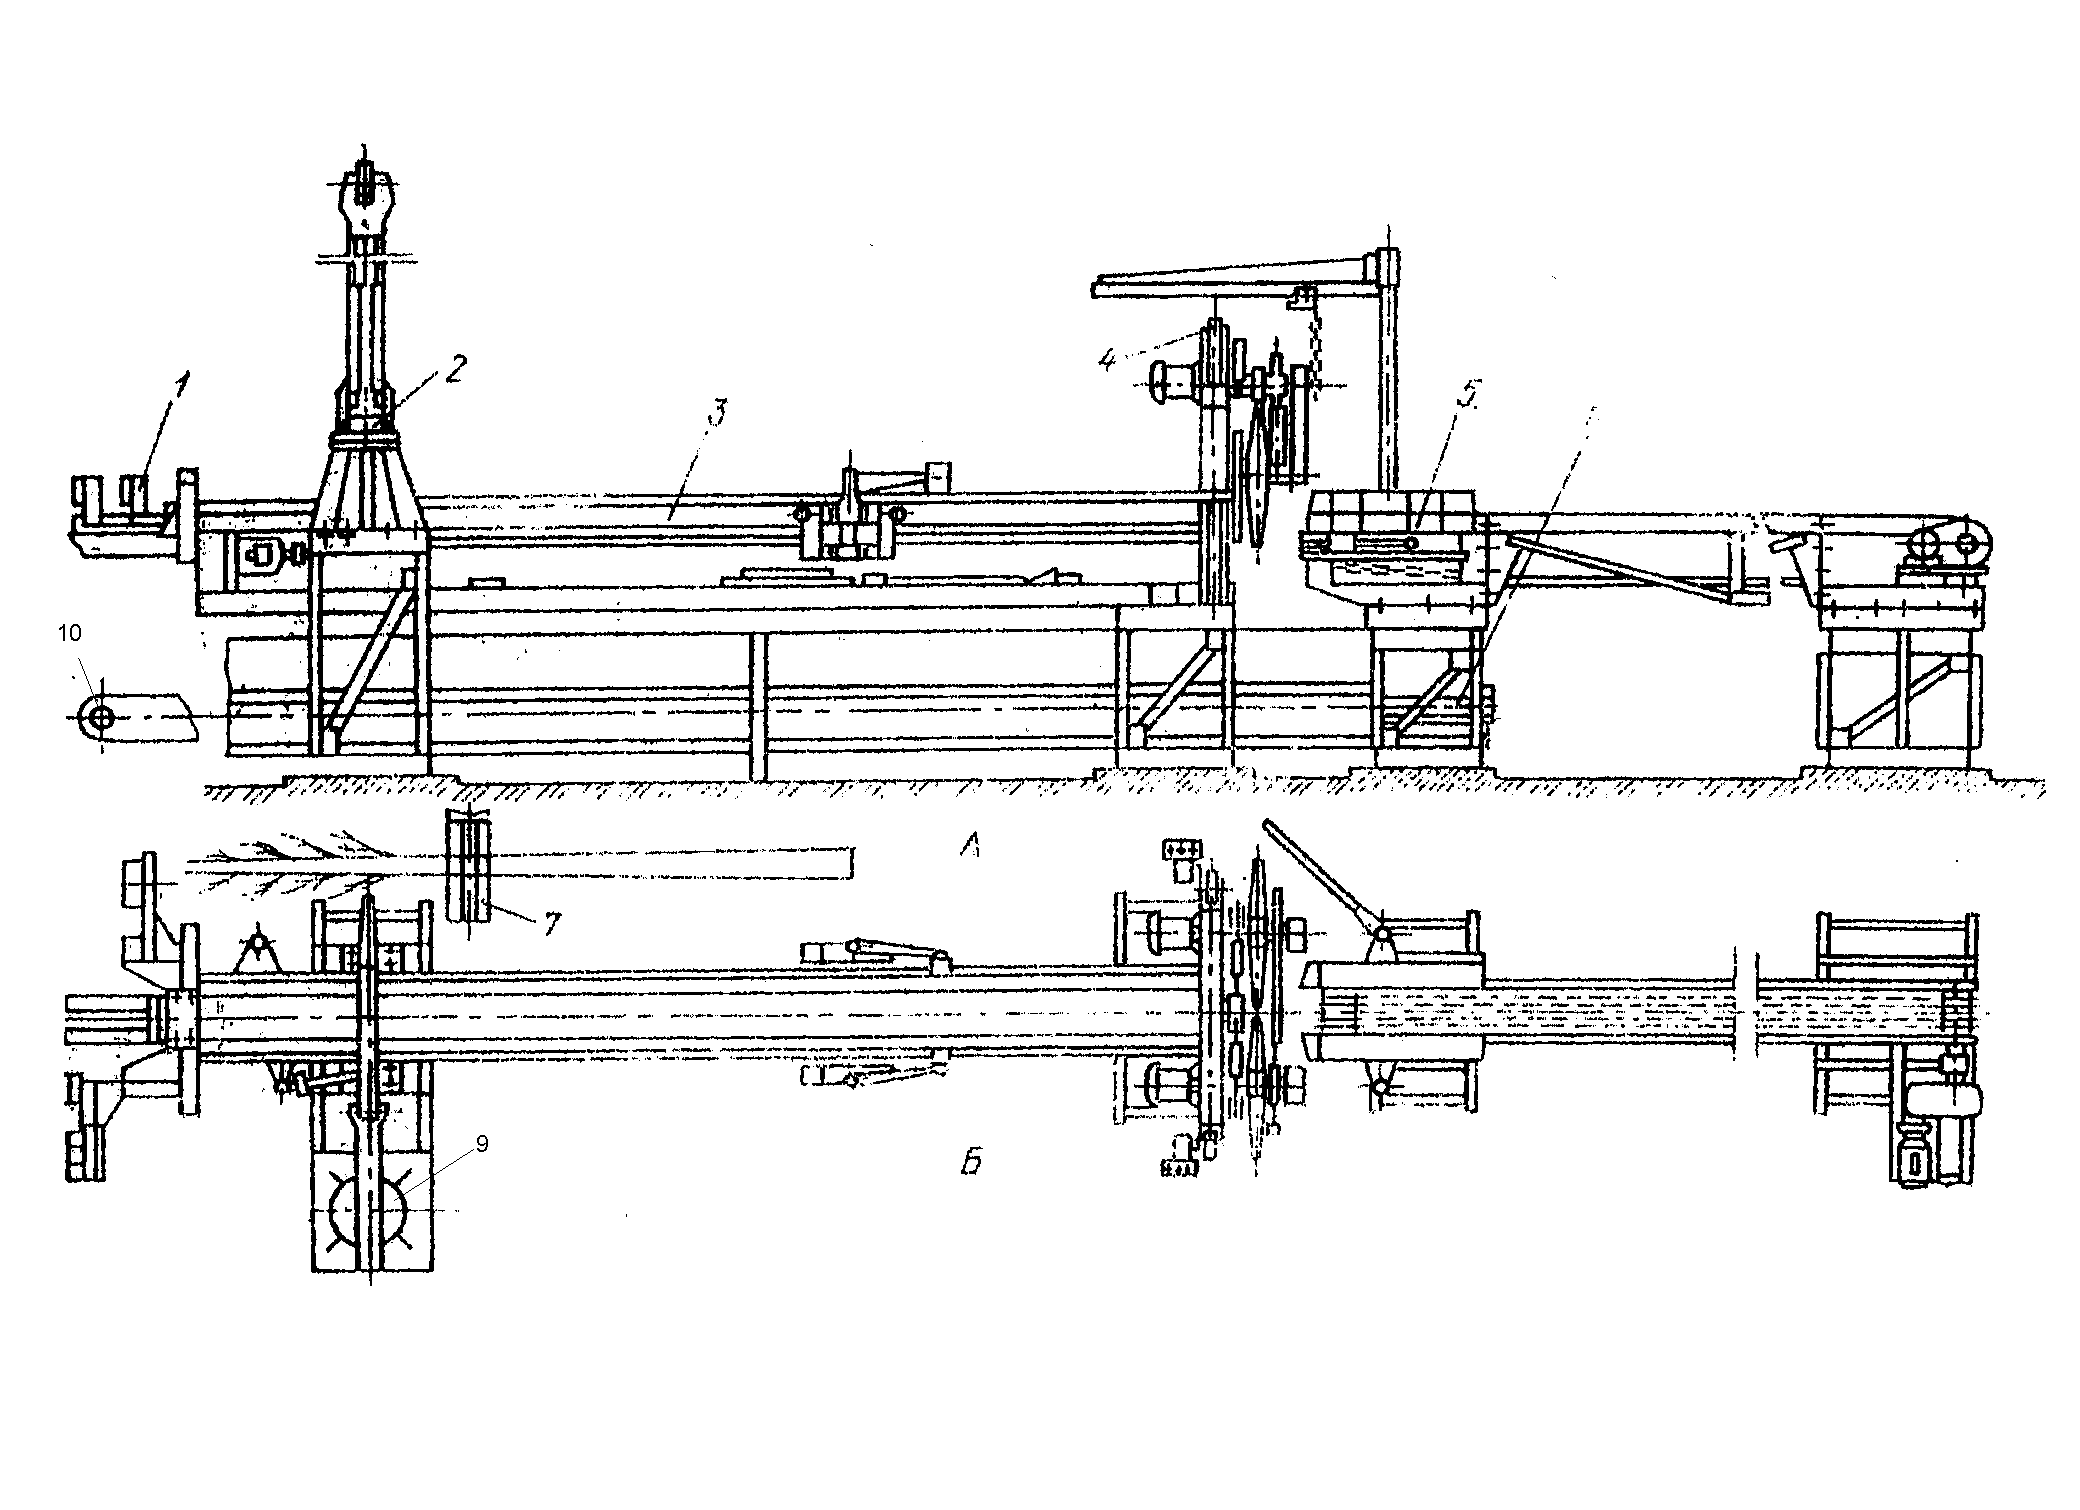
Рис. 2 - Сучкорезно-раскряжевочная установка ЛО-30: 1 – Сучкорезная головка; 2 – Манипулятор; 3 – Шаговый конвейер; 4 – Пильный механизм; 5 – Выносной транспортер; 6 – Транспортер отходов; 7 – Разгрузочно-растаскивающее устройство; 8 - Цилиндры гидравлические; 9 – Электродвигатель манипулятора; 10 – Электродвигатель пильных механизмов
Расчет сучкорезно-раскряжевочной установки ЛО-30 на надежность
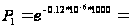 0,99
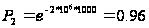
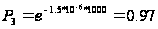
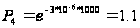
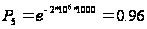
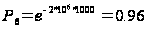
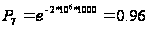
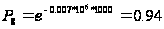
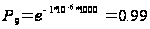
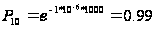
Вывод: расчет узлов станка показал что вероятность отказа одной из деталей станка очень велика, расчетное время не является приемлемым для данных деталей.
I-катастрофический
II-Существенный
III-Промежуточный
IV-Несущественный
Матрица отказов
| Ожидаемая частота отказа | Тяжесть (значимость) отказа, категория | |||
| I | II | III | IV | |
| Частый | - | А | С | С |
| Вероятный | - | С | В | В |
| Редкий | - | В | А | С |
| Очень редкий | - | С | В | А |
| Невозможный | - | - | С | С |
3. Лесоперерабатывающее производство
3.1 Фансырьё
Характеристика сырья для производства фанеры
Сырьем для изготовления клееной фанеры являются отрезки кряжей определенного размера и качества. Предъявляемые к ним требования зависят от требований рынка на готовую продукцию, а также от принятой технологии производства. Для изготовления клееной фанеры применяется: береза, бук, ольха, осина, тополь, липа, сосна, лиственница, кедр и др.
По длине размеры сырья должны соответствовать принятым размерам продукции или быть кратными им с необходимыми припусками. Чураки бывают длиной от 0,8 до 3,2 м. Минимально допустимый размер сечения обуславливается экономической целесообразностью разработки сырья, а максимально допустимый - размерами оборудования, имеющеюся па данном предприятии. Для производства фанеры принято использовать сырье диаметром от 18 см и выше, а для строганной фанеры от 22-26 см и выше.
Требования к качеству сырья сводятся к ограничению пороков древесины и дефектов формы. Основные пороки древесины следующие:
сучки бывают наружные и заросшие, сучки снижают прочность фанеры и ухудшают ее вид.
кривизна чураков - дефект роста, она снижает выход наиболее высококачественного шпона, а также приводит к увеличению процента перерезанных волокон, снижая в будущем прочность фанеры.
внутренняя гниль бывает ситовой и трухлявой. Этот порок допускается в центральной части сырья размером не выше 10 см, вне зоны лущения, которая должна быть не менее 4 см.
большинство наиболее распространенных грибов синевы древесины не влияет на механические свойства древесины, но портит ее внешний вид. Допускается отдельные пятна синевы па торцах размером до 1/10 диаметра сырья.
наружная трухлявая гниль и мрамор в сырье не допускаются.
главными пороками, определяющими сортность сырья, являются сучки, ненормальные окраски и гнили, червоточина, трещины, кривизна, косослой, свилеватость, сухобокость, двойная сердцевина и др. Особенно большое внимание уделяется ограничению сучков, ненормальных окрасок и гнили, ухудшающих вид строганной фанеры, которая используется главным образом для декоративных целей.
На заводы, изготавливающие клееную фанеру, сырье может поступать в кряжах и в виде коротких отрезков - чураков. Раскрой кряжа на чураки включает в себя предварительную разметку и собственно распиловку. Разметка производится для получения из кряжа чураков, обладающих наибольшей массой и наивысшим качеством. Распиловка кряжей выполняется с помощью круглопильных балансировочных станков, поперечно-пильных станков или цепных пил.
Общие потери древесины при разделке кряжей на чураки составляют от 1 .5 до 4%, в зависимости от объема кряжа. Тонкий слой древесины, срезаемый при лущении с цилиндрического отрезка чурака. должен быть достаточно плотным, не иметь трещин и разрывов. Но вследствие того, что во время срезания он подвергается выпрямлению, в нем возникают растягивающие напряжения поперек волокон древесины.
Изготовление шпона
Полуфабрикатом для изготовления большинства видов клееной фанеры являются листы сухого шпона определенных размеров. Технологический процесс их получения состоит из следующих операций: лущение шпона, разрезки лепты шпона на листы заданного формата, сушки, сортировки и починки шпона.
Лущение представляет собой поперечное резание древесины. Обрабатываемый материал совершает вращательное движение, а режущий инструмент - поступательное движение в направлении оси вращения материалов. В результате этого цилиндрический отрезок древесины превращается в топкий слой определенных размеров. При этом скорость резания оказывается величиной переменной, т.к. число оборотов шпинделей станка постоянно, а диаметр чурака в процессе лущения уменьшается. Данная операция выполняется с помощью лущильного станка.
Режимы лущения. Лущение чураков преследует цель получения достаточно плотной и гладкой стружки. Образование трещин и разрывов на ней недопустимо, т.к. отрицательно сказывается на качестве фанеры.
Если инструмент совершает свободное резание древесины, во время внедрения в неё перед режущей кромкой образуется трещина, направление распространения ее произвольное, благодаря этому поверхность срезаемого слоя древесины и поверхность остающейся цилиндрической части имеют довольно большие неровности. Кроме того, на левой (т.е. обращенной к чураку) стороне срезаемого шпона из-за незначительной прочности последнего в поперечном направлении образуются дополнительные разрывы, вызываемые перегибом листа и месте внедрения инструмента в древесину.
Как уже отмечалось, при свободном резании древесины на левой стороне шпона появляются трещины и неровности. Для их ликвидации применяют обжим шпона, выполняемый с помощью прижимной линейки. Она должна быть расположена так, чтобы создаваемое ею давление на древесину проходило через режущую кромку инструмента и зазор между ножом и линейкой был меньше расчетной толщины шпона. Для обеспечения хорошего качества поверхности шпона и требуемой прочности степень обжима должна быть выдержана в пределах 10-30%, в зависимости от породы древесины, толщины шпона и температуры нагрева чурака.
Раскрой ленты шпона на листы.
Шпон, получаемый на лущильном станке, представляет собой ленту, ширина которой равна длине чурака. Длина ленты зависит от диаметра чурака и толщины шпона и может доходить до нескольких десятков метров. Для дальнейшего использования эта лента должна быть разрезана на отдельные листы, размеры которых соответствовали бы размерам изготовляемой из шпона продукции. Лента шпона раскраивается ножницами, имеющими механический или пневматический привод. На некоторых предприятиях имеются автоматические и полуавтоматические ножницы, у которых включение рабочего движения ножа осуществляется с помощью концевых электрических датчиков, фото элементов или датчиков с радиоактивными изотопами.
Подача лепты к ножу и уборка отрезанных листов шпона выполняется с помощью системы транспортеров, с автоматизированной системой укладки листов в стопу.
Сушка шпона.
Шпон для изготовления клееной слоистой фанеры подвергается предварительной сушке для уменьшения количества содержащейся в нем влаги до необходимых пределов. Эта операция выполняется сразу же после изготовления шпона на лущильных станках. Для правильного ведения сушки необходимо знать начальную и конечную влажность шпона
Начальная влажность сырья зависит в основном от способа доставки его на завод. При доставке по железной дороге она составляет 50-90%, при доставке сплавом 90-130% Шпон с различной влажностью следует сушить при разных режимах. Конечная влажность шпона определяется требуемой влажностью готового продукта, родом применяемого клеевого материала и особенностями процесса склеивания. Практически она лежит в пределах 6-12%.
Существует три способа сушки шпона: контактный, контактно-конвективный и конвективный.
При контактном способе тепло передается листу шпона в результате его соприкосновения с нагретым телом. Этот способ передачи тепла осуществлен в дыхательных прессах и контактных сушилках непрерывного действия. При контактно-конвективном способе тепло передается шпону нагретым воздухом или газом, циркулирующим вокруг него и в результате соприкосновения с нагретым телом. При конвективном способе передача тепла шпону осуществляется только за счет обмывания его нагретым воздухом или газом.
Сушилка представляет собой камеру длиной 30 м, изготовленную из кирпича, железобетона, металла и др. По обеим сторонам ее расположены коридоры, внутри которых находятся осевые вентиляторы и паровые калориферы. Для достижения необходимой равномерности сушки камера по длине разделена па две части, в каждой из которых воздух движется в противоположных направлениях. Для прохождения шпона через сушилку внутри нее размещены 4-5 горизонтальных рядов ленты, специального плетения, которым сообщается движение от привода, обеспечивающего возможность регулирования времени прохождения шпона через сушилку.
Режим сушки шпона сушилках следующий: температура циркулирующего воздуха 60-120°С, относительная влажность воздуха 15-25%, скорость движения воздуха 0,9-1,1 м/с. Продолжительность сушки шпона в лих сушилках от 20 до 90мин.
Сортировка шпона
Шпон после охлаждения подвергается сортировке, т.е. разделению на однородные группы с учетом качества древесины, обработки, размеров, породы древесины, направления волокон и т.д. Главная трудность сортировки заключается в правильном установлении качественной характеристики шпона. Весь шпон по качеству делится условно на пять сортов: А, АВ, В, ВВ и С. Для каждого сорта четко оговариваемся допустимость того или иного порока древесины или дефекта обработки. Основными сортообразующими пороками для шпона являются: сучки (по этому признаку сортность устанавливается для 75-90% листов шпона); ложное ядро (0,02-15%) обесцвечивание и пятнистость (4-8%).
Сортировка шпона на предприятиях может быть организована по-разному. Ее можно проводить непосредственно у сушильных устройств, на специально отведенных площадках или на транспортерах перемещающих шпон от сушильных площадок к подстойным местам. В первом случае у сушильных агрегатов необходимо иметь достаточное количество подстойных мест, что увеличивает общую площадь, занятую данным участком. Положительной стороной такой организации работы является устранение излишних переносок шпона, отрицательно сказывающихся на его качестве. Во втором случае листы шпона у сушильных агрегатов укладываются в стопы, перевозят на участок сортировки и там сортируют по соответствующим местам. Наиболее совершенной является организация сортировки на транспортере, идущем непосредственно от сушилки и имеющем ряд карманов, открывающихся по заказу сортировщика. Находясь около переднего конца транспортера, сортировщик, оценивая качество подошедшего к нему листа шпона, нажатием кнопки дает команду исполнительному механизму открыть соответствующий карман.
При сортировке шпон укладывается на специальные столы, имеющие деревянный настил. Это позволяет перевозить целые стопы шпона с помощью погрузчиков и сохранить качество листов шпона. Высота стопы не должна превышать 1,5 м.
Починка шпона
Починка шпона преследует цель повышения сортности шпона. Она заключается в удалении из листов сучков, багорных пробоин, трещин и т.д. и помещение на их место заплаток (вставок) из здоровой древесины. Заплатки допускаются в листах всех сортов шпона, за исключением сорта А. Из общего количества шпона починке может подвергаться от 10 до 30% сухого шпона. Для данной операции предъявляются следующие требования: полное удаление дефекта, плотная вставка на его место заплатки здоровой древесины, совпадение направления волокон и заплатке и листе и совпадение цвета и толщины лист шпона и заплати. Плотность вхождения заплатки в отверстие достигается согласованием размеров просечек, применяемых для высечки дефектного места изготовления заплатки из полосы шпона. При этом в образующемся соединении должен быть обеспечен натяг, за счет которого заплатка будет держаться в отверстии листа без клея.
Починка шпона может выполняться вручную на специальных станках полуавтоматах.
Обработка кусков шпона.
Сухие куски шпона, получающиеся из чурака, содержат высококачественную древесину. Поэтому их можно использовать для изготовления не только серединок всех сортов фанеры, но и рубашек фанеры. Количество таких кусков составляет от 15 до 20% всего сухого шпона.
Куски шпона целесообразно соединять в полноформатные листы что позволяет повысить сортовые выходы фанеры и снизить затраты труда на сборку пакетов перед склеиванием фанеры.
Для соединения кусков по ширине кромки их должны быть прямо-ничейными. Обрабатываемые куски в виде пачки толщиной 80-90 мм закрепляемся на горизонтальном столе станка, а суппорт с режущим инструментом движется вдоль стола, производя опиловку и фрезерование одной кромки пачки.
Склейка кусков шпона
Куски шпона могут соединяться друг с другом по ширине с помощью бумажной ленты или клея. В первом случае бумажная лента, шириной 20 мм, покрытая с одной стороны мездровым клеем, наклеивается на место соединения двух кусков шпона или поперек их. Для плотного соединения куски должны быть надежно прижаты друг к другу. Эта операция выполняется на ребросклеивающих станках с продольной или поперечной подачей кусков шпона.
В станках с продольной подачей кусков шпона стягивание осуществляется двумя коническими роликами, оси которых пересекаются под некоторым углом друг к другу.
Падежное приклеивание ленты к шпону обеспечивается предварительным смачиванием водой ее клеевого слоя и прижатием валиком, нагретым до 70-80°С. На таких станках можно склеивать шпон толщиной от 0.5 м и более.
Станки с поперечной подачей шпона обеспечивают соединение кусков за счет наклеивания на их поверхность в поперечном направлении трех-четырех полос гуммированной ленты.
Обрезка клееной фанеры
Обрезка необходима для выравнивания кромок и придания листу требуемых размеров по длине и ширине. При этом должна быть обеспечена достаточно высокая чистота обработки кромок и их прямолинейность, параллельность противоположных сторон и взаимная перпендикулярность смежных сторон. Данная операция может выполняться с помощью круглопильпых станков, имеющих одну, две, три или четыре пилы.
Для обрезки фанеры предпочитают применять два сдвоенных двух-пильных станка, устанавливая их под углом 90° друг к другу. Это избавляет от излишних перекладок фанеры, повышая производительность на данном участке.
3.2 Древесноволокнистые плиты
Технология производства древесноволокнистых плит
Широкое применение в различных отраслях народного хозяйства получили древесноволокнистые плиты.
Древесноволокнистые плиты представляют собой строительный. конструктивный и поделочный материал, имеющий однородное строение, большие размеры при незначительном весе и необходимую прочность. Плиты легко поддаются ручной и механической обработке, а также различной отделке.
Для получения древесноволокнистых плит древесина измельчается в щепы и разделяется на волокна. Из волокон путем добавки воды и химикатов приготовляется волокнистая масса, которая формируется в плиты. Для производства плит можно использовать также кусковые отходы лесозаготовок, лесопильного и деревообрабатывающего производства. В зависимости от назначения плит отформироваиная волокнистая масса может быть высушена без уплотнения для получения изоляционных плит или уплотнена в горячем прессе для получения плит большой прочности.
Плиты древесноволокнистые выпускаются и применяются в соответствии с государственными стандартами.
Изоляционные плиты состоят из переплетенных волокон древесины или других лигноцеллюлозных волокон, образующих войлокообразный ковер. Эти плиты имеют большую пористость и обладают малой тепло- и звукопроводностью. Обычные изоляционные плиты изготавливают толщиной 12,5; 16 и 25 ±1.0 мм с объемным весом от 150 до 250 кг/м3
Изоляционно-отделочные плиты изготавливают толщиной 8; 11.5 и 20 10,7 мм и имеют объемный вес от 250 до 350 кг/м3
Полутвердые плиты представляют собой листовой материал с объемным весом не менее 400 кг/м3 и толщиной 4,5.6 и 8 ±0.7 мм.
Твердые плиты имеют объемный вес не менее 850 кг/м3 и толщин 3.4.5. и 6 ±0,3 .мм.
Сверхтвердые плиты имеют объемный вес не менее 950 кг/м3 и толщину 3 и 4 ±0.3 мм. В процессе изготовления сверхтвердые плиты пропитываются синтетическими смолами или высыхающими маслами, а затем подвергаются термической обработке.
Плиты древесноволокнистые для покрытия полов в процессе производства окрашиваются по всей толщине или грунтуются под окраску с лицевой стороны. Окраска плит сокращает лишнюю операцию по грунтовке плит при строительстве. Физико-механические показатели плит для покрытия полов аналогичны показателям для сверхтвердых плит, только величина набухания от первоначальной толщины после 24 часов пребывания в воде составляет не более 10%, а у сверхтвердых - 12%.
Плиты древесноволокнистые твердые с окрашенной поверхностью покрываются 'шалями или отделываются синтетической пленкой с подслоем бумаги, имитирующей текстуру ценных пород древесины или других рисунков.
Для всех марок плит не допускается расслоение, прогары, бахрома на кромках, пятна от масла и парафина, а также посторонние включения. Лицевая сторона твердых плит должна быть гладкой, однородной окраски. Плиты должны изготавливаться из равномерно размолотой массы, не имеющей и своем составе посторонних включений и не размолотых частиц..
Сырьем для производства древесноволокнистых плит служит технологическая щепа длиной 10-35 мм, толщиной не более 5 мм, содержание коры не более 15%. гнили не более 5% и минеральных примесей не более 1%, полученная из древесины любых пород.
Сырье в виде кондиционной щепы пневмотранспортом подается в бункер в хранения. Из бункеров щепа подается в ванны для мойки . Основное назначение гидромойки – смыв грязи, песка, металлической стружки., кроме того мойка удлиняет срок службы размольной гарнитуры.
Помытая щепа шпеком подается в бункер дефибраторов. Из расходного бункера щепа поступает в пропарочную камеру дефибратора V, где подвергаемся термообработке насыщенным паром температурой 195-205"С, затем щепа поступает в размольную камеру дефибратора.
Размолотая щепа в виде волокнистой массы поступает на вторичный размол в рафинеры. Масса покровного слоя из мельницы за счет напора, создаваемого насосом и мельницей, подается в ящик постоянного уровня. Избыток массы, через перелив возвращается в бассейн на рециркуляцию. Из ящика постоянного уровня масса распределяется, по отливочным машинам.
Проклейки массы.
Из бассейнов рафинерной массы , масса насосом подается в ящик для
проклейки, куда одновременно поступает парафиновая эмульсия с массовой долей парафина 6-9%, в количестве не более 1% к весу абсолютно
сухого волокна. Количество дозируемых химикатов зависит от концентрации и скорости отливочной машины.
После введения эмульсии в ящик непрерывной проклейки вводится осадитель - концентрированная серная кислота, которая подается по трубопроводу в расходный бачок, установленный на ящике проклейки.
Сюда же непрерывно поступает свежая вода для разбавления концентрированной серной кислоты.
Для увеличения прочности плиты вводится фенолформальдегидная смола в количестве 1,5% к массе абсолютно сухого волокна.
Отлив волокнистого ковра
Из ящика непрерывной проклейки масса самотеком поступает в напорный ящик отливочной машины. В массопроводе до поступления внапорный ящик волокнистая масса разбавляется водой. Из напорного ящика масса непрерывным потоком через поступает на непрерывно движущуюся сетку отливочной машины.
Основная часть воды из волокнистой массы удаляется путем свободной фильтрации из регистровой части сеточного стола. Для принудительного удаления воды установлены три отсасывающих ящика, снабженных вакуумной установкой.
В процессе формования волокнистого ковра на отливочной машине наносится облагораживающий покровный слой. Покровный слой наносится путем налива на обезвоженное полотно.
Прессование плит
Влажные плиты посредством ременных транспортеров подаются па секции наложения, где укладываются па транспортерные листы с сетками и поступают на этажерку. После загрузки этажерки поддоны с сетками и уложенными на них влажными плитами при помощи толкателя подаются в этажный горячий пресс. Давление в гидрофоре перед запрессовкой - 4,0-6,0 МПа, температура нагревательных плит пресса- 190-210°С.
Прессование проводится в две или три фазы.
1 фаза - отжим влажных плит;
2 фаза - сушка;
3 фаза - закалка.
В первой фазе под действием давления пластифицированные волокна сближаются, и происходит удаление воды, находящейся между волокнами. Удельное давление прессования составляет 26-30 МПа. Во второй фазе происходит испарение воды, находящейся в капиллярах и стенках клеток. Удаление воды способствует образованию водородных связей и смолоподобных связующих веществ, вследствие частичного температурного гидролиза. Удельное давление прессования в период сушки составляет 4,0-6,0 МПа. В третьей фазе происходит тепловая обработка плит при повышении давления. Удельное давление прессования составляет 26-30 МПа. Продолжительность прессования по фазам:
1 фаза (отжим)-15 с;
2 фаза (сушка)- 210-330 с;
3 фаза (закалка)- 150 с.
После окончания прессования давление снижается, пресс распрессовывает и транспортные листы с плитами вытягиваются в разгрузочную этажерку.
Из разгрузочной этажерки плиты поступают в плитоотделитель, где отделяются от сетки и транспортного листа, и ременными транспортерами потея в 100- полочную этажерку.
Закала и увлажнение плит
Плиты загруженные в 100 - полочную этажерку подаются в камеры
закаливания при помощи механизированного передвижного устройства. Двери закрываются, включается вентилятор для циркуляции воздуха, который нагревается горячей водой до температуры 150-155°С. Время выдержки при указанной температуре 2 ч.
В результате закаливания увеличивается механическая прочность плит
уменьшается влагопоглощение и набухание, плиты приобретают более ровнй цвет, улучшается способность плит, подвергающихся дальнейшей обработки режущим инструментом.
Раскрой древесноволокнистых плит
После закаливания и увлажнения этажерки с плитами подаются на участок раскроя и при помощи разгрузочного устройства поступают на станок форматной обрезки. На станках форматной обрезки обрезаются продольные и поперечные кромки плит и раскраиваются на заданные размеры.
После этого плиты сортируются, укладываются на специальные под доны и электропогрузчиками отвозятся на склад готовой продукции.
Полученные при резке плит отходы разбавляются водой, разбивают ся мешалкой в гидроразбивателе и в виде массы перекачиваются для повторного использования.
3.3 Древесностружечные плиты
Древесностружечной плитой называют плиту, изготовленную путем горячего прессования древесных частиц, смешанных со связующим. Древесные частицы могут быть различной формы и размеров, как специально изготовленных для плит, так и полученных в виде отходов при обработке древесины на деревообрабатывающих станках. Те и другие называют стружкой. Связующее - это вещество или смесь веществ, обладающих особенностью взаимно связывать древесные частицы при получении из них плит в прессе для горячего прессования.
Технологический процесс производства древесностружечных плит - переработка древесных отходов и низкокачественной древесины с применением модифицирующих химических веществ, главным образом синтетических смол, в листовые материалы, которые заменяют на пиломатериалы в производстве мебели, строительстве, транспортном машиностроении и многих других отраслях народного хозяйства.
Древесные плиты имеют ряд преимуществ по сравнению с пиломатериалами, столярными плитами, фанерой и другими подобными материалами. Древесностружечные плиты (ДСП) имеют одинаковые физико-механические свойства в различных направлениях, сравнительно небольшие изменения в условиях переменной влажности, возможность получения плит со специальными свойствами, высокая степень механизации и автоматизации при их производстве и др.
Древесностружечные плиты изготавливают путем горячего прессования древесных частиц толщиной 0.1-0.5 мм. длиной 5-40 мм и шириной 1-10 м.м. смешанных со связующим веществом. Древесные частицы в таких плитах могут располагаться различным образом, что и обуславливает их свойства.
Применение древесностружечных плит
Древесностружечные плиты в основном используются в мебельном производстве и строительстве (элементы конструкции полов, кровли, антресолей и другие несущие конструкции).
При изготовлении мебели применяются древесностружечные плиты
Плотностью50-750 кг/м толщиной 10-25 мм. Плиты облицовывают
шпоном, текстурной бумагой или полимерными пленками. Плиты могут быть окрашены или отделаны лакокрасочными материалами.
В настоящее время для изготовления мебели выпускаются древесностружечные плитыс мелкоструктурной поверхностью. Применение таких плит обеспечивает экономное расходование древесного сырья и связующих веществ и позволяет изготовлять облегченную мебель с высоким качеством отделки поверхностей. Однако широкому использованию древесностружечных плит в жилых помещениях препятствует способность плит в процессе эксплуатации выделять вредные токсические вещества (формальдегид, аммиак, оксид углерода) в результате разложения древесины, карбамидных смол и связующих. Основной способ снижения токсичности плит - использование специальных карбамидных смол, а так же добавок, связывающих формальдегид (карбамид, аммиак, соли аммония).
Сырье для древесностружечных плит
В производстве древесных плит, изготавливаемых из измельченной древесины, используют низкосортную древесину в виде дров; технологическую щепу из тонкомерных деревьев и сучьев, а также щепу, полученную из кусковых отходов лесопиления и деревообработки; стружку - отходы от деревообрабатывающих станков; опилки от лесопиления и деревообработки; отходы производства древесностружечных плит (опилки, шлифовальную пыль, отсев технологической щепы).
Для производства древесностружечных плит допускается древесина всех хвойных и лиственных пород, а соотношения хвойных и лиственных пород в смесях щепы согласовываются с потребителем.
Отходы лесопиления и деревообработки по качеству не нормируются, поскольку они образуются из сортного сырья, поставляемого для соответствующих производств.
Технологическое оборудование соединяется между собой различными транспортными устройствами: ленточными, скребковыми и цепными конвейерами, транспортирующими бревна и мерные заготовки, а также пневмотранспортом, подающим технологическую стружку.
На заводах древесностружечных плит почти все оборудование работает в автоматическом режиме, для чего технологическое и транспортное оборудование объединяется в основном средствами автоматизации в автоматические линии.
3.4 Производство целлюлозы
В мире существует несколько способов производства целлюлозы, основными способами являются:
1. Натронный способ. При этом способе основным нарочным реагентом является едкий натрий или каустическая сода (ХаОН).
2. Сульфитный способ. При этом способе основным варочным реагентом является раствор кислой сернокислой соли кальция или магния (Cа(НS03)2).
3. Сульфатный способ. При этом способе основным варочным атеизм является едкий натрий и сернистый натрий (NаОН+Na2S).
Общая схема производства целлюлозы из древесины щелочными методами (по натронному и сульфатному способам) на современных предприятиях состоит из следующих производственных операций:
1. Приготовление щепы.
2. Варка щепы с белым (варочным) щелоком в закрытых котлах под давлением.
3. Отделение от сваренной целлюлозы черного (отработанного) щелока - промывка целлюлозы.
4. Очистка, отбелка, обезвоживание и сушка целлюлозы.
5. Выпаривание черного щелока до концентрации 55-62% сухого вещества.
6. Сжигание сгущенного черного щелока с получением минерального остатка - плава.
7. Каустизация раствора плава (зеленого щелока) с известью с целью перевода карбоната натрия в едкий натрий.
Если в качестве сырья для получения сульфатной целлюлозы применятся хвойная древесина, то производится улавливание ценных побочных продуктов скипидара и сульфатного мыла. Для очистки и переработки побочных продуктов многие заводы имеют специальные цехи.
Щелочная варка накладывает свой специфический отпечаток на химические и физические свойства получаемой из древесины целлюлозы. При сульфатной варке выход целлюлозы из древесины меньше, по сравнению с сульфитной варкой на 3-4.
Беленую целлюлозу широко применяют при выработке беленых картонов, применяемых для упаковки пищевых продуктов, для изготовления бумажных бутылок, стаканчиков, тарелок, в композиции мелованных печатных бумаг и беленых впитывающих бумаг для производства бумажных полотенец, салфеток, бумажного белья, пеленок, носовых платков и др. бумажных изделий.
Основным сырьем для производства сульфатной целлюлозы является древесина в виде балансов хвойных и лиственных пород, которая поступает на целлюлозно-бумажные предприятия автомобильным, железнодорожным или водным транспортом и сплавом. Выгрузка осуществляется с помощью мостовых, козловых, кабельных, портальных и др. видов кранов. После выгрузки древесина складируется на лесные биржи кучевого, штабельного или водного хранения балансов.
Подача древесины на дальнейшую переработку в древесно-подготовительный цех осуществляется при помощи мостового крана.
Помывка целлюлозы
В процессе промывки целлюлозы происходит отделение отработанною черного щелока от сваренной целлюлозной массы, поэтому промывку следует считать первой стадией регенерации затраченных на варку химикатов, содержащихся в отработанном щелоке.
Целлюлозная масса после сульфатной варки содержит от 4,5 до 7,5 .; отработанного черного щелока на 1 кг воздушно-сухой целлюлозы. Из общего количества щелока небольшая часть, около 5%.содсржится во внутренних капиллярах клеточных стенок, 15-20% заключена во