Применение колтюбинговой технологии в бурении
Подобная технология была положена в основу изготовления колонн гибких непрерывных труб в начальный период проведения работ на промыслах. Впервые это осуществила компания "Creat Lakes Steel Co." (США) в 1962 г. Трубы диаметром 33,4 мм с толщиной стенки 4,4 мм сваривали в атмосфере инертного газа встык из 15 кусков. Изготовленную трубу наматывали на катушку с диаметром сердечника 2,7 м.
Технологию создания гибких труб все время совершенствовали и отрабатывали, но только к концу 70-х годов их качество стало соответствовать требованиям, необходимым для проведения работ на нефтепромыслах.
Параллельно специалисты Канады создавали гибкие трубы для бурения скважин. К 1976 г. фирмой "Flex Tube Service Ltd." была изготовлена и использована при проведении буровых работ гибкая колонна из стали диаметром 60,3 мм, которая наматывалась на катушку с диаметром сердечника около 4 м и состояла из сваренных встык 12-метровых труб.
Вскоре специалисты этой же фирмы изготовили колонну бурильных труб диаметром 60,3 из алюминия. Работы по созданию труб подобной конструкции были прекращены из-за их низкой прочности, при которой спуск на глубину колонны возможен лишь до 900 м.
Основное внимание изготовителей труб было сосредоточено на отработке технологии, которая могла бы обеспечить как можно большую длину отдельных плетей и таким образом сократить число поперечных стыков, а также на совершенствовании конструкции самого стыка.
К 1983 г. благодаря использованию заготовок ленты из Японии специалистам фирмы "Quality Tubing Inc." (США) удалось увеличить длину плетей до 900 м. Стыки отдельных плетей выполняли еще до поступления ленты в трубогибочную машину, что позволило существенно повысить качество труб. При этом наружный диаметр последних был увеличен до 89 мм.
К 1991 г. глубина спуска КГТ увеличилась до 5200 м, а в 1995 г. был начат выпуск труб с наружным диаметром 114,3 мм .
4.2. Материалы, применяемые для изготовления колонны
В настоящее время большинство гибких труб изготавливают из стали обычной малоуглеродистой, низколегированной и нержавеющей. Небольшое количество труб производят и из других металлов, например, сплавов титана.
К малоуглеродистым относится сталь А-66 типа 4 со следующим химическим составом:
| Химический элемент .... | C | Mn | P | S |
| Содержание элемента, % | 0,1–0,15 | 0,6 – 0,9 | Не более 0,03 | Не более 0,005 |
| Химический элемент ..... | Si | Cr | Cu | Ni |
| Содержание элемента, % | 0,3–0,5 | 0,55–0,7 | 0,2–0,4 | Не более 0,25 |
Эта сталь характеризуется следующими прочностными и деформационными показателями:
| Предел текучести (минимальный), МПа. | 480 |
| Предел прочности при растяжении (минимальный), МПа | 550 |
| Удлинение при разрушении , % | 30 |
| Твердость, HRc | 22 |
Улучшение прочностных показателей трубы может быть достигнуто за счет использования высокопрочных низколегированных сталей, подвергаемых термообработке, включающей закалку и отпуск. Химический состав сталей отличается повышенным содержанием хрома и молибдена, обеспечивающих способность стали принимать закалку.
Прочность труб из низколегированных сталей выше малоуглеродистых на 40 % (предел текучести 690 – 760 МПа) при сохранении пластических свойств.
К преимуществам труб, изготавливаемых из низколегированных сталей, следует отнести их высокую прочность при статических и циклических нагрузках.
Однако их недостатком является сложность ремонта в промысловых условиях, так как выполнение сварочных работ приводит к местному отпуску и снижению предела текучести до 550 МПа. В качестве примера использования нержавеющей стали для изготовления труб можно привести сталь 08Х18Н10Т (ГОСТ 5632–72).
В начале 90-х годов для производства труб стали использовать титан и его сплавы, что позволило, с одной стороны, улучшить их прочностные характеристики, а с другой, повысить надежность, поскольку титановые, как и алюминиевые трубы, изготавливают методом экструзии, что позволяет исключить продольный шов.
Сплавы титана имеют следующие механические свойства:
| Сплав | "2" | "12" | "Бета-С" |
| Предел текучести (минимальный), МПа . | 280 | 480 | 970 |
| Предел прочности при растяжении (минимальный), МПа | 345 |
550 |
1030 |
| Удлинение при разрушении, % | 20 | 18 | 12 |
4.3. Технология изготовления гибкой трубы
В настоящее время наиболее крупными изготовителями гибких труб за рубежом являются следующие компании: "Precision Tube Technology", "Quality Tubing Inc.", "Southwestern Pipe Inc.".
В 1989 г. в производство были внедрены цельнопрокатные трубы с минимальным количеством поперечных швов. В результате дефекты, связанные с образованием свищей, сократились до минимума.
Например, компания "Quality Tubing Inc." контролирует качество каждого сварного шва, присваивает ему соответствующий идентификационный номер и в случае потери герметичности выплачивает страховую сумму для устранения дефекта.
Технология изготовления труб из малоуглеродистых и низколегированных сталей состоит из следующих этапов:
а) вначале из рулонов тонколистовой стали необходимой толщины вырезают непрерывные ленты, ширина которых соответствует длине окружности образующей готовой трубы. Длина полос определяется возможностями прокатных станов производителей листа. Для США она соответствует 570 м, для Японии – 900 – 1000 м;
б) отдельные ленты сваривают встык, причем листы соединяют либо наискосок, либо "ласточкиным хвостом". Швы зачищают, поверхность обрабатывают механически и термически. После этого качество сварочных швов проверяют с помощью дефектоскопии;
в) полученную стальную ленту направляют в трубопрокатный стан, где она проходит между валками, формирующими из нее трубу. Для соединения кромок последней применяют кузнечную сварку в атмосфере инертного газа – кромки трубы нагревают с помощью индуктора, а затем прижимают друг к другу валками;
г) с наружной поверхности трубы механическим способом удаляют сварочный грат и зачищают стык;
д) зону сварочного шва подвергают отпуску и последующему охлаждению;
е) проверяют качество шва;
ж) трубу пропускают через калибровочный стан и подвергают окончательной термообработке – среднему отпуску с последующим охлаждением на воздухе и в ванне.
В результате выполнения указанных операций происходит образование перлитовой и ферритовой структуры металла.
Готовую трубу наматывают на транспортную катушку или барабан установки, в которой ее предполагают использовать.
Особенности технологии изготовления трубы из низколегированной стали заключаются в том, что после калибровки колонну подвергают закалке и последующему отпуску. В результате материал приобретает мартенситную структуру.
4.4. Механизм разрушения гибких труб
и основные результаты их эксплуатации
В настоящее время несмотря на большой объем накопленной информации о работе КГТ отсутствует общая теория, объясняющая механизм их разрушения в процессе эксплуатации. Наличие подобной теории необходимо для правильной оценки ресурса труб и возможностей прогнозирования их долговечности в промысловых условиях.
При нормальной работе КГТ, отсутствии заводского брака и нештатных ситуаций при эксплуатации их долговечность определяется количеством циклов спуска-подъема до потери герметичности. К параметрам режима их работы следует отнести минимальный диаметр барабана Dб или направляющих, на которых происходит изгиб труб, давление технологической жидкости pж в трубе, ее диаметр dтр и толщину стенки тр, а также максимальную глубину спуска КГТ. Кроме того, на долговечность трубы оказывают влияние условия работы и ее состояние. К ним относятся наличие механических повреждений и коррозия. Однако они носят случайный характер и в данной работе не рассматриваются.
Анализ перечисленных параметров сразу приводит к выводу о сложности их описания, регистрации и анализа. Это объясняется и уникальностью режимов ведения работ на каждой скважине, и многообразием вариантов нагружения КГТ даже при проведении одного подземного ремонта скважины. Кроме того, в чисто техническом плане сложность представляет регистрация условий работы трубы в процессе проведения всего комплекса операций – спуск колонны, выполнение технологических операций и ее подъема. Например, даже такая простая в технологическом отношении операция, как промывка скважины, сопровождается периодической остановкой КГТ, подъемом ее на небольшую величину, повторным спуском и т.д. При этом изменяются давление технологической жидкости, прокачиваемой через трубы, температуры окружающей среды и жидкости и т.д. Существенное влияние на интересующие показатели оказывают также срок и условия хранения трубы до ввода ее в эксплуатацию.
Тем не менее, необходимо прогнозировать срок службы трубы в конкретных условиях и иметь методики расчетов ее долговечности.
Сложность создания подобной теории определяется прежде всего тем, что в настоящее время отсутствуют методики расчета деталей в условиях малоциклического нагружения, материал которых работает за пределом упругости, так как в подобных условиях нагружения не работает ни одна из деталей, применяемых в отраслях гражданского и военного машиностроения.
В зависимости от конкретных условий работы гибкой трубы и режима эксплуатации агрегата опасными сечениями являются места перегибов трубы в зонах пластического деформирования при взаимодействии с барабаном, направляющим устройством и выходе из транспортера на вертикальном участке. Возможен изгиб трубы с образованием пластических деформаций и в транспортере, однако подобные случаи встречаются лишь при работе неопытного оператора.
При деформации трубы в точках, наиболее удаленных от нейтральной линии изгиба, возникают максимальные напряжения. При определенном соотношении наружного диаметра трубы и радиуса ее изгиба напряжения могут превысить предел упругости.
Радиус изгиба, соответствующий переходу материала трубы из упругого состояния в пластическое, определяется по формуле
R = Edтр/2т,
где Е – модуль упругости материала трубы.
При пределе упругости (для простоты расчетов его принимают равным пределу текучести) 480 МПа минимальные радиусы изгибов будут следующими:
| Наружный диаметр КГТ, мм ......... | 19,1 | 25,4 | 31,8 | 38,1 | 44,5 |
| Радиус изгиба (минимальный), м | 3,97 | 5,49 | 6,71 | 8,24 | 9,46 |
| Наружный диаметр КГТ, мм ......... | 50,8 | 60,3 | 89 | 114 |
| Радиус изгиба (минимальный), м | 10,98 | 12,81 | 19,2 | 24,6 |
Из описания конструкций агрегатов и их основных узлов, очевидно, следует, что при существующих габаритах установок и реальных размерах деталей и узлов тракта, по которому проходит гибкая труба, радиусы ее изгиба намного меньше приведенных выше, и поэтому, возникновение пластических деформаций неизбежно. С учетом этого и будем рассматривать вопросы прочности гибкой трубы согласно теории пластичности, поскольку напряжения, действующие в опасном сечении, превышают предел пропорциональности.
Процесс работы материала КГТ в течение всего срока службы изделия можно охарактеризовать с помощью графиков, приведенных на рис. 18.
|
|
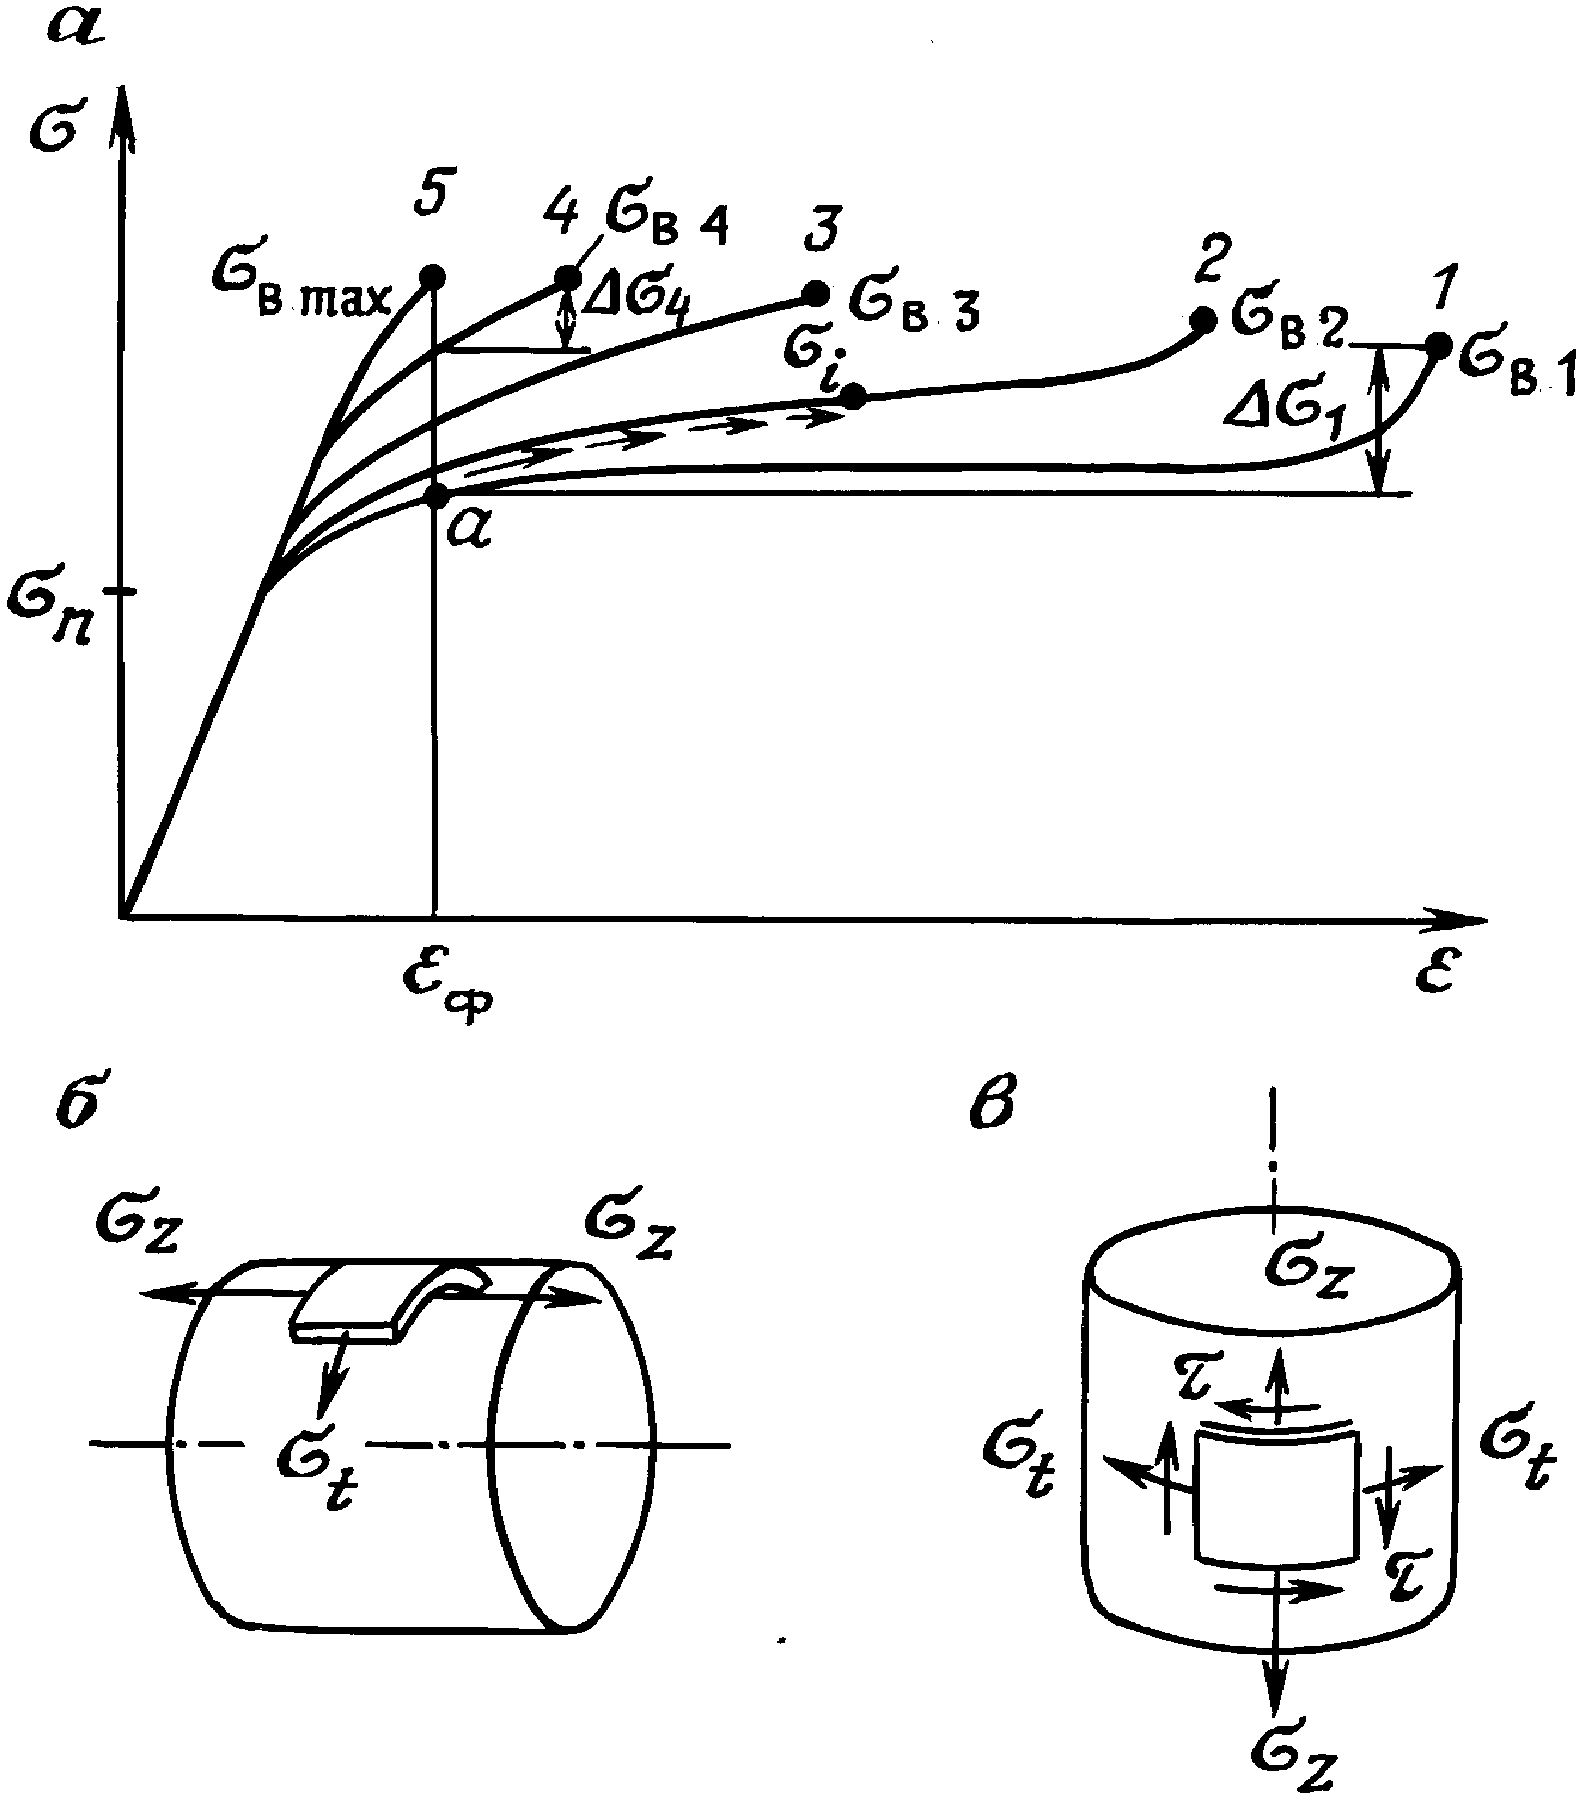
а – видоизменение диаграммы растяжения материала в процессе эксплуатации трубы; 1 – исходная диаграмма; 2 – 4 – диаграммы, соответствующие различным стадиям накопления усталости материалом трубы; 5 – диаграмма, отражающая момент разрушения трубы; в1 – в4 – пределы прочности материала трубы, соответствующие различным стадиям; вmax – предел прочности материала трубы, отражающий момент ее разрушения; – разность между пределами прочности и текучести; п – предел пропорциональности материала трубы; ф – максимальная величина деформаций, имеющая место при разрушении трубы; б – напряженное состояние материала трубы в зонах пластического деформирования при ее разматывании и наматывании на барабан; в – то же, в опасном сечении в точке подвеса трубы; нормальные напряжения: t – тангенциальные, обусловленные давлением технологической жидкости в трубах, z – осевые, обусловленные осевой нагрузкой на трубу и внутренним давлением; – касательные напряжения, возникающие в результате реактивного крутящего момента при работе забойного двигателя
В начале эксплуатации трубы прочностные и деформационные свойства материала соответствуют кривой 1, представляющей по существу диаграмму идеально пластичного материала. При этом напряжения, возникающие при пластическом деформировании трубы в период ее взаимодействия с барабаном, определяются чисто геометрическими параметрами
и = Edтр/Dб.
Этой деформации соответствуют напряжения а в точке а, которые можно считать равными пределу текучести материала новой трубы т0. При действии внутреннего давления технологической жидкости и продольного усилия натяжения трубы в продольных и поперечных сечениях возникают следующие нормальные напряжения:
меридиональные m = pжDб/4тр;
тангенциальные t = pжDб/2тр;
продольные п = Pпр/Fтр;
радиальные r = –pж,
где Fтр – площадь поперечного сечения трубы; Рпр – усилие, растягивающее трубу.
Величиной последних можно пренебречь, так как они на порядок меньше других напряжений. Таким образом, напряженное состояние труб будем считать плоским.
Указанные напряжения действуют на главных площадках, совпадающих с продольным и поперечным сечениями трубы, так как касательные напряжения здесь отсутствуют.
Для расчетов на прочность при сложном напряженном состоянии трубы, изготовленной из пластичного материала, наилучшим образом подходит энергетическая теория Хубера–Мизеса. Сущность этой теории заключается в том, что в качестве критерия прочности материала, находящегося в сложном напряженном состоянии, может быть принята величина накопленной удельной энергии деформации изменения формы. В технической литературе эта теория иногда называется четвертой. Эквивалентные напряжения экв в данном случае определяются, исходя из величин главных напряжений 1, 2, 3, следующим образом:
экв = {0,5[(1 – 2)2 + (2 – 3)2 + (3 – 1)2]}1/2.
Эту теорию для прочностных расчетов в основном используют специалисты американских и канадских фирм, производящих гибкие трубы.
С учетом положений теории пластичности определим величину эквивалентных напряжений, используя эту теорию как наиболее удобную для описания процессов образования пластических деформаций,
экв = 2–1/2[(1 – 2)2 + (2 – 3)2 + (3 – 1)2]1/2.
Здесь
1 = и + t + п = Edтр/Dб + pжDб/2тр + Pпр/Fтр;
2 = m = pжDб/4тр;
3 = 0.
При этом абсолютный запас прочности, выраженный в напряжениях, а не в коэффициенте запаса прочности по ее пределу, может быть определен как
1 = в1 – экв.
Процесс образования трещин в материалах трубы начинается в том случае, если приближается к нулю.
Для гибкой трубы в начальный период эксплуатации значение 1 достаточно велико, и действие внутреннего давления технологической жидкости не приводит к образованию трещин.
По мере эксплуатации гибкой трубы она подвергается циклическим нагружениям и происходит наклеп на межкристаллическом уровне. При этом увеличиваются твердость и соответственно прочностные показатели. В процессе накопления наклепа пластические свойства материала ухудшаются, протяженность площадки текучести сокращается, а значение вторичного модуля упругости увеличивается. Этот процесс хорошо отражается на графике функции, положение которого изменяется от горизонтального к наклонному. На рис. 18 приведено семейство линий (1 – 5), соответствующих разным стадиям нагружения гибкой трубы и соответственно разным степеням эффекта наклепа.
Процесс упрочнения материала сопровождается перемещением точки а по вертикали, абсцисса которой ф соответствует величине деформаций при изгибе трубы во время наматывания ее на барабан. При этом величина i = вi – экв все время уменьшается. Это обусловлено тем, что в процессе охрупчивания вi растет медленнее, чем т. В конце концов наступает момент, когда нормальные напряжения, возникающие при пластическом деформировании трубы с образованием деформаций ф, становятся равными или близкими к пределу прочности вi. При этом наличие даже незначительного давления в трубах приводит к образованию микротрещин, которые постепенно распространяются в глубь стенки трубы. Эти трещины, по нашему мнению, должны располагаться в ее поперечной плоскости, совпадающей с площадками, на которых действуют максимальные главные напряжения.
Из сказанного следует, что недопустимо использовать плашки транспортеров с насечкой, поскольку последняя провоцирует образование микротрещин на поверхности гибкой трубы.
Для количественной оценки числа циклов, выдерживаемых гибкой трубой при ее пластическом деформировании и действии внутреннего давления, необходимо знать закономерности изменения прочностных характеристик материала в зависимости от числа циклов нагружения. Подобных данных в обобщенном виде в настоящее время не существует.
Если такие зависимости будут получены, то их можно использовать в практических расчетах для оценки максимального давления жидкости, которое должно быть обеспечено для новой трубы, прочностные показатели которой известны.
Описанный механизм разрушения гибкой трубы в процессе ее эксплуатации достаточно хорошо согласуется с данными американских и канадских фирм .
Считают, что основными факторами, определяющими долговечность трубы, являются радиус ее изгиба и давление технологической жидкости. Причем последнее в определенном диапазоне значений играет решающую роль.
Например, в результате экспериментальных исследований, выполненных специалистами фирмы "Southwestern Pipe Inc.", при испытаниях трубы с наружным диаметром 31,8 мм и толщиной стенки 2,2 мм, изготовленной из стали с пределом текучести 480 МПа, и циклическом изгибе по радиусу 1,83 м получены следующие данные. При давлении жидкости в трубе 17,2 МПа разрушение произошло через 500 двойных циклов нагружения (согнуть-разогнуть) при увеличении наружного диаметра до 33 мм, а при давлении 34,5 МПа – через 150 двойных циклов при увеличении диаметра до 35 мм.
При реальной работе агрегата на скважине число спусков-подъемов трубы в таких условиях в 3 раза меньше.
|
|
Рис. 19. Влияние внутреннего давления технологической жидкости на долговечность гибкой трубы: 1 – число циклов изгиба труб; 2 – число выполненных спусков-подъемов колонны |
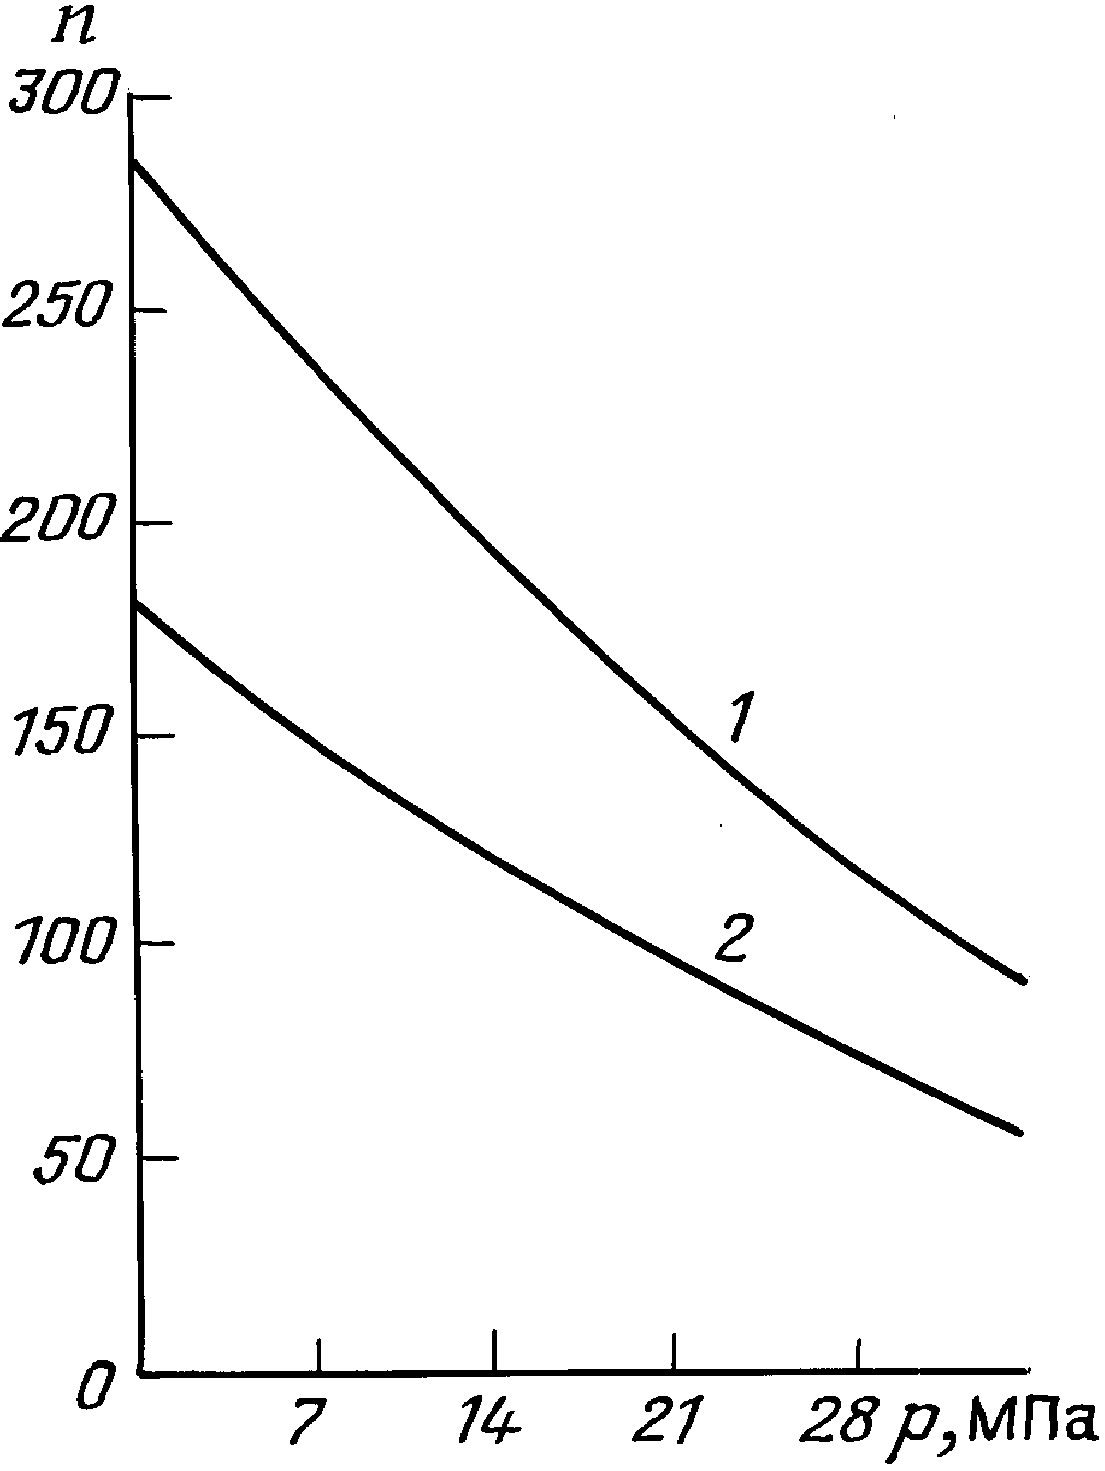
В процессе работы трубы происходит накопление усталости, причем в пределах одной колонны эта величина распределена неравномерно.
Специалисты различных фирм приводят различные описания картины разрушения гибкой трубы. Так, на фирме "Bowen Tools, Inc." считают, что местом, где начинается разрушение, является внутренняя (или нижняя) сторона трубы. В этой зоне напряжения, вызванные пластической деформацией, имеют отрицательное значение.
Специалисты всех организаций, эксплуатирующих установки, сходятся во мнении, что характер разрушения трубы при ее правильной эксплуатации – усталостный. Механизм разрушения трубы состоит из следующих этапов:
а) образования микротрещин;
б) дальнейшего роста одной из них до макроразмеров;
в) "внезапного" обрыва трубы.
Образование микротрещин провоцируется местными неоднородностями материала, из которого изготовлена труба, или сварного шва.
Существуют и иные версии механизма разрушения трубы, которые, впрочем, не объясняют появления исходной микротрещины. Так, специалисты фирмы "Bowen Tools, Inc." считают, что основным является гидроклиновый эффект, который заключается в том, что при открывании трещина заполняется технологической жидкостью. При взаимодействии с криволинейной направляющей и барабаном жидкость, попавшая в трещину, запирается в объеме металла и при сжатии действует подобно клину, раскалывая трубу. Эту же теорию подтверждают и другие исследователи . При этом, однако, не ясно, как возникает исходная микротрещина.
Графики, характеризующие наработку гибкой трубы с наружным диаметром 25 мм и толщиной стенки 2,2 мм в зависимости от величины внутреннего давления, приведены на рис.19.
По данным Э. Дж. Уолкер , развитие трещин начинается на поверхности трубы, их направление перпендикулярно образующим трубы. Большинство трещин возникает в результате поверхностных дефектов трубы. В продольном направлении по сварному шву их наличия не обнаружено. По результатам испытаний при давлениях порядка 7 МПа колонна диаметром 45,3 мм выдерживает 157 циклов спуска-подъема, а при давлении 17,2 МПа – только 17.
Сложность аналитического расчета гибких труб на прочность усугубляется еще и плохо предсказуемым их поведением в скважине. Так, в результате малой жесткости труб и наличия сжимающих нагрузок, обусловленных силами трения и реактивными силами, возникающими при работе инструмента, возникает продольный изгиб колонны. Из-за того, что потеря устойчивости происходит в стесненном объеме скважины (при первой критической нагрузке по Эйлеру), на первом этапе геометрическая форма оси трубы изменяется от прямолинейной либо изогнутой с большим радиусом кривизны, до синусоидальной. Если продольная сжимающая сила становится больше значения первой критической нагрузки, ось трубы принимает винтовую форму.
В последнем случае резко возрастают усилия трения гибкой трубы о стенки канала, в котором она располагается. При достижении определенного предела продольной нагрузки перемещение колонны гибких труб становится невозможным. Этот процесс сопровождается ростом сжимающих напряжений.
При дальнейшем увеличении силы происходит разрушение колонны. Радикальным способом для исключения подобного явления, особенно в горизонтальных скважинах, служит использование инструмента, в котором рабочие усилия создаются с помощью гидравлических методов, а также гидравлического способа проталкивания трубы в скважину.
4.5. Пути повышения надежности
колонны гибких труб
Повышение долговечности колонны гибких труб обеспечивается двумя путями – улучшением качества их производства и грамотной эксплуатацией при проведении работ.
Под грамотной эксплуатацией КГТ подразумевается ведение учета режимов эксплуатации отдельных участков колонны, в частности фиксирование в документах числа циклов "разматывание-наматывание" для каждого интервала колонны. В наилучшем случае предполагается также регистрировать значения внутреннего давления, при котором была осуществлена наработка этого числа циклов. Когда последний показатель не удается отследить с достаточной точностью, считают, что давление жидкости было максимальным.
Весь комплекс этих мероприятий наиболее целесообразно осуществлять с использованием ЭВМ.
Периодически необходимо обрабатывать полученные данные, определяя наиболее опасные участки. Их следует удалять, если нужно вставлять новый кусок трубы.
Поскольку основными факторами, влияющими на долговечность колонны труб, являются величина давления жидкости и число спусков-подъемов, то при проведении операций, во время которых необходимо периодически перемещать колонну в пределах обрабатываемого интервала, целесообразно перед спуском или подъемом труб снизить давление в них до минимально возможного. Уменьшение давления до 7 МПа, как уже отмечалось, приводит к существенному увеличению долговечности колонны.
Особое внимание следует уделять сохранению качества поверхности трубы. Как показывают опыты, поверхностные дефекты в виде рисок или раковин коррозии являются центрами образования усталостных трещин. Отсюда следует, что плашки транспортера нужно использовать с гладкой рабочей поверхностью, не имеющей насечки.
Для сохранения внутренней поверхности труб необходимо после проведения кислотных обработок выполнять нейтрализацию раствора с последующей промывкой водой, тщательно удалять с помощью продувки воздухом или вытеснения нейтральной жидкостью остатки технологической жидкости, имеющиеся в колонне труб после ее наматывания на барабан.
4.6. Характеристики гибких труб
В настоящее время фирмами США и Канады освоен выпуск колонн гибких труб со следующими характеристиками:
| Наружный диаметр, мм | 22,2 | 25,4 | 31,8 | 38,1 |
| Толщина стенки, мм | 2,2 | 1,7–2,8 | 1,9–4 | 2,4–4 |
| Масса 1 м, кг | 1,09 | 1,02–1,54 | 1,4–2,73 | 2,12–33,3 |
| Допустимое растягивающее усилие, кН | 65,5 |
58,8–92,8 |
83,4–162,5 |
127,7–199,3 |
| Испытательное давление, МПа | 73,2 | 48,6–74,9 | 43,9–91,4 | 46,8–76,2 |
| Наружный диаметр, мм | 44,5 | 50,8 | 60,3 |
| Толщина стенки, мм | 2,8–4 | 2,8–4 | 3,2–4 |
| Масса 1 м, кг | 2,84–3,95 | 3,2–4,6 | 4,5–5,5 |
| Допустимое растягивающее усилие, кН | 170,5–236,2 |
19,6–27,3 |
26,5–32,8 |
| Испытательное давление, МПа | 45,9–65,3 | 40,2–57,1 | 38,4–48,1 |
Специалисты отечественной фирмы АО "Филит" (Москва) отработали технологию производства гибких труб из стали 08Х18Н10Т (ГОСТ 5632-72):
| Геометрические параметры: | |
| наружный диаметр, мм | 33 +0,5 |
| толщина стенки, мм | 2,5 +0,25 |
| длина в бухте, м | 1800 |
| Прочностные и деформационные характеристики: | |
| предел прочности, МПа, не менее | 656 |
| предел текучести, МПа, не менее | 500 |
| удлинение, %, не менее | 33,9 |
| разрушающая нагрузка образца с кольцевым швом без внутреннего давления, кН, не менее | 155 |
| рабочее внутреннее давление, МПа | 31,5 |
АО "Уральский научно-исследовательский институт трубной промышленности" ("УралНИТИ") совместно с ООО "ЛУКОЙЛ" разработали и освоили технологию изготовления сварных длинномерных труб в бунтах (ТУ 14-3-1470-86) со следующими характеристиками:
| Марка стали | 10 | 20 | Ст. 2 | 08Г20Ф | 08Г20Ф6 | 10ГМФ |
|
Предел текучести, МПа |
210 |
250 |
220 |
400 |
420 |
400 |
|
Предел прочности, МПа |
340 |
420 |
330 |
550 |
570 |
550 |
| Относительное удлинение, % | 31 |
21 |
24 |
22 |
22 |
22 |
Трубы, изготавливаемые из стали 20 и 10ГМФ, имеют следующие параметры:
| Диаметр трубы, мм: | ||||
| условный | 20 | 25 | 26 | 33 |
| наружный | 20 | 25 | 26,8 | 33,5 |
| Толщина стенки, мм | 2; 2,5; 2,8 | 2,5; 3 | 2,8; 3,2 | 2,8; 3,2 |
| Испытательное давление, МПа, для минимальной толщины стенки при марках стали: | ||||
| 20 | 56 | 56 | 60 | 45 |
| 10ГМФ | 90 | 90 | 95 | 83 |
| Диаметр трубы, мм: | ||||
| условный | 42 | 48 | 60 | 73 |
| наружный | 42,3 | 48 | 60 | 73 |
| Толщина стенки, мм | 3,2 | 3; 3,5 | 3,5; 4 | 3,5; 4 |
| Испытательное давление, МПа, для минимальной толщины стенки при марках стали: | ||||
| 20 | 40 | 32 | 30 | 24 |
| 10ГМФ | 64 | 53 | 48 | 38 |
Одной из основных задач, стоящих перед отечественными производителями труб, является увеличение их долговечности при малоциклическом нагружении с образованием пластических деформаций.
5. Буровые работы с использованием колонны
гибких труб
5.1. Особенности проведения
буровых работ
Колонны гибких труб при бурении применяют для:
а) бурения новых неглубоких скважин до 1800 м с диаметром ствола до 216 мм;
б) забуривания второго или нескольких стволов, которые могут быть вертикальными. Однако наибольший эффект достигается при бурении наклонно-направленных и горизонтальных отводов от основного ствола. Колонна гибких труб обеспечивает набор кривизны до 10/10 м. Проходимость с помощью КГТ горизонтальных участков в 1993 – 1995 гг. превышала 300 м при диаметре колонны 50,8 мм, а к настоящему времени она увеличена до 500 – 600 м при диаметрах 60,3 и 73 мм и в перспективе будет доведена до 1000 м;
в) повторного вскрытия пластов при углублении скважины;
г) бурения части ствола скважины с обеспечением режима депрессии на забое.
Все указанные операции можно выполнять без глушения скважины, через ствол которой ведутся работы, даже в режиме депрессии на забое. Достигается это при минимальном ухудшении коллекторских свойств продуктивного пласта. Причем вскрытие последнего и бурение в нем скважины совместимы с процессом добычи. Это позволяет исключать проведение каких-либо работ по вызову притока и освоение скважины. Отсутствие необходимости в выполнении этих операций повышает эффективность работ не только в инженерном, но и в экономическом плане.
В процессе бурения пластов с высокой проницаемостью и низким пластовым давлением уменьшается количество случаев поглощения промывочной жидкости, потерь циркуляции и проявления других особенностей, поскольку процесс бурения с использованием КГТ ведется при минимально возможном давлении.
Промышленное применение гибких труб в бурении началось в 90-е годы. Если в 1991 г. в США было пробурено всего 3 скважины, то к 1994 – уже 150, а к настоящему времени их общее число приблизилось к 200. В Канаде за этот же период было пробурено 39 скважин.
Буровое оборудование, использующее КГТ, достаточно компактно, буровая вышка в большинстве случаев отсутствует. По существу, агрегаты, входящие в комплекс оборудования для бурения, представляют собой масштабно увеличенные агрегаты, применяемые для подземного ремонта. Кроме того, в комплекс входят передвижные установки, обеспечивающие подготовку и очистку бурового раствора. В качестве промывочной можно использовать жидкость на углеводородной основе, в простейшем случае отфильтрованную и отсепарированную нефть. В связи с этим снижаются расходы на приготовление и очистку бурового раствора. Кроме того, отпадают проблемы, связанные с утилизацией отработанного раствора. Для размещения комплекса достаточно иметь площадь в 800 м2, вместо 1500 м2 для малогабаритных буровых установок традиционной конструкции.
Помимо этого, при применении КГТ экономится время за счет ускорения процесса спуска и подъема колонны для смены долота.
Аварийные ситуации при наращивании труб во время проходки скважины не возникают, поскольку эти операции отсутствуют. Снижению опасности проведения всех буровых работ способствует непрерывный контроль за процессом бурения как на поверхности, так и непосредственно на забое с помощью специального оборудования.
Так же как и при проведении подземного ремонта скважин, применение КГТ сокращает случаи травматизма и обеспечивает выполнение жестких требований по охране окружающей среды.
Для специализированных буровых работ используют гибкие трубы с наружным диаметром не менее 60,3 мм. Хотя достаточно широко применяют и трубы с наружным диаметром 38,1, 44,5, 50,8 мм. Оптимальными диаметрами труб являются 89 и 114 мм.
Вращение породоразрушающего инструмента обеспечивается забойным двигателем, который установлен на гибкой трубе и имеет свои особенности, обусловленные малой жесткостью КГТ при работе на кручение, изгиб и сжатие. Кроме того, при использовании колонны гибких труб отсутствует возможность применения утяжеленных бурильных труб. Это накладывает ограничения и на выбор оборудования, и на режимы бурения из-за:
а) малой нагрузки на породоразрушающий инструмент;
б) незначительного крутящего момента, который должен развивать двигатель;
в) высоких оборотов двигателя, так