Исследование стабильности параметров качества печати на листовой офсетной машине
Однако, наряду с серьезными преимуществами, система автоматического контроля увлажнения обладает также некоторыми недостатками. водная пленка будет стабилизироваться только в зоне датчика. Если из-за загрязнения валиков или нарушения регулировки на другом краю листа начнется тенение, ААС может этого не заметить. Для стабильной работы системы необходимо поддерживать увлажняющий и красочный аппараты в хорошем состоянии – чистыми и правильно отрегулированными. Этим будет гарантирована равномерность увлажнения по всей площади формы, и тогда достаточно контролировать только один фрагмент. Удержание постоянной оптической плотности оттисков в течение всего тиража действительно существенно облегчается; тем не менее регулировку подачи краски (общую и по зонам) должен делать печатник. Во время печати необходимо замерять денситометром плотность оттисков через каждые несколько сотен листов [13].
1.4.3 Автоматическая регулировка оптических плотностей
В настоящее время на рынке существует множество систем контроля оптических плотностей во время печати, схожих по своей функциональности. Такой системой является, например, KBA DensiTronic S [14].
Благодаря этому модулю при переналадке происходит снижение до 80% количества макулатуры, связанной с цветопередачей. Кроме того, происходит значительное ускорение всех процессов, связанных с регулировками цвета.
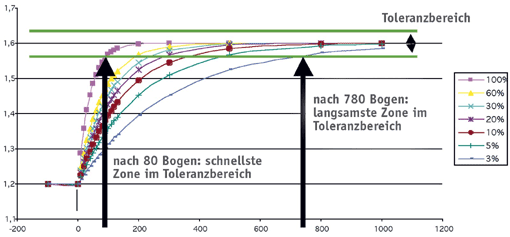
Рис. 1.5 Изменение оптических плотностей при традиционном управлении
На рисунке 1.5 представлено изменение оптических плотностей при традиционном управлении: только после 780 листов самая «медленная» зона попадает в допустимую область по оптическим плотностям.
При традиционной регулировке происходит установка необходимых оптических плотностей для каждой красочной зоны и для каждого красочного аппарата в разные моменты времени. Для красочных зон с площадью покрытия от 40 до 100 процентов оптические плотности краски после 80 - 120 листов становятся стабильными. При малых площадях покрытия (менее 5 процентов) накат краски в таких красочных зонах достигает необходимой величины значительно позже. А так как обычно важной является совместная печать всех красок, самые «медленные» красочные зоны становятся определяющими для качества всей печатной продукции.
Благодаря целенаправленному зональному управлению с использованием новой технологии динамического управления цветом необходимые оптические плотности в каждой красочной зоне задаются за определенный промежуток времени. Даже при очень низких площадях покрытия (менее 5 процентов) эталонная область достигается уже после 120 листов (рис. 1.6).
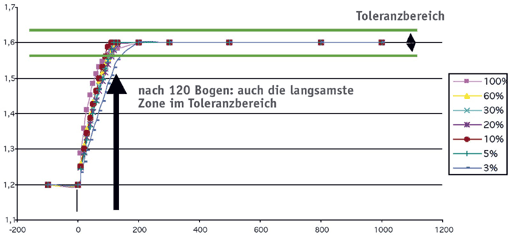
Рис. 1.6 Изменение оптических плотностей при автоматическом управлении
На мониторе DensiTronic S отображается файл CIP3, относящийся к конкретному заказу. Исходя из него после загрузки осуществляется расчет значений площадей покрытия, которые необходимы для динамического управления. Если машины Rapida соединены с LogoTronic professional, в будущем данные площадей покрытия передаются напрямую на DensiTronic S [14].
1.4.4 Автоматическое управление натиском
В первую очередь подобные системы предназначены для оптимальной работы машины при частой смене запечатываемых материалов. Технология была разработана компанией KBA в 2005 году и получила название NipTronic [15].
Подшипник в замкнутом, уплотненном смазкой корпусе, может дистанционно регулироваться с пульта управления для точной регулировки натиска между формным и офсетным цилиндром или между расположенными друг напротив друга офсетными цилиндрами при башенном восьмисекционном построении машины. Таким образом, можно отказаться от контрольных колец и связанного с ними технического обслуживания.
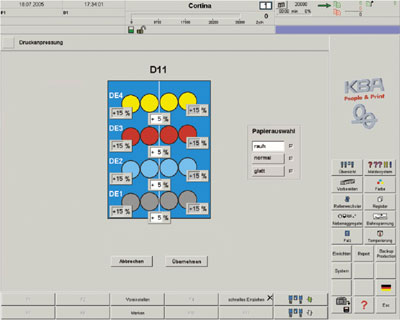
Рис. 1.7 Управление натиском
Настройка предварительно заданной силы давления осуществляется электродинамически при нажатии кнопки «Включить натиск» с последующей регулировкой. При этом вне зависимости от текущего состояния офсетных полотен автоматически задается оптимальный натиск с дозированным усилием на базе эталонных значений, заданных с пульта управления в зависимости от используемой бумаги. При этом без всякого ущерба для качества печати отсутствуют длительные ручные работы по юстировке, которые на практике приходиться проводить достаточно часто, а также смена подкладочных полотен в зависимости от используемого запечатываемого материала. KBA NipTronic является идеальным решением для машин, которые применяются как для печати Heatset, так и для печати Coldset. Например, для относительно шероховатой газетной бумаги оптимальный натиск может быть на три уровня выше, чем при использовании высококачественной мелованной бумаги.
Более длительный срок службы для подшипников, печатных форм и офсетных полотен благодаря оптимальному натиску, меньший расход энергии и меньшее количество повреждений подшипников при размотке бумаги – это дополнительные преимущества этой инновации [15].
1.5 Параметры качества тиражных оттисков
1.5.1 Оптическая плотность
Оптическая плотность – величина производная от диффузного отражения (отношение световых потоков, отраженных пробным оттиском и эталоном белого цвета при угле падения световых лучей, равном 45°, и принятом за нуль значения плотности эталона плашки). Оптическую плотность измеряют в отраженном свете. По оптической плотности можно судить об оптических свойствах красочных слоев [16].
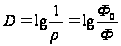 ,
(1.1)
гдеD – оптическая плотность,
ρ – диффузное отражение,
Ф0 – световой поток, отраженный от эталона белого,
Ф – световой поток, отраженный от пробного оттиска.
На оптическую плотность оказывают влияния толщина красочного слоя и интенсивность краски. Измерение оптической плотности может служить для контроля равномерности подачи краски в поперечном и продольном направлениях на отдельном оттиске, контроля равномерности подачи краски во время печатания тиража, сравнения эталонного и печатных оттисков. Кроме того, сравнение оптической плотности плашки и растровых полей позволяет получить представление о контрасте печати [16]. Недостаточная оптическая плотность приводит к получению ненасыщенного оттиска («серая печать») – малоконтрастное изображение на оттиске.
Причины, вызывающие сложность в достижении денситометрических норм и получении интенсивности цвета на оттиске в основном связаны со свойствами краски (тиксотропность, липкость, пониженная температура, стекленение, недостаточное различие в консистенции последовательно накладываемых красок – пониженный трепинг), свойствами системы краска – увлажняющий раствор – бумага (повышенное эмульгирование из-за добавок увлажняющего раствора; содержания веществ в проклейке бумаги, стимулирующих эмульгирование), с предпечатной подготовкой (цветокоррекция, недокопирование в формных процессах). Помимо этого, «серая печать» может быть вызвана обильной подачей увлажняющего раствора на форму, недостаточной подачей краски и недостаточным давлением в зоне печатного контакта. Измерения на денситометре оптических плотностей плашек чистых цветов триады необходимо сравнить с таблицами международных нормативных документов и определить таким образом, находятся ли изучаемые оттиски в допуске [17].
Таблица 1.1 Денситометрические нормы и нормы на растискивание [18]
| Цвет | D 100% | R80% поля | R40% поля |
| Мелованная глянцевая | |||
| Cyan | 1,55±0,05 | 11±2 | 16±3 |
| Magenta | 1,50±0,05 | 11±2 | 16±3 |
| Yellow | 1,45±0,05 | 11±2 | 16±3 |
| Black | 1,85±0,05 | 13±2 | 19±3 |
| Мелованная матовая | |||
| Cyan | 1,45±0,05 | 12±2 | 18±3 |
| Magenta | 1,40±0,05 | 12±2 | 18±3 |
| Yellow | 1,30±0,05 | 12±2 | 18±3 |
| Black | 1,75±0,05 | 13±2 | 20±3 |
| Немелованная | |||
| Cyan | 1,25±0,05 | 13±2 | 22±4 |
| Magenta | 1,20±0,05 | 13±2 | 22±4 |
| Yellow | 1,00±0,05 | 13±2 | 22±4 |
| Black | 1,45±0,05 | 13±2 | 25±4 |
Таблица 1.2 Рекомендации фирмы Heidelberg
| Цвет | Плотность плашки D 100% | Растискивание | |
| на 40% | на 80% | ||
| Мелованная глянцевая | |||
| Cyan | 1,45±0,05 | 14±3 | 9±2 |
| Magenta | 1,40±0,05 | 14±3 | 9±2 |
| Yellow G | 1,00±0,05 | 16±3 | 10±2 |
| Yellow E | 1,40±0,05 | 16±3 | 10±2 |
| Black | 1,85±0,05 | 16±3 | 10±2 |
| Мелованная матовая | |||
| Cyan | 1,35±0,05 | 15±3 | 10±3 |
| Magenta | 1,30±0,05 | 15±4 | 10±3 |
| Yellow G | 0,95±0,05 | 17±4 | 11±3 |
| Yellow E | 1,30±0,05 | 17±4 | 11±3 |
| Black | 1,75±0,05 | 17±4 | 11±3 |
| Немелованная | |||
| Cyan | 1,20±0,1 | 21±5 | 14±4 |
| Magenta | 1,15±0,1 | 21±5 | 14±4 |
| Yellow G | 0,85±0,1 | 21±5 | 14±4 |
| Yellow E | 1,20±0,1 | 21±5 | 14±4 |
| Black | 1,55±0,1 | 22±5 | 15±4 |
Таблица 1.3 Денситометрические нормы печатания по российским нормативам
| Бумага | Группа по ГОСТ 29.66-80 | Зональные плотности отражения однокрасочных плашек для краски | |||||||
| голубой | пурпурной | желтой | Черной | ||||||
| по сырому | по сухому | по сырому | по сухому | по сырому | по сухому | по сырому | по сухому | ||
| Офсетная №2 | 1 | 1,20 | 1,05 | 1,15 | 1,05 | 0,95 | 0,90 | 1,25 | 1,15 |
| Офсетная №1 | 2 | 1,25 | 1,10 | 1,20 | 1,05 | 1,05 | 0,95 | 1,35 | 1,25 |
| Мелованная для печатания книг и журналов офсетным способом, ТУ 81-010482-79: | |||||||||
| Глянцевая | 3а | 1,30 | 1,25 | 1,25 | 1,20 | 1,10 | 1,05 | 1,45 | 1,35 |
| Матовая | 3б | 1,25 | 1,15 | 1,20 | 1,10 | 1,10 | 1,00 | 1,35 | 1,25 |
| Мелованная высококачественная, ГОСТ 21444-75, ТУ 81-01-475-79: | |||||||||
| Глянцевая | 4а | 1,50 | 1,45 | 1,45 | 1,40 | 1,35 | 1,30 | 1,60 | 1,50 |
| Матовая | 4б | 1,35 | 1,25 | 1.30 | 1,20 | 1,20 | 1,10 | 1,45 | 1,30 |
Допустимые отклонения зональных плотностей отражения не должны превышать: для бумаги первой группы по цветным краскам и для бумаг всех групп по черно краске ±0,10; для бумаг групп 2,3а, 3б, и 4б по цветным краскам ±0,08; для бумаги группы 4а по цветным краскам ±0,05;
Таблица 1.4 Денситометрические нормы и допуски ISO 12647-1
| Краска | Значение оптической плотности и допуски | ||
| мелованная глянцевая | мелованная матовая | немелованная | |
| Листовой офсет | |||
| Cyan | 1,55±4% | 1,35±4% | 1,05±4% |
| Magenta | 1,55±4% | 1,35±4% | 1,05±4% |
| Yellow | 1,40±4% | 1,20±4% | 0,95±4% |
| Black | 1,80±4% | 1,45±4% | 1,10±4% |
| Ролевой офсет | |||
| Cyan | 1,40±6% | 1,35±6% | 1,00±6% |
| Magenta | 1,40±6% | 1,35±6% | 1,00±6% |
| Yellow | 1,30±6% | 1,25±6% | 0,90±6% |
| Black | 1,80±6% | 1,70±6% | 1,25±6% |
Таблица 1.5 Денситометрические нормы, рекомендуемые ISO 12647-2
| Краски | Значение оптической плотности и допуски | ||
| мелованная глянцевая | мелованная матовая | немелованная | |
| Cyan | 1,55±0,1 | 1,45±0,1 | 1,00±0,1 |
| Magenta | 1,50±0,1 | 1,40±0,1 | 0,95±0,1 |
| Yellow | 1,45±0,1 | 1,25±0,1 | 0,95±0,1 |
| Black | 1,85±0,15 | 1,75±0,15 | 1,25±0,15 |
Как видно, данные, приведенные в таблицах, сильно отличаются для отечественных и европейских нормативных документов. Наиболее «жизненным» стандартом из выше процитированных является ISO 12647-2, в нем четко определен коридор колебания цветов СМYК, а также возможные пределы изменения растискивания и «спреда полутона». Впервые оговариваются допустимые отклонения цветопробы от подписного листа, а также возможные допуски на разнооттеночность тиража [19]. В любом случае, каждая типография должна придерживаться собственных требований к качеству, исходя из видов выпускаемой продукции, используемых материалов и условий производства. Международные требования и стандарты являются отправной точкой, от которой уже происходит дальнейший отсчет и разрабатываются внутренние нормы [18]. Как же тогда определить номинальное значение оптической плотности, к которому нужно стремиться? Главный технолог типографии Пресса-1 Гурулев О.С. предлагает эмпирический путь решения проблемы – определение оптимальных толщины красочного слоя и величины оптической плотности через достижение наибольшего контраста. Похожий вывод делает С. Бачурин [19]: В соответствии с современными требованиями весь контроль цветовых отличий осуществляется исключительно спектрофотометром. С практической точки зрения это означает, что сначала технолог путем спектральных измерений устанавливает необходимую толщину красочного слоя и только потом определяет, какая денситометрическая плотность ему соответствует.
Для этого существует определенная методика. Оттиски с различным количеством печатной краски получают на пробопечатном устройстве. Полученные при проведении работы числовые данные заносятся в табл. 1.6. Таблица предназначена для записи экспериментальных данных, полученных при работе с одним видом краски и запечатываемого материала. Для других видов краски или запечатываемого материала в отчете должно быть представлено соответствующее количество таблиц.
Таблица 1.6 Краска — Вес формы, —г Запечатываемый материал — Площадь формы, — см2
| № п/п | Вес формы с кр. до оттиска, да,, гр | Вес формы с кр. после оттиска, тъ гр | Кол-во краски, перешедшее на оттиск, гр | Толщина слоя краски на оттиске, к, мкм | Зональная оптическая плотность, D |
По данным таблицы 1.6 строят графики D=f(H).
Толщина слоя краски рассчитывается по формуле
h=g*104/S*p(1.2)
После этого приступают к спектрофотометрическому анализу исследуемых оттисков в системе Lab, данные которого заносят в таблицу 1.7.
Таблица 1.7 Бумага- Краска-
| № п/п | Зональная оптическая плотность | Координаты цвета | Цветовое различие ΔE | ||
| L | a | b | |||
Расчет ΔE относительно эталона, координаты которого представлены в таблице 1.8, осуществляется по формуле:
ΔE=[Lэт-Lот)2+(аэт-аот)2+(вэт-вот)2]Ѕ (1.3)
Таблица 1.8 Эталонные координаты цветов
| Цвет красочного слоя | Координаты цвета L/a/b | |||
| Тип бумаги | ||||
| Мелованная глянцевая, мелованная матовая | "Легкого" мелования | Немелованная "белая" | Немелованная "желтая! | |
| Black | 16/0/0 | 20/0/0 | 31/1/1 | 31/1/2 |
| Cyan | 54/-36/-49 | 55/-36/-44 | 58/-25/-43 | 59/-27/-36 |
| Magenta | 46/72/-5 | 46/70/-3 | 54/58/-2 | 52/57/2 |
| Yellow | 88/-6/90 | 84/-5/88 | 86/-4/75 | 86/-3/77 |
| Red | 47/66/50 | 45/65/46 | 52/55/30 | 51/55/34 |
| Green | 49/-66/33 | 48/-64/31 | 52/-46/16 | 49/-44/16 |
| Blue | 20/25/-48 | 21/22/-46 | 36/12/-32 | 33/12/-29 |
По данным таблицы 1.7 строят график зависимости ΔE=f(Dотт), по которому определяют оптимальное значение зональной оптической плотности.
С это целью из нижней точки полученной кривой опускают перпендикуляр на ось абсцисс. Пересечение перпендикуляра с осью абсцисс- значение оптимальной оптической плотности.
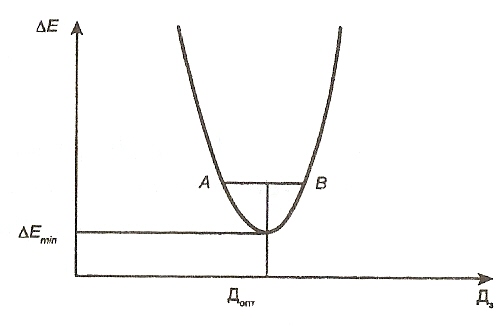
Рис. 1.8 Зависимость цветовых различий от зональных оптических плотностей
1.5.2 Тоновый прирост (растискивание)
Растискивание – изменение размеров печатных штриховых и растровых элементов на оттиске в процессе печатания, ведущее к градационным и цветовым искажениям; оно бывает естественное, которое неизбежно при офсетной печати, и побочное – оно возникает из-за нарушения технологии и неправильных регулировок печатной машины [17].
Перечислим основные причины, вызывающие растискивание:
Избыточная подача краски в красочную систему и, соответственно, на печатную форму.
Слабое натяжение резинотканевого офсетного полотна.
Избыточное давление в зоне печатного контакта (деформация больше 0,07-0,1 мм).
Красочные и увлажняющие валики сильно прижаты к раскатному цилиндру. Имеет место боковое смещение валиков.
Нарушение баланса краска/увлажняющий раствор.
Несоответствие свойств в системе краска/форма/запечатываемый материал, которое чревато нарастанием нерабочего слоя краски на форме или офсетном полотне. Это приведет к тому, что в ходе печати резко увеличится растискивание вследствие расплющивания «столбика» избыточной краски.
Низкая тиксотропность краски; при корректировке в краску введено избыточное количество разбавителя или слабо-слабой олифы; печать ведется с применением слишком мягкого декеля; была нарушена технология при изготовлении печатной формы – увеличение размеров растровых точек и штрихов произошло еще на стадии допечатной подготовки.
Основные методы устранения дефекта растискивания
С помощью макулатурных листов скатать избыток краски с валиков красочной системы. Уменьшить подачу краски, смыть форму и офсетное полотно, обработать гидрофилизующим раствором печатную форму.
Проверить натяжение резинотканевой пластины и, в случае ее ослабления, подтянуть. Резинотканевая пластина должна выступать над контрольными кольцами цилиндра на 0,2 мм. Величину возвышения пластины проверяют путем наложения на ее поверхность металлической линейки. Зазор между линейкой и контрольными кольцами проверяют калиброванными металлическими щупами. Если установлено новое полотно, то оно требует регулярной проверки и корректировки натяжения, так как в процессе работы оно ослабевает.
Привести деформацию к величине, рекомендуемой для данной машины, меняя толщину декеля или поддекельного материала.
Проверить приладку накатных валиков, ослабить прижим к раскатному валу.
Смыть машину и вывести ее на баланс краска/вода.
Привести в соответствие свойства системы: выполнить подбор материалов в лаборатории колористики, провести адгезионно-когезионные исследования.
Смыть краску, заменить ее или откорректировать введением олифы; сменить декель на более жесткий, соответствующий используемому запечатываемому материалу; внимательнее осуществлять контроль форм, проверить, не увеличены ли точки на форме по сравнению с фотоформой, при необходимости изготовить новую форму.
Изменение величины растровых элементов оказывает очень значительное влияние на точность цветовопроизведения. Порой даже более существенное, чем изменение толщины красочного слоя. Так, например, известно, что одного и того же эффекта в изменении тоновой градации можно достичь уменьшением растискивания на 5% или денситометрической плотности на 0,35. При этом есть ситуация, когда за счет увеличения растискивания увеличить тоновую градацию можно, а за счет толщины красочного слоя – нет, поскольку ее верхний предел ограничен [17].
Таблица 1.9 Допуски на растискивание для различных площадей растровых точек по ISO 12647-1.
| Формы позитивного копирования | |||||||
| Sотн., % | Тип бумаги | Допуск, % | |||||
| Мелованная глянцевая | Мелованная матовая | Немелованная | |||||
| черная краска | цветные краски | черная краска | цветные краски | черная краска | цветные краски | ||
| 40 | 17 | 14 | 20 | 17 | 23 | 20 | 3 |
| 50 | 18,5 | 15,5 | 21,5 | 18,5 | 24,5 | 21,5 | 3 |
| 70 | 16,5 | 14 | 19 | 16,5 | 21,5 | 19 | 2,5 |
| 75 | 15 | 12,5 | 17,5 | 15 | 20 | 17,5 | 2,5 |
| 80 | 13 | 11 | 15 | 13 | 17 | 15 | 2 |
| Формы негативного копирования | |||||||
| Sотн., % | Тип бумаги | Допуск, % | |||||
| Мелованная глянцевая | Мелованная матовая | Немелованная | |||||
| черная краска | цветные краски | черная краска | цветные краски | черная краска | цветные краски | ||
| 40 | 26 | 23 | 29 | 26 | 32 | 29 | 3 |
| 50 | 26 | 23 | 29 | 26 | 32 | 29 | 3 |
| 70 | 20,5 | 18 | 22,5 | 20,5 | 24,5 | 22,5 | 2,5 |
| 75 | 18 | 15,5 | 20 | 18 | 21,5 | 20 | 2,5 |
| 80 | 15 | 13 | 16,5 | 15 | 18 | 16,5 | 2 |
Таблица 1.10 Допуски на растискивание для различных площадей растровых точек по ISO 12647-2
| Sотн., % | Тип бумаги | Допуск, % | |||||
| Мелованная глянцевая | Мелованная матовая | Немелованная | |||||
| черная краска | цветные краски | черная краска | цветные краски | черная краска | цветные краски | ||
| 40 | 19 | 16 | 19 | 16 | 25 | 22 | 4 |
| 80 | 13 | 12 | 13 | 12 | 14 | 14 | 3 |
Так как диапазон колебания растискивания по стандарту довольно широк (помимо данных ISO 12647-1 и ISO 12647-2 приводятся нормы на растискивание других источников в пункте 3.1 Оптическая плотность), а его значения для различных цветов CMYK могут быть к тому же разнонаправленными, возможно возникновение серьезного дисбаланса. Если, например, в процессе тиража растискивание для всех цветов увеличится даже на максимальную величину допуска в 4%, то это будет не очень заметно, поскольку такое изменение сбалансировано. Хуже другой случай, когда, скажем, для пурпурной краски величина растискивания будет превышать рекомендованную и составлять 21% (17%+4), а для голубой, напротив, будет меньше – 13% (17%-4). Стандарт не допускает подобной ситуации дисбаланса и вводит новое для отечественной полиграфии понятие – «спред полутона» - от англ. mid-tone spread. По сути, это разница максимальной и минимальной величины отличия между измеренными и заданными значениями растискивания хроматических цветов [20]. Спред полутона S – величина, определяемая следующим уравнением:
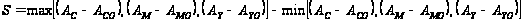 ,
(1.4)
гдеАС – измеренное значение растискивания голубого цвета;
АСО – заданное значение растискивания голубого цвета;
АМ – измеренное значение растискивания пурпурного цвета;
АМО – заданное значение растискивания пурпурного цвета;
АУ – измеренное значение растискивания желтого цвета;
АУО – заданное значение растискивания желтого цвета.
Пример вычисления «спреда полутона». Если измерение значения растискивания (С, М, Y) = (20, 16, 15), а заданные значения растискивания (С, М, Y) = (17, 17, 17), то:
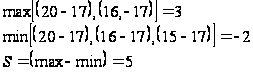
ISO оговаривает, что «спред полутона» для пробы не должен превышать 4%, отклонение от подписного листа и разнотон тиража – 5%. При этом измерения могут проводиться на контрольной шкале со значениями растрового поля 40 или 50%, с линиатурой 50-70 см-1, с DIN E поляризацией.
1.5.3 Колориметрия красочных слоев
Колориметрия — наука о цвете и измерении цвета. Для полиграфии колориметрия - это объективный спектральный анализ цвета оттиска по плашкам.
Спектральный анализ - снятие спектральной кривой отражения. Колориметрический контроль тиражных оттисков осуществляется по плашкам и растровым участкам контрольной шкалы. Многокрасочная печать являет собою модель автотипного синтеза цвета, который, в свою очередь, включает в себя аддитивный и субтрактивный синтезы [21].
1.5.3.1 Синтез цвета при многокрасочном печатании
Отмечая тот факт, что многокрасочное печатание осуществляется путем последовательного переноса цветных красок на запечатываемый материал, следует заметить, что перенос краски может происходить по-разному: 1) на незапечатанный участок оттиска; 2) на уже запечатанный участок оттиска и З) частично на запечатанный и частично на незапечатанный участки оттиска.
В современной растровой трех- и четырехкрасочной офсетной или высокой печати элементарные красочные слои располагаются таким образом, что в светах полутонового изображения имеет место первый вариант наложения, в тенях - второй, а в полутонах- третий. Так осуществляется синтез цветов при многокрасочном печатании. Его основой является трехкомпонентная теория цветного зрения, важнейшие положения которой были высказаны в XVIII в. М. В. Ломоносовым и получили развитие в работах Максвелла и Гельмгольца во второй половине XIX в.
Излучения могут поступать в глаз человека как от светящихся, так и от несветящихся объектов. Для нас наибольший интерес представляют последние, так как именно к ним относятся красочные изображения на оттисках, полученных при многокрасочном печатании. Цвет таких объектов зависит от спектрального состава и энергии источника излучения, спектрального коэффициента отражения (или пропускания) объекта, спектральной чувствительности глаза, а также от особенностей психологии зрительного восприятия. Так как при многокрасочном печатании цвет создается не только единичными красками, но и различными их сочетаниями, возникает вопрос: каким минимальным количеством единичных красок и при каком цвете этих красок можно обеспечить воспроизведение окружающего нас мира цветов? Ответ на него дается в разработках науки о цвете.
Существуют два способа получения заданного цвета аддитивный и субтрактивный. Оба эти способа нашли применение и в многокрасочном печатании. [22]
1.5.3.2 Аддитивный синтез
Аддитивный синтез изучен наиболее полно. Он основан на смешении простых и сложных излучений на сетчатке глаза. В практике многокрасочного печатания аддитивный синтез достигается методом пространственного смешения цветов, при котором используется ограниченная разрешающая способность глаза. Если размеры световых потоков меньше разрешающей способности глаза, то глаз не в состоянии разделить их пространственно. И если эти потоки имеют разную интенсивность, они, действуя на одно и то же место сетчатки, воспринимаются как один поток суммарной интенсивности, или суммарного цвета. Такой способ реализован в многокрасочном растровом печатании. Например, отдельные разноокрашенные растровые элементы в светах многокрасочного оттиска (при линиатуре растра 60 лин/см) воспринимаются не раздельно, а в виде сплошного пятна, цвет которого зависит от соотношения количеств единичных красок.
Аддитивный синтез подчиняется вполне определенным законам, сформулированным Г. Грасманом. Согласно первому закону, любой цвет может быть получен при смешении трех линейно независимых цветов. А это означает, что при смешении любых двух из этих цветов не должен получаться третий. Однако из существующего неограниченного числа линейно независимых комбинаций трех цветов выбирают только ту, которая воспроизводится легче. Наиболее подходящей в этом отношении является комбинация основных цветов: красного, зеленого и синего. В международной системе измерений этим цветам соответствуют параметры X, Y Z, представляющие собой векторы единичных цветов. Для получения цвета Ц их нужно смешать в количествах х, y, z, называемых координатами цвета, и это сочетание может быть описано следующим линейным уравнением:
Ц=хХ + уУ + zZ (1.5)
Другой закон аддитивности определяет цвет как самостоятельную величину. Согласно этому закону, цвет смеси зависит только от цветов смешиваемых компонентов и не зависит от их спектрального состава. Поэтому если смешивается несколько цветов, например Ц1 Ц2, Ц3:
Ц = Ц1 + Ц2, + Ц3, (1.6)
то при замене одного из цветов в правой части этого уравнения другим цветом, вызывающим одинаковое с ним возбуждение глаза, результирующий цвет левой части уравнения не нарушится. Таким образом, цвет простого излучения можно заменить цветом сложного излучения, и наоборот.
Этот закон позволяет описывать цвета достаточно простыми математическими соотношениями. Так, например, чтобы сложить несколько цветов, достаточно каждый из цветов представить в виде суммы основных цветов в соответствии с первым законом:
Ц1 = x1Х + у1Y + z1Z (1.7)
Ц2 = х2Х + у2Y + z2Z;
Ц3 = x3Х + узY + z3Z
После сложения получим
Ц = Ц1 + Ц2 + Цз = (х1+ x2 + х3)Х+(у1+ y2+ у3) У + (z1+ z2 + z3)Z (1.8)
Уравнение (3.3.2.4) свидетельствует, складываются координаты цветов или, координат суммы цветов складываются цветов, ее составляющих.
Расчет координат цвета несветящихся объектов производится на основании определения на спектрофотометре значений спектральных коэффициентов отражения рλ или пропускания tλ при стандартном источнике освещения, у которого известна относительная функция распределения мощности излучения Фλ, а кроме того, известны значения функции кривых сложения цветов (x,y,z). При этих условиях координаты цвета несветящегося объекта могут быть рассчитаны следующим образом:
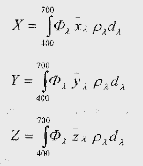
(1.9)
Переходя от координат цвета к координатам цветности, можно определить цветовые характеристики объекта, т. е. цветовой тон, чистоту цвета и светлоту (последняя соответствует значению координаты цветам) [22].
1.5.3.3 Субтрактивный синтез
Субтрактивный синтез, в отличие от аддитивного, основан не на сложении, а на вычитании цветов. Образование цвета происходит при прохождении белого цвета, содержащего основные цвета, через прозрачные окрашенные среды. В этом случае цвет возникает вследствие избирательного поглощения части излучения Цп из общего ΣЦ. После прохождения через окрашенную среду общее излучение изменит свой цвет на цвет Ц:
Ц = ΣЦ-Цп; (1.10)
Если на пути излучения будет находиться несколько сред, то вычитаемое в уравнении (1.10) будет состоять из нескольких членов. Поскольку при субтрактивном синтезе используется именно несколько сред, они не могут быть окрашены в основные цвета, так как каждая из таких сред поглощала бы по две трети спектра. При попарном сочетании эти среды будут полностью поглощать проходящее через них излучение. В связи с этим для субтрактивного синтеза применяют среды, окрашенные не в основные, а в дополнительные цвета - желтый, пурпурный, голубой. Среды, окрашенные в эти цвета, пропускают две трети и поглощают одну третью часть спектра светового излучения. Поэтому для многокрасочного печатания применяют краски, окрашенные в эти цвета, комплект которых называется триадой.
При трехкрасочном печатании синтез цветов осуществляется на основе применения трёх красок, каждая из которых поглощает один из основных цветов. Особенность его заключается еще и в том, что в красочном слое избирательное вычитание одних излучений и пропускание других происходит дважды. Излучение сначала проходит через красочный слой до подложки, а затем, отражаясь от нее, вторично проходит тот же слой и, испытав при этом селективное поглощение, поступает в глаз наблюдателя.
Чтобы пропущенная часть излучения имела максимальную величину, краска должна обладать в зоне пропускания прозрачностью, а подложка должна характеризоваться высоким и неизбирательным значением спектрального коэффициента отражения. Поэтому при проведении трехкрасочного печатания используют главным образом мелованную бумагу, отличающуюся высокой белизной.
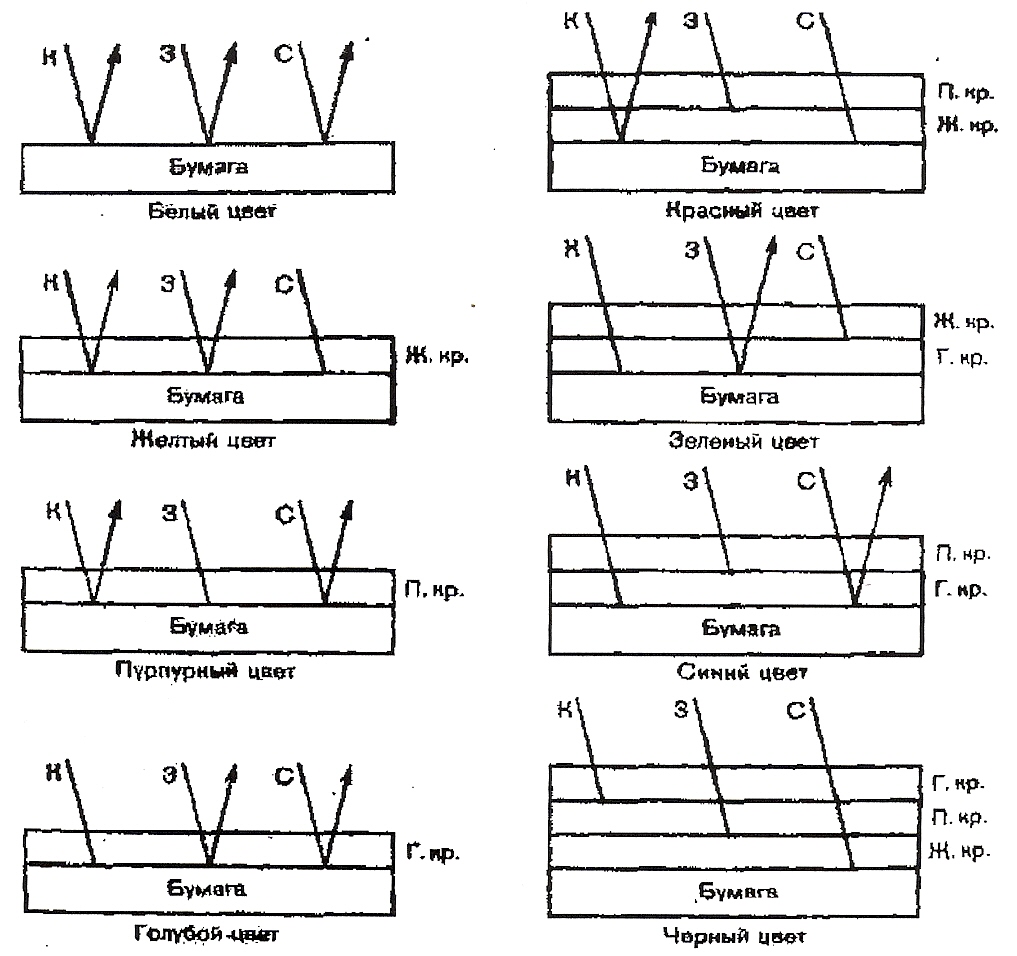
Рис. 1.9 Схема образования основных и дополнительных цветов при субтрактивном синтезе триадных печатных красок: Излучения: К - красное; 3 - зелёное; С - синие; краски: Ж - жёлтая; П пурпурная; Г - голубая.
На рис. 1.9 показаны схемы образования цветов при субтрактивном синтезе на примере использования триадных красок. Рисунок иллюстрирует случай идеального субтрактивного синтеза, выполненного при условии использования источника с единичными основными излучениями, красок, абсолютно прозрачных в зонах пропускания и полностью поглощающих одну третью часть спектра, и подложки, полностью отражающей падающий свет. В результате такого субтрактивного синтеза образуется восемь различных цветов: белый при отсутствии красок (незапечатанная бумага), три дополнительных цвета при наложении на подложку одной триадной краски, три основных цвета при попарном совмещении триадных красок, черный при тройном наложении тех же красок.
При таком идеальном синтезе отраженные излучения по интенсивности не будут отличаться от падающих. Причем, как бы ни менялась толщина красочных слоев, эффект отражения не будет меняться. Если вместо идеальной подложки, характеризующейся 106%-ным отражением по всему спектру, взять иную, например, отражающую равномерно 80% упавшего света, то все отраженные излучения, прошедшие слой краски (или красок), не будут больше этой величины. Отсюда следует, что для получения иных цветов, кроме восьми, указанных выше, надо менять интенсивность основных излучений. Практически это осуществить невозможно, да и не нужно по той причине, что у реальных триадных красок, в отличие от идеальных, поглощающая способность в зонах поглощения зависит от толщины слоя краски или от концентрации в ней пигмента. Чем меньше толщина слоя краски, тем в большем количестве проходит излучение в зоне поглощения и тем выше светлота полученного цвета и меньше его насыщенность. Именно эта особенность реальных красок создавать при наложении разнотолщинных слоев различные комбинации цветов использована в глубокой печати.
Наглядное представление о влиянии рассмотренных свойств реальных триадных