Хватит сюрпризов, или Как добиться постоянства цвета
Очень важным для каждого печатника параметром (это предмет постоянных разногласий с дизайнерами) является допустимая цветовая изменчивость плашек CMYK в процессе тиража. Она не должна превышать соответствующих допусков на вариацию, установленных в табл. 4. Надо понимать, что полностью исключить так называемого «разнотона» невозможно. В офсете из-за его технологических особенностей каждый лист в стопе отличается как от предыдущего, так и от последующего. Вопрос только — насколько. Бросается ли это в глаза или заметить отличия можно только с помощью прибора?
Цветовая изменчивость плашек в процессе тиража ограничена следующим условием. По крайней мере, для 68% оттисков цветовое отличие deltaE*ab от ОК-листа не должно ни при каких условиях превышать соответствующие допуски на вариацию, установленные в табл. 4. При этом желательно (но не обязательно), чтобы они составляли лишь половину от приведенных в этой таблице значений. Последнее пожелание, скорее, осуществимо при так называемой классической офсетной печати, когда тираж насчитывает несколько тысяч оттисков. В настоящее время, когда наблюдается устойчивая тенденция к уменьшению тиражей и офсетные машины все чаще отбивают хлеб у цифровых, говорить о снижении вариационного допуска не приходится. Допуск на специальные (пантонные) цвета должен быть ниже, чем данные в табл. 4, особенно цветовые отличия, формирующиеся за счет значений L*. Необходимо также иметь в виду, что если изделие должно быть подвергнуто конечной поверхностной обработке, например, покрыто лаком или заламинировано, цвета могут заметно отклоняться от тех, что без обработки.
Растискивание
Вторым показателем, отвечающим за цветовоспроизведение, помимо цвета плашек, является увеличение эквивалентной площади растрового элемента, то есть растискивание. Для хроматических цветов оно определяется путем выбора наиболее подходящего варианта для имеющегося процесса печати и изготовления цветопробы (см. категории от А до H в табл. 5).
Табл. 5. Растискивание на контрольной шкале, %
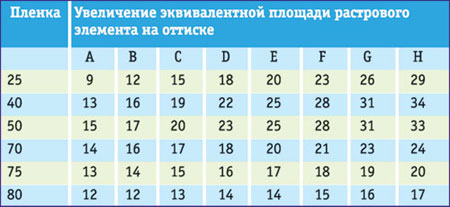
Если реальные значения не совпадают с приведенными в табл. 5, необходимая величина растискивания для 50% поля контрольной шкалы (полутона) для хроматических цветов коммерческой печати при использовании позитивных пластин для бумаг 1 и 2 типов должна быть 17% и соответственно 23% для бумаги 3 типа. Приведенные величины растискивания относятся к измерению на контрольной шкале с линиатурой растра 60 см-1, с DIN E с поляризацией. Таким образом, кривые растискивания для двух наиболее часто встречающихся случаев применения разных бумаг характеризуются данными, приведенными для категорий В и D.
Увеличение эквивалентной площади растрового элемента черного цвета, как правило, на 2–3% выше, чем хроматических цветов. Черная краска обычно печатается на первой секции печатной машины и с большей толщиной красочного слоя.
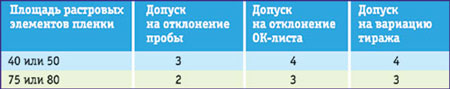
Так же, как и для колориметрических координат цвета, стандарт определяет возможное колебание растискивания. Отклонение в значениях растискивания пробы или ОК-листа от установленных значений не должно превышать допуски на отклонение, определенные в табл. 6. В худшем случае эти допуски могут привести к разности в 7% между пробой и ОК-листом в полутонах. Считается допустимым изменение растискивания в процессе тиража (табл. 6), что тоже приводит к образованию «разнотона».
Табл. 6. Допуски на растискивание для пробы и тиражной продукции, %
Впрочем, стандарт не ограничивается определением допусков на отклонение и вариацию для растискивания. Изменение величины растровых элементов оказывает очень значительное влияние на точность цветовоспроизведения. Порой даже более существенное, чем изменение толщины красочного слоя. Так, например, известно, что одного и того же эффекта в изменении тоновой градации можно достичь уменьшением растискивания на 5% или денситометрической плотности на 0,35. При этом есть ситуации, когда за счет увеличения растикивания увеличить тоновую градацию можно, а за счет толщины красочного слоя — нет, поскольку ее верхний предел ограничен. Так как диапазон колебания растискивания по стандарту довольно широк, а его значения для различных цветов CMYK могут быть к тому же разнонаправленными, возможно возникновение серьезного дисбаланса. Если, например, в процессе тиража растискивание для всех цветов увеличится даже на максимальную величину допуска в 4%, то это будет не очень заметно, поскольку такое изменение сбалансировано. Хуже другой случай, когда, скажем, для пурпурной краски величина растискивания будет превышать рекомендованную и составлять 21% (17%+4), а для голубой, напротив, будет меньше — 13% (17%–4). Стандарт не допускает подобной ситуации дисбаланса и вводит новое для отечественной полиграфии понятие — «спред полутона» — от английского mid-tone spread. По сути, это разница максимальной и минимальной величины разницы между измеренными и заданными значениями растискивания хроматических цветов. Спред полутона S — величина, определяемая следующим уравнением:
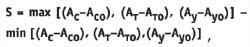
где Ас — измеренное значение растискивания голубого цвета;
Асо — заданное значение растискивания голубого цвета;
Ат — измеренное значение растискивания пурпурного цвета;
Атo — заданное значение растискивания пурпурного цвета;
Ау — измеренное значение растискивания желтого цвета;
Ауо — заданное значение растискивания желтого цвета.
Пример вычисления «спреда полутона». Если измеренные значения растискивания (C, M, Y) = (20, 16, 15), а заданные значения растискивания (C, M, Y) = (17, 17, 17), то:
mах[(20–17), (16–17), (15–17)]= 3
min[(20–17), (16–17), (15–17]= -2
S= (max – min) = 5
Табл. 7. Допуски на «спред полутона», %
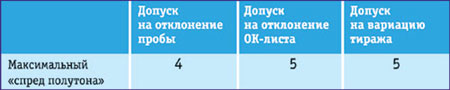
ISO оговаривает, что «спред полутона» для пробы не должен превышать 4%, для тиражной продукции соответственно — 5%, то есть величин, установленных в табл. 7. При этом измерения могут проводиться на контрольной шкале со значениями растрового поля 40 или 50%. Величины в табл. 6 и 7 относятся к измерениям, сделанным на контрольной шкале с линиатурой 50–70 см-1, с DIN E с поляризацией.
"Лишние" характеристики печати
При измерении оттисков используется много параметров (контраст печати, баланс по серому и т. д). Однако, согласно ISO, колориметричекие координаты плашек и растискивание являются необходимыми и достаточными параметрами для контроля цветовоспроизведения на оттиске. Контраст, как вторичное понятие, не используется. Баланс по серому определяется градацией тонового изображения голубой, пурпурной и желтой красок, их цветом и цветом их наложений. Так как эти параметры уже определены в табл. 3, отдельная спецификация для баланса по серому не очень необходима и может излишне переопределить спецификацию процесса. Однако, по практическим причинам, она полезна при цветоделении, особенно, если проба не совсем близка к значениям, получаемым на печатной машине (см. табл. 8).
Табл. 8. Баланс по-серому: комбинации
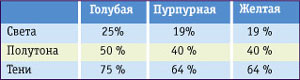
эквивалентных площадей растровых элементов Подчеркиваем, что все приведенные значения параметров относятся к измерениям, проведенным на соответствующих полях контрольной шкалы, а не в любом произвольном месте оттиска или цветопробы. Безусловно, остается возможность измерять цветовые отличия между цветопробой и ОК-листом, или между тиражной продукцией в поисках «разнотона» не на плашках контрольной шкалы, а в любом месте на оттиске. Например, в 5 см от края или в центре конкретного сюжета — это не важно. Дизайнер может заранее договориться с печатником о любом виде контроля. Подобный подход, может, и лучше, но к международному стандарту не имеет никакого отношения.
Фотоформы цветоделения контрольной шкалы должны содержать четкие контрольные поля со значениями эквивалентной площади растровых элементов с точностью ± 1%. Форма растрового элемента должна быть круглой. Линиатура растра контрольной шкалы может не соответствовать линиатуре основного изображения, но должна быть в пределах 1/6 среднего номинального значения линиатуры фотоформ цветоделения основного изображения.
Авторская справка
Методика настройки печатного процесса
Международный стандарт подробно описывает параметры качества печатной продукции с точки зрения правильности воспроизведения цвета, но носит рекомендательный характер. В соответствии с современными требованиями весь контроль цвета, а также цветовых отличий осуществляется исключительно спектрофотометром, а критерием является ЖЕ*ab. При этом надо отметить, что все приведенные значения относятся к сухим оттискам.
На практике реализация описанных в статье рекомендаций может выглядеть следующим образом:
Технолог проверяет на соответствие стандарту цветоделенные фотоформы и при необходимости вносит коррективы в процесс их изготовления;
В процессе пробной печати путем спектральных измерений технолог подбирает необходимую толщину красочного слоя сухого оттиска и только потом определяет, какая денситометрическая плотность ему соответствует. Здесь очень пригодится денситометр с поляризационным фильтром. Измеренные им значения на отобранных технологом эталонных плашках могут служить руководством к действию непосредственно для печатника;
Аналогичным образом могут быть установлены и возможные денситометрические допуски на отклонение и вариацию. Значения денсинтометрических плотностей и их отклонения жестко контролируются на протяжении всего тиража, при этом печатник не забывает следить за тем, чтобы величины растискивания, а также «спред полутона» не выходили из разрешенного коридора. Описанный подход позволяет расширить круг используемых для печати материалов, которые все шире используются в полиграфии, и не ограничиваться только бумагой, на которую ориентирован стандарт ISO.
Благодаря международному стандарту мы получаем в руки инструментарий, с помощью которого, наконец-то, можем решить проблему качества печати. Для этого нужно просто взять и измерить прибором необходимые параметры, а потом сверить их с нормативными значениями и допусками международного стандарта. Даже если цветопроба и тиражный оттиск не идентичны, первый и последний оттиски в тираже не точно соответствуют друг другу, но все значения вписываются в жесткие нормативы, продукция признается качественной.
Направление развития
Согласно правилам ISO, стандарты подвергаются ревизии каждые пять лет. В настоящее время готовится к выходу в свет новая редакция стандарта ISO 12647–2, которая сейчас — на стадии голосования и, возможно, будет издана в конце с. г. Старую пока никто не отменял. Известны некоторые изменения, которые могут быть включены в новую редакцию документа. Так, предполагается уменьшить на 3% норму растискивания на 50% поле и, а также изменить допуски цветовых отличий deltaE*ab, которые будут составлять, по предварительным данным: 1) на отклонение 5 для всех цветов; 2) на вариацию 4 для СМК и 5 для Y (соответствует ± 8% плотности). Предполагается также изменить колориметрические координаты всех цветов CMYK и объединить 1 и 2 типы бумаг. Подчеркнем, что приведенные данные — лишь проект. Что будет в реальности — покажет время.
При соблюдении печатником описанных выше параметров становится возможным предсказывать результат цветовоспроизведения. Осталось замкнуть круг и сделать эти параметры доступными в самом начале процесса производства полиграфической продукции, то есть довести их до сведения дизайнера. Конечно, все это имеет смысл в том случае, если последний заинтересован получить предсказуемый результат. Колориметрические координаты цветов плашек так же, как и растискивание, могут быть легко интегрированы в современные программы пре-пресса. Однако диапазон допуска на отклонения цветов CMYK достаточно широк, из-за большого колебания цвета бинаров на них он вообще отсутствует, а величина растискивания зависит от очень многих факторов и почти не поддается регулированию. Поэтому для более эффективного управления цветовоспроизведением целесообразно получить ICC-профиль конкретной печатной машины, работающей в определенных условиях. Наличие такой характеристики печатного процесса даст возможность дизайнеру еще на этапе рождения творческого замысла пользоваться не абстрактным «евростандартом», а конкретным цветовым охватом печатной машины с учетом всей специфики ее работы. А при наличии калибровки можно еще и увидеть все это на мониторе.
Роль цветопробы
Более того, появляется уникальная возможность получения контрактной цифровой цветопробы. Следует отметить, что по идеологии ISO цветопробе отводится главенствующая роль. Ее цветовой охват должен строго соответствовать определенным величинам, то есть цветовому охвату офсетной печати на используемых бумагах. Все допустимые отклонения задаются, отталкиваясь от пробы. Если уже на этапе изготовления цветопроба не отвечает значениям колориметрических координат, растискивания и «спреда полутона» с учетом возможных допусков на отклонение, не за чем даже говорить о соответствии стандарту будущего тиража. Печатник окажется на распутье — ориентироваться ли ему на нормированные значения и печатать по стандарту или стараться «попасть» в пробу? В то же время дизайнер уже подписал у заказчика пробу, и, по большому счету, последнему нет дела до каких-то там норм. И тут начинается шаманство, избежать которого можно, лишь повысив требования к качеству изготовления самих цветопроб.
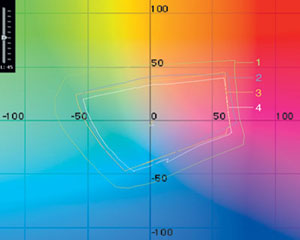
Рис. 1. Цветовой охват различных устройств:
цифровая цветопроба на базе Epson 7600;
аналоговая цветопроба Mach-print;
печатная машина Shino-hara 52–4 (ISO 12647–2);
аналоговая цветопроба Cromalin
Если исходить из того факта, что цветопроба должна быть не просто красивой, яркой, высокоглянцевой картинкой, а должна максимально имитировать реальный процесс офсетной печати, то следует признать, что в настоящее время только цифровая цветопроба может претендовать на роль контрактной. Однако не следует поддаваться эйфории. Процесс становления цифровой пробы в настоящее время в самом разгаре, и, к сожалению, пока она не лишена недостатков. К реальным иногда добавляют надуманные — свойственные не пробе, а самой специфике офсетной печати. Но следует иметь в виду — там, где не справляется цифровая, аналоговой вообще нечего делать. Со всеми присущими ей на сегодня огрехами у цифровой пробы есть один очень важный плюс — в ней можно менять все установки, что дает практически неограниченные возможности.
Разработанная более 30 лет назад и в свое время явившаяся революционным шагом вперед на этапе замены пробопечатного станка, при современном обилии красок и запечатываемых материалов аналоговая цветопроба безвозвратно сдает позиции. Заложенные в нее ограничения оставляют ее контрактной только в умах закоренелых консерваторов. Цветовой охват используемых материалов, рассчитанный на некий усредненный печатный процесс, фиксированные значения растискивания, ограниченный перечень подложек, наличие слоя защитного ламината, искажающего цветовоспроизведение, имитация по существу печати «по сухому» и неучет реального красковосприятия — все это, помноженное на часто встречающиеся нарушения технологии изготовления в отсутствие контрольных шкал, делают аналоговую цветопробу всего лишь красивой картинкой. Картинкой, имеющей довольно отдаленное отношение к изображению, которое можно получить средствами офсетной печати, особенно если это печать не на бумаге. Подтверждение тому: производители аналоговых проб один за другим снимают их с производства, перепрофилируясь на цифровые. Тем не менее, нередки случаи, когда дизайнер заявляет, что не смог подписать у заказчика контрактную цифровую пробу, поскольку она тому не понравилась. А вот удачно «подсунутую» красивую картинку аналоговой заказчик утвердил. Такой подход таит в себе огромные проблемы.
Проведенные исследования показывают, что цветовой охват известных аналоговых цветопроб смещен по отношению к охвату стандарта ISO 12647. На рис. 1 показан частный случай (для определенного значения параметра L*) цветовых охватов аналоговых цветопроб Machprint и Cromalin, цифровой цветопробы на базе Epson 7600 и печатной машины Shinohara 52–4, отрегулированной в соответствии со стандартом ISO. Как это ни парадоксально звучит, самое ужасное в том, что где-то цветовой охват аналоговых цветопроб совпадает с охватом стандарта. Ужасно именно из-за этой своей неопределенности. То ли совпадет, то ли нет. Не надо думать, что в аналоговую цветопробу вообще невозможно «попасть». Иногда и даже часто можно, если цветовой охват изображения окажется в пределах охвата пробы. Попадали и попадают до сих пор. Однако сплошь и рядом встречаются иные случаи, когда, потеряв массу времени и материалов, печатник беспомощно разводит руками. Ну никак! А в это время