Проектирование модели для определения времени простоя станков на машиностроительном предприятии
КУРСОВОЙ ПРОЕКТ
по предмету «Моделирование производственных и экономических процессов»
студента группы 1ПМ-03
Литюка Александра Сергеевича
код 2372
2006
Министерство образования и науки Украины
Восточноукраинский национальный университет
имени Владимира Даля
Колледж
Специальность : «Прикладная математика»
ПРОЕКТИРОВАНИЕ МОДЕЛИ ДЛЯ ОПРЕДЕЛЕНТЯ ВРЕМЕНИ ПРОСТОЯ СТАНКОВ НА МАШИНОСТРОИТЕЛЬНОМ ПРЕДПРИЯТИИ
Пояснительная записка
КП.5.080202.МП.15.02.ПЗ
Руководитель
____________ Латкова А.А.
15.12.06.
Выполнил студент
группы 1ПМ-03
____________ Литюк А.С.
11.12.06.
2006
15.02 Министерство обраования и науки Украины
Восточноукраинский науциональный университет
имени Владимира Даля
Колледж
ЗАДАНИЕ
Для курсового проекта
по предмету “Моделирование производственных и экономических процессов”
Студента специальности 5.080202 группы 1ПМ-03___________________
Литюку Александру Сергеевичу__________________________________
Тема задания: «Проектирование модели для определения времени простоя станков на машиностроительном предприятии»_______________________
__________________________________________________________________________________________________________________
Литература
1.Ляшенко И.Н.Линейное и нелинейное программирование.– Киев: Вища школа ,1975.-370с _________________________________________________
2.Дегтярев Ю.И. Исследование операций –Москва: Вища школа ,1986_________
3.Балашевич В.А._____________________________________________
_________________________________________________________
Курсовой проект на указанную тему выполняется в следующем обьеме _________________________________________________________
1 Пояснительная записка
Введение
1 Постановка задачи о переналадке станков как задачи динамического программирования.
2 Методы решения задачи. Метод ветвей и границ.
3 Алгоритм метода ветвей и границ. Схема алгоритма
4 Решение поставленной задачи
4.1 Условие задачи
4.2 Решение задачи вручную
5 Выводы
Литература
Приложения (текст программы, схема программы, расшифровка переменных, описание программы, инструкция пользователю, входная и выходная информация)
2 Расчетная часть
Задача
Определить оптимальную последовательность запуска деталей в производство, если задана матрица затрат на переналадку оборудования:
| № | 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 1 | ∞ | 21 | 11 | 18 | 8 | 15 | 9 |
| 2 | 19 | ∞ | 8 | 3 | 7 | 15 | 25 |
| 3 | 13 | 18 | ∞ | 16 | 1 | 13 | 20 |
| 4 | 16 | 5 | 14 | ∞ | 26 | 14 | 17 |
| 5 | 17 | 9 | 5 | 6 | ∞ | 12 | 19 |
| 6 | 19 | 7 | 21 | 13 | 24 | ∞ | 21 |
| 7 | 10 | 29 | 25 | 11 | 14 | 17 | ∞ |
Сделать анализ решенной задачи.
3 Графическая часть
Лист1 Схема алгоритма метода ветвей и границ_____________________
_________________________________________________________
Лист2 Схема программы_______________________________________
Дата выдачи «_1_»_____09______2006г.
Срок окончания «15»______11____2006г.
Зав. отделением ______________
Руководитель проекта ______________
УТВЕРЖДАЮ
Зав. отделением
……………………………….
«__»_________200_г.
График
работы над курсовым проектом
студента группы 1ПМ-03 Литюка А.С.
|
№№ п-п |
Разделы, графы проекта | Характер работы | Объём работы | Срок выполения | Отметка руководителя о выполнении |
| 1 | Введение | Опис. часть | 5 | 1.09-5.09 | |
| 2 | Постановка задачи | Опис. часть | 5 | 6.09-17.09 | |
| 3 | Методы решения задачи | Опис. часть | 9 | 18.09-20.09 | |
| 4 | Алгоритм метода ветвей и границ | Опис. часть | 9 | 21.09-22.09 | |
| 5 | Схема алгоритма | Граф. часть | 4 | 23.09-24.09 | |
| 6 | Решение поставленной задачи | Расчет. часть | 13 | 25.09-30.09 | |
| 7 | Составление программы | Расч. на ЭВМ | 20 | 1.10-15.10 | |
| 8 | Отладка программы | Расч. на ЭВМ | 17 | 16.10-19.10 | |
| 9 | Инструкция пользователю | Опис. часть | 2 | 20.10-24.10 | |
| 10 | Граф-кая часть А1 | Граф. часть | 5 | 25.10-26.10 | |
| 11 | Оформл. Тит.л. и л. содержания | Графич. часть | 4 | 27.10-1.11 | |
| 12 | Выводы | Опис. часть | 2 | 2.11-6.11 | |
| 13 | Оформление курсового проекта | 5 | 7.11-8.11 | ||
Срок сдачи проекта на проверку __9.11-15.11________
День защиты проекта_____16.11-24.11_____________
Руководитель______________________________
Содержание
Введение
1 Постановка задачи о переналадке станков как задачи линейного программирования
2 Методы решения задачи. Метод ветвей и границ
3 Алгоритм метода ветвей и границ. Схема алгоритма
4 Решение поставленной задачи
4.1 Условие задачи
4.2 Решение задачи вручную
5 Выводы
Литература
Приложение А Текст программы
Схема алгоритма
Описание программы
Инструкция пользоватедлю
Приложение Б Входная информация
Выходная информация
Приложение В Графическая часть (1А1)
ВВЕДЕНИЕ
Наиболее распространенная форма организации основного процесса производства-переменно-поточное производство, отличительная особенность которого заключается в периодической перенастройке (переналадке) всего процесса в связи с переходом на другой вид изделий.
Переход с изготовления изделий одного вида на другой (с одной серии на другую) сопровождается потерями и дополнительными издержками производства, к числу которых относятся потери от простоев оборудования, потери от брака в начальный период перехода, расходы по управлению производством.
По существу на любом предприятии каждая из поточных линий время от времени вынуждена перестраиваться с выработки изделий одного вида на другой. Каждый переход, независимо от того, после какой по размеру серии он происходит, вызывает потери времени и дополнительные расходы. Причем суммарные потери, связанные с заданной серией переходов, зависят от последовательности переходов. Если бы этой зависимости не было, то суммарные потери равнялись бы во всех последовательностях одному и тому же числу, и не возникло бы проблемы установления оптимальной последовательности запуска деталей.
1 ПОСТАНОВКА ЗАДАЧИ О ПЕРЕНАЛАДКЕ СТАНКОВ КАК ЗАДАЧИ ДИНАМИЧЕСКОГО ПРОГРАММИРОВАНИЯ
Наибольшее распространение в решении задачи календарного планирования обработки т деталей на п станках имеют приближенные методы, основанные главным образом на использовании различных правил предпочтения. Лишь в последнее время стали появляться методы, гарантирующие сходимость к точному решению за конечное число шагов. Рассмотрим один из таких методов, базирующийся на идеях метода ветвей и границ.
Пусть
на участке с
последовательным
движением
производства
обрабатываются
детали с одинаковыми
технологическими
маршрутами.
Передача деталей
со станка на
станок осуществляется
транспортными
партиями,
совпадающими
с партиями
обработки.
Задана матрица
 ,
где
 —продолжительность
обработки
партии деталей
i-го наименования
на j-м станке.
В один и тот же
момент на станке
обрабатывается
только одна
деталь. Требуется
найти календарное
расписание
работы участка
в виде матриц
 и
 , элементы которых
показывают
соответственно
время начала
и окончания
обработки
каждой детали
на каждом станке.
Из всех допустимых
расписаний
необходимо
выбрать обеспечивающее
наименьшую
совокупную
длительность
производственного
цикла обработки
всех деталей.
При описании алгоритма решения будет использовано понятие «конфликтующие детали». Его сущность можно пояснить на примере. Пусть для матрицы продолжительностей обработки

составлено расписание окончания обработки

Из анализа матрицы С видно, что для каждой отдельной детали расписание се обработки является наилучшим, так как обработка планируется таким образом, чтобы детали не пролеживали. В то же время это расписание недопустимо, так как имеются отрезки времени, когда на одном станке должны обрабатываться обе детали одновременно — детали «конфликтуют». Действительно, на первом станке предусмотрена обработка одной детали в интервале (0—3), а другой — в интервале (0—6), на втором станке первая деталь обрабатывается в интервале (3—8). а вторая — в интервале (С—10).
Следовательно, возникает конфликт, который можно ликвидировать, сделав расписание допустимым за счет предпочтения какой-либо детали. Если отдать предпочтение первой детали, расписание примет вид

а если второй, то время окончания операций будет

В первом случае совокупная длительность никла 13 часов. во втором— 15. Следовательно, главный вопрос при разрешении конфликта состоит в выборе детали, которой следует отдать предпочтение для обработки на данном станке. В общем случае любая деталь на некотором станке может конфликтовать с несколькими другими. Ниже на числовом примере рассматривается процесс последовательного устранения конфликтов, приводящий в соответствии со схемой метода ветвей и границ к допустимому оптимальному расписанию работы оборудования.
Пусть дана матрица продолжительностей обработки четырех партий деталей на трех станках
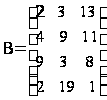 ,
Требуется определить порядок обработки партий деталей на каждом станке, обеспечивающий наименьшую длительность совокупного цикла.
Первый шаг. Составляем для каждой отдельно взятой детали наилучшее расписание времени окончания ее обработки на каждом из станков в виде матрицы С, элементы которой
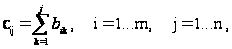
определяются исходя из возможности обработки каждой детали без пролеживания.
Получаем матрицу
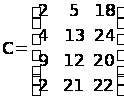 .
Второй шаг. Проверяем наличие конфликта на первом станке. Поскольку каждая деталь рассматривалась независимо от остальных, то их обработка на первом станке начинается одновременно и протекает в промежутки времени (0—2). (0—4), (0—9). (0—2). Следовательно, все детали конфликтуют друг с другом.
Третий шаг. Разрешая поочередно конфликт в пользу каждой из деталей, находим ту деталь, которую целесообразно на первом станке обрабатывать первой. Для этого выполняем т раз следующие два действия.
1. Строим
календарное
расписание
 окончания
обработки
деталей на
каждой операции
при условии,
что на первом
станке деталь
l запускается
первой.
Элементы этой матрицы определяются из соотношения
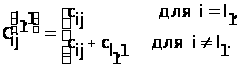
Предположим, что деталь 1 запускается на первом станке первой. Тогда
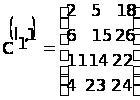 .
В результате деталь 1 не конфликтует ни с какими другими деталями на нервом станке.
2. Каждому
календарному
расписанию
 приписываем
его оценку
 в виде минимально
возможного
времени окончания
Обработки
деталей на
последнем
станке n
в предположении,
что на первых
п — 1 станках
конфликты
отсутствуют.
Из
матрицы
 известно возможное
время начала
обработки любой
детали i
на последнем
станке. Оно
совпадает с
временем
 окончания ее
обработки на
предпоследнем
станке.
Чтобы не увеличивать длительность обработки деталей, целесообразно на последнем станке обрабатывать детали в очередности их поступления на этот станок
 ,
где
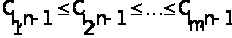
Оценка
 определяется
следующим
образом.
Первоначально
сравниваем
 с
 .
Если
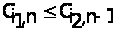 , то время завершения
обработки двух
деталей i1
и
 на последней
операции будет
равно времени
окончания
обработки
детали i2,
т. е.
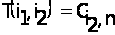 .
Если
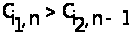 , то
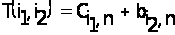 .
Далее сравниваем время завершения обработки на последнем станке двух первых деталей i1 и i2 с временам завершения обработки на предпоследнем стачке детали i3.Здесь возможны два случая:
1) если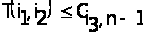 .,
то
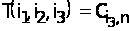 ;
2) если
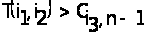 ,
то
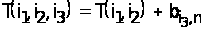 , и т.д.
В результате
такого цепного
расчета получим
минимально
возможное время
обработки всех
деталей
 для варианта
расписания
 предположении,
что все конфликты
в нем на первых
п — 1 станках
устранены. Эту
величину и
принимаем за
нижнюю границу
времени окончания
обработки
деталей по
расписанию
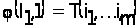 .
Как
видно из матрицы
,
моменты завершения
обработки
деталей на
предпоследнем,
втором станке
упорядочены
следующим
образом:
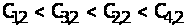 ,
т. е. детали на последний станок поступают в очередности 1, 3, 2, 4. Выбираем первые две детали 1 и 3 и определяем момент завершения их обработки на последнем станке.
Так
как
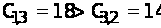 ,
то
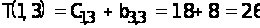 .
Включаем
в рассмотрение
третью по порядку
деталь 2. Поскольку,
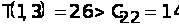 то
минимально
возможное время
обработки
первых трех
деталей (1, 3, 2) будет
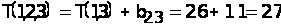 .
Рассматривая
последнюю
деталь, видим,
что
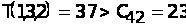 .
Следовательно,
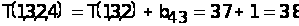 .
Отсюда получаем
 .
Повторим действия I и 2 для остальных вариантов, когда первой на первом станке обрабатывается деталь 2, 3 или 4.
Разрешая конфликт в пользу детали 2, получаем
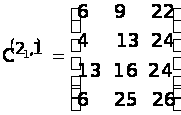 ,
 .
Отдавая предпочтение па первом станке детали 3, получаем расписание и его опенку в виде
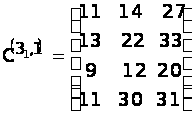 ,
 .
Разрешаем конфликт в пользу детали 4:
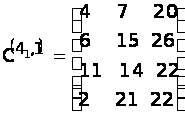 ,
 .
3.
Сопоставляем
расписания
 ,
 и их оценки
 с вершинами
дерева, изображающего
процесс ветвления
всего множества
вариантов
расписания
на подмножества
(рисунок 1).
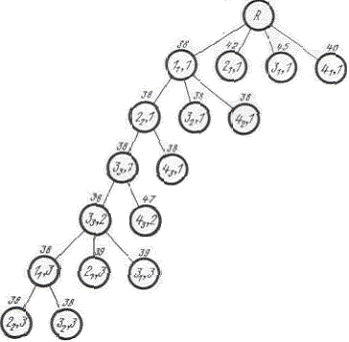
Рисунок 1
Из
всех рассмотренных
календарных
расписаний
выбираем такое
 ,
для которого
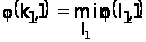 .
Поскольку
наименьшей
оценкой является
,
предпочтение
к запуску на
первом станке
отдается детали
l=1.
Остальные m-1=3
детали продолжают
конфликтовать
па первом станке.
Четвертый
шаг. В качестве
исходного
календарного
расписания
для дальнейших
расчетов берем
матрицу
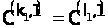 ,
на основе которой
будем определять
деталь, подлежащую
запуску на
нервом станке
второй. Для
этого построим
календарные
расписания
в виде матриц
 ,
элементы которых
находятся по
правилу
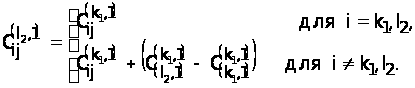
Разрешая
конфликты для
каждой из т—1
оставшейся
детали на первом
станке, получим
нижнюю границу
для каждого
расписания
 и выберем из
всех расписаний
то, для которого
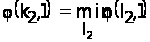 .
Деталь k2 планируется к обработке второй. Выполним эти расчеты для нашего примера.
Разрешая конфликт для детали 2, построим для нее календарное расписание с учетом того, что деталь 1 уже назначена к обработке первой, и найдем его нижнюю границу. Получим
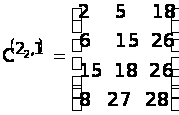 ,
 .
Разрешаем конфликт в пользу детали 3:
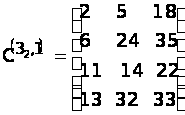 ,
 .
Разрешаем конфликт в пользу детали 4:
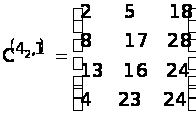 ,
 .
Сопоставим
полученные
расписания
и их оценки с
вершинами
дерева, разливаемыми
из вершины
 (рисунок 1).
Так как оценки для всех вариантов одинаковы, безразлично, какой из деталей отдать предпочтение. Пусть деталь 2 планируется к запуску на первом станке второй.
Пятый шаг. Аналогичным образом определим деталь, запускаемую на первом станке третьей.
Разрешаем конфликт относительно детали 3:
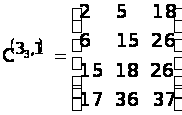 ,
 .
Разрешаем конфликт относительно детали 4:
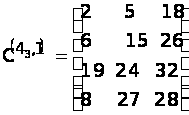 ,
 .
Сопоставляем
полученные
расписания
и их оценки с
вершинами
дерева, развиваемыми
из вершины
 (рисунок 1). Так
как оценки,
связанные с
запуском