Конструирование модуля ЭВМ для обработки телеметрических данных
 –
разница между
минимальным
диаметром
отверстия и
максимальным
диаметром
вывода ЭРЭ в
пределах 0,1ё0,4
мм.
dэ = 0,6 мм;
r = 0,15 мм;
Ddно= -0,05 мм
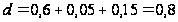 мм
Из ряда диаметров переходных отверстий по ГОСТТ 10317-79 0.5 выбираем из предпочтительного ряда диаметров отверстий 0.8мм.
Рассчитаем диаметр контактных площадок.
Минимальный диаметр контактных площадок для ДПП, изготавливаемых комбинированным методом:
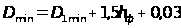
где,
 –
толщина фольги;
 –
минимальный
эффективный
диаметр площадки;
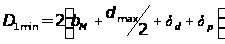
где
 –
расстояние
от края просверленного
отверстия до
края контактной
площадки;
 и
 –
допуски на
расположение
отверстий и
контактных
площадок
 –
максимальный
диаметр просверленного
отверстия, мм;
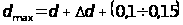

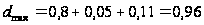 мм
 мм;
 мм
 мм
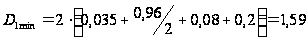 мм
 мм
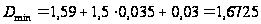 мм
Максимальный диаметр контактной площадки:
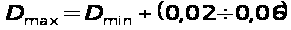
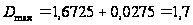 мм
Определяем ширину проводников. Минимальная ширина проводников для ДПП, изготовленных комбинированным позитивным методом, мм:
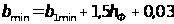
где –
минимальная
эффективная
ширина проводника;
 мм
для плат 3-го
класса точности
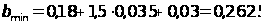 мм
Максимальная ширина проводников:
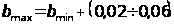
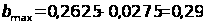 мм
7. Определяем минимальное расстояние между проводником и контактной площадкой:
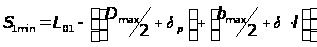
где
 –
расстояние
между центрами
рассматриваемых
элементов;
 –
допуск на
расположение
проводников
(таблица)

 мм
модуль электронная вычислительная машина плата
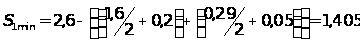
Минимальное расстояние между двумя контактными площадками:
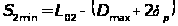
где, –
расстояние
между центрами
рассматриваемых
элементов;
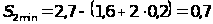 мм
Минимальное расстояние между двумя проводниками:
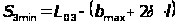
где, –
расстояние
между центрами
рассматриваемых
элементов;
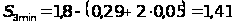 мм
Таблица 26 - Допуски на расположение отверстий и контактных площадок
| Параметры | Класс точности ПП | |||
| 1 | 2 | 3 | 4 | |
| Расстояние от края просверленного отверстия до края контактной площадки, в м | 0,06 | 0,045 | 0,035 | 0,025 |
|
Допуск на
расположение
проводников
на ОПП и ДПП |
0,15 | 0,10 | 0,05 | 0,03 |
| Допуск на расположение контактных площадок dр на ОПП и ДПП при размере платы менее 180 мм, мм | 0,35 | 0,25 | 0,20 | 0,15 |
| Допуск на расположение отверстий dd при размере платы менее 180 мм, мм | 0,20 | 0,15 | 0,08 | 0,5 |
| Допуск на отверстие Dd, с металлизацией, Ж=1мм, мм | ±0,10 | ±0,10 | ±0,05 | ±0,05 |
| Минимальное значение номинальной ширины проводника в, мм | 0,60 | 0,45 | 0,25 | 0,15 |
На основании произведенных расчётов параметров печатного монтажа были изготовлены печатные платы и произведён монтаж электронных компонентов.
3.3 Расчёт надёжности
Современная РЭА имеет очень высокую функциональную возможность. При непрерывном усложнении радиотехнических приборов и систем наблюдения происходит диспропорция между темпами роста сложности и покомпонентной надежности РЭА. Особое значение приобретает проблема надежности для систем управления сложными автоматическими процессами, для систем бортовой РЭА. Необходимо также учитывать, что элементной базой для современной специальной аппаратуры являются интегральные микросхемы (ИМС), где отказ каждой из них может привести к выходу из строя аппаратуры в целом. Таким образом, при проектировании РЭА одной из основных задач является задача обеспечения требуемой надежности. В ряде случаев задача обеспечения надежности приобретает первостепенное значение и имеет приоритет перед задачами обеспечения минимальных габаритов, массы и стоимости аппаратуры.
Надежность – свойство выполнять заданные функции, сохраняя во времени значения установленных эксплуатационных показателей в заданных пределах, соответствующих заданным режимам и условиям пользования. Из определения следует, что надежность является комплексным свойством аппаратуры, которое в зависимости от сложности изделия и условий его эксплуатации может характеризоваться одним или целым набором показателей, основным из которых является безотказность в работе.
Безотказностью называется свойство аппаратуры непрерывно сохранять работоспособность в течение определенного времени.
Вероятность безотказной работы – вероятность того, что в пределах заданной наработки – отказ не возникнет.
Отказом называется событие, заключающееся в полной или частичной потере работоспособности изделия.
Существуют различные методы повышения надежности. Наиболее жесткие требования по надежности предъявляют к космической РЭА и РЭА специального
назначения. При этом необходимо еще учитывать, что указанные категории аппаратуры, подвергаются сложным климатическим и механическим воздействиям. К общим мерам по обеспечению заданной высокой надежности относятся:
четкая регламентация условий эксплуатации изделий;
выбор для изделия комплектующих элементов обладающих высокой надежностью и стабильностью характеристик;
реализация технологических мероприятий обеспечивающих бездефектное изготовление устройств;
создание системы всесторонних производственных испытаний, обеспечивающих выявление производственных дефектов аппаратуры и ее элементов.
Произведем расчет надежности изделия.
Вначале рассчитаем интенсивность отказов каждой группы элементов. Выбранные по табличным данным значения λoi, для используемых в модуле ЭРИ.
Таблица 27 - Интенсивность отказов каждой группы элементов
| Элемент | Обозначение |
Номинальная интенсивность отказа λoi*10-6 ,1/ч |
Количество mi, шт |
| Резисторы | λoр | 0,87 | 8 |
| Диоды | λoд | 0,2 | 5 |
| Конденсаторы | λoк | 0,04 | 28 |
| Микросхемы | λoмкс | 0,013 | 18 |
| Паяльное соединение | λoпс | 0,01 | 450 |
| Кварц | λoкв | 0,05 | 1 |
Используя полученные данные, определяются интенсивности отказов ЭРИ.
Интенсивность отказов резисторов:
λр= λoр к mр ,1/ч
λр= 0,87*2,07*8= 14,4 *10-61/ч
Интенсивность отказов диодов:
λд= λoд к mд ,1/ч
λд= 0,2*2,07*5= 2,07*10-6 1/ч
Интенсивность отказов конденсаторов:
λк= λoк к mк ,1/ч
λк= 0,04*2,07*28= 2,32*10-6 1/ч
Интенсивность отказов микросхем:
λмкс= λoмкс к mмкс ,1/ч
λмкс= 0,013*2,07*18= 0,48*10-6 1/ч
Интенсивность отказов паяльных соединений:
λпс= λoпс к mпс ,1/ч
λпс= 0,01*2,07*450= 9,32* 10-61/ч
Интенсивность отказов кварца:
λкв= λoкв к mкв ,1/ч
λкв= 0,05*2,07*1=0,1*10-6 1/ч
Определяем интенсивность отказов модуля:
Λ=Σ λi ,1/ч
Λ=14,4 +2,07 +2,32 +0,48 +9,32+0,1=28,69 *10-61/ч
Определяем среднее время наработки на отказ:
Тср. расч=1 / Λ, ч
Тср. расч=1 / 28,69*10-6=34855 час
Определяем вероятность безотказной работы:
Р(t)=е - Λt
Р(1000)=е -28,69*1000 = 0.98
Заключение
В последнее время научно-исследовательские и производственные предприятия радиотехнической и электронной промышленности передовых стран мира тратят много сил и средств на отыскание путей уменьшения габаритов и массы радиоэлектронной аппаратуры. Работы эти получают поддержку потому, что развитие многих отраслей науки и техники, таких как космонавтика, вычислительная техника, кибернетика, бионика и другие, требуют исключительно сложного электронного оборудования. К этому оборудованию предъявляются высокие требования, поэтому аппаратура становится такой сложной и громоздкой, что требования высокой надежности и значительного уменьшения габаритов и массы приобретают важнейшее значение. Особенно эти требования предъявляются ракетной технике. Известно, что для подъема каждого килограмма массы аппаратуры космического корабля необходимо увеличить стартовую массу ракеты на несколько сотен килограммов. Чтобы удовлетворить эти требования, необходимо миниатюризировать аппаратуру. Это достигается несколькими методами конструирования радиоэлектронной аппаратуры.
При микромодульном методе конструирования повышение плотности монтажа достигается за счет применения специальных миниатюрных деталей и плотного их монтажа в микромодуле. Благодаря стандартным размерам микромодули размещаются в аппаратуре с минимальными промежутками.
Применение гибридных интегральных микросхем и микросборок также дало возможность миниатюризации радиоэлектронной аппаратуры. При использовании микросхем повышение плотности монтажа достигается тем, что на общей изоляционной подложке располагаются в виде тонких пленок резисторы, проводники, обкладки конденсаторов, такой же принцип используются и в устройствах, изготовленных методом молекулярной электроники, при этом для создании пассивных (резисторы и конденсаторы) и активных (диоды, транзисторы) элементов схем используются слои полупроводниковых материалов.
Следующий этап развития технологии производства радиоэлектронной аппаратуры - технология поверхостного монтажа кристалла (ТПМК). ТМПК обеспечивает миниатюризацию радиоэлектронной аппаратуры при росте ее функциональной сложности. Навесные компоненты намного меньше, чем монтируемые в отверстия, что обеспечивает более высокую плотность монтажа и уменьшает массо-габаритные показатели. ТПМК допускает высокую автоматизацию установки электрорадиоэлементов вплоть до роботизации.
Повышение надежности радиоэлектронных устройств, выполненных указанными методами микроминиатюризации, достигается тем, что во первых, все методы основаны на автоматизации производственных процессов, при этом предусматривается тщательный контроль на отдельных операциях.
Вторая причина состоит в том, что в изделиях, изготовленных на базе микросхем, значительно уменьшается количество паяных соединений, которые являются причиной многих отказов. Метод молекулярной электроники исключает отказы, связанные с различными коэффициентами линейного расширения материалов, ибо при этом методе предусматривается, что конструкция выполняется из однородного материала.
Увеличение надежности конструкций, выполненных методами микроминиатюризации, объясняется также гораздо большими возможностями обеспечить защиту от воздействия внешней среды. Малогабаритные узлы могут быть гораздо легче герметизированы, что к тому же увеличит и механическую прочность. Наконец, применение миниатюрных узлов и деталей позволяет лучше решить задачи резервирования как общего, так и раздельного.
Приложения
Приложение А
Опись документов
| № | Формат | Обозначение | Наименование | Кол-во листов | № экз. | Прим. |
| 1 | A4 | Пояснительная записка | 54 | |||
| 2 | А1 | Схема электрическая | 1 | 1 | ||
| 3 | принципиальная | |||||
| 4 | А1 | Печатная плата | 1 | 1 | ||
| 5 | ||||||
| 6 | ||||||
| 7 | ||||||
| 8 | ||||||
| 9 | ||||||
| 10 | ||||||
| 11 | ||||||
| 12 | ||||||
| 13 | ||||||
| 14 | ||||||
| 15 | ||||||
| 16 | ||||||
| 17 | ||||||
| 18 | ||||||
| 19 | ||||||
| 20 | ||||||
| 21 | ||||||
| 22 | ||||||
| 23 | ||||||
| 24 | ||||||
| 25 | ||||||
| 26 | ||||||
| 27 | ||||||
| 28 | ||||||
| 29 | ||||||
| 30 | ||||||
| 31 | ||||||
| 32 | ||||||
| 33 |
Перечень элементов
| строки | Формат | Обозначение | Наименование | Кол-во | Прим. |
| 1 | Микросхемы | ||||
| 2 | DD1,DD2,DD14,DD15 | КР580ИР82 | 4 | ||
| 3 | DD3 | К155ЛА2 | 1 | ||
| 4 | DD4 | 7411 | 1 | ||
| 5 | DD5 | КР580ВВ55А | 1 | ||
| 6 | DD6 | КР580ВВ51А | 1 | ||
| 7 | DD7 | LM393 | 1 | ||
| 8 | DD8, DD9 | TLP2630 | 2 | ||
| 9 | DD10 | ADM485 | 1 | ||
| 10 | DD11, DD18 | К555ИД7 | 2 | ||
| 11 | DD12 | КР580ВК28 | 1 | ||
| 12 | DD13 | КР580ВМ80А | 1 | ||
| 13 | DD16 | КР580ГФ24 | 1 | ||
| 14 | DD17 | КР568РЕ5 | 1 | ||
| 15 | Конденсаторы | ||||
| 16 | C1-C21 | 4700 пФ | 21 | ||
| 17 | C22-C28 | 4700 мкФ | 7 | ||
| 18 | Диоды | ||||
| 19 | VD1 | КД226Г | 1 | ||
| 20 | VD2-VD5 | КД527Г | 4 | ||
| 21 | Кварцевый резонатор | ||||
| 22 | ZQ1 | РК308N | 1 | ||
| 23 | Кнопки | ||||
| 24 | SB1, SB2 | МС1031100 | 2 |
Литература
1.Конструкторско-технологическое проектирование электронной аппаратуры. Под редакцией В.А. Шахнова. Москва, изд. МГТУ им. Баумана. 2002.
2.Е.В. Пирогова. Проектирование и технология печатных плат. М.:Издательство МГТУ имени Н.Э. Баумана,2002
3.Шахнов В.А. Микропроцессоры и микропроцессорные комплекты интегральных микросхем. Москва, Радио и связь, 1992.
4.Нефедов А.В. Интегральные микросхемы и их зарубежные аналоги. Справочник. Москва, РадиоСофт, 2000.
5.Кузнецов С.А. Проектирование печатных плат. Москва, Информатика, 2001.
6.Медведев А.М. Технология производства печатных плат. Москва, Техносфера, 2005.
Размещено на /
61