Электронный измеритель амплитуды УЗ-вибраций
Таблица 4.1. Значения интенсивности отказов.
| Наименование | Кол, шт. |
loi Ч10-6 |
K1, K2 |
K3 | K4 | a(T,kн) | Кэ | ti |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
|
Резисторы постоянные непроволочные: С2-33Н-0.125 С2-33Н–1.0 |
14 1 |
0.7 0.08 |
1 1 |
2.5 2.5 |
1.14 1.14 |
0.77 0.77 |
2.2 2.2 |
0.1 0.1 |
|
Резисторы переменные непроволочные: РП1 – 63гМ |
4 |
2 |
1 |
2.5 |
1.14 |
0.77 |
2.2 |
0.1 |
|
Конденсаторы керамические: К10 – 7В |
8 |
0.4 |
1 |
2.5 |
1.14 |
0.7 |
1.8 |
0.5 |
|
Микросхемы: КР 572 ПВ5 К 544 УД2 |
1 1 |
0.5 0.5 |
1 1 |
2.5 2.5 |
1.14 1.14 |
0.5 0.5 |
1.6 1.6 |
0.3 0.3 |
|
Индикатор ИЖЦ – 3 |
1 |
3.25 |
1 |
2.5 |
1.14 |
0.7 |
1.8 |
0.4 |
|
Диоды: КД 522Б |
2 | 0.3 | 1 | 2.5 | 1.14 | 0.68 | 1.75 | 0.5 |
|
Транзисторы: КТ 315 Б КП 103 Е |
1 1 |
0.4 0.35 |
1 1 |
2.5 2.5 |
1.14 1.14 |
0.7 0.7 |
1.8 1.8 |
0.4 0.4 |
| Переключатель | 2 | 0.6 | 1 | 2.5 | 1.14 | 0.7 | 1.75 | 0.8 |
| Разъем | 1 | 0.2 | 1 | 2.5 | 1.14 | 0.7 | 1.9 | 1.0 |
| Соединения пайкой | 208 | 8.32 | 1 | 2.5 | 1.14 | 0.45 | 1.5 | 0.1 |
| Плата печатная | 1 | 0.2 | 1 | 2.5 | 1.14 | 0.7 | 1.0 | 0.8 |
5. РАЗРАБОТКА ПЕЧАТНОЙ ПЛАТЫ И ПЕРЕДНЕЙ ПАНЕЛИ
В настоящее время разработано большое число конструктивно-технологических разновидностей коммутационных плат. В зависимости от числа проводящих слоев платы разделяются на односторонние, двухсторонние, многослойные; по конструктивному исполнению: на жесткие и гибкие платы, а также платы с проводным монтажом.
Односторонние печатные платы выполняются на слоистом прессованном или рельефном литом основании без металлизации или с металлизацией отверстий. Платы на слоистом диэлектрике просты по конструкции и экономичны в изготовлении. Их применяют в бытовой аппаратуре, блоках питания, устройствах техники связи. Высокую технологичность и нагревостойкость имеют рельефные литые платы, на одной стороне которых расположен печатный контакт, а на другой - объемные элементы.
Более надежны в эксплуатации платы с металлизированными отверстиями. Двухсторонние печатные платы имеют проводящий рисунок с обеих сторон диэлектрического или металлического основания, а необходимые соединения выполняются с помощью металлизированных отверстий. Такие платы позволяют реализовать более сложные схемы, обладают повышенной плотностью монтажа и надежностью соединения двухсторонних печатных плат с металлическим основанием, имеют лучший теплоотвод, однако требуют нанесения изоляционного покрытия и сложны в изготовлении.
Основные технические требования к печатным платам .
1. Габаритные размеры ПП не превышают установленных значений для следующих типов: особо малогабаритных - 60ґ90 мм; малогабаритных - 120ґ180 мм; крупногабаритных - 240ґ360 мм; для МПП - 200ґ240 мм.
Толщина ПП выбирается из следующего ряда значений: 0.8, 1.0, 1.5, 2.0, 2.5, 3.0мм. Допустимые отклонения по толщине не должны превышать: при толщине до 1 мм - ±0.15 мм; до 2 мм - ±0.20 мм; до 3 мм - ±0.30 мм. Печатные платы, как правило, имеют прямоугольную форму с соотношением сторон - 1:1, 1:2, 2:3, 2:5.
2. Плотность монтажа определяется шириной проводников и расстоянием между ними. В соответствии с ГОСТ 23751-79 для печатных плат установлено три класса точности монтажа:
1 - допускающий минимальную ширину и зазоры между проводниками 0.5 мм;
2 - когда минимальная ширина и зазоры между проводниками 0.25 мм на наружных слоях, 0.2 мм - на внутренних слоях плат.
3 - допускающий минимальную ширину проводников и зазоры между ними 0.15 мм.
3. Трассировку рисунка схемы проводят по координатной сетке с шагом по ГОСТ 10317-77 2.5 и 1.25 мм, а так же 0.625 мм.
Минимальные диаметры отверстий, располагаемых в узлах координатной сетки, зависят от максимального диаметра вывода навесного элемента, наличия металлизации и толщины платы.
4. Плотность тока в печатных проводниках наружных слоев плат не должна превышать 20 А/мм2.
5. Сопротивление изоляции зависит от материала диэлектрического основания и характера электрических цепей, для стеклотекстолита оно должно быть не менее 104 МОм.
6. Плотность сцепления печатных проводников с основанием не менее 15 МПа.
7. Допустимый уровень рабочего напряжения зависит от расстояния между проводниками: для 2 и 3 классов Uраб - до 50 В, 1 класс Uраб - до 100 В.
8. Контактные площадки должны смачиваться припоем за 3-5 секунд и выдерживать не менее 3-х перепаек. Измеритель амплитуды УЗ-вибраций содержит плату измерителя . В соответствии с ГОСТ 23751-79 плата измерителя относится ко второму классу плотности монтажа. Данная плата двухсторонняя и малогабаритная, так как ее размеры 125ґ70 мм; толщина платы 1.5 мм. Отношение сторон примерно равно 1:2. Плата содержит 212 отверстий, из них 209 металлизированы. Изготавливается комбинированным позитивным методом. Диаметры контактных площадок 1.92, 2.12, 2.32, 2.4 мм. Толщина металлизации отверстий 20 мкм. Значение рабочего напряжения для проводников не превышает 9В.
На плате измерителя размещены все элементы схемы: микросхемы, активные и пассивные элементы.
После изготовления плата покрывается сплавом «Розе». Плата относится ко 2-му классу по плотности монтажа.
Для создания хорошего внешнего вида прибора при конструировании следует, в первую очередь, стремиться к соблюдению соотношений габаритных размеров блока.
Исходные данные для разработки передней панели включают: техническое задание (ТЗ) на разработку устройства РЭА с указанием характеристик внешних условий и особенностей работы оператора; схема электрическая принципиальная с указанием на ней элементов индикации управления и коммутации; описание порядка работы с прибором.
Началу разработки лицевой панели устройства РЭА предшествует анализ исходных данных, который позволяет конкретизировать эти данные и определить их количественные характеристики.
В результате анализа ТЗ на разработку РЭА должны быть определены: особенности установки аппаратуры на объекте и работы с нею (стоя, сидя; режима работы, контроля и ремонта); комфортность внешних условий (тепло, влажность, освещенность, вибрация, шумность и т.п.)
Из анализа особенностей установки аппаратуры определяются:
зоны досягаемости рук оператора (l - расстояние оператора до лицевой панели);
зона обзора (hгл - высота глаз оператора над лицевой панелью); Zгор и Zверт - горизонтальный и вертикальный углы обзора).
Из анализа комфортности внешних условий определяются:
уровень внешней освещенности (Е - освещенность поверхности лицевой панели в люксах (лк));
тепловые условия работы;
уровень влажности (определяет необходимость герметизации лицевой панели и ее элементов;
наличие вибрации и шума, которым подвергается оператор (что ухудшает точность и скорость считывания показателей с индикаторов и определяет требования к конструкции индикаторов и выбору их типа).
По результатам анализа ТЗ моно выполнить следующие расчетные оценки:
определить предельные размеры лицевой панели (максимальные и минимальные размеры длины и высоты);
определить максимально допустимый размер знаков и символов на лицевой панели и индикаторных устройствах;
определить требуемые светотехнические характеристики индикаторных элементов.
Анализ принципиальной электрической схемы позволяет проводить выбор элементов отображения информации, элементов управления, регулировки и коммутации. При этом выбор конкретного типа элемента передней панели должен проводиться на основе комплексного подхода, когда конструктор должен учитывать и согласовывать множество различных, иногда противоречивых характеристик элементов.
Техническое задание на изготовление прибора предполагает эксплуатацию последнего в условиях ультразвука. Оператор, при работе с прибором, находится на расстоянии от него примерно 0.5 м. Измерения могут производиться оператором (в зависимости от того, амплитуду какого УЗ-инструмента измеряем) стоя или сидя.
При разработке передней панели учитываем наличие в электрической принципиальной схеме элементов индикации, регулировки и управления. Элементом индикации, исходя из ТЗ, является жидкокристаллический индикатор ИЖЦ – 3. Органами управления являются переключатели МК1-I и МК1-II.
Прибор будет эксплуатироваться в нормальных условиях. Максимально допустимые размеры ЛП определяются исходя из горизонтального и вертикального угловых размеров зоны периферического зрения оператора и требуемого расстояния L до ЛП. Максимальная длина ЛП равна:
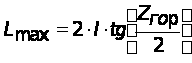 (5.1)
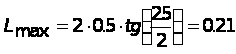 (м),
где Zгор- горизонтальный угол обзора ЛП.
Максимальная высота:
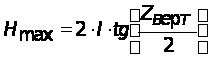 (5.2)
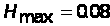
 (м),
где Zверт - вертикальный угол обзора ЛП.
Минимально допустимые размеры ЛП определяются из следующих соображений. В соответствии с эргономическими требованиями в поле зрения, ограниченном углом зрения около 10 градусов должно размещаться четыре-восемь элементов ЛП (обычно принимается 6 элементов). Тогда площадь поля зрения Sпз на ЛП, ограниченная указанным углом Zпз=10 градусов может быть вычислена по формуле:
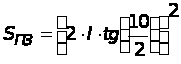 (5.3)
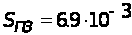 (м2)
Отсюда при числе элементов Nэл, размещаемых на ЛП, минимальная площадь ЛП, удовлетворяющая эргономическим требованиям, равна
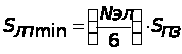 (5.4)
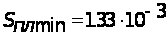 (м2).
Однако площадь ЛП, рассчитанная по формуле 5.4, не учитывает установочной площади отдельных элементов, размещаемых на ЛП. Поэтому для определения минимально допустимых размеров ЛП, необходимо провести оценку суммарной установочной площади элементов:
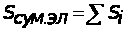 (5.5)
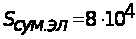 (м2)
где Si - установочная площадь отдельного элемента ЛП.
После выполнения оценочных расчетов по формулам 5.4, 5.5 за минимально допустимую площадь ЛП принимаются большая из величин Sлп min или Sсумэл. Фактические размеры проектируемой ЛП о площади должны находится в пределах проведенных оценок:
Sлп min> Sлп фак > Lmax ЧLmin (5.6)
1.3 > Sлп фак > 1.7*10 -2
С целью уменьшения габаритов и веса аппаратуры фактическую площадь ЛП можно выбирать из соотношения
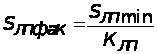 (5.7)
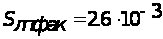 (м2)
где Клп - коэффициент использования площади ЛП, обычно равный Клп =0,3 ... 0,6.
Тогда линейные размеры ЛП (L и H) определяются следующим образом. Из стандартного ряда габаритов, рекомендуемых для данного класса проектируемой РЭА, выбирается один из размеров ЛП (обычно стандартная длина Lст). Другой из линейных размеров определяется по формуле:
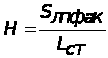 (5.8)
 (м2)
Расстояние между символами (знаками) при проектировании ЛП принимается равным половине ширины символа, а расстояние между символами (знаками), располагаемыми по вертикали, половине высоты. Минимальное расстояние от краев индикаторного устройства до ближайшего знака, отображаемого на нем, должно быть равно ширине или высоте знака. В этом случае размеры индикаторного устройства, располагаемого на ЛП, могут быть определены по формулам:
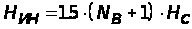 (5.9)
Hин = 2.25 (см)
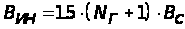 (5.10)
Вин= 6 (см)
где Нин, Вин - высота и ширина индикаторного устройства; Nв и Nг - число знаков индикаторного устройства, располагаемых соответственно по вертикали или горизонтали; Нс, Bc - высота и ширина знака (символа).
АНАЛИЗ ТЕХНОЛОГИЧНОСТИ КОНСТРУКЦИИ ПРИБОРА
Под технологичностью конструкции (ГОСТ 18831-73) понимают совокупность ее свойств, проявляемых в возможности оптимальных затрат труда, средств, материалов и времени при технической подготовке производства, изготовлении эксплуатации и ремонте по сравнению с соответствующими показателями конструкций изделий того же назначения при обеспечении заданных показателей качества.
Отработка конструкций на технологичность в соответствии с ГОСТ 14.201-73 ЕСТПП включает:
1) комплекс работ по снижению трудоемкости и себестоимости изготовления изделий:
повышение серийности посредством стандартизации, унификации и группирования изделий и их элементов по:
конструктивным признакам;
ограничение номенклатуры элементов и применяемых материалов;
преемственность освоенных в производстве конструктивных решений;
снижение массы изделий;
применение высокопроизводительных типовых технологических процессов и средств технологического оснащения;
2) комплекс работ по снижению трудоемкости, цикла и стоимости ремонта при эксплуатации:
рациональным выполнением конструкций, обеспечивающим удобство технического обслуживания и ремонта;
повышением надежности и ремонтопригодности конструкции.
Вид изделия, объем выпуска, тип производства и уровень развития науки и техники являются главными факторами, определяющими требования к технологичности конструкции изделия. Для оценки технологичности конструкции используются многочисленные показатели, которые делятся на качественные и количественные. К качественным относят взаимозаменяемость, регулируемость, контролепригодность и инструментальную доступность конструкции. Количественные показатели согласно ГОСТ 14.201-73 ЕСТПП классифицируются следующим образом:
1) базовые (исходные) показатели технологичности конструкций, регламентируемые отраслевыми стандартами;
2) показатели технологичности конструкций, достигнутые при разработке изделий;
3)показатели уровня технологичности конструкций, определяемые, как отношение показателей технологичности конструкции разрабатываемого изделия к соответствующим значениям базовых показателей;
При выборе показателей технологичности согласно ГОСТ 14.202-73 ЕСТПП учитывают, что они могут быть:
1) по значимости - основными и дополнительными;
2) по количеству характеризуемых признаков - частными и комплексными;
3) по способу выражения - абсолютными и относительными.
Номенклатура показателей технологичности конструкций выбирается в зависимости от базы изделия, специфики и сложности конструкции, объема выпуска, типа производства и стадии разработки конструкторской документации. Значения относительных частных показателей технологичности должны находиться в пределах 0 < К Ј 1.
К основным показателям технологичности относятся:
1) трудоемкость изготовления изделия:
Tu=STi (н/час), (6.1)
где Ti - трудоемкость операции изготовления, сборки, регулировки контроля и испытаний i-й составной части изделия;
2) технологическая себестоимость изделия:
Ст=См+Сз+Син+Со (руб), (6.2)
где См - расходы на сырье и материалы;
Сз - основная заработная плата производственных рабочих с начислениями;
Син - расходы на инструмент;
Со - расходы на содержание и эксплуатацию оборудования;
3) уровень технологичности конструкции по трудоемкости изготовления:
Ку.т.=Tu/Tбм (6.3)
где Тбм - базовая трудоемкость изготовления изделия;
4) уровень технологичности конструкций по себестоимости:
Кус=Ст/Сбм (6.4)
где Сбм - базовая себестоимость изделия.
К дополнительны показателям относятся:
1)коэффициент унификации изделия:
Ку=(Еу+Ду)/Е+Д (6.5)
где Еу,Ду - количество унифицированных (стандартизированных) сборочных единиц и деталей в изделии;
2) коэффициент применения типовых технологических процессов:
3) коэффициент автоматизации и механизации технологических процессов изготовления изделия:
Кмп=Тмп/Тм, (6.7)
где Тмп - трудоемкость операций, выполненных с помощью средств автоматизации и механизации.
Номенклатура показателей технологичности сборочных единиц и блоков РЭА условно разбиты на четыре класса:
1) радиотехнические
2) электронные
3) электромеханические
4) коммутационные
Для каждого класса установлены свои показатели технологичности в количестве не более семи, их ранжированная последовательность по значимости, коэффициенты веса li, показывающие влияние частных показателей на комплексный. Расчет комплексного показателя технологичности конструкции производится по формуле:
К=S(KiЧli)/Sli ` ` (6.8)
Нормативные значения комплексных показателей технологичности конструкций блока РЭА устанавливаются в зависимости от стадии разработки рабочей документации ( таблица 6.1)
Таблица 5.1.Нормативы комплексных показателей
| Наименование класса блоков | Стадии разработки конструкторской документации | ||
| Образец | Серия | Производство | |
| РТ | 0.4-0.6 | 0.75-0.80 | 0.80-0.85 |
| ЭЛЕКТР. | 0.4-0.7 | 0.45-0.75 | 0.50-0.80 |
| ЭЛ-МЕХ. | 0.3-0.5 | 0.40-0.55 | 0.45-0.60 |
| КОММУТ | 0.35-0.55 | 0.50-0.70 | 0.55-0.75 |
К радиотехническим блокам относятся приемно-усилительные блоки, источники питания, генераторы сигналов, телевизионные блоки и т. п.
Коэффициент механизации и автоматизации подготовки ЭРЭ к монтажу Кмп эрэ определяется по формуле:
Кмп эрэ=Нмп эрэ/Нэрэ, (6.9)
где Нмп эрэ - количество ЭРЭ в штуках, подготовка которых осуществляется механизированным способом. В число указанных включаются ЭРЭ, не требующие специальной подготовки к монтажу (разъемы, реле, патроны и т.п.),
Нэрэ - общее количество ЭРЭ в штуках. К ЭРЭ относятся - транзисторы, диоды, конденсаторы, резисторы, разъемы, дроссели, катушки индуктивности, трансформаторы и т.п.
Коэффициент автоматизации и механизации высчитывается по формуле:
Кам=Нам/Нм, (6.10)
где Нам. - количество монтажных соединений, которые осуществляются механизированным или автоматизированным способом. Для блоков на печатных платах механизация относится к установке элементов и последующей пайке,
Нм - общее количество монтажных соединений. Для ЭРЭ, микросхем, разъемов, реле, и т.п. определяется по количеству выводов.
Коэффициент сложности сборки определяется по формуле:
Кссб=1-Ет.сп/Ет (6.11)
где Ет.сп - количество типоразмеров сборочных единиц, входящих в изделие и требующих регулировки и подгонки в процессе сборки;
Ет - общее количество типоразмеров сборочных единиц.
Коэффициент механизации и автоматизации операций контроля и настройки электрических параметров определяется по формуле:
Кмкн=Нмкн/Нкн, (6.12)
где Нмкн - количество операций контроля и настройки которые осуществляются механизированным и или автоматизированным способом, например, с помощью полуавтоматических стендов, автоматов контроля и т.д.
 -
общее количество
операций контроля
и настройки.
Для блоков на
ПП обязательна
операция визуального
контроля качества
сборки и соединений,
проверка блока
на функционирование.
При наличии
регулировочных
и настраиваемых
элементов
количество
операций настройки
увеличивается.
Коэффициент прогрессивности формообразования деталей считается по формуле:
Кф=Дпр/Д (6.13)
где Дпр - количество деталей в штуках, которые получены прогрессивными методами формообразования (штамповкой, прессованием, литьем, пайкой, сваркой и т.п.);
Д- общее количество деталей в изделии в штуках.
Коэффициент повторяемости ЭРЭ определяется по формуле:
Кпов эрэ=1-Нт эрэ/Нэрэ, (6.14)
где Нт эрэ - количество типоразмеров ЭРЭ в изделии, определяемые габаритными размерами ЭРЭ.
Коэффициент точности обработки определяется по формуле:
Ктк=1-Дтк/Д, (6.15)
где Дтк - количество деталей, имеющих размеры с допусками по квалитету и ниже в штуках. Для монтажных и переходных отверстий в печатных платах допуск задается по квалитетам.
К электронным блокам относятся логические и аналоговые блоки оперативной памяти, блоки автоматизированных систем управления и электронно-вычислительной техники. Разрабатываемый блок является электронным. Состав показателей технологичности для электронных блоков приведен в таблице 5.2.
Таблица 5.2 - Показатели технологичности для электронных блоков
| Порядковый номер | Показатели технологичности | Обозначение показателя | li |
| 1 | 2 | 3 | 4 |
| 1 | Коэффициент использования микросхем и МСБ в блоке | Кисп.мс | 1.000 |
| 2 | Коэффициент автоматизации и механизации монтажа | Ка.м. | 1.000 |
| 3 | Коэффициент механизации подготовки ЭРЭ | Км.п.эрэ | 0.750 |
| 4 | Коэффициент механизации контроля и настройки | Км.к.н. | 0.500 |
| 5 | Коэффициент повторяемости ЭРЭ | Кпов.эрэ | 0.310 |
| 6 | Коэффициент применяемости ЭРЭ | Кп.эрэ | 0.187 |
| 7 | Коэффициент прогрессивности формообразования деталей | Кф | 0.110 |
Коэффициент использования микросхем и микросборок в изделии определяется но формуле:
Кисп мс=Нмс/(Нмс+Нэрэ), (6.16)
где Нмс - общее число микросхем и МСБ в изделии в штуках.
Коэффициент применяемости ЭРЭ определяется по формуле:
Кпр эрэ=1-Нт ор эрэ/Нт эрэ (6.17)
где Нт ор эрэ - количество размеров оригинальных ЭРЭ в изделии. К оригинальным относятся ЭРЭ, разрабатываемые и изготавливаемые впервые как предприятием-разработчиком, так и в порядке кооперирования с другими предприятиями по техническим условиям предприятия.
Расчет технологичности электронного измерителя УЗ-вибраций был проведен на ЭВМ с помощью программы “Конструктор”. Результаты расчета технологичности разрабатываемого блока приведены в приложениях.
В результате расчета полученный комплексный показатель технологочности конструкции равен 0.652. Это говорит о том, что технологичность разработанного прибора удовлетворяет требованиям технического задания, так как в нем требовалось добиться комплексного коэффициента технологичности 0.65 .
Проведение измерений прибором
Настоящая инструкция предназначена для проведения измерений амплитуды УЗ-вибраций инструмента прибором ЭИВ-1.
При проведении измерений используются следующие виды оборудования, приспособлений и инструмента:
1. Измеритель вибраций цифровой ЭИВ-1
2. Пьезодатчик выносной
3. Рабочий УЗ-инструмент
4. Отвертка монтажная ГОСТ 17199-71
Подготовка рабочего места для работы с прибором, включает в себя:
- размещение на рабочем столе прибора и рабочего инструмента,
- установку прибора на неподвижное основание вблизи рабочего инструмента УЗ технологической установки,
- соединение проводом минимально возможной длины корпус датчика с корпусом волновода,
- присоединение провода от датчика к разъему на передней панели прибора.
После проведения данных операций необходимо включить прибор.
Для подготовки прибора к работе надо включить включатель питания в положение “ВКЛ”, переключатель пределов в положение I. На индикаторе должно высветится 000
Для проведения измерений надо включить рабочий инструмент и с усилием 1-2 Н прижать датчик к поверхности УЗ-инструмента, после чего снять показания амплитуды УЗ-вибраций с индикатора. Если в старшем разряде индикатора индицируется 1, необходимо переключить переключатель пределов в положение II
Датчик вибраций включает металлический волновод, жестко соединенный с ручкой из изоляционного материала. Во внутренней полости ручки на расстоянии, равном j/4 от не рабочего торца волновода (j – средняя длинна УЗ-колебаний в материале волновода для исследуемых частот), жестко, например методом пайки, закреплена упорная пластина, а между ней и демпфером из материала с низкой акустической добротностью расположен пьезоэлектрический преобразователь, изготовленный из пьезокерамики ЦТС-21 в форме кольца диаметром 10-20 мм.
Электрическое напряжение с обкладок пьезоэлемента снимается с помощью латунных контактов и по высокочастотному кабелю передается на измеритель. Рабочий конец датчика оканчивается иглой, изготовленной из высокопрочной инструментальной стали, и припаянной к торцу волновода припоем ПСр45. Снаружи внутренний объем ручки, где размещен пьезоэлектрический преобразователь, защищен прокладкой из термостойкокой резины.
Возможные неисправности и методы их устранения.
Таблица 7.1 - Возможные неисправности и методы их устранения
| Возможные неисправности | Вероятная причина | Метод устранения |
| 1. При включении прибора не светится индикатор. |
Нет гальванического элемента питания. Выработан ресурс гальванического элемента питания. |
Проверить наличие гальванического элемента питания. Заменить гальванический элемент питания. |
| 2. Отсутствуют показания прибора. | Обрыв в кабеле соединения прибора с датчиком | Заменить кабель |
Указания по проверке.
При проведении поверки использовать следующие средства: - микроскоп металлографический ММР - 2Р с увеличением не менее 200 - 250 x или аналогичного типа; - объект - микрометр 0.01 мм ГОСТ 7513 - 55.
При проведении поверки должны соблюдаться следующие нормальные условия:
- температура окружающего воздуха от 15 до 30°С;
- положение прибора вертикальное ±2 градуса;
- влажность 30 - 80 %;
- напряженность электромагнитного поля более 50 В/м в диапазоне частот 20-66 КГц.
Проведение поверки.
Поверку виброметра производить оптическим методом с помощью металлографического микроскопа ММР - 2Р. При увеличении 200 - 250 раз определить цену деления окулярной шкалы микроскопа, установив на предметный столик объект - микрометр 0.01 мм ГОСТ 7513 - 55.
Установить вблизи столика УЗ инструмент, навести резкость на границу рабочего торца, включить УЗ - генератор.
Изменяя мощность на выходе генератора установить амплитуду колебаний 5 мкм. При тех же условиях произвести измерения колебаний виброметром и, потенциометром, выведенным под шлиц установить показания прибора 0,5 мкм.
Поверка прибора производится не реже 1 раза в 6 мес.
Результаты поверки прибора должны быть оформлены протоколом или актом.
8 ТЕХНИКО-ЭКОНОМИЧЕСКОЕ ОБОСНОВАНИЕ
Рассматриваемый в данном дипломном проекте электронный измеритель вибраций можно отнести к классу выше среднего по своим техническим характеристикам. Если взять за основу зарубежные образцы такого же класса, то это устройство может составить хорошую конкуренцию аналогичным приборам.
Расчет стоимостной оценки результата. Прогноз объема продаж и расчетного периода
Возможный объем продаж прогнозируется исходя из объема потенциальных потребителей, возможностей развертывания производства, наличия производственной базы и т.д. Особенностью применения настоящего устройства является то, что они приобретаются для контроля УЗ колебаний на предприятиях, т.е. он является обязательным устройствами для облегчения работы обслуживающего персонала. Вероятно, наиболее трезвый взгляд на эту проблему даст объем продаж в районе 100 шт/год. Этой цифры будем придерживаться в дальнейших расчетах.
Расчетный период подразумевает время, в течении которого капиталовложения оказывают воздействие на производственный процесс. Для предприятия производителя расчетный период - срок производства новой техники.
Очевидно, что увеличение сроков производства влечет за собой увеличение прибыли, поскольку затраты на освоение новой продукции многократно себя окупают. Этот факт, вроде бы верный, может таить в себе заблуждение. На самом деле, если товар выпускается в течении длительного времени, он теряет свою новизну и перестает привлекать покупателей. Это в большей степени относится к изделиям электронной техники, чем к каким либо другим. Поэтому, реальный срок производства не может быть более 2-3 лет. В качестве расчетного периода возьмем число 3.
Определение себестоимости продажи и рыночной цены
Себестоимость продукции - это выраженная в денежном отношении сумма затрат на производство и реализацию продукции. Для расчета себестоимости изделия используется классификация затрат по статьям калькуляции.
Открывает список статей калькуляции статья "Материалы". В нее входят затраты на основные и вспомогательные материалы за вычетом стоимости возвратных отходов. Расчет расходов на материалы ведется по следующим формулам:
М = Мо + Мв, (8.1)
Мо = Ном*Цом*Ктз - Нот*Цот; (8.2)
Мв = Нвм*Цвм*Ктз, (8.3)
где Мо - затраты на основные материалы, руб./шт.;
Мв - затраты на вспомогательные материалы, руб./шт;
Ном, Нот - черновая норма расхода и норма отходов основных материалов в изделии, кг;
Цом, Цот - оптовая цена основных материалов и отходов из этих материалов, руб./кг;
Ктз - коэффициент, учитывающий транспортно-заготовительные расходы по доставке.
Конструкция устройства предусматривает использование следующих основных материалов, приведенных в табл.8.1. Смета затрат на дополнительные материалы приведена в табл.8.2. Подставляя в (8.1) суммарные значения Мо и Мв получим
М = Мо + Мв = 254575+151960= 406535 руб.
Таблица 8.1 - Расчет затрат на основные материалы
| Материал | Ном, |
Цом, Ед.изм |
Ктз |
Нот, |
Цот, ед.изм |
Мо, руб. |
|
Стеклотекстолит СФ2-35-1.5 Припой ПОС-61 Эмаль ЭП-525 Медь (отходы) |
2.5дм2 30 г 10 г - |
25000 6000 160 - |
1.03 1.03 1.04 - |
0.1 - - 30 г |
6000 - - 20 |
63775 183600 31200 -24000 |
| Итого: 254575 | ||||||
Таблица 8.2 - Расчет затрат на дополнительные материалы
| Материал |
Нвм, мл |
Цвм, руб./мл |
Ктз |
Мв, Руб. |
|
Флюс канифольно – спиртовой Спирт этиловый |
20 80 |
5000 600 |
1.03 1.02 |
103000 48960 |
| Итого: | 151960 |
Стоимость комплектующих изделий и полуфабрикатов определяется по следующей формуле:
Мк = Ктз* Ni* Цi, (8.4)
где Ктз - коэффициент, учитывающий транспортно - заготовительные расходы на доставку;
Ni - количество i-ых полуфабрикатов и комплектующих;
Цi - оптовая цена i-го комплектующего элемента.
К покупным полуфабрикатам устройства относятся электрорадиоэлементы, интегральные микросхемы, разъем, обеспечивающие функционирование их электрической схемы. Для упрощения расчетов коэффициент транспортно-заготовительных расходов для всех комплектующих элементов принимаем равным Ктз = 1.02. Тогда, расходы на покупные полуфабрикаты и комплектующие изделия распределятся следующим образом (табл.8.4).
Основная зарплата основных производственных рабочих рассчитывается по формуле:
З = Кпр Ч е Тсi Ч ti (8.5)
где Тсi - часовая тарифная ставка, руб./ч;
ti - норма времени по i-ой операции;
Кпр - коэффициент премий.
З = 830500 руб
Таблица 8.3 - Расчет Тсi и ti
| Рабочий | ЗПм,руб | Тсi | Ti |
| Сборщик 1 | 12000000 | 69324 | 0.25 |
| Сборщик 2 | 15000000 | 86655 | 0.3 |
Таблица 8.5 содержит краткий перечень операций, используемых при изготовлении электронного измерителя вибраций с указанием часовой тарифной ставки и нормы времени. Коэффициент премий взят равный 1.1.
При расчете основной зарплаты нормы времени выбирались с ориентацией на высокотехнологичное автоматизированное и полуавтоматизированное оборудование.
Дополнительная зарплата основных производственных рабочих:
Зд = З * Нд / 100%, (8.6)
где Нд - процент дополнительной заработной платы.
Если принять значение Нд равным 20%, то дополнительная зарплата будет равна:
Зд = 102946*0.2 = 20589 руб.
Таблица 8.4 - Расчет затрат на покупные полуфабрикаты и комплектующие изделия
| Наименование | Цена за 1 Цi, руб. | Количество Ni, руб. | Цена всех, руб. |
|
Элементы крепления: Шуруп Корпус (в сборе) Элементы коммутации: Разъем Аналоговые микросхемы: КР 572 ПВ5 К 544 УД2 Индикатор жидкокристаллический ИЖЦ – 3 Резисторы: МЛТ-0.125 СП3-19 Конденсаторы: КД-1-Н70 Переключатель Диоды: КД 522Б Транзисторы КТ 315Б КП 103Е Соединитель высокочастотный Батарея “КОРУНД” |
2000 160000 35000 250000 40000 300000 2000 10000 5000 20000 5000 3000 10000 40000 90000 |
3 1 1 1 1 1 14 4 8 2 2 1 1 1 1 |
6000 160000 35000 250000 40000 300000 28000 40000 40000 40000 10000 3000 10000 40000 90000 |
Итого: 1102000
Итого (с учетом Ктз): 1124040
Для остальных категорий работников установлена заработная плата в размере
Зпк = (Зо + Зд)*Кзп, (8.7)
где Кзп - коэффициент, учитывающий зарплату остальных категорий ППП.
Подставив в (8.7) Кзп = 2.0, получим
Зпк = (830500+166100)*2= 1993200 руб.
Отчисления в фонд социальной защиты будут определяться следующим выражением:
Зфс = (Зо + Зд + Зпк)*Нфс /100 %, (8.8)
где Нфс - процент отчислений в фонд социальной защиты
(Нфс = 36 %).
Поэтому, Зфс = (830500+166100+1993200)*0.36=
= 1046430 руб.
Износ инструментов и приспособлений также потребует материальных затрат. Эти затраты можно приблизительно оценить по следующей формуле:
Риз = Зо*Низ /100 %, (8.9)
где Низ - процент расходов по износу инструмента.
Низ = [Sиз / (Зоi*Ni)] * 100 %,
где Sиз - смета расходов по износу инструмента и приспособлений;
Зоi - основная зарплата производственных рабочих по i-му изделию;
Ni - количество i-ых изделий, изготовленных в соответствующем плановом периоде.
Таблица 8.5 - Расчет основной заработной платы основных производственных рабочих
| Наименование операции | Тсi, руб./ч | ti, ч |
Зо, Руб. |
|
Подготовка заготовки платы Сверление отверстий Нанесение и селективное травление маски Получение проводящего рисунка Металлизация отверстий Нанесение защитной маски эмали Установка компонентов Пайка волной припоя Сборка Контроль Маркировка Упаковка Итого: Итого (с учетом Кпр): |
9000000 1100000 1000000 900000 900000 900000 900000 1000000 900000 900000 900000 800000 |
0.030 0.100 0.050 0.030 0.100 0.020 0.300 0.020 0.050 0.050 0.050 0.010 |
27000 110000 50000 27000 90000 18000 270000 20000 45000 45000 45000 8000 755000 830500 |
К сожалению, сказать сколько выпускается тех или иных изделий и какая зарплата выплачивается основным рабочим не имея конкретных сведений