Разработка конструкции и технологии изготовления модуля управления временными параметрами
Результаты проверок приводятся в приложении.
5.4 Конструкторские расчеты
5.4.1 Компоновочный расчет устройства
Компоновка блока - размещение на плоскости и в пространстве различных компонентов (радиодеталей, микросхем, блоков , приборов) РЭА - одна из важнейших задач при конструировании, поэтому очень важно выполнить рациональную компоновку элементов на самых ранних стадиях разработки РЭА.
Основная задача, решаемая при компоновке РЭА - это правильный выбор форм, основных геометрических размеров, ориентировочное определение веса и расположения в пространстве любых элементов или изделий радиоэлектронной аппаратуры. На практике задача компоновки РЭА чаще всего решается при использовании готовых элементов с заданными формами, размерами и весом, которые должны быть расположены в пространстве или на плоскости с учетом электрических, магнитных, механических, тепловых и других видов связей. Имея принципиальную схему и компоновочный эскиз функционального узла, можно еще до разработки рабочих чертежей и изготовления лабораторного макета оценить возможный характер и величину паразитных связей, рассчитать тепловые режимы узла и его элементов, выполнить расчет надежности с учетом не только режимов работы схемы (электрические коэффициенты перегрузки), но и с учетом рабочих температур элементов. Методы компоновки элементов РЭА можно разбить на две группы: аналитические и модельные. К первым относятся численные (аналитические) и номографические, основой которых является представление геометрических параметров и операций с ними в виде чисел. Ко вторым относятся аппликационные, модельные, графические и натурные методы, основой которых является та или иная физическая модель элемента, например в виде геометрически подобного тела или обобщенной геометрической модели. Основой для всех является рассмотрение общих аналитических зависимостей. При аналитической компоновке мы оперируем с численными значениями различных компоновочных характеристик: геометрическими размерами элементов, их объемами, весом, энергопотреблением и т.п. Зная соответствующие компоновочные характеристики элементов изделия и законы их суммирования, можно вычислить компоновочные характеристики всего изделия и его частей.
При аналитическом методе оцениваются габаритные размеры, объем и масса изделия по формулам:
V
=

 ,
(5.4.1)
M
= Km
 , (5.4.2)
M = M' V, (5.4.3)
где V, M – общий объем и масса изделия;
kv – обобщенный коэффициент заполнения объема изделия элементами;
Vi,Mi – значения установочных объемов и массы i-х элементов конструкции;
Km – обобщенный коэффициент объемной массы изделия;
М' – объемная масса аппарата;
n – общее количество элементов конструкции изделия.
Исходными данными для расчета являются:
1) количество элементов в блоке;
2) установочная площадь каждого элемента;
3) установочный объем каждого элемента;
установочный вес каждого элемента;
количество деталей;
объем блока;
вес блока;
количество наименований деталей;
линейные размеры.
В соответствии с заданием kv = 0.5.Для прибора можно принять Мў=0.4кг/дм3.
Сведения об установочных размерах элементов и их массе сведены в таблицу 5.4.1
Таблица 5.4.1-Значение установочного объема и массы элементов изделия
| Наименование элемента | n,шт | Vi,мм3 | Мi,гр |
|
|
| Резистор МЛТ-0.125 | 24 | 23 | 0.15 | 529 | 3.45 |
| Резистор МЛТ-1 | 1 | 50 | 0.25 | 50 | 0.25 |
| Резистор СП3-38аМ | 3 | 418 | 7 | 1254 | 21 |
| Конденсатор КМ-6а | 5 | 114 | 0.5 | 570 | 4.5 |
| Конденсатор К50-16-10мкФ | 8 | 41 | 3 | 328 | 24 |
| Конденсатор К50-16-15мкФ | 3 | 1584 | 5 | 4752 | 15 |
| КонденсаторК50-16-50мкФ | 1 | 4072 | 12 | 4072 | 12 |
| Микросхема КР140УД12 | 2 | 932 | 10 | 1864 | 20 |
| Оптрон АОУ103В | 2 | 25 | 8 | 50 | 16 |
| Оптрон АОТ110А | 2 | 25 | 9 | 50 | 18 |
| Диодный мост КД104А | 1 | 3388 | 20 | 3388 | 20 |
| Диоды КС147А | 2 | 151 | 3 | 302 | 6 |
| 1 | 2 | 3 | 4 | 5 | 6 |
| Транзисторы КТ315В | 1 | 108 | 1.5 | 108 | 1.5 |
| Транзисторы КТ3102Е | 1 | 108 | 1.5 | 108 | 1.5 |
| Индикатор LXD | 1 | 84823 | 200 | 84283 | 200 |
| Переключатель ПКН2-2Т | 16 | 80 | 50 | 1360 | 850 |
| Переключатель ПГ2 | 1 | 172 | 65 | 172 | 65 |
| Разъем ОНпКГ ( 8 конт. ) | 2 | 1040 | 20 | 280 | 40 |
| Микросхема МС145407 | 1 | 150 | 20 | 150 | 20 |
| Микросхема МС14500 | 1 | 130 | 17 | 130 | 17 |
| Микросхема МС38064 | 1 | 40 | 10 | 40 | 10 |
| Микросхема МС7805 | 1 | 40 | 10 | 40 | 10 |
| Микросхема МС68НС711Е9 | 1 | 250 | 110 | 250 | 110 |
| Плата | 1 | 12000 | 64 | 12000 | 64 |
 ,мм3
 ,гр
Суммарный объем, занимаемый всеми элементами конструкции, посчитанный по табличным данным составляет:
 =893562мм3
По формуле (5.4.1)определяем ориентировочный объем блока:
V=1787124м3
В соответствии с ТЗ габаритные размеры блока должны быть не более 185х145х100 мм. Согласно проведенным расчетам выбираем габаритные размеры блока 100х120х125 мм.
По формуле (5.4.2) определяем ориентировочную массу блока:
М =0.8кг
В соответствии с ТЗ масса блока должна быть не более 2.5 кг.
Также
дополнительно
можно определить
параметр
функционально-конструктивной
сложности
изделия, ПФКСИ.
Величина ПФКСИ
определяет
степень использования
платы активными
элементами
по отношению
к общему количеству
всех ЭРЭ, монтажных
соединений
 и контактных
площадок:
Используя данные таблицы 5.4.1, имеем;;.
Подставив данные в формулу (5.4.1) получим значение ПФКСИ = 27.
По результатам расчета можно сделать вывод: полученные данные расчета вполне удовлетворяют требованиям технического задания.
5.4.2 Расчет показателей надежности устройства
Проблема обеспечения надежности связана со всеми этапами создания изделия и всем периодом его практического использования. Надежность изделия в основном закладывается в процессе его конструирования и обеспечивается в процессе его изготовления путем правильного выбора технологии производства, контроля качества исходных материалов, полуфабрикатов и готовой продукции, контроля режимов и условий изготовления. Надежность обеспечивается применением правильных способов хранения изделия и поддерживается правильной эксплуатацией, планомерным уходом, профилактическим контролем и ремонтом. В зависимости от назначения объекта и условий его эксплуатации, надежность может включать безотказность, долговечность, ремонтопригодность и сохраняемость. Применительно к разрабатываемому устройству наиболее часто употребляются следующие показатели надежности:
- вероятность безотказной работы - вероятность того, что в пределах заданной наработки отказ объекта не возникнет;
- средняя наработка на отказ - отношение суммарной наработки объекта к математическому ожиданию числа отказов в течение этой наработки
- заданная наработка (заданное время безотказной работы) - наработка, в течение которой объект должен безотказно работать для выполнения своих функций;
- интенсивность отказов - вероятность отказов неремонтируемого изделия в единицу времени после заданного момента времени при условии, что до этого отказ не возникал. Другими словами - это число отказов в единицу времени отнесенное к среднему числу элементов, исправно работающих в данный момент времени.
Оперируя этими понятиями можно судить о надежностных характеристиках изделия. Итак, произведем расчет надежности, приняв следующие допущения:
- отказы случайны и независимы;
- учитываются только внезапные отказы;
- имеет место экспоненциальный закон надежности.
Последнее допущение основано на том, что для аппаратуры, в которой имеют место только случайные отказы, действует экспоненциальный закон распределения - закон Пуассона - и вероятность работы в течение времени равна:
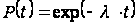 (5.4.5)
Учитывая
то что с точки
зрения надежности
все основные
функциональные
узлы и элементы
в изделии соединены
последовательно
и значения их
надежностей
не зависят друг
от друга, т.е.
выход из строя
одного элемента
не меняет надежности
другого и приводит
к внезапному
отказу изделия,
то надежность
изделия в целом
определяется
как произведение
значений надежности
для отдельных
 элементов:
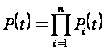 (5.4.6)
где
 -
интенсивность
отказов
 -
го элемента
с учетом режима
и условий работы,
 .
Учет
влияния режима
работы и условий
эксплуатации
изделия при
расчетах производится
с помощью
поправочного
коэффициента
 - коэффициента
эксплуатации
и тогда
выразится как:
 (5.4.8)
где
 - интенсивность
отказов
-
го элемента
при лабораторных
условиях работы
и коэффициенте
электрической
нагрузки
 .
Для точной
оценки
нужно учитывать
несколько
внешних и внутренних
факторов: температуру
корпусов элементов;
относительную
влажность;
уровень вибрации,
передаваемый
на элементы
и т.д. С этой целью
может быть
использовано
следующее
выражение:
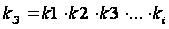 ,
(5.4.9)
где  -
поправочный
коэффициент,
учитывающий
-
ый фактор;
 -
поправочный
коэффициент,
учитывающий
влияние температуры;
 -
поправочный
коэффициент,
учитывающий
влияние электрической
нагрузки;
 -
поправочный
коэффициент,
учитывающий
влияние влажности;
 - поправочный
коэффициент,
учитывающий
влияние механических
воздействий.
Все
определяются
из справочных
зависимостей
и таблиц, где
они приведены
в виде
 и
 ,
как объединенные
с
и
с
.
После этого можно определить значение суммарной интенсивности отказов элементов изделия по формуле:
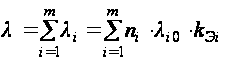 ,
(5.4.10)
где  - число элементов
в группе,
 ;
- интенсивность
отказа элементов
в
-ой
группе,
;
 - коэффициент
эксплуатации
элементов в
-ой
группе;
 - общее
число групп.
Исходные данные по группам элементов, необходимые для расчета показателей надежности приведены в таблице 5.4.2.
Таблица 5.4.2 - Справочные и расчетные данные об элементах конструкции
|
|
Наименование Группы |
|
|
|
|
|
|
ч |
|
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| 1 | Конденсаторы керамические | 16 | 0.15 | 0.35 | 1.07 | 0.38 | 0.97 | 1.1 | 5,54 |
| 2 |
Аналоговые микросхемы |
2 |
0.02 |
0.7 |
1.07 |
0.75 |
0.05 |
0.5 |
0.28 |
| 3 | Цифровые микросхемы | 5 | 0.02 | 0.7 | 1.07 | 0.75 | 0.50 | 0.5 | 3.07 |
4 |
Разъем многоштырьковый (9 штырей) |
2 |
3.2 |
0.7 |
1.07 |
0.75 |
4.8 |
1.2 |
27.4 |
| 5 | Соединения пайкой | 795 | 0.01 | 0.8 | 1.07 | 0.86 | 7.1 | 1.2 | 40.6 |
| 7 | Плата печатная | 1 | 0.2 | 0.6 | 1.07 | 0.64 | 0.13 | 3.2 | 0,74 |
 гр.

 1/ч


Воспользовавшись
данными таблицы
5.4.2 по формуле
(5.4.10) можно определить
суммарную
интенсивность
отказов
 ,
 1/час.
Далее
найдем среднюю
наработку на
отказ
 ,
применив следующую
формулу:
 (5.4.11)
Итак, имеем:
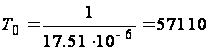 часов.
Вероятность безотказной работы определяется исходя из формулы (5.4.12), приведенной к следующему виду:
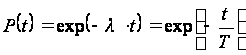 ,
(5.4.13)
где
 часов - заданное
по ТЗ время
безотказной
работы.
Итак, имеем:
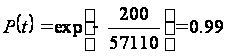
Среднее время восстановления определяется последующей формуле:
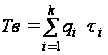 ,
(5.4.14)
где

 -
вероятность
отказа элемента
i-ой группы;
 -
случайное время
восстановления
элемента i-ой
группы, приближенные
значения которого
указаны в таблице
5.4.2.
Подставив
значения в
формулу (5.4.9), получим
среднее время
восстановления
 =1.059ч.
Далее можно определить вероятность восстановления по формуле:
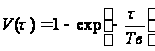 ,
(5.4.14)
где
 =6.4ч.
Следовательно,
по формуле
(5.4.14) определим
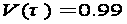 ,
что больше
 .
Таким
образом, полученные
данные удовлетворяют
требованиям
ТЗ по надежности,
так как при
заданном времени
непрерывной
работы
 ч проектируемый
блок будет
работать с
вероятностью
 .
При этом он
будет иметь
среднюю наработку
на отказ
 ч
и вероятность
восстановления,
 следовательно,
дополнительных
мер по повышению
надежности
разрабатываемого
устройства
не требуется.
5.5 Описание конструкции модуля
Устройство смонтировано на шасси из пластмассы. Лицевая и задняя панель выполнена съёмной. Корпус состоит из двух частей, крепящихся винтами..
Марки материалов, разрешенных к применению в данной отрасли промышленности регламентируется ведомственными нормами. На предприятиях существует более узкое ограничение марок материалов и сортаментов из числа разрешенных к применению ведомостной нормалью. Материалы, не вошедшие в перечень рекомендуемых, допускается применять в технически обоснованных случаях с разрешения органов стандартизации на предприятиях.
Металлические детали проектируемого нашего прибора за отдельным исключением можно изготовить механической обработкой материалов, поставляемых металлургической промышленностью в виде прутков, полос, ленты и листов. Однако целесообразно использование стандартных винтов крепления.
Технологические процессы, основанные на использовании способов прессования, обладают следующими основными преимуществами:
- более высокая производительность;
- меньший расход металла;
- меньшее количество операций и меньшая производительность производственного цикла;
- относительно постоянная и высокая степень точности, зависящая в основном от точности изготовления инструмента и в меньшей степени от мастерства рабочего;
- благоприятные условия для механизации и автоматизации технологического процесса и для перехода на многостаночное обслуживание;
- в большинстве случаев - экономия производственной площади.
Выбор марки материала и заготовки имеет важное значение, так как определяет расход материала, трудоемкость процесса