Конструкция генератора с фазовой автоподстройкой частоты для диапазонов ОВЧ-УВЧ
Интенс.
отказов
 ,

Интенсивность отказов системы


Микро-
схемы
78L05
MC74
MC120
1
1
1
0,04
0,64
0,64
0,04
0,64
0,64
Конден-
саторы
Murata 0805
Murata B
TZVY2R200
16
1
1
0,06
0,1
0,155
0,96
0,1
0,155
Резис-
торы
Koa 0805
Murata PVG3A
15
1
0,04
0,155
0,6
0,155
Транзис-
торы
Катушки
инд-ти
1
Гнездо питания
Клеммник
ВЧ-гнездо
1
1
1
0,09
0.09
0,01
0,09
0,09
0,01
 шт.
5) Суммарная интенсивность отказов находится по формуле:
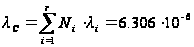

6) Рассчитаем среднее время наработки до первого отказа.
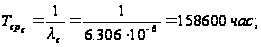
7) Построим график вероятности безотказной работы.
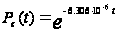
8) Определим вероятность безотказной работы от времени наработки до первого отказа.
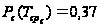

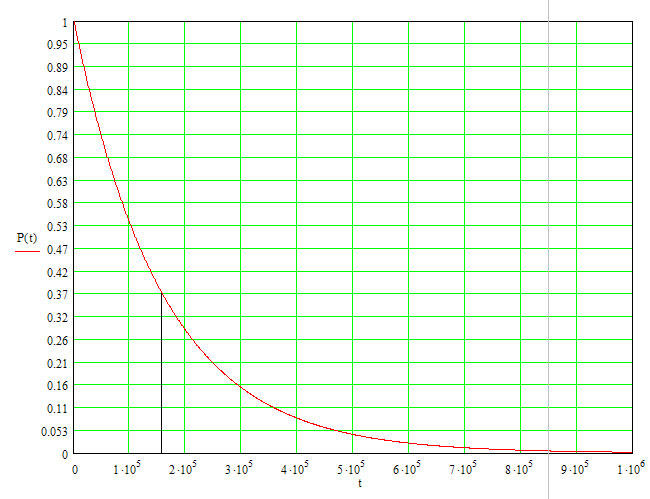
Рис. 10.1 - Зависимость вероятности безотказной работы от времени
Расчет показал,
что
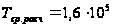 (час) существенно
больше заданного
в техническом
задании
 (час). Таким образом,
можно говорить
о долговременной
работе генератора
без отказов,
что снижает
необходимость
профилактических
ремонтов. Большое
значение
 говорит также
о снижении
стоимости
обслуживания
и ремонта блока,
что очень важно
для носимой
РЭА.
11. ТЕХНОЛОГИЯ ИЗГОТОВЛЕНИЯ И СБОРКИ ИЗДЕЛИЯ
Рис. 11.1 - Схема сборочного процесса устройства
На рисунке 11.1 представлен общий сборочный процесс устройства.
Генератор АН468.757.001 представляет собой устройство, выполненнное на одной плате с использованием технологии поверхностного монтажа. ЭРЭ установлены с одной стороны платы в соответствии с РД107.460000.019-90. Данный стандарт разработан с учетом обеспечения возможности максимальной механизации и автоматизации технологических процессов сборки изделия.
Плата с ЭРЭ установлена в металлический корпус, выполняющий роль электромагнитного экрана. Прибор предназначен для изготовления в мелкосерийном производстве. Это позволяет выбрать метод литья под давлением при изготовлении корпуса АН8.020.001. В качестве материала корпуса выбран литейный алюминиевый сплав АЛ9. Детали, получаемые литьем под давлением, имеют усадку, что необходимо учитывать при их конструировании. Очень важно, чтобы усадка была одинаковой по объему всей детали. В противном случае происходит коробление детали, что приводит к браку изделия. Избежать неравномерностей усадки можно, для этого необходимо соответствующим образом выбрать конфигурацию детали: толщина стенок должна быть примерно одинаковой, не должно быть острых углов и резких переходов от одной плоскости к другой. Алюминиевые сплавы имеют минимальную усадку при литье под давлением.
Крышка АН301.250.001 крепится к основанию с помощью 6 винтов М2. Для осуществления герметизации между основанием и крышкой, а также в местах установки ВЧ – разъема, гнезда питания проложены уплотнительная резинка. В корпусе предусмотрены шесть приливов для установки винтов. Корпус является несущей конструкцией и экраном, а также защищает платы с элементами от влаги и пыли.
12. РАСЧЁТ И ОЦЕНКА ТЕХНОЛОГИЧНОСТИ КОНСТРУКЦИИ
В соответствии с ГОСТ 18831-73 «Технологичность конструкции. Термины и определения».
Технологичностью конструкции аппаратуры называется совокупность свойств конструкции, проявляющихся в возможности оптимальных затрат труда, материалов, времени при технической подготовке производства, изготовления, эксплуатации и ремонте, по сравнению с соответствующими показателями однотипных конструкций изделий того же назначения. Эта совокупность свойств должна быть обеспечена при установленных значениях показателей качества и принятых условиях изготовления, эксплуатации и ремонта.
Условия изготовления или ремонта изделия определяются специализацией и организацией производства, применяемыми технологическими процессами и годовой программой выпуска.
Различается качественная и количественная оценка технологичности.
Качественная оценка определяет целесообразность количественной оценки. Качественная оценка проводится обобщенно, на основании опыта специалистами – экспертами.
Количественная оценка технологичности выражается показателем, численное значение которого характеризует степень удовлетворения требованиям технологичности конструкции.
Целью такой оценки является обеспечение эффективной отработки аппаратуры на технологичность при снижении затрат времени и средств на ее разработку, технологическую подготовку производства, изготовление, эксплуатацию и ремонт.
Номенклатура основных показателей приведена в ОСТ 4Г0.091.219-76. Она может дополняться с внедрением новых конструктивных решений и прогрессивных технологических процессов.
Все показатели технологичности конструкции делятся на: конструкторские и технологические.
Для того чтобы можно было оценить технологичность конструкции, все исходные данные должны представлять соответственно конструкторы и технологи.
Расчет всех показателей производится технологом.
Количественный анализ конструкции изделия на технологичность проводится в два этапа:
1. Количественный анализ ранее разработанных базовых конструкций (изделий – аналогов) с целью установки базовых показателей и уровня технологичности для сопоставления и оценки уровня технологичности вновь разрабатываемых изделий;
2. Количественный анализ новой конструкции по стадиям проектирования с установлением их уровня технологичности.
Для оценки технологичности конструкции аппаратуры используют:
 - относительные
частные показатели;
 - комплексный
показатель,
рассчитываемый
по средневзвешенному
значению
относительных
частных показателей
с учетом весовых
коэффициентов
 ,
т.е. влияющих
по-разному на
трудоемкость
изготовления
изделия.
Значения
относительных
частных показателей
находятся в
пределах
 .
Чем больше
,
тем более высока
технологичность.
Выражения
для расчета
может быть двух
видов:
1.
 ,
когда
 ,
что соответствует
увеличению
технологичности
конструкции;
2.
 ,
если
,
технологичность
конструкции
снижается.
Коэффициент
зависит от
порядкового
номера основных
показателей
технологичности
(эта последовательность
устанавливается
экспертно) и
рассчитывается
по формуле
 ,
где
 - порядковый
номер показателя
в ранжированной
последовательности.
Нормативный показатель технологичности для разрабатываемой (или модернизируемой) конструкции устанавливается путем корректировки показателей изделий-аналогов с учетом изменения технического уровня изделия и условий его производства.
В таблице
12.1 указаны частные
показатели
технологичности
для электронных
блоков; весовые
коэффициенты
 для программы
выпуска 10000 шт./год,
т.е. для мелкосерийного
производства.
Таблица 12.1 - Частные показатели технологичности для электронных блоков
|
Порядок
|
Показатель технологичности |
|
| 1 | Коэффициент использования МС и МСБ в блоке | 1,0 |
| 2 | Коэффициент автоматизации и механизации монтажа изделия | 1,0 |
| 3 | Коэффициент механизации и автоматизации подготовки ЭРЭ к монтажу | 0,75 |
| Коэффициент механизации и автоматизации операций контроля и настройки электрических параметров | 0,5 | |
| 5 | Коэффициент повторяемости ЭРЭ | 0,31 |
| 6 | Коэффициент применяемости ЭРЭ | 0,187 |
| 7 | Коэффициент прогрессивности формообразования деталей | 0,11 |

1) Коэффициент
использования
МС и МСБ в блоке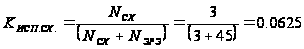
где
 - общее число
МС в изделии;
 - общее число
ЭРЭ в изделии.
2) Коэффициент автоматизации и механизации монтажа изделия
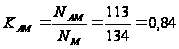
где
 - число монтажных
соединений,
которые осуществляют
механизированным
или автоматизированным
способом, т.е.
имеются механизмы,
оборудование,
оснастка для
выполнения
монтажных
соединений;
 - общее число
монтажных
соединений.
3) Коэффициент механизации и автоматизации подготовки ЭРЭ к монтажу
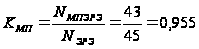
где
 - число ЭРЭ,
подготовка
которых к монтажу
может осуществляться
механизированным
или автоматизированным
способом и ЭРЭ,
не требующие
специальной
подготовки
к монтажу;
- общее число
ЭРЭ в изделии.
4) Коэффициент механизаций и автоматизаций операций контроля и настройки электрических параметров
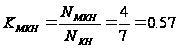
где
 - число операций
контроля и
настройки,
которые могут
осуществляться
механизированным
и автоматизированным
способом;
 - общее число
операций контроля
и настройки.
5) Коэффициент повторяемости ЭРЭ
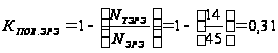
где
 - общее число
типоразмеров
ЭРЭ в изделии;
- общее число
ЭРЭ в изделии.
6) Коэффициент применяемости ЭРЭ
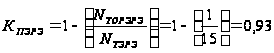
где
 - число типоразмеров
оригинальных
ЭРЭ в изделии;
- общее число
типоразмеров
ЭРЭ в изделии.
К оригинальным относятся детали, узлы, ЭРЭ, разработанные и изготовленные самим предприятием – разработчиком и в порядке кооперирования – другими предприятиями.
7) Коэффициент прогрессивности формообразования деталей
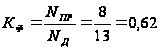
где
 - число деталей,
заготовки
которых или
сами детали
получают
прогрессивными
способами
формообразования
(штамповкой,
прессованием,
литьем под
давлением, в
кокиль, по
выплавляемым
моделям, изготовленные
порошковой
металлургией,
пайкой, сваркой,
склеиванием,
из профилированного
материала).
Комплексный коэффициент технологичности:
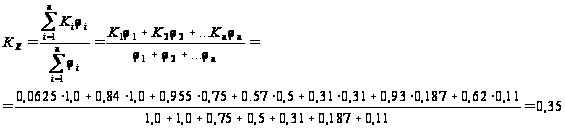
где
- по таблице
12.1 частных показателей
технологичности;
- по таблице
12.1 частных показателей
технологичности;
- ранжированное
место в таблице;
 - общее число
относительных
частных показателей
в таблице;
 - комплексный
нормативный
показатель
технологичности
[ 10 ].
Относительный показатель технологичности:
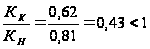
Расчет показал, что технологичность разрабатываемой конструкции ниже нормативного показателя.
Это объясняется в основном недостаточным числом МС, которые используются в схеме принципиальной электрической, использованием широкой номенклатуры ЭРЭ, а так же большого количества немеханизированных и неавтоматизированных операций изготовления деталей и настройки прибора.
13. МЕТОДИКА НАСТРОЙКИ ПРИБОРА
Настройку прибора начинают с проверки режимов узлов по постоянному току. Напряжение на выходах элементов DD1.1, DD1.2 должно быть равно половине напряжения питания (около 2,5 В). Подбором резистора R9 устанавливают на коллекторе транзистора VT1 напряжение 2,2...2,7 В (движок переменного резистора R16 в левом по схеме положении). Затем надо проверить работоспособность ГУН и установить диапазон перестройки по частоте. Для этого в точку соединения резисторов R7, R10 подают постоянное напряжение 2,5 В и подбором индуктивности катушки L1 устанавливают планируемую частоту (в данном случае 1290 МГц), при этом диапазон перестройки должен составлять 15...25 % от частоты. Далее проверяют работоспособность делителя частоты. На его выходе (вывод 4) частота должна быть в 129 раз меньше частоты ГУН. Внешнее напряжение с резистора R7 отключают и проверяют работоспособность ФАПЧ. Подбором емкости конденсатора С8 добиваются устойчивой работы системы и подавление в спектре сигнала составляющих с частотой образцового генератора. Конденсатор С11 может и не понадобиться.
Затем при работающей ФАПЧ точно устанавливают выходную частоту подбором емкости конденсаторов С2, С4 и, более точно, подстроечным конденсатором СЗ. В заключение проверяют напряжение на конденсаторе С8, оно должно быть около половины напряжения питания.
По такой схеме можно собрать генераторы и на более высокие или низкие частоты, например, гетеродин с частотой 404 МГц - для трансвертера 28/432 МГц или 116 МГц для трансвертера 28/144 МГц. Буферный усилитель на транзисторе VТ1 при этом можно исключить; индуктивность катушки L1 и емкость конденсатора С17 надо увеличить, а варикап применить с большей емкостью. Для этого можно изменить и коэффициент деления микросхемы DD2 (см. таблицу 13.1) или применить микросхему делителя частоты с другим коэффициентом деления, а также применить соответствующий кварцевый резонатор.
Таблица 13.1 - Коэффициенты деления микросхемы DD1
| Логический уровень на вывод 3 | Логический уровень на вывод 6 | Коэффициент деления |
| 1 | 1 | 64 |
| 1 | 0 | 65 |
| 0 | 1 | 128 |
| 0 | 0 | 129 |
Например, если в наличии не окажется кварцевого резонатора на частоту 10,0 МГц, то можно использовать резонатор на 10,125 МГц, установить в микросхеме DD2 коэффициент деления 128 и тогда можно получить выходную частоту 1296 МГц.
14. ТЕХНОЛОГИЧЕСКАЯ ХАРАКТЕРИСТИКА ИЗДЕЛИЯ
Технологическая характеристика изделия является частью общей технико-экономической характеристики, составляемой на каждое разрабатываемое изделие в соответствии с ОСТ 4.000.021-80
Технологическая характеристика отражает:
составные части изделия (табл. 14.1);
новые комплектующие изделия - элементную базу (табл. 14.2);
виды материалов и покрытий, применяемых в изделии (табл. 14.3, П2.4);
технологическое оборудование, контрольно-измерительную аппаратуру и специальную оснастку (табл. 14.1).
Таблица 14.1 - Составные части изделия
| Наименование | Количество составных частей, шт. | |||||
| Всего по изделию | покупных | собственного изготовления | ||||
| стандартных | унифицированных | заимствованных | оригинальных | |||
|
Устройства Электрорадиоте-хнические (ячейки, узлы, электронные модули) |
1/1 1/1 |
1/1 1/1 |
||||
| Несущие конструкции | 3/3 | 3/3 | ||||
|
Электрорадиоэле-менты Электровакуумные Полупроводниковые Интегральные микросхемы Конденсаторы Резисторы Моточные изделия (катушки индуктивности.) Коммутационные (разъемы, реле, переключатели, гнезда) Детали Пластмассовые а) из реактопластов б) из термопластов в) слоистые Печатные платы а) односторонние б) двусторонние |
45/45 2/3 3/3 3/18 2/16 1/1 4/4 1/1 1/1 |
45/45 2/3 3/3 3/18 2/16 1/1 4/4 |
1/1 1/1 |
|||
Примечание: Количество составных частей изделия записывается дробью: в числителе – количество составных типоразмеров (наименований), в знаменателе – количество составных частей с учетом применяемости.
Таблица 14.2 - Новые комплектующие изделия
| Наименование | Обозначение | Количество | Поставщик |
| MC120LVAD | DD1 | 1 | Motorolla |
| MC74Н86D | DD2 | 1 | Motorolla |
| SMD-компоненты | VTX, RXХ,CXХ, L1, ZQ1 | 37 | Murata, Koa |
| Аккумуляторная батарея | GB1 | 1 |
GP Batteries |
Таблица 14.3 - Материалы, применяемые в изделии
| Материал | Количество | Масса | Расход | |
| марка | сортамент | детали, кг | материала | |
| Черные металлы | ||||
| Цветные металлы | АЛ9 | сплав | 0,1 | |
| Драгоценные металлы | ||||
| Пластмассы | СФ2-35-1,5 | Лист | ||
| Материалы электроизоляционные | ||||
| Кабельные изделия | RG178B/U | кабель | ||
| Кабели радиочастотные | ||||
| Лаки и краски |
ПФ-115 УР-231 ЭП-572 |
жидкость | ||
| Клеи, герметики, компаунды | ПУ-А2 | жидкость | ||
| Вспомогательные материалы | ||||
Таблица 14.4 - Покрытия, применяемые в изделии
| Наименование | Обозначение (шифр) | Максимальные габаритные размеры изделия, мм |
| Металлические и неметаллические (органические) |
Х Н |
100х50х25 23х10х0,3 |
| Лакокрасочные |
ПФ-115 ЭП-572 |
100х50х25 40х45 |
| Полимеры | Ан.окс | 100х50х25 |
Таблица 14.5 - Специальная техническая оснастка и инструмент
| Наименование |
Количество наименований (номеров чертежей) |
Обозначение (номер чертежа) |
Обозначение составной части, где применяется | Стоимость, руб. |
| Специальная оснастка, в том числе: | ||||
| штампы | ||||
| пресс-формы | 6 | |||
| формы для литья | 2 | |||
| кокили | ||||
| приспособления | ||||
| кондукторы | ||||
| прочая | ||||
| ВСЕГО: | 8 | |||
| Специальный инструмент, в том числе: | ||||
| режущий | 3 | |||
| измерительный | ||||
| вспомогательный | ||||
| слесарный | ||||
| радиомонтажный | ||||
| ВСЕГО: |
15. ОБЕСПЕЧЕНИЕ БЕЗОПАСНОСТИ ЖИЗНЕДЕЯТЕЛЬНОСТИ
15.1 Анализ характеристик объекта проектирования и трудовой деятельности
Объект проектирования представляет собой автономный портативный генератор с ФАПЧ для диапазонов ОВЧ–УВЧ, заключенный в алюминиевый экранирующий корпус. Прибор питается от аккумуляторной батареи напряжением 7,2 В, или от блока питания 7…15 В, работающего от сети переменного тока 220 В. Малые рабочие напряжения и токи, а так же металлический экран, обеспечивают безопасно низкий уровень электромагнитных излучений для здоровья человека при эксплуатации прибора (согласно СанПиН 2.2.4/2.1.8.055–96).
Объект проектирования может применяться как в помещениях, так и на открытом воздухе. Прибор может быть использован как радиомаячок, гетеродин или контрольный генератор, не требующий постоянного контроля со стороны оператора, в том числе и в автономном режиме. Исходя из этого, данное устройство может являться как составной частью более сложной системы, так и самостоятельным прибором. Разрабатываемое устройство относится к профессиональной аппаратуре (ГОСТ 16962.1–89), гр. IV, к классу наземной носимой аппаратуры. Предполагается, что изделие может использовать радиолюбитель.
Основные технические характеристики проектируемого устройства:
Диапазон рабочих частот, МГц ……….. 100–2500;
Напряжение питания, В………………… 5 (7…15);
Масса, кг…………………………………. менее 0,2;
Габаритные размеры, мм……………….. 106х50х25.
Устройство не разбирать самостоятельно. Ремонт и обслуживание оборудования осуществляется только специальным техническим персоналом, прошедшим инструктаж по технике безопасности. Не допускать попадания жидкости внутрь корпуса. Нежелательно воздействие прямых солнечных лучей. Не располагать изделие вблизи источников теплового излучения.
Исходя из изложенного, более целесообразно рассматривать мероприятия по обеспечению безопасности жизнедеятельности в условиях ремонта данного устройства.
15.2 Мероприятия по эргономическому обеспечению
Общие эргономические требования к объекту проектирования и рабочим местам обслуживающего персонала должны соответствовать ГОСТ Р 50948–2001.
На лицевой панели устройства расположены слева направо: гнездо для подключения внешнего блока питания, трехпозиционный движковый переключатель, управляющий включением и режимом питания прибора, высокочастотный разъем для внешней коммутации устройства. Причем среднее положение переключателя включает питание прибора от гальванического элемента, левое – слева расположено гнездо для внешнего блока питания – соответственно, включает питание от внешнего сетевого блока питания.
Конструкция крышки корпуса обеспечивает быстрый доступ к отсеку с гальванической батареей и возможность ее оперативной замены. Для доступа к плате с ЭРЭ необходимо снять крышку прибора, для чего необходимо отвинтить 6 винтов с потайной головкой.
Все элементы, расположенные на печатной плате, гнезда и переключатель имеют легко читаемую маркировку, что также способствует быстрому ориентированию при осуществлении ремонта и настройки.
Рассмотрим оснащение рабочего места персонала, который осуществляет ремонт и настройку данного объекта проектирования в стационарных условиях. Оно должно соответствовать общим требованиям ГОСТ Р 12.0.006–2002.
Окраска помещений и мебели должна способствовать созданию благоприятных условий для зрительного восприятия, хорошего настроения.
Конструкция мебели: стола, рабочего кресла, шкафов и оснастка рабочего места имеет огромное значение для создания комфортных и безопасных условий труда.
Основное значение имеет конструкция производственного кресла, т.к. от него зависит правильность позы работника, а, следовательно, и степень утомляемости. Рабочее кресло должно иметь требуемые размеры, соответствующие антропометрическим данным человека, и быть подвижным, этим требованиям отвечают кресла с регулируемым наклоном спинки и высотой сиденья. Изменяя высоту сиденья от уровня пола и угол наклона спинки, работник может найти наиболее удобное и соответствующее трудовому процессу и индивидуальным особенностям положение.
Поверхность рабочего стола должна быть на уровне локтя при рабочем положении человека. Отсутствие достаточного пространства для коленей и ступней ног обуславливает неправильное положение тела во время работы и вызывает утомление работника. Средняя высота рабочего стола принимается за 725 мм. Расстояние от ремонтируемого устройства до глаз рабочего по высоте должно составлять примерно 450 мм.
Покрытие рабочего места ремонтника должно быть выполнено из изоляционных материалов, при нагревании не выделяющих вредных веществ.
Рабочее место следует оборудовать таким образом, чтобы движения работника были наиболее рациональные, наименее утомительные. Предельная и комфортная зоны досягаемости рук для сидящего оператора приведена на рис. 16.1, размеры указаны в мм.
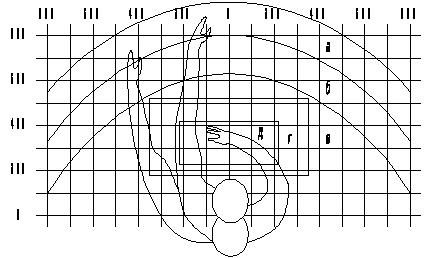
Рис. 15.2.1 - Зоны досягаемости рук в горизонтальной плоскости
Разрабатываемое устройство должно находится в зоне Д, в зоне Г и В рекомендуется располагать часто используемое оборудование: паяльник или паяльно-ремонтную станцию, флюс, припой и т. д. В зонах А и Б рекомендуется размещать выключатели питания, контрольно-измерительную аппаратуру и т. д.
На рабочем месте не должны находиться ненужные для рабочего процесса материалы, приспособления и оборудование. Захламленность рабочего места часто приводит к производственному травматизму. Размещение инструментов в инструментальном шкафу, измерительных приборов, инструментов и приспособлений, заготовок и деталей в строгом порядке на рабочем