Блок управления и контроля автоматизированного тестера параметров радиоэлементов
через первый ЦАП генератором тока в интервале от 1 до 100 мА при измерении транзисторов;
через второй ЦАП источником опорного напряжения, который служит для регулировки напряжения транзистора;
через третий ЦАП устройством регулировки температуры.
Управление ЦАП производится через первый – третий регистры. Остальные три регистра предназначены для управления программируемым генератором синусоидальных сигналов (ПГСС), коммутации цепей, контроля статических режимов ОИ, коммутации цепей измерения и контроля динамического режима ОИ.
Регистрация измеряемых сигналов осуществляется АЦП, управление которым осуществляется программно от ПК.
На ИКУ с выходов УИ поступают сигналы постоянного тока, которые определяют режим ОИ и коды управления коммутаторов контроля статического и динамического режимов ОИ.
Полезная информация поступает с выхода ИКУ в виде аналогового сигнала постоянного тока, который преобразуется в цифровой сигнал АЦП и подаётся на ПК для дальнейшей обработки.
3.4 Измерительно-контрольное устройство (ИКУ)
3.4.1 Электрическая схема ИКУ
Схема электрическая соединений ИКУ представлена на МК 3.097.002 Э4. ИКУ составляет собой четыре модуля: измерительная головка (ИГ), модуль А1, плата управления и контроля статическим и динамическим режимами тестера (ПУиК), модуль А2, нагрузка коллекторная, модуль А3, нагрузка базовая, модуль А4.
Устройство ИГ (МК 5.192.006 Э3) представляет собой держатель ОИ, на котором установлены: гнездо для подключения измерительного канала векторного вольтметра (ВВ); контакты для подключения собственно ОИ; вилка разъёма для подключения ИГ к ПУиК. При измерении четырёхполюсных РЭ ИГ содержит реле для подключения ВВ к входу или выходу ОИ.
Электрическая схема ПУиК приведена на МК 5.064.001 Э3.
Плата управления и контроля статическим и динамическим режимами тестера (ПУиК) содержит:
коммутатор контроля динамических и статических контролируемых
сигналов (ККС) на реле К1-К8;
коммутатор динамических режимов (КДР) на реле К9-К12;
розетка разъема Х1 для подключения измерительной головки (ИГ);
розетка разъема Х2 для подключения развязывающих ВЧ усилителей (РУ) ;
розетка разъема Х3 для подключения измерительного усилителя (ИУ);
розетка разъема Х4 для подключения блока стабилизации температуры (БСТ);
розетка разъема Х5 для подключения блока стабилизации режима транзистора (БСР);
резистор R1 для контроля режима базы;
резистор R2 для контроля режима коллектора;
резисторы R3,R4 для согласования цепи ВЧ сигнала;
резисторы R5-R7, R8-R10 и R11-R13 для ослабления сигнала;
конденсаторы С1-С10 для блокировки ВЧ сигналов в цепях питания транзистора по постоянному току;
конденсаторы С11-С12 для разделения цепей питания по переменному и постоянному току;
контакты 1а-24а, 1б-24б, 1с-10с и 1д-10д для подключения платы к внешним устройствам.
Устройство работает следующим образом:
ККС предназначен для измерения модулей сигналов на аналоговых выходах первого и второго векторных вольтметров (ВВ);
измерения разностей фаз на аналоговых выходах первого и второго ВВ;
измерения контроля напряжений Uк, Uб и токов Jк, Jб определяющих рабочую точку транзисторов при измерениях в активном режиме;
измерения напряжений Uб-к,Uб-э и соответствующих им токов Jк, Jб для аттестации параметров моделей Эберса-Молла;
измерения напряжения Uт для определения температуры окружающей среды.
Состояние реле
ККС приведены
в таблице 3.2. С
помощью КДР
реализуются
динамические
тесты. При этом
измеряют комплексные
напряжения
 ,
 ,
 ,
 ,
 холостого хода
на базе транзистора,
которые используют
для калибровки
аттенюатора
собранного
на реле К10-К12.
Реле К9 служит для подключения к выходу аттенюаторов. В нормальном положении сигнал подается на базу транзистора, в рабочем состоянии – на коллектор.
В режиме холостого
хода измеряют
напряжения ,
 ,
 ,
 по
которым производится
калибровка
ИГ.
В процессе
измерения
транзистор
подключают
к ИГ и измеряют
напряжения ,
 ,
 ,
 .
Аттестируемые
напряжения
снимаются с
базовой (,,,)
или с коллекторной
(,,,)
цепи транзистора,
путем подключения
к этим цепям
измерительного
канала ВВ с
помощью реле,
расположенного
в ИГ.
Таблица состояния реле К9-К12 представлена в таблице 3.3, в шестой колонке которой показаны состояния реле R1А, расположенного в ИГ.
Сигналы управления реле и электропитания по постоянному и переменному току поступают через жгуты, подключенные к контактам 1а-24а, 1б-24б, 1с-10с и 1д-10д.
Контакты (D0-D15) используются для управления реле.
Через контакты (М(Ф)ФК 2-12/1(2)) подключаются аналоговые выходы ВВ.
Контакты (РТ) используются для подключения терморезистора к схеме стабилизации температуры.
Контакты (Вх.1Т0 и Вх.2Т0) используются для подключения датчика температуры.
Контакты (Вых.1 и Вых.2) используются для питания термоэлемента схемы БРТ.
Контакты (+15В. и –15В.) используются для питания по постоянному току.
Таблица 3.3 - Таблица состояния реле
| Наименование | Реле | Примечание | ||||
| 9 | 10 | 11 | 12 | R1А | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
|
U011 U010 U001 U000 U111 |
0 0 0 0 0 |
0 0 0 0 1 |
1 1 0 0 1 |
1 0 1 0 1 |
0 0 0 0 0 |
|
|
U011 U012 U021 U022 |
0 1 0 1 |
0 1 1 0 |
1 1 1 1 |
1 1 1 1 |
0 0 1 1 |
|
|
U11 U12 U21 U22 |
0 1 0 1 |
0 1 0 0 |
1 1 0 1 |
1 1 0 1 |
0 0 1 1 |
|
3.4.2 Обоснование элементной базы
В разработанном комплексе применены широко распространенные и дешевые радиоэлементы:
в качестве операционных усилителей выбран самый дешевый из прецизионных ОУ К140УД17А с малым температурным и временным дрейфами нуля, высоким входным сопротивлением и коэффициентом ослабления синфазного сигнала;
блокировочные конденсаторы применены типа КМ и К50-35 как наиболее дешевые и допустимые;
резисторы применены типа МЛТ с допуском 10% , С1 с допуском ±5% и СП5 с допуском ±5%;
транзисторы типа КТ603 как наиболее дешёвые и подходящие в данной ситуации.
3.4.3 Конструкция ИКУ
Конструкторская проработка ИКУ отражена в МК 3.097.002, МК 4.720.001, МК 4.720.002, МК 4.720.003, МК 5.064.001, МК 6.192.002, МК 6.192.003, МК 6.192.004, МК 6.192.005, МК 5.192.006, МК 5.030.001, МК 6.030.001 (смотри приложение Б). Применение функционально-блочного метода конструирование открывает перспективу развития конструкции, что особенно выгодно на этапе моделирования, повышает унифицированность и ремонтопригодность устройства.
ПУиК выполнена в виде отдельного настольного блока. Основные устройства подключаются к материнской плате, которая установлена на кассете, вставляемой в основание корпуса.
На лицевой панели кассеты расположено гнездо разъёма для подключения ИГ, ВЧ разъём СР-50 для подключения выхода ПГСС, два разъёма СР-50 для подключения опорного канала. На задней панели расположены четыре разъёма СР-50 для подключения аналоговых выходов ВВ, разъём СР-50 для подключения терморезистора, гнездо разъёма DB-25 для подключения управляющих сигналов реле и низковольтного питания устройства, гнездо разъёма для подключения датчика температуры, и два гнезда разъёма для подключения входа и выхода сети питания 220 В.
В конструктивном исполнении модули НБ, НК, УР, УИ представляют собой односторонние печатные платы, устанавливаемые на материнскую плату через соответствующие разъёмы.
При конструировании модулей УР, НБ, НК были приняты во внимание принципы ВЧ монтажа.
3.5 Измерительные головки
При конструировании ИГ были приняты во внимание принципы конструирования ВЧ устройств с тем, чтобы предельно уменьшить влияние паразитных параметров соединительных проводников.
Особую проблему представляла собой конструкция контактов для подключения измеряемых устройств из-за большого разнообразия конструкций выводов однотипных РЭ (транзисторов, диодов и т.д.) и типоразмеров корпусов для аналоговых ИС.
Особое внимание было уделено конструированию ИГ для СВЧ РЭ.
4 Расчётная часть
4.1 Расчет площади и габаритов материнской платы
Для расчета площади платы необходимо определить площадь, которую занимают ЭРЭ расположенные на ней и коэффициент заполнения платы по площади.
Коэффициент заполнения платы по площади (Кзп) примем равным 0.3, тогда площадь платы можно определить по формуле
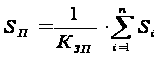 ,
(4.1)
где Si - площадь каждого ЭРЭ.
Исходные данные для расчета площади платы приведены в табл.4.1.
Таблица 4.1 - Исходные данные для расчета площади платы ПК-2 .
| Тип ЭРЭ | Количество, шт. | Размеры, мм | Площадь, мм2 |
| Конденсаторы | 12 | 2ґ12 | 288 |
| Разъёмы | 1 | 10ґ80 | 800 |
| 4 | 10ґ146 | 5840 | |
| Резисторы | 13 | 4ґ10 | 520 |
| Реле | 16 | 6ґ12 | 1152 |
| Всего | 8600 |
Суммарная площадь, которую занимают ЭРЭ 9112 мм2. Определим площадь платы ПК-2 по формуле (1)
Sпл = 8600 / 0.3 = 28666.7 мм2
Так как материнская плата крепится на кассете, то оптимальными её размерами будут 210ґ140 мм.
С учётом того, что на плате оставляется место под резерв, размер материнской платы возьмём равным 303ґ140 мм.
4.2 Расчёт теплового режима блока
Расчет теплового режима блока проведём на ЭВМ по методике приведённой в /19/, текст программы приведён в /20/.
Исходными данными для расчета являются:
мощность потребляемая блоком, Вт;
размеры блока (L1,L2,L3), м;
коэффициент заполнения блока по объёму;
площадь перфорационного отверстия (м2) и их количество (шт.);
давление окружающей среды, МПа;
температура окружающей среды, 0С.
Рассчитаем коэффициент заполнения блока по объёму по формуле
 ,
(1)
где Vэ - суммарный объём элементов установленных в блоке, м3;
V - объём блока, м3.
Исходные данные для расчета:
мощность потребляемая блоком Р = 3 Вт;
размеры блока L1= 0,045м , L2 = 0,03 м , L3 = 0,008 м;
рассчитаем коэффициент заполнения блока по объёму по формуле (1)
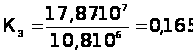
давление окружающей среды Р=0,1 МПа;
температура окружающей среды Т= 20 0С;
площадь перфорационного отверстия S=0,0068 м2.
Результаты расчета теплового режима блока:
температура корпуса блока Тк=20,19 0С;
температура нагретой зоны Тз= 20,57 0С;
средняя температура воздуха в блоке Тв= 20,32 0С.
4.3 Расчет надёжности блока
Расчет надежности проведём на ЭВМ с помощью программы приведённой в /20/.
Исходные данные для расчета приведены в таблице 4.2.
Таблица 4.2 - Исходные данные для расчета надёжности.
| № типа | Тип ЭРЭ | Количество |
Интенсивность отказов *Е +6 ,1/ч |
Коэффициент нагрузки |
| 1 | Конденсаторы КМ1 | 10 | 0,075 | 0,5 |
| 2 | Конденсаторы КМ-5б | 2 | 0,075 | 0,5 |
| 3 | Пайка | 300 | 0,05 | 0,5 |
| 4 | Плата | 1 | 0,7 | 0,6 |
| 5 | Провод | 10 | 0,015 | 0,5 |
| 6 | Резисторы МЛТ | 13 | 0,03 | 0,5 |
| 7 | Реле | 16 | 0,5 | 0,2 |
В ходе выполнения расчёта мы получили следующие результаты:
Интенсивность отказа блока 9.840001E-06 1/ч.
Время наработки на отказ 468000 ч.
Вероятность отказа блока при времени работы указанном в ТЗ (10000 ч)
P=0.9062863.
Значения зависимости вероятности безотказной работы блока от времени его работы приведены в таблице 4.3.
Таблица 4.3 - Зависимость вероятности безотказной работы блока от времени его работы
| T час | P(T) | T час | P(T) | T час | P(T) |
|
0 500 1000 1500 2000 2500 3000 3500 4000 4500 5000 5500 6000 6500 7000 7500 8000 8500 9000 9500 10000 |
1 .9950921 .9902083 .9853484 .9805124 .9757001 .9709114 .9661463 .9614046 .956686 .9519907 .9473184 .942669 .9380425 .9334387 .9288574 .9242987 .9197623 .9152482 .9107562 .9062863 |
10500 11000 11500 12000 12500 13000 13500 14000 14500 15000 15500 16000 16500 17000 17500 18000 18500 19000 19500 20000 |
.9018384 .8974122 .8930078 .888625 .8842636 .8799238 .8756052 .8713078 .8670315 .8627762 .8585417 .854328 .8501351 .8459627 .8418108 .8376793 .833568 .8294769 .8254059 .8213549 |
20500 21000 21500 22000 22500 23000 23500 24000 24500 25000 25500 26000 26500 27000 27500 28000 28500 29000 29500 |
.8173237 .8133124 .8093207 .8053486 .8013961 .7974629 .793549 .7896543 .7857788 .7819222 .7780846 .7742658 .7704658 .7666844 .7629216 .7591772 .7554513 .7517436 .7480541 |
5. Технологическая часть
Качественный анализ конструкции
Основными показателями технологичности изделия являются его трудоемкость изготовления, себестоимость, программа выпуска и тип производства.
Анализируя техническое задание на дипломный проект, полагаем, что тип производства материнской платы – единичный. Таким образом, применение автоматизированного оборудования является нерентабельным. Следовательно, большинство операций по изготовлению материнской платы являются ручными, с применением станков и оборудования. В качестве материала для изготовления материнской платы используется стеклотекстолит марки СТФ-1-35-1,5 ТУ 15-503.16-83. Он обладает высокой механической прочностью, высокими электроизоляционными свойствами, низким водопоглощением. На материнской плате в оптимальной последовательности устанавливаются ЭРЭ, разъемы и детали крепежа. Такой вариант формирования является наиболее приемлемым, так как плата разбита на законченные функциональные узлы. Это позволяет легкую замену вышедшего из строя узла. Принимаемые типы ЭРЭ позволяют вести подготовительные операции (обрезку, лужение, формовку) в автоматизированном режиме, что позволяет снизить трудоемкость сборки печатной платы.
Монтаж платы односторонний, поэтому производить замену элементов печатной платы можно, не снимая ее. А также при сборке производить пайку прогрессивным методом – волной припоя. Крепление платы на салазках обеспечивает легкую ее замену в случае выхода из строя.
При сборке изделия используются освоенные в производстве детали, такие как контакты, лепестки, прокладки и т.д.
Точность технологических процессов является одной из главных количественных характеристик, но она не достаточна для того, чтобы в полной мере осуществить качество того или иного процесса. Для таких оценок вводят количественные характеристики и совместный учет точностных характеристик и характеристик устойчивости, позволяющих сделать обоснованное заключение о технологическом процессе. Чтобы плата была технологичной предусмотрено: приготовление деталей из унифицированных и стандартных элементов и использование деталей, заимствованных из освоенных ранее изделий, сокращение числа оригинальных и сложных деталей, размеры и поверхности которых требуют точности и шероховатости, экономически необоснованных, а также использование недефицитных и не дорогих материалов, являющихся технологичными.
Исходя из выше сказанного, конструкцию материнской платы можно считать технологичной.
Проектирование технологического процесса сборки печатной платы
Обеспечение высокой точности и надежности, серийно выпускаемых изделий достигается применением комплекса мероприятий, важной составной частью которого является технология сборки. Поэтому качественное проведение сборочных операций является одним из условий повышения качества сборки изделия, долговечности собираемых узлов и изделий.
В общем виде сборочный процесс представляет собой соединение в определенной последовательности отдельных деталей и электрорадиоэлементов в сборочные узлы для получения законченного изделия. Различают общую и узловую сборку. Общей сборкой называется часть технологического процесса, в течение которой происходит фиксация составляющих сборочных единиц. Узловая сборка – часть технологического процесса, которая имеет целью образования сборочных единиц, входящих в данное изделие, в соответствии с предъявляемыми к ним требованиями.
При проектировании технологического процесса сборки печатной платы анализируют технологичность конструкции. Общие технические требования сводятся к допустимости параллельной и независимой узловой сборки, взаимозаменяемости деталей, обеспечению свободного допуска к монтажу.
Основой проектирования сборочного процесса являются типовые технологические процессы сборки узлов, основываясь на которые мы составляем схему рабочего технологического процесса сборки печатной платы.



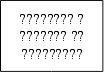
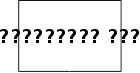

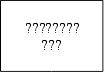



Рисунок 5.1 - Схема рабочего технологического процесса сборки печатной платы
Основными частями схемы являются операции комплектования, подготовки ЭРЭ, подготовки печатной платы, сборки, контроля, лакирования.
Согласно приведенной схемы составим маршрутные и операционные карты (смотри приложение Г).
Сборка печатной платы не должна осуществляться с применением сложного оснащения, сборочные операции должны быть максимально механизированы. С этой целью проведем выбор средств технологического оснащения. Для подготовки ЭРЭ к сборке используем следующее широко применяемое оборудование.
Для резисторов и конденсаторов используют автомат типа К12-010.00.00.000.
Лужение всех остальных элементов будем производить погружением в ванну ГГ-0867-4003. Пайку ЭРЭ производим в автоматизированном режиме на установке АУБ 28.00.
Используем также универсальные инструменты и приспособления согласно технологическому процессу.
Определение количественных показателей технологичности конструкции разрабатываемой материнской платы
Показатели технологичности конструкции изделия определяют по общесоюзным и отраслевым методикам. В дипломном проекте показатели технологичности определяем в соответствии с ОСТ 4.091.114-78 и ОСТ 4.091.105-79.
Исходные данные всех показателей приведены в таблице 5.1.
Трудоемкость изготовления изделия
Ти =е Тi (5.1)
где Ti – трудоёмкость изготовления сборки, регулировки контроля и испытания i-ой составной части изделия, нормо/ч.
Ти =43,4+5,16+13,8+83,04+20,08+43,4=208,8 нормо/ч
Таблица 5.1 - Исходные данные показателей
Наименование показателя |
Условное обозначение | Значение показа-теля |
| Основные и дополнительные технико-экономические показатели трудоемкости | ||
| Изготовление изделия | Ти нормо/ч | 109,55 |
| Литейных работ | ТЛ нормо/ч | 0 |
| Работ по обработке металлов давления | ТД нормо/ч | 0 |
| Работ по формообразованию деталей из полимерных материалов | ТП нормо/ч | 0 |
| Заготовительных работ выполняемых обработкой резанием | ТО нормо/ч | 0 |
| обработки резанием | ТО Р нормо/ч | 10,8 |
| сборно-монтажных работ | ТС нормо/ч | 25,9 |
| Регулировочных и контрольно-испытательных работ | ТР К нормо/ч | 29,7 |
| работ по изготовлению печатных плат | ТП П нормо/ч | 9,5 |
Наименование показателя |
Условное обозначение | Значение показа-теля |
| Основные и дополнительные технико-экономические показатели себестоимости |
| Расходы на сырье и материалы (за вычетом стоимости отходов) | СМ руб. | 480,6 |
| Основная зарплата производственных рабочих с начислениями | С руб. | 183,09 |
| Расходы на износ инструментов | СИ Н руб. | 18,4 |
| Расходы на содержание оборудования | СО руб. | 32,48 |
| Стоимость покупных изделий | СП К руб. | 480,6 |
| Полная себестоимость изделий | СИ руб. | 1144,29 |
| Дополнительные технические показатели | ||
| Количество типоразмеров заимствованных деталей | ДТ З шт. | 13 |
| Общее количество типоразмеров деталей в изделии | ДТ шт. | 6 |
| Общее количество деталей в изделии | Д шт. | 87 |
| Количество монтажных соединений выполненных на печатных платах, которые могут осущ. мех. способ. | НМ М шт. | 192 |
| Общее количество монтажных соединений | НМ шт. | 246 |
| Общее количество ЭРЭ, в изделии которые должны подготавливаться к монтажу в соответствии с требованиями конструкторской документации | НП ЭРЭ шт. |
20 |
| Показатели техничности изделия – аналога | ||
| Трудоемкость изготовления | ТН О шт. | 3127 |
| Технологическая себестоимость | СТ шт. | 280,76 |
Таблица 5.2 - Коэффициенты весомости по классу показателя изделия (электронного)
| ТОС =1 | СОПК =1 | КОСВ =0,76 | КПОВ ПП =0,2 |
| ТООР =0,5 | СОТ =0,8 | КТП =0,68 | КСБ =0,4 |
| ТОРК =0,3 | КМС =0,92 | КПОВ Д =0,52 | |
| ТОЗР =0,2 | КАРК =1 | КФ =0,44 | |
| ТОПП =0,1 | КПП =0,6 | КМП ЭРЭ=0,2 |
Технологическая себестоимость
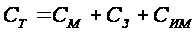 (5.2)
СТ = 30,2+64,4+18,4+32,48=280,76 руб.
Дополнительные технико-экономические показатели технологичности.
Относительная трудоемкость обработки резанием определяется по формуле:
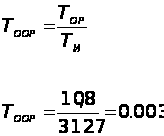 (5.3)
Относительная трудоемкость сборочно-монтажных работ определяется по формуле:
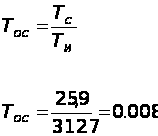 (5.4)
Относительная трудоемкость регулировочных и контрольно-испытательных работ определяется по формуле:
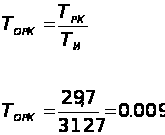 (5.5)
Относительная трудоемкость изготовления печатных плат определяется по формуле:
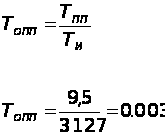 (5.6)
Относительная себестоимость покупных комплектующих изделий определяется по формуле:
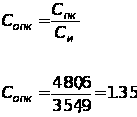 (5.7)
Относительная технологическая себестоимость изделий определяется по формуле:
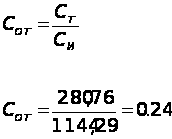 (5.8)
Коэффициент освоенности деталей определяется по формуле:
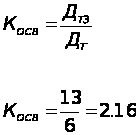 (5.9)
Коэффициент повторяемости деталей определяется по формуле:
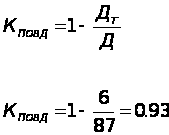 (5.10)
Коэффициент механизации монтажа определяется по формуле:
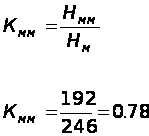 (5.11)
Коэффициент применения типовых технологических процессов определяется по формуле:
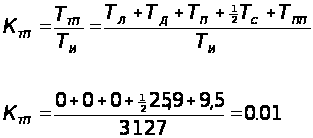 (5.12)
Коэффициент механизации подготовки ЭРЭ к монтажу определяется по формуле:
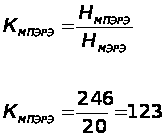 (5.13)
Комплексный относительный технико-экономический показатель трудоемкости определяется по формуле:
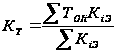 (5.14)
где Кiэ - коэффициенты весомости по классу показателя изделия
Toi - показатели трудоемкости рассчитанные выше
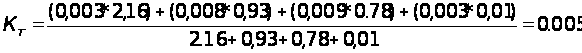
Комплексный относительный технико-экономический показатель себестоимости определяется по формуле:
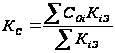 (5.15)
где Кiэ - коэффициенты весомости по классу показателя изделия
Сoi - показатели себестоимости рассчитанные выше
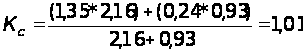
Комплексный относительный показатель техничности определяется по формуле:
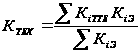 (5.16)
где Кiэ - коэффициенты весомости по классу показателя изделия
Кiтте - показатели техничности рассчитанные выше
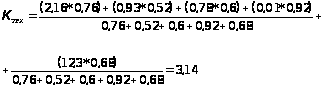
Уровень технологичности по трудоемкости изготовления определяется по формуле: