Методи автоматичного контролю та оптимізації технологічних комплексів мокрої магнітної сепарації залізних руд
 ,
 - граничні частоти;
 ,
 - резонансні частоти.
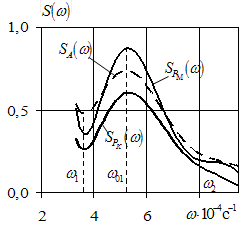
Рис. 4. Спектральні щільності інформаційних
параметрів, де:  - спектральна щільність
центрованого випадкового процесу зміни у часі питомої роботи подрібнення руди;
 ,
 - відповідно спектральна
щільність сигналів активної потужності приводних електродвигунів млина і
класифікатора; - резонансна частота; , - граничні частоти.
Спектральні щільності центрованих випадкових
процесів коливань масової частини заліза у первинній руді  та у промпродукті
 визначаються
і текстурними, і структурними властивостями руди. З аналізу рис.3 випливає, що
спектральна щільність сигналу активної потужності двигуна сепаратора
 збігається за резонансними частотами зі
спектральними щільностями і .
Точність збігу за частотами і менша
ніж 5%, тому непрямою характеристикою коливань текстурно-структурних
властивостей руди є спектральна щільність сигналу активної потужності,
споживаної приводним електродвигуном магнітного сепаратора
 . Ця спектральна
щільність у загальному випадку має множину характерних частот А:
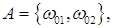 (3)
де  - характерні частоти,
відповідні до максимумів спектральної щільності.
Спектральна щільність центрованого випадкового
процесу коливань питомої роботи подрібнення первинної руди визначає її текстурні властивості. З аналізу рис.4
випливає, що спектральна щільність сигналу активної потужності двигуна
класифікатора збігається за резонансною частотою
зі спектральною щільністю . Точність збігу за
частотою менша ніж 4%.
Тому непрямою характеристикою коливань
текстурних властивостей руди є спектральна щільність сигналу активної
потужності, споживаної приводним електродвигуном спірального класифікатора  . Ця спектральна
щільність у загальному випадку має множину характерних частот В:
 . (4)
Різниця двох множин дає множину характерних частот C коливань структурних властивостей збагаченої руди:
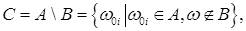 (5)
де i = 1,2. З урахуванням виразів (3) - (5) множина характерних частот коливань структурних властивостей руди:
 (6)
З аналізу графіків рис.3, 4, а також з виразів (3) - (6) випливає, що спектральна щільність коливань сигналу активної потужності, споживаної приводними двигунами млина і спірального класифікатора, визначається коливаннями питомої роботи подрібнення руди. Спектральна щільність коливань сигналу активної потужності приводного двигуна магнітного сепаратора визначається коливаннями питомої роботи подрібнення руди і коливаннями вмісту заліза у первинній руді. З теорії подрібнення відомо, що питома робота подрібнення руди є непрямою характеристикою крупності і твердості руди.
Отже, оцінка основної частоти коливань текстурних властивостей руди виконується за резонансною частотою спектральної щільності коливань сигналу активної потужності приводного двигуна класифікатора або млина.
Оцінка основних частот коливань текстурно-структурних властивостей руди виконується за резонансною частотою спектральної щільності коливань сигналу активної потужності приводного двигуна магнітного сепаратора.
Оцінка основної частоти коливань структурних властивостей руди виконується за резонансною частотою, яка присутня в спектральній щільності сигналу активної потужності приводного двигуна магнітного сепаратора і відсутня у спектральній щільності сигналу активної потужності двигуна спірального класифікатора або млина.
Запропонована методика використовується для ідентифікації частот збурюючих дій при проектуванні й наладці систем автоматичного регулювання процесів подрібнення, класифікації та магнітної сепарації, а також для контролю ефективності усереднення руди за текстурними і структурними властивостями. У цьому випадку оцінку дисперсії коливань текстурних властивостей руди виконують, використовуючи вираз:
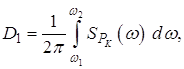 (7)
де , -
відповідно нижня та верхня границя частотного діапазону коливань.
Оцінка дисперсії коливань текстурно-структурних властивостей руди здійснюється за виразом:
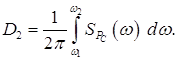 (8)
Припустімо, наприклад, що усереднення руди
відбувається за текстурно-структурними властивостями. Для цього
використовується формула (8). Якщо при спостереженні протягом періодів  і
 за формулою (8) були
розраховані значення дисперсії відповідно
 і
 причому
 то це означає, що ефективність усереднення
руди за період була
вищою, ніж за період .
Науково обґрунтований метод технічного контролю розгерметизації барабана сепаратора, при якому активна потужність, споживана електродвигуном сепаратора, перевищує технологічно припустимий рівень. Запропонований алгоритм виявлення розгерметизації барабана сепаратора:
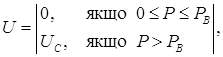 (9)
де  - напруга сигналізації;
 - верхнє припустиме значення сигналу
активної потужності.
Для контролю затирання барабана сепаратора
через потрапляння побічних предметів або через відхилення від осі
запропонований метод технічного контролю за появою в спектральній щільності
центрованого випадкового процесу зміни у часі сигналу активної потужності
максимуму на частоті обертання барабана сепаратора  . Система
контролю містить смуговий фільтр оборотної частоти . Поява
сигналу активної потужності електродвигуна сепаратора на частоті свідчить про технічну несправність
магнітного сепаратора, пов'язану із затиранням барабана. Типові спектральні
щільності технічно справного магнітного сепаратора наведені на рис.5, а
несправного - на Рис.6.
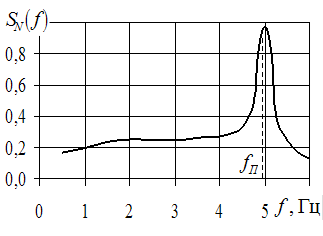
Рис. 5. Типова спектральна щільність активної потужності технічно справного магнітного сепаратора, де: fП - частота біжучого електромагнітного поля.
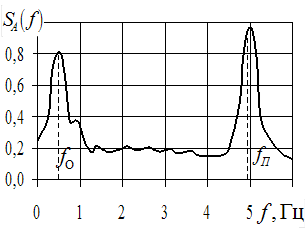
Рис.6. Типова спектральна щільність активної
потужності технічно несправного магнітного сепаратора, де: - частота обертання барабана сепаратора; fП
- частота біжучого електромагнітного поля.
Розроблений метод автоматичного управління кількістю паралельно працюючих магнітних сепараторів, що утворюють фронт магнітної сепарації з урахуванням параметрів законів розподілу сигналів активної потужності.
Обґрунтовані оптимальні границі переключення кількості сепараторів, виходячи з мінімізації ризику прийняття рішення відповідно до величини споживаної ними активної потужності. Наприклад, якщо максимальна кількість працюючих сепараторів дорівнює трьом при постійно включеному одному сепараторі, оптимальна границя переключення
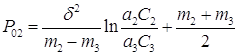 , (10)
де d - середньоквадратичне відхилення сигналу
активної потужності;  і
 -
математичні очікування сигналів активної потужності відповідно при двох і трьох
включених сепараторах;
 і
 - відповідно
ймовірності роботи двох і трьох працюючих сепараторів;
 і
 - відповідно вартість втрат від помилкового
включення та відключення сепаратора.
Кількість паралельно працюючих у стадії збагачення магнітних сепараторів автоматично змінюють пропорційно до активної потужності, споживаної електродвигунами сепараторів з мережі, обумовленої продуктивністю сепараторів за магнітним продуктом.
Розроблений метод технологічного контролю комплексу магнітної сепарації з перечищенням промпродукту. Функціональна схема системи технологічного контролю, а також її статичні характеристики, наведені на рис.7,8.
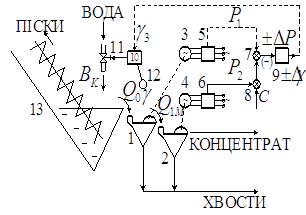
Рис.7. Функціональна схема системи
автоматичної оптимізації, де: 1, 2 - магнітні сепаратори; 3, 4 -
електродвигуни; 5, 6 - вимірювальні перетворювачі активної потужності; 7, 8 -
суматори; 9 - релейний блок; 10 - регулятор густини зливу; 11 - клапан витрати
води; 12 - густиномір; 13 - класифікатор; BK - витрата води у
класифікатор;  - продуктивність твердої фази
пульпи класифікатора; ±∆g - сигнал зміни густини зливу класифікатора;
 -
продуктивність за магнітним продуктом сепараторів першого прийому; P1,
P2 - вихідні токові сигнали вимірювальних перетворювачів
активної потужності; C - постійний зсув;
 -
завдання регулятору густини зливу.
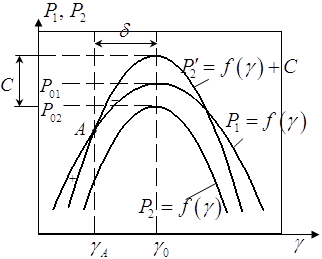
Рис.8. Статичні характеристики системи, де: g - густина зливу
класифікатора; g0 - оптимальна густина зливу; gA - квазіоптимальна густина зливу класифікатора у робочій точці А;
 і
 - статичні характеристики
активної потужності, споживаної електродвигунами сепараторів першого і другого
прийому;
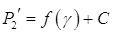 - зсунута статична характеристика;
 і
 - оптимальні значення
сигналів активної потужності; C - постійний зсув; d - помилка
системи.
Метод працює на диференціальному принципі екстремального регулювання.
У четвертому розділі на базі теоретичних і практичних результатів, що отримані в попередніх розділах, розроблена й досліджена безпошукова диференціальна система автоматичного контролю й оптимізації найбільш поширеного технологічного комплексу магнітної сепарації з паралельно працюючими магнітними сепараторами.
На рис.9 подана функціональна схема системи, а на рис.10 - її статичні характеристики.
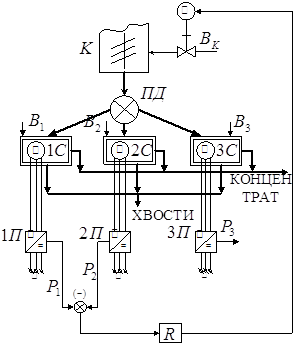
Рис. 9. Функціональна схема системи автоматичної оптимізації, де: К - класифікатор; ПД - пульподільник; 1С, 2С, 3С - магнітні сепаратори; 1П, 2П, 3П - перетворювачі активної потужності; R - регулятор; B1, B2, B3 - витрати додаткової води в сепаратори; Вк - витрата додаткової води в класифікатор; Р1, Р2, Р3 - сигнали активної потужності приводних двигунів сепараторів.
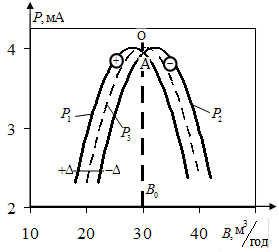
Рис. 10. Статичні характеристики системи, де: В0
- оптимальне значення об'ємної витрати води на вході одного сепаратора;  - збільшення додаткової води у ванну
сепаратора; Р1, Р2, Р3 -
сигнали активної потужності приводних двигунів сепараторів.
Сигнали P1 і P2
включені назустріч один одному. Різниця цих сигналів надходить
на вхід регулятора R, що через серводвигун управляє клапаном витрати
води в класифікатор.
Зсув статичних характеристик магнітних сепараторів формує управляючий сигнал U, знак якого визначає відхилення режиму роботи комплексу магнітної сепарації від заданого режиму, що відповідає точці A на рис.10:
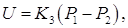 (11)
де K3 - коефіцієнт передачі регулятора.
Визначені статичні та динамічні характеристики технологічного комплексу магнітної сепарації як об'єкта автоматичного управління.
Нормована автокореляційна функція коливань якості руди:
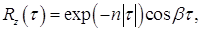 (12)
де 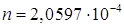 ;
 .
Нормована автокореляційна функція коливань якості витрати води:
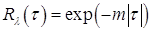 , (13)
де 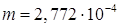 .
Виконані розрахунки параметрів налаштування
системи за критерієм мінімуму середньоквадратичної помилки. На рис.11 наведений
графік залежності середньоквадратичної помилки регулювання  від коефіцієнта передачі регулятора K,
а на рис.12 - графік зміни помилки системи при її східчастій зміні.
Розроблені схеми алгоритмів технологічного контролю та автоматичної оптимізації технологічного комплексу магнітної сепарації. Запропонована технічна реалізація системи на основі використання промислових комп'ютерних робочих станцій.
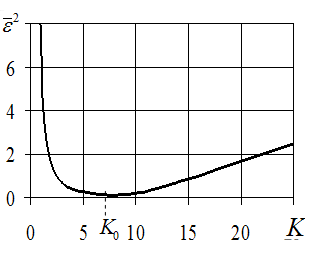
Рис. 11. Графік залежності середньоквадратичної помилки від коефіцієнта підсилення.
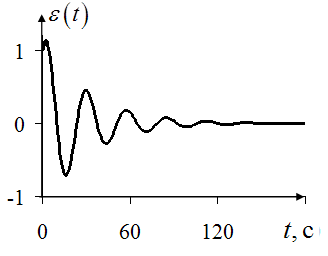
Рис. 12. Графік зміни помилки системи при її ступеневій зміні.
У додатках наведені таблиці експериментальних даних, а також акти про використання результатів дисертаційної роботи.
Висновки
Дисертація є завершеною науковою роботою, у якій вирішена актуальна науково-технічна задача обґрунтування методів автоматичного контролю й оптимізації технологічних комплексів магнітного збагачення за сигналами активної потужності, споживаної електродвигунами магнітних сепараторів, що має важливе народногосподарське значення і забезпечує практичне створення ефективних і надійних систем з автоматизації процесів й апаратів магнітної сепарації в умовах різноманітних технологічних схем магнітозбагачувальних фабрик.
Аналіз технологічних схем, процесів і апаратів магнітного збагачення з позицій задач управління та нові науково обґрунтовані теоретичні й практичні результати, що були отримані у ході роботи, мають суттєве значення для подальшого розвитку концепції автоматизації комплексів магнітного збагачення руд на основі застосування магнітного сепаратора як природного аналізатора результатів рудопідготовки.
Основні наукові та практичні результати полягають у наступному:
1. Використання відносного зсуву двох статичних характеристик залежності активної потужності, споживаної електродвигунами двох паралельно працюючих магнітних сепараторів, від густини зливу пульпи класифікатора забезпечує реалізацію диференціальної системи екстремального регулювання процесами механічної класифікації й магнітної сепарації, що забезпечує роботу системи без пошукових коливань і підвищення якості екстремального регулювання та кількості витягнутого магнітного продукту.
2. Непрямою характеристикою технологічних частот коливань масової частини заліза в збагачуваній руді є різниця двох множин технологічних частот коливань спектральних щільностей центрованих випадкових процесів зміни у часі сигналів активної потужності приводних двигунів магнітного сепаратора й спірального класифікатора, працюючих у першій стадії збагачення, що забезпечує автоматичний контроль ефективності усереднення руди за масовою частиною заліза.
3. Перевищення технологічно припустимого рівня активної потужності, споживаної електродвигуном барабана магнітного сепаратора, вказує на розгерметизацію барабана сепаратора, що забезпечує автоматичний контроль за станом сепаратора як елемента системи екстремального регулювання процесами механічної класифікації та магнітної сепарації.
4. Розроблений метод автоматичного контролю без пошукових коливань відхилення процесів механічної класифікації і магнітної сепарації від оптимального режиму за величиною активної потужності електродвигуна магнітного сепаратора, який відрізняється диференціальним принципом екстремального детектування за різницею сигналів активної потужності двох магнітних сепараторів із зміщеними статичними характеристиками, що працюють в одному комплексі. Це забезпечує розробку більш ефективних безпошукових систем автоматичної оптимізації процесів механічної класифікації і магнітної сепарації.
5. Розроблений метод автоматичного контролю кількості паралельно працюючих магнітних сепараторів, які утворюють фронт магнітної сепарації, що відрізняється тим, що кількість працюючих магнітних сепараторів змінюють пропорційно середньоарифметичному значенню споживаної ними активної потужності. Це забезпечує підвищення оперативності й точності автоматичного управління фронтом магнітної сепарації при коливаннях продуктивності подрібнювальних агрегатів і властивостей збагачуваної руди.
6. Розроблений метод автоматичного контролю технічного стану барабанних магнітних сепараторів як елементів систем автоматичної оптимізації, який відрізняється тим, що сигнал про технічну несправність сепаратора встановлюється у випадку перевищення середнього арифметичного значення активної потужності електродвигуна припустимого значення або у випадку появи у спектральній щільності сигналу активної потужності максимуму на частоті обертання барабана сепаратора. Цей метод здійснює реалізацію більш ефективних автоматичних систем раннього контролю технічних несправностей промислових магнітних сепараторів у процесі їх роботи.
Публікації за темою дисертації
1. Полінський О.М. Автоматична діагностика властивостей збагачуваної руди // Науковий вісник НГУ. - Дніпропетровськ. - 2005. - № 1. - С.82-84.
2. Полінський О.М. Оптимізація подрібнювальних агрегатів з пілотним магнітним сепаратором у контурі управління //