Конструирование и технология изготовления звукового сигнализатора отключения сетевого напряжения
)
(net «NET00019»
(node «VT2» «1»)
(node «R4» «2»)
)
(net «NET00026»
(node «R2» «1»)
(node «VT1» «3»)
(node «R3» «2»)
(node «C1» «1»)
Протокол ошибок создания архивной библиотеки:
Errors:
Total error messages: 0
Information:
Component К50–12 copied from library D:МОИ ДОКУМЕНТЫ!!! МОЙ КУРСАЧ ПО СУСКИНУ!!
!Р-CADИРИШКА.LIB to library D:Мои документы!!! Мой курсач по Сускину!!!Р-CAD
Ар.lib.
Component С2–33Н copied from library D:МОИ ДОКУМЕНТЫ!!! МОЙ КУРСАЧ ПО СУСКИНУ!!
!Р-CADИРИШКА.LIB to library D:Мои документы!!! Мой курсач по Сускину!!!Р-CAD
Ар.lib.
Component С1–4 copied from library D:МОИ ДОКУМЕНТЫ!!! МОЙ КУРСАЧ ПО СУСКИНУ!!!
Р-CADИРИШКА.LIB to library D:Мои документы!!! Мой курсач по Сускину!!!Р-CADА
р.lib.
Component КС213В copied from library D:МОИ ДОКУМЕНТЫ!!! МОЙ КУРСАЧ ПО СУСКИНУ!!
!Р-CADИРИШКА.LIB to library D:Мои документы!!! Мой курсач по Сускину!!!Р-CAD
Ар.lib.
Component НРМ14АХ copied from library D:МОИ ДОКУМЕНТЫ!!! МОЙ КУРСАЧ ПО СУСКИНУ!
!!Р-CADИРИШКА.LIB to library D:Мои документы!!! Мой курсач по Сускину!!!Р-CA
DАр.lib.
Component КТ315Б copied from library D:МОИ ДОКУМЕНТЫ!!! МОЙ КУРСАЧ ПО СУСКИНУ!!
!Р-CADИРИШКА.LIB to library D:Мои документы!!! Мой курсач по Сускину!!!Р-CAD
Ар.lib.
Component КТ361Б copied from library D:МОИ ДОКУМЕНТЫ!!! МОЙ КУРСАЧ ПО СУСКИНУ!!
!Р-CADИРИШКА.LIB to library D:Мои документы!!! Мой курсач по Сускину!!!Р-CAD
Ар.lib.
Component L-934SRC-E copied from library D:МОИ ДОКУМЕНТЫ!!! МОЙ КУРСАЧ ПО СУСКИ
НУ!!!Р-CADИРИШКА.LIB to library D:Мои документы!!! Мой курсач по Сускину!!!Р
– CADАр.lib.
Component КД102Б copied from library D:МОИ ДОКУМЕНТЫ!!! МОЙ КУРСАЧ ПО СУСКИНУ!!
!Р-CADИРИШКА.LIB to library D:Мои документы!!! Мой курсач по Сускину!!!Р-CAD
Ар.lib.
Component PITANIE copied from library D:МОИ ДОКУМЕНТЫ!!! МОЙ КУРСАЧ ПО СУСКИНУ!
!!Р-CADИРИШКА.LIB to library D:Мои документы!!! Мой курсач по Сускину!!!Р-CA
DАр.lib.
Total informational messages: 10
Графический редактор P-CAD РСВ предназначен для разработки и конструирования узлов. Он позволяет задавать размеры ПП, ширину проводников и величину индивидуальных зазоров для разных проводников, размеры контактных площадок и диаметры переходных отверстий, экранные слои. Редактор позволяет выполнять маркировку элементов, их размещение, упаковку схемы на плату, ручную и полуавтоматическую трассировку проводников и формировать управляющие файлы для технологического оборудования.
1. Настройка среды редактора (схожа с настройкой среды редактора Schematic, поэтому остановимся на различиях):
– установка миллиметровых шагов сетки 2,5 (для последующего построения контуров платы) и 0,5 (для задания шага трассировки);
– подключение ранее созданной архивной библиотеки компонентов;
– подключение к документу списка соединений;
В результате в рабочей области появятся посадочные места компонентов, выводы которых соединены согласно принципиальной электрической схеме.
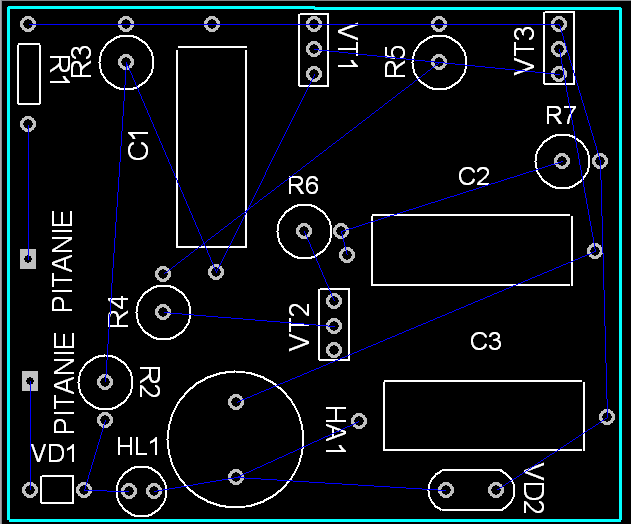
Рис. 24. Результат подключения архивной библиотеки и списка соединений
2. Непосредственное создание схемы:
– создание контура платы в слое Board;
– создание монтажных отверстий на плоскости платы (аналогично контактным площадкам, но с заданием параметра Shape / Mounting Hole). Применим метод крепления платы в четырех точках, а диаметр монтажных отверстий зададим 1,2 мм, под винты с диаметром резьбы 1 мм.
3. Трассировка платы:
– задание правил трассировки (командой Options/Design Rules):
– минимальное расстояние между элементами шелкографии 0.0 мм (команда DesignSilkscreenClearance);
– минимально допустимое расстояние между двумя отверстиями оставим по умолчанию 13.0 mil (команда DesignHoleToHoleClearance);
– минимально допустимое расстояние между краями печатного рисунка на верхней и нижней сторонах платы 0,25 мм (команда LayerPad to Pad, Pad to Via, Pad to Line, Line to Via, Line to Line, Via to Via);
– ширина проводников платы равна минимально допустимой для класса точности 3, то есть 0,25 мм (команда Line OptionsWidth);
– размеры переходных отверстий согласно п. 6 (команда OptionsVia Style.);
– создание печатного рисунка платы:
Для автоматической трассировки используем автотрассировщика Quick Route, который позволяет разводить несложные печатные платы, содержащие небольшое количество компонентов.
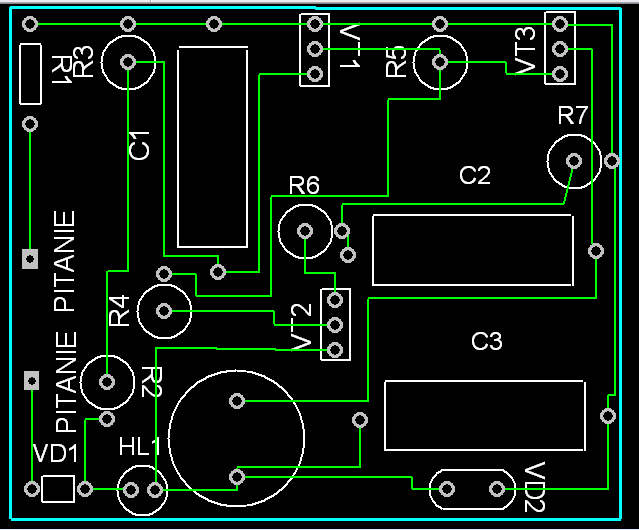
Рис. 25. Результат трассировки
4. Проверка правильности трассировки печатной платы (командой Utils/DRC.).
Отчет о трассировке: P-CAD Design Rule Check Report
D:Мои документы!!! Мой курсач по Сускину!!!Р-CADRконец.drc:
Design Clearances (in mm):
–
Silk Screen Clearance: 0mil
Hole-Hole Clearance: 13.0mil
Board Edge Clearance: Not Defined
Layer Clearances (in mm):
–
Layer Name Pad-Pad Pad-Line Line-Line Pad-Via Via-Line Via-Via
Top 0.250 0.250 0.250 0.250 0.250 0.250
Bottom 0.250 0.250 0.250 0.250 0.250 0.250
DRC Report Options:
Net List Compare: Off
Clearance Violations: On
Text Violations: On
Net List Violations: On
Unrouted Nets: On
Unconnected Pins: On
Net Length Violations: On
Silk Violations: On
Copper Pour Violations: On
Plane Violations: On
Component Violations: On
Drill Violations: On
Test Point Violations: Off
DRC Errors:
NETLIST VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
CLEARANCE VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
UNROUTED NETS:
0 warning(s) detected.
0 error(s) detected.
UNCONNECTED PINS:
0 warning(s) detected.
0 error(s) detected.
Warning: Net length violation tests were not performed because
of missing MinNetLength, MaxNetLength, or MatchedLength rules.
NETLIST LENGTH VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
SILK SCREEN CLEARANCE VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
TEXT VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
WIDTH VIOLATIONS:
Warning: Width violation tests were not performed because
of missing Width rule.
0 warning(s) detected.
0 error(s) detected.
COPPER POUR VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
PLANE VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
COMPONENT VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
DRILL VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
DRC Summary:
–
Netlist Compare:
Errors: 0
Warnings: 0
Netlist:
Errors: 0
Warnings: 0
Ignored Errors: 0
Clearance:
Errors: 0
Warnings: 0
Ignored Errors: 0
Unrouted Nets:
Errors: 0
Warnings: 0
Ignored Errors: 0
Unconnected Pins:
Errors: 0
Warnings: 0
Ignored Errors: 0
Net Length:
Errors: 0
Warnings: 0
Ignored Errors: 0
Silk Screen:
Errors: 0
Warnings: 0
Ignored Errors: 0
Text:
Errors: 0
Warnings: 0
Ignored Errors: 0
Width:
Errors: 0
Warnings: 0
Ignored Errors: 0
Copper Pour:
Errors: 0
Warnings: 0
Ignored Errors: 0
Plane:
Errors: 0
Warnings: 0
Ignored Errors: 0
Component:
Errors: 0
Warnings: 0
Ignored Errors: 0
Drilling:
Errors: 0
Warnings: 0
Ignored Errors: 0
Согласно протоколу полученная конструкция печатного узла соответствует схеме электрической принципиальной и отвечает требованиям по классу точности 3. Таким образом, проделанную работу по её проектированию можно считать завершенной.
2.3 Конструирование корпуса
Устанавливаем размеры корпуса звукового сигнализатора отключения сетевого напряжения 72 х 63 х 22.
Корпус устройства будет изготавливаться из пластмассы.
Пластмассы – искусственные материалы, полученные на основе органических природных, синтетических или органических полимеров, из которых можно после нагрева и приложения давления формовать изделия сложной конфигурации. Использование пластмассы в качестве материала для корпуса устройства, прежде всего, связано с рядом их достоинств.
Важнейшие из них:
1. Низкая себестоимость изготавливаемых деталей;
2. Великолепные диэлектрические свойства;
3. Пластмассы имеют достаточную прочность;
4. Высокая технологичность переработки пластмасс;
5. Высокая химическая стойкость.
Для изготовления корпуса звукового сигнализатора отключения сетевого напряжения применим фторопласт-4.
Характерные свойства: фторопласт-4 является термически и химическим стойким материалом. Кроме того он стоек к действию растворителей, кислот, щелочей, окислителей, малоустойчив к облучению. Это наиболее высококачественный диэлектрик, и его диэлектрические свойства мало изменяются в широком диапазоне температур.
Недостатки: хладотекучесть, выделение токсичного фтора при высокой температуре и трудность его переработки (вследствие отсутствии пластичности).
Области применения: из фторопласт-4 изготовляют трубы для химикатов, детали (вентили, краны, насосы, мембраны), уплотнительные прокладки, электрорадиотехнические детали, антифрикционные покрытия на металлах (подшипники, втулки).
Способы переработки: экструзия, прокатывание, прессование, литьевое прессование, горячее формование полуфабрикатов давлением, литье под давлением, механическая обработка, сварка.
Корпус устройства будет состоять из двух частей: платформы корпуса, на которой размещается печатная плата устройства и крышки корпуса.
Платформа корпуса и крышка крепятся между собой посредством защелок.
Учитывая небольшое кол-во элементов, генератор целесообразно выполнить на одной плате. Плата будет размещаться на платформе и крепиться защелками. Так как плата односторонняя, а нагрев элементов незначителен, то разместим ее прямо на корпусе.
В крышке корпуса напротив светодиода и звукоизлучателя будут отверстия.
Чертежи печатных плат и корпуса приведены на чертежах в графическом материале.
3. Технология изготовления, сборки и монтажа
3.1 Анализ конструкции на технологичность
Под технологичностью конструкций аппаратуры следует понимать совокупность свойств конструкции, проявляющихся в возможности оптимальных затрат труда, материалов и времени при технической подготовке производства, изготовления, эксплуатации и ремонта.
Условия изготовления или ремонта изделия определяются специализацией и организацией производства, применяемыми технологическими процессами и годовой программой.
Оценка технологичности конструкции изделия может быть качественной и количественной.
Количественная оценка технологичности конструкции выражается показателем, численное значение которого характеризует степень удовлетворения требованиям технологичности конструкции. Количественная оценка рациональна только в зависимости от признаков, которые существенно влияют на технологичность рассматриваемой конструкции.
Целью такой оценки является обеспечение эффективной отработки аппаратуры на технологичность при снижении затрат времени и средств на ее разработку, технологическую подготовку производства, изготовление, эксплуатацию и ремонт.
Для оценки технологичности конструкций аппаратуры используются относительные частные показатели Кi и комплексный показатель Кк, рассчитываемый по средневзвешенному значению относительных частных показателей с учетом коэффициентов φі, характеризующих весовую значимость частных показателей, т.е. степень их влияния на трудоемкость изготовления изделия.
Звуковой сигнализатор отключения сетевого напряжения относится к электронным устройствам. Для электронных устройств по ОСТ 4Г0 091.219 −76 применяются частные показатели технологичности, состав которых представлен в табл. 12.
Таблица 12. Состав показателей технологичности для электронных блоков и узлов
|
Показатели технологичности |
Коэффициент значимости |
|
Коэффициент автоматизации и механизации монтажа |
j= 1 |
|
Коэффициент механизации подготовки ЭРЭ |
j= 0,75 |
|
Коэффициент повторяемости ЭРЭ |
j= 0,31 |
|
Коэффициент применяемости ЭРЭ |
j= 0,187 |
|
Коэффициент прогрессивности формообразования деталей |
j= 0,11 |
Оценку технологичности будем производить в следующей последовательности:
Определим коэффициент автоматизации и механизации монтажа изделия:
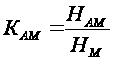 ,
где НАМ – количество монтажных соединений, которые могут осуществляться механизированным или автоматизированным способом; НМ – общее количество монтажных соединений.
Так как все ЭРЭ стандартные, их монтаж можно осуществлять механизированным или автоматизированным способом.
 .
Определим коэффициент механизации подготовки ЭРЭ к монтажу:
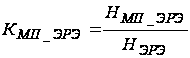 ,
где НМП ЭРЭ – количество ЭРЭ, подготовка которых к монтажу может осуществляться механизированным или автоматизированным способом.
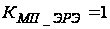 .
Определим коэффициент применяемости ЭРЭ:
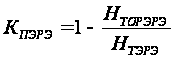
где НТОР ЭРЭ=0 – число типов применяемых оригинальных ЭРЭ; НТ ЭРЭ=9 - число применяемых типов ЭРЭ.
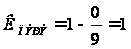 .
Определим коэффициент повторяемости ЭРЭ:
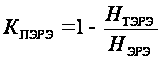 ,
где НТЭРЭ=9 – число применяемых типов ЭРЭ.
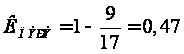 .
Коэффициент прогрессивности формообразования деталей:
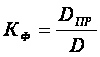 ,
где DПР – количество деталей, заготовки которых или сами детали получены прогрессивными методами формообразования (штамповкой, прессованием, порошковой металлургией, литьём по выплавляемым моделям, под давлением и в кокиль, пайкой, сваркой, склеиванием, из профилированного материала); D – количество деталей, являющихся составными частями изделия. В данном случае такой деталью является плата, следовательно:
 .
Основным показателем, используемым для оценки технологичности конструкции, является комплексный (интегральный) показатель, под которым понимается показатель технологичности конструкций, характеризующий несколько ее признаков. Комплексный показатель определяется на основе базовых показателей по формуле:
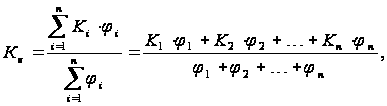
где
 - показатель,
определяемый
по таблице
базовых показателей
соответствующего
класса блоков;
 - функция,
нормирующая
весовую значимость
показателя
в зависимости
от его порядкового
номера в таблице.
Таким образом, получим следующее значение комплексного показателя технологичности:
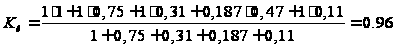
Вывод: Согласно требованиям к несущим конструкциям, коэффициент технологичности должен быть больше или равен 0,8, следовательно, конструкция устройства технологична. В случае необходимости повышения технологичности используется применение микросхем и микросборок, устройств механизированного или автоматизированного контроля и настройки.
3.2 Проектирование конструкции технологической оснастки
Технологическая оснастка – это комплекс приспособлений режущих и измерительных инструментов для изготовления определенного изделия.
Организация работ по обеспечению технологической оснасткой определяется стандартами ЕСТПП.
Проектированием оснастки занимается КБ отдела главного технолога. Изготовление – инструментальный цех. Внедрение оснастки – цеховые технологические бюро и наладчики.
Номенклатура и количество оснастки определяется технологом при разработке тех. процесса.
Порядок разработки:
Технолог проводит поиск необходимой оснастки среди существующих. При отрицательном результате поиска технолог разрабатывает ТЗ на изготовление оснастки, которое должно содержать руководящую и справочную информацию, необходимую для проектирования оснастки (указания по технике безопасности, модель оборудования, обозначения деталей и изделия, геометрия и вид режущего инструмента и т.д.).
Чертежи оснастки размножаются и передаются в отдел инструментального производства, где разрабатывается технология на оснастку и осуществляется ее изготовление.
3.2.1 Штамп
При сборке и монтаже печатного узла требуется гибка выводов дип-элементов. Для этой цели будем использовать гибочный штамп. Холодная штамповка – одна самых прогрессивных технологий получения заготовок, а в ряде случаев и готовых изделий машиностроения, приборостроения, радиоэлектронных и вычислительных средств. По данным приборостроительных и машиностроительных предприятий методами холодной штамповки изготавливается до 75% заготовок и деталей.
Характерными чертами процессов холодной штамповки, обеспечивающими её широкое распространение, являются:
– простота эксплуатации оборудования;
– возможность изготовления изделий из разнообразных материалов;
– высокая производительность труда;
– низкая квалификация рабочих;
– малая себестоимость изделий;
– возможность механизации и автоматизации процессов.
Для данного устройства в производстве отсутствует штамп для гибки выводов конденсатора К50–12 (С1, С2, С3). Диаметр выводов ds=0.9, радиус закругления выводов 1 мм, а расстояние между выводами (а соответственно и центрами отверстий КП) равно 25 мм.
Штампы, применяемые для гибки, отличаются большим разнообразием как в отношении выполняемых ими операций, так и по конструктивному оформлению, определяемому характером производства. В массовом производстве применяют сложные штампы, обладающие высокой стойкостью и средствами автоматического контроля параметров. В серийном – используются более простые конструкции и, соответственно, более дешевые в изготовлении. В мелкосерийном производстве находят применение наиболее простые и дешевые штампы.
По способу действия различают штампы простые, последовательные и совмещенные.
По количеству операций штампы могут быть одно- или многооперационными.
По способу подачи материала – с неподвижным или подвижным упором, с ловителями, с боковыми шаговыми ножами и т.д.
При гибке выводов элементов размером D-∆, где D-номинальный
размер детали, ∆ – отклонение данного размера, исполнительные размеры определяются по формулам:
для матрицы – DМ=(D-∆)+δм;
для пуансона
– DП=(D-∆-z)- п.
Здесь: DМ и DП – сопрягаемые размеры соответственно матрицы и пуансона, мм;
ΔМ и δП – отклонения размеров, мм;
z – номинальный (наименьший), мм.
Определим исполнительные размеры для матрицы:
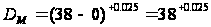
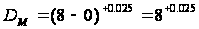
Определим исполнительные размеры для пуансона:
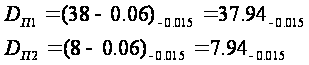
Чертежи гибочного штампа приведены в приложении.
3.2.2 Прессформа
Корпус звукового сигнализатора отключения сетевого напряжения изготовлен из термореактивной пластмассы – фторопласта-4. В настоящее время известно значительно число способов формирования пластмассовых изделий, которые применяют в зависимости от их конструкций, типа и размеров, технически требований, предъявляемых к использованию изделий. Наиболее распространенными являются:
– прессование;
– литье под давлением;
– формование.
Для изготовления нашего корпуса будем использовать способ обработки в виде литья под давлением.
Литье под давлением – процесс, во время которого материал переводится в вязко-текучее состояние и затем впрыскивается под давлением в форму, где происходит оформление изделия.
Методом литья под давлением производят изделия массой от долей грамма до десятков килограммов. Этот способ является наиболее распространенным в переработке большинства промышленных термопластов. Кроме того, литьем под давлением производят изделия армированные, гибридные, полые, многоцветные, из вспенивающихся пластиков и др.
Основным оборудованием процесса является термопластоавтомат, оснащенный пресс-формами
Отличительной особенностью метода является его цикличность, что ограничивает его производительность.
К основным достоинствам литья под давлением относятся:
– универсальность по видам перерабатываемых пластиков,
– высокая производительность,
– высокое качество получаемых изделий,
– возможность изготовления деталей весьма сложной конфигурации или тонкостенных изделий,
– отсутствие дополнительной обработки конечного продукта (за исключением операции удаления литников),
– полная автоматизация процесса.
Недостатки метода:
– литьевые машины являются сложными и недешевыми устройствами, насыщенными современными техническими решениями;
– применение термопластоавтоматов для реализации конкретного технологического процесса требует квалифицированного технико-экономического обоснования.
Принципиально, суть технологии литья под давлением состоит в следующем (рис. 24). Расплав полимера подготавливается и накапливается в материальном цилиндре литьевой машины (в данном случае – червячного типа) к дальнейшей подаче в сомкнутую форму (позиция а).
Затем материальный цилиндр смыкается с узлом формы, а пластикатор (в нашем случае – невращающийся червяк) в процессе осевого движения перемещает расплав в форму (позиция б). В результате чего форма заполняется расплавом полимерного материала, а пластикатор смещается в крайнее левое (на рисунке) положение (позиция в).
Далее расплав в форме застывает (или отверждается – в случае реактопластов) с образованием твердого изделия (позиция г). Материальный цилиндр продолжает оставаться в сомкнутом с системой формы положении. В этой ситуации червяк начинает вращаться с заданной скоростью, подготавливает и транспортирует расплав в переднюю зону материального цилиндра и при этом отодвигается назад. В конце накопления требуемого объема расплава вращение червяка прекращается. Он занимает исходное положение.
После завершения процесса затвердевания (отверждения) пластмассы форма размыкается, и изделие удаляется из нее (позиция д). Для облегчения съема изделия материальный цилиндр может к этому моменту отодвинуться от узла формы. Далее цикл литья под давлением повторяется.
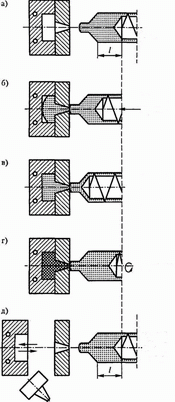
Рис. 26. Схема процесса литья под давлением
Процесс литья под давлением можно разбить на следующие стадии:
1. Дозирование материала и загрузка его в цилиндр.
2. Пластикация материала.
3. Впрыск пластифицированного материала в сомкнутую форму и выдержка его под давлением.
4. Охлаждение изделия в форме.
5. Размыкание формы и удаление изделия из неё.
К технологическим параметрам литья под давлением относятся: температура пластикационного цилиндра, температура формы, удельное давление литья и продолжительность стадий цикла.
Температура пластикации должна быть выше температуры текучести полимера на 10 – 20 °С. При более высоких температурах уменьшается вязкость расплава, облегчаются условия формования, повышается производительность литьевой машины, но увеличивается скорость термической и термоокислительной деструкции.
Температура формы должна быть меньше температуры размягчения полимера, но слишком низкая температура формы может быть препятствием к нормальному её заполнению при впрыске.
Выбор оптимальной температуры определяется способностью полимера к кристаллизации, скоростью кристаллизации, его теплофизическими свойствами, а также конструктивными особенностями формы, давлением литья и температурой поступающего в форму расплава.
Время цикла формования определяется временем пластикации материала, временем впрыска материала в форму и выдержки под давлением, временем охлаждения изделия в форме.
Время пластикации зависит от теплопроводности полимера и характеристик нагревательного цилиндра. На общее время цикла почти не влияет.
Стадия выдержки под давлением заканчивается в момент застывания расплава в впускных каналах. Затрачиваемое время зависит от температуры расплава и формы, а также от формы и размеров литниковой системы.
Время охлаждения определяется температурой расплава, формы и объемом отливки. Вносит наибольший вклад в общее время цикла.
Усилие смыкания формы и удельное давление литья характеризуют конструктивные особенности узла смыкания (рис. 27) и определяют возможность изготовления изделия на данном термопластоавтомате и максимальную площадь отливаемого изделия.
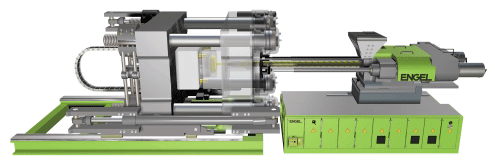
Рис. 27. Узел смыкания и впрыска
Основную часть отходов при литье под давлением составляет материал, застывший в литниковых системах. Для уменьшения литниковых отходов в настоящий момент производители используют «горячеканальные» формы, которые дают также ряд других преимуществ.
Все отходы литьевого производства могут быть использованы для вторичной переработки.
Требуется две прессформы – для корпуса и крышки корпуса. Контур прессформ по форме напоминает контур деталей.
Подбор литьевых машин осуществляется по усилию смыкания пресс-форм и по массе получаемых деталей. Наиболее распространены литьевые машины немецкой фирмы DEMAG, где смыкание осуществляется усилием и кулачками.
Литьевые машины:
Д-125 предназначены для изготовления деталей весом до 240 гр;
Д-400 – для изготовления деталей 1 кг 200 гр.
На литьевой машине с ЧПУ время заливки составляет 5 секунд, а охлаждения -15–20 секунд.
Чертежи прессформ корпуса и крышки приведены в приложении.
3.3 Разработка технологического процесса изготовления, сборки и монтажа
Технологический процесс (ТП) изготовления радиоаппаратуры представляет собой сложный комплекс действий оборудования и исполнителей по преобразованию исходных материалов в готовое изделие. Построение технологического процесса предприятия и его оснащенность определяются количеством выпускаемых изделий. В зависимости от количества выпускаемых изделий различают единичное, серийное и массовое производство.
При серийном производстве изготовление изделий ведут чередующимися партиями. В зависимости от величины партии различают мелкосерийное и крупносерийное производство. При мелкосерийном производстве используют специальную оснастку и инструмент, подробно разрабатывают технологический процесс, операции закрепляют за определенными рабочими местами. При крупносерийном производстве рабочие места оснащают специальными приспособлениями и инструментами, используют рабочих более низкой квалификации, так как технологические операции упрощаются.
Процесс монтажа состоит из следующих частей:
установка и пайка элементов, монтируемых в отверстия;
контроль.
Рассмотрим каждую из составляющих технологического процесса подробнее.
Пайка двойной волной припоя.
Пайка двойной волной припоя применяется в настоящее время для одного типа коммутационных плат: с традиционными компонентами на лицевой стороне и монтируемыми на поверхность простыми компонентами (чипами и транзисторами) на обратной. Некоторые компоненты для ТПМК (даже пассивные) могут быть повреждены при погружении в припой во время пайки. Поэтому важно учитывать их термостойкость. Если пайка двойной волной применяется для монтажа плат с установленными на их поверхности компонентами сложной структуры, необходимы некоторые предосторожности:
– применять поверхностно монтируемые ИС, не чувствительные к тепловому воздействию;
– снизить скорость транспортера;
– проектировать коммутационную плату таким образом, чтобы исключить эффект затенения.
Хорошо разнесенные, не загораживающие друг друга компоненты способствуют попаданию припоя на каждый требуемый участок платы, но при этом снижается плотность монтажа.
В волне типа «Омега» объединены преимущества двухволновой системы в одной волне (см. рис. 28)
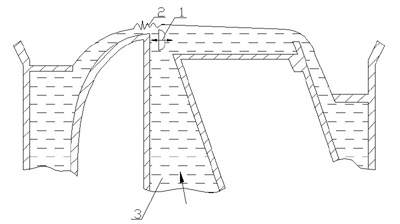
Рис. 28. Волна «Омега»
В системе используют вертикальную заслонку, совершающую горизонтальные колебания с малой амплитудой, в результате чего на поверхности припоя возникает турбулентный участок с высоким уровнем давления на плату.
В данном курсовом проекте для пайки двойной волной припоя будем использовать установку ATF 33/33 (40)
ATF 33/33 (40) – наилучшее решение для производственных участков с небольшими объемами выпускаемой продукции. Позволяет использовать как свинцовые, так и бессвинцовые технологии.
Общие особенности: все модели пайки волной являются конвейерными системами и при желании могут быстро встраиваться в конвейерные линии, обеспечивая высокую гибкость производственного процесса. Это очень важный момент, если учесть невысокую стоимость данного оборудования по сравнению с конкурентами. Все установки пайки волной снабжены двумя типами волн, а именно чип-волной и λ-волной с минимальным расстоянием для уменьшения шлакообразования и остывания плат в процессе пайки. Также в данной модели имеется две зоны предварительного подогрева. Подогрев осуществляется с помощью ИК-нагревателей с возможностью добавления модуля конвекции. Зона флюсователя представляет из себя пенный флюсователь (базовая комплектация) с возможностью замены на спрей-флюсователь с одной либо с двумя головками распыления.
Основные достоинства
– Высокое качество пайки
– Высокая надежность
– Простота использования
– Невысокая стоимость
Краткие технические характеристики ATF 33/33 (40)
Длина x ширина…………………………..2500 x 1100 мм
Высота…………………………………….1430 мм
Вес…………………………………………450 кг
Рабочая ширина…………………………..330 мм (400 мм)
Кол-во зон предварительного нагрева…..2
Длина зоны предварительного нагрева…1200 мм
Угол наклона конвейера………………….5° – 9°
Скорость движения конвейера…………..0.2 – 2.5 м/мин
Максимальная температура припоя…….300° C
Вес припоя …………………………………………320 кг
Объем емкости с флюсом (пенный флюсователь)..4.5 л
Объем емкости с флюсом (спрей флюсователь)….15 л
Производительность блока вытяжки………………2 трубы x 600 мі/ч
Потребление воздуха………………………………..60 л/мин 6 Бар
Потребляемая мощность макс………………………27 кВт
Электропитание………………………………………3-х фазн. 230/400В 50/60 Гц
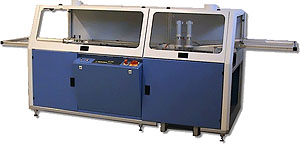
Рис. 29. Установка для пайки ATF 33/33 (40)
Далее проводим контроль пайки.
Визуальная проверка ведется на стерео увеличителе Mantis (микроскопе МБС-10, при необходимости).
Mantis Compact – это микроскоп визуального контроля с невысоким увеличением, обеспечивающий получение превосходного трехмерного изображения и непревзойденную свободу движений головы. Произведенный с использованием запатентованной безокулярной технологии компании Vision Engineering, Mantis Compact является стереомикроскопом невысокого увеличения, который выбирают для выполнения задач по контролю, обработке или ремонту изделий при необходимости увеличения изображения. Возможность быстрой смены объективов с кратностью увеличения x2, x4, x6, x8
Светодиодная подсветка холодным светом с реалистичной цветопередачей гарантирует работу свыше 10 000 часов и полное отсутствие теней
Превосходная эргономичность для увеличения производительности работы
Превосходная зрительная координация движений рук при выполнении задач контроля и обработки
Большое рабочее расстояние для простоты выполнения операций по обработке и ремонту
Выбор штатива. Подвижный штатив с малой установочной площадью; Универсальный шарнирный штатив для применений, требующих увеличенной рабочей зоны; Жесткий настольный штатив для создания дополнительной устойчивости либо использования дополнительных осветительных опций.
Запатентованная оптическая технология позволяет большую свободу движений головы оператора для обеспечения превосходной эргономичности и зрительной координации движений рук, а также дает возможность при необходимости носить очки. Можно добиться повышения производительности и качества работы оператора по доступной цене.
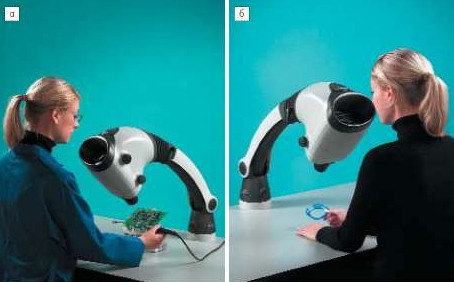
Рис. 30. Стерео увеличитель Mantis
Основными документами при разработке технологических процессов являются технологические карты. В картах указывается структура технологического процесса и его содержание, последовательность выполнения операций, применяемое оборудование, режимы обработки и тому подобное. Применяются технологические карты трех видов: маршрутные, технологического процесса и операционные.
Маршрутные карты представляют собой технологический документ, содержащий описание технологического процесса изготовления или ремонта изделия по всем операциям различных видов в технологической последовательности с указанием данных об оборудовании, оснастки, материальных и трудовых нормативах, в соответствии с установленными нормами. Эти карты определяют последовательность прохождения обрабатываемого изделия по цехам. Они применяются в единичном и мелкосерийном производстве в тех случаях, когда не требуется точной деталировки технологического процесса и обрабатываемое изделие твердо не закреплено за операциями на длительное время.
Маршрутные карты содержат сведения о материале и маршрутах заготовки, цехах и мастерских, в которых производится обработка, а так же перечень операций, оборудования, технологической оснастки, профессий и разряды рабочих, а так же нормированные сведения.
Маршрутные карты технологического процесса сборки печатной платы приведены в приложении. Технологический процесс разработан в соответствии с ОСТ 4ГО.019.432
Контроль
Рабочее место на основе системы визуального контроля MANTIS отвечает всем требованиям эргономики, уменьшает усталость работника в процессе работы, повышает его производительность за счет снижения напряжения зрения и уменьшения утомляемости глаз.
Стереоизображение с высокой разрешающей способностью, большая глубина резкости, оптимальная цветопередача и хорошее регулируемое освещение обеспечивают более эффективное проведение работ. Эффективность системы MANTIS сохраняется при работе в очках или с контактными линзами.
Пользователю доступны пять объективов с различной степенью увеличения, два из которых постоянно находятся на турели и могут быть выбраны простым переключением рычага. Для работы в условиях сильного загрязнения, например, при пайке, объективы могут быть оснащены прозрачными защитными фильтрами. Применение сменного патрона с влагопоглотителем препятствует запотеванию оптической системы прибора.
Достоинства:
– максимальное увеличение до 10 крат;
– стереоизображение с высокой разрешающей способностью;
– антибликовый экран;
– регулируемое освещение;
– низкая утомляемость оператора.
Все вышеперечисленное позволяет добиться высокого качества изготовления проектируемого изделия.
Основными документами при разработке технологических процессов являются технологические карты. В картах указывается структура технологического процесса и его содержание, последовательность выполнения операций, применяемое оборудование, режимы обработки и тому подобное. Применяются технологические карты трех видов: маршрутные, технологического процесса и операционные.
Маршрутные карты представляют собой технологический документ, содержащий описание технологического процесса изготовления или ремонта изделия по всем операциям различных видов в технологической последовательности с указанием данных об оборудовании, оснастки, материальных и трудовых нормативах, в соответствии с установленными нормами. Эти карты определяют последовательность прохождения обрабатываемого изделия по цехам. Они применяются в единичном и мелкосерийном производстве в тех случаях, когда не требуется точной деталировки технологического процесса и обрабатываемое изделие твердо не закреплено за операциями на длительное время.
Маршрутные карты содержат сведения о материале и маршрутах заготовки, цехах и мастерских, в которых производится обработка, а так же перечень операций, оборудования, технологической оснастки, профессий и разряды рабочих, а так же нормированные сведения.
Маршрутные карты технологического процесса сборки печатной платы приведены в приложении. Технологический процесс разработан в соответствии с ОСТ 4ГО.019.432
3.4 Инженерные расчеты
3.4.1 Расчет надежности
Надежность – свойство изделия выполнять заданные функции, сохраняя свои эксплуатационные показатели в заданных пределах в течении требуемого промежутка времени.
Все устройства с точки зрения надежности делят на восстанавливаемые и невосстанавливаемые. Восстанавливаемым считается устройство, работа которого после отказа может быть восстановлена в результате проведения необходимых восстановительных работ. Устройство, работа которого после отказа полностью невозможна или нецелесообразна, называется невосстанавливаемым. Разрабатываемое устройство является восстанавливаемым.
В технических условиях на аппаратуру устанавливают допустимые пределы изменения основных параметров. Если происходит нарушение нормальной работы, при котором наступает полное нарушение (прекращение) работоспособности системы (элемента), или параметры выходят за пределы установленных допусков, то такое состояние называют отказом. Различают отказы внезапные и постепенные. Внезапные отказы возникают в результате скачкообразного изменения параметров устройств (например, пробой диэлектрика, сгорание резистора). Постепенные отказы возникают вследствие медленного изменения параметров устройств за счет действия различных дестабилизирующих факторов. Деление отказов на внезапные и постепенные условно. Эти понятия отражают только скорость изменения параметров во времени.
Надежность – это мера способности аппаратуры работать безотказно. Количественно надежность устройств выражается показателями надежности. Расчет надежности заключается в определении показателей надежности изделия по известным характеристикам надежности составляющих компонентов. Важным показателем надежности является вероятность безотказной работы аппаратуры в течении заданного периода времени.
Результаты расчетов надежности позволяют решать различные задачи конструирования РЭА:
выбирать из различных вариантов системы лучшую по надежности;
принять или отклонить конструкцию до ее практического выполнения, не расходуя средств на ее изготовление и испытания;
определить пути повышения надежности создаваемой конструкции.
Надежность РЭА можно повысить в процессе конструирования следующими методами:
применением наиболее надежных и перспективных элементов со сроком службы и техническим ресурсом не менее заданных в техническом задании на аппаратуру;
снижением уровня электрической нагрузки элементов;
снижением рабочей температуры в изделии;
защитой элементов и всей конструкции от воздействий окружающей среды;
повышением стабильности параметров элементов относительно воздействий окружающих условий;
введением предохранителей и защитных устройств;
упрощением схем
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.Нужна помощь в написании работы?Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.