Устройство аппаратного шифрования данных с интерфейсом USB
тип закрепления: опирание по четырем сторонам.
Рассчитаем собственную частоту колебаний печатной платы [5]:
Масса печатной платы:
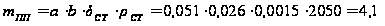 (г);
Коэффициент влияния:
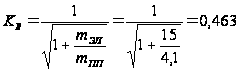 ;
Коэффициент
 :
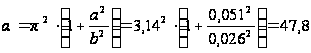 ;
Цилиндрическая жесткость печатной платы:
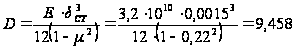 (Н∙м);
Собственная частота колебаний печатной платы:
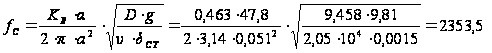 (Гц);
Так как собственная частота намного больше 250 Гц, то плата обладает хорошей виброустойчивостью и дальнейшие расчеты можно не проводить.
Расчет показателей надежности
Надежность – это свойство объекта сохранять во времени в установленных пределах значения всех параметров, характеризующих способность выполнять требуемые функции в заданных режимах и условиях применения, технического обслуживания, ремонтов, хранения и транспортирования (ГОСТ 27.002-83).
Расчет надежности заключается в определении показателей надежности изделия по известным характеристикам надежности составляющих компонентов и условиям эксплуатации. Данные для расчета надежности сведены в Таблице 3.4. Формулы для расчета взяты из [4].
Таблица 3.4 – Параметры надежности элементов [4]
| Наименование элемента | Тип элемента | N |
|
|
|
|
|
| ИМС | AT91SAM7S64 | 1 | 0,2 | 1 | 2 | 10 | 4 |
| LM1117 | 1 | 0,2 | 1 | 2 | 10 | 4 | |
| Резистор | RС0805 | 6 | 0,02 | 0,06 | 0,6 | 10 | 0,0432 |
| Конденсатор керамический | СС0805 | 20 | 0,3 | 0,1 | 0,5 | 10 | 3 |
| Конденсатор танталовый | Size B | 2 | 0,5 | 0,5 | 0,5 | 10 | 2,5 |
| Резонатор | 1 | 0,25 | 1 | 1 | 10 | 2,5 | |
| ПП | ДПП | 2 | 1 | 1 | 1 | 10 | 20 |
| Диод | MBRS130T3 | 1 | 0,2 | 0,2 | 1 | 10 | 0,4 |
| Дроссель | BLM21PG221SN | 5 | 0,3 | 1 | 1 | 10 | 15 |
|
Контакты разъема |
USB-PWBK-4A |
5 | 0,2 | 1 | 1 | 10 | 10 |
|
Контакты разъема |
Джампер |
2 | 0,2 | 1 | 1 | 10 | 4 |
| Пайка выводов | Печатный монтаж | 148 | 0,005 | 1 | 1 | 10 | 7,4 |

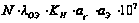
N – количество элементов.
 –
интенсивность
отказов элемента
при нормальных
условиях работы.
 –
коэффициент
нагрузки:
для резисторов
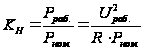 ;
(3.14)
для конденсаторов
 ;
(3.15)
 –
поправочный
коэффициент
по температуре.
 – поправочный
коэффициент
на влияние
внешних воздействий
(для наземной
стационарной
аппаратуры
 ).
Результирующая интенсивность отказов равно сумме интенсивностей отказов элементов:
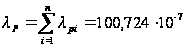 (ч-1);
Определим среднее время наработки на отказ:
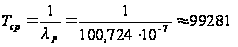 (ч);
Рассчитаем вероятность безотказной работы:
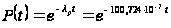 ; (3.16)
Вероятность безотказной работы за 1 год:
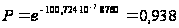 .
Вероятность отказа за 1 год:
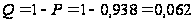 .
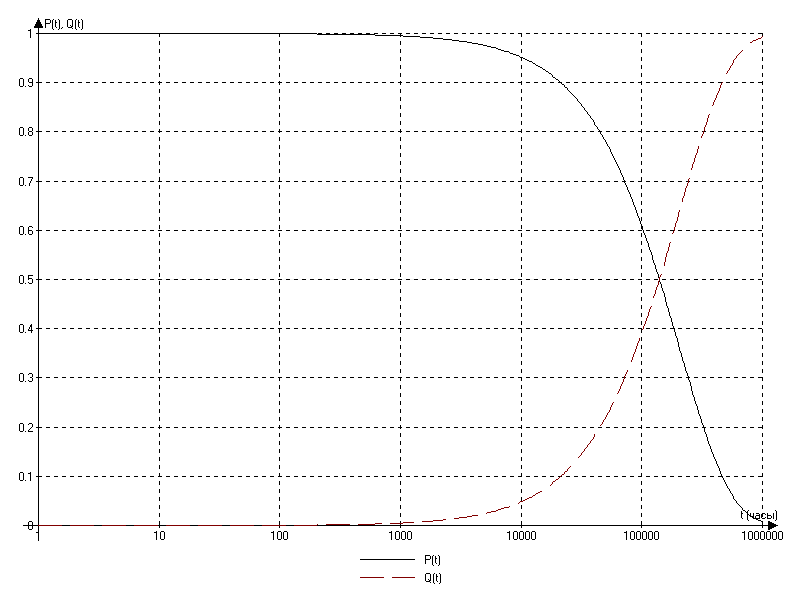
Рис. 3.1 – Графики вероятности безотказной работы P(t) и вероятности отказа Q(t)
Технология поверхностного монтажа
Особенностью современного производства электронных устройств является все более широкое применение больших и сверхбольших интегральных схем (БИС и СБИС). При этом существенно возрастает количество выводов каждой схемы, расстояния между выводами уменьшаются с 2,5 мм до 0,625 мм и менее.
Установка многовыводных корпусов БИС И СБИС на печатные платы технически и экономически более эффективна не в сквозные отверстия, а на контактные площадки, расположенные на поверхности печатных плат.
Этим объясняется все боле широкий переход от монтажа компонентов в отверстия (PTH - Plated Through Hole) к технологии поверхностного монтажа (SMT - Surface Mount Technology).
Вместе с тем, в большинстве серийных электронных блоков применяют как поверхностный монтаж, так и монтаж в отверстия. Это связано с тем, что конструкции ряда компонентов не пригодны для поверхностного монтажа. В устройствах, работающих в условиях ударных и вибрационных перегрузок, предпочитают монтаж в отверстия из-за более надежного крепления компонентов.
Навесные компоненты для поверхностного монтажа, намного меньше, чем их традиционные эквиваленты, которые монтируются в отверстия. Вместо длинных выводов, как у корпусов, монтируемых в отверстия, они имеют очень короткие выводы или просто внешние контактные площадки. Такие компоненты закрепляются на верхней (или нижней) стороне коммутационной платы при совмещении их выводов или внешних контактов с контактными площадками.
Преимущества SMT:
меньшие размеры компонентов приводят к уменьшению размеров плат. Это уменьшает себестоимость. Типичное SMT преобразование уменьшает пространство на плате до 30 % размера за счет отсутствия отверстий.
большее количество функциональных возможностей компоновки SMT элементов.
компоненты могут легко размещаться с обеих сторон платы, что увеличивает плотность размещения.
меньшая масса изделия и более низкий профиль изделия могут улучшать вибро и ударопрочностные свойства.
Некоторые более новые компоненты доступны только в SMT корпусах.
Недостатки SMT:
платы с SMT компонентами требуют специальной разработки и автоматизированного проектирования;
у печатных плат SMT высокие требования к допускам и качеству изготовления;
применение SMT компонентов для изготовления печатных плат является экономически оправданным при наличии оборудования автоматизации сборки;
Некоторые разработки требуют применения DIP компонентов. Для сборки таких плат приходиться применять автоматическую установку SMT компонентов, что увеличивает издержки на выполнение дополнительных сборочных шагов. В таких случаях, есть такие платы, реализация которых на DIP компонентах имела бы меньшую стоимость сборочной операции.
При применении SMT появляются дополнительные издержки на программирование процесса автоматизации сборки и изготовление трафаретов.
Типы SMT сборок
В электронной промышленности существует шесть общих типов SMT сборки, каждому из которых соответствует свой порядок производства. Когда разработчик выбирает тип сборки, его целью должна быть минимизация числа операций, так как каждая операция увеличивает промышленную стоимость. Существует специальный стандарт (National Technology Roadmap for Electronic), в котором представлены основные виды сборок, разбитые по классам.
Существуют следующие схемы поверхностного монтажа:
Тип 1 - монтируемые компоненты установлены только на верхнюю сторону;
Тип 2 - монтируемые компоненты установлены на обе стороны платы;
Класс А - только through-hole (монтируемые в отверстия) компоненты;
Класс В - только поверхностно монтируемые компоненты (SMD);
Класс С - смешанная: монтируемые в отверстия и поверхностно монтируемы компоненты;
Класс Х - комплексно-смешанная сборка: through-hole, SMD, fine pitch, BGA;
Класс Y - комплексно-смешанная сборка: through-hole, surface mount, Ultra fine pitch, CSP
Класс Z - комплексно-смешанная сборка: through-hole, Ultra fine pitch, COB, Flip Chip, TCP;
Варианты схем поверхностного монтажа:
1. SMT - Только верхная сторона

Рис. 3.2 – Установка SMT элементов на одну сторону платы
Этот тип не является общим так как большинство разработок требует некоторых DIP компонентов. Его называют IPC Type 1B.
Порядок проведения процесса:
нанесение припойной пасты, установка компонентов, пайка, промывка.
2. SMT Верхние и нижние стороны
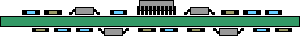
Рис. 3.3 – Установка SMT элементов на обе стороны платы
На нижней стороне платы размещаются чип-резисторы и другие компоненты небольших размеров. При использовании пайки волной, они будут повторно оплавляться за счет верхнего (побочного) потока волны припоя. При размещение больших компонентов с обеих сторон, типа PLCC, увеличивают издержки производства, потому что компоненты нижней стороны должны устанавливаться на специальный токопроводящий клей. Данный тип называется IPC Type 2B.
Порядок проведения процесса:
нанесение припойной пасты, установка компонентов, пайка, промывка нижней стороны;
нанесение припойной пасты на верхнюю сторону печатной платы, установка компонентов, повторная пайка, промывка верхней стороны.
3. SMT верхняя сторона в первом случае и верхняя и нижняя во втором, но PTH только верхняя сторона.

Рис. 3.4 – Установка SMT элементов на обе стороны платы и PTH элементов на одну сторону платы
Этот метод установки используется, когда имеются DIP компоненты, в SMT сборке. Процесс включает размещение DIP компонентов, вставляемых в отверстия перед SMT пайкой. При использовании данного метода убирается лишняя операция пайки волной или ручной пайки PTH компонентов, что значительно уменьшает стоимость изделия. Первое требование - способность компонентов противостоять вторичной пайке. Размеры отверстия платы, контактные площадки и геометрия трафарета должны быть точно совмещены, чтобы достичь качественной пайки. Плата должна иметь сквозные металлизированные отверстия и может быть односторонней или двухсторонний, то есть компоненты могут размещаться как с верхней так и с нижней стороны.
Порядок обработки односторонней печатной платы:
нанесение припойной пасты, установка SMT компонентов, установка PTH компонентов, пайка, промывка верхней стороны.
Порядок обработки двухсторонней печатной платы:
нанесение припойной пасты, установка SMT компонентов, SMT пайка, промывка нижней стороны;
установка PTH компонентов, пайка, промывка верхней стороны.
4. Тип 1С: SMT только верхняя сторона и PTH только верхняя сторона
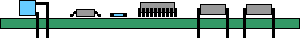
Рис. 3.5 – Установка SMT и PTH элементов на верхнюю сторону платы
Данный метод является смешанной технологией сборки. Все модули SMT и PTH установлены на верхней стороне платы. Допускается установка некоторых компонентов монтируемых в отверстия (PTH) на верхней стороне платы, где размещены SMT компоненты для увеличения плотности. Данный тип сборки называется IPC Type 1C.
Порядок проведения процесса:
нанесение припойной пасты, установка, оплавление, промывка верхней части SMT;
автоматическая установка DIP, затем осевых компонентов (такие как светодиоды);
ручная установка других компонентов ;
пайка волной PTH компонентов, промывка.
5. Тип 2С: SMT верхняя и нижняя стороны или PTH на верхней и нижней стороне
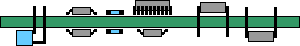
Рис. 3.6 – Установка SMT и PTH элементов на обе стороны платы
Установка поверхностно монтируемых и монтируемых в отверстия (DIP) компонентов с обеих сторон платы не рекомендуется из-за высокой стоимости сборки. Эта разработка может требовать большого объема ручной пайки. Также не применяется автоматическая установка PTH компонентов из-за возможных конфликтов с SMT компонентами на нижней стороне платы. Данный тип сборки называется IPC Type 2C.
Порядок проведения процесса:
нанесение припойной пасты, установка, пайка, промывка верхней стороны SMT;
нанесение специального токопроводящего клея через трафарет, установка, фиксация SMT;
автоматическая установка DIP и осевых компоненты;
маскирование всей нижней стороны PTH компонентов;
ручная установка других компонентов;
пайка волной PTH и SMT компонентов, промывка;
ручная пайка нижней стороны PTH компонентов.
Установка компонентов на плату
Традиционные компоненты, монтируемые в отверстия, являются наиболее узким местом в процессе установки их на печатную плату. Это практически полностью исключает возможность автоматизации процесса. Гораздо проще и быстрее автоматизировать процесс установки поверхностно монтируемых компонентов.
Машины для автоматической установки работают по трем основным принципам:
поочередная установка компонентов;
поочередно-одновременная установка компонентов;
одновременная установка компонентов;
В аппаратах поочередной установки один компонент все время устанавливается одной или двумя установочными головками. Поочередная установка, также может проводиться при помощи револьверной головки. В поочередно-одновременной установке несколько компонентов может быть установлено одновременно. Установочные машины одновременного типа, устанавливают все или возможно-большее количество компонентов за один раз.
Поочередные и поочередно-одновременные машины, также называются последовательными и их основное преимущество в гибкости настройки. Если машина поочередной установки оснащена револьверной головкой, скорость установки компонентов на печатную плату значительно возрастает. Эти машины могут устанавливать компоненты нескольких типов. Место установки компонента может быть легко изменено, а точность установки достаточно высока.
Машины одновременной установки компонентов значительно производительней. Скорость установки компонентов может достигать 300000 компонентов в час, однако эти машины не так просты и гибки в настройке. Если для изменения места установки компонента в машинах поочередного и поочередно-одновременного типа достаточно изменить программы, то для машины одновременной установки требуются значительные более сложные механические изменения. Поэтому, эти машины используются для особо больших партий изделий.
Нанесение припойной пасты
Для крепления компонентов на печатную плату используется метод нанесения припойной пасты. Это наиболее широко используемый метод установки компонентов. В этом методе, припойная паста наносится непосредственно на контактные площадки печатной платы.
Припойные пасты представляют собой смесь мелкодисперсного порошка материала припоя со связующей жидкой основой. При этом содержание порошка припоя составляет приблизительно 88 % от веса всей смеси (обычно этот показатель меняется в пределах от 85 до 92 %). Однако чаще всего состав припойных паст выражают через соотношение ингредиентов материала припоя. Так, например, 63/37 означает содержание в составе материала припоя 63 % олова и 37 % свинца, а 62/36/2 – 62 % олова, 36% свинца и 2 % серебра. Оба этих состава используются для приготовления припойных паст в SMT.
Флюс в составе припойных паст служит для активации контактируемых металлических поверхностей, удаления с них окислов и предотвращения окисления припоя в процессе пайки (что необходимо для создания паяного соединения). Флюс обеспечивает требуемую растекаемость (реологию), а также изменение вязкости со временем (тиксотропность) при нанесении припойной пасты на коммутационную плату. Если состав припойной пасты имеет недостаточную вязкость, она будет растекаться, или "расползаться", что, несомненно, приведет к потере точности рисунка, обеспечиваемой трафаретом, а это в свою очередь может послужить причиной образования шариков припоя или перемычек в процессе пайки. Кроме того, количество припойной пасты, нанесенной на плату, в ряде мест может оказаться недостаточным из-за ее растекания по плате.
Промежуток времени между нанесением припойной пасты на коммутационную плату и процессом пайки является еще одним фактором, который нужно учитывать при выборе пасты. Длительный промежуток времени может привести к ухудшению электрофизических параметров пасты. Припойная паста не должна ухудшать свои параметры не только в условиях термообработки при повышенной температуре, но и в условиях циклического воздействия температуры, которым подвергается плата как в процессе пайки, так и на других этапах изготовления изделия.
Наиболее важным в массовом производстве печатных плат, является метод трафаретного нанесения припойной пасты (рис.3.7.), в котором паста продавливается через трафарет (окна) на контактные площадки печатной платы. Припойная паста уже содержит в себе и припой, и флюс, а их пропорция одна из важных характеристик пасты. Материалом трафарета может быть как сплав никеля, так и нержавеющая сталь. Отверстия в трафарете обычно прорезаются лазером или протравливаются. В массовом производстве этот метод эффективен, но не гибок, так как свой собственный трафарет (причем несколько) требуется для каждой платы. Гибкость достигается только за счет быстрой смены трафарета и автоматического распределения пасты.
При проведении скребком по поверхности трафарета припойная паста продавливается сквозь отверстия в трафарете на контактные площадки. Наиболее важной фазой этого процесса является продвижение пасты вдоль поверхности трафарета, она должна продвигаться с правильной силой, углом и скоростью. Трафарет и скребок должны быть чистыми и паста должна иметь строго определенные характеристики для этой силы, угла и скорости. Ошибки в этих параметрах приводят к плохим характеристикам пайки. Больше половины ошибок всего процесса сборки печатных плат приходятся именно на процесс нанесения припойной пасты. Преимуществом метода трафаретного нанесения припойной пасты является то, что паста может быть нанесена слоем до 300 мкм с очень высокой точностью.
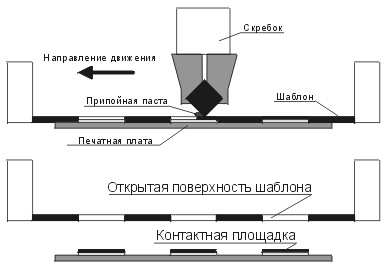
Рис. 3.7 – Нанесение припойной пасты
Пайка SMT компонентов
Традиционная техника пайки волной припоя выполняется чаще всего погружением компонента в ванну с припоем. Для пайки на коммутационных платах SMT компонентов обычно применяется метод расплавления дозированного припоя. Пайка расплавлением припоя в парогазовой фазе в настоящее время уступает место пайке с инфракрасным нагревом, лазерная пайка пока не получила распространения. Ведущие поставщики сборочно-монтажного оборудования обычно включают установки для пайки в состав выпускаемых производственных линий.
Появление на коммутационных платах поверхностно монтируемых компонентов существенно изменило технологию пайки. Пайка волной припоя была внедрена в 50-х гг. и до настоящего времени является единственным групповым методом пайки компонентов, устанавливаемых в отверстия коммутационных плат. Для пайки плат со смешанным монтажом (компоненты, монтируемые в отверстия с одной стороны платы и простые, монтируемые на поверхность) был разработан метод пайки двойной волной припоя. Технология пайки поверхностно монтируемых компонентов расплавлением дозированного припоя в парогазовой фазе (ПГФ) появилась в 1973 г., когда фирма DuPont разработала и запатентовала специальные жидкие материалы. В течение нескольких лет Western Electric была единственной фирмой, пользовавшейся преимуществами этой новой разработки. С 1983 г. основным конкурентом пайки в ПГФ стала пайка расплавлением дозированного припоя с помощью инфракрасного нагрева (ИК-пайка).
Для чувствительных к тепловому воздействию и сложных микросборок с поверхностным монтажом тремя ведущими японскими компаниями была разработана и реализована лазерная пайка.
РАЗРАБОТКА ПРОГРАММНОГО ОБЕСПЕЧЕНИЯ ДЛЯ АППАРАТНОГО ШИФРАТОРА
Исходный код программного обеспечения приведен в Приложении А.
Программное обеспечение микроконтроллера
Основой устройства является высокопроизводительный (50 MIPS) 32-х разрядный ARM микроконтроллер AT91SAM7S64. Программное обеспечение для этого микроконтроллера было написано на языке “C” в программном продукте IAR Embedded Workbench 4.40A. Отладка программы производилась в устройстве через интерфейс JTAG.
После подачи питания на микроконтроллер, программа выполняет инициализацию регистров микроконтроллера и периферийных модулей (схему ФАПЧ, контроллер потребляемой мощности, контроллер прерываний, генератор случайных чисел). Если установка параметров микроконтроллера прошла успешно, программа зажигает красный светодиод – индикация работы устройства.
На следующем этапе работы программа микроконтроллера проходит процедуру энумерации USB устройства (перевод устройства в адресное состояние, выбор конфигурации, выбор интерфейса). Устройство имеет одну конфигурацию и один интерфейс. Если энумерация прошла успешно, программа зажигает зеленый светодиод – индикация распознанного системой USB устройства.
Далее программа переходит в цикл ожидания управляющих команд от драйвера устройства.
Команды, поддерживаемые устройством:
получение версии устройства;
загрузка в устройство мастер ключа;
считывание номера мастер ключа;
запись номера мастер ключа, с которым будут производится операции шифрования;
назначение символического имени ключу с указанным номером;
шифрование файла;
расшифровка файла;
При получении запроса на шифрование файла, программа ожидает запроса с номером мастер ключа (К1), который хранится в памяти микроконтроллера и будет использоваться для шифрования сеансового ключа.
После получения номера мастер ключа программа с помощью ГСЧ генерирует сеансовый ключ (К2). Далее происходит инициализация алгоритма Blowfish для ключа К2 и шифрование выбранного файла (шифруются получаемые устройством пакеты, размером 64 байта). После того как файл зашифрован ключ К2 шифруется алгоритмом Blowfish с ключом К1 и зашифрованный ключ К2 передается в персональный компьютер.
Для расшифровки файла, программа микроконтроллера считывает зашифрованный ключ К2 и номер ключа К1. Программа расшифровывает ключ К2 и далее расшифровывает файл используя ключ К2.
На рисунке 4.1. представлена блок-схема программы для микроконтроллера.
Структура программы микроконтроллера
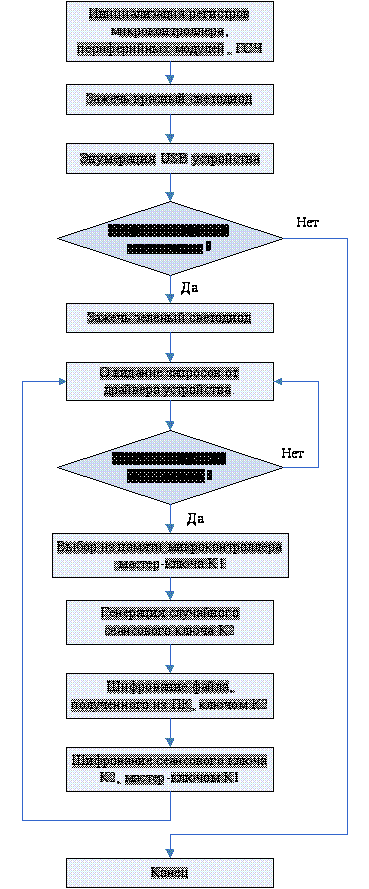
Рис. 4.1 – Структура программы микроконтроллера
Драйвер устройства
Драйвер устройства написан на языке “C++” в программном продукте Compuware Driver Studio 3.2.0. с использованием Microsoft Windows XP DDK.
Драйвер устройства принимает IOCTL запросы на ввод-вывод (Input Output Control Codes – IOCTL) от DLL библиотеки, которая поставляется в комплекте с драйвером.
Запросы драйвера к USB устройству перечислены в пункте 4.1.
На рисунке 4.2. представлена блок-схема, которая демонстрирует работу программы драйвера.
Структура программы драйвера устройства
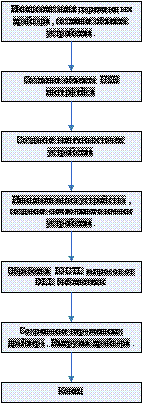
Рис. 4.2 – Структура программы драйвера устройства
DLL библиотека драйвера устройства
DLL библиотека предназначена для предоставления стандартного интерфейса для работы с драйвером устройства. DLL библиотека экспортирует функции для:
получения версии устройства;
шифрования файла;
расшифровки файла;
записи в устройство мастер-ключа;
считывания номера мастер-ключа, который используется в данный момент;
записи в устройство номера мастер-ключа, который необходимо использовать в последующих операциях шифрования;
назначения мастер-ключу символьного имени;
DLL библиотека написана на языке “C++” в программном продукте Microsoft Visual Studio 6.0.
Структура программы DLL библиотеки
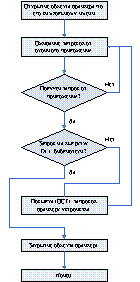
Рис. 4.3 – Структура программы DLL библиотеки
Прикладная программа
Прикладная программа для шифрования файлов позволяет пользователю осуществлять следующие операции:
шифровать файлы;
расшифровывать файлы;
производить операции с мастер-ключами (загружать ключи в устройство, назначать ключу символическое имя, удалять ключи из устройства).
Приложение написано в программе Microsoft Visual Studio 6.0. на языке “С++”, с использованием библиотеки классов MFC.
Алгоритм работы программы приложения показан на рис. 4.4.
Структура прикладной программы
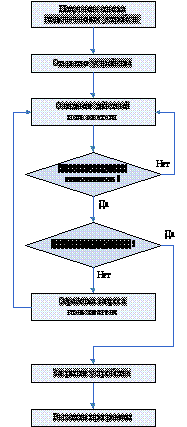
Рис. 4.4 – Структура прикладной программы
ВЫВОДЫ
В данном бакалаврском проекте был разработан программно-аппаратный комплекс для шифрования файлов.
При решении задачи был проведен анализ существующих средств шифрования информации и сделан выбор необходимых технических решений. Основным критерием выбора было обеспечение надежной защиты информации.
Для шифрования данных применяется алгоритм Blowfish. Алгоритм устойчив ко всем существующим видам криптоанализа. Ключ, используемый в шифре, имеет переменную длину и его предел равен 448 бит. Это гарантирует устойчивость алгоритма к вскрытию методом грубой силы. Для увеличения криптостойкости системы сеансовые ключи генерируются случайным образом.
Размеры разработанного устройства составляют 52х30х10 мм и соответствуют требованиям технического задания. Для связи с компьютером используется интерфейс USB 2.0. с максимальной скоростью передачи данных 12 Мбит/сек. Питание устройства осуществляется от интерфейса USB. Потребляемый ток составляет 80 мА. Печатный узел устройства разработан с применением технологии поверхностного монтажа.
Для взаимодействия персонального компьютера с устройством был разработан драйвер и оконное приложение. Разработанное программное обеспечение может работать с операционными системами Microsoft Windows 98, NT, 2000, XP.
Конструкторско-технологический, электрический расчеты, расчет теплового режима, расчет на вибропрочность и расчет основных показателей надежности показали соответствие устройства требованиям, изложенным в техническом задании.
В бакалаврском проекте имеется графическая часть, включающая принципиальную схему устройства, сборочный чертеж печатной платы, а так же чертежи разводки печатного узла, которые необходимы для изготовления устройства на производстве.
По разработанной технической документации собран работающий прототип устройства.
Разработанная конструкция может быть усовершенствована, путем увеличения функциональных возможностей. Можно реализовать работу устройства в режиме электронного ключа для авторизации доступа к информации.
Приведенные расчеты и графическая часть показывают, что задание бакалаврского проекта выполнено полностью.
Дальнейшая работа: и отпечатка в контроллер. Это позволит