Импульсный усилитель кольцевого коммутационного поля цифровой АТС
Из перечисленных выше фирм, можно выделить Power Integration, которая хорошо зарекомендовала себя в производстве специализированных микросхем для импульсных источников питания, как производитель наиболее надежных и в то же время доступных микроэлектронных изделий.
Фирма Power Integration предлагает специализированный программный продукт PI EXPERT (powerint) для расчета обратноходовых преобразователей на микросхемах серии DPA.
С помощью программного продукта PI EXPERT рассчитываем обратноходовой DC/DC преобразователь, для этого задаем программе исходные данные:
входное напряжение min, В48;
входное напряжение max, В72;
выходное напряжение, В5;
выходная мощность, Вт30;
min напряжение включения, В50;
max напряжение выключения, В70.
Назначение выводов микросхемы:
(CONTROL) - используется для авто-перезапуска и подключения компенсационного конденсатора.
(LINE-SENSE) - вывод для подключения токоограничивающего резистора.
(EXTERNAL CURRENT LIMIT) - используется для установки предельного тока и для дистанционного ВКЛ/ВЫКЛ. При замыкании на 4-й вывод функции этого вывода отключаются.
(SOURCE) - общая контрольная точка.
(FREQUENCY) - вывод предназначен для выбора частоты переключений:
Рассмотрим основные цепи преобразователя МП-30, электрическая принципиальная схема которого представлена в графическом материале.
На выводы модуля "+IN" и "-IN" подается входное напряжение; C1, L2, СЗ, С6 образуют входной фильтр, настроенный на частоту фильтрации 400 кГц, который предназначен для защиты питающего источника от коммутационных помех с частотой 400 кГц.
Обмотка TV 1.1, VD1, С2 и транзистор оптрона VT1.2 образуют обратную связь для регулирования ШИМ, которая подается на вывод "С" микросхемы DA1 через полосовой фильтр, образованный на R1, С4, С5 и устраняющем коммутационные помехи оптроне.
Резистором R5 осуществляется ограничение выходного тока преобразователя, а при помощи R4 устанавливается входной диапазон напряжений.
Вторичная обмотка трансформатора TV1 разбита на две части с целью снижения напряжения на выпрямляющих диодах VD2 и VD3.
Выходной фильтр выполнен на С11, L2, С14 (С12, L3, С15); конденсаторы С10 и С12 используются для снижения высокочастотных пульсаций.
На элементах С14, R12 (С 10, R8) выполнена цепь компенсации выброса восстановления на выпрямляющих диодах, выходное напряжение подается на выводы "+ OUT' и "-OUT'.
Цепь обратной связи для регулирования ШИМ выполнена на элементах: VT1.1, R14, R16 и компараторе на микросхеме DA2 (TL431).
Для частотной коррекции обратной связи применен фильтр на элементах С11, R10, R11, С13.
Плавный запуск преобразователя, предназначенный для устранения переходных процессов на выходе, выполнен на цепи VD3, R13, R15, С15.
Резисторы R13 и R15, применяемые в выходных цепях, предназначены для "подгрузки" преобразователя в случаях работы без нагрузки, то есть в режиме холостого хода. Диоды VD3 устраняет перекос напряжения на конденсаторах С14 и С16 выходного фильтра.
Цепь обратной связи, предназначенная для снижения уровня коммутационных помех на выходе преобразователя, выполнена на R6 и С8.
Вывод "TRIM" преобразователя предназначен для плавного регулирования выходного напряжения в пределах ±5B, которое осуществляется при помощи делителя на резисторах R9, R8 и R7; резистор R6 предназначен для выравнивания диапазона регулирования.
Для защиты ключевого транзистора микросхемы от опасных выбросов напряжения между силовыми электродами, вызванных индуктивностью монтажа, применяется защитный диод TRANSIL (VR1).
2.2 Анализ надежности
Отказы конструкции, которые характеризуют безотказность, долговечность и сохраняемость, имеют общий физико-химический механизм.
Рассмотрим безотказность прибора с точки зрения физического износа. Физический износ - износ материальной части изделия до такого состояния, при котором дальнейшая эксплуатация его не возможна, а восстановление изношенных частей экономически не целесообразно. Физический износ наступает вследствие потери размеров деталей, обгорания контактов, естественного старения материалов. Для РЭА особо характерными формами материального износа являются изменение физических и химических параметров электрорадиоэлементов.
Поэтому рассматривая разрабатываемый модуль преобразователя МП-30 (МП-60) с этих точек зрения, необходимо отметить, что применяемые в конструкции модуля электрорадиоэлементы, материалы, покрытия и технологии их изготовления обеспечивают сохраняемость прибора во все время его эксплуатации, а значит и безотказность.
Рассмотрим безотказность прибора с точки зрения разновидностей отказов. Отказы отличаются друг от друга моментом возникновения в течение срока службы прибора: отказы внезапные, износовые и приработочные.
Внезапные отказы имеют случайный характер и составляют две трети всех отказов, наблюдаемых при эксплуатации длительно используемой РЭА.
Износовые отказы проявляются к концу службы прибора. С приближением конца срока, т.е. предельного состояния, число износовых отказов резко возрастает.
Приработочные отказы имеют максимум непосредственно после изготовления изделия и играют в это время главную роль. Поэтому необходимо, чтобы период с максимумом приработочных отказов приходился на время, когда изделие еще не передано потребителю, т.е. эксплуатация еще не началась. С этой целью вводят в технологический процесс изготовления прибора период прогона, имитирующий начальную фазу эксплуатации, что позволяет устранить приработочные отказы еще до начала эксплуатации прибора у потребителя. В период проведения опытно-конструкторских работ по проектированию прибора и изготовлению опытного образца во всех случаях проводят лабораторно-стендовые испытания с имитацией воздействующих факторов заложенных в технические условия на данный прибор. Целью проведения лабораторно-стендовых испытаний является выявление возможных отказов и выработка рекомендаций по их устранению.
Важнейшим показателем качества конструкции является надежность.
С учетом того, что разрабатываемая конструкция является прибором эксплуатируемым в помещении АТС, где неблагоприятные воздействия окружающей среды не оказывают на него вредное влияние, то требования к надежности упрощаются, так как прибор предусматривает эксплуатацию в нормальных условиях. В процессе эксплуатации электронного узла на его элементы воздействуют как внутренние, так и внешние факторы. Все это в совокупности с естественным старением приводит к тому, что изменяются механические и электрические параметры материалов. В конечном итоге, указанные факторы могут приводить к отказу РЭА. При разработке РЭА, еще на стадии проектирования закладывается вполне определенный уровень надежности устройства.
Правильность выбора комплектующих, из которых строится РЭА, имеет принципиальное значение для обеспечения ее надежности. Прогресс в развитии РЭА обеспечивается прогрессом в развитии элементной базы.
Основой элементной базы современной РЭА являются микросхемы, благодаря своей высокой надежности.
Основной характеристикой надежности объекта (системы, устройства) является вероятность P (t) его безотказной работы в течение времени t. Для определения P (t) удобно использовать понятие интенсивности отказов λ (t), т.е. число отказов в единицу времени.
2.3 Анализ теплового режима блока
Нормальным тепловым режимом ЭА называется такой режим, который при изменении в определенных пределах внешних температурных воздействий обеспечивает изменение параметров и характеристик конструкции, схем, компонентов, материалов в пределах, указанных в ТУ. Высокая надежность и длительный срок службы аппаратуры будут гарантированы, если температура среды внутри аппаратуры нормальная (20-25 °С) и изменяется не более чем на 2С°. Обеспечение нормального теплового режима приводит к усложнению конструкции, увеличению габаритных размеров и массы, введению дополнительного оборудования, повышению потребляемой мощности устройства.
По соображениям экономичности, прежде всего, необходимо стремится к естественному охлаждению, принимая конструктивные меры к интенсификации передачи тепла в окружающее пространство или на другие части конструкции.
Естественное воздушное охлаждение возможно только при атмосферном давлении окружающего воздуха не ниже 53-60 кПа и при относительно невысокой температуре.
Естественное воздушное охлаждение в герметичных блоках позволяет отводить тепло при плотностях теплового потока до 0,05 Вт/см2, при этом перегрев внутри блока не превышает 30°С. Такой перегрев допустим для аппаратуры, работающей в условиях, близких к нормальным. При расчете теплового режима теплонагруженные элементы совместно с конструктивными элементами, на которые они установлены, моделируются условной нагретой зоной. В зависимости от конструктивных особенностей в аппаратуре выделяется одна или несколько нагретых зон, для которых и производится расчет теплового режима. Модуль конструктивно выполнен в виде набора из металлического основания и установленной на нее через теплопроводящую прокладку тонкой печатной платы. Этим обеспечивается непосредственное отведение тепла от нагретых элементов. Расчет температуры производится для критического элемента, т.е. элемента с максимальной температурой корпуса. В разрабатываемом модуле наибольшую температуру имеет микросхема DA1.
Расчет теплового режима блока был произведен с помощью ЭВМ. Из анализа результатов можно сделать вывод, что выбор конструкции модуля, его размеров, размещение ЭРЭ на нем и расположения модулей в блоке произведен правильно и отвечает всем заданным для него требованиям.
2.4 Анализ печатной платы модуля
Рост сложности конструкций ЭА неизбежно ведет к росту сложности печатных плат. Большое количество элементов и их типов, большое число выводов ИМС усложняет электрическую схему устройства, насыщает ее электрическими проводниками, связывающими элементы. Трассировка этих проводников в двух плоскостях представляет собой сложную математическую и инженерную задачу, решение которой на современном этапе развития техники не возможно без использования мощных вычислительных средств.
При разработке модуля преобразователя МП-30 была использована система автоматизированного проектирования PCAD 4.5 Эта интегрированная система является наиболее популярной и позволяет решать комплекс задач по проектированию и подготовке производства печатных плат, начиная от создания схемы электрической принципиальной и заканчивая выводом конструкторской и технологической документации на печатную плату и формирования управляющих программ для станков с числовым программным управлением и фотокоординаторов. Популярность системы заключается в сочетании таких ее качеств: доступность и относительно невысокая стоимость; высокий уровень интегрирования и легкость настройки на различные режимы от практически полной автоматизации до ручной разводки топологии.
Система имеет интерактивный режим проектирования, т.е. режим, обеспечивающий вмешательство разработчика в любой момент времени на основных этапах проектирования.
Проектирование состоит из следующих этапов:
создание библиотеки компонентов;
построение схемы электрической принципиальной;
моделирование работы схемы;
размещение элементов на плате;
выбор числа слоев платы и трассировка соединений;
формирование управляющих программ для автоматов изготовления и создание файлов для дальнейшего вывода на печатающие устройства.
Система PCAD состоит из следующих компонентов:
PC-CAPS предназначен для проектирования электрических принципиальных схем (файлы с расширением 'SCН’) и создания схемных образов радиоэлектронных компонентов;
PC-NODES - программа предназначена для извлечения списка электрических цепей из графического образа схемы электрической принципиальной на базе данных компонента PC-CAPS;
PC-LINK - программа используется для объединения взаимосвязанных таблиц соединений, находящихся в нескольких базах данных в единую базу данных (для принципиальной схемы, состоящей из нескольких листов);
PC-PACK - программа упаковки вентилей по кристаллам микросхем;
PC-PLACE - программа автоматического или ручного размещения компонентов на плате;
PC-ROUTE - автоматическая трассировка печатной платы с возможностью выбора и редактирования стратегии процесса;
PC-CARDS - интеллектуальный графический редактор топологии печатной платы проектируемого устройства, создание и выведение конструктивно-технологической базы компонентов;
PC-DRS - анализатор топологии печатной платы на соответствие конструкторско-технологическим требованиям;
PC-PLOTS - вспомогательная программа, предназначенная для вывода графических данных на графопостроитель из файлов изображений, созданных программами PC-CAPS, PC-CARDS и PC-PLACE;
PLTVIEW - вспомогательная программа, позволяющая просматривать файлы для печати (файлы с расширением 'PLT').
2.5 Анализ требований технического задания на технологическое проектирование и анализ типовых технологических процессов
В данной части бакалаврской работы ставится задача анализа разработки технологического процесса, который был бы экономически выгодным и оправданным с точки зрения безопасности труда.
В качестве исходных данных при проектировании ТП используется комплект конструкторской документации. Согласно техническому заданию годовая программа выпуска составляет 100 модулей. Тип производства - серийный. При таком производстве изделия выпускаются периодически повторяющимися партиями. Для данного типа производства характерны следующие особенности:
групповая технология;
дифференциация производства;
специализированное оборудование наряду с универсальным;
имеют место элементы поточного изготовления;
более низкая квалификация исполнителей.
При сборке модуля выполняются в основном слесарно-сборочные, электромонтажные и наладочные работы. Система обозначений технологических документов устанавливается согласно ГОСТ 3.1201-74. Исходя из этого каждому разработанному и выпускаемому документу должно быть присвоено самостоятельное обозначение. Единичному технологическому процессу соответствует код 1. Электромонтажным и слесарно-сборочным работам (вид ТП по методу его выполнения) присваивается код 88 [9]. Из этого следует, что технологической документации на разрабатываемый техпроцесс (маршрутным картам) может быть присвоено квалификационное обозначение ГЮИК.10188.00001.
Сборка является заключительным этапом в производстве изделия. Сборочные работы составляют 40-60% от общей трудоемкости изготовления конструкции. Сборку проводят в три этапа. К первому этапу относится механический монтаж, который проводится в следующей последовательности:
выполнение неразъемных соединений деталей и узлов с рамой, платой;
установка крепежных деталей;
выполнение подвижных частей и узлов;
контроль монтажа.
Второй этап - выполнение электрического соединения. Он состоит из следующих видов работ:
заготовительные операции;
установка навесных радиоэлементов и микросхем на плату;
сборка узлов и электрические соединения;
установка узлов на плату и межузловые электрические соединения;
контроль и регулировка блока.
На третьем этапе производится общая сборка готового изделия.
Рабочий технологический процесс составлен на основании типового технологического процесса (ТТП). Исходя из ГОСТ 3.1109-73 ТТ, этот процесс характеризуется единством содержания и последовательности большинства технологических операций и переходов для группы изделий с общими конструктивными признаками. Типизация ТП уменьшает объем технологической документации без ущерба содержащейся в ней информации, уменьшает объем работ по подготовке производства, создает возможность разработки групповых приспособлений и средств автоматизации, исключает возможность грубых ошибок в нормировании материальных и трудовых затрат.
2.6 Построение технологической схемы сборки модуля и определение последовательности операций
Разделение изделия на сборочные элементы производят путем построения схем сборочного состава. При этом изделие делят на группы, подгруппы и детали. Группами условно называются сборочные единицы, входящие в состав изделия. Подгруппы - это сборочные единицы, входящие в состав группы.
Внесение в схему сборочного состава характеристик сборки превращает ее в технологическую схему сборки [9]. Наиболее часто применяются схемы сборки "веерного" типа и схемы сборки с базовой деталью. Достоинством этих схем является их простота и надежность. Для разрабатываемого модуля выбираем схему сборки с базовой деталью, так как она указывает последовательность сборочного процесса (последовательность установки элементов на базовую деталь - печатную плату).
Последовательность операций по сборке модуля состоит из следующих этапов:
установка на основание прокладки и платы;
установка на печатную плату поверхностно-монтируемых элементов;
пайка в установке 1,7 ТС и контроль качества пайки;
частичная сборка модуля и пайка контактов к плате;
окончательная сборка, маркировка, контроль.
2.7 Оценка технологичности изделия
Под технологичностью конструкции изделия (ГОСТ 18831-73) понимают совокупность свойств конструкции изделия, проявляемых в возможности оптимальных затрат труда, средств, материалов и времени при технической подготовке производства, изготовлении, эксплуатации и ремонте изделия по сравнению с соответствующими показателями однотипных конструкций.
Оценка технологичности конструкции может быть качественной и количественной.
Согласно [8] технологичность изделия оценивается комплексным показателем технологичности
 (2.8)
где Ki - значение i-го базового показателя технологичности;
φi - коэффициент весовой значимости показателя (согласно таблице 3.1 [8]);
i - порядковый номер показателя в ранжированной последовательности;
n - число базовых показателей, определяемых на данной стадии разработки изделия.
Так как производится оценка технологичности электронного модуля, то в качестве базовых показателей технологичности согласно [8] выберем следующие показатели:
коэффициент использования микросхем Кисп. мс;
коэффициент автоматизации и механизации монтажа Кам;
коэффициент механизации подготовки ЭРЭ Кмп;
коэффициент механизации контроля и настройки Кмкн;
коэффициент повторяемости ЭРЭ Кпов. ЭРЭ;
коэффициент применяемости ЭРЭ КпЭРЭ;
коэффициент прогрессивности формообразования Кф.
Произведем расчет приведенных коэффициентов применительно к разрабатываемому устройству по соответствующим формулам [8].
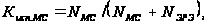 (2.9)
где Nmc - количество микросхем в изделии, шт.;
NЭРЭ - общее количество ЭРЭ, шт.
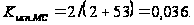
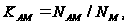 (2.10)
где Nам - количество монтажных соединений, которые могут осуществляться механизированным или автоматизированным способом, шт.;
nm - общее количество монтажных соединений, шт.
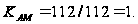
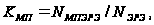 (2.11)
где NмпЭРЭ - количество ЭРЭ, подготовка которых к монтажу осуществляется механизированным или автоматизированным способом, шт.;
NЭРЭ - общее количество ЭРЭ, шт.
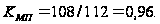
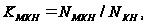 (2.12)
где nmkh - количество операций контроля и настройки, которые можно осуществить механизированным или автоматизированным способом, шт.,
nkh - общее количество операций контроля и настройки, шт.
Nкн = 4/4 = 1.
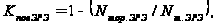 (2.13)
где Nтор. ЭРЭ - количество типоразмеров оригинальных ЭРЭ в изделии, шт.; Nт. ЭРЭ - общее число типоразмеров ЭРЭ, шт.
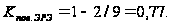
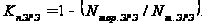 ;
(2.14)
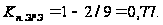
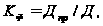 (2.15)
где Дпр - количество деталей, полученных прогрессивными методами формообразования, шт.; Д - общее количество деталей, шт.
Кф = 4/4 = 1.
Учитывая полученные результаты, найдем комплексный коэффициент технологичности
К = 2,74/3,84 = 0,712.
Полученное значение комплексного коэффициента технологичности является приемлемым для условий серийного производства электронных блоков. Оно достигнуто применением микросхем с высокой степенью интеграции, что приводит к значительному снижению трудоемкости сборки т.к. вместо установки десятков ЭРЭ достаточно будет установить несколько микросхем.
Заключение
В данной бакалаврской работе исследован модуль преобразователя входных функциональных сигналов, который предназначен для использования в качестве встраиваемых элементов для электропитания аппаратуры ЦАТС стабилизированным напряжением 5 В от постоянного напряжения 60 В.
В ходе выполнения работы был проведен анализ современных сопоставимых конструкций, проведено определение вида сборки модуля, сформулированы технические требования, выдвигаемые к модулю, и проведено определение метода проектирования технологического процесса сборки модуля. Также был проведен конструкторско-технологический анализ модуля как объекта производства. Получено значение комплексного коэффициента технологичности, которое является приемлемым для условий серийного производства электронных блоков. Оно достигнуто применением микросхем с высокой степенью интеграции, что приводит к значительному снижению трудоемкости сборки т.к. вместо установки десятков ЭРЭ достаточно будет установить несколько микросхем.
Перечень ссылок
1. Невлюдов І.Ш. Виробництво електронних засобів / Підручник. Харків: Компанія СМІТ, 2005. - 623 с.
2. Макурин Н.С. Производство электронных средств. Часть 1. Учебное пособие. - Харьков: ХГТУРЭ, 1999. - 176 с.
3. Замятин В.К. Технология и оснащение сборочного производства машиностроения: Справочник - М.: Машиностроение, 1995. - 607 с.
4. Павловский В.В., Васильев В.И., Гутман Т.Н. Проектирование технологических процессов изготовления РЭА. Пособие по курсовому проектированию: Учеб. Пособие для вузов. - М.: Радио и связь, 1982. - 160 с.
5. Гибкие производственные системы сборки / П.И. Алексеев, А.Г. Герасимов, Э.П. Давыденко и др.; Под. общ. ред.А.И. Федотова. - Л.: Машиностроение. Ленингр. отд-ние, 1989. - 349 с.
6. Горобец А.И. Справочник по конструированию радиоэлектронной аппаратуры (печатные узлы) / А.И. Горобец, А.И. Степаненко, В.М. Коронке-вич. - К.: Технiка, 1985. - 312 с.
7. Гольдштейн Б.С. Сигнализация в сетях связи. Том 1. - М.: Радио и связь, 1998. - 423 с.